
白车身外观件质量接收标准及评审方法
车身表面钣金件质量接受标准及评审办法
1、目的
制定本标准的目标及评审是为了保证CQ2范围内按照统一的规范标准检查和评价冲压件(车身钣金件)的交付质量。
通过本评审,找出冲压件(车身钣金件)的各种缺陷,并根据缺陷轻重程度按照标准和办法进行评审。
并要求针对缺陷制定整改措施,通过整改使质量提高到一个新的水平,逐步达到用户要求和满意。
2、本标准制定的依据(参考)
1 FPA-福特产品审核
2 VE-整车质量评价
3 CCRS-顾客关注问题评分系统
4 CQ2制造车型钣金外观件质量要求有一个质的提升,这就需要有一个验收的标准。
3、本标准的适用范围
1本标准适用于CQ2焊装车间对冲压件的外观质量检查及质量评审。
2本标准也适用于外部供应商外观冲压件验收评审标准依据。
3本标准也适用于CQ2工厂内对所有钣金部件的验收检查的评审依据。
4. 车身外观钣金件质量缺陷的描述和缺陷分类划分
1钣金缺陷区域的划分
一般在外观评审钣金缺陷时,根据其缺陷区域位置的不同将其分为A级面、B级面、C级面三个缺陷区域。
划分的原则是把整体轿车表面按被人发现表面缺陷的程度和影响整车外观质量的形象程度进行划分。
(具体的图片见附件——车身缺陷区域划分)
1.1 A级面范围
所有直接可见在保险杠之上的外表面,该区域内的缺陷令人非常烦恼。
或能直接被人发现的整车外表面缺陷称为A级面。
该区的缺陷严重影响整车外观质量。
属该区的主要部件有四个车门的外板,左右侧围外板,发动机罩外板(前盖),行李箱盖外板,顶盖及左右前翼子板等件。
1.2 B级面范围
所有的非直接可见的表面以及保险杠下方的外表面,同时是不能直接被人发现缺陷或须稍加注意才能发现缺陷的整车外表面件称为B级面。
该区的缺陷对整车的外观质量有较大的影响,如左右侧围的门洞侧表面,中柱的外表面和侧表面,四个车门的内门板的侧表面(装门铰链和门锁的侧面)。
该区域只有开车门时才能看到缺陷,由于表面积窄长,又有加强筋、圆弧棱线,而表面质量不做重点检查,只检查拉延褶皱、波纹、缩径、裂纹、圆角圆滑过渡、拉毛等缺陷。
1.3 C级面范围
所有被其他零件或装饰件覆盖住的整车内外表面以及在车辆使用过程中很少或只是偶尔看到的内外表面,或不被人发现的内外表面都归为C级面。
该区的缺陷对整车的外观质量影响较小。
该区零件多半属于中小型冲压钣金件,结构形状多数较复杂,是受力或传力件,加强筋横竖布置,材料厚度尺寸也较外表面冲压件厚,所以表面质量,如坑、包、划伤、压痕、拉毛、轻微锈蚀等不做重点检查,C级面冲压件要求装配精度较高,所以要重点检查形状尺寸、定位孔、装配孔、装配定位面等要用检具或三向座标仪检查,当然对裂纹、较大的扭曲、粗大的毛刺等缺陷也不能放过。
2、白车身缺陷类别
一般在外观评审钣金缺陷时,也有根据其缺陷类型的不同将其分为可视类缺陷和不可视类缺陷。
2.1可视类缺陷:原则上用手可触摸到的,视力可察觉到的表面缺陷,会引起令人不愉快、不满意的故障缺陷,影响整车和工厂、车间形象,通常会遭到用户或客户的投诉。
2.2不可视类缺陷:此类缺陷是指在目视难以发现或者用手摸也较难确认的情况下,经用油石磨去冲压件表层后才能看到的缺陷。
这种缺陷是可以改进的,经过调整模具是可以消除的,但也会引起CAI、FCPA的反馈以及要求较高最终用户的投诉和索赔。
为此针对局部有不明显的不可视类缺陷也要有消除计划和措施。
5 、焊装生产过程中遇到的钣金缺陷问题
焊装车间在生产过程中每天与工作相关最多的问题就是来件钣金问题,为了有效的处理和维持正常生产,现将在生产过程中经常遇到钣金问题,按照发生频率如下进行列举:5.1焊装不可接受的主要钣金件质量缺陷的问题种类:
5.1.1可见表面有较大的凸包和凹坑、暗坑、有较小的包群和麻点群。
5.1.2拉延产生缩径、压痕、裂缝、断裂。
5.1.3有锈蚀现象,表面产生锈蚀麻坑,镀锌板产生起层和锌层脱落。
5.1.4拉延起皱、错位、波浪、波纹、拉毛、划伤。
5.1.5有拉延台阶和褶纹,拉延深度不够,圆角轮廓不清晰。
5.1.6材料缺陷,有划痕,结疤伤痕,夹杂、分层、厚薄偏差大,拉延滑移线。
5.1.7棱线和圆角不圆滑光顺,棱线偏,不清晰。
5.1.8毛刺、孔边缘、截面边部不同程度都有毛刺。
5.1.9其他:零件的形状尺寸、四周轮廓精度、孔径孔位、装配定位面的平度等有缺陷。
5.2常见钣金缺陷图片描述
以上每种缺陷要求在焊装生产过程中都不允许存在,生产线在生产过程中发现请按照附表——《焊装钣金件来件质量问题处理流程》进行反馈和如实根据《焊装不合格品整改信息表》附件表进行跟踪整改,并定期对发生的钣金件缺陷问题进行回顾和汇报。
6、钣金缺陷的检查评审方法
当车身钣金问题在生产过程中发生后,为了有效公正正确的评审检查钣金零件,在正确处理零件外表面擦净和清洁后,根据其缺陷问题的不同,建议用下面其中有效的检查方法进行检查。
6.1辅助高亮度油灯光检查
当外观零件被怀疑有小的凸点、凹坑、折痕,需要检查时可选用束光照射(照度为2000Lx)有凸凹不平处,则光线会有折射。
该光照法对冲压件(钣金白件)外表面很少使用,多数用于油漆后的车身检验。
另外常用于检查钣金件的是在上涂抹高度亮光油并在强光(照度为2000Lx)下进行检查有无凸凹不平处,利用光线折射来判断钣金零件的平整度。
6.2、正常目视检查
对于检查形状、切边、截面和孔毛刺,钻孔、隐伤、圆角、棱线清晰度,折边或翻边处及拉延圆角处是否有缩径、拉毛、裂纹、断裂等缺陷。
其检查的方法是把被检验的零
件必须放置在适合的支撑架/支撑台上。
并且不受外力作用,然后以用户角度出发检验表面缺陷,全面的表面视觉检查,
6.3 、手感检查
对于有轻微的坑、包、麻点、波浪、毛刺等视力难以确认的钣金缺陷的检查方法采用人工手感来感觉判断。
使用规定要求是,用适合零件触摸的手套(一般用单层白布手套或线手套),带在左/右手上,有条理地触摸零件表面,手指手掌接触表面,来回触摸,摆动距离在200-400mm为益。
要摸全(考虑)所有的表面和轮廓。
,
6.4、用油石轻磨检查
在生产过程中,有时为了能够明确判断和目视钣金缺陷问题,就需要借助其油石来辅助判断,其使用要求是在用油石轻磨钣金表面(油石尺寸为150*20*10mm),磨削表面时必须注意,不能对零件施加附加压力,原则上油石的自重已经足够了,轻轻打磨。
对于圆角和难以接触的区域,应当使用合适的小油石(如10×10×100mm或10×15×45mm油石),或使用细砂纸粘合在硬木制成的底座上(10×10×100mm长方木块),沙纸和油石的粒度在800#之上。
原则上按纵向打磨,特殊地方也可以横向打磨。
使用油石的检查方法:
油石检查后钣金问题呈现形式如下:
6.5、对于零件的四周外形、轮廓尺寸,孔径孔位精度,装配定位面平度的检查可用专用的检具或三座标仪来检测检查。
7钣金外观表面件评审程序与设施
为了能正确和有效的反映出钣金问题,以及钣金问题的跟踪解决落实情况,下面从评审的方法、场地及实施作出要求。
7. 1、评审方法(程序)
为统一产品审核的规范性,统一标准,有必要在先期检查制定统一的产品质量标准模板放置在冲压(或供应商)和焊装车间各一套,便于日后能够正确的判断检查结果的可比性。
当然摆放的样件为当前生产条件下最好的产品,并列出缺陷问题和整改计划。
如:
事先制定一个检查记录的表格,便于记录缺陷种类、缺陷类别和区域以及其他信息。
7. 2、评审场地及设施
在冲压、焊接车间设有一个固定检查站(包括检具存放区域),在里应有平台及各种常规量具。
其中工作平台及钳工平台上的灯光照度不小于800 Lx。
工具包含有计算机一台,150*20*10mm的细油石(800#),有专用的触摸手套、擦布等等,还要有一份评审质量问题表挂在墙上,便于跟踪缺陷问题和回顾。
8、对评审检查员的要求
8.1行为规定
检查中不可以感情用事,不可以激发缺陷,应当以专业的方式描述/评价零件当前的状态/缺陷。
8.2对检查员的素质要求
对零件评审的成功与否取决于检查员的专业素质和个人素质。
●具有质量保证方面的实际经验;
●产品方面的专业知识;
●身体素质(如视力测试);
●能够冷静行事,提出信服的论据;
●客观的评价能力;
8.3 对检查员的培训
为统一产品审核的规范性,统一标准,有必要定期举办检查人员一起对产品质量标准模板上的缺陷内容进行重新的认识和感知以及培训,便于能够确保日后双方检查人员在各自质量检查过程中,准确的评审钣金缺陷结果的一致性。
8.4 培训内容:
●产品专业知识与质量要求;
●有经验的检查员作示范,讲述评价;
●独立检查、实际操作、讲评;
2011年9月22日
附件:
焊装钣金件来件质量问题处理流程。
汽车零件检验方法及检验标准
汽车零件检验的基本方法
一、汽车零件检验的基本方法
1.检视法
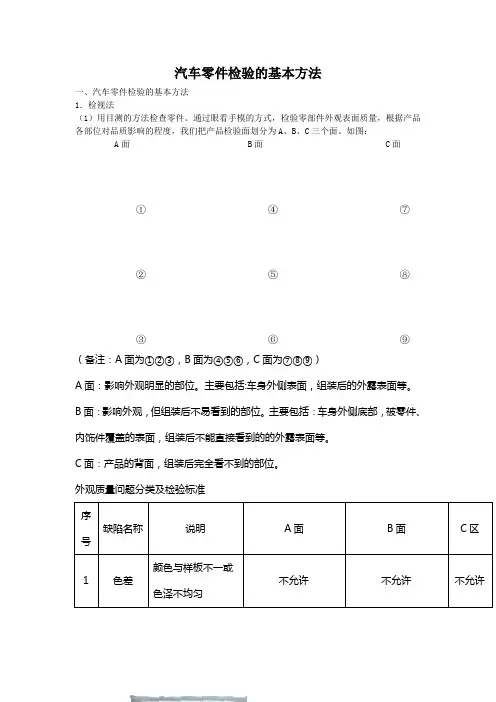
(1)用目测的方法检查零件。
通过眼看手模的方式,检验零部件外观表面质量,根据产品
各部位对品质影响的程度,我们把产品检验面划分为A、B、C三个面。
如图:
A面 B面 C面
①④⑦
②⑤⑧
③⑥⑨
(备注:A面为①②③,B面为④⑤⑥,C面为⑦⑧⑨)
A面:影响外观明显的部位。
主要包括:车身外侧表面,组装后的外露表面等。
B面:影响外观,但组装后不易看到的部位。
主要包括:车身外侧底部,被零件、
内饰件覆盖的表面,组装后不能直接看到的的外露表面等。
C面:产品的背面,组装后完全看不到的部位。
外观质量问题分类及检验标准
序
号
缺陷名称说明A面B面C区
1 色差颜色与样板不一或
色泽不均匀
不允许不允许不允许
(2)用比较的方法检验零件。
用新的标准零件与被检验的零件进行比较,从对比中鉴定被检验零件的技术状态。
2.量具(仪器)测量法。
通过量具和仪器测量其现有的尺寸和数据,对照允许使用的技术标准,来判定零部件是否符合使用标准或能否修复达到使用标准。
常用于检验的量具有:千分尺、外径千分尺、游标卡尺、厚薄规和其他专用量具等。
使用量具和仪器检验零件,一般都能获得比较精确的数据。
但要操作正确,同时在测量前必须认真检查量具本身的精确度,测量部位的选择以及仪表和量具的读数等都要正确。
白车身的焊接质量检验及判定

1 前 言
焊接质量在汽车制造业 中 占有十分重要的地位 因为制件 在组装后要承担几倍甚至几十倍 的载荷 ,因此 , 必须确保用户
的绝 对 安 全 。
b 采用常用量具对 开 1 3尺寸进行检测判定 ; c 特殊情况下 , 对 现有 尺寸 判定困难的可定期上 标仪” 检测 , 以求得检验判 定结果 2 . 4 要点检验 a . 5 点 下的场合 . 端末与中间 I 点检验 ; b 6 ~1 0 点端末与其间检验 2~3 点; c l 1 点以上 的场合 , 端末之间每 3 ~5 点之间检 d . 用凿 子不容易检验的部位用试验片进行榆验
a. M} 一 2 5 Nm
( 适用 于 四角 )
3 4 Nm
b . M6 — 一
3 4 N m
b M6 — 一 4 4 N m c . M 8 _ 一 5 4 Nm
c M 8 —— 4 4 Nm
不 合 格
焊接脱落
不 合格 合格 焊接直径小脱落 完全焊接好 , 则 一方 焊 棱把 对 面板 材 破 坏
d. M1 一
5 4 Nm
d. M1 — —_ 64 Nm e M 1 }一 7 4 Nm
e. M1 2 _ ——一 64 Nm
周 2 焊接状态示意周
3 . 2 扭 曲试 验 法
・
4 白车身的焊接破坏性检验
用凿子无法检验质量的情况 下 , 可用试验板片代替 ( 但 试 片应 与被检 部位板 厚材质一 致 ) ,用试验 片进 行扭 曲点焊 检 验=如图 3为两块试验片焊后状 态 , 受力方 向一正一反进 行。 判定基准 : 焊接部 位拉开后有撕裂凹坑为 良好。
Q O l m R  ̄ ) H E A V Y' I ' R U C K 2 0 0 0 6 .
汽车白车身焊接质量的控制及评价方法
车车身约有 2000 多个焊点,因此,本文着重从点 化的金属在压力作用下挤到塑性金属环之外,产
焊工艺入手,明确一个检查白车身焊接质量的基 生喷射飞溅现象,焊件表面形成凹陷。
准,以严格控制焊接部位的坚固性及外观质量,
3)锻压
并通过切实的检查途径来把握好良好的焊接质
切断焊接电流之后,应维持一定的锻压
量。
1)在焊完以后出现间隙时, 在焊点间距之 间进行点焊如图 10;
2)若在尾部出现间隙时,对尾部反复进行点 焊,同时在别的焊点间距之间也 要进行点焊。
图 10
5.2.2 以 CO2 焊更改
图 11
5.2.3 在焊接边采用 CO2 焊 1) Corner 部和尾部为 CO2 焊的点数为原焊
点数的 1.5 倍。如图 12 所示: 2)普通零件的焊点数同 CO2 焊的点数一致,
表4
Pitch标准 指定Pitch(P)
A, AR Rank (P±20%)
25mm
20~30mm
B Rank (P±30%)
3.3 检查脱离正确位置的焊点的基准 检查脱离正确位置的焊点的基准如图 2 及表 3:
图2
被施压所膨 D
TRIM LINE
30mm 40mm 50mm 60mm 70mm
25~35 30~50 40~60 50~70 55~85
数百个冲压件,经点焊、凸焊、CO2 气体保护焊、
2)通电加热
激光焊接、托克斯联结、钎焊及粘接等工艺连接
在通电加热阶段,熔核逐渐形成并长大,
而成,定位迅速准确的装焊夹具,日以精湛的焊 使整个循环中最关键的程序。
接技术,日臻完善的质量控制手段,立体布置的 通电时,两个电极接触表面之间的金属柱内的电
(细节版)汽车配件接收验货程序

(细节版)汽车配件接收验货程序1. 背景为了确保汽车配件的质量和准确性,我们需要建立一个接收验货程序。
这个程序将确保我们收到的配件符合我们的要求,并且可以及时发现任何潜在的问题。
2. 目标接收验货程序的目标是确保:- 所有接收的汽车配件都符合质量要求;- 检查和确认配件的准确性和数量。
3. 程序步骤为了达到上述目标,我们将按照以下步骤进行汽车配件的接收验货:步骤一:准备工作- 事先准备好接收验货所需的相关文件、工具和设备;- 确保验货区域整洁、干净,并具备进行验货所需的设施和条件。
步骤二:接收配件- 接收配件时,与供应商进行确认,确保配件的准确性和数量与订单一致;- 确认配件的包装是否完好无损,有无明显的破损和污渍。
步骤三:检查质量- 检查配件的外观,确保没有明显的划痕、变形或其他质量问题;- 根据相关标准或要求,检查配件的尺寸、材料和制造工艺是否符合要求;- 如果需要,可以进行必要的功能性测试或性能评估。
步骤四:记录结果- 对每个接收的配件进行记录,包括配件的名称、规格、批次号等相关信息;- 如发现任何质量问题或数量差异,及时记录并与供应商沟通;- 如验货通过,将记录结果存档以备将来参考。
步骤五:处理异常情况- 如果发现任何质量问题或数量差异,与供应商协商解决方案,如退货、更换或补偿等;- 如存在频繁的质量问题或供应商不合作,及时报告上级领导并采取适当的措施。
4. 验货人员要求为了确保验货的准确性和公正性,我们应该:- 由经验丰富的人员进行验货,他们熟悉配件的特点和质量要求;- 培训验货人员,使其了解正确的验货方法和流程;- 验货人员应具备良好的沟通能力,能够与供应商进行有效的沟通和协商。
5. 结论通过建立并执行这个汽车配件接收验货程序,我们能够确保所接收的配件的质量和准确性。
这将有助于提高我们的工作效率,并最大程度地满足客户的需求。
SE分析—白车身分析标准

零部件清单及装配工艺白车身总成分析标准1. 车型机舱盖支撑杆后装结构时,需自制工装用于支撑机舱盖,车型机罩钣金为机盖撑 杆工装提供可靠支撑点,上支撑孔孔形更改为钥匙孔形状。
2. 针对车身黑漆件车型内相似件、对称件以及车型间相似件、对称件进行防错处理C 柱护板右上安装支架 C 柱护板左上安装支架C 柱护板上安装更改前:C 柱护板左/右上安装支架为对称件,存在员工拿错、装错风险。
更改后:C 柱护板左/右上安装支架由对称件设计为左右通用件,避免员工拿错、装错风险前排扶手支架前排扶手支架后排扶手支架后排扶手支架前、后排扶手支架结构类似,存在错装风险,要求增加防错标识NO 问题描述 Problem Description对策 Countermeasurea.避免驾驶舱设置与外界联通的孔,如需开必须有有效的密封H6 白车身总成气密性差,气密性总1措施;b.合理设计车身空腔膨胀胶隔断;c.合理设置涂胶种类,值 130SCFM保证驾驶舱密封连续,涂胶方便可靠。
2 车身锈蚀a.根据防锈管控方案,采用镀锌板;b.依照 Q/CC SJ0469 进行 防锈设计,避免气室、电泳沥液不净、电泳屏蔽问题、电泳液 可达性差问题;c.门槛梁、车门腔体进行喷蜡处理。
C30 前轮外沿凸出车身,车辆在行驶 过程中,前车轮带起的泥沙不能完全在侧围外板后轮弧边沿漆面脱落位置增加防石击贴膜;新车型 3 被翼子板下部遮挡,导致泥沙向后甩进行防石击校核。
出,将轮弧边沿的漆面打伤,造成漆面脱落H6 拖拽 1800Kg 拖车,后拖车装置安 在 12%的坡度上依照拖拽能力对拖车装置施加静载荷分析,材4装点 7000Km 耐久破裂料屈服强度与安装点应力满足 3.5 倍安全系数。
5 车身干涉异响a.保证零件搭接零件间隙在 2mm 以上,重要受力部位,不影 响密封时间隙不小于 5mm;b.焊点布置在边部,约束钣金搭接。
a.结构设计避免大于 3mm 的空洞(改变翻遍方向,增加结构6 指压胶脱落、指压胶部位生锈筋等),车身指压胶数量不多于 6 处;b.指压密封孔不大于8mm;c.指压胶应用在涂装电泳后工序。
汽车白车身技术条件
汽车白车身技术条件汽车白车身技术条件1范围本标准规泄了乘用车白车身的技术要求、试验方法、检验规则、运输及储存。
2规范性引用文件下列文件对与本文件的应用是必不可少的。
凡是注日期的引用文件,仅注日期的版本适用于本文件。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB, T 3323-2005 GB 14167-2006 GB 15086-2006QC/T 476-2007 3 技术要求 3.1基本要求 3.1.1车身本体应按照经规程序批准的图样及技术文件制造,并应符合本标准的要求,有特殊要求 时,应按技术协议等相关文件执行。
3.1.2车身本体各零部件,必须是经质量检验部门检验合格并有合格证后,才能进行总成焊接、装配。
3.1.3车身中有防腐、防尘、防水、防噪音、隔振和密封要求的搭接处,应按图纸、焊接工艺卡、涂 胶工艺卡的要求进行涂胶或采用其它措施。
(整车性能对车身的要求)3.1.4车身油漆处理按相关汕漆工艺规程操作,保证车身防腐蚀性能。
汕漆表而不得出现流挂、桔皮、 色差等外观缺陷。
3.1.5车身总成随整车进行淋雨试验,车身内部不得岀现渗漏,试验方法按QC/T476-2007 (按照目前 朗朗车型标准)执行。
3.1.6车辆识别代号(VIN )按规左位置打印,打印淸晰町见。
一经打印不得更改、变动,不得出现重 复、错号。
车辆识别代号打印部位不得出现划伤、拉痕等缺陷。
3.2装配调整要求 3.2.1车门组焊后应保证车门内部组件相对位置的正确性,车门玻璃升降应轻松自如,不允许出现卡 滞、松旷等现象。
3.2.2车身总成应能保证所有安装在车身上的附件、内外饰件、底盘电器附件都能顺利安装,并能满 足相关技术要求,不应出现松旷、脱落、变形等现象。
3.2.3左/右侧车门总成、左/右翼子板、发动机盖总成及行李箱盖总成等螺栓连接件,安装到白车身 总成上,只需调整即可达到要求,不允许出现强制安装及修整。
车身零件质量等级区分标准
Байду номын сангаас
车身零件质量等级划分制定标准
[目 1. 质量等级的定义
录]
2. 质量等级划分的目的 3. 适用范围 4. 用语的定义 5. 业务流程 6. 质量等级划分
6 5 改 订 记 录 4 3 2 1 0 次数 改订 主 要 改 订 内 容 编制 批准
题目
车身零件质量等级划分制定手册
页码
1/7
题目
*D级
车身零件质量等级划分制定手册
页码
7/7
① 形状简单及平缓的小型支架类 例 : FRT SUS MBR RR BRKT, FRT APRON RR EXTN, RR TOWING HOOK BRKT FRT SEAT UPR BRKT, VIN BRKT, DR HINGE BRKT - 主要质量管理标准 1)在自然loading状态下,要保障零件公差 2)允许公差是扁平度公差在0.5MM以内 3)但是,功能孔要按照功能另外进行公差管理 4)本类零件可以由外协厂家管理
작
성 S.E(焊装) GEELY
制定和确认
分发给相关部门进行协 商
S.E(焊装), S.E(冲压), (质量管理部)
修改完善并定稿
S.E(焊装) GEELY
最终确定发布
题目
6. 质量等级区分
车身零件质量等级划分制定手册
页码
3/7
*S级(MIP) ① 顾客可以直接看到的车的外观件 ② 需要进行高级质量管理的零件 (BIW中所有闭合件关闭的状态下所看到的外观部位) 例如 : SIDE OTR, DR OTR, T/LID OTR, FDR, HOOD OTR, ROOF etc - 主要质量管理标准 1)外观不能有任何屈曲和皱纹 2)量产表面质量控制在30微米(micron)以下。(用油石擦抹时不能有屈曲痕迹) 3)需要对钣件的弹性变形进行公差管理(自然装载状态下要保证零件公差) 4)本类零件原则上是在MIP内部进行管理。
汽车设计-汽车白车身数模验收规范模板
XX公司企业规范编号xxxx-xxxx汽车设计-汽车白车身数模验收规范模板XXXX发布白车身数模验收规范1范围本规范规定了本公司白车身各部件数模验收的一般要求。
本规范规定了本公司白车身各部件的冲压工艺性、焊接工艺性、涂装工艺性、装配工艺性的要求。
本规范规定了本公司白车身结构强度、各部件之间的密封、间隙及干涉的要求。
本规范规定了本公司白车身运动件运动分析的要求。
本规范规定了本公司白车身安全及法规要求。
本规范规定了本公司白车身车身轻量化设计要求。
2规范性引用文件下列文件对于本文件的应用是必不可少的。
凡是注日期的引用文件,仅注日期的版本适用于本文件。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB 11566-2009 乘用车外部凸出物3定义3.1 白车身总成:是指包含车身骨架总成、左/右前门总成、左/右后门总成、发动机罩盖总成、后背门总成或行李箱盖总成、所有黑漆件在内的涂装之前的车身总成。
3.2 RPS定位点:含定位面、定位孔及所有定位点系统。
4规范4.1数模通用要求4.1.1零件编号规则要按照《汽车零部件编号规则》及研究院关于零件编号的规范执行;数模名称、编号与BOM表名称、代号一致;整车坐标系统一;结构设计数模外表面与A面数模完全符合。
4.1.23D数据按要求分层存放;交付数据不允许有未倒角的棱边和未倒圆的,除A 面外不可见的结构件型面及切边线要保证G1以上连续。
4.1.3 同一零件必须包含完整空间集合形态描述的无缝曲面、料厚指示线、圆孔法向指示线;型面不得有重叠、不允许有碎面及多余面线,同一型面一种颜色;料厚线起点要在零件数据型面上,数模可以沿料厚线偏移料厚;零件数据中要有实体数据.。
4.1.4任何两个相邻钣金零件,如果其料厚指示方向相反,则该两零件间的搭接边距离应该恒为零。
如果其料厚指示方向相同,两零件间的搭接边距离为其中一个零件的料厚;4.1.53D数据树状结构要采用研究院规定的标准形式。
汽车白车身制造过程中质量控制方法
汽车白车身制造过程中质量控制方法摘要:随着我国综合实力的增强,汽车工业方面的成绩也有目共睹,在汽车的生产制造流程中,白车身的质量对于整体质量起到至关重要的作用。
汽车白车身由成千上百的零件焊接而成,制造过程极其复杂,产生质量缺陷在所难免,本文将重点介绍白车身生产过程中易发生的质量问题及改进措施。
关键词:汽车制造;白车身制造;质量控制如果汽车车身结构设计不合理,白车身成品尺寸不合格,将对整车质量造成很大的影响。
白车身制造涉及到的质量的内容包括:车身尺寸精度、焊接质量,外观面质量等几方面。
白车身尺寸精度是保证后续工艺流程的基础。
白车身车身精度的质量水平已经成为衡量汽车制造水平的重要标志。
1 白车身外表面质量缺陷及其控制措施1.1 白车身常见表面质量缺陷白车身常见的外表质量缺陷主要表现在以下方面:一是车身外板焊钳坑、焊点半点;二是工位夹具夹紧状态下,与板件受力大造成凹坑或划痕;三是运输过程中因防护不到位造成的磕碰划伤。
1.2控制方法首先在后背门风窗牙边焊点焊接过程中,若焊点无限位,焊点易打在风窗弧度处,导致棱线坑,需要对工位工装夹具追加限位功能,限定焊点位置,便于员工操作,提高生产效率的同时也保证了焊点位置在1 条直线,增加车身外观完整度,有效抑制棱线坑的发生。
前舱轮罩焊接时,前挡板与减震器拼接处焊点位置存在盲点,员工操作过程中无法准确确认焊点位置,易导致半点、漏点等问题的出现,通过在夹具工装上增加导向限位,使员工操作焊钳紧挨着导向限位,保证焊点位置的准确,减少错漏装、半点质量灯问题的出现,提高车身品质。
其次在涉及到外观面的侧围,四门两盖外板件的拼接过程中,若采用硬度高的材质应用在夹具支撑、压紧点等位置,易出现夹伤、划伤等品质问题。
针对以上问题,夹具在此类用于与外观面接触的地方应采用尼龙块等材质,解决外表面的夹伤、压伤问题。
2 白车身焊点常见质量缺陷及其控制措施2.1 常见质量缺陷(1)外观焊点扭曲焊点扭曲是指焊接后焊点表面与周围板件相比,不在1条直线上,焊点周围板件存在凹凸不平状态,焊点扭曲幅度超过板件25°,车身外观焊点扭曲会使板件起皱,影响焊点强度,白车身表面在汽车行业可以分为A、B、C、D 区,车身质量要求A、B 区为表面件,客户可以直视的区域,焊点不允许存在扭曲现象。
轿车白车身焊装同步工程评审要则
轿车白车身焊装同步工程评审要则前言轿车白车身焊装同步工程评审是指对车身焊装过程中各项工程的评审,以确保工程质量和效率,提高生产效益。
本文将从几个方面对轿车白车身焊装同步工程评审要则进行探讨。
评审目的•确保焊装过程中的质量达到要求,不出现焊接缺陷、裂纹等问题。
•提高车身焊装的效率,缩短生产周期,降低生产成本。
•降低因焊装质量问题引起的售后维修率,提高用户满意度。
评审内容工艺流程评审1.确定焊装工艺流程,包括焊接顺序、焊接方法等。
在评审中需要对工艺流程进行详细讨论,确保流程合理、安全、高效。
设备评审1.对焊接设备进行评审,包括焊接机器人、焊接枪、焊接工作台等设备。
需要对设备的性能、稳定性、可靠性进行评估。
2.对设备的维护保养计划进行评审,确保设备在使用过程中能够保持良好的状态。
3.对设备的安全保护装置进行评审,确保设备使用过程中的安全。
检测及质量控制评审1.对焊接接头进行评审,包括焊缝形状、焊缝尺寸等。
需要进行视觉检测、尺寸检测等多项检测,确保焊接接头的质量。
2.对焊接过程中的焊接参数进行评审,包括焊接电流、焊接电压等。
需要根据焊接接头的要求,确定合适的焊接参数。
3.对焊接材料进行评审,包括焊丝、焊剂等。
需要对焊接材料的质量进行评估,确保焊接材料符合要求。
人员评审1.对焊接工人的技术水平进行评审,包括焊接工人的培训情况、工作经验等。
需要确保焊接工人具备足够的技术能力,才能保证焊接质量。
2.对焊装工程师的专业能力进行评审,包括工程师的技术水平、解决问题的能力等。
需要确保焊装工程师具备足够的专业知识和能力,能够指导和解决焊装过程中的问题。
环境评审1.对焊装车间的环境进行评审,包括通风设施、温湿度控制设备等。
需要确保焊装车间的环境符合相关的要求,保证焊装过程中的安全和质量。
评审方法1.召开评审会议,邀请相关人员参加评审。
2.结合实际情况,制定评审计划和评审表格。
3.按照评审计划,对每项评审内容进行讨论和评定。