
模流分析报告基础入门教程
模流分析教程

2、注塑机
3、注塑模具
4、注塑成型过程
1、充填 充填时间是指注塑机螺杆向前移动并推动塑料前进所消耗的时间,既在保压之前的时间 2、保压 填充结束后以某一压力维持住螺杆知道浇口冷却凝固所消耗的时间成为保压时间。弥补 材料本身的可压缩性及冷却收缩。 3、冷却 保压结束后压力开始释放,一直到成品冻结因子达到100%这段时间成为冷却时间。 4、开模 整个行程包括模具打开、成品顶出、模具闭合等。
1、注塑原理
★注塑是将塑料熔体以高压高速注入闭合的模具型腔内,经过冷却定型后,得到和模具型 腔一致的塑料制品,其整个流程就是注塑原理。 ★采用注塑成型得到的塑料制品,不仅精度高、质量好,而且生产效率高,可以加工出外 形复杂、花纹精细的塑料制品,塑料具有美观轻巧、耐磨耐腐蚀、优异的绝缘性能,已经 受到非常广泛的应用。
划分网格 网格诊断与修复 选择分析类型 选择成型材料 创建浇注系统与冷却系统 设置注射位置
设置工艺参数
执行求解运算 查看分析结果
9 、 CAD 模型导入
常见CAD软件格式有:IGES、STL、STP 等格式。 现有具备有完好无损的3D模型图,导入 CAD Doctor 2010软件进行曲面处理。修复 破损的曲面和线条。 修复完破损曲面和残缺以后,在以udm 格式 输出或保存。
流动分析最终是为了获得最佳保压阶段设置,从而尽可能地降低保压曲线引起的制品收缩、翘曲等质 量缺陷。 冷却分析目的 根据冷却效果计算出冷却时间的长短,确定成型周期所用的时间。
15、产品分析(填充、冷却、变形
16、模流分析报告
课后感
• 大家如何认知 Moldflow 软件 • 大家对 Moldflow 前景如何看法 • 大家对 Moldflow 是一个怎样的评价
Moldex3D模流分析_SOP_
Moldex 3D 模流分析(初階)
1. 建立3D 模型:
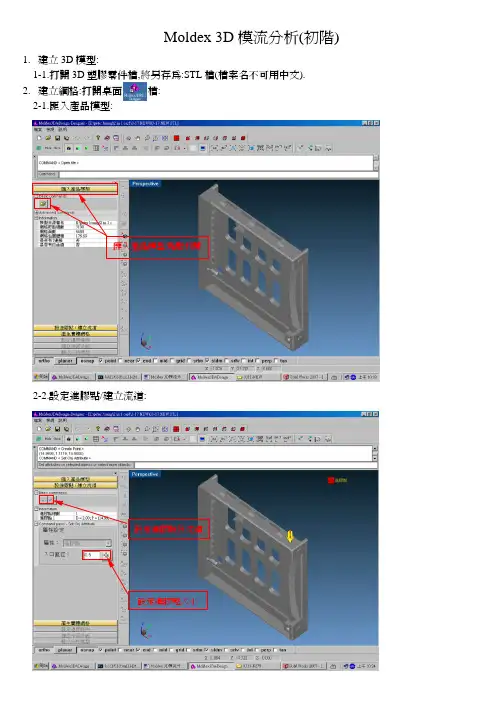
1-1.打開3D 塑膠零件檔,將另存為:STL 檔(檔案名不可用中文). 2. 建立綱格:打開桌面 檔: 2-1.匪入產品模型:
2-2.設定進膠點/建立流道:
匪入產品模型,點擊打開
設定進膠眯及流道
設定進膠點大小
2-3.產生實體網格:
綱格元素總數在十
萬到三十萬之間
總元素未達到或超出將調整綱格控制等級:
調整到適當的大小,
此處為預計值
2-4.建立冷卻系統
:
2-5.輸出分析模型:
將模型保存到想要的位置,檔名不能為中文.
3. 分析綱格模型:打開桌面檔. 3-1:新建一個分析檔:
下一步:
下一步:
下一步:
下一步在完成:
3-2:匪出分析模型:將綱格分析OK的檔案匪出:
匪出新分
析的綱格
3-3.材料設定:設定零件所用的材料,步驟同3-2相同.
3-4:設定成型條件:步驟同3-2相同.
3-4-1.流率多段設定:設定后更新即可
3-4-3.充填時間設定:根據產品的大小設定充填時間.
3-5.計算參數設定:步驟同3-2相同.
進入計算參數設定界面,選擇進階選項OK即可.
3-6:分析結果:選擇所要分析的結果后執行分析.
選擇所要分析的
結果,一般選擇,
充填\保壓\翹曲
執行分析
3-7.抓取圖片結構:抓取報告所需的圖片結構.
結果選取
項目選取。
moldflow模流分析报告
材料成型CAE论文(Moldflow注塑工艺分析)姓名:郭玲玲学号:20060330332在Moldflow Plastic Insight 6.0环境中,运用MPI的各项菜单及其基本操作,来实现对所选制件在注塑成型过程中的填充、流动、冷却以及翘曲分析,以此来确定制件的最佳成型工艺方案,为工程实际生产提供合理的工艺设置依据,减少因工艺引起的制件缺陷,有助于降低实际生产成本,提高生产效率。
一、导入零件导入文件guolingling.stp。
选择【Fusion】方式。
二、划分网格【网格】—【生成网格】—【立即划分】三、网格诊断【网格】—【网格诊断】,诊断结果如下:图1、网格诊断对诊断结果进行检查,发现连通区域为1,交叉边为0,最大纵横比为7.218616<8,均符合要求,网格划分合理。
四、选择分析类型1、浇口位置1)双击任务栏下的【充填】—【浇口位置】;2)选择材料:双击任务栏下的【材料……】—【搜索】—输入“ABS”—搜索—在结果中任选一种材料,点击【选择】即可;3)双击任务栏下的【立即分析】。
在分析结果中勾选:Best gate location,查看最佳浇口位置,如下图:图2、最佳浇口由最佳浇口位置分析结果可以知道,浇口设在零件上表面的中间部位,零件的注塑工艺效果好。
可采用直接浇口。
2、流动分析1)设置注射位置:设置之前,先将方案备份。
【文件】—【另存方案为】。
双击任务栏下的【设置注射位置】—鼠标变成一个十字光标和一漏斗形状,然后在上一步分析中的最佳浇口位置处单击,即可完成注射点的设置;2)选择分析类型:双击任务栏下【浇口位置】—【流动】;3)设置浇注系统:【建模】—【浇注系统向导】,设定直浇道、横浇道、内浇道的尺寸,各浇道尺寸均采取的默认值。
根据制件的形状特征以及最佳浇口位置,采用直接浇口。
4)双击任务栏下的【立即分析】。
查看分析结果中的“pressure at V/P swithover”项,发现出现了浇不足的现象,经分析是由于注射压力过小所引起的,只需增大注射压力即可。
10套案例手把手教你模流分析报告参数怎么看怎么分析(共81页)

10套案例手把手教你模流分析报告参数怎么看怎么分析(共
81页)
模流分析(moldflow)这个概念源自于台湾那边的叫法,实际上就是指运用数据模拟软件,通过电脑完成注塑成型的模拟仿真,模拟模具注塑的过程,得出一些数据结果,通过这些结果对模具的方案可行性进行评估,完善模具设计方案及产品设计方案,塑胶模具常用软件有Moldflow、Moldex3D等,而铝合金压铸比较常见的有PROCAST、FLOW3D等。
MOLDFLOW是由此领域的先驱Mr. Colin Austin在澳洲墨尔本创立,早期(1970~)只有简单的2D流动分析功能,并仅能提供数据透过越洋电话对客户服务,但这对当时的技术层次来说仍有相当的帮助﹔之后开发各阶段分析模块, 逐步建立起今天看到的完整的分析功能。
需要完整PPT文件的可以关注后私信我:“资料”2个字即可自动领取!
约1985年工研院也曾有过相似研发,1990年张荣语老师于国立清华大学化工系CAE研究室开始研发,。
第1讲 MoldFlow基础 MOLDFLOW注塑流动分析案例课件

MoldFlow 应用示例
以脸盆塑料件作为分析对象,分析其充填过程。示例从建立分析工程开始, 介绍模型前处理、分析求解、结果查看的过程。
MoldFlow 应用示例
STEP2:导入模型
导入完成后,显示方案任务。后面的操作将以方案任务为向导。
MoldFlow 应用示例
STEP3:网格划分
全局网格边长影响分析时间与分析精度
MOLDFLOW注塑流动分析案例导航视频 教程
卫兵工作室
1
MoldFlow基础
卫兵工作室
➢ MoldFlow 应用示例
➢ MoldFlow简介
➢ MoldFlow 基本操作
➢ MoldFlow MPI分析流程
以塑料脸盆作为入门示例,逐步详解Moldflow 软件从模型导入到查看分析 结果的全过程。通过入门示例演练操作,能够了解Moldflow的分析流程。 2
MoldFlow 应用示例
STEP11:分析结果
,
分析计算结束后,Moldflow生成大量的文字、图像和动画结果。在方案任务 窗口下部显示结果
MoldFlow 应用示例
STEP12:充填时间查看
,
选中“充填时间”复选框 ,显示充填时间结果,以不同颜色表示充填时间。
MoldFlow 应用示例
冷却分析通常与FLOW流动分析结合使用
Moldflow简介
主要模块
3.Warp翘曲分析 分析整个塑件的翘曲变形(包括线性、线性弯
曲和非线性),同时指出产生翘曲的主要原因 以及相应的补救措施。MF/Warp能在一般的工 作环境中,考虑到注塑机的大小、材料特性、 环境因素和冷却参数的影响,预测并减少翘曲 变形。
35
本书以MOLDFLOW2012为蓝本进行讲解,同时适用于其他版本。
模流分析基本课程

CAECAECAECAE内容摘要内容摘要分析技巧与步骤分析判图背景知识流动分析判图知识保压分析判图知识冷却分析判图知识翘曲分析判图知识典型案例介绍案例制作指导CAECAE模流分析的流程模流分析的流程CAECAE分析技巧分析技巧比较分析曲线分析CAECAE判图知识判图知识充填肉厚效应充填迟滞效应缝合线??潜流效应包封排气保压粘滞加热效应冷却翘曲纤维配向效应CAECAE流动分析技术指引流动分析技术指引Theoretical Notes of Flow AnalysisTheoretical Notes of Flow Analysis??充填相关背景知识??充填结束瞬间变量分布情形??充填过程中变量变化历程CAECAETheoretical Backgrould of Filling充填的基本流动方式Basic Flow Pattern in Filling平板间流动径向辐射型流动充填相关背景知识充填相关背景知识CAECAE充填过程全为压力推动塑料熔胶前进由于压力差使塑料波前melt front前进填充模穴。
充填过程压力来源为浇口压力最高越远离浇口位置由于流体流动摩擦损耗压力使压力逐渐降低至熔胶波前位置压力为最低。
推动熔胶流动的主要力量即为此压力差pressure difference一般而言塑料在模穴中的充填行为是趋向阻力最小的部分流动单位时间内塑料流动距离越大代表该区域的流动阻力较小反之若移动越慢波前等位线越密集代表该区域流动阻力越大塑料缓慢流动CAECAE由于塑料本身具有粘度粘度越高代表流动越困难.因此塑料局部粘度大小可以视作是流动阻力的量度.塑料粘度受温度及剪切率影响较大因此局部温度大小热传速率以及塑件肉厚均影响局部粘度大小也就是流动阻力大小.CAECAECAECAECAECAE肉厚肉厚thickess of partthickess of part的效应的效应肉厚较厚处流动阻力较小塑料比较容易流动。
模流分析报告解析-PPT课件
1
How To Review Mold flow Report/如何检查模流分析报告
Moldflow的计算方式
•模具内熔体的前端不断前移来连接各节点。 •熔体不断填充相邻的节点,直到零件上所有的节点都被 填充。 •熔体和模具接触时会形成一个凝结层。
Frozen Layer Fountain Flow Region nodes
GM PPC Requirement Gate Type
定义浇口尺寸 定义浇口数量 定义浇口位置
5
How To Review Mold flow Report/如何检查模流分析报告
分析输入——定义流道系统
•定义主流道以及分流道的尺寸 •在Moldflow中做出流道系统
流道系统
分析输入——定义冷却系统
14
影响: 融接痕可以导致表面缺陷。 融接痕可能导致零件的强度降低。
How To Review Mold flow Report/如何检查模流分析报告
填充分析——气穴
注意: 气穴应该都分布在零件的边界上。 存在气穴的位置应该在模具上添加排气槽。 应该避免在零件的A面上出现气穴。
15
影响:
气穴可能使制件没有被完全填充,零件内存在气孔。
冷却分析——上下模模温差
注意: 上下模模温之差不应该超过20F。
影响: 如果上下模模温之差超过20F可能 会使零件发生翘曲。
24
How To Review Mold flow Report/如何检查模流分析报告
冷却分析——冷却液温度
影响: 注意:
冷却液的温度变化应该小于5F。
25
冷却液的温度变化过大意味着流道设计或流动参数 设置存在问题,从而导致制件的热传递存在问题。
ProE_模流分析教程6
第六章模具设计6-1 流道系统流道系统(runner systems)将熔胶从竖浇道引导到模穴内,要推动熔胶流过流道系统就需要额外的压力。
当熔胶流经流道系统时,产生的剪切热(摩擦热)使熔胶温度升高,有助于熔胶的流动。
虽然适当的流道尺寸对于一个塑件和模具设计有许多好处,但因为其基本原理尚未广泛深入了解,所以流道尺寸设计问题经常被忽略。
一般认为,大尺寸流道可以使用较低压力推进熔胶流动,但是却需要较长的冷却时间,会产生较多的废料,也需要较高的锁模力。
反之,适当的小尺寸流道在使用原料和消耗能源等方面可以达到最高效率。
流道尺寸的缩减极限在于射出成形机的射出压力规格。
模流分析的流道平衡功能可以找出最佳化的流道尺寸,提供良好的流道系统,以合理的压力降充填平衡的流道和模穴。
设计良好的流道系统有下列好处:•可以决定最佳的模穴数目•确定熔胶可以填饱模穴•可以达成多模穴系统之平衡充填•可以达成多浇口之模穴的平衡充填•可以使废料最少化•使塑件顶出较容易•达成能源使用效率最佳化•可控制充填时间/保压时间/成形周期时间6-1-1 模穴数目之决定模穴数目的多寡取决于可应用的生产时间、射出机射出量的大小、所需之塑件品质、射出机塑化能力、塑件形状与尺寸,以及模具成本等因素。
以下三组简单的公式可以协助决定模穴数目,应选取三组公式所获得之最小值作为设计模穴数目。
(1)产品数量假如塑件尺寸公差的要求不甚严格,而且需要大量的成品,则选择多模穴较恰当。
模穴数目取决于供应一定量塑件所需的时间(tm)、每批次的塑件数量(L)、生产一模塑件所需的时间(tc)、和淘汰因子(K),其中,K = 1/(1 -不良率)模穴数= L × K × tc / tm(2)射出量能射出机的射出量能也是决定模穴数目的一个重要因素,取射出量能的80﹪为射出重量(S),再除以塑件重量(W),即可计算出模穴数目。
模穴数目=S / W(3) 塑化能力射出机的塑化能力是影响模穴数目的另一个重要因素。
模流分析报告
模流分析报告随着科技的不断发展,人们对于数据的处理技术也不断升级。
其中,模流分析则成为了当下热门的数据分析方法之一。
那么,什么是模流分析呢?模流分析,英文名为Model Flow Analysis,是一种基于大数据的分析技术。
其首要目的是从数据中提取出业务流程的模型,并对其进行进一步的分析和优化。
这种分析方法的最终目的是为了提高业务流程的效率、准确性和可重复性。
模流分析的过程一般分为以下几个阶段:数据收集、建模、挖掘、分析和应用。
其具体步骤如下:1. 数据收集:对需要分析的业务流程进行数据采集,包括各种业务事件、绩效指标、时间数据等。
2. 建模:将采集到的数据进行处理,将业务流程中的各种事件表示成为模型中的节点,建立数据模型。
3. 挖掘:在数据模型中使用各种算法进行模型挖掘,发现流程中存在的问题和优化点。
4. 分析:对模型挖掘得出的数据进行分析,了解业务流程的瓶颈所在,提出优化建议。
5. 应用:将分析得出的建议应用在实际业务中,对业务流程进行改进和优化。
那么,模流分析有什么优点呢?1. 可以发现业务流程中的问题和瓶颈所在。
通过模流分析可以深入了解整个业务流程的每一个节点,找出瓶颈所在,并对其进行针对性的优化,以提高效率和质量。
2. 有助于提高业务流程效率。
通过对业务流程进行优化,可以缩短流程执行的时间,并减少出错机率,达到提高效率的目的。
3. 可以降低业务流程的成本。
通过对业务流程中的问题进行分析和优化,可以减少各种浪费,降低运营成本。
4. 为业务决策提供重要数据支持。
模流分析可以发现直观的统计数据、流程漏斗及特定环节的数据变化趋势,并且不断调整分析角度以客观反映实际业务流程。
综上所述,模流分析是一种有效的大数据分析方法,可以为企业优化业务流程,提高效率和质量,降低成本,并提供重要的数据支持。
但需要注意的是,在具体应用时需要结合实际业务情况,灵活选择算法和模型,同时也需要充分利用优秀的分析工具和专业的技术支持,才能获得最大的效益。
如何看懂一份模流分析报告
引言概述:模流分析报告是在工程设计和制造过程中广泛使用的一种技术,它可以帮助工程师和制造商了解产品的流动性和流动行为,以及在模具设计和制造中可能出现的问题。
对于非专业人士来说,理解一份模流分析报告可能会有一定的挑战。
本文旨在提供一些指导,帮助读者更好地理解和解读模流分析报告。
正文内容:1.报告概述了解报告的结构和目标:模流分析报告通常包括对设计参数、流动特性和可能的问题进行分析。
了解报告的结构以及它所关注的方面,可以帮助读者更好地阅读和解读报告。
查看总体结论和推荐:报告通常会总结和归纳分析结果,并给出一些建议。
查看总体结论和建议,可以帮助读者了解报告的主要发现和重点。
2.设计参数分析理解设计参数的作用:设计参数是模流分析的基础,包括材料属性、几何尺寸和边界条件等。
了解这些参数的作用和影响可以帮助读者更好地理解分析结果。
检查设计参数的合理性:对于每个设计参数,报告通常会给出建议的范围或推荐值。
检查设计参数是否在合理的范围内,可以判断设计的质量和可行性。
3.流动特性分析理解流动特性指标:模流分析报告会通过一系列指标来描述产品的流动性能,如填充时间、充实度和温度等。
了解这些指标的意义和含义,可以帮助读者对产品的流动性进行评估。
检查流动特性的一致性:通过分析报告中给出的流动特性数据,检查产品在不同区域和时刻的流动行为是否一致。
这有助于发现潜在的设计问题或制造缺陷。
4.可能的问题分析寻找问题的迹象:报告通常会指出可能出现的问题,如气泡、短shot(不完全填充)和热分解等。
读者应该仔细检查报告中的这些问题,以判断其对产品质量和性能的影响。
探讨问题的原因和解决方法:对于可能出现的问题,报告通常会提供一些关于原因和解决方法的建议。
读者可以阅读这些部分,了解如何解决问题和改进设计。
5.附加信息分析填料分析:报告中可能会包括有关填料的分析,如填料位置、填料厚度和填料比例等。
这些信息对于制造过程和产品质量的控制非常重要,读者应该对其进行仔细研究。