
纺纱学课件:第7章 粗纱
电工电子学课件第7章测量和数据采集系统
第7章
上页下页
返回7.1.1
常用电工测量仪表的分类7.1电量测量
7.1.2测量误差和仪表准确度
7.1.3电流、电压和功率的测量7.1.1常用电工测量仪表的分类
直读式仪表能直接指示被测量的大小,又分为模拟
式仪表和数字式仪表。第7章
下页电工测量仪表按测量方法分为直读式和比较式仪表。
比较式仪表(例如直流电桥、直流电位差计、交流电
桥)是将被测量和已知的标准量进行比较,从而确定
被测量的数值。
返回
上页下页7章几种常见的测量仪表
指针式
万用表
数字式万
用表钳型电
流表
兆欧表
返回
1
工作环境等级分A、B、C三组,其中A组(温度0℃+40℃,相对湿度
80%以下)不在面板上标出;B——
温度-20℃~+50℃,相对湿度85 %以下;
C——温度-40℃~+60℃,相对湿度98 %以下。符号意义符号意义
-直流仪表2 或2kV绝缘强度实验电压
2kV
~交流仪表⊥或↑仪表直立放置
_
~交直流仪表︹或→仪表水平放置
1.5 或1.5
准确度等级1.5级B C工作环境等级
1第7章
上页
下页7.1.1 电工测量仪表上的几种符号及其意义
返回
第7章
上页下页测量的实际值之间总要存在一定的误差。
误差的表示方法主要有绝对误差和相对误差:
绝对误差是指仪表的指示值A
x与被测量实际值A
0
之间的差值,即
△A= A
x-A
07.1.2 测量误差和仪表准确度
γ=△A
A
0×100%相对误差是指绝对误差
△A与被测量的实际值A
0
之间的差值,即
返回
第7章
上页
下页表7.1.2所示五个等级。仪表的准确度是按仪表的最大相对额定误差来
分级的,即:
△A
m
相对额定误差:γ
m=
A
m×100%
5.0表
7.1.2各级仪表的最大基本误差
仪表的准确度等级
基本误差%0.1
±0.10.2
±0.20.5
±0.51.0
±1.01.5
±1.52.5
±2.5±5.0
返回7.1.3 电流、电压和功率的测量
1. 电流和电压的测量
测量直流电流常用
磁电式电流表
测量直流电压常用
磁电式电压表第7章
上页
下页圆柱型铁心F
F
磁电式仪表的结构示意
《纺纱学》课程笔记

《纺纱学》课程笔记
第一章 绢纺纺纱系统
一、绢纺原料
1. 绢纺原料主要是指家蚕、柞蚕、蓖麻蚕等蚕类吐丝结成的茧丝。
2. 茧丝由两根单丝合并而成,每根单丝又由蛋白质构成。单丝表面光滑,具有一定的强度和弹性。
3. 绢纺原料还包括一些特殊绢丝,如天丝、人造丝等。
二、绢纤维精练
1. 精练目的是去除绢丝中的杂质、色素和部分油脂,提高绢丝的白度、柔软度和吸附性。
2. 精练过程包括预处理、煮练、漂白、脱水、干燥等环节。
3. 预处理主要是为了去除绢丝表面的油脂和部分杂质,便于后续煮练和漂白。
4. 煮练是在碱性条件下进行,以去除绢丝中的非蛋白杂质和部分色素。
5. 漂白是为了进一步提高绢丝的白度,常用的漂白剂有过氧化氢、过硼酸钠等。
6. 脱水、干燥是为了使绢丝达到一定的含水率和回潮率,便于后续加工。
三、开绵与切绵
1. 开绵是将精练后的绢丝进行开松,去除部分杂质和废丝,提高绢丝的整齐度。
2. 切绵是将开绵后的绢丝进行切割,使其长度适宜梳理。
四、梳绵
1. 梳绵是对切绵后的绢丝进行梳理,使其更加顺直、均匀。
2. 梳绵机主要由给绵机构、锡林、工作罗拉、剥棉罗拉、道夫等组成。
3. 主要工艺参数包括给绵速度、锡林转速、工作罗拉转速、剥棉罗拉转速等。
4. 梳绵过程中要注意调整工艺参数,保证绵条质量。
五、绢纺精梳
1. 精梳是为了提高绢丝的整齐度、光泽度和强力。
2. 精梳机分为直型精梳机和圆型精梳机两种。
3. 直型精梳机主要由给绵机构、预梳机构、精梳机构、剥绵机构等组成。
4. 圆型精梳机主要由给绵机构、锡林、工作罗拉、剥棉罗拉、道夫等组成。
5. 精梳过程中要注意调整工艺参数,保证绢丝质量。
六、绢丝针梳
1. 针梳是对精梳后的绢丝进行并合、牵伸和梳理。
2. 针梳机主要由给绵机构、锡林、工作罗拉、剥棉罗拉、道夫等组成。
3. 主要工艺参数包括给绵速度、锡林转速、工作罗拉转速、剥棉罗拉转速等。
组织行为学课件_第7章_领导与权力
第七讲 领导与权力 本章主要内容 领导、领导者、管理者 权力及其分类 领导的素质理论
领导的行为理论 领导权变理论 一 领导 领导的定义 什么是领导(Leadship) ? 领导和管理的区别 领导者(Leadship) = 管理者 ? 领导=上级? 领导的实质是什么? 领导的定义 领导是一个影响过程,包括影响他人的一切活动。 领导是一项程序,使人们在选择及达成目标上,接受指挥导向及影响。 领导是影响人们自动地为组织目标努力的一种行为。 领导是促使下属充满信心、满怀热情地完成任务的艺术。 领导的定义 领导是一种说服他人热心于一定目标的能力 领导:是一种影响一个群体实现目标的能力 领导的实质是一种影响力。 影响力或称为权力(Power) 或称为权威 (Authority)。 领导和管理 权威接受论:权威以服从为前提。 结论:并非所有的管理者都是领导者
并非所有的领导者都是管理者 理想状况:所有的管理者都是领导者 领导(者)特征 战略眼光 个性化、积极的态度 高度的冒险性 人际技能 领导(者)与管理(者)区别 引导下属 依靠感召力 沟通使命 鼓励新尝试 找出问题 制造信心与热情 使工作变得有趣 控制下属 依靠职权 交待任务 命令怎么做 追究责任 制造恐怖与不满 使工作变得单调乏味
二 权力 权力来源 Henri Fayol的职务权威和个人权威 French & Rwen的五种权力 ?法定权(职位的无形资产) ?奖励权 ?惩罚权 ?专长权 ?个人影响权(个人的无形资产) 权力轴心 讨论 为什么人一走,茶就凉? 为什么*****退而不下? 为什么技术部门的领导难当? 领导艺术=权术? 权术----管理如何影响他人 合理化 结盟 友情 谈判 硬性指示 高层权威 组织内的权术 观点 美国 香港 组织内经常存在权术 93.2 95.8 成功的经理必须是政客 89.0 90.5 职位越高越有政治性 76.2 94.0 有权就不需要玩政治 15.7 23.9 为爬高位必须从事政治 69.8 67.3 高层应排除政治活动 48.6 42.0 政治使组织变得更灵活 42.1 25.0 组织内如能免除政治更好 55.1 53.0 有效发挥权力的方法 创造有权的印象 先使用代价较小的权力 使奖惩随形势而定 间断地使用权力 因人制宜 尽量少用直接控制 使别人欠自己的情或债 使用权力也应该做成本分析 只使用自己拥有的权力 不断评价自己使用权力的效果 三 领导理论 领导理论 领导素质理论:20世纪40年代以前 领导行为理论:20世纪40--60年代 领导权变理论:20世纪60年代以后 领导素质 包莫尔(W.J. Baumal) 的10个条件 吉塞利(Edwin Ghiselli)的提法 斯托格迪尔(ralph. M. Stogdill)的6个方面,30个特征 日本企业界的10项品德、10项能力 领导素质:W.J. Baumal 合作精神 决策能力 组织能力 授权能力 应变能力 勇于负责 创新能力 敢担风险 尊重他人 品德高尚 领导素质:
纺纱学重点
纺纱学重点
第一章
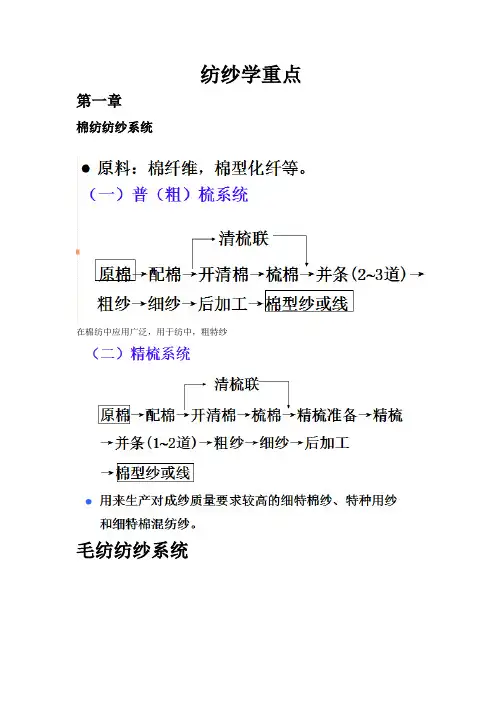
棉纺纺纱系统
在棉纺中应用广泛,用于纺中,粗特纱
毛纺纺纱系统
第二章
轧棉原理:棉纤维和棉籽间具有一定的联结力,轧棉时,棉籽和纤维之间产生相对运动,使纤维受到比联结力稍大的作用力,同时棉籽不断翻滚,使棉籽上长度在16mm以上的可纺纤维都被轧下。
纤维与棉籽的联结力约为单根纤维强力的25%~50%,所以在正常情况下,轧棉不会轧断纤维
代号表示
唛头:我国以原棉类型、品级、长度、马克隆值顺序组成,皮辊棉在下方加横线,锯齿棉不加。
类型代号:Y表示黄棉,G表示灰棉,L表示长绒棉,细绒白棉不作标志。
品级代号:用1-7表示 一级到七级。
长度代号:25~32mm用数字表示。
马克隆值代号:分别用A、B、C表示,六、七级棉花不标注马克隆值。
配棉(分类排队法) 纺织厂一般不用单一唛头的棉纤维原料纺纱,而是将几种相互搭配使用,这种方法即为配棉。
分类就是根据原料的性质和各种纱线的不同要求,把适用于生产某种产品或某一特数和用途纱线的原棉挑选出来划分为一类。
分类时的注意成纱要求、到棉趋势、纱线质量指标的平衡、气候变化、混合成分性质差异等。
排队:将某种配棉类别中的原棉按地区、性能、长度、线密度和强力等指标相近的排成一队。
原料混合目的:使最终产品的各项性能均匀一致;均匀混合是稳定成纱质量的重要条件。
实质
(1)每个成分的内部相混
(2)各种成分的纤维在整个混和原料中的均匀分布
要求
满足“含量正确”和“分布均匀”两种要求,即要使各种混合原料在纱线任意截面上的含量与设计的比率相一致,而且所有混合原料在纱线任意截面上的分布呈均匀状态。
均匀混合的前提是混合原料被细致地松解,直到单纤维状态。松解越好,纤维块越小,混合就越完善。
方法(1)散纤维(包)混合 (2)条子混合
纯纺——散纤维混
天然纤维与化纤混纺——多采用条混
化纤之间混纺——多采用散纤维混;为控制混比,则采用条混 第三章
第六章粗纱
.第六章 粗 纱
@: 第六章 粗 纱
第一节 概述
一、粗纱工序的任务
1、将熟条抽长拉细5~12倍,并使纤维进一步伸直平行和分离。
2、将牵伸后的须条加上一定的捻度来提高粗纱强力,以避免卷绕和退绕时的意外伸长,并为细纱牵伸做准备。
3、将纺制成的粗纱卷绕在筒管上,制成一定形状和大小的卷装,以便储存、搬运和适应细纱机上的喂入。
二、粗纱机的工艺流程
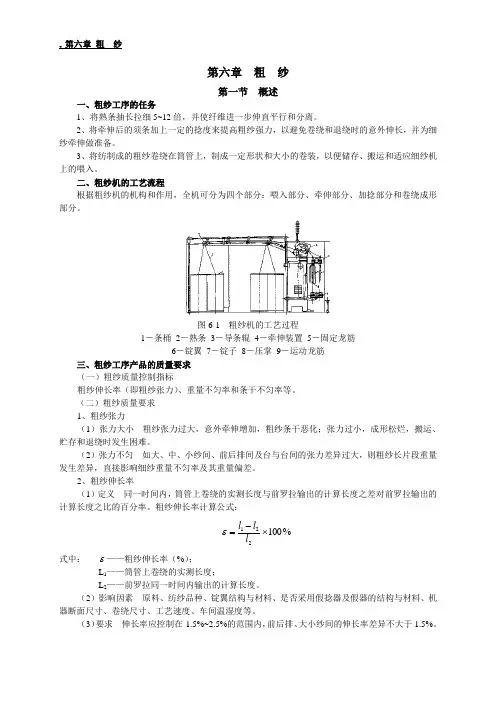
根据粗纱机的机构和作用,全机可分为四个部分:喂入部分、牵伸部分、加捻部分和卷绕成形部分。
图6-1 粗纱机的工艺过程
1-条桶 2-熟条 3-导条辊 4-牵伸装置 5-固定龙筋
6-锭翼 7-锭子 8-压掌 9-运动龙筋
三、粗纱工序产品的质量要求
(一)粗纱质量控制指标
粗纱伸长率(即粗纱张力)、重量不匀率和条干不匀率等。
(二)粗纱质量要求
1、粗纱张力
(1)张力大小 粗纱张力过大,意外牵伸增加,粗纱条干恶化;张力过小,成形松烂,搬运、贮存和退绕时发生困难。
(2)张力不匀 如大、中、小纱间、前后排间及台与台间的张力差异过大,则粗纱长片段重量发生差异,直接影响细纱重量不匀率及其重量偏差。
2、粗纱伸长率
(1)定义 同一时间内,筒管上卷绕的实测长度与前罗拉输出的计算长度之差对前罗拉输出的计算长度之比的百分率。粗纱伸长率计算公式:
%100221lll
式中: ——粗纱伸长率(%);
L1——筒管上卷绕的实测长度;
L2——前罗拉同一时间内输出的计算长度。
(2)影响因素 原料、纺纱品种、锭翼结构与材料、是否采用假捻器及假器的结构与材料、机器断面尺寸、卷绕尺寸、工艺速度、车间温湿度等。
(3)要求 伸长率应控制在-1.5%~2.5%的范围内,前后排、大小纱间的伸长率差异不大于1.5%。 .第六章 粗 纱
@: 3、重量不匀率、条干不匀率
萨氏条干不匀率、重量不匀率影响细纱的均匀度,应控制在一定范围内。
《创业学》第3版教学课件第7章
第7章 新创企业的管理精要
测验题
一、单选题
1.有效授权原则是指( )。
A. 权责下放给他人(正确答案)
B. 自己亲力亲为
C. 合法合规获得授权
D. 以上都不是
2.初创期企业管理要遵循的四大原则包括事必躬亲、生存第一、分工协作
和( )。
A. 现金为王(正确答案)
B. 合理合规
C. 抢占市场
D. 广纳贤才
3.企业成长战略的规划包括新产品开发战略、新产品的衍生战略、新产品
的国际扩张战略和( )战略。
A. 企业并购(正确答案)
B. 企业破产
C. 企业拆分
D. 企业扩张 4.自己当老板将遇到的问题是( )。
A. 拿自己的积蓄去冒风险
B. 无法度假
C. 缺乏稳定的工资收入
D. 以上都是(正确答案)
5.在思考企业市场机会时可以采用哪几种方法开展这项工作( )。
A. 其他人遇到过的问题
B. 自己遇到过的问题
C. 工作中的问题
D. 以上都是(正确答案)
6.拓展新业务的六个准则是:继续投资于核心事业、不要被迷人的市场所
诱惑、寻求企业优势、谨慎看待企业的技能、寻找有潜力的人才和什么?
A. 依据发展机遇来确定目标(正确答案)
B. 依据占卜来确定目标
C. 依据前人经验来确定目标
D. 依据新闻来确定目标
7.( )提供的产品是无形的。
A. 服务企业 (正确答案)
B. 贸易企业
C. 制造企业
D. 农林牧渔企业
8.( )是诚信守法的基础,是营造社会诚信守法氛围的最终实践者。 A. 个人(正确答案)
B. 国家
C. 社会
D. 企业
9.初创期企业管理应该遵守的原则是( )。
A. 生存第一(正确答案)
B. 广泛授权
C. 有效授权
D. 任人唯贤
10.中华人民共和国国家标准指的是( )。
A. GB (正确答案) B. ISO
C. CEN
D. CN
11.评价本企业进入一个产业是否具备高潜力,其筛选标准应满足以下条
件( )。
A. 本企业在该产业中处于领先地位(正确答案)
纺纱学
名词解释:
1.奇数法则:为了使喂入细纱机中的粗纱以后弯勾为主,在普梳工艺系统中,梳棉与细纱之间的准备工序道数应按奇数配置。
2.偶数法则:因梳棉生条后弯勾纤维较多,为了保证喂入的多数纤维呈前弯勾状,在梳棉与精梳之间的工序应按偶数配置。
3.精梳梳理隔距:锡林梳理时,上钳板钳唇下缘到锡林针尖的最短距离.它是一个动态变量。
4.落棉隔距: 钳板到达最前位置时,下钳板前缘与后分离罗拉表面的距离。
5.内不匀:同一眼或同一卷装内的不匀
6.外不匀:不同卷装间的不匀
7.锡林负荷:混料通过刺辊转移到锡林上,分布在锡林上每平方米的混料重量。
8.捻度:纱条单位长度上的捻回数。
9.捻回角;纱条加捻后表面纤维发生倾斜,表面纤维与纱条轴线的夹角
10.捻幅:单位长度的纱线加捻时截面上任意一点在该截面上相对转动的弧长。
11. 牵伸力:牵伸区中将以前罗拉速度运动的所有快速纤维从周围慢速纤维抽拔出来受到的阻力总和。
12.握持力:罗拉钳口对须条的静摩擦力。
13.控制力 :以后罗拉速度运动的慢速纤维作用与牵伸区中某根浮游纤维整个长度上的力。
14.引导力::以前罗拉速度运动的快速纤维作用与牵伸区中某根浮游纤维整个长度上的力。
15.道夫转移率:锡林向道夫转移的纤维占参与梳理作用纤维的百分率
16.除杂效率:落物中杂质重量占喂入原料中的杂质重量百分比。
17.尘棒安装角:尘棒工作面顶点与打手中心线连线的延长线与尘棒工作面的夹角。
18.弓形板定位:将弓形板定规弧面紧靠后分离罗拉,使弓形板前沿在规定分度上同定规缺口相接,此时分度盘读数即为弓形板定位
19.移距偏差:在牵伸过程中,由于纤维不在同一位置变速,在牵伸后纤维头端距离与正常移距产生偏差。
20.死箱 :开棉机的车肚分为两个落杂区,靠近原料的入口处为主要落杂区,其周围封闭,很少有气流流入。
21.分梳工艺长度:刺辊给棉板隔距点以上一段工作面长度与鼻尖宽度之和。