
日本清酒
组员分工: 资料员:李亚玲 杜玉琼 PPT制作员:邢月 讲解员:贾凤妹
日本清酒的酿造工艺
• 清酒的起源 • 清酒的酿造工艺 • 清酒的分类 • 清酒的特点
一、清酒的起源
• 日本清酒是借鉴中国黄酒的酿造法而发展起来的日本国酒。 • 日本人常说,清酒是上帝的恩赐。1000多年来,清酒一直是日本人最 常喝的饮料。在大型的宴会上,结婚典礼中,在酒吧间或寻常百姓的餐 桌上,人们都可以看到清酒。清酒已成为日本的国粹。 • 据中国史书记载,古时候日本只有“浊酒”,没有清酒。后来有人在浊 酒中加入石炭,使其沉淀,取其清沏的酒液饮用,于是便有了“清酒” 之名。公元7世纪中叶之后,朝鲜古国百济与中国常有来往,并成为中国 文化传人日本的桥梁。因此,中国用“曲种”酿酒的技术就由百济人传 播到日本,使日本的酿酒业得到了很大的进步和发展。到了公元14世纪, 日本的酿酒技术已日臻成熟,人们用传统的清酒酿造法生产出质量上乘 的产品,尤其在奈良地区所产的清酒最负盛名。
四、清酒的特点
• 日本清酒虽然借鉴了中国黄酒的酿造法,但却有别于中国的黄酒。 该酒色泽呈淡黄色或无色,清亮透明,芳香宜人,口味纯正,绵 柔爽口,其酸、甜、苦、涩、辣诸味谐调,酒精含量在15%以上, 含多种氨基酸、维生素,是营养丰富的饮料酒。 • 日本清酒的制作工艺十分考究。精选的大米要经过磨皮,使大米 精白,浸渍时吸收水分快,而且容易蒸熟;发酵时又分成前、后 发酵两个阶段;杀菌处理在装瓶前、后各进行一次,以确保酒的 保质期;勾兑酒液时注重规格和标准。如“松竹梅”清酒的质量 标准是:酒精含量18%,含糖量35g/L,含酸量0.3g/L以 下。
谢谢观赏
(三)按贮存期分类
• (1)新酒 新酒是指压滤后未过夏的清酒。 • (2)老酒 老酒是指贮存过一个夏季的清酒。 • (3)老陈酒 老陈酒是指贮存过两个夏季的清酒。 • (4)秘藏酒 秘藏酒是指酒龄为5年以上的清酒。
(四)按酒税法规定的级别分类
• (1)特级清酒 品质优良,酒精含量16%以上,原浸出物浓度在30 %以上。 • (2)一级清酒 品质较优,酒精含量16%以上,原浸出物浓度在29 %以上。 • (3)二级清酒 品质一般,酒精含量15%以上,原浸出物浓度在 26.5%以上。 • 根据日本法律规定,特级与一级的清酒必须送交政府有关部门鉴 定通过,方可列人等级。由于日本酒税很高,特级的酒税是二级 的4倍,有的酒商常以二级产品销售,所以受到内行饮家的欢迎。 但是,从1992年开始,这种传统的分类法被取消了,取而代之的 是按酿造原料的优劣、发酵的温度和时间以及是否添加食用酒精 等来分类,并标出“纯米酒”、“超纯米酒”的字样。
三、清酒的分类
• (一)按制法不同分类 • (二)按口味分类 • (三)按贮存期分类 • (四)按酒税法规定的级别分类
(一)按制法不同分类
• (1) 纯米酿造酒 纯米酿造酒即为纯米酒,仅以米、米曲和水为原料,不 外加食用酒精。此类产品多数供外销。 • (2) 普通酿造酒 普通酿造酒属低档的大众清酒,是在原酒液中对人较多 的食用酒精,即1吨原料米的醪液添加100%的酒精120L。 • (3)增酿造酒 增酿造酒是一种浓而甜的清酒。在勾兑时添加了食用酒精、 糖类、酸类、氨基酸、盐类等原料调制而成。 • (4)酿造酒 本酿造酒属中档清酒,食用酒精加人量低于普通酿造酒。 • (5)吟酿造酒 制作吟酿造酒时,要求所用原料的精米率在60%以下。日本 酿造清酒很讲究糙米的精白程度,以精米率来衡量精白度,精白度越高, 精米率就越低。精白后的米吸水快,容易蒸熟、糊化,有利于提高酒的 质量。吟酿造酒被誉为“清酒之王”。
二 清酒的酿造工艺
• 6)发酵:醪发酵是清酒酿造过程成败的关键,它起着组合原料、米曲、 酒母的作用,直接影响到酒品的质量。清酒醪一般在敞口窗口内开放的 状态下发酵,清酒发酵温度通常为15摄氏度左右(10-18),呤酿酒在 10摄氏度左右。 • 7)压滤、灭菌、贮存:压滤一般有袋滤和自动压榨机压滤,经压滤得到 的酒液,含有纤维素、淀粉、不滋性蛋白质及酵母等物质,会使清酒香 味起变化,必须通过澄清、过滤,为了脱色和调整香味,在过滤时应加 一定量的活性碳。 • 灭菌时温度通常为60摄氏度,时间为2-3分钟,现在提高到61-64摄氏度 左右,灭菌后的清酒进入贮藏罐时的温度为61-62摄氏度。 • 一般采用低温冷藏为10摄氏度左右,清酒的贮存期通常为半年到一年, 经过一个夏季,酒味圆润者为好酒。
二 清酒的酿造工艺
• 1)用水 • 2)用米 • 3)洗米、浸米 • 4)蒸饭 • 5)米曲 • 6)发酵 • 7)压滤、灭菌、贮存
二 清酒的酿造工艺
• 1)用水:清酒酿造过程中的浸米、投料、调配、洗涤及锅炉等各项用水, 总量约为原料米的20-30倍,清酒成分的80%以上是水,从清酒的酿制 角度看,把既能促进微生物的生长又能促进醪发酵的含有钾、镁、氯、 磷酸等成分多的水视为强水,强水可酿制辣口酒,反之即是弱水,弱水 可酿制甜酒,从西宫市到神户市滩区离海岸1公里地区,深5-6米的浅井 水是日本久负盛名的滩之宫水即是强水。清酒的酿制用水,一般要求使 水质的无机含量成分达到要求。这样就要求对强水进行净化,对弱水适 当添加成分。 • 2)用米:一般要求选择大粒,软质(即吸水力强,饭粒内软外硬且有弹 性,米曲霉繁殖容易,醪中溶解性良好),心白率高、蛋白质及脂肪含 量少,淀粉含量高,酿造容易的米。 • 日本清酒中的制曲,酒母及发酵用米都是用精白的梗米,仅有少量清酒 的酿造,在快速成型的发酵醪中添加部份糯米糖化液,以调整其成分。
• 5)米曲:清酒酿造一般用两类微生物:制造米曲用米曲霉;培养酒母用优良清酒 酵母。
• 制曲是清酒酿造的首要环节,日本历来有一曲二酝(酒母)三造(醪)的说法,曲 的作用有三:一是使酒母和醪提供酶源,使饭粒的淀粉、蛋白质和脂肪等溶出和分 解;二是在曲霉菌繁殖和产酶的同时生成葡萄糖、氨基酸、维生素成分,这是清酒 酵母的营养源,三是曲香及曲的其他成分有助于形成清酒独特的风味。
(二)按口味分类
• (1)甜口酒 甜口酒为含糖分较多、酸度较低的酒。 • (2)辣口酒 辣口酒为含糖分少、酸度较高的酒。 • (3)浓醇酒 浓醇酒为含浸出物及糖分多、口味浓厚的酒。 • (4)淡丽酒 淡丽酒为含浸出物及糖分少而爽口的酒。 • (5)高酸味酒 高酸味酒是以酸度高、酸味大为其特征的酒。 • (6)原酒 原酒是制成后不加水稀释的清酒。 • (7)市售酒 市售酒指原酒加水稀释后装瓶出售的酒。
一 清酒的起源
• 自19世纪后半叶的日本明治维新运动之后,日本清酒的质量逐渐下降, 尤其是在第二次世界大战期间,日本酒商往清酒中对入大量的食用酒精, 以增加酿酒量,牟取暴利,使清酒所具有的独特风味黯然失色。因此, 日本老人称这种低劣的清酒为“乱世之酒”,赞誉原来纯正的日本清酒 为“太平之酒”。由于清酒酿造业受到历史上“乱世”的影响,给日本 消费者留下了不良的印象,加上新一代日本人崇尚饮用啤酒和烈性酒, 所以清酒的销售量逐年下降。今天,日本清酒的质量虽然已恢复其原来 的水平,并且利用现代酿造技术和设备不断提高产品质量,但其产品仅 占日本酒类市场销售量的15%。据统计,1988年日本清酒年产量为 1448×10000000L,1993年为1457×10000000L,而1995年仅为 996.9×10000000L。日本全国有大小清酒酿造厂2000余家,其中最大 的5家酒厂及其著名产品是:大包厂的月桂冠、小西厂的白雪、白鹤厂的 白鹤、西宫厂的日本盛和大关厂的大关酒。日本著名的清酒厂多集中在 关东的神户和京都附近。
二 清酒的酿造工艺
• 3)洗米、浸米:洗米的目的为除去附在米上的糖、尘土及杂物。浸米的时间与米 的精白度有关,从呤酿米的几分钟到精白度低的米一昼夜不等,浸米温度以10-13 摄氏度为宜,浸米后的白米含水量以28%-29%为适度,沥干即放水。 • 4)蒸饭:这是将白米的生淀粉(贝塔淀粉)加热变成阿尔法淀粉。即淀粉的胶化 或糊状,以使酶易于作用。可分为前期以蒸汽通过米层,在米粒表面结露及凝缩水; 后期是凝缩水向米粒内部渗透,主要使淀粉阿尔法化及蛋白质变性等。
日本顶级十大清酒,买到绝对就是赚到,你喝过几款?

日本顶级十大清酒,买到绝对就是赚到,你喝过几款?日本清酒界在经历战后的70-80年代的没落,于90年代初开始有几家顶级酒造潜心研发,因此造就了现在日本清酒对于技术以及口感的追求。
“武林至尊妙花兰曲,龙泉宝刀号令天下,菊姬一出黑龙争锋。
” 这样一句话在喝顶级清酒多年的人嘴里可是经常听说,这四个酒庄可谓最早开始追求极致风格的日本酒造,并且其每年攀升的价格也引领着全世界清酒迷们的追捧,在日本本地店面皆为抽奖购买制。
市面上流通贩售的现货多为经过层层加价,远高于建议零售价格5-10倍的市场价。
笔者在游历了日本各地著名的清酒商铺及餐厅酒吧,并有幸买下品尝了此文的所有酒款。
如果你能在刚上市时,于店内以日本的官方建议零售价买到以下的酒款,请一定要收下,因为买到绝对就是赚到。
十四代 - 高木酒造(山形县)高木酒造创立于1615年,早年的主要清酒品牌为“朝日鹰”(现在依旧生产)。
近年由第十四代庄主创立新品牌“十四代”将酒造的地位升级,而如今第15代庄主高木显统管理兼酿造,又将“十四代”打造成的日本清酒第一名庄品牌。
酒造有着独特研发的米种(龙之落之子,酒未来,羽州誉),以及自家酵母(协助酿造协会研发的10号酵母),打造出不可复制的独特口味。
毕业于日本第一酿酒学校东京农业大学的现任社长有着扎实的酿酒实力,对同校的晚辈也是特别照顾,经常实地给到酿造建议,如此这般,对日本清酒界的推广起到了相当大的助力。
以下为顶级酒款:十四代 - 龙泉(398000 YEN)目前市场价最高的日本清酒,近3万一瓶的价格甚少有人有机会品尝到。
采用100%兵库县特A地区产的山田锦特米,打磨至精米步和度为35%,并采用自己独特的自然泉水“樱清水”酿造。
原本红色的手工瓶子现以换成十四代顶级款标准尺寸720ml的酒瓶,淡紫色的酒瓶避免紫外线影响,顶层则有类似香槟塞的保护栓。
酒标上由香港雕刻师陈锦荣设计的双龙图以及“泉”字则是无色的印刻在酒瓶上。
品尝时的香气以果香及花香为主,复杂却平易近人。
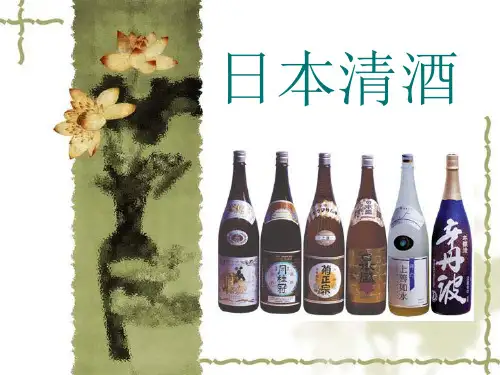
日本清酒
清酒的酿造工艺
用水:清酒酿造过程中的浸米、投料、调配、洗涤 及锅炉等各项用水,总量约为原料米的20-30倍, 清酒成分的80%以上是水,从清酒的酿制角度看, 把既能促进微生物的生长又能促进醪发酵的含有钾、 镁、氯、磷酸等成分多的水视为强水,强水可酿制 辣口酒,反之即是弱水,弱水可酿制甜酒,从西宫 市到神户市滩区离海岸1公里地区,深5-6米的浅井 水是日本久负盛名的滩之宫水即是强水。清酒的酿 制用水,一般要求使水质的无机含量成分达到要求。 这样就要求对强水进行净化,对弱水适当添加成分。
清酒的包装与保管
包装:清酒的包装规格和形式较多,通常使用瓶或杯式 包装。容量为300、330、700、1800毫升,也采用3.6、 5.4、9、18、 36、72升等各种窗口包装。特级酒通常用 异型瓶,用聚乙烯等材料作内塞、外加有螺扣的金属帽 盖、放在带尼龙绳的纸盒内,采用坛式包装的清酒,外 面用草帘包住,并用草绳扎牢固,既携带方便,也不胜 雅观。坛的下方有倒酒用的开口。杯装清酒通常作旅行 饮料用,或在宴会上将杯子兼作酒杯用。 保管:清酒的商标通常为两道,在正、副标上均可注明 酒的牌名、级别、容量、原料、制法、酒度及出厂日期 等实际内容。 清酒很容易受日光的影响。白色瓶装清酒用日光直射3小 时,其颜色增加3到5倍。即使库内散光,长时间的照射 影响也很大,所以要尽可能地避光,酒库内保持清净、 干爽,清酒要求较低的室温,在10-12摄氏度,贮存期通 常为半年到一年。
其他清酒种类
浊酒:它与清酒是相对的。普通清酒酒醪经压滤后 的新酒,静止一周后,抽走其上清部份,留下的白 浊部份即为浊酒,其特点之一是有生酵母在,会连 续发酵产生CO2,因低温贮存,并尽快饮 用。此酒被认为外观珍奇,口味独特。 红酒:在清酒醪中添加红曲的酒精浸泡液,再加入 糖类及谷氨酸钠,调配成具有鲜味且糖度与酒度均 较高的红酒,由于红酒易褪色,在选用瓶子及库存 时应注意避光,尽快销售饮用。 红色清酒:在清酒醪主发酵结束后,加入酒度为 60%以上的酒精红曲浸泡液,红曲用量以制曲原料 米为总米量的25%以下。
日本清酒包装策划课件

现状
自19世纪后半叶的日本明治维新运动之后,日本清酒的质量逐渐下降, 尤其是在第二次世界大战期间,日本酒商往清酒中兑入大量的食用酒精, 以增加酿酒量,牟取暴利,使清酒所具有的独特风味黯然失色。因此, 日本老人称这种低劣的清酒为“乱世之酒”,赞誉原来纯正的日本清酒 为“太平之酒”。由于清酒酿造业受到历史上“乱世”的影响,给日本 消费者留下了不良的印象,加上新一代日本人崇尚饮用啤酒和烈性酒, 所以清酒的销售量逐年下降。
日本清酒的包装设计
日本清酒包装的特点
通过上述几组包装设计的特点分析我们发现日本清 酒包装具有以下几种特征:
1.元素整合。 2.还原文化本色 3.简约视觉冲击 4.挖掘趣味性观赏亮点
经典的日本清酒包装
设计师根据在中国和日本的文化里面,红 线绳绑缚踝关节或小脚拇指只指写注定成为 恋人的一种好运的形式意蕴。红线是无形的, 但是意思会在某些外在形式上表现出来。
今天,日本清酒的质量虽然已恢复其原来的水平,并且利用现代酿 造技术和设备不断提高产品质量,但其产品仅占日本酒类市场销售量的 15%。在日本全国有大小清酒酿造厂1500余家,其中著名的厂商为:神户 的菊正宗、京都的月桂冠、伊丹的白雪、神户的白鹤、西宫的日本盛和 大关。这些著名的清酒厂大多集中在关西的神户和京都附近。其中神户 与西宫号称日本的第一酒乡,世称“滩五乡”。每年出货量占据日本全 国清酒产量的三成左右。排在“滩五乡”之后的便是京都的伏见区。
日本清酒的特点
日本清酒虽然借鉴了中国黄酒的酿造法,但却有别于中 国的黄酒。该酒色泽呈淡黄色或无色,清亮透明,芳香宜人, 口味纯正,绵柔爽口,其酸、甜、苦、涩、辣诸味谐调,酒 精含量在15%以上,含多种氨基酸、维生素,是营养丰富的 饮料酒。
日本清酒的制作工艺十分考究。精选的大米要经过磨 皮,使大米精白,浸渍时吸收水分快,而且容易蒸熟;发酵 时又分成前、后发酵两个阶段;杀菌处理在装瓶前、后各进 行一次,以确保酒的保质期;勾兑酒液时注重规格和标准。 如“松竹梅”清酒的质量标准是:酒精含量18%,含糖量 35g/L,含酸量0.3g/L以下。
名酒带货实战技巧了解日本清酒的酿造方法与品质评估标准
名酒带货实战技巧了解日本清酒的酿造方法与品质评估标准名酒带货实战技巧:了解日本清酒的酿造方法与品质评估标准日本清酒,作为世界上备受追捧的一种名酒,以其独特的酿造方法和出色的品质赢得了广大消费者的青睐。
对于酒商来说,了解日本清酒的酿造方法与品质评估标准,掌握名酒带货的实战技巧非常重要。
本文将深入探讨日本清酒的酿造方法和品质评估标准,为酒商们提供宝贵的经验和指导。
一、日本清酒的酿造方法日本清酒的酿造方法源远流长,经过几百年的发展,形成了独特的制作工艺。
主要的酿造过程包括:大米的磨制、蒸煮、发酵和熟成。
首先,大米的磨制是制作日本清酒的关键。
日本清酒所使用的大米一般采用精白米,经过石磨或机械磨制,除去外层的米糠,保留内部的淀粉质。
而不同酿酒厂的磨米度不同,也会影响到清酒的细腻度和口感。
接着,磨制好的大米会进行蒸煮,目的是将淀粉质糊化。
一般来说,蒸煮的时间和温度对于清酒的口感和香气有着重要的影响。
适当的蒸煮可以使淀粉质更好地发酵和转化为酒精。
然后,发酵是日本清酒酿造过程中最重要的一环。
发酵使用的酒曲是由稻米、大米和麦饭石制成的,其中含有多种酵母和细菌。
通过添加适量的酒曲和控制发酵的温度和湿度,可以使大米中的糖分发酵生成酒精,并产生独特的风味和香气。
最后,熟成阶段是日本清酒酿造的最后一步。
熟成的时间一般需要数周到数年不等,不同的酒款和酿酒师会根据自己的品味和经验来确定最佳的熟成时间。
熟成期间,清酒会逐渐变得更加丰富、圆润,酒质也会得到进一步提升。
二、日本清酒的品质评估标准了解日本清酒的品质评估标准对于进行名酒带货非常重要。
在日本,清酒的品质主要通过以下几个方面来评估:精度、香气、味道和余味。
首先,清酒的精度是指清酒中的酒精含量。
高精度的清酒通常意味着酒精发酵得好,口感较为浓烈。
但要注意,过高的精度可能掩盖了酒的细腻度和口感。
其次,香气是评估清酒品质的重要指标之一。
优质的清酒通常会散发出丰富而纯净的香气,如花香、果香等。
名酒带货实战技巧了解日本清酒的酿造方法与品质评定标准体验与品鉴技巧

名酒带货实战技巧了解日本清酒的酿造方法与品质评定标准体验与品鉴技巧名酒带货实战技巧:了解日本清酒的酿造方法与品质评定标准,体验与品鉴技巧日本清酒以其独特的风味和精湛的酿造工艺而闻名于世。
在如今的电商时代,名酒带货成为一种新兴的销售模式。
本文将为您介绍名酒带货的实战技巧,并深入探讨日本清酒的酿造方法、品质评定标准,以及体验与品鉴的技巧。
一、了解日本清酒的酿造方法日本清酒的酿造过程经历精米、蒸煮、糖化、发酵、过滤等环节。
首先,优质的大米需经过精米处理,去除外层的杂质和蛋白质。
然后,经过蒸煮使米饭变得易于糖化。
接下来,加入酒曲,通过糖化和发酵过程将米中的淀粉转化为酒精,去除杂质并提高酒的纯度。
最后,通过过滤和陈化等环节来提升酒的质量。
二、了解日本清酒的品质评定标准日本清酒的品质评定标准主要包括酒米种类、精米歩合、酒曲使用和酿造方法等。
酒米种类对于酒的香味和口感有着决定性影响。
精米歩合指的是将米饭磨成米粒的百分比,精米歩合越高,酒的质量越高。
酒曲的选择和使用也会影响酒的口感和风味。
酿造方法包括温度控制、发酵时间等因素,不同的酿造方法会产生不同风味的清酒。
三、体验与品鉴日本清酒的技巧1. 杯子的选择:烧杯是品鉴日本清酒常用的杯子,其形状有助于集中香气和味道。
选择透明的杯子,可以更好地观察酒的颜色和清澈度。
2. 气味的品味:倒入适量的清酒后,将杯子轻轻摇晃,将香气带上。
然后,将鼻子靠近杯口,轻轻吸气,尽量感受酒的香气。
3. 味道的品味:将清酒慢慢品尝,让酒在舌头上停留片刻,感受它的甜、酸、苦、辣等不同口感。
用舌尖与舌根交替尝试,感受清酒在口腔中的变化。
4. 回味的品味:饮完一口清酒后,闭上嘴巴,感受酒的余味在口腔中的持久时间和变化。
四、名酒带货实战技巧名酒带货的核心在于权威性和专业性。
作为名酒带货人员,需要具备深入了解日本清酒的知识和经验,能够解答顾客的疑问和提供专业的建议。
此外,选择适合自己品牌的名酒,并通过有趣且吸引人的方式进行推广,例如举办线上品酒活动或撰写清酒相关的博客文章,吸引更多的关注。
日本清酒扫盲大百科

日本清酒扫盲大百科日本菜以鱼类海鲜为主,吃日本菜喝威士忌,因酒性太烈,破坏了日本菜的鲜美,喝啤酒又觉得“味”不足,还是香醇爽口的清酒配上日本菜才有滋有味,再合适不过了。
自古以来,日本人最喜欢清酒却是名不虚传。
★所谓清酒所谓“清酒”,是用秋季收获的大米,在冬季经发酵后酿成的。
可以说,“酒是米、水以及酒曲子的艺术结晶”。
古时候日本只有“浊酒”,没有清酒。
后来有人在浊酒中加入石炭,使其沉淀,取其清沏的酒液饮用,于是便有了“清酒”之名。
由于最近的五百年间日本本土战事不断,国家政策动荡,改革浪潮汹涌,日本清酒的近代史还是相对曲折的。
在经过了一系列黑历史之后,因为发现了适宜于酿酒的被称为宫水的优质水源,并出产日本酒的主要原料的优质大米,再加上海运变得便利,日本兵库县的滩五乡逐渐享誉日本全国,成为了自明治维新以来日本最重要的清酒产地。
★所谓辛口“辛口”这个词在大部分日本料理菜单上都能看到。
就是“辣”的意思。
与之相对的“甜”,日本人将之叫做“甘口”。
日本人喝清酒也有辛党和甘党,就像中国也有咸党和甜党之分。
不过据说在日本有这样一个习俗:只有经济大好的时候才流行喝“辛口”;经济一衰退,人人愁眉苦脸,还喝什么“辛口”?当然流行甜的。
★所谓吟酿日本清酒的等级其实并没有我们想象得那么历史悠久。
主要是受欧洲葡萄酒和烈酒分级的影响,想着自己也算是个发达国家,于是也开始为自己的清酒划分出等级。
日本人认为:大米表层是由蛋白质组成,影响清酒的口感,大量抛光后仅剩米心部的淀粉,可让清酒口感达到最佳,并会具有香蕉、苹果这样水果的香气。
于是,日本人在酿造一款清酒前,第一步要做的就是磨米,将大米最外层的“粗糙”部分磨掉。
而剩下用于酿酒的那部分,日本人用“精米步合”来衡量磨米的程度。
(“精米步合”这个词在英语里有的人索性直接翻译成“waste”……)在传统日本语的说法中,用“几割几分”来表示精米步合,如“四割五分”就是45%的精米步合。
现在的日本清酒可以按照以下标准分级:纯米大吟醸:由纯米酿造,精米步合低于50%,是清酒中的极品纯米吟醸:由纯米酿造,精米步合最高为60%本酿造:可添加食用酒精,精米步合70%以下即可著名美食作家蔡澜曾这样形容过大吟酿:““大吟酿”为什么身价百倍?主要是浪费!真正会喝的人,只欣赏未削过的米酿成的所谓“普通酒”,不去碰造作的“大吟酿”。
日本清酒
日本清酒清酒(せいしゅ)也称为日本酒(にほんしゅ),是以大米为原料,经过日本特有的造酒技术酿造而成的。
就是我们所说的“米酒”了,它并没有什么特别的分类,主要是以喝法不同,才有了冷酒(れいしゅ)和热酒(热涧、あつかん)之分。
冷酒必须冷藏后喝,而热涧必须加热后喝。
清酒的诞生日本的造酒文化源于中国大陆,2000年前、江浙一带的大米种植技术和以大米为原料的酿酒技术传到了日本。
日本的风土将其精炼并发展成现在的清酒。
奈良县的三轮神社、京都府的松尾神社、梅之宫神社在日本因供奉酒神而非常著名。
三家神社所供奉的酒神代表了日本酿酒技术在不同时期的情况。
三轮神社供奉的诸神中有一位「大国主命」神,他是日本土著民族的代表。
表明距今2000年前在同亚洲大陆交流时,大米的种植技术和以大米为原料的酿酒技术一同传到了「出云阿国」,这就是日本清酒的原型,清酒是日本民族的国酒。
松尾神社供奉的酒神据说是秦氏,他是距今1500年前从朝鲜半岛旅居日本的众多有技术的工匠中掌握酿酒技术的代表人物。
梅之宫神社供奉的「木花咲耶姬」神,传说他用大米酿制甜酒。
表明1200年前就开始了制麴酿清酒的起源日本清酒是借鉴中国黄酒的酿造法而发展起来的日本国酒。
日本人常说,清酒是上帝的恩赐。
1000多年来,清酒一直是日本人最常喝的饮料。
在大型的宴会上,结婚典礼中,在酒吧间或寻常百姓的餐桌上,人们都可以看到清酒。
清酒已成为日本的国粹。
清酒的特点日本清酒虽然借鉴了中国黄酒的酿造法,但却有别于中国的黄酒。
该酒色泽呈淡黄色或无色,清亮透明,芳香宜人,口味纯正,绵柔爽口,其酸、甜、苦、涩、辣诸味谐调,酒精含量在15%以上,含多种氨基酸、维生素,是营养丰富的饮料酒。
日本清酒的制作工艺十分考究。
精选的大米要经过磨皮,使大米精白,浸渍时吸收水分快,而且容易蒸熟;发酵时又分成前、后发酵两个阶段;杀菌处理在装瓶前、后各进行一次,以确保酒的保质期;勾兑酒液时注重规格和标准。
如“松竹梅”清酒的质量标准是:酒精含量18%,含糖量35g/L,含酸量0.3g/L以下。
清酒是什么酒
清酒是什么酒清酒是一种传统的日本酒,也称为日本清酒或者纯米酒。
它是以米为主要原料,在特定的发酵条件下制作而成。
清酒具有浓厚的日本文化特色,以其独特的口感和风味而深受国内外消费者的喜爱。
清酒的制作过程相对复杂,需要使用大米、水和有时候还会加入酒曲。
酒曲是一种用来发酵的酵母菌,其作用是将米中的淀粉转化为糖分,然后进一步转化为酒精。
制作清酒的过程主要包括蒸米、加入酵母、发酵、过滤和瓶装等几个步骤。
首先,选用适合酿造清酒的高品质大米,通常使用大米中的心部分,去除外皮和胚芽,留下的米称为白米。
白米经过清洗和浸泡后,用蒸汽进行蒸煮,待米饭煮熟之后取出晾凉,以控制米饭的温度。
接下来,将冷却的米饭与酵母和酒曲混合,然后将其转移到发酵桶中,在特定的温度、湿度和时间下进行发酵。
这个过程中,酵母和酒曲会将米中的淀粉分解成糖分,然后发酵成酒精。
发酵完成后,就需要进行过滤。
这一步骤的目的是去除发酵出来的固体物质,使酒液变得透明纯净。
过滤后的清酒可以进行瓶装,然后静置一段时间,以便风味更加浓郁。
清酒的风味多种多样,包括干、醇、辣、甜、芳香等。
它的风味和口感受到许多因素的影响,包括选用的大米品种、酵母的种类、发酵的温度和时间等等。
不同地区的清酒也具有各自特色,例如京都的清酒干燥、冷酒口感清凉、东北地区的清酒浓烈等。
清酒的饮用方式也有一定的文化内涵。
在日本,人们通常以小杯子或者瓷碟来品尝清酒,称为“一合”。
喝清酒的时候,要轻轻拿起杯子,闻一闻酒香,然后小口的品味,尝试感受其细微的风味变化。
此外,将清酒倒在一杯杯中,与朋友们一起品尝,也是日本重要的社交活动。
清酒作为日本的传统饮品,不仅在日本国内受到热爱,而且在全球范围内都有相当的知名度。
它独特的酿造工艺和独特的口感,让清酒成为展示日本文化的一面镜子。
无论是在传统的节日、盛大的宴会还是平常的日常生活中,清酒都扮演着重要的角色。
清酒名词解释
清酒名词解释
清酒是一种以大米为主要原料,经过发酵酿造而成的酒类。
它被誉为日本国酒,是世界上最受欢迎的酒类之一。
清酒的生产过程主要包括淘米、蒸饭、发酵、酿造等步骤。
其中,蒸饭是清酒酿造过程中最重要的一步,它将大米蒸熟,破坏了大米的纤维结构,使得清酒更容易酿造。
清酒有许多不同的品种和风味,根据酿造工艺的不同,可以分为三种类型:纯米清酒、穤清酒和白烧酒。
纯米清酒是清酒中最著名的一种,它使用完整的大米作为主要原料,不添加任何其他物质。
穤清酒则是在酿造过程中加入了糯米等谷物,从而形成了更加丰富的风味。
白烧酒则是在酿造过程中使用了酒精蒸馏工艺,从而使其口感更加烈。
除了以上三种清酒类型之外,还有其他的一些特殊的清酒品种,例如本酿造、吟酿、纯米酒等。
这些清酒都有着独特的风味和品质,深受全球酒友的喜爱。
清酒
三、清酒的命名
• 清有纯粹清冽透明之意。同时清也是日本 茶道主旨之一,日本的竞技项目相扑竞赛 前要撒几把盐也有洁身(清)。 • 日本清酒的首席酿造师从古至今都被称为 “杜氏”,据日本造酒史的考证,极有可 能源于我国“杜康”。
• 用一年四季的花木和鸟兽及自然风光等命 名,如白藤、鹤仙等; • 以地名或名胜定名,如富士、秋田锦等; • 以清酒的原料、酿造方法或酒的口味取名 的,如本格辣口、大吟酿、纯米酒之类;
猪 口
(酒盅)
片 口
(酒壶)
德 利
(酒壶)
• “枡”木制或木漆制的酒杯,点樽酒(木 桶装清酒)时比较常见。 • 现如今枡主要被作为盛放酒杯的工具,起 到托盘的作用。 • 普通料理店,居酒屋中点1合日本清酒时, 店员会先端上盛有玻璃杯的枡,然后根据 客人点的品牌,从1升瓶中将清酒倒入玻璃 杯,杯满时正好为1合。有些店为了博取客 人欢欣,会让酒溢出玻璃杯。溢到枡中酒 量的多少能够看出店家的优惠程度。
五、分类
(一) 〈系列〉 清酒分为“本酿造系”和“纯米系”。
压榨前加入一定的酿造酒精以便达到防腐, 增香,增量的作用,称为“本酿造系”。 而未加入酿造酒精的清酒,称为“纯米 系”。 “纯米系”的清酒更柔和,更不易上头,品 质和价格要高于同档“本酿造系”清酒。
•
(二)按口味分类 (1)甜口酒 甜口酒为含糖分较 多、酸度较低的酒。 (2)辣口酒 辣口酒为含糖分 少、酸度较高的酒。 (3)浓醇酒 浓醇酒为含浸出 物及糖分多、口味浓厚的酒。 (4)淡丽酒 淡丽酒为含浸出 物及糖分少而爽口的酒。 (5)高酸味酒 高酸味酒是以 酸度高、酸味大为其特征的 酒。 (6)原酒 原酒是制成后不加 水稀释的清酒。 (7)市售酒市售酒指原酒加 水稀释后装瓶出售的酒。