
CKD6150H数控车床技术方案(通用方案)
CKD6150H型数控车床
技
术
规
范
德州德隆(集团)机床有限责任公司DEZHOU DELONG(GROUP)MACHINE TOOL CO.,LTD
1、CKD6150H数控车床技术规范
1.1CKD6150H型数控车床技术参数
1、一般参数
床身上最大工件回转直径φ520 mm
滑板上最大工件回转直径φ300 mm
最大工件长度(两顶尖最大顶尖距) 2000 mm
最大外圆车削长度 1950 mm
床头箱中心高 260 mm
床身导轨宽度 400 mm
最大车削直径(端面)Φ430 mm (四工位刀塔)
2、床头箱:
主轴通孔直径φ102 mm
主轴孔前端锥度 1:20 φ110 mm
主轴头规格 D8
主轴转速范围 40-1600 r/min
主轴转速种类手动两档,档内无级
3、走刀系统:
X轴快速移动速度 4000 mm/min Z轴快速移动速度 8000 mm/min 纵向最小分辨率 0.01 mm
横向最小分辨率 0.005 mm
4、刀架系统:
主轴中心至刀具安装平面的距离 25 mm
刀具的截面尺寸 25×25 mm
下滑板的最大横向行程 250 mm
刀具形式 4工位电动刀架
5、床尾(快夹尾座):
床尾主轴直径φ75 mm
床尾主轴孔锥度莫氏锥度5号床尾主轴最大行程 150 mm
6、动力部分:
主电机功率 7.5 kW
7、冷却油泵
油泵型号 JCB-22
油泵功率 0.125 KW
油泵流量 22 L/min
1.2加工精度
机床工作精度
1、精车外圆的精度:圆度 0.005
圆柱度在300测量长度上为0.03
Ra≤1.6μm
2、精车端面的平面度: 300直径上为:0.025
机床几何精度
1、重复定位精度
Z轴
0.014/1000(2000规格)
X轴 0.009
2、定位精度
Z轴
0.055(2000规格)
X轴 0.032
1.3 机床结构说明
CKD6150H型数控车床是一种高效率数控车床,结构合理,制造精良,配置先进,造型美观。
机床通过数控系统自动控制,可对加工范围内的各种内孔、外圆、圆锥面、圆弧面及螺纹进行加工,特别适用于中小批量的轴类、盘类零件的粗精加工。
具有自动化程度高、编程简单、精度高等优点。
与国内同类型机床相比,具有以下特点:
1)床身采用树脂砂造型,导轨经过中频淬火和精密磨削,刚性好,精度高。
2) 主轴采用国家专利技术(专利号88216306)的动压滑动轴承支承,抗振性好,回转精度高。
3) 主轴孔径大,孔径φ102mm。
4)数控系统选用国产名牌北京KND1000Ti-A或FANUC 0I MATE 或SIEMENS 808D或SIEMENS 828D或GSK980交流伺服系统,进给采用大扭矩交流伺服驱动,Z轴、X轴采用电机与丝杠直联,具有精度高等优点。
5)机床防护采用双拉门防护,外观简洁大方,操作空间大,便于维修,整体宜人性好。
6)机床润滑采用间歇式自动润滑,用户可根据使用情况适时调整,充分保证了导轨面的润滑,有效提高机床的精度保持性。
1.4 系统配置
1)、可选配北京KND1000Ti-A或FANUC 0I MATE 或SIEMENS 808D或SIEMENS 828D或GSK980等数控系统、CNC控制单元、控制放大器、超同步主轴电机及主轴编码器;
2)、刀具半径补偿;
3)、按图纸尺寸编程;
4)、有直线插补,圆弧插补功能;
5)、电子手轮进给;
6)、配备RS-232C标准通讯接口;
1.5 机床使用条件
1)、电压:三相交流380V±10% 50Hz±1Hz
2)、控制电源:交流110V 直流24V
3)、湿度:≤85%
4)、气温:5~45°С
5)、压缩空气:3~5bar
2、标准配套件一览表
3、随机附件清单
机床配套件配置可根据用户要求进行选配,配套件或为同等品质其它厂家生产。
4、随机技术文件清单
1、我厂严格遵守《机床产品质量保证声明》的承诺,保证在接到用户电话或传真后48小时内答复或人员派出。
2、质保期一年,终身维修,100%零部件供应。
CKD6150H数控车床技术方案(通用方案)

CKD6150H型数控车床技术规范德州德隆(集团)机床有限责任公司DEZHOU DELONG(GROUP)MACHINE TOOL CO.,LTD1、CKD6150H数控车床技术规范1.1CKD6150H型数控车床技术参数1、一般参数床身上最大工件回转直径φ520 mm滑板上最大工件回转直径φ300 mm最大工件长度(两顶尖最大顶尖距)2000 mm最大外圆车削长度1950 mm床头箱中心高260 mm 床身导轨宽度400 mm 最大车削直径(端面)Φ430 mm (四工位刀塔)2、床头箱:主轴通孔直径φ102 mm 主轴孔前端锥度1:20 φ110 mm主轴头规格D8主轴转速范围40-1600 r/min主轴转速种类手动两档,档内无级3、走刀系统:X轴快速移动速度4000 mm/minZ轴快速移动速度8000 mm/min纵向最小分辨率0.01 mm横向最小分辨率0.005 mm4、刀架系统:主轴中心至刀具安装平面的距离25 mm刀具的截面尺寸25×25 mm下滑板的最大横向行程250 mm刀具形式4工位电动刀架5、床尾(快夹尾座):床尾主轴直径φ75 mm 床尾主轴孔锥度莫氏锥度5号床尾主轴最大行程150 mm6、动力部分:主电机功率7.5 kW7、冷却油泵油泵型号JCB-22油泵功率0.125 KW油泵流量22 L/min1.2加工精度机床工作精度1、精车外圆的精度:圆度0.005圆柱度在300测量长度上为0.03Ra≤1.6μm2、精车端面的平面度: 300直径上为:0.025机床几何精度1、重复定位精度Z轴0.014/1000(2000规格)X轴0.0092、定位精度Z轴0.055(2000规格)X轴0.0321.3 机床结构说明CKD6150H型数控车床是一种高效率数控车床,结构合理,制造精良,配置先进,造型美观。
机床通过数控系统自动控制,可对加工范围内的各种内孔、外圆、圆锥面、圆弧面及螺纹进行加工,特别适用于中小批量的轴类、盘类零件的粗精加工。
CK6150数控车床上的应用

西安航空学院毕业设计题目:FAGOR 8025/8030数控系统及其在CK6150数控车床上的应用院系:电气学院专业:电气自动化技术班级:电气1550学生学号:1230301155045学生姓名:田旺上指导教师:邓利红完成日期:2015.5.10FAGOR 8025/8030数控系统及其在CK6150数控车床上的应用设计摘要本设计是数控机床的PLC控制,用国内广泛使用的德国西门子S7-200系列PLC来控制CK6150数控机床。
本设计主要包括CK6150机床的简单介绍、PLC类型选择、输入/输出分配表、梯形图、指令语句等内容。
本文分析了数控中的PLC,以CK6150数控车床的PLC控制来分析PLC在工业中的应用。
通过CK6150数控车床的PLC控制这个实例,可以清楚地看出独立型PLC与CNC装置之间、PLC与机床侧的开关量之间的I/O连接关系:并通过PLC程序设计,使CNC装置、PLC和数控机床三者紧密结合在一起,形成一个有机整体,从而控制数控机床有条不紊地工作。
关键词:可编程控制器(PLC),控制,数控机床ABSTRACTThis design is the PLC’s conformity of CNC machine tools. Germany's Siemens S7-200 series PLC what is widely used at home to control the CK6150 CNC machine tools. The design includes a brief introduction of the CK6150 machine, PLC type, input / output allocation table, ladder, instructions, etc. statements. This paper analyzes the PLC of the numerical control and applications of PLC control in industry by the PLC’s conformity of the CK6150 CNC machine tools. You can clearly see that the I / O connections between independent PLC and CNC equipment and that PLC and the machine side of the switch by this example of the PLC’s conformity of the CK6150 CNC machine tools. The close connection with the three together forms an organic whole by the designing of PLC program, and thus conformity of CNC machine tools work in an orderly manner.KEY WORDS:Programmable controller (PLC),control,engine bed numerical control目录摘要 (I)ABSTRACT (II)前言 (1)一.FAGOR 8025/8030 数控简介1 . 1 外形结构 (2)1 . 2 I/O连接器配置 (3)二. K6150数控车床PLC控制2 . 1 概述 (7)2.2 CK6150数控车床 (7)2.2.1 CK6150型数控车床控制电路工作原理 (8)2.3 PLC类型的选择 (11)2.4 输入/输出分配表 (12)2.5 PLC的I/O接线图 (13)2.6 PLC主程序梯形图 (15)2.7 主要子程序梯形图 (17)2.7.1 液压卡盘和液压尾座控制子程序 (17)2.7.2 冷却和润滑控制子程序 (19)2.7.3 换刀控制子程序 (21)2.7.4 主轴控制子程序 (23)2.7.5 急停、进给保持控制子程序 (26)结语 (29)参考文献 (30)谢辞 (31)前言大学生活即将结束,而毕业设计却是我们大学学习生活的很重要的一部分,是我们在校学习的最后一个环节,是评价我们是否是一个合格大学生的一个很重要标准,因此在做毕业设计时,我都怀着很重视的态度去做的。
新机构CK6150数控车床使用说明书(通用)
CK6150数控车床使用说明书中国·山东山东普鲁特机床有限公司目录1概述 (1)1.1 产品的主要用途 (1)1.2 机床的精度 (1)1.3 机床的使用环境 (1)1.4 机床对环境的影响 (1)2安全防护须知 (2)2.1 对上机操作、维修人员的要求 (2)2.2 基本操作要求 (2)2.3 接通电源之前的要求 (2)2.4 接通电源之后的要求 (3)2.5 常规检查 (3)2.6 温升 (3)2.7 开机前的准备工作 (4)2.8 工作中注意事项 (4)2.9 中断加工 (5)2.10 完成加工之后 (5)2.11 安全保护装置 (5)2.12 维修前的准备工作 (5)2.13 维修操作 (5)2.14 维修后的处理 (6)3 吊运与安装 (7)3.1 机床的运输与存放 (7)3.2 安装前的准备工作 (7)3.3 机床吊运 (7)3.4 机床安装 (7)3.5 内部装置连接的检查 (8)3.6 操作前的检查 (8)3.7 床身水平的最终调整 (9)3.8 安装后的维护和内部装置连接的检查 (9)5 机床结构 (11)5.1 机床布局 (11)5.2 机床部件简介 (11)6 机床的使用和安全防护 (13)6.1 机床的使用 (13)6.2 安全防护 (13)6.3 设置必要的安全警告标牌 (13)7 检查与维修 (14)7.1 常规检查 (14)7.2 定期检查 (15)7.3 润滑、冷却 (15)7.4 机床的调整和维修 (16)7.5 常见故障排除 (18)8 机床电气概述 (20)8.1 电气设备配置图 (20)8.2 机床电气主要参数 (21)8.3 机床电气的检查 (21)8.4机床送电 (22)8.5 机床电气维护和调整 (22)8.6 电气原理图(附图1) (23)8.7 控制面板接线图(附图2) (24)8.8线路板接线、布局图(附图3) (25)使用须知➢在使用本机床之前,请仔细阅读本《使用说明书》及《车床数控系统产品说明书》,并完全理解说明书全部内容,才能使本机床安全地运转。
CKD6150H数控车床技术方案

CKD6150H型数控车床技术规范德州德隆(集团)机床有限责任公司DEZHOU DELONG(GROUP)MACHINE TOOL CO.,LTD1、CKD6150H数控车床技术规范1.1CKD6150H型数控车床技术参数1、一般参数床身上最大工件回转直径φ520 mm滑板上最大工件回转直径φ300 mm最大工件长度(两顶尖最大顶尖距) 2000 mm最大外圆车削长度 1950 mm床头箱中心高 260 mm床身导轨宽度 400 mm最大车削直径(端面)Φ430 mm (四工位刀塔)2、床头箱:主轴通孔直径φ102 mm主轴孔前端锥度 1:20 φ110 mm主轴头规格 D8主轴转速范围 40-1600 r/min主轴转速种类手动两档,档内无级3、走刀系统:X轴快速移动速度 4000 mm/min Z轴快速移动速度 8000 mm/min 纵向最小分辨率 0.01 mm横向最小分辨率 0.005 mm4、刀架系统:主轴中心至刀具安装平面的距离 25 mm刀具的截面尺寸 25×25 mm下滑板的最大横向行程 250 mm刀具形式 4工位电动刀架5、床尾(快夹尾座):床尾主轴直径φ75 mm床尾主轴孔锥度莫氏锥度5号床尾主轴最大行程 150 mm6、动力部分:主电机功率 kW7、冷却油泵油泵型号 JCB-22油泵功率 KW油泵流量 22 L/min加工精度机床工作精度1、精车外圆的精度:圆度圆柱度在300测量长度上为Ra≤μm2、精车端面的平面度: 300直径上为:机床几何精度1、重复定位精度Z轴1000(2000规格)X轴2、定位精度Z轴(2000规格)X轴机床结构说明CKD6150H型数控车床是一种高效率数控车床,结构合理,制造精良,配置先进,造型美观。
机床通过数控系统自动控制,可对加工范围内的各种内孔、外圆、圆锥面、圆弧面及螺纹进行加工,特别适用于中小批量的轴类、盘类零件的粗精加工。
CKD6150H数控车床技术方案(通用方案)

CKD6150H型数控车床技术规范德州德隆(集团)机床有限责任公司DEZHOU DELONG(GROUP)MACHINE TOOL CO.,LTD1、CKD6150H数控车床技术规范1.1CKD6150H型数控车床技术参数1、一般参数床身上最大工件回转直径φ520 mm滑板上最大工件回转直径φ300 mm最大工件长度(两顶尖最大顶尖距) 2000 mm最大外圆车削长度 1950 mm床头箱中心高 260 mm床身导轨宽度 400 mm最大车削直径(端面)Φ430 mm (四工位刀塔) 2、床头箱:主轴通孔直径φ102 mm主轴孔前端锥度 1:20 φ110 mm 主轴头规格 D8主轴转速范围 40-1600 r/min 主轴转速种类手动两档,档内无级3、走刀系统:X轴快速移动速度 4000 mm/minZ轴快速移动速度 8000 mm/min 纵向最小分辨率 0.01 mm横向最小分辨率 0.005 mm4、刀架系统:主轴中心至刀具安装平面的距离 25 mm刀具的截面尺寸 25×25 mm下滑板的最大横向行程 250 mm刀具形式 4工位电动刀架5、床尾(快夹尾座):床尾主轴直径φ75 mm床尾主轴孔锥度莫氏锥度5号床尾主轴最大行程 150 mm6、动力部分:主电机功率 kW7、冷却油泵油泵型号 JCB-22油泵功率 KW油泵流量 22 L/min 加工精度机床工作精度1、精车外圆的精度:圆度圆柱度在300测量长度上为Ra≤μm2、精车端面的平面度: 300直径上为:机床几何精度1、重复定位精度Z轴1000(2000规格)X轴2、定位精度Z轴(2000规格)X轴机床结构说明CKD6150H型数控车床是一种高效率数控车床,结构合理,制造精良,配置先进,造型美观。
机床通过数控系统自动控制,可对加工范围内的各种内孔、外圆、圆锥面、圆弧面及螺纹进行加工,特别适用于中小批量的轴类、盘类零件的粗精加工。
CK6150计算资料
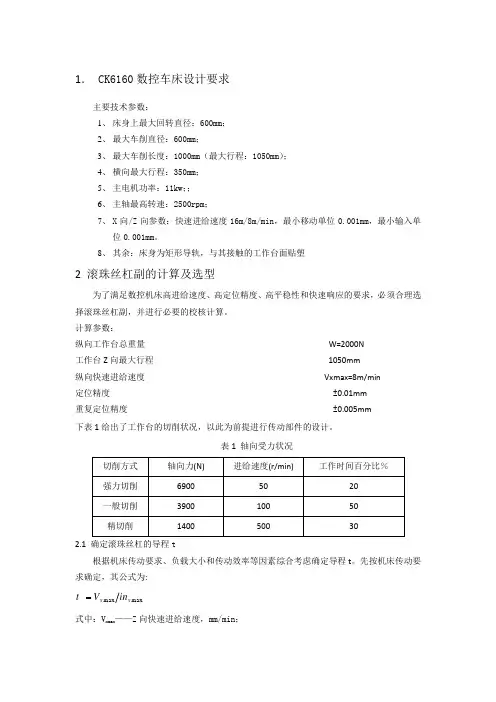
1. CK6160数控车床设计要求主要技术参数:1、 床身上最大回转直径:600mm ;2、 最大车削直径:600mm ;3、 最大车削长度:1000mm (最大行程:1050mm );4、 横向最大行程:350mm ;5、 主电机功率:11kw ;;6、 主轴最高转速:2500rpm ;7、 X 向/Z 向参数:快速进给速度16m/8m/min ,最小移动单位0.001mm ,最小输入单位0.001mm 。
8、 其余:床身为矩形导轨,与其接触的工作台面贴塑2 滚珠丝杠副的计算及选型为了满足数控机床高进给速度、高定位精度、高平稳性和快速响应的要求,必须合理选择滚珠丝杠副,并进行必要的校核计算。
计算参数:纵向工作台总重量 W=2000N 工作台Z 向最大行程 1050mm 纵向快速进给速度 Vxmax=8m/min 定位精度 ±0.01mm 重复定位精度 ±0.005mm 下表1给出了工作台的切削状况,以此为前提进行传动部件的设计。
表1 轴向受力状况切削方式 轴向力(N) 进给速度(r/min)工作时间百分比%强力切削 6900 50 20 一般切削 3900 100 50 精切削1400500302.1 确定滚珠丝杠的导程t根据机床传动要求、负载大小和传动效率等因素综合考虑确定导程t 。
先按机床传动要求确定,其公式为:max max x x in V t式中:V xmax ——Z 向快速进给速度,mm/min ;i ——传动比,因电机与滚珠丝杠副直接联接,i 取1;n xmax ——驱动电机最高转速,r/min 。
由式t=16000/2000=8mm ,取导程t=8mm 。
2.2 滚珠丝杠副的载荷及转速计算 2.2.1 工作载荷F工作载荷F 是指数控机床工作时,实际作用在滚珠丝杠上的轴向作用力,其数值可用下列进给作用力的实验公式计算: 对于滑动导轨机床:F=F zi +F f 式中: F zi ——Z 方向上的切削分力,N ;F f ——导轨摩擦阻力,N 。
6150说明书
第一章机床特点及性能参数1.1概述6150数控车床是我公司设计制造的高性能数控产品,整机配置本着一切为用户设想的原则,具备功能齐全,加工效率高,精度稳定性好,可靠性高且自动化程度高等特点,是高效生产的理想设备。
本系列数控车床可据用户要求选配不同的数控系统、伺服驱动系统、液压系统、动力卡盘及动力刀架等。
1.2主要技术参数*床身上最大回转直径………………………ø 500mm*过拖板最大加工直径………………………ø 210mm*顶间距………………………………………1500mm-5*主轴端部……………………………………A2*主轴头锥孔…………………………………1∶20*主轴通孔直径………………………………ø82mm*主轴最高转速………………………………2000r/min*刀架…………………………………………四工位*刀具截面尺寸………………………………25mm×25mm*最大行程……………………………………X轴:250mmZ轴:1500mm*尾座套筒直径………………………………ø75mm*尾座套筒锥孔………………………………莫氏5#*尾座套筒行程………………………………150mm*主轴电机功率………………………………4KW/伺服5.5KW*X轴电机……………………………………1KW*Z轴电机……………………………………1.5KW*最大轮廓尺寸………………………………1760mm×1190mm×1470mm*重量…………………………………………2200kg以上参数为6150标准型数控机床参数。
由于用户的特殊性,您订购的机床参数可能会有部分改变,请用户在加工操作时认真核对,若有不清,请迅速与我公司联系。
第二章机床的吊运与安装2.1开箱用户在收到机床后应尽快打开包装箱检查,检查过程中应特别注意以下项目:a.检查整机包装是否完整?b.机床在运输过程中是否受潮?c.检查机床外观及各部件是否在运输过程中受损?d.按《发货清单》进行清查,是否有与《发货清单》不符合的地方。
6150数控车床技术参数
一、产品简介与用途本机床为纵(Z)、横(X)两座标控制的数控卧式车床。
能够对各种轴类和盘类零件自动完成内外圆柱面、圆锥面、圆弧面、端面、切槽、倒角等工序的切削加工,并能车削公制直螺纹、端面螺纹及英制直螺纹和锥螺纹等各种车削加工。
CKD6150A选用国内外知名公司的数控系统,对工件可进行多次重复循环加工。
适合于多品种,中小批量产品的生产,对复杂、高精度零件尤能显示优越性。
二、主要结构特点1.机床采用传统的卧式车床布局。
整体设计,密封性好,符合安全标准。
床身、床腿等主要基础件均采用树脂砂铸造,人工时效处理,整机稳定性优越。
2.机床纵、横向运动轴采用伺服电机驱动、精密滚珠丝杠副、高刚性精密复合轴承传动,脉冲编码器位置检测反馈的的半闭环控制系统。
导轨副采用国际流行的高频淬火(硬轨)加“贴塑”工艺,各运动轴响应快、精度高、寿命长。
3.机床的外观防护设计按照国际流行趋势,造型新颖独特,防水、防屑,维护方便;体现了时代特点。
4.主轴通孔直径大为Φ82mm,通过棒料能力强,适用范围广。
5.机床操作系统按照人机工程学原理,操纵箱独立并旋转设置,可任意位置移动,方便了操作者就近对刀,是人性化设计的体现。
6.配有集中润滑器对滚珠丝杠及导轨结合面进行强制自动润滑,可有效提高机床的动态响应特性及丝杠导轨的使用寿命。
7.床鞍及滑板导轨结合面采用“贴塑”处理,移动部件可实现微量进给,防止爬行。
8.采用内喷淋式不抬起刀架更有利于提高工件表面质量及防止冷却液飞溅。
9.机床标准配置750/1000/1500规格为全封闭式防护;其余为半封闭防护。
10.机床标准配置采用国内名牌的立式四工位刀塔。
特殊配置可选择六工位的卧式刀塔;三、主要技术参数1. 技术规格床身上最大工件回转直径≥φ500 mm刀架上最大工件回转直径≥φ280 mm最大工件长度≥1000mm最大加工长度≥930 mm最大车削直径≥φ500 mm主轴中心高≥250 mm床身导轨宽度≥400 mm2. 主传动标准配置主电动机(双速电机)≥6.5/8Kw主轴通孔直径≥φ82 mm主轴孔锥度前端Ф90mm 1:20主轴头≥C8主轴前端轴承内径≥φ120mm主轴转速范围≥35~1600 r/min3. 尾座装置•• 尾座套筒直径≥φ75mm尾座套筒行程≥150 mm尾座套筒锥孔锥度莫氏5号4.进给系统刀架最大行程横向(X) ≥280 mm••• 纵向(Z) ≥935mm滚珠丝杠直径×螺距横向(X)≥φ20×4 (mm)纵向(Z)≥φ40×6 (mm)••• 横向切削力(连续)横向(X)≥2500 N’••••纵向切削力(连续)纵向(Z)≥5000 N横向快速进给≥4000mm/min 纵向快速进给≥8000mm/min 切削进给范围≥0.01~500mm/r定位精度横向(X)≤0.03 mm纵向(Z)≤0.040mm(<500~1000)≤0.045mm(<1000~1500)≤0.050mm(≥1500)重复定位精度横向(X)≤0.012 mm纵向(Z)≤0.016mm(<500~1000)≤0.020 mm(<1000~1500)≤0.025 mm(≥1500)工件加工精度≤IT6~ IT7工件表面粗糙度≤Ra1.65.刀架装置标准配置:电动立式四工位刀架刀架电机功率≥180 W转速≥1500 r/min 刀杆截面25×25 mm重复定位精度≤0.008 mm换刀时间 (单工位) ≤3s6. CNC控制系统FANUC 0i Mate-MD数控系统,具有完善可靠的联锁、安全保护和故障自诊断报警等功能。
(完整word版)C6150车床主轴的加工(数控)工艺规程设计
毕 业 设 计设计题目:C6150车床主轴的加工(数控)工艺规程设计及设备的选择系 别:_________________________ 班 级:_________________________姓 名:_________________________ 指 导 教 师:_________________________郑文玉 穆玉凯 机制331002 计算机信息系2013年6月8 日C6150车床主轴的加工(数控)工艺规程设计摘要数控技术是用数字信息对机械运动和工作过程进行控制的技术,数控装备是以数控技术为代表的新技术对传统制造产业和新兴制造的渗透形成的机电一体化产品选这个题目的目的是它能体现出我对所学知识的掌握程度和灵活规范的运用所学知识,在我认为要成为一名合格的大学生,以自己的的思路用所学的知识来完成一份成功的毕业设计是必不可少的。
此次的毕业设计主要解决的问题是零件的装夹、刀具的对刀、工艺路线的制订、工序与工步的划分、刀具的选择、切削用量的确定、车削加工程序的编写、机床的熟练操作。
主要困难的是装夹中的水平Z向长度难以保证、切削用量的参数设定、对刀的精度、工艺路线的制订。
运用数控原理、数控工艺、数控编程、专业软件等专业知识和数控机床实际操作的一次综合练习,能让我感触当代科学的前沿,体验数控魅力,为人们的生活带来方便,进一步认识数控技术,熟练数控机床的操作,掌握数控,开发数控内在本文是基于机械配件在数控车床上的数控编程及工艺的设计。
数控加工工艺的分析、工艺路线的设计、程序的编制、刀具的选择及刀具参数的确定是以数控车床为平台,根据加工工艺的具体分析确定了整体思路并且完成工艺的制定。
从而完成本次毕业设计,本文通过综合运用三年来学过的知识对一个零件的加工进行了设计。
本文内容包括以下几个部分:加工工艺的设计、定位基准选择、刀具参数选择、程序的编制。
关键词机械制造车床主轴数控加工机械工艺设计定位基准程序编制刀具参数加工工艺目录摘要······················································第1章绪论 01.1课题背景 0第二章设计任务书 (3)第三章C6150型车床主轴的加工工艺规程 (5)3.1零件图的分析 (5)3.1.1零件的结构工艺性分析 (6)3.1.2基本尺寸分析 (6)3.1.3表面精度分析 (7)3.1.4形位公差分析 (7)3.2 毛坯的选定 (7)3.2.1轴类零件的工作条件 (7)3.2.2 轴类零件的失效方式 (8)3.2.3 轴类零件的性能要求 (8)3.2.4 轴类零件材料及选材方法 (9)3.2.5 C6150型车床主轴的毛坯选择 (9)3.3 零件的加工工艺分析 (10)3.3.1 工艺分析 (10)3.3.2 加工方法和加工阶段划分 (10)3.3.3 工序顺序的安排 (10)3.3.4 C6150车床主轴工艺过程 (11)3.4设备选择 (12)3.4.1根据零件的结构特点选择机床的类型 (12)3.4.2根据零件的外形尺寸选择机床的规格 (12)3.4.3根据零件加工精度及表面粗糙度选择机床的精度等级 (12)3.5零件定位基准及装夹方式的确定·133.5.1定位基准的选择 (13)3.5.2夹具的选择 (13)3.5.3定位元件的选用 (14)3.5.4 C6150主轴的定位基准和装夹方式的确定 (14)3.6选择刀具及对刀·153.6.1刀具的分类 (15)3.6.2刀具的选择及切削参数的选择 (16)3.6.3确定对刀方式 (17)3.6.4选择合理的对刀点及换刀点 (18)3.7制定合理的数控车削加工方案·193.7.1数控车削加工顺序的安排 (19)3.7.2数控车削加工工序卡片 (20)3.8切削用量的选择·203.8.1合理选择切削用量的原则 (20)3.8.2选择切削用量 (20)3.8.3切削用量的计算 (21)3.9加工程序 (23)3.9.1大端外圆粗车程序 (23)3.9.2小端外圆粗车程序 (24)3.9.3小端锥孔粗车程序 (24)3.9.4小端锥孔半精车程序 (25)3.9.5大端锥孔粗车程序 (25)3.9.6大端外圆半精车程序 (26)3.9.7小端外圆粗车程序 (27)3.9.8螺纹车削程序 (28)第四章设计小结 (30)第五章参考文献 (31)谢辞 (32)附录1 (32)附录2 (33)附录3 (33)附录4 (34)作者简介·36第1章绪论1.1 课题背景数控机床是机电一体化最典型的产品,利用数字化控制机械加工过程,不仅可提高产品的质量和生产率,同时也可以降低劳动强度。
项目五 CKA6150数控车床的操作
授课主要内容任务引入布置学习任务,引入所学知识。
知识链接一.C KA6 1 50数控车床的操作5.1 数控车削实训安全操作规程数控车床综合应用了计算机、自动控制、精密测量、现代机械制造和数据通信等多种技术,是机械加工领域中典型的机电一体化设备,适用于多品种、中小批量、精度较高的回转零件加工。
为保证产品质量及设备安全,安全生产就显得十分重要,操作者在使用数控车床前,必须了解和掌握安全操作规程。
①进入车间必须穿戴好规定的防护用品,机加工时不准戴手套,女同学必须戴工作帽,不准将头发留在外边,不准穿高跟鞋,不准戴首饰。
②了解零件图的技术要求,检查毛坯尺寸、形状有无缺陷。
选择合理的安装零件的方法。
③正确地选用数控车削刀具,安装零件和刀具要保证准确牢固。
④了解和掌握数控机床控制和操作面板及其操作要领,将程序准确地输入系统,并模拟检查、试切,做好加工前的各项准备工作。
⑤加工过程中如发现车床运转声音不正常或出现故障时,要立即停车检查并报告指导教师,以免出现危险。
5.2 CKA6150数控车床的主要技术指标CKA6150主轴变速采用机械与变频相结合的变速技术,保证低速状态下主轴有足够的扭矩,目前已得到广泛的应用。
1.主要技术参数主要技术参数见表5—1.2. 主轴转速主轴转速见表5-25.3CKA6150数控车床的操作面版介绍(FANUC 0i Mate—TC系统)1.CRT/MDI操作面板CRT/MDI操作面板是由如图5—1所示的CRT显示部分和键盘构成。
2.CRT/MDI操作面板中各键的功能CRT/MDI操作面板中各键的名称及用途见表5—3。
(书P103-104)3.FANUC 0i Mate—TC系统机床操作面板FANUC 0i Mate—TC系统的机床操作面板如图5—2所示,机床操作中上各按钮的使用说明见表5—4。
(书P104-106)5.4 CKA6150数控车床的操作(FANUC 0i Mate-TC系统)1.开机前机床检查①进行开机前各项检查,确定没有问题后,打开机器的总电源及系统电源。