
SMT、DIP检验标准01
页 码: 4
5.1 元器件自身外观检查5.1.1 PCB 序号
项 目
标 准 要 求 判 定图 解
1、板底、板面、铜箔PCB
线路、通孔等,
5.1.1.1
破损 应无裂纹或切断,
MA
无因切割不良造 成的短路现象 OK
2、板边破损,长≤2T 宽≤T 时可以接受MA
否则拒收 T-- 板的厚度1、超过要求为不良 弯曲程度的计算: 弯曲距离(H )
MI
5.1.1.2弯曲H≤a(b、c、d)×
1% 以弯曲程度严重 的一边为准。
2、连接部:
H ≤L×0.5%
MI 连接部
5.1.1.3焊盘允许有≤1/4焊盘面积
缺口的缺口,>1/4面积
MA 为不合格
1、不可缺、漏。
6075
5.1.1.4
文字2、轻微模糊或断划,MA 丝印 但不影响辨认,
可接受。
1、板面允许有轻微划 痕,长度小于2.5mm,MI
宽度≤1.0mm
划伤
5.1.1.5
刮花2、板底或双面板划痕
不可伤及绿油和露铜
MA
露铜及伤及绿油
SMT 外观检验
本页修改序号:00
1/4<X<1/2,MIN
X≥1/2,MAJ
铜皮翘起
<1/4面积
≥1/4面积
H
a
C
d
b
L
X
≤T
≤2T
T
露铜及伤
页 码:85.2.1序号
项 目标 准 要 求 判 定
图 解
没点胶和单点胶(NG)
红胶拉丝上焊盘(NG)
不允许有(NG)
5.2.2CHIP料锡浆移位超焊盘1/3为NG
胶水印刷(续)
SMT 外观检验
1.圆点形不能移出红胶
直径的1/2.
2.条形不能移出pad长
度的1/3.移位(红胶)
漏点胶
红胶拉丝锡浆丝印有连锡现象为
NG
短路
红胶有污物/灰尘,残
余红胶(NG)
移位(锡浆)
IC等有引脚的焊盘,锡浆移位超焊盘1/3为NG
移位
(锡
浆)
红胶空心或有气泡
异物
锡膏印刷(使用于在线检查)
页 码:9
5.2.2
脏污
焊盘间有杂物(灰尘,残锡等)为NG
少锡
有1/3焊盘未覆盖锡浆
为NG
5.3 胶接组件外观检查5.3.1 偏位序号 项 目
标 准 要 求 判 定
图 解
1、片式元件水平移位5.3.1.1
水平 的宽度不超过料身
MI
(左右)
宽度(W)的1/2
≥1/2W
偏位
W
OK
2、片式元件与元件间
5.3.1.1水平 的绝缘距离D≥0.3mm MI
(续)
偏位
(续)与线路的距离D≥0.2mm OK
断锡(丝印不良)
锡浆呈凹凸不平状﹒
(NG)
SMT 外观检验
锡膏印刷
≥0.3mm
≥0.2mm
OK
页 码: 13
5.3 胶接组件外观检查(续)5.3.2 元件浮起高度(续)序号
项 目
标 准 要 求 判 定
图 解
3、无脚元件浮离焊盘平行的最大高度为0.5mm MI
浮起
(续)4、“J”型引脚元件
5.3.2.1 浮离焊盘的最大高度MI
(续)
为0.5mm
5、鸥翼型引脚元件 浮离焊盘的最大高度MI
为引脚的厚度L 1、片状元件翘起的一倾斜端,其焊端的底边到焊
5.3.2.2
盘的距离要小于0.3mm MA
翘起
PCB
2、线圈类元件翘起的一端,其底边到焊盘的距离要小于0.3mm
MA
PCB
3、三极管翘起的脚,其底边到焊盘的距离要MI
小于0.3mm
PCB
4、圆柱状元件翘起的一端,其底部接触点到MI
焊盘的距离应小于0.3mm
PCB SMT 外观检验
<0.3mm
<0.3mm
≤L
IC
OK
﹤0.3mm
﹤0.3mm
G
NG
版 本 号: V1.0生效日期: 2009.10.8
页 码:16
5.4 锡焊接组件外观检查 (续)5.4.1 PCB (续)序号
项 目
标 准 要 求 判 定图 解
1、元件脚之间以外的 地方:(没有破坏 设计、规定的最小 电气间隙)
5.4.1.2锡珠a 、D< 0.05mm 的不计
(大小
按直径
计算)b 、0.05mm<D<0.1mm
在25.0×25.0mm的范围内允许有5个
PCB
c 、D ≥0.2mm
MA
2、元件脚之间: 脚之间不允许有锡珠如果:
件脚
a 、 D<1/2L
MI
如:当脚间距≥0.4mm 时:
D<0.2mm D<0.5mm
L b 、D ≥1/2L
MA
NG
OK
当脚间距≥0.4mm 时: D ≥0.2mm
MI
D>1/2L QA检验规范 半成品检验
SMT 外观检验
本页修改序号:00
D ≥0.2mm
0.05mm<D<0.1mm
D
锡珠
页 码: 195.4.2 焊点(续)序号
项 目
标 准 要 求
判 定图 解
线圈类极点必须上锡良好
MA
5.4.2.2
元件上锡
上锡良好
PCB
OK
1、多锡不超过脚跟 高度W
MI
5.4.2.3三极管
类元件2、上锡不低于脚趾厚
度T的1.5倍MI OK
上锡
3、无锡MA
缺锡
4、假焊
MA
NG
5、锡面光滑,无锡尖MI
粗糙(高低不平) 锡尖
表面粗糙
等现象
NG
6、无上锡不足
表面无锡
a 、表面无锡MI
b 、半边无锡MI
c 、前端无锡
MI 半边无锡
前面无锡
NG
SMT 外观检验
本页修改序号:00
W
NG
≥1.5T
如线圈电感。
SMTDIP巡检检验规范
1 次/2H
目视
5PCS
通知拉长 处理
版本:V1.0
Page: 2 of 3 深圳视爵光旭电子有限公司
版权所有·严禁复制
SMT/DIP 巡检检验规范
TEC1.030
作业指导
检验方 法 抽检 数量 异常处理
工序名 称
检验内容及要求
1. 检查电源座的方向是否正确 2. 检查电源座是否插到位,有无浮高、斜等不良
1 次/2H
目视
5PCS
通知拉长 处理
焊排针
1.检查排针的焊锡质量是否良好,有无虚焊、连锡、假 焊、少锡、多锡等不良 1. 抽测已测试 OK 的产品是否有不良品;
1 次/2H
目视
5PCS
通知拉长 处理
测试
2. 检查单红、单绿、单兰、全白时有无死灯,扫描时 是否同步、有无短路等不良 1. 员工是否按要求佩戴静电环、穿静电服(随机抽取 3-5 人的静电环测试是否有效) 2. 检查使用中的烙铁温度是否符合要求 3. 检查员工是否严格按作业指导书要求操作。 4. 关键原材料是否与 BOM 或首件要求一致
1 次/2H
测试
10PCS
通知拉长 处理
1 次 1 次/2H 1 次/2H 1 次/2H 目视/测 量
3-5PCS 各工序 1PCS / / / / / 通知拉长 处理
工艺要求 5. PCBA 是否按照规定摆放,有无乱堆、乱放现象 6. 现场物料摆放是否整齐、良品与不良品标识区分是 否清楚 7. 仪器设备是否按要求进行了点检及保养 8. 是否按要求进行了首件、切灯、混灯等工序
文件修订记录 Revision Record
版本号 Version No V1.0
修改内容及理由 Change and Reason 新归档
SMT品质检验标准
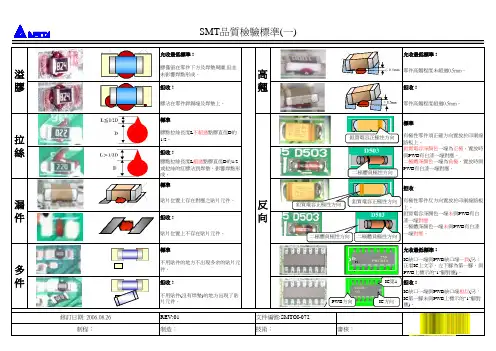
審核:漏件多件拒收:貼片位置上不存在貼片元件。
拒收:不用貼件(沒有焊墊)的地方出現了貼片元件。
標準零件高翹程度未超過0.5mm。
不用貼件的地方不出現多余的貼片元件。
二極體深顏色一端為負極,置放時與PWB 有白漆一端對應。
反向膠點拉絲長度L 超過點膠直徑D 的1/2或拉絲的紅膠沾到焊墊,影響焊點形成。
SMT 品質檢驗標準(一)允收最低標準:允收最低標準:高翹膠僅留在零件下方及焊墊周圍,但並未影響焊點形成。
拒收:溢膠拉絲膠點拉絲長度L 不超過點膠直徑D 的1/2。
標準膠沾在零件銲錫端及焊墊上。
拒收:貼片位置上存在對應之貼片元件。
標準技術:文件編號:SMTOI-072制造:REV:01制程:修訂日期: 2006.08.26IC 缺口一端與PWB 缺口端相反(另:IC 第一腳未與PWB 上標示的"1"腳對應)。
拒收:零件高翹程度超過0.5mm。
標準有極性零件須正確方向置放於印刷線路板上。
鉭質電容深顏色一端為正極,置放時與PWB 有白漆一端對應。
拒收拒收:有極性零件反方向置放於印刷線路板上。
鉭質電容深顏色一端未與PWB 有白漆一端對應。
二極體深顏色一端未與PWB 有白漆一端對應。
允收最低標準:IC 缺口一端與PWB 缺口端一致(另:正看IC 上文字,左下腳為第一腳,與PWB 上標示的"1"腳對應)。
鉭質電容正極性方向二極體負極性方向鉭質電容正極性方向二極體負極性方向鉭質電容正極性方向二極體負極性方向PWB 方向IC 方向IC 第1。
SMTDIP巡检检验规范

1 次/2H
各工序
4. 关键原材料是否与 BOM 或首件要求一致 工艺要求
5. PCBA 是否按照规定摆放,有无乱堆、乱放现象
1 次/2H 目视/测 1 次/2H 量
1PCS /
通知拉长 处理
6. 现场物料摆放是否整齐、良品与不良品标识区分是 1 次/2H
/
否清楚
/
7. 仪器设备是否按要求进行了点检及保养
目视
5PCS
通知拉长处 理
1. 检查牛角座的方向是否正确
焊牛角座
2. 检查牛角座是否插到位,有无浮高、斜等不良
3. 检查焊锡质量是否符合要求,有无虚焊、连锡、拉 尖、多锡、少锡等不良
1 次/2H
4. 检查 CH 牛角座的焊锡面的灯有无烫伤等不良
目视
5PCS
通知拉长处 理
工序名 称
检验内容及要求
检验频 次
1 次/2H
/
8. 是否按要求进行了首件、切灯、混灯等工序
1 次/2H
/
备注
1. 每次巡检完必须将巡检结果记录在《SMT/DIP 巡检记录表》(编号:TEC3.030-01)上; 2.发现异常时应及时通知相关人员分析改善
.
精品
版本号 Version No
V1.0
修改内容及理由 Change and Reason
新归档
修订审批人
生效日期
Approval Effective Date
2010-07-17
工序名 称
检验内容及要求
检验频 次
检验方 法
抽检 数量
异常处理
精品
可编辑
锡膏印刷
1.检查锡膏印刷质量是否符合要求,有无漏刷锡膏或连 锡的现象
SMT检验标准

SMT检验标准----朱纪文零件組裝標準--QFP零件腳跟之對準度允收狀況(ACCEPTABLE CONDITION)1.各接腳已發生偏滑,腳跟剩餘焊墊的寬度,超過接腳本身寬度(≧W)。
≧WW零件組裝標準--QFP零件腳跟之對準度拒收狀況(NONCONFORMING DEFECT)1.各接腳所偏滑出,腳跟剩餘焊墊的寬度,已小於腳寬(<W)。
<WW零件組裝標準--J型腳零件對準度理想狀況(TARGET CONDITION)1. 各接腳都能座落在焊墊的中央,未發生偏滑。
W零件組裝標準--J型腳零件對準度允收狀況(ACCEPTABLE CONDITION)1.各接腳偏出焊墊以外尚未超出腳寬的50%。
≦1/2W零件組裝標準--J型腳零件對準度拒收狀況(NONCONFORMING DEFECT)1. 各接腳偏出焊墊以外,已超過腳寬的50% (>1/2W)。
零件組裝標準--QFP浮起允收狀況QFP浮高允收狀況1. 最大浮起高度是引線厚度﹝T﹞T的兩倍。
≦2T零件組裝標準–J型零件浮起允收狀況J型腳零件浮高允收狀況1. 最大浮起高度是引線厚度﹝T﹞的兩倍。
T≦2T零件組裝標準–晶片状零件浮起允收狀況晶片狀零件浮高允收狀況1.最大浮起高度是0.5mm( 20mil )。
≦0.5mm( 20mil)焊點性標準--QFP腳面焊點最小量理想狀況(TARGET CONDITION)1.引線腳的側面,腳跟吃錫良好。
2.引線腳與板子銲墊間呈現凹面焊錫帶。
3.引線腳的輪廓清楚可見。
焊點性標準--QFP腳面焊點最小量允收狀況(ACCEPTABLE CONDITION)1. 引線腳與板子銲墊間的焊錫,連接很好且呈一凹面焊錫帶。
2. 錫少,連接很好且呈一凹面焊錫帶。
3. 引線腳的底邊與板子焊墊間的銲錫帶至少涵蓋引線腳的95%。
焊點性標準--QFP腳面焊點最小量拒收狀況(NONCONFORMING DEFECT)1. 引線腳的底邊和焊墊間未呈現凹面銲錫帶。
SMT品质检验标准

SMT品质检验标准一、品质判定:SMT制程分为锡膏制程与点胶制程(1)制程中缺点分为:A、严重缺点,〈CRITICAL DEFECT〉:简写CR,凡有危害制品的使用者或携带者之生命或安全之缺点谓之。
B、主要缺点,〈MAJOR DEFECT〉简写MA,制品单位的使用性能不能达到所期望之目的,明显的减低其实用性质的缺点谓之。
C、次要缺点,〈MINOR DEFECT〉简写MI。
(2)、点胶制程中的缺点,一般有:错件、缺件、反向、倒置、偏离、异物、溢胶、浮高、侧立、刮伤。
(3)、锡膏制程中的缺点,一般有:空焊、假焊、冷焊、针孔、少锡、包焊、短路、错件、缺件、反向、倒置、偏离、异物、PCB起泡、直立、侧立、锡珠。
二、SMT重点品质说明:(1)、空焊:零件脚或引脚与锡垫间因没有锡或其它因素造成没有接洽;(2)、假焊:假焊之现象与空焊类似,但其锡垫之锡量太少,低于接洽面标准;(3)、冷焊:锡或锡膏在回风炉气化后,在锡垫上仍有模糊的粒状附着物;(4)、针孔:板底不能有洞孔现象出现;(5)、少锡:零件面吃锡不良,未达75%以上;(6)、包焊:焊点焊锡过多,看不到零件脚或其轮廓者;(7)、短路:又称桥接,有脚零件在脚与脚之间被多余之焊锡所联接短路;(8)、错件:零件放置之规格或种类与作业规定或BOM、ECN不符者,即为错件;(9)、缺件:应放置零件之位置,因陋就简正常之缘故而产生空缺;(10)反向:有极性之零组件与加工工程样品、方向相反,即为反向;(11)、倒置:又为反白,零件有规格标示一面倒置于PDA上;(12)、偏离:零件超出PAD之部分,不得大于本体宽度之1/4;(13)、异物:可导电之异物〈锡渣、锡球、铁线〉;不可导电之异物〈贴纸〉;(14)、不洁:加工作业不良,造成板面不洁净或CHIPS脚与脚之间附有异物或CHIPS 修补不良有点胶、助焊剂、防焊绿漆、松香等均视为不合格品;(15)、PCB起泡:PCB板离层起泡或白斑现象;(16)、溢胶:胶水溢于零件两端PAD上;(17)、点胶推拉力必须在1。
dip焊接质量检验标准

DIP焊接质量检验标准一、焊接外观1.焊接点应平滑,无毛刺、无气泡。
2.焊点大小应均匀,符合设计要求。
3.焊点不应有残留物,如焊渣等。
4.焊点表面不应有烧伤、变色等现象。
二、焊接内部质量1.焊接内部质量应符合设计要求,无虚焊、脱焊等现象。
2.焊接部位应无气孔、夹渣等缺陷。
3.焊接部位应无过烧、未焊透等缺陷。
4.焊接内部质量应通过无损检测等方法进行检测。
三、机械强度1.焊接后,部件的强度应符合设计要求。
2.焊接部位应能承受规定的载荷和压力。
3.焊接部位在使用过程中不应出现断裂、脱落等现象。
4.机械强度应通过力学性能试验等方法进行检测。
四、工艺性1.焊接工艺流程应符合设计要求,操作方便,生产效率高。
2.焊接参数应符合工艺要求,焊接速度、电流、电压等参数稳定可靠。
3.焊接设备应符合工艺要求,运行稳定可靠,参数调整方便。
4.工艺性应通过工艺评定等方法进行检测。
五、可靠性1.焊接部件应具有可靠性,在使用过程中不应出现故障。
2.焊接部件应具有稳定性,在使用过程中不应出现变形、松动等现象。
3.可靠性应通过寿命试验等方法进行检测。
六、环保要求1.焊接过程应尽量减少有害物质的产生,如烟尘、废气等。
2.焊接过程应尽量减少噪音、振动的产生,符合国家环保标准。
3.焊接材料应符合环保要求,如禁用有毒物质等。
4.环保要求应通过环境监测等方法进行检测。
七、经济性1.焊接成本应尽量降低,提高经济效益。
2.焊接材料应尽量减少浪费,降低成本。
SMT、DIP检验标准01
5.1.2.1 料损5.1.2.2件体丝印页 码: 45.1 元器件自身外观检查5.1.1 PCB 序号项 目标 准 要 求 判 定图 解1、板底、板面、铜箔PCB线路、通孔等,5.1.1.1破损 应无裂纹或切断,MA无因切割不良造 成的短路现象 OK2、板边破损,长≤2T 宽≤T 时可以接受MA否则拒收 T-- 板的厚度1、超过要求为不良 弯曲程度的计算: 弯曲距离(H )MI5.1.1.2弯曲H≤a(b、c、d)×1% 以弯曲程度严重 的一边为准。
2、连接部:H ≤L×0.5%MI 连接部5.1.1.3焊盘允许有≤1/4焊盘面积缺口的缺口,>1/4面积MA 为不合格1、不可缺、漏。
60755.1.1.4文字2、轻微模糊或断划,MA 丝印 但不影响辨认,可接受。
1、板面允许有轻微划 痕,长度小于2.5mm,MI宽度≤1.0mm划伤5.1.1.5刮花2、板底或双面板划痕不可伤及绿油和露铜MA露铜及伤及绿油本页修改序号:00SMT 外观检验1/4<X<1/2,MINX≥1/2,MAJ铜皮翘起<1/4面积≥1/4面积HaCdbLX≤T≤2TT露铜及伤页 码:85.2.1序号项 目标 准 要 求 判 定图 解没点胶和单点胶(NG)红胶拉丝上焊盘(NG)不允许有(NG)5.2.2CHIP料锡浆移位超焊盘1/3为NG胶水印刷(续)SMT 外观检验1.圆点形不能移出红胶直径的1/2.2.条形不能移出pad长度的1/3.移位(红胶)漏点胶红胶拉丝锡浆丝印有连锡现象为NG短路红胶有污物/灰尘,残余红胶(NG)移位(锡浆)IC等有引脚的焊盘,锡浆移位超焊盘1/3为NG移位(锡浆)红胶空心或有气泡异物锡膏印刷(使用于在线检查)页 码:95.2.2脏污焊盘间有杂物(灰尘,残锡等)为NG少锡有1/3焊盘未覆盖锡浆为NG5.3 胶接组件外观检查5.3.1 偏位序号 项 目标 准 要 求 判 定图 解1、片式元件水平移位5.3.1.1水平 的宽度不超过料身MI(左右)宽度(W)的1/2≥1/2W偏位WOK2、片式元件与元件间5.3.1.1水平 的绝缘距离D≥0.3mm MI(续)偏位(续)与线路的距离D≥0.2mm OK断锡(丝印不良)锡浆呈凹凸不平状﹒(NG)SMT 外观检验锡膏印刷≥0.3mm≥0.2mmOK页 码: 135.3 胶接组件外观检查(续)5.3.2 元件浮起高度(续)序号项 目标 准 要 求 判 定图 解3、无脚元件浮离焊盘平行的最大高度为0.5mm MI浮起(续)4、“J”型引脚元件5.3.2.1 浮离焊盘的最大高度MI(续)为0.5mm5、鸥翼型引脚元件 浮离焊盘的最大高度MI为引脚的厚度L 1、片状元件翘起的一倾斜端,其焊端的底边到焊5.3.2.2盘的距离要小于0.3mm MA翘起PCB2、线圈类元件翘起的一端,其底边到焊盘的距离要小于0.3mmMAPCB3、三极管翘起的脚,其底边到焊盘的距离要MI小于0.3mmPCB4、圆柱状元件翘起的一端,其底部接触点到MI焊盘的距离应小于0.3mmPCB SMT 外观检验<0.3mm<0.3mm≤LICOK﹤0.3mm﹤0.3mmGNG版 本 号: A 生效日期: 2009/1/19页 码:165.4 锡焊接组件外观检查 (续)5.4.1 PCB (续)序号项 目标 准 要 求 判 定图 解1、元件脚之间以外的 地方:(没有破坏 设计、规定的最小 电气间隙)5.4.1.2锡珠a 、D< 0.05mm 的不计(大小按直径计算)b 、0.05mm<D<0.1mm在25.0×25.0mm的范围内允许有5个PCBc 、D ≥0.2mmMA2、元件脚之间: 脚之间不允许有锡珠如果:件脚a 、 D<1/2LMI如:当脚间距≥0.4mm 时:D<0.2mm D<0.5mmL b 、D ≥1/2LMANGOK当脚间距≥0.4mm 时: D ≥0.2mmMID>1/2L QA检验规范 半成品检验SMT 外观检验本页修改序号:00D ≥0.2mm0.05mm<D<0.1mmD锡珠页 码: 195.4.2 焊点(续)序号项 目标 准 要 求判 定图 解线圈类极点必须上锡良好MA5.4.2.2元件上锡上锡良好PCBOK1、多锡不超过脚跟 高度WMI5.4.2.3三极管类元件2、上锡不低于脚趾厚度T的1.5倍MI OK上锡3、无锡MA缺锡4、假焊MANG5、锡面光滑,无锡尖MI粗糙(高低不平) 锡尖表面粗糙等现象NG6、无上锡不足表面无锡a 、表面无锡MIb 、半边无锡MIc 、前端无锡MI 半边无锡前面无锡SMT 外观检验NG本页修改序号:00WNG≥1.5T如线圈电感。
电子元器件来料检验标准
电子元器件来料检验标准文件编号:电子元器件来料检验标准版本号:未知发行日期:未知页次:第1页,共页数未知品质要求:1、尺寸a。
SMT件长/宽/高允许公差范围为+0.2mm,DIP件长/直径(圆体)/脚径允许公差范围为+0.25mm。
使用送检的数显卡尺在光线充足的情况下进行测量。
b。
产品本体应无破损或严重体污现象,插脚端不允许有严重氧化或断裂现象。
轻微氧化不影响其焊接。
2、外观a。
本体型号、规格、方向类丝印需清晰无误,丝印轻微模糊但仍能识别其规格。
b。
插脚应无严重氧化或断裂现象,插件电容引脚带轻微氧化不直接影响其焊接。
电容本体不得有破损、变形、电解电容介质外溢、电解漏液等现象。
c。
管体无残缺、破裂、变形。
3、包装a。
包装方式为袋装或盘装,外包装需贴有明显物品标示且应与实物相符。
SMT件排列方向需一致且不得有中断、少数(盘装)。
b。
包装方式为盘、带装或袋装。
4、电气量测其容值必须与标示及对应之产品BOM要求相符,量测其阻值必须与标示及对应之产品BOM要求相符。
5、加锡使用30W或40W的电烙铁对电阻器的引脚加锡,焊端/引脚可焊锡度不低于90%。
1.外观与尺寸a。
用万用表测量极性,确保与标示一致,无开路或短路。
b。
用电压档测量整流和稳压值,确保与标称值相符。
c。
用30W或40W的电烙铁对电阻器引脚加锡,焊点/引脚可焊锡度不低于90%。
d。
SMT件长/宽/高允许公差范围为+0.2mm,DIP件长/直径(圆体)/脚径允许公差范围为+0.25mm。
e。
管体透明度及色泽必须均匀、一致,无残缺、划伤、变形及毛边,焊接端无氧化及沾油污等,管体极性必须有明显之区分且易辨别。
f。
丝印需清晰易识别,本体无残缺、破裂、变形现象,尺寸不允许超出图面公差范围。
2.包装a。
包装方式为袋装或盘装,SMT件排列方向必须一致正确,为盘装料不允许有中断少数现象。
b。
包装材料与标示不允许有错误,盘装方向必须一致正确,外包装需贴有明显物品标示且应与实物相符。
SMT 器件来料检验要求1.1
4.名词定义
4-1.本规范中使用的中文或英文名词,为避免混淆先作解释及说明: (1) SMD or SMC : SMT 型式的器件(表面粘着组件)。 (2) DIP : 双式直插式封装(贯穿孔式器件)。 (3) REEL or TAPE TYPE : 卷状式包装。 (4) TRAY : 盘状包装 (5) TUBE : 管状包装 4-2.定义器件的代码和料号(10位),为避免混淆先作解释及说明:
原厂标签
福建星网锐捷通讯股份有限公司 管制文件 收文: 未经本公司同意,严禁以任何形式拷贝
STAR-NET 标签
42101-01
SMD 来料包装规范
编号: MPI-IQA-094 版本: 1.1 页 次 : 4/20
5-4.条形标签基本内容(包含但不限于)包括: (1) Vender Mark : 原制造厂商名称原制造厂商英文名称或LOGO。 (2) CUST:标识买方的公司名称或公司代码 (3) ITEM(P/N) :料号和对应的规格型号。 (4) Date Code(D/C) :厂家的生产和包装日期。 (5) QTY :以最小包装单位的数量标示(如Tape & Reel, Tray真空包) 。 (6) LOT NO : 须标示出制造日期或厂商内控可品质追溯代码,可提供STAR-NET做品质回馈与
件改用 TRAY 3. REEL 以外的器件
1. 最好不要用(特别是有 MSD 要求的器件) 2、需要烧片的例外(见附表-1)
(1) 包装一旦确定,不要随意更改包装方式,包装尺寸。(特别是 Tray 盘尺寸,尺寸数据
含 8 个参数:角边距(x,y),格子中心距(x,y),格数(x,y),厚度、深度)。
SMT贴片外观工艺检验标准
编号:WI-A-001 A1.0版SMT加工品质检验标准一、目的:规范SMT加工的工艺质量要求,以确保产品品质符合要求。
二、范围:适用于公司所有SMT加工生产过程中的工艺品质管控。
三、定义:1、一般作业工艺:指产品加工过程中质量常规管控的作业如:焊膏储存、印刷效果、贴片状况、回流焊,QC检验等。
2、A类(主要不良):工艺执行漏作业、错作业、作业不到位,功能不能实现。
(例:焊锡短路,错件等)3、B类(次要不良):工艺执行作业不到位,影响PCB板的安装使用与功能实现;影响产品的外观等不良。
(例:P板表面松香液体过多)4、不良项目的定义(详情请见附件)四、相关标准IPC-A-610D-2005《电子组件的接受条件》SJ/T 10666 - 1995《表面组装组件的焊点质量评定》SJ/T 10670 - 1995《表面组装工艺通用技术要求》五、标准组成:1、印刷工艺品质要求(P-01)2、元器件贴装工艺品质要求(P-02)3、元器件焊锡工艺要求(P-03)4、元器件外观工艺要求(P-04)六、检验方式:检验依据: GB/T2828.1-2003 -----II类水准AQL接收质量限:(A类)主要不良:0.65 (B类)次要不良:1.0七、检验原则一般情况下采用目检,当目检发生争议时,可采用10倍放大镜。
本标准参照相关标准由品质部制定,标准的发行与修订、废止需经品质部的允许。
拟定:审核:批准:序号工艺类别工艺内容品质标准要求图示不良判定工艺性质P01印刷工艺锡浆印刷1、锡浆的位置居中,无明显的偏移,不可影响粘贴与焊锡。
2、印刷锡浆适中,能良好的粘贴,无少锡、锡浆过多。
3、锡浆点成形良好,应无连锡、凹凸不平状。
A、IC等有引脚的焊盘,锡浆移位超焊盘1/3。
A、CHIP料锡浆移位超焊盘1/3。
A、锡浆丝印有连锡现象A、锡浆呈凹凸不平状A、焊盘间有杂物(灰尘,残锡等)一般工艺序号工艺类别工艺内容品质标准要求合格图示不良判定工艺性质P02贴装工艺位置型号规格正确1、贴装位置的元器件型号规格应正确;元器件应无漏贴、错贴A、贴装元器件型号错误A、元器件漏贴特殊工艺P02贴装工艺极性方向1、贴片元器件不允许有反贴2、有极性要求的贴片器件安装需按正确的极性标示安装+(贴片钽质电容极性图示)A、元器件贴反(不允许元件有区别的相对称的两个面互换位置,如:有丝印标识的面与无丝印标识的面上下颠倒面),功能无法实现B、元器件贴反、影响外观A、器件极性贴反、错误(二极管、三极管、钽质电容)一般工艺P02贴装工艺位置偏移1、元器件贴装需整齐、正中,无偏移、歪斜A、元器件焊端偏出PCB焊盘1/2以上位置B、元件焊端偏出PCB焊盘1/4以上位置一般工艺V684102102102D≥1/2D≥1/4102102P03焊锡工艺元件浮起高度1、片状元件焊端焊盘平贴PCB基板B、片状元件焊端浮离焊盘的距离应小于0.5mmB、圆柱状元件接触点浮离焊盘的距离应小于0.5mmB、无脚元件浮离焊盘的最大高度为0.5mmB、“J”型引脚元件浮离焊盘的最大高度为0.5mmB、片状元件,二、三极管翘起的一端,其焊端的底边到焊盘的距离要小于0.5mm一般工艺〈0.5MM〈0.5MM序号工艺类别工艺内容品质标准要求图示不良判定工艺性质P01外观工艺PCB板外观1、板底、板面、铜箔、线路、通孔等,应无裂纹或切断,无因切割不良造成的短路现象2、PCB板平行于平面,板无凸起变形。