
机械加工工艺设计指导书
描校
工步号
工 步 内 容
工 艺 装 备
转速 r/min
底图号
装订号
设计(日期) 标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期 审核(日期) 标准化(日期) 会签(日期)
3
4
1
机械加工工艺过程卡片
材料牌号 工 序 号 工序名称 工序内容 毛坯种类 毛坯外型尺寸
产品型号 产品名称 每毛坯可制作件数
零件图号 零件名称 每台件数 共1页 备注 工 车 间 工 段 设 备 工艺装备 准终 单件 时 第1页
描图
描校
底图号
装订号
设计(日期) 标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期 审核 (日期) 标准化(日期) 会签(日期)
2
机械加工工序卡片
产品型号 产品名称
车间
零件图号 零件名称
工序号 工序名
共页Βιβλιοθήκη 第材料牌号页
毛坯种类
毛胚外形尺寸
每毛坯可制件数
每台件数
设备名称
设备型号
设备编号
加工件数
工艺装备名称
工艺装备编号
切削液
工序工时 工位器具编号 工位器具名称 准终 单件
描图
主轴 切削 速度 m/min 进给量 mm/r 切削 深度 mm 进给 次数 工步工时 机动 辅助
机械加工作业指导书范例
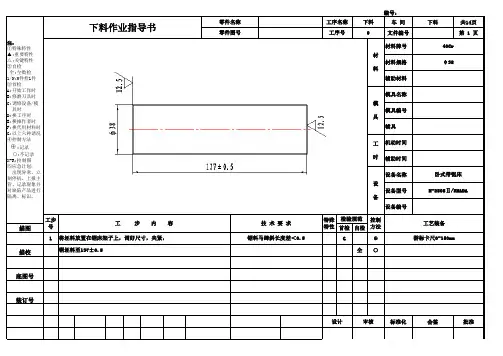
工 机动时间 时 辅助时间
设备名称
设 设备型号
备
设备编号
卧式带锯床 H-2505Ⅱ/RMADA
特殊 检验规范 控制 特性 首检 自检 方法
G
⊕
工艺装备 游标卡尺0-150mm
全○
设计
审核
标准化
会签
批准
标记 处数 更改文件号 签字 日期 标记 处数
更改文件号
签字
日期
注: ①特殊特性 ▲:重要特性 △:关键特性 ②自检
下料作业指导书
描图 描校
工步 号
工
步内容
1 将坯料放置在锯床架子上,调好尺寸,夹紧,
锯坯料至137±0.5
底图号
装订号
零件名称 零件图号
技术要求 锯料马蹄斜长度差<0.5
工序名称 工序号
下料 0
编号: 车间
文件编号
材料牌号
材 材料规格
料
辅助材料
下料
共14页 第1页
40Cr
φ38
模具名称
模 模具编号
具
全:全数检 1/N:N件检1件 ③首检 A:开始工作时 B:修磨刀具时 C:调修设备/工
装时 D:换工序时 E:换操作者时 F:换代用材料时 G:以上六种请况 ④控制方法
⊕:记录
○:不记录 X-R:控制图 ⑤应急计划:
出现异常,立 刻停机、上报主 管、记录现象并 对缺陷产品进行 隔离、标识。
机械加工作业指导书
更改文件号
签字
零件名称 零件图号
日期
工序名称 工序号
钻两孔 15
编号: 车间
文件编号
毛坯种类 材
毛坯尺寸 料
材料牌号
共14页 第4页
机械加工作业指导书

机械加工作业指导书1. 引言机械加工是现代制造业中重要的工艺之一,它涉及到各种机械加工设备和工具的操作技能。
本作业指导书旨在提供一份详细的指导,帮助操作人员正确、高效地进行机械加工作业。
2. 安全操作注意事项机械加工作业过程中存在一定的安全隐患,请务必遵守以下注意事项:2.1 佩戴适当的个人防护装备,如安全帽、耳塞、防护眼镜和手套等。
2.2 确保工作区域干净整洁,防止滑倒或绊倒事故发生。
2.3 严禁戴长发或松散的衣物,防止纠缠在机械设备上。
2.4 使用机械设备前,务必熟悉其操作规程和安全功能。
2.5 遵循工艺要求和操作指南,切勿擅自调整机械设备的参数或使用不合适的工具。
2.6 在进行机械加工作业时,注意观察周围环境,避免与其他操作人员产生碰撞。
3. 设备操作步骤以下为一般机械加工作业的操作步骤:3.1 准备工作3.1.1 验证机械设备的正常工作状态,检查润滑油和冷却液的充足程度。
3.1.2 将工件固定在机械加工设备上,并根据需要进行夹持或夹紧。
3.1.3 对工件进行精确的测量和标记,以确保加工结果的准确性。
3.2 加工准备3.2.1 根据工艺要求选择合适的切削工具,并安装在机械加工设备上。
3.2.2 根据工件材料和加工要求,调整机械设备的参数,如切削速度、进给速度和切削深度等。
3.2.3 确认刀具和工件的相对位置,通过调整机械设备的坐标轴位置来实现。
3.3 加工操作3.3.1 启动机械加工设备,并在观察工件和机械设备运行状态正常后,逐渐提高切削速度和进给速度。
3.3.2 注意监控加工过程中的切削力、温度和振动等指标,避免超过设备或工件的承载能力。
3.3.3 定期检查切削工具的磨损情况,并根据需要更换或修复。
3.4 检验和调整3.4.1 加工完成后,停止机械加工设备并保持其处于停机状态。
3.4.2 检查工件的尺寸和形状,并与设计要求进行比对,判断加工结果是否合格。
3.4.3 如有必要,对加工结果进行微调和修正,以满足工艺要求。
机械制造技术课程设计指导书

《机械制造技术》课程设计指导书江西制造职业技术学院《机械制造技术》课程设计一、设计的目的机械制造工艺部分课程设计是在学完了机械制造技术、进行了生产实习之后进行的下一个教学环节。
学生通过设计获得综合运用所学过的课程进行工艺和结构设计的基本能力,并为以后作好毕业设计进行一次综合训练和准备。
工艺部分课程设计的基本内容是进行后续部分课程设计的基础。
学生通过机械制造工艺部分课程设计达到下列要求:(一)能熟练运用机械制造技术基础课程中的基本理论以及生产实习中学到的实践知识,正确地解决一个零件在加工中的定位、夹紧以及工艺路线安排、工艺尺寸确定等问题,保证零件的加工质量。
(二)提高结构设计能力。
学生通过设计夹具(或量具)的训练,应当获得根据被加工零件的加工要求,设计出高效、省力、既经济合理又能保证加工质量的夹具的能力。
(三)学会使用手册及图表资料。
掌握和本设计有关的各种资料的名称出处。
能够做到熟练运用。
(四)能够熟练运用目前常用CAD或者PRO/E软件。
二、设计的要求机械制造工艺部分课程设计题目一般定为:设计某零件的机械加工工艺规程及工艺设备。
生产纲领为中批或大批生产。
要求完成下列内容:零件图 1张,毛坯图1张机械加工工艺卡片 3张,(或机械加工工艺过程综合卡片 1张)工艺装备设计1套工艺装备主要零件图1张某零件在CAD或者PRO/E中的造型、毛坯、刀具和机床的定义、数控加工刀位轨迹的生成及仿真、后置处理及数控程序的生成。
课程设计说明书一份课程设计题目由指导教师选定,经教研室主任审查签字后发给学生。
按照教学计划规定,课程设计总学时数一般为1周,其进度和时间大致分配如下:熟悉零件,画零件图约占10%选择加工方案,确定工艺路线和工艺尺寸,填写工艺卡片(或填写工艺过程综合卡片)约占25%工艺装备设计(画总装图及主要零部件图)约占25%编写设计说明书约占10%答辩约占5%三、课程设计方式1. 在教师指导下,在校内的专门教室及机房进行;2. 教师授课2学时,提出设计任务,介绍设计方法,发给学生设计指导书,推荐参考资料;3. 在教师指导下,开展设计工作。
机械加工作业指导书
机械加工作业指导书一、简介机械加工是制造业中常见的一种加工方式,通过使用机械设备对工件进行切削、磨削、打磨等加工过程,以达到制造零部件的目的。
本指导书旨在提供机械加工的基本知识和操作步骤,以帮助操作人员正确进行机械加工作业。
二、安全注意事项1. 穿戴个人防护装备,包括安全帽、护目镜、防护手套等。
2. 遵守机械设备的操作规程,不得随意更改设备参数。
3. 安全使用机械刀具,避免误伤自己和他人。
4. 保持工作区域整洁,避免绊倒和意外事故的发生。
5. 在使用机械设备时,务必熟悉设备的停止按钮和事故报警装置的使用方法。
三、常见机械加工操作步骤1. 初步设计:首先,根据工件的要求,确定加工工艺和加工方法。
包括选择合适的机床和刀具,并进行初步计算。
2. 安装工件:根据机床的类型和工件的特点,正确安装工件。
确保工件固定稳定,避免在加工过程中产生位移或松动。
3. 调整刀具:根据工件要求,选择合适的刀具,并进行装夹和调整。
确保刀具与工件的相对位置和角度正确。
4. 加工参数设置:根据工件材料和加工要求,设置合适的加工参数,包括切削速度、进给速度和切削深度等。
5. 检查设备状态:在加工过程前,检查设备的运行状态,包括润滑系统、冷却系统等是否正常运行,避免设备故障导致加工质量下降。
6. 开始加工:按照设定的加工程序和顺序,启动机床,开始加工工件。
过程中,密切关注加工状态,确保加工质量。
7. 完成加工:当工件加工完毕后,及时关闭机床,并进行工件的检查和测量。
确保加工工件符合要求。
四、常见问题及解决方法1. 加工过程中出现加工质量下降的情况:可能是刀具磨损严重,需要更换刀具;或者加工参数设置不当,需要调整加工参数。
2. 工件加工后出现尺寸偏差的问题:可能是机床定位不准确,需要重新调整机床;或者是工件固定不稳,需要重新安装工件。
3. 加工过程中发生设备故障:应及时关闭机床,并联系维修人员进行修理。
五、总结机械加工作业是制造业中常见的一种操作,正确的机械加工操作步骤能够保证加工质量和工作安全。
机加工工艺文件和作业指导书的案例

机加工工艺文件和作业指导书的案例在机械制造过程中,机加工工艺文件和作业指导书是非常重要的文件,它们为企业的生产操作提供了具体指导,确保产品能够按照规定的标准和质量要求进行加工。
本文将以某企业的机加工工艺文件和作业指导书为案例,详细介绍其编写过程、内容要点以及应用情况。
一、机加工工艺文件的编写1.明确目标:机加工工艺文件是针对具体产品进行编写的,因而初步需要明确产品的名称、规格要求以及加工工艺中的关键环节。
2.收集相关信息:根据产品的设计图纸和技术要求,收集所需的技术资料和工艺参数,如加工工序、工装夹具、刀具选择、切削速度、进给速度等。
3.制定加工工艺步骤:根据产品的具体特点和工艺要求,制订对应的加工工艺步骤。
此步骤应基于先进的机加工知识和经验,确保在加工过程中能够最大限度地提高生产效率和产品质量。
4.规范工艺参数和工装夹具选用:根据加工工序的技术要求,选择适当的工装夹具和刀具,并设定合理的切削速度、进给速度和冷却液的使用。
5.指定质量检验方法:确定合适的检测标准和环节,确保产品在各个工艺步骤中的质量得到有效控制和检验。
二、作业指导书的编写1.明确目标:作业指导书是机加工工艺文件的核心内容,其目的是为了使操作工人能够按照指导书的要求完成工作。
2.详细描述每个工序:对每个工序进行具体的描述,包括工装夹具的安装方法、刀具选择和调整方法、切削速度和进给速度的设定等。
同时,应注明安全操作注意事项、工艺控制要点和常见问题解决方法。
3.配图说明:在作业指导书中,适当添加一些配图和示意图,以便操作工人更好地理解每个工序的操作方法。
但在此案例中,为了遵守规定,无法提供具体配图。
4.编写详细的检验记录表:为确保工作质量的可控性,作业指导书应包含详细的检验记录表,记录每个工序的关键质量要求和检测方法。
这有助于检验人员进行质量控制和后期溯源。
三、工艺文件和作业指导书的应用情况1.工艺文件的应用:机加工工艺文件被广泛用于工艺工程师、操作人员和质检人员之间的沟通和信息交流。
机械制造工艺作业指导书

机械制造工艺作业指导书一、引言机械制造工艺是指将原材料或半成品加工成最终产品的一系列操作流程。
为了提高工作效率和产品质量,本指导书旨在为机械制造工人提供作业指导和操作要点。
二、安全注意事项1. 开始作业前,请确保所用机械设备完好无损,安装固定牢靠。
2. 工作环境要整洁、干净,确保通风畅通。
3. 佩戴个人防护装备,如手套、护目镜等,并遵守相关安全操作规程。
4. 熟悉使用各种机械工具的操作规程和安全使用手册。
5. 如遇到紧急情况或设备故障,应立即停止操作并寻求帮助。
三、加工流程1. 材料准备选择适当的材料,根据产品要求将材料进行切割、修整,并清洁表面。
2. 设计作业方案根据产品图纸和工艺要求,制定加工方案,确定所需工具和设备。
3. 车削通过车床等设备对材料进行车削,即通过旋转刀具将材料上的不需要的部分削除,使其达到要求的形状和尺寸。
4. 铣削通过铣床等设备将材料切削成所需的形状和尺寸。
根据产品要求,使用合适的刀具和速度进行操作。
5. 钻削使用钻床等设备进行钻孔或打孔操作。
确保钻削位置准确,孔洞质量良好。
6. 塑性加工使用锻压机等设备对材料进行塑性加工,如冲压、拉伸等。
7. 焊接根据需要,进行焊接操作,确保焊接接头牢固可靠,达到产品的质量要求。
8. 表面处理使用喷砂、抛光等方法对产品表面进行处理,提高产品的质感和外观。
9. 组装根据产品要求,将不同零件组装在一起,使用合适的工具和方法进行操作。
10. 检验完成组装后,对产品进行检验,确保产品符合要求。
如发现问题,及时进行修复或调整。
11. 清洁与保养及时清洁和保养所使用的设备和工具,保持其良好状态,延长使用寿命。
四、结束语机械制造工艺是实现产品制造的重要环节,正确的操作和工艺流程对于确保产品质量至关重要。
本指导书提供了基本的作业指导和流程,希望能够帮助工人们提高工作效率,确保产品质量,达到客户的要求和期望。
机械加工工艺基础作业指导书
机械加工工艺基础作业指导书第1章机械加工概述 (3)1.1 机械加工的基本概念 (3)1.2 机械加工的分类与工艺过程 (3)第2章机械加工基础知识 (4)2.1 机械加工材料 (4)2.1.1 金属材料的分类及功能 (4)2.1.2 非金属材料的分类及功能 (4)2.2 机械加工工具与设备 (4)2.2.1 刀具 (5)2.2.2 量具 (5)2.2.3 设备 (5)2.3 机械加工精度与表面质量 (5)2.3.1 加工精度 (5)2.3.2 表面质量 (5)第3章车削加工工艺 (5)3.1 车削加工概述 (6)3.2 车削加工设备与工艺参数 (6)3.2.1 车削加工设备 (6)3.2.2 车削加工工艺参数 (6)3.3 车削加工操作要点 (6)3.3.1 工件安装 (6)3.3.2 刀具选择与安装 (6)3.3.3 加工过程控制 (7)3.3.4 安全操作 (7)第4章铣削加工工艺 (7)4.1 铣削加工概述 (7)4.2 铣削加工设备与工艺参数 (7)4.2.1 铣削加工设备 (7)4.2.2 铣削工艺参数 (7)4.3 铣削加工操作要点 (8)4.3.1 工件装夹 (8)4.3.2 铣刀选择与安装 (8)4.3.3 铣削路径规划 (8)4.3.4 铣削参数设置 (8)4.3.5 加工过程监控 (8)4.3.6 切削液使用 (8)4.3.7 安全操作 (8)第5章钻削加工工艺 (8)5.1 钻削加工概述 (8)5.2 钻削加工设备与工艺参数 (8)5.2.1 钻削加工设备 (8)5.3 钻削加工操作要点 (9)第6章镗削加工工艺 (9)6.1 镗削加工概述 (9)6.2 镗削加工设备与工艺参数 (10)6.2.1 镗削加工设备 (10)6.2.2 镗削工艺参数 (10)6.3 镗削加工操作要点 (10)第7章磨削加工工艺 (10)7.1 磨削加工概述 (11)7.2 磨削加工设备与工艺参数 (11)7.2.1 磨削加工设备 (11)7.2.2 磨削工艺参数 (11)7.3 磨削加工操作要点 (11)第8章齿轮加工工艺 (12)8.1 齿轮加工概述 (12)8.2 齿轮加工设备与工艺参数 (12)8.2.1 齿轮加工设备 (12)8.2.2 齿轮加工工艺参数 (12)8.3 齿轮加工操作要点 (12)8.3.1 齿轮加工前的准备 (12)8.3.2 齿轮加工操作要点 (13)第9章特种加工工艺 (13)9.1 特种加工概述 (13)9.2 常见特种加工方法与设备 (13)9.2.1 电火花加工 (13)9.2.2 激光加工 (13)9.2.3 电子束加工 (13)9.2.4 离子束加工 (14)9.2.5 超声波加工 (14)9.2.6 水射流加工 (14)9.3 特种加工操作要点 (14)9.3.1 电火花加工操作要点 (14)9.3.2 激光加工操作要点 (14)9.3.3 电子束加工操作要点 (14)9.3.4 离子束加工操作要点 (14)9.3.5 超声波加工操作要点 (14)9.3.6 水射流加工操作要点 (15)第10章机械加工工艺规程制定 (15)10.1 工艺规程的基本概念 (15)10.2 工艺规程的制定步骤与方法 (15)10.2.1 制定工艺路线 (15)10.2.2 确定工序内容 (15)10.2.3 选择工艺参数 (15)10.2.5 制定检验标准 (16)10.3 工艺规程的实施与优化 (16)10.3.1 工艺规程的实施 (16)10.3.2 工艺规程的优化 (16)第1章机械加工概述1.1 机械加工的基本概念机械加工是指利用机械力对工件进行切削、塑性变形或组合等加工过程,以达到工件形状、尺寸、表面质量及功能等方面要求的一门技术。
机械制造工艺学实验指导书
《机械制造工艺学》实验指导书学院:机械工程与自动化学院所在系:机械工程系适用专业:机械设计制造及其自动化编写人:中北大学机械工程系2010年11月实验一:刚度实验一.实验目的1.了解机床(包括夹具)—工件—刀具所组成的工艺系统是一弹性系统;2.了解机床刚度对加工精度的影响;3.熟悉机床动刚度的测定方法;4.巩固和验证所学工艺系统刚度和误差复映的概念。
二.实验设备与仪器1.机床:普通车床, C620-1,Φ400⨯1000。
2.刀具:外圆车刀,硬质合金,角度 K r =45°,r 0=10°,λs =0°。
3.千分尺规格:(150~175mm ,175~200mm )。
4.毛坯材料:45号钢。
5.切削用量:主轴转速600转/分,进给量0.1mm/转,双边余量2.7mm 。
4.三盘刚度测定装置。
三.实验内容用动载荷测定法确定机床部件刚度。
四.实验原理设机床的刚性较差,刀具、工件刚度很大(变形忽略),根据课堂上讲述切削力作用点位置的变化对加工精度的影响所得出的公式,1111k k k k =++22尾系刀架主L-x x ()()L L得出111x=0k k k =+系1刀架主当时, (1) L 11111x=()24k k k k =++尾系2刀架主当时, (2)111x=L k k k =+尾系3刀架当时, (3) 联立以上三式,得111112(3)2k k k k =-++主系2系1系3 (4) 111112()2k k k k =-+刀架系2系1系3(5)111112(3)2k k k k =-++尾系2系1系3(6) 根据误差复映系数公式y1212k y p p F F a a ε-=-系, (7)根据切削原理 (8)式中:y zF F λ=——比例系数,与刀具几何形状、切削用量、刀具磨损等有关,一般来说0.3~0.5λ=,本实验取0.4λ=Z F C ——切削系数,与刀具几何参数及切削条件有关的系数,陶乾《金属切削原理》介绍214Z F C =8.9⨯。
机械制造工艺学课程设计指导书
机械制造工艺学课程设计指导书机械制造工艺学课程设计指导书目录1 机械制造工艺学课程设计指导概述 (2)1. 1 设计的目的和要求 (2)1. 2 设计的内容和步骤 (2)1. 3 设计注意事项 (3)1. 4 进度与时间安排 (4)1. 5 设计成绩的考核 (4)1. 6 设计参考资料 (4)2 机械加工工艺规程设计 (5)2. 1 设计工艺规程的基本要求 (5)2. 2 设计工艺规程的原始资料 (5)2. 3 设计工艺规程的内容及步骤 (5)3 夹具设计 (17)3. 1 概述 (17)3. 2 夹具设计方法 (17)3. 3 夹具公差和技术要求的制订 (24)4课程设计实例……………………………………………………………………375附录…………………………………………………………………… (47)5. 1 附录1(常见工艺标准资料) (47)5.2 附录2(设计任务书和设计说明书封面) (49)5.1 附录3(机械加工工艺过程卡片及机械加工工序卡片) (51)5.1 附录4(课程设计实例中的图纸及工艺卡片 (53)1 机械制造工艺学课程设计指导概述1.1 设计的目的和要求1. 1.1 目的机械制造工艺课程设计是在全部学完机械制造工艺学及机床夹具设计课程,并进行了生产实习的基础上进行的一个教学环节。
它要求学生全面地综合运用本课程及其有关先修课程的理论和实践知识进行工艺及结构的设计,也为以后搞好毕业设计进行一次预备训练。
其目的在于:(1)培养学生运用机械制造工艺学及有关课程的知识,结合生产实践中学到的知识,独立地分析和解决工艺问题,初步具备设计一个中等复杂程度零件的工艺规程的能力。
(2)能根据被加工零件的技术要求,运用夹具设计的基本原理和方法,学会拟订夹具设计方案,完成夹具结构设计,提高结构设计能力。
(3)培养学生熟悉并运用有关手册、标准、图表等技术资料的能力。
(4)进一步培养学生识图、制图、运算和编写技术文件等基本技能。
机械制造工艺学课程设计指导书
机械制造工艺学课程设计指导书目录1 机械制造工艺学课程设计指导概述 (2)1.1 设计的目的和要求 (2)1.2 设计的内容和步骤 (2)1.3 设计注意事项 (3)1.4 进度与时间安排 (4)1.5 设计成绩的考核 (4)1.6 设计参考资料 (4)2 机械加工工艺规程设计 (5)2.1 设计工艺规程的基本要求 (5)2.2 设计工艺规程的原始资料 (5)2.3 设计工艺规程的内容及步骤 (5)3 夹具设计 (17)3.1 概述 (17)3.2 夹具设计方法 (17)3.3 夹具公差和技术要求的制订 (24)4课程设计实例 (37)5附录 (47)5.1 附录1(常用工艺标准资料) (47)5.2 附录2(设计任务书和设计说明书封面) (49)5.1 附录3(机械加工工艺过程卡片及机械加工工序卡片) (51)5.1 附录4(课程设计实例中的图纸及工艺卡片 (53)1 机械制造工艺学课程设计指导概述1.1 设计的目的和要求1. 1.1 目的机械制造工艺课程设计是在全部学完机械制造工艺学及机床夹具设计课程,并进行了生产实习的基础上进行的一个教学环节。
它要求学生全面地综合运用本课程及其有关先修课程的理论和实践知识进行工艺及结构的设计,也为以后搞好毕业设计进行一次预备训练。
其目的在于:(1)培养学生运用机械制造工艺学及有关课程的知识,结合生产实践中学到的知识,独立地分析和解决工艺问题,初步具备设计一个中等复杂程度零件的工艺规程的能力。
(2)能根据被加工零件的技术要求,运用夹具设计的基本原理和方法,学会拟订夹具设计方案,完成夹具结构设计,提高结构设计能力。
(3)培养学生熟悉并运用有关手册、标准、图表等技术资料的能力。
(4)进一步培养学生识图、制图、运算和编写技术文件等基本技能。
1.1.2 要求本次设计要求编制一个零件的机械加工工艺规程,按教师的指定设计其中一道工序的专用夹具,并撰写设计说明书。
学生应认真、有计划地按时完成设计任务,必须以负责的态度对待自己所作的技术决定、数据和计算结果,注意理论与实践的结合,以期使整个设计在技术上是先进的,在经济上是合理的,在生产中是可行的。