
G02G3圆弧插补指令编程
中职数控加工技术训练(北京理工大学出版社)教案:圆弧插补指令G02、G03

定义:命令刀具在指定平面内按给定的进给速度F做圆弧运动,切削出圆弧轮廓。
顺、逆圆弧的判别
规定:在刀架后置的数控车床上,迎着Y轴箭头
教
学
内
容
方向看,顺时针用G02,逆时针用G03,对于前置刀架相反。
格式: G02 /G03 X(U) Z(W) R F
说明: G02:顺时针圆弧插补。
N90 G01Z-65.;(车圆柱面至Z向-65)
N100 G00X100.;(X向回换刀点)
N110 Z100.;(Z向回换刀点)
N120 M05; (主轴停止)
N130 M30;(程序结束)
本节课我们学习了圆弧插补指令G02/G03,我们回忆一下,一共有这么几点需要我们注意:
1.顺、逆圆弧的判别方法,
2.圆弧终点坐标,
3. G02/G03编程应用。
小结:
作业:
结合G02/G03指令,编制课后习题的加工程序。
板
书
设
计
教后札记
G03:逆时针圆弧插补
X,Z:绝对坐标编程时,圆弧终点在工件坐标系中的坐标值;
U,W:增量编程时,圆弧终点相对于起点的增量坐标;
R:圆弧半径;
F:加工圆弧时的进给速度;
注意: α≤180° 用+R;360°>α>180° 用-R。
G03:逆时针圆弧插补
X,Z:绝对坐标编程时,圆弧终点在工件坐标系中的坐标值;
U,W:增量编程时,圆弧终点相对于起点的增量坐标;
R:圆弧半径;
F:加工圆弧时的进给速度;
注意: α≤180° 用+R;360°>α>180° 用-R。
二、例题讲解
如下图用圆弧插补指令编程,毛坯直径:20mm,只编精加工轮廓。并演示加工过程。
圆弧插补指令G02(精)
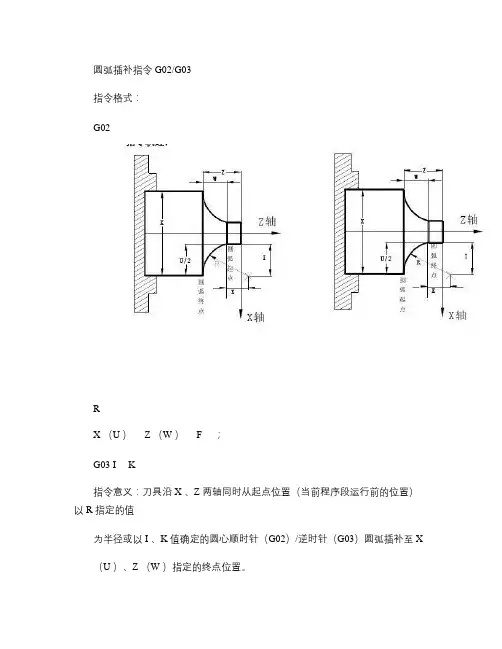
圆弧插补指令G02/G03指令格式:G02R__X (U )__ Z (W )__ F__ ;G03 I__ K__指令意义:刀具沿X 、Z 两轴同时从起点位置(当前程序段运行前的位置)以R 指定的值为半径或以I 、K 值确定的圆心顺时针(G02)/逆时针(G03)圆弧插补至X(U )、Z (W )指定的终点位置。
指令地址:G02:顺时针圆弧插补,见图3-15A ; G03:逆时针圆弧插补,见图3-15B ;X :终点位置在X 轴方向的绝对坐标值,其取值范围是:-9999.999mm ~+9999.999mm;Z :终点位置在Z 轴方向的绝对坐标值,其取值范围是:-9999.999mm ~+9999.999mm;U :终点位置相对起点位置在X 轴方向的坐标值,其取值范围是:-9999.999mm ~+9999.999mm;W :终点位置相对起点位置在Z 轴方向的坐标值,其取值范围是:-9999.999mm ~+9999.999mm;I :圆心相对圆弧起点在X 轴上的坐标值,其取值范围是:-9999.999mm ~+9999.999mm;K :圆心相对圆弧起点在Z 轴上的坐标值,其取值范围是:-9999.999mm ~+9999.999mm;R :圆弧半径;F :沿圆周运动的切线速度,其取值范围是:1~15000mm/min,其速度合成图见本手册3.6节进给功能F 代码。
图3-15A G02轨迹图图3-15B G03轨迹图指令说明:● 顺时针或逆时针是从垂直于圆弧所在平面的坐标轴的正方向看到的回转方向,它是与采用前刀座坐标系还是后刀座坐标系有关的,如图3-16;图3-16 圆弧方向的确定● 圆弧中心用地址I 、K 指定时,其分别对应于X ,Z 轴。
I 、K 表示从圆弧起点到圆心的矢量分量,是增量值:I =圆心坐标X -圆弧起始点的X 坐标; K =圆心坐标Z -圆弧起始点的Z 坐标;OKI图3-17 圆弧I 、K 值I 、K 根据方向带有符号,I 、K 方向与X 、Z 轴方向相同,则取正值;否则,取负值。
圆弧插补指令编程

•%
小结
所有不同型号的数控车床、铣床都必须用到G00、G01、G02、 G03指令,这四个指令在所有数控系统中都通用。在数控车、铣床 自动编程中,任何平面、曲面加工的路径最后都是由直线、圆弧插 补组成。所以说,这四个指令是数控编程的最基本组成单元。
① 用绝对值编程时,圆弧终点坐标为圆弧终点在工件坐标系中的坐标值,用X、Z 表 示。当用增量值编程时,圆弧终点坐标为圆弧终点相对于圆弧起点的增量值,用U、W表示。
② 圆心坐标(I, K)为圆弧起点到圆弧中心点所作矢量分别在X、Z坐标轴方向上分矢 量(矢量方向指向圆心)。本系统I、K为增量值,并带有“±”号,当矢量的方向与坐标轴 的方向不一致时取“”号。
安全操作和注意事项
(1)选刀时,刀尖角一定要控制在40°以下,如果刀尖角过大,凹圆 弧将过切。
(2)装刀时,刀尖同工件中心高对齐,对刀前,先将工件端面车平。 (3)为保证精加工尺寸准确性,可分半精加工、精加工。 (4)由于暂不计刀尖圆弧半径,因此实际圆弧存有过切或欠切现象。
工件的参考程序
• O0304 (O0304); • G40G97G99M03S500T0101F
用G02、G03指令加工圆弧面时,要注意顺、逆方向及圆弧半径 和圆心坐标编程的不同之处。
通过实训项目的学习,了解数控车床对刀与工件坐标系之间的 关系;通过半精加工、精加工掌握如何控制工件尺寸。
数控机床操作入门
模块三 单一指令加工应用
(完整版)数控G02-G03圆弧插补指令教案

G02/G03圆弧插补指令一、场地安全:1. 强调实习课堂安全要求;2. 上机安全操作规程。
二、教学目的:知识目标:1. 了解并掌握G02/G03指令的功能和格式。
2 .掌握简单形面的程序设计思路和方法。
技能目标:1.通过对简单零件的加工,能熟练使用数控车床面板上的各功能键2 .通过车削带圆柱、倒角、倒圆及圆弧的工件,培养学生基本操作技能,养成安全文明生产的习惯。
3 .培养学生综合分析能力。
三、教学重、难点:重点:1. G02/G03指令格式,参数含义。
2.顺逆圆弧的判断。
难点:顺逆圆弧的判断。
四、教学方法:任务驱动法、仿真教学法五、课堂设计:1 .课时安排:2 课时2.理论与仿真练习相结合3. 时间分配:复习与新课导入:5 分钟理论讲授:30 分钟课堂练习:40分钟总结:3分钟作业布置:2分钟六、教学过程:(一)组织教学:1 .检查学生出勤情况、工作服及胸卡佩戴情况2 .强调课堂纪律,做到安全文明生产3 .简要总结上次课题的教学情况二)新课导入:回顾前面所学的快速定位G00直线插补G01指令,我们学会了简单台阶零件的编程,但实际很多零件的外形轮廓往往是圆弧连接的,例如这个(教具):同学们都知道,加工直线轮廓用直线插补,那加工圆弧轮廓呢?生:用圆弧插补师:对,这就是今天我们要学习的,圆弧插补指令G02/G03.提问学生:(三)新课讲解:1 •认识新指令:①指令概述:G02/G03圆弧插补指令使刀具在指定平面内按给定的F进给速度作圆弧运动,切削出圆弧轮廓。
②圆弧顺、逆的判断:圆弧插补指令分为顺时针圆弧插补指令和逆时针圆弧插补指令.(那么什么时候用顺时针圆弧插补指令和逆时针圆弧插补指令),这里首先要看机床是前置刀架,还是后置刀架我们用的机床是前置刀架,因此,顺时针方向用G03圆弧指令,逆时针方向用G02圆弧指令。
③指令格式:G02 X(U) Z(W)R F(逆时针圆弧插补)G03 X(U) Z(W)R F(顺时针圆弧插补)④字母含义:X、Z:圆弧终点的绝对坐标U、W圆弧终点相对于圆弧起点的坐标增量R:圆弧半径F:切削进给速度2 •指令注意事项:(a)前置刀顺逆圆弧的判断(四)、编程实例:某公司数控车间,现要加工一批零件,所用毛坯为C 42>80的45钢棒料, 如果你是该车间的技术人员,请编写零件的加工程序。
数控车床 圆弧插补指令 G02 G03
1
T01
1
车端面及粗车外轮廓
2
T02
1
精车外轮廓
0.4
3
3
编 制
T03
1
切
批 准
断
共1 页
8
第1 页
五、切削用量的选用
1、背吃刀量的选用:粗车外圆轮廓ap=1mm; 精车外圆轮廓ap=0.5mm。 2、主轴转速的选用:粗车外圆及端面n=800r/min; 精车外圆n=1400r/min; 切断n=350r/min。 3、进给速度的选用:端面F=0.1 mm/r; 粗车外圆F=0.2mm/r; 精车外圆F=0.1mm/r ; 切断F=0.05mm/r 。
G03
后刀架
G02
G02
G03
前刀架
8
①.前刀架顺圆弧插补指令的判断:
G02 顺圆弧插补: 格式:G02 X(U)-Z(W)- R- F-;
9ห้องสมุดไป่ตู้
②.前刀架逆圆弧指令的判断: G03逆圆弧插补:
格式:G03 X(U)- Z(W)- R- F-;
10
③.G01、G02、G03指令综合应用举例
编写下图零件轮廓加工轨迹的程序:
七、编写数控加工程序
(华中数控)
%0233 T0101
G71U1.5R1P10Q20X0.5Z0.02F0.2 G00X100 Z100
粗车刀
M00 T0202 M03S1400 M08 G00X47Z2
G95(进给转换)
换精加工车刀
M03S800
G00X47Z2
精加工转数
精加工重新定位
N10G0G42X0 G01Z0F0.1 G03X18Z-9R9 G01Z-15 X24Z-16.5 Z-25 X28 X34Z-33 Z-40 G02X42Z-44R4 Z-56 X48 N20G00G40X50 G00X100Z100 M05 M30
(完整word版)圆弧插补指令G02G03教案
圆弧插补指令G02、G03备课:刘明教学目标:1.正确分析给定的零件图,制订合理的加工工艺和编写正确的精加工程序。
2.针对不同的加工对象会选择合理的进刀、退刀路线。
3.熟练掌握G02和G03指令的使用,顺圆弧和逆圆弧的判断方法。
4.培养学生应用所学知识解决实际生产中的问题,学会举一反三和与他人进行合作和交流,培养学生的团队意识。
教学重点:1.G02G03指令的格式应用判断方法。
2.工艺分析和加工工艺路线的制订。
教学过程:学生在课下或自习课上对本节所要学习的内容进行全面的预习,在此基础上由老师先来讲解本节课的内容。
首先来学习G2、G3指令一、圆弧插补(G02或G2,G03或G3)1)指令格式:G02 X(U)_Z(W)_I_K_F_ ;G02 X(U) Z(W) R F ;G03 X(U)_Z(W)_I_K_F_ ;G03 X(U) Z(W) R F ;2)指令功能:3)指令说明:①G02为顺时针圆弧插补指令,G03为逆时针圆弧插补指令。
圆弧的顺、逆方向判断见图1左图,朝着与圆弧所在平面相垂直的坐标轴的负方向看,顺时针为G02,逆时针为G03,图1右图分别表示了车床前置刀架和后置刀架对圆弧顺与逆方向的判断;图1 圆弧的顺、逆方向②如图2,采用绝对坐标编程,X、Z为圆弧终点坐标值;采用增量坐标编程,U、W为圆弧终点相对圆弧起点的坐标增量,R是圆弧半径,当圆弧所对圆心角为0°~180°时,R取正值;当圆心角为180°~360°时,R取负值。
I、K为圆心在X、Z轴方向上相对圆弧起点的坐标增量(用半径值表示),I、K为零时可以省略。
图2 圆弧绝对坐标,相对坐标图3 圆弧插补G02 X50.0 Z30.0 I25.0 F0.3; G03 X87.98 Z50.0 I-30.0 K-40.0 F0.3;G02 U20.0 W-20.0 I25.0 F0.3; /绝对坐标,直径编程G02 X50.Z30.0 R25.0 F0.3; G03 U37.98 W-30.0 I-30.0 K-40.0 F0.3;G02 U20.0 W-20.0 R25.0 F0.3; /相对坐标,直径编程教学环节:一、复习G00、G01指令引入新课请用G0、G1指令编出图4的精加工程序。
G02,G03
圆弧插补指令,G02,G03一、零件图样图2.2.1 零件图如图 2.2.1,该零件由三处外圆(Ø34、Ø26、Ø16)、两段倒圆(R4、R5)、一段倒角(C2)组成。
外圆粗车工作已经完成,请编制精加工程序。
编程原点设置在工件右端面的中心,经计算各基点的坐标从右到左依次为A(12,0)、B(16,-2)、C(16,-15)、D(26,-20)、E(26,-31)、F(34,-35)、G(34,-45)。
二、工艺分析该工件采用三爪卡盘装夹定位,外圆粗车工作已经完成,仅编制精加工程序,端面和切断采用手动操作完成。
加工工艺如表2.1.1所示:三、程序编制(一)圆弧编程指令G02、G03指令格式:图2.2.2 圆弧编程指令如图2.2.2所示,其中,G02表示顺时针方向圆弧插补,G03表示逆时针方向圆弧插补。
X_Z_为圆弧的终点坐标值,其值可以是绝对坐标,也可以是增量坐标。
在增量坐标方式下,其值为圆弧终点坐标相对于圆弧起点的增量值。
R_为圆弧半径。
I_K_为圆弧的圆心相对于起点分别在X、Z坐标轴上的增量值(半径值)。
1、顺、逆圆弧的判断。
圆弧插补的顺、逆方向的判断方法如图2.2.3所示。
先确定数控车床的Y轴,然后逆着Y轴看该圆弧,顺时针方向圆弧用G02表示,逆时针方向圆弧用G03表示。
A)后置刀架B)前置刀架图2.2.3 圆弧顺逆的判断2、I、K值的判断。
在判断I、K值时,一定要注意该值为矢量值。
如图2.2.4所示,圆弧在编程时的I、K 值均为负值。
I0和K0可以省略。
图2.2.4 I、K值的判断3、圆弧半径的确定。
圆弧半径R有正值与负值之分。
当圆弧圆心角小于或等于180°时,程序中的R用正值表示。
当圆弧圆心角大于180°并小于360°时,R用负值表示。
图2.2.5 圆弧半径R正负值的确定如图2.2.5所示,刀具在A点,指令“G03 X60 Z40 R50 F100”使刀具沿圆弧段1从A 到B。
G02-G03指令圆车削圆弧面
• G02-G03指令介绍 • 圆弧面车削技术 • G02-G03指令编程实例 • 常见问题与解决方案 • 总结与展望
01
G02-G03指令介绍
G02指令定义
定义
G02用于顺时针圆弧插补,以给定的I、J、K值为圆心,以R值为半 径进行圆弧插补加工。
格式
G02 X(U) Z(W) I J K F
N11 G49 D1 (关闭刀具补偿)
G02-G03指令综合编程实例
01
02
03
N12 G97 S80 M3 (设 置主轴转速和反转)
N13 G49 D2 X-4 Z-4 F8 (切槽加工)
N14 G49 D1 (关闭刀具 补偿)
G02-G03指令综合编程实例
N15 G97 S80 M3 (设置主轴转速和 反转)
G02指令编程实例
N30 G00 X10 Z10 (快速定位 到圆弧起点)
N40 G02 X20 Z5 I5 J0 F100 (顺时针圆弧插补,加工圆弧面)
N50 G00 X10 Z10 (返回起点)
G02指令编程实例
N60 M30 (程序结束)
```
G03指令编程实例
总结词
G03指令用于逆时针圆弧插补,编程 实例展示了如何使用G03指令进行圆 弧车削加工。
圆弧面车削质量不稳定
总结词
在圆弧面车削过程中,可能会出现质量不稳 定的情况。
详细描述
这可能是由于刀具磨损、切削参数设置不合 理、工件材料特性等因素导致的。为了提高 圆弧面车削的质量稳定性,需要定期检查刀 具的磨损情况,合理调整切削参数,并根据 工件材料特性选择合适的刀具和切削参数。
提高圆弧面车削效率的方法
圆弧插补
圆弧插补1、G02、G03:圆弧插补功能:刀具以圆弧轨迹从起始点移动到终点,方向由G指令确定:G2——顺时针方向G3——逆时针方向在地址F下编程的进给率决定圆弧插补速度。
圆弧可以按下述不同的方式表示:1)、圆心坐标和终点坐标2)、半径和终点坐标3)、圆心和张角4)、张角和终点坐标G2和G3一直有效,直到被G功能组种其它的指令(G00,G01,……)取代为止。
上图为在三个平面上圆弧插补G2/G3的方向规定说明:只有用圆心坐标和终点坐标才可以编程一个整圆!在用半径表示圆弧时,可以通过CR=...的符号正确的选择圆弧,因为在相同的起始点、终点、半径和相同的方向时可以有两种圆弧。
其中,CR=-...表明圆弧段大于半圆,而正号表明圆弧段小于或等于半圆格式:1)、圆心坐标和终点坐标G2 X... Y... I... J...2)、半径和终点坐标G2 X... Y... CR=... F...3)、圆心和张角G2 AR=... I... J... F...4)、张角和终点坐标G2 AR=... X... Y... F...例程分别为:圆心坐标和终点坐标半径和终点坐标圆心和张角张角和终点坐标综合题ZYU123G90G54G17G64M03S1000G00Z5X-40Y-40G01Z-1F300X-20Y0X30Y20X60Y0X80G03X100Y20CR=20F200 G01Y80F300G02X80Y100CR=20F200 G01X25F300X0Y75Y-20G00X-40Y-40Z50M05M30。
4、G2 G3命令的应用
2、G02 G03指令的格式:
1用R指定圆心位置,其格式如下: G02(G03)X(U) Z(W) R F ; 2用I、K指定圆心位置,其格式如下: G02(G03)X(U) Z(W) I K F ;
注意事项:
1、以上格式中 G02 为顺圆插补 G03为逆圆插补; 2 、X Z 为绝对编程坐标,U W 为相对编程坐标; 3、 I K 为圆心相对起点的坐标(I以半径量表达); 4、 用R指定圆心位置时从圆弧起点到终点有两个圆弧可能编 程时,小于等于180°弧为正,圆心角大于180°R为负值。此 时最好以I K指定圆心); 5、 I、பைடு நூலகம்、R同时指定时 R有效,I、K无效。 6 、G02、G03 用R指定圆心时不能描述整圆;
1、绝对值编程
G0 X20.0 Z2.0; G99 G01 Z-30.0 F0.08 G02 X40.0Z-40.0 I10.0 K0 F0.06;
2、增量值编程
G0 X100.0 Z100.0; G0 U-80.0 W-98.0; G99 G01 W-32.0 F0.08; G02 U20.0 W-10.0 I10.0 K0 F0.06;
3、(车圆弧、车锥)综合方法: 用不同的X点走出圆弧(Z值相同) 这样走刀路线短,同时切削比较均匀 ,综合了上 面两种走刀的优点。在生产中常用! 走刀路线为:A—1—A1—A—2—A2—A—、、、 例如:车削SФ40的半圆球,试编 写走刀程序。
、、、 、、、 G0 Z0.2; G0 X15.0; G0X42.0 Z0.1; G03 X40.5 Z-12.5.0 R20.0 F0.15; G99 G1 X-1.0 F0.1; G0 Z0.2; G0 X10.0; G0 X35.0 W0.1; G03 X40.5 Z-15.0 R20.0 F0.15; G03 X40.5 Z-2.5 R20.0 F0.15; G0 Z0.2; G0 X5.0; G0 Z0.2; G0 X30.0; G03 X40.5 Z-17.5.0 R20.0 F0.15; G03 X40.5 Z-5.0 R20.0 F0.15; G0 Z0.0; G1 X0 F0.1; G0 Z0.2; G0 X25.0; G03 X40.0 Z-20.0 R20.0 F0.1; G03 X40.5 Z-7.5 R20.0 F0.15; G1 U0.5 W-0.2; G0 Z0.2; G0 X20.0; G0 X100.0 Z100.0; G03 X40.5 Z-10.0 R20.0 F0.15; 、、、、、、