
空压机主机振动检测
0.00
0.00
空压机 后端垂直 3.35 2.37
0.00
0.00
0.00
5
0.00
0.00
0.00
0.00
0.00
0.00
前端垂直 6.36 4.50
0.00
0.00
0.00
0.00
0.00
0.00
3# 前端水平 4.79 3.39
0.00
0.00
3、螺杆压缩机的有效振动值不应大于11.2mm/s
6月1日 数据 有效值
0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00
0.00
0.00
0.00
0.00
0.00
0.00
空压机 后端垂直 6.29 4.45
0.00
0.00
0.00
0.00
0.00
0.00
后端水平 3.93 2.78
0.00
0.00
0.00
0.00
0.00
0.00
前端垂直 2.4 1.70
0.00
0.00
0.00
0.00
0.00
0.00
8# 前端水平 2.6 1.84
0.00
0.00
0.00
空压机 后端垂直
0.00
0.00
0.00
0.00
0.00
0.00
0.00
后端水平
0.00
0.00
0.00
0.00
0.00
0.00
0.00
前端垂直 6.87 4.86
0.00
0.00
0.00
0.00
0.00
0.00
2# 前端水平 4.67 3.30
0.00
0.00
0.00
0.00
0.00
0.00
0.00
0.00
0.00
0.00
空压机 后端垂直 2.25 1.59
0.00
0.00
0.00
0.00
0.00
0.00
后端水平 2.5 1.77
0.00
0.00
0.00
0.00
0.00
0.00
前端垂直 2.5 1.77
0.00
0.00
0.00
0.00
0.00
0.00
6# 前端水平 2.82 1.99
0.00
0.00
0.00
0.00
0.00
0.00
空压机 后端垂直 5.18 3.66
0.00
0.00
0.00
0.00
0.00
0.00
后端水平 3.2 2.26
0.00
0.00
0.00
0.00
0.00
0.00
前端垂直 3.29 2.33
0.00
0.00
0.00
0.00
0.00
0.00
7# 前端水平 2.58 1.82
0.00
0.00
0.00
0.00
空压机 后端垂直 3.53 2.50
0.00
0.00
0.00
0.00
0.00
0.00
后端水平 2.7 1.91
0.00
0.00
0.00
0.00
0.00
0.00
前端垂直 3.19 2.26
0.00
0.00
0.00
0.00
0.00
0.00
5# 前端水平 4.26 3.01
空压机主机振动检测
振动速度值
机台号
11月2日
12月7日
1月4日
2月1日
3月1日
4月4日
5月2日
位置
数据 有效值 数据 有效值 数据 有效值 数据 有效值 数据 有效值 数据 有效值 数据 有效值
前端垂直
0.00
0.00
0.00
0.00
0.00
0.00
0.00
1# 前端水平
0.00
0.00
0.00
0.00
0.00
0.00
0.00
0.00
0.00
0.00
空压机 后端垂直 3.24 2.29
0.00
0.00
0.00
0.00
0.00
0.00
后端水平 3.78 2.67
0.00
0.00
0.00
0.00
0.00
0.00
1、以上数据为振动速度最大数值,振动速度有效值为评价主机的最终依据。振动有效值=√ ̄21X最大速度值=0.707X 最大振动速度值 2、振动速度是评价空压机主机振动烈度的数据,单位是mm/s,每秒多少毫米
螺杆空压机振动标准
螺杆空压机振动标准螺杆空压机作为工业生产中常用的空气压缩设备,其振动标准对于设备的正常运行和安全性至关重要。
振动标准的制定和执行可以有效预防设备故障,延长设备使用寿命,保障生产安全。
因此,本文将就螺杆空压机振动标准进行详细介绍,以期为相关行业提供参考和指导。
首先,螺杆空压机振动标准的制定应基于国家标准和行业规范,结合设备的实际工作环境和使用要求,制定合理的振动标准。
振动标准应包括设备运行时的振动幅值、频率范围、振动波形等内容,并应明确不同工况下的振动限值。
同时,振动标准还应包括设备的振动监测方法、周期和责任部门等内容,以便对设备的振动进行定期监测和评估。
其次,螺杆空压机振动标准的执行应由设备管理部门或专业维护人员负责。
他们应根据振动标准制定相应的设备振动监测计划,并按照计划进行振动监测和记录。
一旦发现设备振动超出标准限值,应及时采取相应的维护和修理措施,以防止设备故障和安全事故的发生。
此外,螺杆空压机振动标准的执行还应包括相关人员的培训和技术支持。
设备管理部门应对相关维护人员进行振动监测和分析的培训,使其能够熟练掌握振动监测设备的使用方法和振动数据的分析技巧。
同时,设备管理部门还应提供必要的技术支持,确保振动监测和评估工作的顺利进行。
最后,螺杆空压机振动标准的执行效果应进行定期评估和总结。
设备管理部门应定期对振动监测数据进行分析,评估设备的振动状况和执行标准的效果,并及时调整振动标准和执行方案,以适应设备的实际运行情况和维护需求。
总之,螺杆空压机振动标准的制定和执行对于保障设备的安全运行和延长设备使用寿命具有重要意义。
只有制定合理的振动标准,并严格执行,才能有效预防设备故障,提高设备的可靠性和安全性。
希望本文的介绍能够为相关行业提供参考和帮助,促进螺杆空压机振动标准的规范执行和实施。
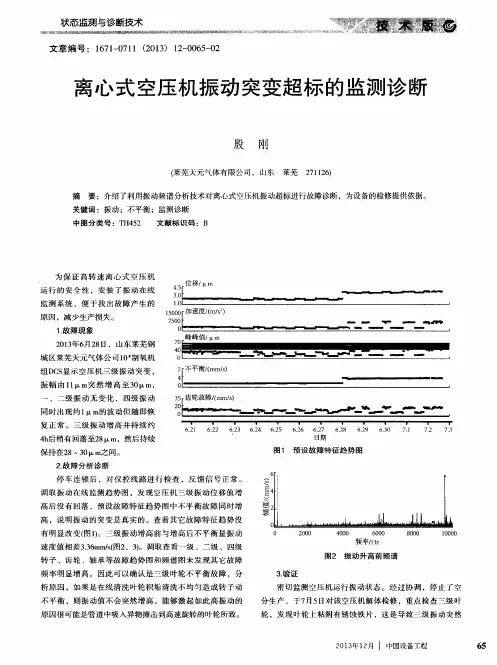
离心式空压机振动突变超标的监测诊断
j 型
0
2 0 0 0
4 0 0 0
6 0 0 0
8 0 0 0
频率/ Hz
图2 振 动 升 高 前 频 谱
3 . 验 证
频率 明显 增高 。因此 可 以确认 是三级 叶轮不平衡 故障 ,分
析原 因 ,如果是在线 清洗 叶轮积垢清洗 不均匀造 成转子 动 不平衡 ,则振动值 不会突然增 高 。能够 激起如此 高振动 的 原因很可能是管道 中吸入异物撞击到高速旋转 的叶轮所致。
密 切 监 测 空 压 机 运 行 振 动 状 态 。经 过 协 调 ,停 止空压机解体检修 ,重点检 查三级 叶
调 取 振 动 在 线 监 测 趋 势 图 ,发 现 空 压 机 三 级 振 动 位 移 值 增
吕 吕
高后没有 回落 ,预设 故障特征趋 势图 中不平 衡故 障 同时增 高 ,说 明振动的突变 是真实 的。查 看其它 故障特征 趋势 没 有明显改 变f 图1 ) 。三级振动增 高前与增 高后不平衡 量振 动 速度值相差3 . 3 6 m m / s ( 图2 、3 ) 。调取查看一级 、二级 、四级
轮 ,发 现 叶 轮 上 粘 附 有 锈 蚀 铁 片 ,这 是 导 致 三 级 振 动 突 然
2 0 l 3 年1 2 月 I中国 设备 工程
6 5
要 :介绍了利用振动频谱分析技术对 离 t l , 式空压机振动超标进行故 障诊 断,为设备的检修提供依据。
关 键 词 :振 动 ;不 平 衡 ;监 测 诊 断 中图 分 类 号 :T H4 5 2 文 献 标 识 码 :B
空压机振动异常故障检测与分析
空压机振动异常故障检测与分析摘要:用频谱分析法对螺杆式空压机振动故障进行了分析,通过分析发现螺杆频率正常,而左侧星轮频谱异常。
进一步分析发现,左侧星轮的频域是以五分之一星轮转动频率为基频的高次谐频,确是星轮支撑轴松动造成的振动故障。
因此提出了重新加固松动支撑,更换磨损轴承和润滑油的解决措施,采取措施后振动消失,声音正常,此研究具有一定的科学性,能够为现场提供指导。
关键词:空压机;振动异常;检测引言:在现代煤炭生产过程中,压缩空气是重要的原动力之一,可以驱动凿岩机和风镐等设备。
在高瓦斯矿井或者有煤尘爆炸危险的矿井中,使用压缩空气比使用电力更加安全。
空气压缩机是能够压缩空气。
增加空气动力的主要机械装置。
空压机的正常运行对于煤炭的生产有着非常重要的意义,因此可靠的空压机故障检测研究十分有必要。
频谱特征是动态信号的主要特征之一,频谱分析就是对动态信号进行频域分析,绘制曲线,从而分析动态信号的状态。
频谱分析可以作为振动故障检测的重要手段之一。
1 螺杆式空压机的性能介绍英格索兰螺杆式空压机主要由电机、齿轮、轴承座、螺杆等部分组成。
螺杆空压机是容积式气体压缩机,由相互齿合的转子(即螺杆)、机壳以及适当配置在两端的进排气口组成压缩气体的工作腔,通过减小工作容积来提高气体压力。
转子在旋转过程中,阴阳转子赤连接不断地向对方齿槽中填塞、工作腔的容积不断减小,工作腔的齿槽也不断向排气端推进,当压缩容积与排气口相通时.气体以达到预定的压力而排出。
气体的吸入过程跟压缩过程一样也是连续不断的,因为机器的转速很高,吸排气可以看成是无动脉的,因此,在一般情况下螺杆空压机可以省去一个体积很大的储气罐。
2 螺杆空压机故障现象的初步诊断在对空压机的例行检查中,发现四个测点垂直方向振动值较高,而空压机外部各部位的连接螺栓都比较紧固,没有松动现象;混凝土基础(钢结构整体座架)无显著松动,电机轴承温度、压缩机轴承温度都在正常范围。
因此,初步怀疑造成风机振动较大的原因在压缩机机壳内部。
空压机主机大修判定标准及注意事项
空压机主机大修判定标准及注意事项
空压机主机来说就好比心脏对于人类‚其重要程度是不言而喻的。
螺杆空压机使用一段时间之后需要对空压机主机做一次达保养(也就是大修):轴承、轴封的更换,如果螺杆,机壳或轴承座端面有损伤也有修复的必要。
所以在使用的过程中一般建议2万小时或者4年更换一次,理论上来讲‚主机大修的时间应该是轴承的使用寿命‚但是不同环境、不同工作负荷下轴承的使用寿命是有很大差别的‚具体的试情况而定。
一、如何判断空压机主机是否需要大修?
1、看机头各轴承的振动情况‚有异常振动的就需要进行大修;
2、听主机运行时的声音‚尤其是轴承有无异响‚声音异常则需要进行大修;
3、观察电机运行电流(尤其是空载运行时的电流)‚将其与标准值对比‚差异较大则说明主机有问题‚需要大修。
(电压,油分,电机正常的情况下)
二、对双螺杆空压机主机进行大修时需要注意的几个方面:
1、在拆卸的过程中一定要小心,不要伤害螺杆齿合面,锁紧螺纹。
2、在装之前机组各部件的清洁要做好
3、轴承是必须整套更换;
4、将进、排气端的间隙稍微留大一点;
5、检查‚修正进、排气轴承座、转子型面。
空压机振动测试标准

空压机振动测试标准空压机是一种重要的工业设备,主要用于产生压缩空气,广泛应用于各个行业中。
由于空压机的工作过程中会产生振动,对设备的正常运行以及工作环境造成一定的影响,因此有必要进行空压机振动测试,以保证设备的安全运行和工作环境的稳定。
空压机振动测试标准主要有以下几个方面:1.测试方法:空压机振动测试一般采用振动测量仪进行,常见的测试方法有频谱分析法、时域分析法和振动指标法等。
其中,频谱分析法是最常用的方法之一,通过对振动信号进行快速傅里叶变换,可以得到不同频率下的振动成分,从而判断设备的振动状况。
2.测试参数:空压机振动测试的主要参数有振动速度、振动加速度和振动位移等。
振动速度是描述振动运动的速度大小,振动加速度是描述振动运动加速度大小,振动位移是描述振动运动位移的大小。
通过对这些参数进行测试,可以全面了解空压机的振动情况。
3.测试要求:空压机振动测试要求设备在正常工作状态下进行,并保持稳定运行。
测试时,要保证测试环境的平稳和设备的稳定性,避免外界干扰对测试结果的影响。
同时,测试人员要熟悉测试仪器的使用方法和振动参数的解读,确保测试结果的准确性。
4.评价标准:根据国家标准和相关行业标准,对空压机的振动进行评价。
一般来说,空压机的振动水平应该在一定的范围内,过大或过小都不符合标准。
评价标准一般采用等级划分,如A级表示振动非常小,B级表示振动较小等。
根据评价标准,可以对空压机的振动情况进行准确定性的判断和评价。
空压机振动测试的意义在于保证设备的正常运行和工作环境的稳定。
通过振动测试,可以及时发现设备的异常振动情况,预防设备故障的发生,对设备进行维修和保养;同时,还可以对设备的设计和制造提供参考,改善设备的振动性能,提高设备的可靠性和稳定性。
另外,振动测试还可以对设备的运行状态进行科学的监测和分析,优化设备的运行效率,降低能源消耗,达到节能减排的目的。
总的来说,空压机振动测试标准是保证设备正常运行和工作环境稳定的重要手段之一。
空压机振动测试标准(一)
空压机振动测试标准(一)
空压机振动测试标准
引言
•空压机振动测试是评估其性能和质量的重要指标。
•本文将介绍空压机振动测试的标准要求和相关注意事项。
ASTM国际标准
•ASTM D999:空压机振动测试的通用标准。
•ASTM D6789:用于竖直振动测量的标准装置和实施步骤。
•ASTM D8765:用于水平振动测量的标准装置和实施步骤。
ISO国际标准
•ISO :机械振动评估的通用指南。
•ISO :旋转机械的振动测量 - 地基测试。
•ISO :旋转机械的振动测量 - 一般工业机械。
•ISO :旋转机械的振动测量 - 气体蒸汽涡轮和牵引发动机。
•ISO :旋转机械的振动测量 - 大型机械基础。
空压机振动测试注意事项
•测试前,应检查空压机的安装情况和固定是否牢固。
•测试过程中应注意安全,避免接触旋转部件。
•测试时需根据标准要求选择合适的测点位置。
•测试结果需要进行分析和解读,以评估空压机性能是否符合标准要求。
结论
•空压机振动测试的标准化对于保证空压机质量和性能至关重要。
•遵循相关国际标准和注意事项,可有效进行空压机振动测试。
请注意:以上仅为示例文章,实际内容可能需要根据具体情况进行调整。
空气压缩机的振动监测与故障诊断
图 1 测 点 位 置
d 振 动 测 试 结 果 ( 表 1 ) 见 )
表 1 机 组 各 测 点 的 全 频 振 值
日期 Av B v C v Dv Ev En F
mm/ s
Fn
a 2号 空 气 压 缩 机 技 术 规 格 及 工艺 参 数 : ) 型号 : DA1 06 5 - 1离 心 式 压 缩 机 ;
机组壳体振动有效值 , 位 : 单 mm/ 。 s
维普资讯
第 2 3卷 第 6期
刘 万 生 . 气 压 缩 机 的 振 动 监 测 与 故 障 诊 断 空
D, F 4个 测 点 的振 动 信 号进 行认 真 分 析 。 E,
从 振 动 信 号 分 析 频 谱 图 中 可 以发 现 , D 两 C, 测 点 的振 动信 号 频 谱 图 中 除 了很 小 基 频 分 量 外 , 均 在 1 7 Hz 1 8 Hz出 现 高 峰 值 , 主 导 频 率 成 0 ,4 0 2 是
0 - 8 1 1 1 36 1 .1 25 5 8 8 1 .7 5 05 5. 60 . 5 . 9 0 . O . 2 7 . O9 0 — 0 1 4 1 2 2 .7 2 8 1 . 0 2 3 3 5 3 5 7 1 . 9 .1 0 0 3. 0 2 0 1 0 .2 5 O 9 2 9 3 46 1 . 1 .7 2 3 2 . 0 3 4 4. 3 7 2 2 . 4 40 0 0 2 3 3 3 6 1 - 8 2 2 1 8 1 .6 9. 1 1 0 i 、 O 3 01 3. 10 、 4 . 4 3 O 9 0. 0 0 5 、 02
而 C, E, D, F 4个 测 点 的振 值 比 电机 两 端 A, 两 B 测 点 处 的振 值 要 高 出 许 多 倍 。说 明 引起 机 组 振 动 过 大 的 主 要 是 增 速 箱 和 压 缩 机 。 此 , 对 C, 因 应
空压机振动测试标准
空压机振动测试标准
空压机振动测试的标准通常包括以下几个方面:
1. 振动测量点:振动测量点通常包括主体结构振动测量点和旋转部件振动测量点。
主体结构振动测量点通常选取机壳或底座的几个固定点,旋转部件振动测量点通常选取主轴或转子的几个位置。
2. 测试方法:常见的测试方法包括频谱分析法、时域分析法和振动幅度测量法。
频谱分析法通过将振动信号转化为频谱信号进行分析,可以得到不同频率下的振动幅度;时域分析法通过记录振动信号的时间变化曲线进行分析,可以得到振动信号的最大值、峰值和有效值等;振动幅度测量法通过直接测量振动信号的振幅进行分析。
3. 振动限值:振动限值通常由相关标准或制造商指定。
振动限值可以分为整机振动限值和旋转部件振动限值。
整机振动限值通常包括速度振动和加速度振动两个指标,旋转部件振动限值通常包括轴向振动和径向振动两个指标。
4. 测试设备:常用的测试设备包括振动传感器、数据采集器和数据分析软件。
振动传感器用于将机器振动信号转化为电信号,数据采集器用于采集振动信号的电信号,并将其传输到计算机上进行处理和分析,数据分析软件用于对振动信号进行分析和评估。
以上是一般空压机振动测试的标准,具体的测试标准可能会根据不同的国家或地区、不同的应用场景和不同的制造商而有所差异。
因此,在进行振动测试之前,建议查阅相关标准和制造商提供的说明文档,以确保测试的准确性和可靠性。
电机振动测试方法
电机振动测试方法电机振动测试是评估电机性能和可靠性的重要手段,通过测试可以及时发现电机运行中的问题,提前预防可能的故障,保证电机的正常运行。
本文将介绍电机振动测试的方法和步骤,帮助大家更好地了解和掌握电机振动测试的技术要点。
首先,进行电机振动测试前,我们需要准备好相应的测试设备和工具。
通常情况下,我们会使用振动测试仪器和传感器来进行测试。
振动测试仪器可以测量电机在运行过程中产生的振动情况,而传感器则可以将振动信号转化为电信号,供振动测试仪器进行分析和处理。
接下来,进行电机振动测试时,需要注意以下几个步骤:1. 安装传感器,首先,我们需要将传感器安装在电机的合适位置,通常是在电机的底座或者机壳上。
安装位置的选择需要考虑到电机的振动特性和传感器的灵敏度,以确保能够准确地获取电机的振动信号。
2. 进行测试,在安装好传感器后,可以开始进行电机的振动测试。
在测试过程中,可以通过振动测试仪器实时监测电机的振动情况,包括振动的幅值、频率、波形等参数。
通过对这些参数的分析,可以了解电机的运行状态和振动特性。
3. 数据分析,在获取了电机的振动数据后,需要进行数据分析,以判断电机是否存在异常振动。
通过对振动数据的频谱分析、时域分析等方法,可以识别出电机可能存在的故障,比如轴承磨损、不平衡、对中不良等问题。
4. 制定维护方案,最后,根据电机振动测试的结果,可以制定相应的维护方案。
对于存在故障的电机,需要及时进行维修和更换,以确保电机的正常运行。
同时,对于正常运行的电机,也可以根据振动测试结果制定相应的预防性维护计划,延长电机的使用寿命。
总之,电机振动测试是保证电机正常运行和提高电机可靠性的重要手段。
通过合理的测试方法和步骤,可以及时发现电机存在的问题,保证电机的长期稳定运行。
希望本文介绍的电机振动测试方法对大家有所帮助,谢谢阅读!。
空压机振动故障监测与分析
空压机振动故障监测与分析摘要:通过S8000 振动在线监测系统对空压机进行状态监测,结合工艺情况,应用频谱特征进行故障诊断,分析振动原因,提出处理措施,实现预知维修,保证压缩机的安全运行。
关键词:空压机振动故障诊断一、概述空分装置是炼化企业的重要装置,为下游装置提供合格的氧气、氮气及其他相关气体的任务,是保证下游装置长周期平稳运行的基础。
而空压机做为空分装置的核心设备,对其进行状态监测和故障诊断,确保其正常运行显得至关重要。
大庆炼化公司空分装置空压一站所使用的空压机C501(图1)是开封空分设备厂生产的H210-9/0.97型离心式压缩机,驱动电机转速1489r/min,电机通过齿轮联轴器与压缩机大齿轮轴相联,大齿轮两边再带动两个小齿轮,每个小齿轮轴两端分别装配一个闭式叶轮,实现4级压缩。
其中低速轴转速为15095r/min,高速轴转速为19033r/min,3根轴的支承轴承均为可倾瓦轴承,压缩机转子应用S8000在线监测系统对其进行在线监测,电机两端壳体振动应用BH550综合分析诊断仪进行定期监测。
(说明:大型机组的振动监测宜采用转子绝对振动监测法,壳体振动监测只作为辅助监测。
)二、振动现象及频谱分析1.振动现象空压机C501平稳运行到2013年12月20日,S8000在线监测系统显示一级测点XE-1Y、二级测点XE-2Y的振动值持续增大,到2014年2月24日,一级测点XE-1Y振动值由34μm增至60μm,二级测点XE-2Y振动值由43μm增至88μm(图2)。
为分析振动原因,首先调取工艺参数检查变化情况,得知;①空压机出入口压力没有变化;②一、二级出入口温度变化与振动无明显的关系;③空压机负荷没做调整;④振动变化与润滑油温度的变化有密切关系,当滑油温度改变时,一、二级振动幅值随油温的改变而变化,且轴瓦温度也随着波动。
2.频谱分析上述振动现象说明,振动由负荷波动引起的原因可排除。
为确定振动变化的原因,应用S8000在线监测系统对空压机产生振动的原因进行了分析。