
SHELL煤气化煤粉加压及输送系统运行分析
SHELL煤气化煤粉加压及输送系统运行分析【摘要】阐述了Shell煤气化煤粉加压及输送系统工艺原理及流程,分析了Shell煤气化煤粉加压及输送系统在运行中遇到的问题及解决措施,并提出了Shell煤气化煤粉加压及输送系统在现运行中存在的技术难题。
【关键词】Shell煤气化;气化技术;干煤粉加压及输送系统我公司河南煤业化工集团龙宇煤化工有限公司年产50万吨甲醇项目气化装置采用壳牌煤粉加压气化工艺,原煤经研磨成煤粉并经干燥处理后,依次经过常压煤粉仓、煤粉锁斗和煤粉给料仓,由高压氮气将煤粉送至气化炉喷嘴。
在煤粉的输送过程中,任何一个问题都会直接影响煤粉的正常输送及气化炉能否正常运行。
我公司自2008年4月开车以来,煤粉加压及输送系统一直是制约装置高负荷长周期运行的因素之一,多次因该系统出现各种不同的问题而造成系统降负荷、甚至停车的事故。
创造了壳牌气化炉106%负荷连续运行190天的纪录。
1 Shell煤气化煤粉加压及输送系统工艺原理概述煤给料系统由两套相同的给料系统组成,利用低压容器和高压容器之间良好的密封隔离,通过隔离、充压、排放、泄压、重新给煤的程序控制来完成煤粉的加压给料,从而达到工艺要求。
连接高压和低压给料系统线路都使用了两道阀或者一个阀加一个孔板或者加一个控制阀。
煤粉的输送是通过高压二氧化碳或氮气充入粉煤管线中,带动煤粉建立一定的速度,高压气体一方面从X-1207充气锥进入粉煤管线,另一方面从X-1301煤粉收集器进入进行调节,保证煤粉的流量稳定。
每套给料系统对应于对称的两个烧嘴供料,并配套有两套循环回路。
2 SHELL煤气化煤粉加压及输送系统在运行中遇到的问题及解决措施在国内投产的装置中都出现了不少问题,有些是共性问题,有些是因为配套厂商或选型不同而从在的个性问题,这里主要探讨一下在我们公司SHELL煤气化煤粉加压及输送系统存在的问题及解决措施,希望对国内其他壳牌装置有所帮助。
2.1 V1204笛管(1)出现的问题1)笛管脱落;2)笛管卡具脱落;3)笛管在运行的过程经常扭曲变形(2)原因分析1)由于卡具固定不牢固,极易造成笛管的脱落和卡具的脱落。
2)在开始充压的过程中瞬气量间通过大,压差较高,造成笛管严重的振动,极易造成笛管的脱落和扭曲变形。
3)排堵时在一定程度上也会造成笛管的松动。
4)CO2压缩机带油,造成笛管充气板堵塞和损坏。
5)个别部位损坏后笛管内煤粉积存。
(3)防范措施1)笛管卡具在固定死后进行焊接加固。
2)12PV0102增加旁路,加限流孔板,保证有气通过,防止出现煤粉倒入到笛管中。
3)充气笛管进行改造,笛管的上半段长度有原来的2.5米改为1米,并且在充气板上钻孔径为Q5的孔,在上下笛管的两头各钻4个Q10的孔。
4)加强CO2机组出口气体油含量分析,及时切换油精过滤器,尽量减少CO2压缩机所带的油含量。
5)V1204充压总管上增加油过滤器,并定期进行排放,减少油进入。
6)减少12PV0102阀门的开度,防止大量的气体进入,造成笛管的振动。
12PV0102的开度被限位到35%。
改造后未出现笛管脱落和扭曲变形现象。
2.2 V1204泄压管线问题(1)出现的问题1)96米泄压管线三通处经常造成磨穿。
2)由于在泄压时振动比较大顺焊缝处产生裂纹。
(2)原因分析1)由于在泄压的中有煤粉带入且速度较快对管道的冲刷比较厉害,极易造成管线的磨穿.2)由于泄压时压力比较高,管线的振动比较大,磨损后导致强度不够而出现裂纹。
(3)防范措施1)每次泄压时尽量煤粉排放干净,V1204出现低料位时再进行泄压。
2)96米泄压管线改为锻件三通。
3)对V1204泄压管线管支架进行加固,进一步减小容器的振动现象。
2.3 煤粉泄露及自燃问题(1)出现的问题1)V1204充气锥在开车时极易出现煤粉泄露事故。
2)V1205在检修时由于煤粉排放不干净,在停车更换时造成煤粉泄露。
3)S1201、V1201、V1205在停车时由于煤粉排放不干净造成煤粉自燃的现象。
(2)原因分析1)V1204充气锥在安装时由于充气锥法兰面加工和热处理问题导致变形,上法兰面与下法兰面密封不好。
2)V1205在排料时由于排放压力比较低,造成煤粉排放不干净。
3)S1201、V1201、V1205在停车后有积存的煤粉,由于没有氮气,空气的进入造成煤粉的自燃。
(3)防范措施1)对V1204充气锥法兰进行加工处理修复。
每次检修后气密必须合格。
2)V1205每次在停车排料时,压力不能低于1.5MPA,在煤粉排完后进行充泄压几次,保证煤粉的彻底排放干净。
3)每次长期停车后务必将S1201、V1201、V1205的煤粉排放干净。
4)每次停车后中控严格监控好S1201、V1201、V1205的温度变化,出现异常时及时通入氮气,防止出现煤粉自燃现象的发生。
2.4 阀门问题(1)出现的问题由于V-1201A/B、V1204A/B和1205A/B之间差压较大,V1204每下一罐料,有些球阀要开关3-5次左右。
长时间运行后,会造成阀门内漏,造成阀门前后压差大,会导致阀门无法打开、卡死现象,不得不单阀运行。
(2)原因分析1)在正常运行时若双阀组中的一个阀门微漏会造成两阀之间有压力,阀门上下压差过大,阀门因此难以正常开启和关闭。
2)双阀组长期受高压高速气固冲刷和磨蚀,阀门容易出现磨损或卡涩。
(3)防范措施:对关键锁斗阀进行开关时间进行监测,定期检查和更换球阀,一般使用周期在6个月左右。
V1204B和1205B下料阀采用盘阀控制,效果较好,目前已使用14个月,未出现大问题。
2.5 粉煤锁斗高压过滤器S-1202A/B(1)出现的问题粉煤锁斗高压过滤器S-1202A/B 滤棒损坏(2)原因分析1)安装时滤棒固定不牢,造成滤棒松动,在压力变化时滤棒容易出现断裂。
滤棒本身结构或固定方式不合理,在受力方面存在薄弱环节,在煤粉锁斗V-1204充压过程中,压力变化较大时滤棒容易出现断裂。
2)由于煤粉粒度过细、湿度过高或者煤粉输送气体高压或者二氧化碳中带油或者杂质等原因,造成滤棒部分微孔堵塞,在V-1204充压过程中,滤棒压差不平衡,容易出现滤棒断裂。
3)S-1202反吹期间,反吹气体流量调节阀12FV0125/0225开度过小,反吹效果不佳,部分滤棒微孔未吹通,在V-1204充压过程中,滤棒压差不平衡,滤棒容易出现断裂。
4)S-1202反吹期间,12FV0125/0225开度过大,V-1204充压初期,压差过高,容易造成滤棒断裂。
5)由于S-1202底部加有带孔的插板,煤粉因温度过低、湿度大等原因容易堵塞插板上小孔,造成S-1202罐体内积存煤粉,在V-1204充压期间,滤棒受力不均,造成滤棒断裂。
(3)处理措施及建议1)紧固、更换已损坏的滤棒,并在S-1202底部加带孔的插板,防止滤棒万一再次断裂时掉落堵塞V-1204或V-1205底部内部充气锥,堵塞煤粉通道,引起对应煤烧嘴跳车。
2)滤棒底部加固定托架或更换强度更大的新型滤棒。
定新备件时,建议滤棒生产厂家更改滤棒结构和改进固定方式。
3)控制煤粉粒度细粒含量不超过10%,湿度在1-2%,超高压氮气/二氧化碳缓冲罐V-3051定期排油,避免氮气/二氧化碳带油,防止S-1202等烧结金属过滤元件的微孔堵塞。
4)在V-1204充压期间,根据压差调整S-1202的反吹力度,防止反吹气体量过大或者过小,造成滤棒损坏。
随着V-1204压力升高可以逐渐开大12FV0125/0225,在确保安全前提下,尽量将S-1202内的煤粉吹除。
3 SHELL煤气化煤粉加压及输送系统在运行中遇到的现存技术难题3.1 煤粉布袋式过滤器S-1201A/B内部煤粉结块(1)问题描述在运行期间发现S-1201A/B压差高报,排除仪表故障后,现场拆开其下部旋转给料机X-1206A/B后,发现X-1206A/B上部积满块状煤粉,最大块已堵塞S-1201A/B底锥下料口,上部还有部分泥状煤粉。
结块后没有很好办法只能人工清理,不但增加操作人员工作量,还会影响周边环境卫生。
(2)原因分析1)由于煤粉加压输送是采用高压氮气二氧化碳进行输送,5.0Mpa的二氧化碳在减压为常压后会降低66℃左右,减压后经过计算温度为40-50摄氏度,极易泠凝造成煤粉结块现象的发生。
2)系统正常时煤粉输送系统动力源由高压氮气切换为高压二氧化碳,在粉煤锁斗V-1204A/B泄压,V-1205A/B调整压力时,二氧化碳在限流孔板或者调节阀门处会发生节流膨胀作用,使煤粉中含有的微量水分瞬间结冰(在煤块中有冰粒出现)。
冰粒在伴热的作用下融化形成泥状煤粉,部分泥状煤粉水分蒸发呈块状。
(3)现有措施1)增加放空管线、S-1201A/B箱体及锥体伴热。
2)V-1205A/B泄压时尽量通过粉煤锁斗高压过滤器S-1202A/B,减少进入S-1201A/B煤粉量。
3)V-1205A系统泄压阀门12PV0128B改为盘阀,减少阀门磨损、泄漏,减少制冷效果。
4)S-1201A/B底锥由DN200更换为DN300,X-1206A/B内径由DN200更换为DN3005)在s-1201的底部加一股流化热氮气。
6)S-1201A/B箱体增加温度指示,监控其温度变化情况结合压差,人工不定时清理。
7)在S-1201A/B与V-1201A/B的平衡管,S-1201A/B与X-1205A/B的平衡管各加一股热低压氮气(4)现有措施效果结块现象有所缓解,但是仍未根除,仍需人工不定期清理。
3.2 煤粉锁斗下料需要破桥(1)问题描述煤粉锁斗V-1204下料困难,每次下料都需要进行不同程度的破桥处理。
(2)原因分析1)煤粉太干或太湿,粒度太细都易架桥。
2)煤粉锁斗的输送过程中存在压力不平衡,V-1204/5压差变化导致煤粉易架桥。
3)煤粉锁斗伴热温度低等原因。
4)充气锥堵,工艺气中油含量高。
5)冲压过快或每次排料时没将煤粉排放干净就进行泄压。
(3)现有措施1)严格控制煤粉的粒度和水分工艺指标。
2)V-1204与V-1205压差波动不能太大。
3)提高煤粉锁斗伴热等。
4)V1204充压总管上增加油过滤器S1204,并定期进行导淋排放,减少油进入。
V1204现采用多孔板充气锥。
5)严禁手动冲压,每次排料时尽量将煤粉排放干净后在进行泄压。
(4)现有措施效果煤粉锁斗下料情况有所好转,但有时候仍需手动干预排堵。
4 结束语本文浅析了壳牌煤气化煤粉加压及输送系统在运行当中常见的问题及解决措施。
通过以上问题的解决我公司壳牌煤气化煤粉加压及输送系统操作有了很大的优化,降低了员工的劳动强度,现在能够实现长周期高负荷的运行,提高了运行的经济效益。
参考文献:[1]煤气化生产技术(许祥静)(二版)出版社:化学工业出版社,2010.[2]煤气化制甲醇技术(彭建喜)出版社:化学工业出版社,2010.[3]大规模煤气化技术(许世森,张东亮,任永强)出版社:化学工业出版社,2010.。
Shell煤气化煤粉加压输送系统运行问题的处理优化
( 中国神 华煤 制 油化 工有 限公 司鄂 尔 多斯煤 制 油分公 司, 内蒙 古 鄂 尔 多斯 0 1 7 2 0 9 )
摘 要 :介绍了S h e l l 煤气化工艺煤粉加压输送系统的工艺原理和工艺流程,总结了神华煤直接液化项 目 煤粉加压输送系统
Ga s i ic f a t i o n P r o c e s s we r e i n t r o d u c e d . S e v e r a l e me r g i n g i s s u e s o f P u l v e r i z e d c o a l pr e s s u r i s a t i o n a n d f e e d i n g s y s t e m o f
d e c o mp r e s s i o n p i p e a t t it r i o n . Ke y wo r ds :S he l l c o a l g a s i ic f a t i o n p r o c e s s ;p u l v e r i z e d c o a l p r e s s u r i z a t i o n a n d f e e d i n g;o p e r a t i n g p r o b l e m ;a n a l y s i s
Fe e d i ng Sy s t e m o f S he l l Co a l Ga s i ic f a t i o n Pr o c e s s
S ONG J i n—r o n g,W A NG Z h i —h u a,L I Ha i —b i n
b a g , c o a l s l u i c e v e s s e l i n l f a t i o n e q u i p m e n t a n d d e c o mp r e s s i o n t e e j o i n t ,k e y v a l v e j a m,a s w e l l a s c o a l f e e d v e s s e l
浅析粉煤加压输送在SHELL煤气化中常见的问题

S h e l l 煤气化是 目前世界上较 为先进 的煤气化 技术之一, 它具有原料适用范围广、 碳转化率高、 清 洁无污染等优势 , 是很有竞争力的煤气化技术 。粉 煤加压输送系统主要负责将磨煤干燥 系统 中磨制的 合格煤粉通过 二氧化碳送人煤烧 嘴进入气 化炉燃 烧, 起着桥梁作用。本文 主要是通过作者实际操作 经验 , 列举常见的问题 , 并通过分析探讨 , 最终得 出 解决办法 , 以及通过不断的技改 , 在实 际操作中的应
第1 2期
冯海平 , 等: 浅析 粉煤 加压输送 在 S H E L L煤气化 中常见 的问题
・1 1 7・
浅析粉煤加压输送在 S H E L L 煤气化 中常见的问题
冯海平 , 武 志峰 , 张红 强
( 河 南煤 化 集 团永 煤公 司 , 河南 永城 4 7 6 6 0 0 )
针对 以上现象采取 的措施 主要有 : ( 1 ) 加强对
关键 阀 门 的检 查 力 度 , 磨 损 严重 时 及 时更 换 。 ( 2 )
0 1 2 3 , 接受粉仓的煤粉 , 锁斗充装完毕后 , 再次充压 , 等待下一次的卸料信号。 煤进料 罐 V 1 2 0 5内温度 为 8 O℃、 压力 为 4 . 5 M P a , 煤粉在煤循 环/ 给料程 序 1 3 K S 0 0 1 1 / 1 2 / 1 3 / 1 4 的控制下 , 经过计量和调节后 进人烧 嘴或通过减压 管减压返回至粉煤贮仓 ( 煤粉循环时) 。 2 生产操 作 中常见 的主要 问题 以及 解 决办 法
l 2 X V 0 1 2 6 、1 2 X V 0 1 2 7 和
阀门故障的现象 : 卡死 , 无法打开; 开关不到位 ; 反馈故障。 原因: 长时间运行 , 高速气流与煤粉对其冲刷与 腐蚀 ; 阀门内漏, 导致 阀门间的被压较大 ; 阀门自身 质量差 ; 气缸漏气 、 气源压力不足。
Shell煤气化装置的煤粉输送过程稳定性分析
Shell煤气化装置的煤粉输送过程稳定性分析林雯;汪永庆;龚欣;亢万忠【期刊名称】《化学工程》【年(卷),期】2014(042)001【摘要】在中石化安庆分公司Shell粉煤气化装置上,通过测量并采集煤粉循环过程以及气化炉运行过程的煤粉输送管线上压力与煤粉流量信号,开展了煤粉密相气力输送过程稳定性分析研究.在获得管线压力和煤粉流量时间序列基础上,借助标准差和最大振幅的信号处理方法,重点研究了煤粉流量调节阀开度、煤粉质量浓度和输送压差对煤粉输送稳定性的影响.研究结果表明:煤粉流量调节阀开度增加,管线压力易受给料罐压力波动的影响;煤粉流量调节阀开度减小,管线压力呈随机波动,输送不稳定程度增加.煤粉质量浓度增加,其输送稳定性有所降低;输送压差对煤粉输送稳定性的影响与调节阀开度有关.在此基础上,通过对比分析气化炉运行工况的煤粉输送稳定性,提出了适当降低输送压差,以减少系统能耗的建议.【总页数】5页(P50-54)【作者】林雯;汪永庆;龚欣;亢万忠【作者单位】中国石油化工股份有限公司,北京100029;中国石油化工股份有限公司安庆分公司,安徽安庆246000;华东理工大学上海市煤气化工程技术研究中心,上海200237;中国石化集团宁波技术研究院,浙江宁波315103【正文语种】中文【中图分类】TQ022.3【相关文献】1.Shell煤气化装置中煤粉流量调节阀性能研究 [J], 林雯;潘功胜;郭晓镭;郭文元2.SHELL煤气化装置中煤粉锁斗充气笛管常见问题的讨论 [J], 易利玲;徐才福3.试论Shell煤气化装置煤粉管线的稳定性 [J], 陈二孩;岑涛;马江涛;刘矿生4.国产非核煤粉流量测量技术及其在Shell煤气化装置上的应用 [J], 梁伟;白茂森5.Shell煤气化装置煤粉输送系统压降特性研究 [J], 赵锦波;陆海峰;盛新;张炜因版权原因,仅展示原文概要,查看原文内容请购买。
煤气化粉煤加压输送系统优化研究

煤气化粉煤加压输送系统优化研究摘要:粉煤加压输送系统是干粉煤气化装置长周期稳定运行的基础。
在实际运行过程中,粉煤加压输送系统存在粉煤袋式过滤器煤粉堵塞、煤锁斗下料困难等一系列问题。
通过对布袋过滤器、煤粉锁斗、煤粉锁斗V1204泄压管线进行优化改造,运行效果良好,保障了粉煤加压输送系统的稳定运行。
关键词:煤气化粉煤;加压输送系统;优化1粉煤加压输送系统存在的问题1.1煤粉锁斗V1204充气锥破损、笛管脱落煤粉锁斗V1204内部充压由4根长度2.5m的笛管组件组成,底部充气锥为原烧结金属原件。
在正常运行过程中,运行时间超过100天后,频繁出现V1204下料不畅,笛管脱落导致堵住V1205下料口,气化装置出现被迫停车、充气锥破损等问题。
1.2煤粉锁斗V1204泄压管线磨损泄漏由于煤粉锁斗V1204泄压分三步泄压,原泄压管线设计为V1204泄压出口延伸5m左右竖管,之后由三路斜管与竖管焊接分三路进行泄压。
由于V1204在泄压过程中可能挟带少量煤粉,在泄压过程中对泄压管线出现冲刷,经常出现竖管与斜管连接处磨损泄漏,泄漏后需进行在线泄压补焊,导致煤粉下料不及时,气化炉负荷被迫降低。
2粉煤加压输送系统优化改造2.1粉煤锁斗的优化改进粉煤锁斗是一种压力变化设备,其作用是在将煤粉输送至煤粉进料仓之前,将其加压至正常工作压力。
在长时间运行后,粉煤锁定杯出现了一些问题,如拖缆管磨损、掉落、锁定杯阀内破裂和泄漏、堵塞等问题,严重影响气化装置的稳定运行,导致需要停止2个烹饪喷口进行处理。
用于粉煤锁桶主压力管道的拖缆软管,氮气流量高达3000m3/h,在大流量气流的扫掠和振动下,拖缆软管会出现磨损和断裂等问题。
为此,将装满粉煤锁定杯的拖缆管从单件改为分段型,两个头部用卡固定,中间用舌片固定,连接,固定点直接用全焊接固定,每次检查检查是否消除缺陷。
2015年7月完成翻新后,不再有长笛掉落,只需在每次大修时焊接磨损部件即可。
铲斗阀内部泄漏是壳牌气化装置的常见问题。
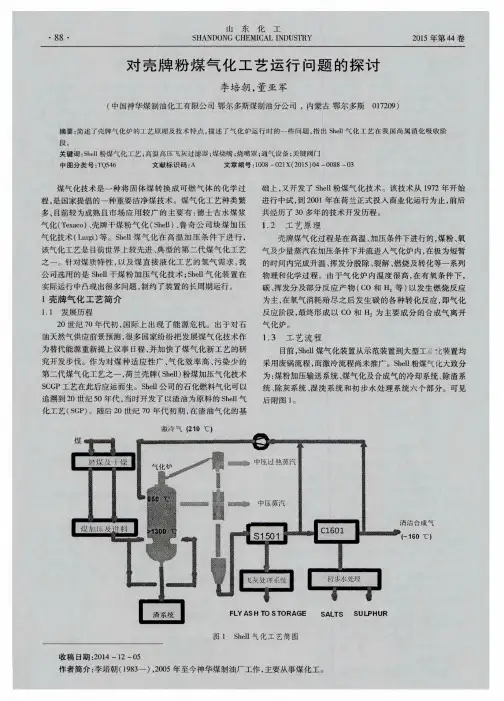
对壳牌粉煤气化工艺运行问题的探讨
超过 2 5 %。
( 4 ) 产品气体质量好 : 产 品气 体洁净 , 煤气 中 甲烷含量极 少, 不含重烃 , C O+H 2体积分数达到 9 0 %。
( 9 ) 环境效益好 : 系统排 出的炉渣 和飞灰含碳低 , 可作 为 水泥添加 剂或其他建 筑材料 , 堆 放时也无 污染物渗出。气 化
污水 量小且不 含焦 油 、 酚等, 容 易 处理 , 需要 时 可实 现零 排
放。
3 壳牌气 化炉 运行 存在 的 问题
本装置两台气化炉 , 设计处理 量 2 0 0 0 t / d , 每 台气 化 炉 设
水再送至环保污水处理装 置进 行处理 。
2 技 术特点
与其他工艺 相 比, S h e l l 粉 煤气 化 工 艺凭 借 以下 技术 特 点, 较快进入我国市场 : ( 1 ) 煤种适应性广 : 对煤种适应性 强 , 从褐煤 、 次烟煤 、 烟
④ 灰熔 点 : 最适 宜的煤种 灰熔 点范 围为 1 3 0 0~1 4 0 0  ̄ C, 低灰 熔点煤 种存 在转化率 偏低 、 气 化 炉无法 挂渣等 问题 , 而高灰 熔点 煤 种 气 化 需 添 加 助 溶 剂 ; ⑤ 硅 铝 比: 要求灰 中 S i O /
装置单 台气 化炉投煤 量达到 2 0 0 0 t / d以上 。 ( 3 ) 碳 转化率 高: 由于气 化温 度高, 一 般在 1 4 0 0—
1 6 0 0 ℃, 碳 转 化率 可 高 达 9 9 % 以上 。
膜式水冷壁可 以正 常挂 渣 ; ⑧挥 发分 : 气化 炉对煤 中挥发分
水 分要求越低越 好 , 一 般原 煤 中水分 ≤1 0 %、 粉煤 中水分 ≤ 3 %, 否则易导致磨煤 干燥 系统 出力 降低 、 粉煤输送 系统 架桥
壳牌煤气化运行中的典型案例及原因分析

壳牌煤气化运行中的典型案例及原因分析摘要本文介绍了河南龙宇煤化工有限公司壳牌煤气化装置中磨煤及干燥单元、煤粉加压及输送单元以及煤气化单元[1]运行中出现的几个典型案例,从设备的结构及运行原理、电气仪表以及工艺操作等方面展开深入分析,并通过在停车期间的检修检查论证了分析的合理性和正确性,从中总结出了切实可行的操作和运行方案,操作人员按照修订的方案执行,气化炉稳定运行的周期明显增加。
最后本文根据实际运行经验提出合理化建议。
关键词煤化工企业;壳牌煤气化装置;典型案例分析壳牌煤气化的关键设备是由气化炉、输气管与合成气冷却器三大件组成[2],其中气化炉是核心。
壳牌煤气化工艺的特点是:煤种适应性强、效率高、可靠性高和良好的环保性能,它是当今世界最先进的煤气化工艺之一[3,4]。
壳牌煤气化装置主要有如下八个工序组成:磨煤及干燥、煤粉加压及输送、煤气化、除渣、干法除灰、湿洗、水处理以及公用工程[5]。
河南龙宇煤化工有限公司的壳牌煤气化装置自2008年投料试车,经过不断摸索、总结经验,目前装置安全稳定运行周期已突破100天。
下面是作者对本公司煤气化装置开车运行过程中的典型案例进行分析,希望给同类装置稳定运行提供经验参考。
1 磨煤机磨辊温度高联锁跳车1.1 案例描述磨煤机运行中B磨煤机因2#磨辊温度高联锁跳车。
B系列经吹扫合格后操作人员进入磨煤机检查发现B磨煤机2#磨辊盘不动,经放油检查,磨辊轴承润滑油内进入大量煤粉。
1.2 原因分析在本次气化装置开车前,B磨煤机新更换过辊皮和磨盘瓦,更换完毕后交工艺试车。
操作人员在试转B磨煤机旋转分离器时,联系仪表确认PLC系统正常后,未对相关阀门进行确认便启动液压站,导致磨辊向上抬升过量,使磨机内磨辊与密封气管路连接短管内的关节轴承上抬过高,密封管路的连接法兰泄露,密封压力下降,导致煤粉进入磨辊轴承的润滑油内,引起磨辊温度高联锁跳车。
1.3 处理措施及建议因液压支架上部的限位开关起到预防磨辊上抬过高的作用,该限位开关的联锁在开车前一定要投上。
SHELL煤气化煤粉加压及输送系统运行分析
( 1 ) 出现 的 问题 1 )9 6米泄压管线三通处经常造 成磨穿 。
高压氮气将煤粉送至气化炉喷嘴。在煤粉的输送过程中,任何一个 问题都会直接影响煤粉的正常输送及气化炉能否正常运行。我公司
自2 0 0 8年 4月开车 以来, 煤粉加压及输送系统一直是制约装置高负 荷长周期运行的 因素之一,多次因该系统出现各种不同的闯题而造
在国 内投产的装置 中都 出现了不 少问题 ,有些 是共性 问题 ,有 些是因为配套厂 商或选 型不 同而从在 的个性 问题 ,这里主要探讨一
下在我们 公司 S H E L L煤气化煤粉加压及输送系统存在的问题及解 决 措旌 ,希望对 国内其他壳牌装置有所 帮助。 2 . 1 V 1 2 0 4笛 管
2 )由于泄压时压力 比较高 , 管线的振动比较大,磨损后 导致强
度不够而 出现裂纹 。 ( 3 )防范措施 1 )每次泄压时尽量 煤粉排放干净 ,V 1 2 0 4出现低料位 时再进 行
泄 压
1 S h e l l 煤气化煤粉加压及输送系统工艺原理概述 煤给料系统 由两套相 同的给料系统组成 ,利用低压容器和高压 容器之 间 良好 的密封 隔离 ,通过隔离 、充压 、排放 、泄压 、重新给 煤 的程序控制来完成煤粉的加压给料 ,从而达到工艺要求 。连接高
压和低压给料系统线路都使用 了两道 阀或者一个 阀加一个孔板或者
加 一个 控 制 阀 。
2 )9 6 米泄压管线改为锻件三通 。 3 ) 对V 1 2 0 4 泄压管线管支架进行加固, 进一步减小容器的振动
现象。
煤粉 的输送是通过 高压二氧化碳或氮气充入粉煤管线 中,带动 煤粉建立一定 的速度 , 高压气体一方面 从 X - 1 2 0 7充气锥进入粉煤管 线 ,另一方面从 X - 1 3 0 1煤粉收集器进入进行调节,保证煤粉的流量 稳定。每套给料 系统对应于对称 的两个烧嘴供料 ,并配套有两套循 环 回路 。 2 S HE L L 煤气化煤粉加压及输送 系统在运行中遇 到的问题及解决措
岳阳Shell粉煤气化装置运行情况总结
20 年 l 07 2月
第3 0卷第 6 期
S ae Ni o e o sFetl e c l t g n u riz r r i
盘 散
D c 2 a7 e .0r V0 .0 13 No. 6
岳 阳 S el 煤 气 化 装 置 运 行情 况 总 结 * h l粉
开始空 冷 塔 和 分 子 筛 装 填 料 , 4月 3 日液 氧 泵 ( 26 A B P 4 7 / ) P 4 6 / ,2 6 A B 运行 正 常 。
特点是采用较 高的气 化温度 (40~10  ̄) 转 10 60 , C
化率高 、 残碳 含 量 低 、 的使 用 范 围较 宽 ( 要 求 煤 但 在相 对时 间 内煤 的 组 成稳 定 ) 。装 置设 计 处 理 煤 ( 灰分 含 量 1 .%)00/ , 大 设 计 处 理 煤 ( 76 20 td 最 灰
分 含量 2 % )5 0/ , 合 成气 产 量 12 0 m / 5 20 td 粗 4 00 3h
20 06年 4月 3 日 2 :0 氮气 循 环压 缩 机 完 0 10 ,
收 稿 日期 :07t.8 20 .01。
作者简介 : 胡益民, ,9 4年出生 , 男 16 高级工程师 ,96年毕业 18 于华东理工大学无机化工专业 , 现在岳阳中石化壳牌煤气化有 限 公 司从事技术管理 工作。联系 电话 :708506 Em i hy i o 3.550 ; - a :ui n l m
次转 速 80/ i 0 rmn跳车 以检 验 逻辑 的可 靠性 , 第
气化炉 10 0 %负荷 要求。装置主要 由原煤 仓 、 称 重给 磨煤 机 、 环 风 机 、 循 密封 风 机 、 性 气 体 发生 惰 炉、 燃烧风机 、 螺旋输送机 、 粉煤罐 、 石灰石卸料 、
介绍壳牌粉煤气化技术应用情况
SHELL粉煤加压气化技术的发展进程
并且, SCGP工艺很快应用于工业生产,相 继在下列三个厂家得到检验: • KVA,汉堡,德国。(投煤150T/D,1978年) • SCGP-1,Houston,美国。
(投煤220-360T/D,1983年) • Demkolec,Buggenum,荷兰。
(投煤约2000T/D,1989年)
SHELL煤气化技术在国内应用情况简介
与壳牌签订的19个合同中。第一批,五家5套: 双环、柳州和中石化三套;第二批,六家7套:中 原、永煤一期等;其余为第三批。前两批均已于 去年之前投产。第三批今年年底有望部分投产。
• 第一批引进的Shell气化装置,最早于2006年5月 开车成功,到目前最长运行周期都在100天以上, 最好的120天,负荷100%。
SHELL粉煤加压气化技术特点和不足
7、对环境影响小。气化过程无废气排放。渣池收集 并通过锁斗系统降压送出的渣和干洗除尘中被过 滤除去又经气提及冷却后送出的飞灰含碳低,可 作为水泥等建筑材料,堆放时也无污染物渗出, 对环境不会造成污染。气化污水不含焦油、 酚等, 容易处理,需要时可作到零排放。
8、自动化程度高,操作方便,调节稳定、灵活。
SHELL粉煤加压气化技术的发展进程
2、发展进程 壳牌的气化技术可以追溯到20世纪50年代,
当时第一套气化装置是用油作原料,为SGP工艺, 现在全世界已拥有150多台SGP气化炉。
在油气化经验基础上,壳牌从1972年开始发 展煤气化技术。1976年,煤气化工艺SCGP已达 到一定水平,并建立一套处理煤量为6T/D的试验 厂,利用该装置一共试验了30多个煤种。
敲击器
炉 V-1302
V-1301
合成气
壳牌粉煤加压气化装置运行中出现的问题及应对措施
壳牌粉煤加压气化装置运行中出现的问题及应对措施在中国粉煤加压气化技术已经有了很大程度的发展,但我国的壳牌粉煤加压气化装置在运行过程中由于受到各方面因素的影响,很容易出现问题,其不仅会影响壳牌粉煤加压气化装置的运行效率,而且还有可能危及人们的生命安全。
因此,需要对壳牌粉煤加压气化装置运行阶段常见的问题进行分析,并提出有效的解决对策,以更好地提高壳牌粉煤加压气化装置运行效率。
标签:煤粉;开工烧嘴;螺旋输送给料机引言:伴随我国能源需求量的日益增加,对煤加压技术的研发与应用提出更高的要求。
从我国当前煤加压气化技术应用现状看,取得较多突破性成就,在加压固定床、加压流化床等技术上应用都较为广泛,且强调在气化炉上不断完善。
1加压固定床气化技术1. 1 Φ100mm加压小试气化技术研究。
Φ100mm加压小试气化技术的研发,主要为解决中试气化技术下试验成本高、耗时长等问题,不利于大量煤种试验的开展。
从该技术下的装置看,气化炉以5.OMPa作为设计压力,3.OMPa作为运行压力,在出灰、进料装置上都较为完善,可长时间试验。
加之设计中为防止有炉内悬空、挂料情况发生,可将搅拌破粘装置设置于炉顶部,并将自动分析系统、自动检测控制系统配置其中,有助于试验数据的收集。
该装置近年来在国内许多地区投入应用,在多次煤种试验中能够发现,在煤种变质程度较高情况下,煤气CH4含量保持降低趋势,且此时气化强度不高,降低焦油生产率,提高产气率。
同时,在降低汽氧比情況下,煤气中C02、CO分别处于下降、增加趋势,此时煤气热值上升。
对于这些试验结果,一定程度上可反映出小试气化技术操作汽氧比较低,主要归因于气化中有较大的散热量。
正因散热量大,导致气化炉消耗蒸汽时,煤气氧耗问题较为严重。
研究发现,解决该问题中可考虑辅以加压活性试验、加压低温干馏试验,其获取的数据能够用于加压气化工程研究。
1. 2中650mm中试气化技术研究。
该技术在国内应用较早,自上世纪70年代,国内便有研究强调在民用煤气生产方面引入Lur-gi气化技术,由此便出现中650mm中试气化技术。