
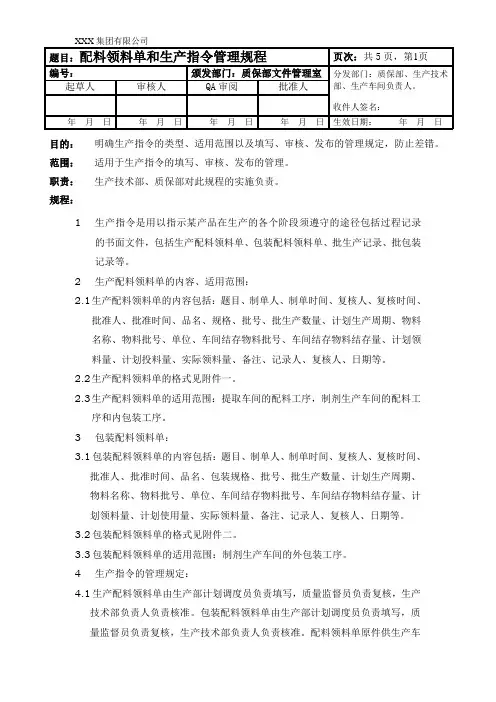
[业务]配料领料单和生产指令管理规程
[业务]配料领料单和生产指令管理规程目的:明确生产指令的类型、适用范围以及填写、审核、发布的管理规定,防止差错。
范围: 适用于生产指令的填写、审核、发布的管理。
职责: 生产技术部、质保部对此规程的实施负责。
规程:
1 生产指令是用以指示某产品在生产的各个阶段须遵守的途径包括过程记录
的书面文件,包括生产配料领料单、包装配料领料单、批生产记录、批包装记录等。
2 生产配料领料单的内容、适用范围:
2.1 生产配料领料单的内容包括:题目、制单人、制单时间、复核人、复核时间、
批准人、批准时间、品名、规格、批号、批生产数量、计划生产周期、物料名称、物料批号、单位、车间结存物料批号、车间结存物料结存量、计划领料量、计划投料量、实际领料量、备注、记录人、复核人、日期等。
2.2 生产配料领料单的格式见附件一。
2.3 生产配料领料单的适用范围:提取车间的配料工序,制剂生产车间的配料工
序和内包装工序。
3 包装配料领料单:
3.1 包装配料领料单的内容包括:题目、制单人、制单时间、复核人、复核时间、
批准人、批准时间、品名、包装规格、批号、批生产数量、计划生产周期、
物料名称、物料批号、单位、车间结存物料批号、车间结存物料结存量、计划领料量、计划使用量、实际领料量、备注、记录人、复核人、日期等。
3.2 包装配料领料单的格式见附件二。
3.3 包装配料领料单的适用范围:制剂生产车间的外包装工序。
4 生产指令的管理规定:
4.1 生产配料领料单由生产部计划调度员负责填写,质量监督员负责复核,生产
技术部负责人负责核准。
包装配料领料单由生产部计划调度员负责填写,质量监督员负责复核,生产技术部负责人负责核准。
配料领料单原件供生产车间领料、投料和质量监督员监控复核使用,复印件供物料发货员备料、发料和质量监督员监控复核使用。
4.2 生产技术部负责人在批准配料领料单后,在基准生产记录首页相应栏目内标
注药品名称、药品规格、包装规格、产品批号、批生产数量、生产日期并签署姓名和日期等内容。
4.3 生产技术部负责人在给生产车间负责人下达配料领料单的同时,下达批准签
章了的生产记录,批准一批,发放一份,不准多发、少发、错发。
4.4 没有经过完整的批准手续的指令为无效指令。
对于无效生产指令,车间不得
生产,物料发货员不得备料、发料。
4.5 指令批准后任何人不得擅自修改,特殊情况下,如某批生产出现临时变更,
相应的生产记录或监控记录需作临时性修改,可以在原记录上做临时修改,
但修改处必须有修改人、生产技术部负责人、质保部负责人签名。
4.6 生产或包装时由于损耗等原因而引起物料数量不够时,由生产车间负责人填
写“车间增补领料单”(见附件三),注明名称、数量,并说明原因,经生产技术部负责人批准签字后到仓库领料。
“车间增补领料单”一式两联,第一联同配料领料单原件一起保存,第二联同配料领料单复印件一起保存。
5 违反本文件规定,按“SMP-CM-006-00人员考核、奖惩管理规程”处理,
并保留依法追究有关责任人的经济责任和法律责任的权利。
6 附件
附件一:生产配料领料单
附件二:包装配料领料单
附件三:车间增补领料单
附件一:
生产配料领料单编号:PF-005-01
品名规格批号批生产数量计划生产周期年月日至年月日制单人复核人批准人
日期年月日日期年月日日期年月日
车间结存物料计划计划实际物料名称物料批号单位投料量领料量领料量批号结存量
备注:
领料人发料人日期
附件二: 包装配料领料单编号:PF-006-01
品名包装规格批号批生产数量计划生产周期年月日至年月日制单人复核人批准人
日期年月日日期年月日日期年月日
车间结存物料计划计划实际物料名称物料批号单位投料量领料量领料量批号结存量
备注:
产品批号:
生产日期:
有效期至:
领料发料人日期
附件三: 车间增补领料单编号:PF-008-01
生产品种代号产品批号生产车间生产工序申请日期
年月日
此栏目由领料部门填写此栏目由发料部门填写
计划单实际物料名称原因物料批号备注领料量位发放量
领料部门、班仓库名称
开单人/时间发货员/时间
批准人/时间复核人/时间。
配料领料单和生产指令管理规程
目的:明确生产指令的类型、适用范围以及填写、审核、发布的管理规定,防止差错。
范围:适用于生产指令的填写、审核、发布的管理。
职责:生产技术部、质保部对此规程的实施负责。
规程:1生产指令是用以指示某产品在生产的各个阶段须遵守的途径包括过程记录的书面文件,包括生产配料领料单、包装配料领料单、批生产记录、批包装记录等。
2生产配料领料单的内容、适用范围:2.1生产配料领料单的内容包括:题目、制单人、制单时间、复核人、复核时间、批准人、批准时间、品名、规格、批号、批生产数量、计划生产周期、物料名称、物料批号、单位、车间结存物料批号、车间结存物料结存量、计划领料量、计划投料量、实际领料量、备注、记录人、复核人、日期等。
2.2生产配料领料单的格式见附件一。
2.3生产配料领料单的适用范围:提取车间的配料工序,制剂生产车间的配料工序和内包装工序。
3包装配料领料单:3.1包装配料领料单的内容包括:题目、制单人、制单时间、复核人、复核时间、批准人、批准时间、品名、包装规格、批号、批生产数量、计划生产周期、物料名称、物料批号、单位、车间结存物料批号、车间结存物料结存量、计划领料量、计划使用量、实际领料量、备注、记录人、复核人、日期等。
3.2包装配料领料单的格式见附件二。
3.3包装配料领料单的适用范围:制剂生产车间的外包装工序。
4生产指令的管理规定:4.1生产配料领料单由生产部计划调度员负责填写,质量监督员负责复核,生产技术部负责人负责核准。
包装配料领料单由生产部计划调度员负责填写,质量监督员负责复核,生产技术部负责人负责核准。
配料领料单原件供生产车间领料、投料和质量监督员监控复核使用,复印件供物料发货员备料、发料和质量监督员监控复核使用。
4.2生产技术部负责人在批准配料领料单后,在基准生产记录首页相应栏目内标注药品名称、药品规格、包装规格、产品批号、批生产数量、生产日期并签署姓名和日期等内容。
4.3生产技术部负责人在给生产车间负责人下达配料领料单的同时,下达批准签章了的生产记录,批准一批,发放一份,不准多发、少发、错发。
生产指令流转管理规程

目的:建立生产指令流转管理的标准规程,明确生产指令的标准,使生产过程的指令信息畅通无误,保证车间生产严格按生产指令操作,避免人为差错。
范围:一个批次产品生产指令流转的全过程。
责任者:成药事业部负责实施,提取制剂仓储部门负责执行。
内容:1 生产指令是成药事业部根据市场需求情况以及原辅料、包装材料供应情况和设备生产能力情况,并严格按照产品工艺规程下达给成药事业部生产车间及仓库的命令,车间和仓库必须认真执行。
而生产指令单是生产指令内容的物料控制数量和工艺流程的确定,以及生产所要执行的工艺依据和岗位操作依据。
2 生产指令流转程序:2.1 生产指令是以指令单的形式出现,其具体内容:批生产指令单、配料指令单、批包装指令单。
2.2 成药事业部调度员根据生产计划提前制定批生产指令单、配料指令单、批包装指令单,经成药事业部经理审核、批准后,下发给生产车间。
2.3 车间主管收到批生产指令单、配料指令单、批包装指令单并确认后发给车间物料核算员,由物料核算员根据批生产指令单和批包装指令填写需料领料单,经车间主管批准后,交给仓库备料。
仓库保管员按单准备物料,保证物料的正常使用。
2.4 核算员填写需料领料单后,及时将批生产指令单、配料指令单、批包装指单返回交给车间工艺员。
工艺员根据批生产指令单、批包装指令单下发批生产记录、批包装记录,由各工段长签收。
2.5 工段长接到指令后,根据指令内容填写本次工作状态标识,并将批生产记录、批包装记录下发到岗位操作人员手中。
2.6 岗位操作人员在生产过程中严格按批生产记录、批包装记录中有关指令的内容操作,并将检验报告单、清场合格证等有关凭证附在批生产记录、批包装记录上。
2.7 生产结束后,工段长将各岗位批生产记录、批包装记录收集审核后上交车间工艺员。
工艺员清点无遗漏后填写批生产记录审核单(CY-F-PR-107-00),再交车间主管审核签字,装订后送交成药事业部审核。
2.8 成药事业部审核无误后在成品放行审核单上签字,然后交给质量技术部进行复核,以此作为决定产品放行的主要依据。
3原料领料和配制操作规程

车间领料岗位标准操作规程一、目的:建立领料岗位标准操作规程,使操作者能进行正确领料。
二、适用范围:适用于仓库备料员及车间领料岗位。
三、责任者:QA质监员、领料操作人员,仓管员对本程序负责。
四、操作方法:1 按生产指令,车间领料员将需领原辅料、包装材料领回车间。
2 领料人员核对所领物料的品名、规格、数量必须与批生产指令一致。
检查所领用的原辅料、包装材料必须有加盖质保部同意使用章的检验合格报告单。
发放原辅料必须一人称量,一人复核;包装材料的领用必须一人清点,一人复核,不得有误。
3 发现下列问题时领料不得进行:a、未经检验或检验不合格的原辅料、包装材料。
b、包装容器内无标签或盛装单、合格证。
c、因包装被损坏、内容物已受到污染。
d、已霉变、生虫、鼠咬烂。
e、在仓库存放已过复检期,未按规定进行复检。
f、其他有可能给产品带来质量问题的异常现象。
4 领料完毕后,领料人员与仓管员双方交接清楚并在领料单上签字。
车间称量配料岗位标准操作规程一、目的:建立称量岗位标准操作规程,规范称量操作。
二、适用范围:适用于车间称量岗位。
三、责任者:操作者、QA质监员、车间工艺员。
四、操作方法:1 认真检查磅秤等所使用的工具是否清洁,并将磅秤调节平衡。
2 根据生产指令单,接受原辅料,接受时要认真检查品名、规格、批号、数量等是否与生产指令单相符。
3 根据生产指令及领料单,称取所需物料。
3.1 称量人于称量配料室核对原辅料是否相符,确认无误后,准确称取配方量的物料。
3.2 复核人核对称量后的原辅料的品名、数量,确认无误后记录、签名。
3.3 称好的批量原辅料装入洁净的桶中,放上“配料标签”,移交下一个工序。
4 操作程序:4.1 电子台秤安全操作程序:4.1.1 接通电源后,按“置零”键,稳定指示灯亮置零成功。
4.1.2 按“去皮”键可以将显示皮重扣除,去皮标志亮。
4.1.3 根据要求进行称重。
4.2 按《磅秤的安全操作规程》进行称量。
4.2.1 平衡砣调至零点。
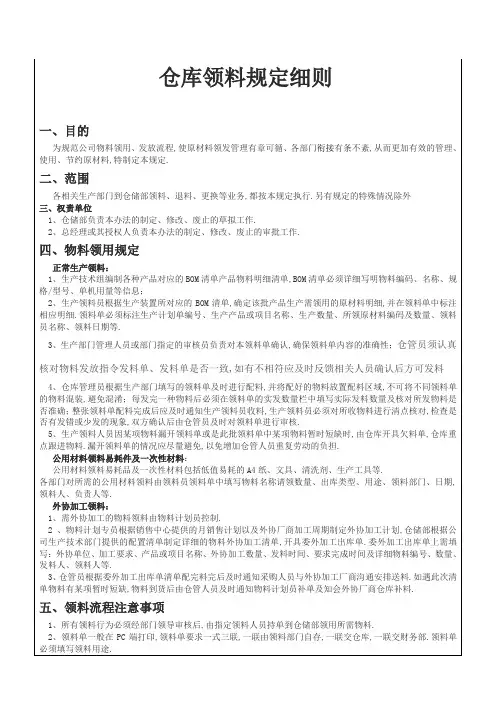
仓库领料管理规定
审核:
5、生产领料人员因某项物料漏开领料单或是此批领料单中某项物料暂时短缺时,由仓库开具欠料单,仓库重点跟进物料.漏开领料单的情况应尽量避免,以免增加仓管人员重复劳动的负担.
公用材料材料包括低值易耗的A4纸、文具、清洗剂、生产工具等.
各部门对所需的公用材料领料由领料员领料单中填写物料名称请领数量、出库类型、用途、领料部门、日期,领料人、负责人等.
3、生产部门管理人员或部门指定的审核员负责对本领料单确认,确保领料单内容的准确性;仓管员须认真核对物料发放指令发料单、发料单是否一致,如有不相符应及时反馈相关人员确认后方可发料
4、仓库管理员根据生产部门填写的领料单及时进行配料,并将配好的物料放置配料区域,不可将不同领料单的物料混装,避免混淆;每发完一种物料后必须在领料单的实发数量栏中填写实际发料数量及核对所发物料是否准确;整张领料单配料完成后应及时通知生产领料员收料,生产领料员必须对所收物料进行清点核对,检查是否有发错或少发的现象,双方确认后由仓管员及时对领料单进行审核.
3、仓管员根据委外加工出库单清单配完料完后及时通知采购人员与外协加工厂商沟通安排送料.如遇此次清单物料有某项暂时短缺,物料到货后由仓管人员及时通知物料计划员补单及知会外协厂商仓库补料.
五、领料流程注意事项
1、所有领料行为必须经部门领导审核后,由指定领料人员持单到仓储部领用所需物料.
2、领料单一般在PC端打印,领料单要求一式三联,一联由领料部门自存,一联交仓库,一联交财务部.领料单必须填写领料用途.
外协加工领料:
1、需外协加工的物料领料由物料计划员控制.
2 、物料计划专员根据销售中心提供的月销售计划以及外协厂商加工周期制定外协加工计划,仓储部根据公司生产技术部门提供的配置清单制定详细的物料外协加工清单,开具委外加工出库单.委外加工出库单上需填写:外协单位、加工要求、产品或项目名称、外协加工数量、发料时间、要求完成时间及详细物料编号、数量、发料人、领料人等.
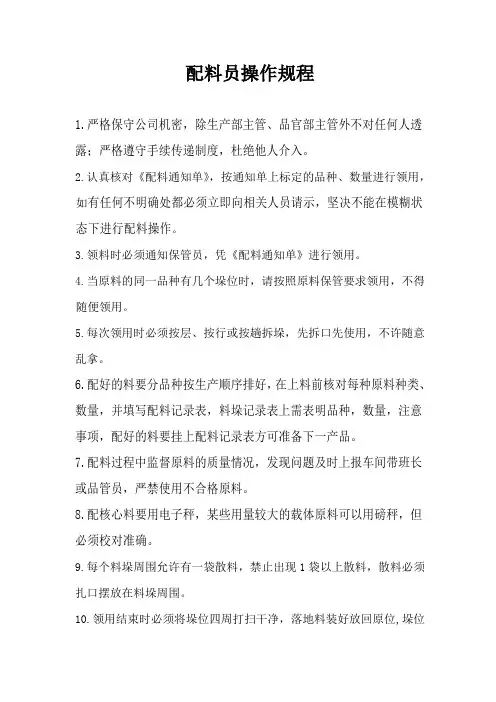
配料员操作规程
配料员操作规程
1.严格保守公司机密,除生产部主管、品官部主管外不对任何人透露;严格遵守手续传递制度,杜绝他人介入。
2.认真核对《配料通知单》,按通知单上标定的品种、数量进行领用,如有任何不明确处都必须立即向相关人员请示,坚决不能在模糊状态下进行配料操作。
3.领料时必须通知保管员,凭《配料通知单》进行领用。
4.当原料的同一品种有几个垛位时,请按照原料保管要求领用,不得随便领用。
5.每次领用时必须按层、按行或按趟拆垛,先拆口先使用,不许随意乱拿。
6.配好的料要分品种按生产顺序排好,在上料前核对每种原料种类、数量,并填写配料记录表,料垛记录表上需表明品种,数量,注意事项,配好的料要挂上配料记录表方可准备下一产品。
7.配料过程中监督原料的质量情况,发现问题及时上报车间带班长或品管员,严禁使用不合格原料。
8.配核心料要用电子秤,某些用量较大的载体原料可以用磅秤,但必须校对准确。
9.每个料垛周围允许有一袋散料,禁止出现1袋以上散料,散料必须扎口摆放在料垛周围。
10.领用结束时必须将垛位四周打扫干净,落地料装好放回原位,垛位
卡悬挂整齐。
11.每个品种领料结束后,必须及时填写领料卡。
领料员要对所领原料的品种、数量负责,绝不许出现领错料、多领料、或多填少领的现象。
12.领用包装袋、标签时要按当日的生产品种、数量认真核对。
领用的袋、签必须相符,严禁多拿浪费。
多余的用后及时放回原位,并在《包装领用单》上填写清楚。
(领料范围:大料、副料、小料、油、标签、包装袋)。
生产配料操作规程

生产配料操作规程生产配料操作规程一、引言配料作为生产过程中的重要环节,对于产品质量和工作效率起着关键作用。
为了规范生产过程,确保配料操作的安全、准确和有效性,制定本操作规程。
二、操作要求1. 操作人员应经过培训并熟悉本规程内容,具备一定的生产操作技能和安全意识。
2. 确保所使用的配料设备和容器干净、无污染,保证产品的质量。
3. 严格按照生产工艺要求进行配料操作,确保配料工序的顺利进行。
4. 配料操作前,仔细核对所需的原料名称、规格、数量,确保无误。
5. 配料操作过程中,注意保持操作区域的整洁和清洁度,防止杂物污染配料。
三、操作流程1. 准备工作(1)检查所需配料设备和容器的清洁情况,如有污染应及时清洗。
(2)准备所需的配料原料,核对名称、规格和数量。
(3)工作服、手套等个人防护用品应佩戴完整。
2. 配料操作(1)将所需配料原料按照工艺要求称量、计量,确保配料准确。
(2)每次配料操作前,应将设备和容器进行净化处理,排除旧物质的残留。
(3)按照工艺要求,将配料原料依次加入容器,并适时搅拌均匀。
(4)对于粉末状的配料原料,应注意防止粉尘挥发,避免危害操作人员的健康。
(5)严禁将未使用的配料原料直接放回原料仓或混合仓,应妥善存放并进行标记。
(6)配料操作完成后,应清理操作区域,彻底清洁设备和容器。
四、操作注意事项1. 操作人员应佩戴手套、工作服等个人防护用品,确保操作安全。
2. 配料设备和容器应保持清洁和完好,避免外部因素对配料的污染。
3. 配料原料的储存、运输和使用过程中,应注意防潮、防尘和防火。
4. 配料过程中严禁使用超过规定容量的配料原料,以免影响产品质量和安全。
5. 配料操作完成后,应及时清理设备和容器,保持操作区域的干净和整洁。
五、安全防护措施1. 配料操作过程中,严禁吸烟、使用明火和开展其他危险性操作。
2. 如有突发情况,包括设备故障、物料泄漏等,应立即停止操作并上报相关负责人。
3. 配料过程中如发现异常情况,应立即停止操作,并及时进行整改。
车间领料、使用操作规程
车间领料、使用操作规程
目的:建立车间领料、回料、使用的标准规程。
范围:本规程适用于生产车间领用的原辅料,包装材料管理。
职责:车间领料员、车间管理人员、仓库保管员。
内容:
1 车间领料程序
1.1生产车间技术人员按生产指令和包装指令单填写领料单,并经过QA人员复核同意签字后方可去仓库领取所需物料。
1.2 所发物料须具有检验合格报告书及放行单,不合格的原辅料、包装材料严禁发放。
1.3仓库保管员根据领料单核对检查所发物料的品名、规格、批号、数量、供货单位、包装情况,合格证和标签,准确无误方可发货。
1.4仓库保管员发完物料后对所发物料进行复核,无误后在领料单上签字,并及时填写发放记录,核对物料帐、卡,防止差错现象出现。
1.5物料进入车间前在指定的位置脱去外包装,经清洁后,才能送到车间物料存放间。
1.6确认符合要求的原辅料、包装材料进入车间后,及时填写车间收料记录。
2 车间使用程序
2.1物料使用前根据配制指令核对所投物料的品名、规格、数量、批号及供货单位,填写相应的原始记录,防止错投、漏投、少投现象。
2.2物料每次使用后剩余的散装物料应及时封存,由操作者在容器上贴上标签、注明启封日期、剩余数量及使用者签名,存放于中间站或退回仓库,作好相应的记录。
再次使用时,应核对记录和物料标签上的相关内容。
2.3对制剂和成品质量有影响的原辅料,在货源改变时,应施行必要的生产前小样试制,必要时应进行验证,符合要求后,填写小样试制报告单,再经生产部、质量管理部门批准,才能投入批量生产。
2.4印有品名、商标等标记的包装材料的使用参照标签、说明书管理制度和程序执行。
1。
生产领料标准操作规程
生产领料标准操作规程
1目的:建立领料的标准作业,确保领料过程的规范化,特制订此操作规程。
2适用范围:适用于公司原料领料岗位。
3责任者:
3.1生产部负责安排开“生产指令单”,车间领料员根据生产指令单负责领料。
3.2 原料仓库管理员按生产指令负责发放原料。
4 内容:
4.1生产部负责人接到签字完成后的“生产指令单”后,依据“生产指令单”的生产任务安排领料,由领料人员提前到原料仓库领料,所领取物料品名、数量应与指令单相符,领取数量应满足批制作需要量。
4.2 仓管员根据生产部的“生产指令单”信息进行发料,开“发料单”,所发出的料必须是经检验合格且包装完好无损。
4.3 如领取物料需要拆包的,仓库管理员应按包装完好的发放,由生产部在准洁净区拆零。
4.4 仓管员发料时应认真复核物料品名、批号、规格,数量按实际发放量填写,发放后应在“发料单”上签名。
4.5领料人员应按照生产指令中产品配方的要求逐一核对领取物料。
对所领用物料的包装、标签上的信息以及质量管理人员确认合格放行情况等进行核对。
完整填写领料单并保存相关记录。
生产用料领取管理制度
生产用料领取管理制度一、总则1.1 为规范公司生产用料领取管理,提高用料领取效率,保证生产工作的顺利进行,特编制本制度。
1.2 本制度适用于公司生产所使用的各类原材料、辅助材料及其他生产用料的领取管理。
1.3 本制度由公司生产部门负责实施,并由生产部门全体员工共同遵守。
二、用料领取管理流程2.1 原材料需求确认2.1.1 生产计划部门在确认生产计划后,向仓库管理部门提出原材料需求计划。
2.1.2 仓库管理部门根据原材料需求计划,确认需要采购的原材料种类、数量及采购日期。
2.2 原材料采购2.2.1 仓库管理部门根据原材料需求计划,委托供应商进行原材料采购。
2.2.2 供应商按照合同约定的时间和数量,将原材料送达公司仓库。
2.3 用料领取2.3.1 生产部门根据生产计划,向仓库管理部门提出用料领取申请。
2.3.2 仓库管理部门核对用料领取申请,并按照申请单领取相应的原材料。
2.3.3 生产部门接收原材料,并对领取数量进行核对,确保数量准确无误。
2.4 用料归还2.4.1 生产部门在使用完毕后,将未使用完的原材料进行归还。
2.4.2 仓库管理部门接收归还的原材料,进行库存管理和统计。
2.5 库存管理2.5.1 仓库管理部门负责定期对原材料进行库存盘点,确保库存数据的准确性。
2.5.2 仓库管理部门对于库存紧缺的原材料进行及时补充,确保生产需求。
三、用料领取管理制度3.1 用料领取申请3.1.1 生产部门根据生产计划,提出用料领取申请。
3.1.2 用料领取申请应包含原材料名称、规格、数量及使用部门等信息。
3.2 用料领取审批3.2.1 仓库管理部门对用料领取申请进行审批,核对原材料的实际需求。
3.2.2 审批通过后,生产部门可领取所需的原材料。
3.3 用料领取记录3.3.1 仓库管理部门应对每一次用料领取进行记录,包括领取时间、数量、用途等信息。
3.3.2 用料领取记录应及时更新,确保数据的准确性和完整性。
小料配料岗位操作规程
文件制修订记录1.0目的为了保障小料的质量安全、提高小料库房的使用效率,制定核心料的领用操作程序,确保本公司的产品质量。
2.0范围车间小料的配制过程。
3.0职责小料配料人员负责小料原料的领取、原料保管负责小料原料的核实、现场品控负责对小料的质量、称量数量及使用等进行监督、小料配料人员负责小料电子秤的校准。
4.0工作程序4.1 小料原料的领取与核实1)小料操作工按照《生产通知单》核算当天小料原料的使用量,对使用的小料原料进行出库,填写《小料原料领料单》,并将小料原料领回至核心料车间。
2)库管每天对出库的小料原料数量及结存数量进行监督核实,确保出库及结存数据的准确。
若结存数据与实物不符,保管要立即查找原因及时处理。
3)小料原料的领取要遵循“先进先出”的原则,并做到用多少领多少,严禁多领。
4.2 小料原料的放置与标识1)领取的小料原料按原料名称对号放置,小料原料标识要清晰、醒目。
2)小料原料放置的位置要防日晒、雨淋,特别注意敏感原料的外观质量变化,确保产品质量。
3)小料原料在放置时要隔墙离地,避免交叉污染。
4.3 称重小秤的校准与检查1)称重电子称校准与核查①小料配料人员组每天对电子秤进行校准,确保称量器具的准确。
②现场品控每周对电子秤校准情况进行监督和抽查。
并填写《电子秤精准度校准监督记录表》。
③生产部每年 2 次对电子称进行送检,并将计量检定证书存档。
2)具体称量操作①核实技术部出具的生产配方,确保配方无误后,按照配方中原料名称及数量称取原料。
②有“标准重量”的(净含量)应先称量“标准重量”,确认其净含量的准确性。
称量好的原料放于准备好的容器中,详细填写《小料配料记录》。
③因生产计划突变等特殊原因导致剩余散装原料,则应及时密封,由操作人称量剩余数量后找库管做退库处理,在库管监督下填写《原料跺位标识卡及出入库记录》。
④称量原料时根据粉尘情况开启除尘设备,称量完毕后关闭除尘设施。
⑤称量过程所用称量器具要每料一个,不得混用,以避免造成交叉污染。