
铸造厂产品质量过程控制检查表
客
户
名
称
:
铸
件
图
名
号
称
:
:
特殊要 求:
编
号
:
工
艺
牌
重
号
量ห้องสมุดไป่ตู้
:
:
生
产
炉
周
号
期
:
:
项目
工艺要求
实际操作情况
检验员
模 ⒈按工艺要求检查模具是否完整、齐全
具 检
⒉检查冷铁模具尺寸是否符合,并标明使用面
查⒊
工 ⒈浇冒口位置安放,冒口大小,多少数量
艺 ⒉标明冷铁放置位置,通气位置
检 ⒊浇注温度,并核算重量 查 ⒋开箱保温时间
工艺要求
实际操作
工艺要求
实际操作
⒈检查冷铁数量及尺寸是否符合工艺要求
⒉按工艺要求选用合理砂箱
造 ⒊造型时砂温
配
⒋树脂加入量刻度
⒌固化剂加入档位
型 ⒍检裂查,砂起型模表损面坏结要实修度牢,固防止砂型表面开
模
⒎放气好眼砂畅块通及通气管,增加透气性,保证
⒏
检查员:
炉料成分(%) 化验员:
名称 C Si Mn P S
生铁规格
浇 注
⒈⒉⒊生铁废钢球化
⒋硅含铁量
锰铁 含量
孕育剂 含量
增碳剂 含量
开箱 是否根据工艺要求控制开箱时间以及开箱方法
⒈检查砂型表面结实度
⒉⒊⒋检确检拉检查查出查炉砂地涂号箱槽料轮摆光廓放洁是,度否并是清在否晰地达正上标 ⒌正气确引使出用箱芯外撑气,道对畅坭通芯出 ⒍配求模尺寸是否符合图纸要 ⒎使用冷铁及型腔必须烘干
⒏配模结束,盖好浇冒口
检查员: 测 试熔
结果
炼出
炉球
化浇
注三
角
试 检验员:
检验员
打磨 开箱,清砂,吊运以及最终是否有损坏
检验员:
光谱 C % Si % Mn % P % S % Cr % Cu % Mg % Ce % Sn % Mo % Al % Ti % Ni % 结果
力 ⒈抗(拉Mp强a)度 学 ⒉延伸率(%)
检验员
⒈
硬度 ⒉
检验员
性 ⒊球化率(%) 能 ⒋球化级别
HB ⒊ ⒋
图纸尺寸 实际尺寸 图纸尺寸 实际尺寸 铸
尺
件
寸
质
检
量
查
评
分 检查科长:
计划员:
升
回 火 曲
温保 温降
线 温出
炉
检验 员
年月日
铸造厂安全检查表
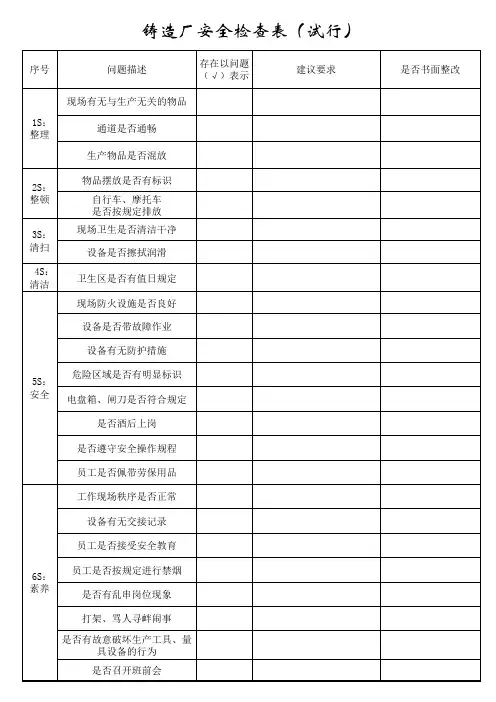
3S: 清扫 4S: 清洁Leabharlann 铸造厂安全检查表(试行)
序号 问题描述 现场有无与生产无关的物品 1S: 整理 通道是否通畅 生产物品是否混放 2S: 整顿 物品摆放是否有标识 自行车、摩托车 是否按规定排放 现场卫生是否清洁干净 设备是否擦拭润滑 卫生区是否有值日规定 现场防火设施是否良好 设备是否带故障作业 设备有无防护措施 5S: 安全 危险区域是否有明显标识 电盘箱、闸刀是否符合规定 是否酒后上岗 是否遵守安全操作规程 员工是否佩带劳保用品 工作现场秩序是否正常 设备有无交接记录 员工是否接受安全教育 6S: 素养 员工是否按规定进行禁烟 是否有乱串岗位现象 打架、骂人寻衅闹事 是否有故意破坏生产工具、量 具设备的行为 是否召开班前会 存在以问题 (√)表示 建议要求 是否书面整改
铸造厂安全检查表格模板

铸造厂安全检查表格模板一、概述铸造厂是生产铸件的重要场所,安全生产至关重要。
为了确保铸造厂的安全生产,需要进行定期的安全检查。
本表格模板旨在帮助铸造厂管理人员进行安全检查,及时发现和整改安全隐患,保障员工生命安全和工厂财产安全。
二、表格结构和内容1.序号2.检查项目3.检查内容及标准4.检查情况记录5.整改情况记录三、具体内容1.序号:列出每次安全检查的序号,便于追溯和记录。
2.检查项目:包括铸造厂生产过程中的各个安全环节,如熔炼、造型、浇注、落砂等。
3.检查内容及标准:根据相关安全法规和标准,对每个检查项目进行详细描述,包括安全设施、设备性能、操作规程等。
例如,熔炼环节需要检查炉体是否牢固,烟气处理设施是否正常工作等。
4.检查情况记录:记录实际检查情况,如发现的问题、整改措施和完成时间等。
5.整改情况记录:对前次检查中发现的问题进行跟踪,记录整改完成情况,对未整改的问题进行备注说明。
以下是一个具体的铸造厂安全检查表格模板示例:检查时间:XXXX年XX月XX日检查项目:熔炼环节检查内容及标准:1.炉体是否牢固2.烟气处理设施是否正常工作检查情况记录:检查中发现炉体螺丝松动,已及时加固。
烟气处理设施运行正常。
整改情况记录:已安排维修人员加固炉体螺丝,预计整改完成时间为XX小时。
四、使用建议1.定期进行安全检查,确保各项安全设施和设备处于良好状态。
2.安排专人负责安全检查表格的填写和跟踪整改情况,确保问题得到及时解决。
3.对发现的问题进行分类汇总,分析原因,制定预防措施,提高安全生产水平。
4.结合实际情况,不断完善安全检查表格的内容和标准,提高安全检查的有效性。
总之,铸造厂安全检查是保障安全生产的重要手段之一,通过本表格模板,可以更加规范、科学地进行安全检查,及时发现和整改安全隐患,确保铸造厂的安全生产。
压铸工序质量审核表

压铸工序质量审核表表号:QR-8.2.3-01NO:序号审核项目涉及部门审核内容对照标准质量特性分级审核结果不符合项记录工艺因素管理因素一质量控制计划1质量控制点流程图生产部查(2-3个)管理文件,看是否有管理点流程图,质量控制点选择是否合适质量点控制程序2控制文件生产部文件是否齐全;压铸件工艺卡,工序质量表,作业指导书质量点控制程序生产部压铸机“日检维修卡”,“设备定检卡”品控室检查作业指导书二工序因素(一)人1熔化工压铸车间办公室持证上岗,查有无操作合格证人员培训控制程序压铸车间到生产部查(3个月)“工艺纪律检查表”看该岗贯彻率工艺纪律检查控制程序生产部询问熔化工:工艺规程是否便于操作工艺技术文件控制程序压铸车间询问熔化工:工艺规程是否便于操作工艺技术文件控制程序询问熔化工:该合金的最高熔化温度,出炉温度合金熔化工艺流程询问熔化工:炉控柜仪表(电压表、电流表、功率因素表、温度表)的作用及控制范围,查当月合金成份记录图表的记录情况,查(半个月)“熔化工艺日记录”是否认真填写设备操作规程;压铸合金及炉料管理2压铸工办公室压铸车间持证上岗,查有无操作合格证人员培训控制程序压铸车间查控制点压铸工,是否由专人生产到生产部查(3个月)“工艺纪律检查表”看该岗位贯彻率工艺纪律检查控制程序;质量控制点控制程序查“控制点”文件是否齐全(压铸工艺卡,作业指导书)质量控制点控制程序生产部询问压铸工:按工艺卡及作业指导书操作有无困难,工艺参数的选择是否正确、完善工艺技术文件控制程序压铸车间询问压铸工:所生产的铸件应控制的主要工艺参数值,压射压力、慢压射行程、余料饼厚、留模时间、浇注温度压铸工艺卡;作业指导书压铸车间抽查(1份)质量控制点的“压铸工艺参数记录表”,看记录状况是否在控制范围作业指导书压铸车间抽查(2个)质量控制点压铸工,讲述“压铸机日检维修卡”几项内容设备日检点控制程序压铸车间抽查(2名)压铸工询问“压铸模巡检记录卡”的部份内容压铸模控制程序(三)设备1压铸模压铸模库(模具车间)看(3份)“压铸模调试传票”,查是否有相应的“产品鉴定表”压铸模控制程序查(2份)模具使用工作传票的填写情况看(2份)“质量问题通知单”,并查“模具传票”上相应的处理意见模具车间查(2套)库存现生产模具,看是否带“尾件”及“尾件检查表”模具车间维修工询问(2个)维修工“压铸模巡检记录卡”上的部份内容压铸模控制程序看库存模具状况:是否有合金、涂料等杂物及锈钝现象看现场模具使用状况、各活动部分是否活动自如压铸车间压铸工查模具使用维护状况;分型面、溢流槽、排气槽、滑块槽有无合金、夹杂物等压铸模控制程序查“导柱、导套”,斜杆、孔及“滑块、滑块槽”接合面的润滑状况2压铸机生产部查(2份)压铸机“日检维修卡”档案,看“日检”是否认真设备使用与维护管理查(2份)压铸机“定检表”,看是否按期定检查(3份)近期“日检维修卡”的停机工时,看设备能力压铸车间压铸工查(3台)压铸机的液压系统是否漏油,看维修状况设备日点检管理机电维修工看(3台)压铸机压射系统的建压时间是否正确,查维修状况设备日点检管理看(3台)压铸机的压射系统的持压状况,查设备维护效果压铸车间压铸工查(3台)压铸机储能器压力是否合适,看设备工作状况设备日点检管理查(3台)压铸机活塞是否发卡,看设备点检状况品控室查(3台)压铸机各压力表是否完好,查这些压力表是否有合格证计量器具使用维护和保养管理(三)材料1原材料(金属炉料)(1)采购单供销部查铝锭、锌锭、电解铜的采购单各1份,看其规格是否与规定相符金属炉料消耗定额汇总表查(2-3种)原材料供方名单,看是否有质量保证能力认可采购物资控制程序(2)材质证明书品控室查(2种)炉料(铝、锌锭)近半年的材质证明书,看是否有检查员签字认可进货检验与试验控制程序品控室及保管员查(2种)批炉号的锌(或铝)锭,看是否有材质证明书或化验报告单原材料质量检验管理供销部查(2-3种)材料代用单(炉料),看审批手续是否齐全原材料质量检验管理(3)原材料储存炉料库看库房原材料是否分类堆放,有无明显标识,是否防潮原材料质量检验管理2回炉料压铸车间回炉料库到库房看回炉料是否分类堆放,有无标识,是否防潮,看回炉料中是否有混料现象及其他杂物压铸合金及炉料管理压铸车间查压铸机旁回炉料箱内是否有混料现象压铸车间带镶件回炉料是否单独存放品控室看合金检查员“保温炉”抽查“化验报告单”所查不合格料是否签署了“处理意见”3合金铸锭压铸车间炉料库询问保管员,合金锭入库的依据,并查看近2天的铝(或铜)合金的“化验报告单”再核定实物合金熔化工艺规程查库房合金锭是否按炉号分类存放压铸车间熔化工段看合金锭箱上是否有明显的合金炉号标识合金熔化工艺规程4镶件品控室看车间内存放镶件是否有检查员确认的合格单配套件质量检查管理品控室看车间内存放镶件是否有锈钝现象5辅助材料(1)精炼剂供销部、车间查熔化炉台上精炼覆盖剂是否过期,受潮变质合金熔化工艺规程(2)型腔涂料(脱模剂)供销部看现场使用的型腔涂料是否有沉淀现象型腔涂料配制工艺规程(四)工艺方法1熔化过程炉料准备压铸车间查(2-3种)炉料的破碎粒粒度是否符合要求(Si,Cu),查破碎或炉料剪切现场是否有混料现象。
铸造设备安全检查铸工浇注包安全检查表范本(3篇)
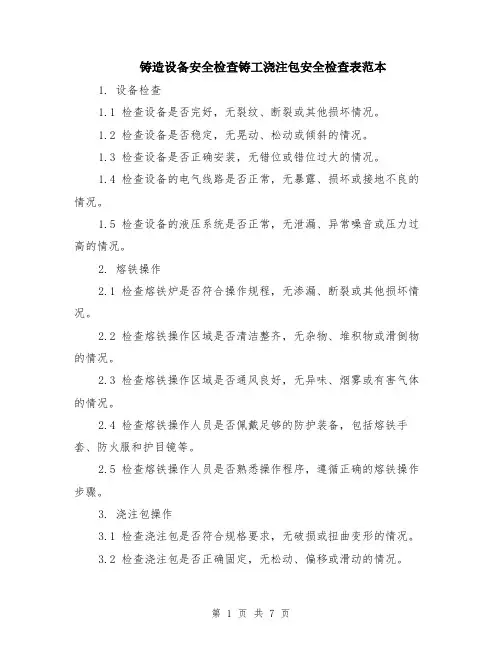
铸造设备安全检查铸工浇注包安全检查表范本1. 设备检查1.1 检查设备是否完好,无裂纹、断裂或其他损坏情况。
1.2 检查设备是否稳定,无晃动、松动或倾斜的情况。
1.3 检查设备是否正确安装,无错位或错位过大的情况。
1.4 检查设备的电气线路是否正常,无暴露、损坏或接地不良的情况。
1.5 检查设备的液压系统是否正常,无泄漏、异常噪音或压力过高的情况。
2. 熔铁操作2.1 检查熔铁炉是否符合操作规程,无渗漏、断裂或其他损坏情况。
2.2 检查熔铁操作区域是否清洁整齐,无杂物、堆积物或滑倒物的情况。
2.3 检查熔铁操作区域是否通风良好,无异味、烟雾或有害气体的情况。
2.4 检查熔铁操作人员是否佩戴足够的防护装备,包括熔铁手套、防火服和护目镜等。
2.5 检查熔铁操作人员是否熟悉操作程序,遵循正确的熔铁操作步骤。
3. 浇注包操作3.1 检查浇注包是否符合规格要求,无破损或扭曲变形的情况。
3.2 检查浇注包是否正确固定,无松动、偏移或滑动的情况。
3.3 检查浇注包操作区域是否清洁整齐,无杂物、堆积物或滑倒物的情况。
3.4 检查浇注包操作区域是否通风良好,无异味、烟雾或有害气体的情况。
3.5 检查浇注包操作人员是否佩戴足够的防护装备,包括防火服、护目镜和防护手套等。
3.6 检查浇注包操作人员是否熟悉操作程序,遵循正确的浇注包操作步骤。
4. 浇注工艺4.1 检查浇注工艺是否符合规程要求,包括浇注温度、浇注时间和浇注速度等参数。
4.2 检查浇注过程中是否有异常情况发生,如冒泡、爆炸或溅溢等。
4.3 检查浇注过程是否有足够的人员进行监控和操作,确保安全措施得以有效执行。
4.4 检查浇注过程中是否有适当的防护措施,如设置防护罩、围栏或警示标识等。
4.5 检查浇注后是否及时清理浇注区域,防止杂物积聚或滑倒事故的发生。
5. 废料处理5.1 检查废料处理区域是否符合环保要求,无废料堆积、溢出或泄漏的情况。
5.2 检查废料处理设备是否正常运转,无故障、故意破坏或安全隐患的情况。
铸造设备安全检查表-造型机安全检查表

铸造设备安全检查表-造型机安全检查表检查时间:年月日检查人员:一、设备外观及周围环境检查1. 检查设备外表是否有明显的损坏或磨损,是否有裂纹或变形情况。
2. 检查设备周围是否有明火、易燃物或其他危险物品,是否有积水或明显的漏水现象。
3. 检查设备周围是否有足够的通风设施,是否有排气口及通风孔。
4. 检查设备周围是否有明确的紧急停机按钮和紧急逃生通道。
5. 检查设备周围是否有明确的操作规程和安全警示标识。
二、电气系统检查1. 检查设备的电源开关和主电源线是否正常。
2. 检查设备的控制装置和插头插座是否完好无损。
3. 检查设备是否有漏电现象,使用合适的电流表进行测量。
4. 检查设备的电缆是否有松动、磨损或裂纹等问题。
5. 检查设备接地是否良好,是否有明确的接地装置。
三、液压系统检查1. 检查液压系统的油箱、油管、油泵和油缸是否有泄漏现象。
2. 检查液压系统的压力表和压力控制装置是否正常工作。
3. 检查液压系统的油温是否正常,是否有过高的温度。
4. 检查液压系统的过滤器是否干净,是否需要更换。
5. 检查液压系统的液位标志是否准确,是否需要添加液压油。
四、机械部分检查1. 检查设备的转动部件是否灵活,是否有松动或卡阻的情况。
2. 检查设备的传动装置和连杆是否完好无损。
3. 检查设备运行时是否有异常声音或振动。
4. 检查设备的刀具、模具和夹具是否安装正确、牢固。
5. 检查设备的防护装置是否齐全、正常工作。
五、操作人员培训及岗位安全意识1. 检查操作人员是否具备相关的培训证书或操作资质。
2. 检查操作人员是否熟悉设备的操作规程和安全操作程序。
3. 检查操作人员是否佩戴安全防护设备,如安全帽、手套等。
4. 检查操作人员是否具备应急处理能力,知道紧急停机和逃生的方法。
5. 检查操作人员是否具备岗位安全意识,能够及时报告设备故障或安全隐患。
六、其他1. 根据实际情况,补充需要检查的项目。
2. 根据实际情况,提出针对性的安全改进措施。
铸造企业安全检查表
主要工艺流程介绍
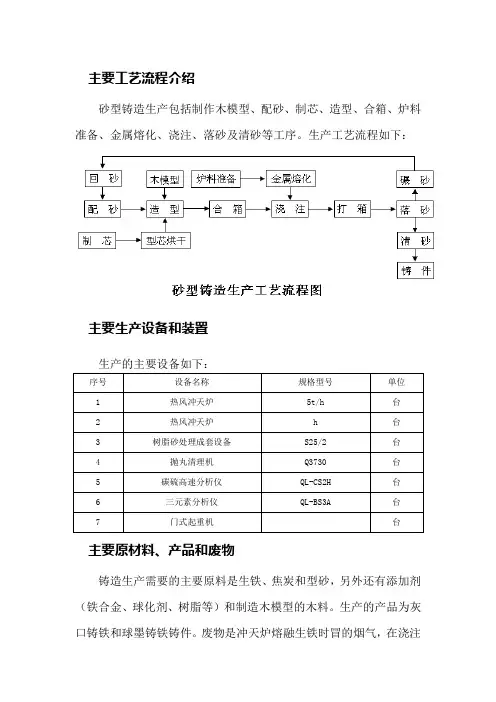
砂型铸造生产包括制作木模型、配砂、制芯、造型、合箱、炉料准备、金属熔化、浇注、落砂及清砂等工序。
生产工艺流程如下:
主要生产设备和装置
生产的主要设备如下:
序号设备名称规格型号单位
1 热风冲天炉5t/h 台
2 热风冲天炉h 台
3 树脂砂处理成套设备S25/2 台
4 抛丸清理机Q3730 台
5 碳硫高速分析仪QL-CS2H 台
6 三元素分析仪QL-BS3A 台
7 门式起重机台
主要原材料、产品和废物
铸造生产需要的主要原料是生铁、焦炭和型砂,另外还有添加剂(铁合金、球化剂、树脂等)和制造木模型的木料。
生产的产品为灰口铸铁和球墨铸铁铸件。
废物是冲天炉熔融生铁时冒的烟气,在浇注
铸型时,型芯和涂料中的各有机物质释放出大量的有害气体。
周边环境及总平安全检查表法评价
工艺安全检查表法评价
公用工程和特种设备安全检查表法评价
安全控制措施安全检查表法评价
综合安全管理安全检查表法评价。
铸造车间自检表
目测 目测
符合标准或作业规程
目测
目测
目测
目测 目测
目测 目测 目测
目测 目测 目测 目测 目测
目测
注:车间主任对车间的项目进行核对.
备注
工部位(如:进水孔、出水孔、阀芯密封面、定位孔、分水孔)有无
多料,抽芯位置有无偏芯等缺陷存在。 砂芯各加工部位(如进水孔、出水孔、阀芯孔、透水孔、定位孔、分水 孔、拉杆孔、阀芯密封面等)直径或深度尺寸是否符合标准要求 其砂芯作业员有无按装箱标准进行摆放(摆放方式及数量)、产品 标签是否按标准填写,有无按标准时间入库进行除湿等。 每天须对除湿房内库存砂芯进行检查,检验其是否发生松散、变形、 落砂、摆放混乱现象,同时对除湿房内温度/湿度进行检查察看是 否符合标准等。 以化验结果依据《铜锭标准》核查其铜材成份中铜(CU)、铅(Pb)、 铁(Fe)、铝(AL)锌(Zn)含量是否符合标准要求。 使用砂芯是否按规定刮砂芯和刷石墨、存放时间是否达到指定要求 (12H以上)、表面有无断裂、松动、合模线处有无披缝、有无明显 变形、抽芯是否正确、抽芯处有无偏芯等。 模具材料、浇铸方式、模具旋转角度、铜液温度、预浇时间、模具 回转时间、开模时间、左/右模具浸水时间、模具清模频率等是否 符合标准要求。 冷却液浓度、冷却液温度和冷却液洁净度等是否符合标准要求 铸件表面有无砂眼、气孔、缩孔、冷隔、裂纹、浇不足、夹渣、 冲渣、粘模、缺料、憋气、碰伤等缺陷存在。 内部有无浇口反缩、偏芯、断砂芯、缩料、疏松、穿孔、壁厚 铸件各加工部位(如:进水孔、出水孔、阀芯孔、定位孔、 分水孔、拉杆孔、阀芯密封面等)内径、外圆和深度尺寸 是否符合标准要求。 铸件表面经抛光后有无砂眼、裂纹、气孔、冲渣、夹渣、疏松、
铸造车间工序检验自检表
铸造机械安全检查表
安全装置和防护装置齐全,安全可靠
设备外露的旋转部分是否有防止挥发性原料扩散的防护罩
设备外露的旋转部分是否有防止型砂和物件跌落的围裙型金属挡板等安全保护装置
需要经常拆下的安全防护装置,是否拆装方便、重量轻。
打开安全防护装置有可能造成伤害时,是否将安全防护装置与工艺设备联锁,
否则是否装有指明开盖有危险的标牌或必须使传动装置切断后才允许将其打开的说明牌
两个按钮之间的距离是否在300mm~600mm之间
双手按压时间是否持续到手不能再进人工作危险区时为止。
夹紧装置是否装有能保证被夹工装(芯盒、金属铸型等)容腔(包括与其相连的压力腔)内的压力未完全降低时,或未达到工艺时限时不得打开的联锁装置或控制装置
5
防尘、防毒设备设施完好无损,且运行正常
每台设备是否装有防尘、防毒设备设施
防尘、防毒设备设施是否完好、有效
防尘、防毒设备设施是否与主机联锁
工艺设备启动前,防尘、防毒设备设施是否先行投入运行,
工艺设备停止后,防尘、防毒设备设施是否再停止运行
6
PE正确可靠
PE是否可靠。
金属软套管、内部敷设电线的钢管等是否均不用作接地导线。
起连接作用的螺栓、螺钉或螺母,是否不用来连接地线。
7
压铸内容/检查方法
检查
结果
备注
是
否
1
设备结构有足够的强度、刚度及稳定性,基础坚实
设备的结构及各零、部件,是否有足够的强度、刚度及稳定性。
设备要求基础是否坚实无裂纹
地脚螺栓是否紧固无松动,牢固可靠。
凡需要在离地面2m以上高度进行操作、调整、检查和维修的设备,是否提供固定的、可拆卸的或可折叠的登高梯台和平台
线头连接是否整洁,安全可靠。
铸造过程记录与检查表
铸造过程记录与检查表
一、背景介绍
铸造是一种常见的金属加工方法,用于制造各种铸件。
为了确保铸造过程的质量和一致性,需要记录和检查每个铸造过程的关键参数和结果。
本文档旨在提供一份铸造过程记录与检查表,以帮助监控和管理铸造过程的质量。
二、铸造过程记录与检查表
三、说明与要求
1. 每个过程步骤应有相应的参数/结果记录栏,以记录关键参数和过程结果。
2. 每个过程步骤下方应有检查项及要求栏,以记录对该步骤的相关检查。
3. 凡有异常情况或特殊说明,应在备注栏中详细记录。
4. 检查表的使用者应按顺序填写和勾选相应内容,并在必要时备注细节。
5. 填写和勾选内容应准确无误,以确保记录的可靠性和检查的有效性。
四、使用指南
1. 铸造过程记录与检查表应在每次铸造过程中使用,以记录和检查每个步骤的关键参数和结果。
2. 铸造过程中的操作人员应按照每个步骤的要求填写和勾选相应内容,并在必要时做出备注。
3. 使用者应在铸造过程结束后,将填写完整的检查表交给相关质量管理人员进行审核和归档。
五、总结
通过使用铸造过程记录与检查表,可以有效监控和管理铸造过程的质量,确保每个步骤的关键参数和结果得到记录和检查。
使用本检查表能够提高铸造过程的可追溯性和一致性,从而提升铸件的质量和可靠性。
铸造质量控制点检查记录表
夜班
说明:该记录表每天先由白班现场工程师巡检时,相关检查人员签字并填写检查结果,白班完成后交夜班负责人,由夜班负责人在检查人栏中签字并填写检查结果,现场工程师签署意见并签字,交技术科质量科保存,每月一结交档案室存档。
白班
熔炼班长
熔炼班长
夜班
炉料质量
每班检查
白班
熔炼班长
夜班
熔炼班长
芯子质量
每班检查
白班
造型班长
夜班
造型班长
模具质量
每班检查
白班
造型班长
夜班
造型班长
树脂砂造型模具质量
每班检查
白班Biblioteka 造型班长夜班造型班长
树脂砂造型、流涂质量
每班检查
白班
造型班长
夜班
造型班长
树脂砂造型浇注质量
每班检查
白班
造型班长
夜班
造型班长
现场工程师
铸造质量控制点检查记录表年月日
项目
检查频次
检查人签字
检查结果
检查人
型砂质量
每个工位
混砂现场
白班
理化室
夜班
造型班长
型砂硬度
每个工位
白班
理化室
夜班
造型班长
气眼质量
每班巡检2次
白班
造型班长
夜班
造型班长
炉衬质量
每班巡检2次
白班
熔炼班长
夜班
熔炼班长
包衬质量
每班巡检2次
白班
熔炼班长
夜班
熔炼班长
铁水温度
每炉测量
至合格