
最新压力钢管埋管内壁防腐蚀表面处理涂料涂装灌浆孔堵焊质量评定表
压力钢管埋管内壁防腐蚀表面处理涂料涂装灌浆孔堵焊质量评
定表
水利水电工程
压力钢管明管外壁防腐蚀表面处理、涂料涂装、
水利水电工程
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、
水利水电工程
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、
水利水电工程
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、
水利水电工程
水利水电工程
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、
水利水电工程
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、
水利水电工程
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、
水利水电工程
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、
水利水电工程
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、
水利水电工程
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、
水利水电工程
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、
水利水电工程
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、灌浆孔堵焊质量评定表。
压力钢管质量评定表无缝钢管焊焊接修订版

压力钢管质量评定表无缝钢管焊焊接修订版 IBMT standardization office【IBMT5AB-IBMT08-IBMT2C-ZZT18】水利水电工程表5.1 压力钢管单元工程安装质量验收评定表表5.1.1管节安装质量检查表填表说明填表时必须遵守“填表基本规定”,并符合以下要求。
1.分部工程、单元工程名称填写要与表5.1相同。
2.检验(测)方法及数量。
3.单元工程安装质量检验项目质量标准。
(1)合格标准。
1)主控项目检测点应100%符合合格标准;2)—般项目检测点应90%及以上符合合格标准,不合格点最大值不应超过其允许偏差值的1.2倍,且不合格点不应集中。
(2)优良标准。
在合格标准基础上,主控项目和一般项目的所有检测点应90%及以上符合优良标准。
水利水电工程表5.1.1 管节安装质量检查表续表5.1.1表5.1.2焊缝外观质量检查表填表说明填表时必须遵守“填表基本规定”,并符合以下要求。
1.分部工程、单元工程名称填写要与表5.1相同。
2.检验(测)方法及数量。
3.单元工程安装质量检验项目质量标准。
(1)合格标准。
1)主控项目检测点应100%符合合格标准;2)一般项目检测点应90%及以上符合合格标准,不合格点最大值不应超过其允许偏差值的1.2倍,且不合格点不应集中。
(2)优良标准。
在合格标准基础上,主控项目和一般项目的所有检测点应90%及以上符合优良标准。
水利水电工程表5.1.2 焊缝外观质量检查表续表5.1.2表5.1.3焊缝内部质量检查表填表说明填表时必须遵守“填表基本规定”,并符合以下要求。
1.分部工程、单元工程名称填写要与表5.1相同。
2.检验(测)方法及数量。
3.单元工程安装质量检验项目质量标准。
(1)合格标准。
1)主控项目检测点应100%符合合格标准。
2)—般项目检测点应90%及以上符合合格标准,不合格点最大值不应超过其允许偏差值的1.2倍,且不合格点不应集中。
(2)优良标准。
钢管桩涂层防腐工程质量检验评定表
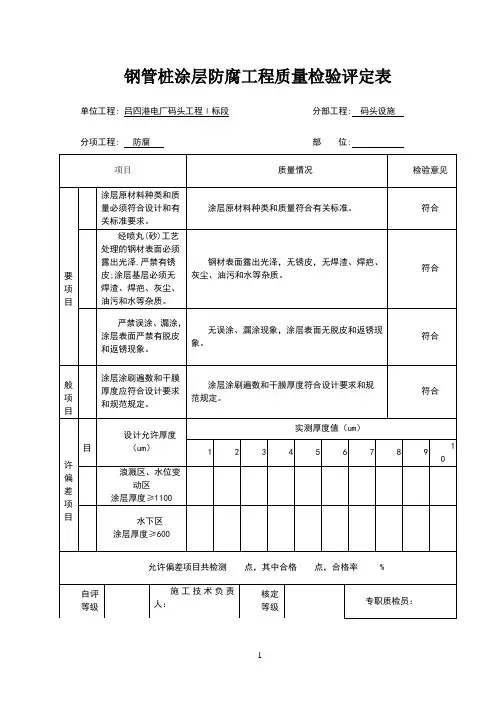
单位工程:吕四港电厂码头工程Ⅰ标段分部工程:码头设施
分项工程:防腐部 位:
项目
质量情况
检验意见
主 要 项 目
1
涂层原材料种类和质量必须符合设计和有关标准要求。
涂层原材料种类和质量符合有关标准。
符合
2
经喷丸(砂)工艺处理的钢材表面必须露出光泽,严禁ห้องสมุดไป่ตู้锈皮;涂层基层必须无焊渣、焊疤、灰尘、油污和水等杂质。
钢材表面露出光泽,无锈皮,无焊渣、焊疤、灰尘、油污和水等杂质。
符合
3
严禁误涂、漏涂,涂层表面严禁有脱皮和返锈现象。
无误涂、漏涂现象,涂层表面无脱皮和返锈现象。
符合
一般项目
涂层涂刷遍数和干膜厚度应符合设计要求和规范规定。
涂层涂刷遍数和干膜厚度符合设计要求和规范规定。
符合
允许偏差项目
项目
设计允许厚度(um)
实测厚度值(um)
1
2
3
4
5
6
7
8
9
10
1
浪溅区、水位变动区 涂层厚度≥1100
2
水下区 涂层厚度≥600
允许偏差项目共检测点,其中合格点,合格率%
自评
等级
施工技术负责人:
核定
等级
专职质检员:
监理工程师:
表2.5-2 压力钢管明管防腐蚀表面处理、涂料涂装质量评定表

水利水电工程
压力钢管明管防腐蚀 表面处理、涂料涂装质量评定表
单元工程量
施工单位
单元工程名称、部位
检验日期
项 次
项目
质 量标准
合格
优良
内、外管壁用压缩空气喷砂 内、外管壁用压缩空气
或喷丸除锈,彻底清除铁锈 喷砂或喷丸除锈,使之
、氧化皮、焊渣、油污、灰 达到美国《SSPC表面
尘、水分等,使之露出灰白 预处理规范》(SSPC-
色金属光泽
Visl)标准规定的
1
明管内、外壁防腐 蚀表面处理
SSPC-SP10标准(或瑞 典标准SISO55900-
1976规定的Sa21/2标
准),表面粗糙度为
40~70μm
年月日 检验记录
内、外管壁涂料涂装的层 内、外管壁涂料涂装的
数,每层厚度、间隔时间均 表面质量达到合格标
按设计要求和厂家说明书规 准;涂层厚度符合设计
2
明管内、外壁涂料 涂装
定进行。经外观检查,涂层 均匀表面光滑、颜色一致,
要求;无针孔;用刀划 检查涂层粘附力,应不
无皱皮、脱皮、气泡、挂流 易剥离
、漏刷等缺陷
检验结果
主要项目检验
项,符合
项,基本符合
项
评
定意见ຫໍສະໝຸດ 质量等级一般项目 项,全部合格,其中优良 项
测 量 人
年月日
施工 单位
年月日
建设 (监理)
单位
年月日
压力钢管制作单元工程质量评定表
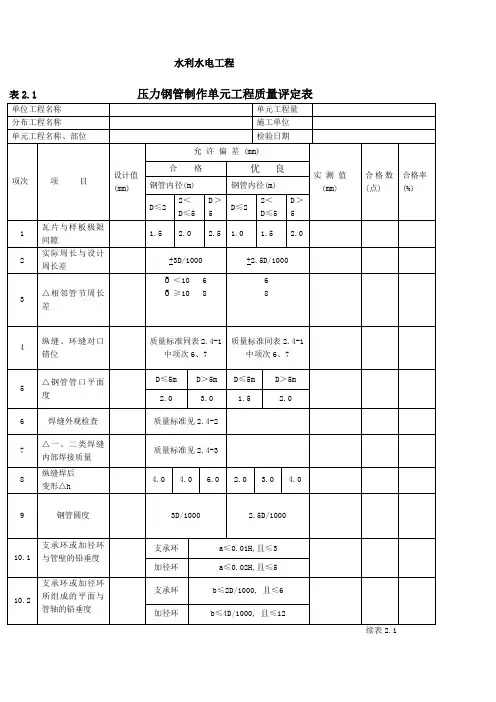
钢管内、外壁
的表面清除
内、外壁上,凡安装无用的临时支撑、夹具和焊疤清除干净
内、外壁上,凡安装无用的临时支撑、夹具和焊疤清除干净并磨光
11.2
钢管内、外壁
局部凹坑焊补
内、外壁上,深度大于板后10%或大于2mm的凹坑应焊补并磨光
内、外壁上,深度大于板后10%或大于2mm的凹坑应焊补并磨光
12
埋管和明管防腐蚀表面处理
水利水电工程
表2.4.3 一、二类焊缝内部质量、表面清除
单位工程名称
单元工程量
分部工程名称
施工单位
单元工程名称、部位
检验日期
项次
项 目
质 量 标 准
检 验 记 录
合 格
优 良
1
Δ一、二类焊缝超声X波线透照
按《规范》或设计规定的数量和质量标准透照、评定,将发现的缺陷修补完,修补不宜超过2次
次合格率85%
主要项目 项,全部合格,其中优良 项;一般项目 项,全部合格,其中优良项
测
量 人
年 月 日
施工单位
年 月 日
建议
(监理)
单位
年 月 日
及局部凹坑焊补质量评定表
测量人
年 月 日
施工单位
年 月 日
建设(监理)单位
年 月 日
水利水电工程
表2.4.2 焊缝外观质量评定表
单位工程名称
单元工程量
分布工程名称
施工单位
单元工程名称、部位
检验日期
年 月 日
项 次
项 目
质 量 标 准 (mm)
检 验 记 录
1
Δ裂纹
一、二、三类焊缝均不允许
2
Δ表面夹渣
灌浆工序施工质量验收评定表

主控项目检验点100%合格,一般项目逐项检验点的合格率__%,且不合格点不集中分布。
工序质量等级评定为:
(签字,加盖公章)
年月日
监理单位复核意见
经复核,主控项目检验点100%合格,一般项目逐项检验点的合格率__%,且不合格点不集中分布。
工序质量等级评定为:
(签字,加盖公章)
年月日
灌浆工序施工质量验收评定表
单位工程名称
工序名称
分部工程名称
施工单位
单元工程名称、部位
施工日期
年月日~年月日
项次
检验项目
质量标准
检查(测)记录
合格数
合格率
主控项目
1
排气管管口压力或灌浆压力
符合设计要求
2
浆液浓度变换及结束标准
符合设计要求
3
排气管出浆密度
两根排气管均应出浆,其出浆密度均大于1.5g/Cm³
4
Hale Waihona Puke 灌浆记录接缝灌浆施工全过程各项指标均应详细记录,原始记录应真实、齐全、完整。记录人、检验人等相关责任人均应签字并注明时间
一般项目
1
灌浆过程中接缝张开度变化
符合设计要求
2
灌衆中有无串漏
应无串漏。或虽稍有串漏,但经处理后,不影响灌浆质量
3
灌浆中有无中断
应无中断。或虽有中断,但处理及时,措施合理,经检查分析不影响灌浆质量
压力钢管明管防腐蚀表面处理、涂料涂装质量评定表

表2.5-2 单位工程名称 分部工程名称 单元工程名称、部位 项 次 项 目
压力钢管明管防腐蚀表面处理、涂料涂装 质量评定表
单元工程量 施工单位 检验日期 质 量 标 准 合格 优良 年 月 日 检 验 记 录
1
内、外管壁用压缩空气喷 内、外汇管壁用压缩空气 砂或喷丸除锈,使之达到 明管内、外 喷砂或喷丸除锈、彻底清 SSPC-VISL中SSPC-SP10 壁防腐蚀表 除铁锈、氧化皮、焊渣、 (或SIS055900-1976中 油污、灰尘、水分等,使 面处理 Ss21/2 标准),表面粗糙 之露出灰白色金属光泽 度为60-70μm
内、外管壁涂料涂装的层 数,每层厚度、间隔时间 均按设计要求和厂家说明 明管内、外 书规定进行。经外观检验 壁涂料涂装 、涂层均匀、表面光滑, 颜色一致,无皱皮、脱皮 、气泡、挂流、漏刷等缺 陷 检验结果 项目检验 评 定 意
内、外管壁涂料涂装表面 质量达到合格标准;涂层 厚度符合设计要求;无针 孔;用刀划检查涂层粘附 力,应不易剥离
项,符合 见
项,基本符合
项 质 量 等 级
测 量 人
施 工 单 位
建 监 设 理 单 位
压力钢管埋管内壁防腐蚀表面处理、涂料涂装、灌浆孔堵焊质量评定表示
单元工程名称、部位 项 次 项 目
内管壁用压缩空气喷砂 或喷丸除锈、彻底清除 埋管内壁防 铁锈、氧化皮、焊渣、 1 腐蚀表面处 油污、灰尘、水分等, 理 使之露出灰白色金属光 泽
漆膜厚度应满 2 不到厚度的测点,其最 料涂装 小厚度值应不低于设计 厚度的85% 3 灌浆孔堵焊 检验结果 项目检验 评 定
水利水电工程
表2.4-4 单位工程名称 分部工程名称
压力钢管埋管内壁防腐蚀表面处理、涂料 涂装、灌浆孔堵焊质量评定表
单元工程量 施工单位 检验日期 质 量 标 准 合格 优良 内管壁用压缩空气喷 砂或喷丸除锈,使之 达到美国《SSPC表 面预处理规范》 (SSPC-Visl)标准规 定的SSPC-SP10标准 (或瑞典标准 SIS055900-1976规定 的Ss21/2 标准),表 面粗糙度为60-70μm 漆膜厚度应满足两个 90%,即90%的测点 厚度应达设计要求, 达不到厚度的测点, 其最小厚度值应不低 于设计厚度的90% 年 月 日 检 验 记 录
堵焊后表面平整,无渗水现象 项,符合 意 见 项,基本符合 项 质 量 等 级
测 量 人
施 工 单 位
建 监 设 理 单 位
2023年钢管内防腐层水泥砂浆单元工程质量评定表
表
单位工程名称
单元工程量
分部工程名称
施工单位
单元工7
屋名称、部位
施工日期
20年月日~20年月日
项次
检测工程
质量标准
检验记录
主控工程
1
内防腐层材料
应符合国家相关标准的规定和设计要求
2
水泥砂浆抗压强度
符合设计要求,且不低于30MPa
3
液体环氧涂料内防腐层外表
应平坦、光滑,无气泡、无划痕等,湿膜应无流淌现象
经复核,主控工程检验点100%合格,一般工程逐项检验点的合格率%,且不合格点不集中
分布。
单元质量等级评定为:
(签字,加盖公章)20年月日
注:本表验收标准引用GB50268-2023(给排水管道工程施工及验收标准〕。
Di≤1000
2
1000<Di≤1800
3
Di>1800
4
缺陷面积
≤5(X)mm2
每处
空鼓面积
不得超过2处,且每处WIOoOOmrn2
每平方米
施工单位自评意见
主控工程检验点100%合格,一般工程逐项检验点的合格率%,且不合格点不集中分布。单元质量等级评定为:
(签字,加盖公章)20年月日
监理单位复核意见
一般
工程
1
检测工程同意Biblioteka 差检查数量实测偏差
合格点数
合格率(%)
范围
点数
水泥砂浆防腐层
裂缝宽度
≤0.8
每处
裂缝沿管道纵向长度
W管道的周长,且≤2.0m
平坦度
<2
取两个截面,每个载面测2点,
取偏差值最大的1点
压力钢管安装单元工程施工质量验收评定表
端部转角
连续绕角施焊
检查意见:
主控项目共项,其中合格项,优良项,合格率,优良率%。
一般项目共项,其中合格项,优良项,合格率,优良率%。
测量人
年 月 日
安装单位
评定人
年 月 日
监理
工程师
年 月 日
注1:δ—钢板厚度,mm.
注2:手工焊是指焊条电弧焊、CO2半自动气保焊、自保护药芯半自动焊以及手工TIG焊等。而自动焊是指埋弧自动焊、MAG自动焊、MIG自动焊等。
表5。1压力钢管安装单元工程质量验收评定表
单位工程名称
单元工程量
分部工程名称
安装单位
单元工程名称、部位
评定日期
年 月 日
项次
项 目
主控项目(个)
一般项目(个)
合格数
其中优良数
合格数
其中优良数
1
管节安装
2
焊缝外观
3
焊缝内部
4
表面防腐蚀
…
试运行结果
质量标准(见附表A。0.2-2)
安装单位自评意见
各项试验和单元工程试运行符合要求,各项报验资料符合规定。检验项目全部合格.检验项目优良率为,其中主控项目优良率为,单元工程安装质量验收评定等级为。
埋管外壁经喷射或抛射除锈后,采用改性水泥浆防腐蚀除锈等级不低于Sa1级。
2
涂料涂装
外观检查
表面光滑、颜色均匀一致,无皱纹、起泡、流挂、针孔、裂纹、漏涂等缺欠
涂层厚度
85%以上的局部厚度应达到设计文件规定厚度,漆膜最小局部厚度应不低于设计文件规定厚度的85%.
针孔
厚浆型涂料,按规定的电压值检测针孔,发现针孔,用砂纸或弹性砂轮片打磨后补涂。
压力钢管质量评定表(无缝钢管焊焊接)
检验项目
检验方法
检验数量
始装节管口里程
钢尺、钢板尺、垂球或激光指向仪,经纬仪、水准仪、全站仪
始装节在上、下游管口测量,其余管节管口中心只测一端管口
始装节管口中心
始装节两端管口垂直度
钢管圆度
钢尺
最大管口直径与最小管口直径的差值,且每端管口至少测2对直径
纵缝对口径向错边量
钢板尺或焊接检验规
磁粉探伤
厚度大于32mm的高强度钢,不低于焊缝总长的20%,且不小于200mm
渗透探伤
厚度大于32mm的高强度钢,不低于焊缝总长的20%,且不小于200mm
3.单元工程安装质量检验项目质量标准。
(1)合格标准。
1)主控项目检测点应100%符合合格标准。
2)—般项目检测点应90%及以上符合合格标准,不合格点最大值不应超过其允许偏差值的1.2倍,且不合格点不应集中。
表5.1.4表面防腐蚀质量检查表
填表说明
填表时必须遵守“填表基本规定”,并符合以下要求。
1.分部工程、单元工程名称填写要与表5.1相同。
2.检验(测)方法及数量。
检验项目
检验方法
检验数量
钢管表面清除
目测检查
全部表面
钢管局部凹坑焊补
灌浆孔堵焊
检查(或5倍放大镜检查)
全部灌浆孔
表面预处理
清洁度按GB8923照片对比;粗糙度用触针式轮廓仪测量或比较样板目测评定
每2㎡表面至少要有一个评定点。触针式轮廓仪在40mm长度范围内测5点,取其算术平均值;比较样块法每一评定点面积不小于50m㎡
涂料涂装
目测检查
安装焊缝两侧
测厚仪
平整表面,每10㎡表面应不少于3个测点;结构复杂、面积较小的表面,每2㎡表面侧点应不少于1个点;单节钢管在两端和中间的圆周上每隔1.5m测1个点