
焊接特殊过程确认表
记录编号:
焊
接
设
备
设备名称
型号/规格
数量
技术状况
确认意见
手工电弧焊机
操
作
人
员
姓 名
从事本工种年限
培训/考核绩
资格证书号
确认意见
作
业
文
件
文件编号/名称/版本有效性
工艺参数
参数是否满足产品要求
工
作
环
境
要求
现场状况
符合性
要求
现场状况
符合性
焊条存放设施
劳动保护措施
照明设施
消防设施
通风措施
论
确
认
人
员
姓 名
部 门
职务/职称
确认时间
工艺参数
参数是否满足产品要求
工
作
环
境
要求
现场状况
符合性
要求
现场状况
符合性
焊条存放设施
劳动保护措施
照明设施
消防设施
Hale Waihona Puke 通风措施气体放置焊接材料
板材厚度
符合性
焊材
符合性
辅助材料
符合性
记
录
填情
写况
确
认
结
论
确
认
人
员
姓 名
部 门
职务/职称
确认时间
氩弧焊过程能力确认表
记录编号:
焊
接
设
备
设备名称
型号/规格
数量
技术状况
确认意见
氩弧焊机
操
作
人
员
姓 名
从事本工种年限
培训/考核绩
资格证书号
确认意见
作
业
文
件
文件编号/名称/版本有效性
工艺参数
参数是否满足产品要求
工
作
环
境
要求
现场状况
符合性
要求
现场状况
符合性
焊条存放设施
劳动保护措施
照明设施
消防设施
通风措施
气体放置
焊接材料
板材厚度
符合性
焊材
符合性
辅助材料
符合性
记
录
填情
写况
确
认
结
气体放置/距离
焊接材料
板材厚度
符合性
焊材
符合性
辅助材料
符合性
记
录
填情
写况
确
认
结
论
确
认
人
员
姓 名
部 门
职务/职称
确认时间
CO2保护焊过程能力确认表
记录编号:
焊
接
设
备
设备名称
型号/规格
数量
技术状况
确认意见
气体保护焊机
操
作
人
员
姓 名
从事本工种年限
培训/考核绩
资格证书号
确认意见
作
业
文
件
文件编号/名称/版本有效性
特殊过程确认记录表

特殊过程确认报告JL-7.5-017-X/0 过程名称人员资格设备认可过程文件记录焊接本工序操作工:XXX\XXX本工序所用设备:名称:二保焊型号:XXX本工序执行文件:《焊接作业指导书》本工序记录包括:《焊接过程操作记录》确认情况以上人员均经过本公司培训考核合格,以往的工作成绩良好。
综上所述,以上人员能够满足焊接工作的要求,可以从事焊接工作。
二保焊机接地良好,焊丝直径0.8—1.2mm,二氧化碳气体,焊接过程中佩戴防静电手套,根据焊件厚度选择焊丝直径。
综上所述,所用设备的能力满足要求。
文件中规定了焊接的准备工作及焊接操作要求,经实际工作验证,适宜本公司的实际情况,满足使用要求。
记录中显示了焊接过程的工艺控制情况,能够证实操作人员按操作规程操作的程度,起到了监视和测量的作用,满足要求。
评审及批准确认结论:焊接过程具备满足策划要求的能力,可以生产。
参加评审人员:XXX、XXX、XXX批准人:XXX XX年XX月XX日特殊过程确认报告JL-7.5-017-X/0 过程名称人员资格设备能力作业文件记录喷漆车间主任:XXX具有三年工作经验,技术熟练,能够胜任本职工作。
本工序操作工:XXX本工序所需主要设备有:空气压缩机以上设备为2013年新购设备,性能良好,使用正常。
本工序执行文件:《喷漆工艺要求》规定了具体的操作方法和工艺参数。
本工序记录包括:《喷漆工作记录表》,对操作内容和操作人员进行了记录。
确认情况以上人员均经过本公司培训考核合格,以往的工作成绩良好。
综上所述,以上人员能够满足喷漆工作的要求,可以从事喷漆工作。
设备能够满足要求文件中规定了喷漆的准备工作及喷漆操作要求,经实际工作验证,适宜本公司的实际情况,满足使用要求。
记录中显示了喷漆过程的工艺控制情况,能够证实操作人员按操作规程操作的程度,起到了监视和测量的作用,满足要求。
评审及批准确认结论:喷漆过程具备满足策划要求的能力,可以生产。
参加评审人员:XXX、XXX、XXX批准人:XXX XX年XX月XX日。
.特殊过程确认表格模板
2
工艺已编制了油漆工艺文件, Nhomakorabea油漆工艺参数作出了明确规定,经验证该工艺要求出产的产品符合产品质量规定要求。
技术开发处:
3
设备
喷涂设备定期危险保养运行情况良好,设备符合生产工艺的要求。
生产制造安全处:
4
材料
使用材料已作出规定,经技质部验证符合规定成分要求,生产的产品成分符合要求。
技术开发处(质量):
结论:
上述过程经确认满足要求,油漆特殊过程予以确认。
技术开发处
批准:日期:
生产制造安全处:
4
材料
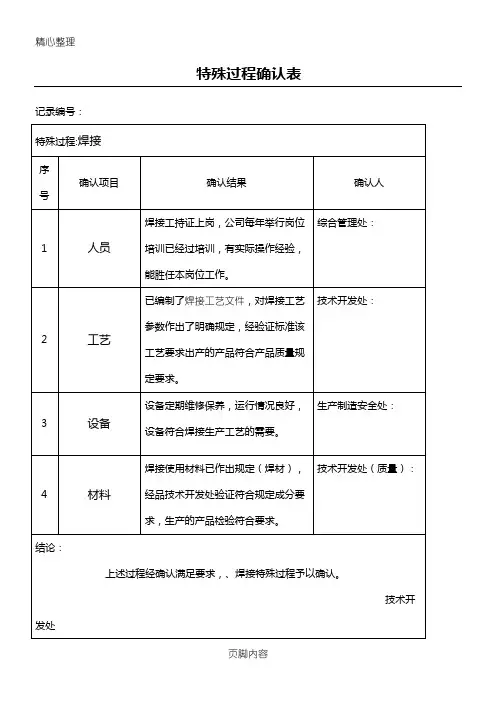
焊接使用材料已作出规定(焊材),经品技术开发处验证符合规定成分要求,生产的产品检验符合要求。
技术开发处(质量):
结论:
上述过程经确认满足要求,、焊接特殊过程予以确认。
技术开发处
批准:日期:
特殊过程确认表
记录编号:
特殊过程:涂装
序号
确认项目
确认结果
确认人/日期
1
人员
公司每年举行油漆工岗位培训,合格后方可上岗,有实际操作经验,能胜任本岗位工作。
特殊过程确认表
记录编号:
特殊过程:焊接
序号
确认项目
确认结果
确认人
1
人员
焊接工持证上岗,公司每年举行岗位培训已经过培训,有实际操作经验,能胜任本岗位工作。
综合管理处:
2
工艺
已编制了焊接工艺文件,对焊接工艺参数作出了明确规定,经验证标准该工艺要求出产的产品符合产品质量规定要求。
技术开发处:
3
设备
设备定期维修保养,运行情况良好,设备符合焊接生产工艺的需要。
焊接过程特殊过程确认记录表

焊接过程特殊过程确认
记录表
文档编制序号:[KK8UY-LL9IO69-TTO6M3-MTOL89-FTT688]
特殊过程确认记录表
附件一
焊接工上岗考核试卷
姓名:得分:
问答题:第5和9题每题各15分,其他每题10分.
一、焊接机在开机之前要检查哪些事项?
二、如何对机器进行清理?
三、操作过程中要注意哪些安全事项?
四、如何对不同的产品进行标识别?
五、怎么判断产品是符合客户要求的?你在操作的过程中多如何去做了?
六、发生品质问题是如何处理的?
七、机器的日常保养都要做哪些工作?
八、关闭机器后要确认哪些事项?
九、解释什么是5S,以及作好5S的好处?。
焊接特殊过程确认表
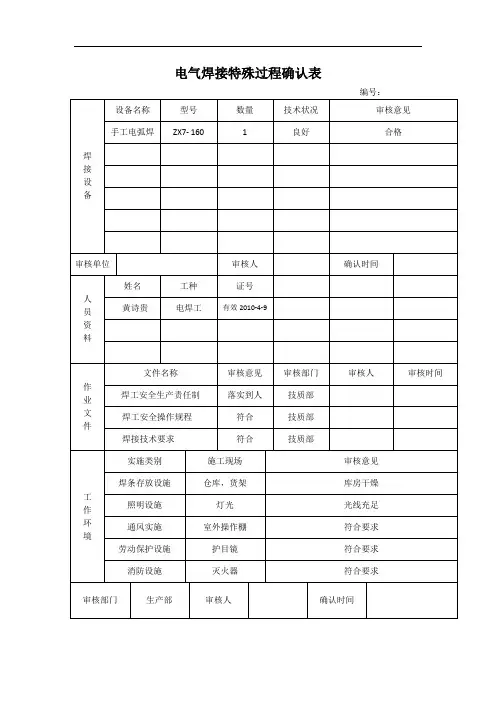
灭火器
符合要求
审核部门
生产部
审核人
确认时间
氩弧焊过程确认表
编号:
焊
接
设
备
设备名称
型号
数量
技术状况
审核意见
氩弧焊机
WS-160
1
良好
合格
审核单位
审核人
确认时间
人
员
资
料
姓名
工种
证号
黄诗贵
电焊工
有效2010-4-9
作
业
文
件
文件名称
审核意见
审核部门
审核人
审核时间
焊工安全生产责任制
落实到人
技质部
焊工安全操作规程
符合
技质部
焊接技术要求
符合
技质部
工ቤተ መጻሕፍቲ ባይዱ
作
环
境
实施类别
施工现场
审核意见
气
仓库,货架
库房干燥
照明设施
灯光
光线充足
通风实施
室外操作棚
符合要求
劳动保护设施
护目镜
符合要求
消防设施
灭火器
符合要求
审核部门
生产部
审核人
确认时间
人
员
资
料
姓名
工种
证号
黄诗贵
电焊工
有效2010-4-9
作
业
文
件
文件名称
审核意见
审核部门
审核人
审核时间
焊工安全生产责任制
落实到人
技质部
焊工安全操作规程
符合
技质部
焊接技术要求
符合
特殊过程确认记录表

特殊过程确认记录表
附件一
培训记录
培训时间:培训地点:本公司培训教师:
参加培训人员:车间全员(包括维修员、调机员)
培训内容:
1、焊接的安全作业
2、焊接品的接收标准
3、异常处理
培训效果评价:
通过与部分学员面谈交流、讨论、大家已对本公司的焊接安全作业,焊接工艺条件已掌握,对生产产品品质要求也掌握,能独立自检工作,对部门应控制的过程,应作的和保存的记录,记录保存的期限已基本掌握和清楚。
并且知道自己在岗位上的职责完成的优劣。
经过口述+提问和实际操作的考核全部合格。
对任课老师的讲授感到满意,深入浅出,结合本公司的生产实际,易于理解和掌
握。
达到了预期的效果。
评价人:
焊接工上岗考核试卷
姓名:得分:
问答题:第5和9题每题各15分,其他每题10分.
一、焊接机在开机之前要检查哪些事项?
二、如何对机器进行清理?
三、操作过程中要注意哪些安全事项?
四、如何对不同的产品进行标识别?
五、怎么判断产品是符合客户要求的?你在操作的过程中多如何去做了?
六、发生品质问题是如何处理的?
七、机器的日常保养都要做哪些工作?
八、关闭机器后要确认哪些事项?
九、解释什么是5S,以及作好5S的好处?。
特殊过程确认记录表

工程项目名称
施工时间
序号
特殊过程名称
人员认
记录确认
备注
1
焊接
项目焊接施工作业人员为:赵#代##经过确认,这些员工经过培训,持证,具备从事焊接施工工作经验
经确认钢材、焊条等有合格证,焊条按规定要求处理
经确认针对焊接过程制定了《施工作业指导书》,《过程控制程序》,过程严格依据文件组织生产
经确认接作业所使用的设备(电焊机)均经过项目部按照设备管理制度的规定进行进场验收,验收合格,并在使用过程中进行维护保养,符合焊接作业使用要求
经过确认,焊接作业人员严格依据依作业指导书文件组织施工,对施工情况做记录,形成###施工质量验收记录
确认结果
该特殊过程具备达到质量合格要求的能力,确认工程质量合格
确认人员签字
建筑施工企业常见的特殊过程:防水、大体积混凝土、焊接施工等
焊接特殊过程确认表 - 副本
按《关键和特殊过程控制程序》、《挤出控制流程》进行操作。
符合
生产部门
5
记录的要求
记录于《挤出过程原始记录表》,记录均保持在生产部门。或评分表均保持在行政部门。
符合
生产部门
6
再确认
无
7
综合评价
评审结果,证实了公司挤出过程具备了要求的能力。
符合
管代
批准:日期:
符合
行政部门
4
使用特定的方法和程序
按关键和特殊过程控制程要求、《焊接的祖业指导书》进行操作。
符合
技术部门
5
记录的要求
记录于《过程记录表》,记录均保持在生产部门。
符合
生产部门
6
再确认
无
7
综合评价
评审结果,证实了公司焊接过程具备了要求的能力。
符合
管代
批准:日期:
挤出过程确认表
过程名称:挤出过程
序号
确认项目
确认描述
符合性
确认部门
确规定的准则
编制了《产品与服务实现程序》、《关键和特殊过程控制程序》、《挤出的控制流程》,为挤出过程的评审和批准规定了准则。
符合
管代
2
设备的认可
挤出机等按计划进行了维护
符合
生产部门
3
人员资格的认可
挤出工均经过培训、考试合格后上岗。
符合
行政部门
4
焊接过程确认表
过程名称:焊接过程
序号
确认项目
确认描述
符合性
确认部门
确认人
确认时间
1
为过程的评审和批准所规定的准则
编制了《产品与服务实现程序》、关键和特殊过程控制程要求、《焊接的祖业指导书》,为焊接过程的评审和批准规定了准则。
特殊过程确认记录表
特殊过程确认记录表
附件一
培训记录
焊接工上岗考核试卷
姓名:得分:
问答题:第5和9题每题各15分,其他每题10分.
一、焊接机在开机之前要检查哪些事项?
二、如何对机器进行清理?
三、操作过程中要注意哪些安全事项?
四、如何对不同的产品进行标识别?
五、怎么判断产品是符合客户要求的?你在操作的过程中多如何去做了?
六、发生品质问题是如何处理的?
七、机器的日常保养都要做哪些工作?
八、关闭机器后要确认哪些事项?
九、解释什么是5S,以及作好5S的好处?。
特殊过程确认表格
设备、过程人员能力鉴定书特别过程确认表编号:QR/HS751—4过程名称侧框焊接考证日期2014.10.26主持人王生伟考证部门技质部生产部车间对过程输入的考证1、能否有详尽的工艺文件:■有□无2、工艺文件名称及编号:编号:QC/HS751-4名称:焊接工艺守则能否规定了工艺参数的要乞降监制的要求:工艺参数名称工艺参数要求能否监控焊条直径焊接电流监控Ф70A~110A监控焊接参数1.焊接235A钢板,δ监控2.焊接电流:70-110A监控3.焊条直径Ф监控3、进入该过程的原料的控制怎样能否有合格证明:■有□无编制:审查:同意:对过程实行和资源的考证1、人员能否经过培训、查核和持证上岗:■是□否2、设施能否经过考证且完满:■是□否3、能否按规定对过程进行监控:■是□否4、能否按规定对过程监控结果进行记录:记录名称:焊接控制参数记录表QR/HS751—4-7参数名称:监控结果:板厚 2.5 2焊条直径监控电流90A监控时间操作工王光友、淘源、陈建明编制:审查:同意:对过程输出的考证工艺文件的履行率监控要求与工艺文件切合率100%;监控记录与工艺文件的切合率:100%过程产质量量的切合状况:全部操作均按作业指导书进行,履行率100%名称质量要求实质结果焊缝外观不同意有裂纹、焊瘤、夹清、无气孔、咬边等焊缝等高0-3切合焊缝表面不同意不平、接触不良、无焊缝探伤不同意出缺点无缺点考证结论经考证:侧框焊接工艺参数适合、设施、人员切合要求,过程能力充足考证部门生产部质技部车间审批考证人署名考证日期编制:审查:同意:特别过程确认表NO2QR/HS751-4-8过程名称油漆考证日期2014.1.12主持人赵春考证部门生技部质检部车间对过程输入的考证1、能否有详尽的工艺文件:■有□无2、工艺文件名称及编号:编号:名称:油漆涂装通用工艺规程3、能否规定了工艺参数的要乞降监制的要求:记录名称:油漆控制参数记录表QR/HS751—4-9工艺参数名称工艺参数要求能否监控粘度30~40s监控喷嘴直径~2mm监控空气压力~监控枪件间距150~300mm监控喷枪挪动速度300~600cm/s监控喷涂幅面200~300mm监控4、进入该过程的原料的控制怎样能否有合格证明:■有□无编制:审查:同意:对过程实行和资源的考证1、人员能否经过培训、查核和持证上岗:■是□否2、设施能否经过考证且完满:■是□否3、能否按规定对过程进行监控:■是□否4、能否按规定对过程监控结果进行记录:记录名称:油漆控制参数记录表工艺参数名称工艺参数要求监控结果8:0013:0016:00粘度30~40s353836喷嘴直径~2mm222空气压力~枪件间距150~300mm200212240喷枪挪动速度300~600cm/s400425450喷涂幅面200~300mm250220250操作工:伍彬对过程输出的考证工艺文件的履行率监控要求与工艺文件切合率100%;监控记录与工艺文件的切合率:100%过程产质量量的切合状况:全部操作均按作业指导书进行,履行率100%质量要求实质结果涂层平均、圆滑、平坦,无流挂、桔皮、切合缩孔、气泡、裂纹、渗色、漏涂等缺点。
锡焊特殊过程确认表
焊接時烙铁溫度均在350±10℃的范围内。
焊接时间/次:均不超过3-5秒。
已编制《作业指导书-焊线》,提供给操作人员使用
有对烙铁的温度进行监控,并记录于《烙铁温度点检表》
确认结果
符合要求
符合要求
符合要求
符合要求
符合要求
再确认
暂无
暂无
暂无ቤተ መጻሕፍቲ ባይዱ
暂无
暂无
确认人:
确认时间:
备注:
过程名称:锡焊
材料要求
人员资格要求
设备要求
工艺要求
文件/记录要求
必须采用无铅锡线
锡焊操作人员应经过培训,熟悉《焊接作业指导书》的操作规定,并经实践证明能熟练规范的进行焊接操作。
烙铁能力达到规定的工艺要求
恒温烙铁功率:60W
焊接時烙铁溫度见350±10℃,焊接时间不超过3-5秒。
应编制《作业指导书-焊接》提供给操作人员使用。
应对烙铁的温度进行监控,并保持监控记录。
确认记录
材料
人员资格
设备
工艺
文件/记录
采购的锡线内外包装上有rohs标识,表明材料符合要求。
公司已安排XXX专门进行锡焊操作。经验证XXX经过培训,熟悉《焊接作业指导书》,并经实践操作证明能熟练规范的锡焊操作。
经验证焊枪、烙铁能力达到规定的工艺要求
经确认工艺符合规定要求