
滚刀设计参数及工艺参数的选择
粗切区 齿形展成区
窜刀方向 顺铣
滚刀的最短工作长度
滚刀半径 切入深度 齿轮顶圆的半径 滚刀安装角 齿轮的螺旋角
滚刀的螺旋升角
Gen-1-10-2001-M.Broese
L -- 为滚刀的最短长度
展成区长度计算
Gen-1-10-2001-M.Broese
z0
0,1 d 0
mn
sin
0
z0 mn d0
- 随着滚刀头数的增加,刀齿的切削负荷随之增加,故所采用的走刀量要相应降低:
滚刀的头数 1 2 3 4 5 6
走刀量下降的百分比 0
20% 45% 58% 65% 70%
相对的走刀量 1 mm
0.63 mm 0.61 mm 0.59 mm 0.57 mm 0.55 mm
0,1
0,13
0,17
0,2 mm 0,3
100
0
10
20
30
40
50
60
70
80
90
100 110 120轮材料的性能选择较好的加工性能的温度确定其加工速度
Gen-1-10-2001-M.Broese
M35带有TIN涂层滚刀的推荐的切削速度
材料强度 700 N/mm2
A)
图中E为切入行程,U为切出行程,两者都随着滚刀的外 圆直径的加大而加大,因而采用小直径滚刀可缩短走刀 时间.
- 选择小直径滚刀在采用同样的切削速度的情况下,提 高滚刀和工被加工齿轮的转数,提高加工效率.
n0
v 1000
d0
采用100 m/min 的切削速度,若是直径100mm 的滚刀,no 滚刀的转数318转/分, 若是直径为80mm 的滚刀, no 滚刀的转数398转/分, 80mm直径的滚刀的转数就高出25%,在加上行程长度的影响 ,80mm 滚刀的加工效率要比100mm滚刀的高出28%
材料强度 900 N/mm2
材料强度 1200 N/mm2
Module
<2 2 3 4 5 6 7 8 9 10 12 14
roughing m/min
100 92 84 76 68 60 56 52 48
44 38 35
finishing m/min
130 120 110 99 88 84 78 73 67
Gen-1-10-2001-M.Broese
窜刀长度的确定
滚刀的窜刀长度按下式计算: Ls = L3- Le - LPO/2 – 3 * mn Ls=滚刀的窜刀长度 L3=滚刀的有效长度 Le=滚刀的切削刃长度(滚刀的 最小长度) LPO=齿轮齿形展成长度
- 滚刀在加工一个或几个齿轮之后,沿其轴向相对于齿轮移动一个距离,以保证滚刀刀齿的均匀磨损—称为
粗加工
精加工
120 m/min
150 m/min
110 m/min
138 m/min
101 m/min
126 m/min
91 m/min 114 m/min
81 m/min 102 m/min
72 m/min 90 m/min
67 m/min 84 m/min
64 m/min 80 m/min
多头滚刀在机床和刀具不适于采用大的轴向走刀,及高速切削的条件下,是提高效率的一个途径. 因采用多头滚刀会增大齿距误差,故对于精密滚削不用多头滚刀为好.
Gen-1-10-2001-M.Broese
选择滚刀的槽数
选用多槽滚刀有下列优点:
High number of gashes for :
Better quality lower chip load less wear less resharpenings reduction of cutting times cutting times
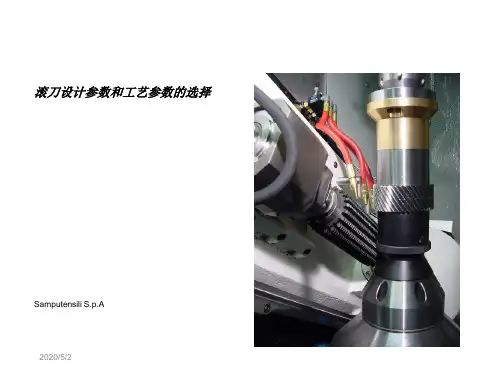
滚刀槽数为12, 头数为2,采用不同的外圆直径可从上图看到其有效齿长不同: 当外圆直径为95mm时刀齿的有效齿长为5.9mm.可刃磨19-20次. 当外圆直径为65mm时刀齿的有效齿长为3 mm.可刃磨8-10次.
Gen-1-10-2001-M.Broese
选择滚刀外圆直径要考虑的因素-滚刀外径对走刀波纹深度的影响
窜刀
- 从降低滚齿的刀具费用,和换刀的辅助时间,滚刀的窜刀长度应尽量长. - 滚刀的窜刀长度应与采用的机床相适应,滚刀可窜刀部份的长度若大于机床能执行的窜刀长度是一种浪
费,会增加刀具的成本.
Gen-1-10-2001-M.Broese
选择参数的目的是提高加工效率, 降低加工成本
提高加工效率,降低加工成本的途径
4
80
4
75
3
3,2
70
3
65
2
2,5
60
2,5
55
1
1,5
50
hob
mod 2,0mm
bore diam. = 32mm
Zo = 2,right ni = 12 Profile DIN 3972, BPI
0 100 95 90 85 80 75 70 65 60 55 50 outside diameter of hob(mm)
b = 工件的宽度 n0 = 滚刀的转数 fz = 轴向走刀量 d0 = 滚刀直径 v = 滚刀切削速度
z0 ·n0 ·fz = 生成速度
Gen-1-10-2001-M.Broese
滚刀外径与滚刀刀齿有效齿长的关系
7
mm
6
6,5
100
5,8
95
5
5
90
5
85
Usable tooth length
4
62 53 49
roughing m/min
75 69 63 57 51 45 42 39 36
33 29 26
finishing m/min
98 90 82 74 66 63 59 55 50
46 41 36
roughing m/min
55 50 40 30 26 25 24 23 22
21 20 19
Gen-1-10-2001-M.Broese
选择滚刀的头数
tH
z2 (E B A)
z0 n0 f z
n0
v 1000
d0
增大下面三项参数可降低滚削时间:
•滚刀头数 •滚刀转数 rpm •轴向走刀量
Z0
n0
应选择较大的值!!
增加头数是提高效率
fz
的有效途径之一
Gen-1-10-2001-M.Broese
• 选取适当的刀具参数 • 选择适当的加工参数 • 合理使用刀具
Gen-1-10-2001-M.Broese
选择适当的加工参数
• 切削速度的选择 • 走刀量的选择
Gen-1-10-2001-M.Broese
选择切削速度
-
-滚削速度的选择要考虑刀具材料, 和适当的涂层
-要考虑被加工齿轮的模数,
-要考虑被加工齿轮的材料及其热处理条件
Gen-1-10-2001-M.Broese
计算齿轮齿形包絡误差
滚削齿形包絡偏差 滚刀的头数 齿轮的模数 齿轮的压力角 齿轮的齿数 滚刀的槽数
Gen-1-10-2001-M.Broese
采用多头滚刀提高被切齿轮的齿形精度
下图比较12槽滚刀和24 槽滚刀所包絡齿形的误差, 12槽滚刀的理论包絡误差为—0.0015mm, 24槽滚刀的理论包絡误差为—0.0004mm
A)
n0
v 1000
d0
tH
z2
d0 (E B
z0 fz v 1000
A)
- 从滚削时间公式可看到的趋势是:
- 加大滚刀直径可增加切削时间,
- 增加滚刀的头数可缩短切削时间.
- 当然在改变这两个参数时,也会带来其它参数的 变化.
z2 = 齿轮齿数, z0 = 滚刀头数 A = 切出长度 E = 切入长度
滚刀的上齿高 变位量
滚刀齿定圆弧半径 压力角 螺旋角 齿数
模数 齿轮顶圆直径 滚刀螺旋升角
展成区长度的计算要考虑两啮合线在滚刀齿顶处 两端点间距和在齿根处两端点间距的大小
-齿轮齿形的生成是在齿形展成区生成, -- 齿形展成区是以节点对称 - 齿形展成区的大小是由两啮合线端点与滚刀齿 顶线交点间的线长lpa和两啮合线与齿轮顶圆交 点间线长Lpf的长者计算.
Gen-1-10-2001-M.Broese
选择滚刀的长度
滚刀长度的计算:
• 预切区长度的计算 • 展成区长度的计算 • 窜刀长度的确定 • 始,终位置的确定
- 滚削的过程要分成预加工区和展成区, - 从齿坯上切下的绝大部分金属是在预切区进行的. - 预加工区是位于滚刀首先切入齿轮的一侧. - 滚刀的安装位置必须包容整个预加工区,否则会造 成切入端第一个刀齿过载,可能发生打刀现象. - 加工一种齿轮的滚刀的最小长度等于预加工区的 长度, 也称刀具切削刃长.等于粗切区长度加上展成 区长度的一半.
选用大直径滚刀的优点: -在保持同样的刃背长度的条件下,可采用较多的槽数,提高滚齿的齿形精度,采用较大的轴向走刀量. -在采用相同的轴向走刀量的条件下,造成的走刀波纹高度要小于小直径滚刀所造成的波纹高度.
从上面公式可看出,在相同的走刀量下,dao 滚刀的顶圆直径愈小走刀波纹的深度愈大,因而,在控制走刀 波度高度一定的前提下,选用较大直径的滚刀可以选择较大的轴向走刀量.如:同采用2mm/rw 的轴向走 刀量,直径 100mm 的滚刀造成的走刀波度为0.0145mm, 而直径为80mm的滚刀造成的走刀波度为 0.0182mm.
12 槽滚刀加工齿形误差
Gen-1-10-2001-M.Broese
24 槽滚刀的理论包絡误差
滚刀工艺参数
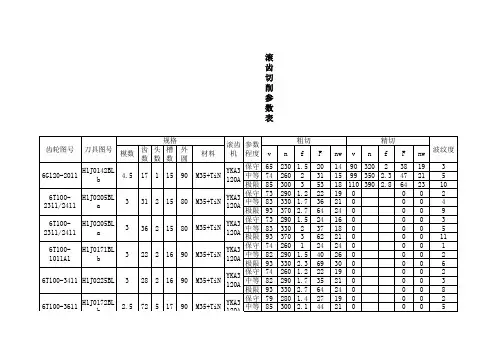
滚齿切削参数表
2011(Z13)
120A
b120A B1
1,波纹度单位u,指的是齿向波纹度。
如果太大,剃齿刀磨损快。
2,v指的是切削速度,单位m/min
3,n指的是滚刀主轴转速,单位r/min
4,f指的是轴向走刀量,单位 mm/r
5,F指的是轴向走刀速度,单位 mm/min
6,nw指的是工作台转速,单位r/min
7,该参数系列适用于 M35+TiN 的滚刀滚切 20CrMnTi正火态材料,HB160~200
8,对于两刀切的齿轮,如果需要试验一刀切,用粗切参数中,“中等”参数里面的转速 n 和“保守”参数里面的轴向走刀量 f 9,加工时先从保守参数入手。
确认安全后,采用中等参数正常加工,并确认精度和表面质量,机床振动,切削区油雾和铁屑正常。
如果需要进行工艺试验和优化,可以逐步将参数向极限方向靠。
在靠近极限的80%左右时,整个加工系统将进入不稳定区域,
容易发生打刀,崩齿,烧刀,表面严重拉伤,精度严重超差,夹具失稳,机床损伤等事故,建议不要在此区域加工。
矩形花键滚刀的设计与加工工艺
I
目录
1 前言...............................................................................................................................1 1.1 矩形花键滚刀的概述.................................................................................................1 1.2 矩形花键滚刀的计算方法.........................................................................................1 2 矩形花键滚刀的设计...................................................................................................2 2.1 已知条件与要求...........................................................................................................2 2.2 设计原理.......................................................................................................................3 2.2.1 切割原理.....................................................................................................................3 2.2.2 基本蜗杆.....................................................................................................................3 2.3 齿形设计.......................................................................................................................4 2.4 结构参数.......................................................................................................................6 2.4.1 滚刀的结构尺寸.........................................................................................................6 2.4.2 滚刀的切削角度.........................................................................................................8 2.5 计算过程.......................................................................................................................9 2.6 结构设计.....................................................................................................................14 3 工艺设计.......................................................................................................................15 3.1 工艺设计要求...............................................................................................................15 3.2 工艺文件目录...............................................................................................................16 3.3 械加工工艺过程卡片...................................................................................................10 4 结论...............................................................................................................................46 参考文献...............................................................................................................................47 致 谢...................................................................................................................................48
《滚刀基本知识》课件

06 滚刀的发展趋势与展望
滚刀技术的发展趋势
01
智能化发展
随着科技的进步,滚刀技术正朝着智能化方向发展。智能化滚刀可以实
现自动化调整、智能监控和故障诊断,提高加工效率和精度。
THANKS FOR WATCHING
感谢您的观看
切削热控制
采用冷却液、改变切削参 数和刀具涂层等方法可以 降低切削热,提高加工稳 定性和刀具寿命。
04 滚刀的参数与选择
滚刀的参数
切削角度
包括前角、后角和侧角,这些角 度影响切削效果和切削力。
齿数和螺旋角
齿数决定了切削效率,螺旋角影响 切削深度和切削力。
刀刃长度和容屑槽
刀刃长度影响切削宽度,容屑槽设 计影响排屑效果。
切削力的测量与控制
通过测量和控制切削力,可以优化加 工参数和提高加工精度。
切削力影响因素
切削速度、切削深度、进给量、刀具 材料和工件材料等都会影响切削力的 大小。
切削热
切削热产生
切削过程中,由于切削刃 与材料摩擦和挤压,产生 大量的热量。
切削热的影响
切削热会导致刀具磨损和 工件热变形,影响加工精 度和表面质量。
详细描述
根据不同的切削需求,滚刀有多种类型。其中,直齿滚刀是最常用的一种类型,它具有切削效率高、使用寿命长 的特点。斜齿滚刀则适用于切削较硬的金属材料,具有切削力小、切削平稳的优点。锥度滚刀则适用于加工锥面 或斜面的金属材料,能够实现精确的切削效果。
02 滚刀的结构
刀体
01
02
03
04
刀体是滚刀的基本结构,通常 由高强度材料制成,如合金钢
滚刀设计

' 2
hf sin α cos α
+ ha tan α
由于L2>L2',所以满足上述两个要求的滚刀最小长度为: 由于 ,所以满足上述两个要求的滚刀最小长度为:
L = L1 + L2
复杂刀具设计
计算得到的滚刀长度,还要进行修正: 计算得到的滚刀长度,还要进行修正: (1)由于滚刀的刀齿是按螺旋线分布的,所以边缘上的几 )由于滚刀的刀齿是按螺旋线分布的, 个刀齿是不完整的刀齿,为了使它们不参加切削, 个刀齿是不完整的刀齿,为了使它们不参加切削,就应该把滚 刀长度加长些。 刀长度加长些。 (2)加工直齿齿轮时,由于滚刀轴线与工件端面倾斜角度, )加工直齿齿轮时,由于滚刀轴线与工件端面倾斜角度, 滚刀与齿轮坯的切削区域便加大了, 滚刀与齿轮坯的切削区域便加大了,因而滚刀长度必须相应的 增加。但是,由于加工直齿轮时一般不超过6˚~7˚,这一项修正 增加。但是,由于加工直齿轮时一般不超过 , 的影响不超过0.6%,可以不予考虑,但当加工斜齿齿轮时,如 的影响不超过 ,可以不予考虑,但当加工斜齿齿轮时, 果滚刀轴线与工作面的夹角较大,必须考虑增加滚刀的长度, 果滚刀轴线与工作面的夹角较大,必须考虑增加滚刀的长度, 或在滚刀上作出切削锥部。 或在滚刀上作出切削锥部。 (3)滚刀的轴台是用于检验滚刀安装跳动的基准,为了便 )滚刀的轴台是用于检验滚刀安装跳动的基准, 于测量,单边轴台长度应不小于4~6mm。 于测量,单边轴台长度应不小于 。 (4)为了使滚刀整个长度上的刀齿磨损均匀,滚刀可沿轴 )为了使滚刀整个长度上的刀齿磨损均匀, 向窜刀,以增加每次重磨间的寿命, 向窜刀,以增加每次重磨间的寿命,所以计算滚刀的长度时还 应考虑增加一定的窜刀长度。可取轴向窜刀位置为2~3个。 应考虑增加一定的窜刀长度。可取轴向窜刀位置为 个
滚齿加工原理

滚齿加工原理滚齿加工是一种常见的齿轮加工方法,它通过滚刀在齿轮上滚动切削,以实现齿轮的加工。
滚齿加工具有高效、精度高、表面质量好等特点,因此在工业生产中得到了广泛应用。
下面我们来详细了解一下滚齿加工的原理。
首先,滚齿加工的原理是利用滚刀的滚动切削齿轮的齿廓。
滚刀的切削边缘与齿轮的齿廓形状相吻合,当滚刀在齿轮上滚动时,就能够完成对齿轮齿廓的加工。
这种滚动切削的方式,不仅可以保证齿轮的齿廓形状精确,而且还能够提高加工效率。
其次,滚齿加工的原理还包括滚刀的选择和工艺参数的确定。
滚刀的选择需要考虑到齿轮的模数、齿数、齿廓等因素,以确保滚刀与齿轮的匹配性。
同时,工艺参数的确定也十分重要,其中包括滚刀的进给量、转速、切削深度等,这些参数的合理确定将直接影响到齿轮加工的质量和效率。
另外,滚齿加工的原理还涉及到滚刀的运动轨迹。
滚刀在齿轮上的滚动轨迹需要精确控制,以确保滚刀与齿轮的匹配和切削效果。
通常情况下,滚刀的运动轨迹是根据齿轮的齿廓形状确定的,这就要求滚刀的设计和制造具有高精度。
最后,滚齿加工的原理还包括切削液的使用。
在滚齿加工过程中,切削液的使用对于降低切削温度、减少摩擦和延长刀具寿命都起着重要作用。
因此,合理选择切削液的种类和使用方法,对于滚齿加工的效果有着直接的影响。
总的来说,滚齿加工的原理是基于滚刀的滚动切削齿轮的齿廓,需要合理选择滚刀和确定工艺参数,控制滚刀的运动轨迹,并合理使用切削液。
这样才能够实现齿轮加工的高效、高精度和高质量。
滚齿加工作为一种重要的齿轮加工方法,在工业生产中具有着重要的地位和作用,值得我们深入学习和研究。
滚刀设计参数及工艺参数的选择
0 100 95 90 85 80 75 70 65 60 55 50 outside diameter of hob(mm)
滚刀槽数为12, 头数为2,采用不同的外圆直径可从上图看到其有效齿长不同: 当外圆直径为95mm时刀齿的有效齿长为5.9mm.可刃磨19-20次. 当外圆直径为65mm时刀齿的有效齿长为3 mm.可刃磨8-10次.
2020/5/2
计算齿轮齿形包絡误差
滚削齿形包絡偏差 滚刀的头数 齿轮的模数 齿轮的压力角 齿轮的齿数 滚刀的槽数
2020/5/2
采用多头滚刀提高被 切齿轮的齿形精度 下图比较12槽滚刀和24 槽滚刀所包絡齿形的误差,
12槽滚刀的理论包絡误差为—0.0015mm, 24槽滚刀的理论包絡误差为—0.0004mm
-要考虑被加工齿轮的模数,
-要考虑被加工齿轮的材料及其热处理条件
2020/5/2
Te m pe rature in °C
切削速度和切屑厚度对 Return
550 刀具刃口温升的影响
刀5具00刃口的温度在一定的范围内随切屑厚度的增大及切削速度的提高而
450
.升高
VC m/min
400
350
300
Chip thickness
77 70 56 42 36 35 34 32 21
29 28 27
2020/5/2
ASP30带TIN 涂层滚刀推荐的切削速度
刀具 材料 ASP3
0
易加工材料
强度 <700N/m
m2
中等强度材 料
强度 <900N/m
m2
难加工材料
强度 <1200N/m
m2
模数 粗加 精加 粗加 精加 粗加 精加 工 工工工 工 工
滚齿加工_精品文档
- 齿厚下偏差 齿厚上偏差 第Ⅲ公差组的精度等级 第Ⅱ公差组的精度等级 第Ⅰ公差组的精度等级
二、圆柱齿轮加工工艺分析
(一 )圆柱齿轮加工工艺过程分析 1.定位基准的选择
齿轮的加工精度要求较高 ,加工较为复杂 , 因此为保 证加工质量 ,应尽量按基准重合原则选择齿轮的定位基 准 , 并且尽可能在整个加工工艺过程中保持基准统一 。
单件小批量生产加工齿坯时 ,一般是齿坯的孔、 端面、外圆的粗、精加工都在卧式车床上完成 。先 车好一端 ,在调头车另一端 。此时 ,要特别注意使 孔和基准端面的精加工在一次安装中完成, 以保证 其相互之间的位置精度。
3.齿形加工
齿形加工是整个齿轮加工的关键 。加工方法 和加工方案的选择必须合理, 以确保齿轮的进度 达到要求。
轴向跳动 F
0.005 0.010
0.015
0.020
(二)滚刀精度的选用(见下表)
齿轮精度 滚刀精度
6~7
AA
7~8 A
8~9 B
10~ 12
C
注: 滚切6级精度以上的齿轮 , 需设计制造更高精度的滚刀
(三)滚刀工艺参数的选择
(1)高速钢滚刀滚切45钢齿轮常用切削用量 (见下表)
模数
/mm
≤10 >10
(2)传度运动的平稳性(工作平稳性) 要求齿 轮在一齿转角内的最大转角误差应在规定范围内,
以保证齿轮传动的瞬时传动比的变化量在一定限度 内 ,从而减少齿轮传动中的振动、冲击和噪声。
(3)齿面接触的均匀性(接触精度) 指齿轮在 传递动力的过程中 ,为保证载荷分布均匀 ,要求齿 轮工作时齿面接触要均匀 ,保证有一定的接触面积 和符合要求的接触位置, 以免产生应力集中和齿面 过早磨损 ,而降低齿轮的使用寿命。
滚刀设计
复杂刀具设计
此项误差通常是以圆周齿距的最大累积误差表示的。 测量方法与齿轮周节累积误差测量方法相同,在下图(b)中, 用固定量爪及带杠杆的千分表测量出相对齿距误差,然后 通过计算可求圆周齿距的最大累积误差。 若不具备这种测量条件,也可用平测头千分表A检查刀齿 的径向跳动来代替。
复杂刀具设计
(2)前刀面的径向性误差 这是因为砂轮和滚刀的相对位置调整不准确引起的。 由于前刀面不通过滚刀轴线,导致刀齿齿形畸形。 通常滚刀重磨后,只允许零前角或有微小的正前角。 测量时先调整心轴,使千分表测头调至水平位置,保证侧 头对准滚刀中心,如下图(c),检验时将千分表沿滚刀的半 径方向移动,即可测出滚刀前刀面的径向性误差。
2) 滚刀的安装
复杂刀具设计
a ) 右旋滚刀 滚切右旋工件 b ) 右旋滚刀 滚切左旋工件
安装角δ取决于滚刀的螺旋升角λ0和被加工齿轮的螺旋角β1
“同减异加,左顺右逆 ”
c ) 左旋滚刀 滚切左旋工件 d ) 左旋滚刀 滚切右旋工件
复杂刀具设计
二、齿轮滚刀的基本蜗杆 滚刀的形成:在一个蜗杆上铣 出若干条容屑槽(直槽或螺旋槽), 把蜗杆螺纹切割成许多小的刀 齿,并形成刀齿的前面1、顶刃 2及两条侧刃3和4。沿着蜗杆的 螺纹方向在圆周上和两个侧面 铲齿,铲出顶后面5及两个侧后 面6和7,并形成顶刃后角和左、 右侧刃后角。 滚刀的基本蜗杆(产形蜗杆):切削刃所在的蜗杆。
因此,高精度滚刀一般采 用很小的螺旋升角和零 度前角;一般精度的滚 刀可采用正前角与适当 的螺旋升角。
复杂刀具设计
四、齿轮滚刀的种类、精度等级及应用 1. 齿轮滚刀的种类 (1)按结构可分为整体与镶齿两类
m≤10mm
m>10mm
复杂刀具设计
滚齿机极限尺寸加工参数优化选择
滚齿机极限尺寸加工参数优化选择
齐重数控装备股份有限公司 (黑龙江齐齐哈尔 161004) 张 庆 徐忠和
滚齿机按机床给定规格参数,加工临界规格尺 寸的齿轮时,时有滚刀架与工件干涉,以 及在加工人字齿时,刀具与出刀槽发生干 涉的问题,从而影响零件的加工。
通过多年的工作实践和相关技术资料,总结归 纳以下方法,防止工件与滚齿机滚刀架以及刀具与 零件的干涉现象,可在滚齿前对相关工艺参数进行 核准。
7 75 80 85 26 250 275 290
8 85 90 95 28 290 310 325
9 95 105 110 30 315 335 345
10 100 110 115 32 290 330 350
12 125 135 145 34 310 340 360
14 140 155 175 36 330 360 380
4. 结语 我们验证改进后机床的磨削效果,先后在4台 机床磨削6个品种共计228套阴阳转子,齿根齿顶咬 合表面擦伤与端面曲线啮合间隙大两项问题没有再 发生,达到了满意效果。
(收稿日期:20121213)
图3 X轴极限位置 (2)当 d >2时,应满足以下条件
2
式中,ω为滚刀安装角(ω=β±θ);D为工件分度
最小空刀槽宽度W
最小空刀槽宽度W
mn
βf=
βf=
βf=
mn
βf=
βf=
βf=
15°~ 25°~ 35°~
15°~ 25°~ 35°~
25° 35° 45°
25° 35° 45°
4 50 55 60 20 200 215 230
5 60 65 70 22 215 230 250
采茶机滚切刀的运动分析和设计
都是 完 整 的 芽 叶。
积A F B H分别表示轨迹 I 与轨迹 Ⅱ 滚刀旋转 1圈应该
・
41・
21 0 1年 1 0月
2 4 2次 切 割 区 I HI . CD
农 机 化 研 究
第 1 0期
滚刀 I 应该切割 的茶叶区段 的面积 ID C H实 际上 是由滚 刀 Ⅱ剪切下来 的( 切割线 c D也是一条等轴双
其 中, ( I 即图中虚线的轨迹 ) 为首先切割 的滚切 刀刃 E运 动轨 迹 ; l Ⅱ为第 2把 滚切 刀刃 口的运 动轨 迹; h为留茬高度 ;为切割茶青 的长度 ; z R为滚切刀工
作 半径 。1与 3线 间 的 面 积 IF 以及 2与 4线 间 面 CG
中, 切第 1 时对 茶青压弯高度 不一 , 刀 就有把芽 叶切
叶, 滚切刀 只在一瞬 间内将 它剪下 , 以切割 的功率 所
,
较小 。滚切刀工作 时需要 的总功率 P为
P = b W) u( () 6
。
, / I b .
/
I
f
.
f . /
式中
F 一单茶青切割力( ) N ;
p 单 位长 度 上 的芽 叶 密度 ( m) 一 个/ ;
所示 。
b: :
n
. 旦
() 5
式 ( ) 明, 5表 当滚 切刀 数 量 与 工 作半 径 确 定 以后 ,
兜进茶青长度 b 也只 与 vu有关 , 值反 映滚切 刀工 / b 作时所需 功率 的大小。因为滚切 刀一般都 做成 螺旋
状 , 之 芽 叶较 稀 , 般在 3—5m 范 围 内 只有 1个 芽 加 一 c