
总冲裁力的计算
应而得出 一个大概 估算结果 。在最终 确 定冲床时 需计算每 一步所冲 裁的实际 周 边长度 。)
(注:此 套模具是 不用计算 顶件力, 在此只是 一 种模拟计 算而已, 因此没有 计算到总 冲裁力里 面.)
Fd =0.357(T ON)
总冲裁 力:F总 = (5.95+0. 357+1.07 )*1.8 (注)
废料 或制 品
凹模
卸料力: Fx =Kx * F 推料力: Ft = n * Kx * F
说明:Kx 为系数 (这是一 个经验值 随材料厚 度变化, 通常取F 冲裁力的 0.6%~0.8 %)
F 冲裁力
Fx 卸料力
凸模
Ft 推料力
图1 正 装结构 (在此不 用考虑顶 件力)
P2/3
,n为同时 卡在凹模 内的冲裁 件或废料 数量,Fx 为卸料力 。
F总 = 13.28 (TON)
注:1.8 是指连续 模具设计 时选择冲 床必须在 原有冲裁 力的基础 上加上的 系数。因 为连续模 具是在一 套模具内 同时完成 冲孔、折 弯、成型 、落料等 工序,故 还需在 总冲裁力 上乘以 1.8的系 数。
根据以上 计算结果 此模具选 择15 (TON) 的冲床即 可。
注1:系 数K是考 虑到实际 生产中, 模具间隙 值的波动 和不均匀 、刃口的 磨损、板 料力学性 能和厚度 波动等因 素的影响 而给出的 修正系数 。一般取 K=1.3。
推 料 力 、 顶 件 力 、 卸 料 力 ( 见 图
1~
2 说 三明 、)
F 冲裁力
Fx 卸料力
弹 簧
卸料 板
制品 或废 料
弹 簧
卸料 板
制品 或废 料
凹模
顶料 装置
顶料力: Fd = Kx *F
F 冲裁力
凸模
Fx 卸料力
Fd 顶件力
废料或 制品
图2 倒 装结构 (在此不 用考虑推 料力)
说明:
最终选择 冲床时必 须是由: F总 = F + Fx + Ft + Fd
正装结 构: F总 = F + Fx + Ft 倒装结 构: F总 = F + Fx + Fd
以上
F =59508.8 (N) F =5.95 (TON)
卸料力: Fx =Kx * F
Fx =0.6%*5. 95 Fx =0.357(T ON)
推料力: Ft = n * Kx * F
Ft =3*(0.6% *5.95) Ft =1.07(TO N)
顶件力: Fd = Kx *F
Fd =0.6%*5. 95
卸料力:
从凸模上 卸下箍着 的材料而 产生的力 为卸料力 。
P3/3
实 例 四计 、算
制品图: HOOPCPU143 1 68黄铜 、 T=0.4mm
红色圆圈
处为 L
的周边长 度
冲裁力: F =K*L*t* Tb
图3
(注:此 处的L只 是根据制 品图的初 步反
F =1.3*286. 1*0.4*40 0
总 冲 裁 力 的 计 算
一前 、言
计算总冲 裁力的目 的是为了 合理地选 用压力机 (冲床) 和设计模 具。压力 机的吨 位必须大 于所计算 的总冲裁 力,以适 应冲裁的 要求。总 冲裁力包 含:冲裁 力、推 料力、顶 件力、卸 料力等。
CRD
200 5.11.2 8 17: 01:17
'05.11.28 張国平
推料力: 在冲裁结 束时,由 于材料的 弹性回复 及摩擦的 存在,将 冲落的材 料梗塞在
凹模内, 为使冲裁 工作继续 进行,必 须将材料 从凹模推 下,这样 产生的力 为推料 力!
顶件力:
在冲裁结 束时,由 于材料的 弹性回复 及摩擦的 存在,将 冲落的材 料梗塞在
凹模内, 为使冲裁 工作继续 进行,必 须将材料 从凹模内 往上顶 出,这样 产 生的力为 顶料力!
日期: 2005/10/2
作1 成:CRD 舒爱国
P1/3
冲 裁 力 的 二计 、算
冲裁力是 冲裁过程 中凸模对 板料施加 的压力, 它是随凸 模进入材 料的深度 (凸模 行程)而 变化的。
用普通平 刃口模具 冲裁时, 其冲裁力 F一般按 下计算:
F=K*L
式Hale Waihona Puke :*t*Tb F——冲 裁力 (N); K——系 数(注 1L)——冲 裁周边长 度 (mm); t ——材 料厚度 (mm); Tb—— 材料抗剪 强度 (MPa);
冲床冲压力计算公式P
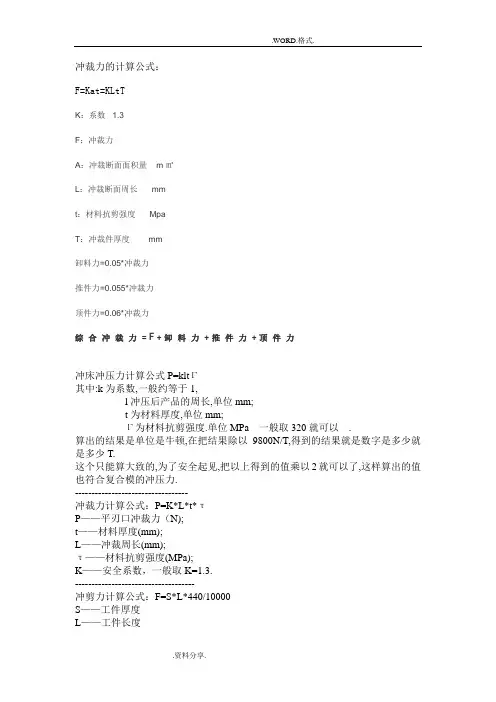
冲裁力的计算公式:F=Kat=KLtTK:系数 1.3F:冲裁力A:冲裁断面面积量 m㎡L:冲裁断面周长 mmt:材料抗剪强度 MpaT:冲裁件厚度 mm卸料力=0.05*冲裁力推件力=0.055*冲裁力顶件力=0.06*冲裁力综合冲裁力=F+卸料力+推件力+顶件力冲床冲压力计算公式P=kltГ其中:k为系数,一般约等于1,l冲压后产品的周长,单位mm;t为材料厚度,单位mm;Г为材料抗剪强度.单位MPa 一般取320就可以.算出的结果是单位是牛顿,在把结果除以9800N/T,得到的结果就是数字是多少就是多少T.这个只能算大致的,为了安全起见,把以上得到的值乘以2就可以了,这样算出的值也符合复合模的冲压力.----------------------------------冲裁力计算公式:P=K*L*t*τP——平刃口冲裁力(N);t——材料厚度(mm);L——冲裁周长(mm);τ——材料抗剪强度(MPa);K——安全系数,一般取K=1.3.------------------------------------冲剪力计算公式:F=S*L*440/10000S——工件厚度L——工件长度一般情况下用此公式即可。
-------------------------------------冲压力是指在冲裁时,压力机应具有的最小压力。
P冲压=P冲裁+P卸料+P推料+P压边力+P拉深力。
冲压力是选择冲床吨位,进行模具强度。
刚度校核依据。
1、冲裁力:冲裁力及其影响周素:使板料分离动称作冲裁力.影响冲裁力的主要因素:2.冲裁力计算:P冲=Ltσb其中:P冲裁-冲裁力L-冲裁件周边长度t-板料厚度σb-材料强度极限σb-的参考数0.6 算出的结果单位为KN3、卸料力:把工件或废料从凸模上卸下的力Px=KxP冲其中Kx-卸料力系数Kx-的参考数为0.04 算出的结果单位为KN 4、推件力:将工件或废料顺着冲裁方向从凹模内推出的力Pt=KtPnKt-推件力系数n-留于凹模洞口内的件数其中:Px、Pt --分别为卸料力、推件力Kx,Kt分别是上述两种力的修正系数P——冲裁力;n——查正表卡在凹模洞口内的件数Kt的参考数为0.05,结果单位为KN5、压边力:P y=1/4 [D2—(d1+2R凹)2]P式中D------毛坯直径d1-------凹模直径R凹-----凹模圆角半径p--------拉深力6、拉深力:Fl= d1 bk1(N)式中d1-----首次拉深直径(mm)b-----材料抗拉强度(Mpa)K-------修正系数一般压力机所用到的力为公称压力的60%,最多不能超过65%,不然机器完蛋不说还有可能死人.公称压力F=F+Fx+Ft(弹性卸料装置下出料)F=F+Fx+Fd(弹性卸料装置上出料)F=F+Ft (刚性卸料装置下出料)FxFtFd分别为卸料力,推件力,顶件力.推件力Pt=KtPn n-留于凹模洞口内的件数n=h/t h=凹模洞口直刃壁的高度t=料的厚度材料的抗剪强度抗拉强度参数去书店翻翻比在网上找的快网上没电子版的资料,反正不怎么好找.其中:Px、Pt --分别为卸料力、推件力Kx,Kt分别是上述两种力的修正系数P——冲裁力;n——查正表卡在凹模洞口内的件数Kt的参考数为0.05,结果单位为KN5、压边力:P y=1/4 [D2—(d1+2R凹)2]P式中D------毛坯直径d1-------凹模直径R凹-----凹模圆角半径p--------拉深力6、拉深力:Fl= d1 bk1(N)式中d1-----首次拉深直径(mm)b-----材料抗拉强度(Mpa)K-------修正系数一般压力机所用到的力为公称压力的60%,最多不能超过65%,不然机器完蛋不说还有可能死人.公称压力F=F+Fx+Ft(弹性卸料装置下出料)F=F+Fx+Fd(弹性卸料装置上出料)F=F+Ft (刚性卸料装置下出料)FxFtFd分别为卸料力,推件力,顶件力.推件力Pt=KtPn n-留于凹模洞口内的件数n=h/t h=凹模洞口直刃壁的高度t=料的厚度材料的抗剪强度抗拉强度参数去书店翻翻比在网上找的快网上没电子版的资料,反正不怎么好找.《设计手册》和教科书上给出的计算公式如下:1、冲裁力冲裁力:F p=KLtτ(其中K一般取1.3)。
冲裁力计算

冲裁力计算一、冲压力:冲压力是指在冲裁时,压力机应具有的最小压力。
P冲压=P冲裁+P卸料+P推料(P顶件)冲压力是选择冲床吨位,进行模具强度。
刚度校核依据。
1、冲裁力:冲裁力及其影响周素:使板料分离的力称作冲裁力.影响冲裁力的主要因素:A.材料的抗剪强度。
B.材料的厚度,C.冲裁件的轮郭周长。
D.冲裁间隙。
E.刃口的锐利程度。
F.冲裁速度及润滑情况。
2.冲裁力计算:P冲=Ltσb其中:P冲裁-冲裁力L-冲裁件周边长度t-板料厚度σb-材料强度极限(不锈钢55kg/mmmm,热轧板35kg/mmmm,冷轧板30 kg/mmmm3、卸料力:把工件或废料从凸模上卸下的力P x=K x P冲其中K x-卸料力系数(0.02-0.06)=K t P n4、推件力:将工件或废料顺着冲裁方向从凹模内推出的力P tK t-推件力系数(0.03-0.07) n-留于凹模洞口内的件数5、顶件力:顶件力P d--将工件或废料的从凹模洞口逆着冲裁方向项出所需的力。
P x=K x PP t=K t P nP d=K d P其中:P x、P t、P d--分别为卸料力、推件力和顶件力。
K x,K t,K d(0.04-0.08)分别是上述三种力的修正系数,P——冲裁力;n——查正表卡在凹模洞口内的件数,锥形出口无工件卡住,故P t=0,不计算推件力。
6、总的冲压力选择压力机吨位时,冲压力计算要根据冲模的具体结构考虑其计算方法。
1)刚性卸料装置自然落料方式:P z=P+P t=P+K t P n2)主要性卸料的和主要性顶料装置:P z=P+P a+P d=P+K x P+K z P3)主要性缺卸装置自然落料方式:P z=P+P x+P t=P+K x P+K t P nP z——总的部裁力即是压力机就给的最小压力.二、压力中心1、压力中心概念,冲裁力合力的作用点称模具的压力中心。
冲裁件的压中心与冲裁件的重心不同,它是指冲裁力合力的作用中心与冲裁力的大小及作用位置有关。
冲裁力计算

2.2冲裁力和压力中心的计算2.2.1.冲裁力的计算冲裁力是指冲裁过程中凸模对板料施加的压力,它是随凸模进入材料的深度(凸模行程)而变化的。
通常说的冲裁力是指冲裁力的最大值,它是选用压力机和设计模具的重要依据之一。
用普通平刃口模具冲裁时,其冲裁力F一般按下式计算F=KLt (2.8)式中:F——冲裁力;L——冲裁周边长度;t——材料厚度;——材料抗剪强度;K——系数。
系数K要考虑到实际生产情况时,模具间隙值的波动和不均匀、刃口的磨损、材料力学性能和厚度波动等因素的影响而给出的修正系数。
一般表2.5 冲压常用金属材料的力学性能取K=1.3。
为计算简便,也可按下式计算冲裁力:F≈Lt(2.9)式中为材料的抗拉强度。
查表2.5得=400Mpa 。
F= Lt=47.1×4×400 N=75000 N2.2.2.卸料力、推件力及顶件力的计算卸料力、推件力和顶件力是由压力机和模具卸料装置或顶件装置传递的。
所以在选择设备的公称压力或设计冲模时,应分别予以考虑。
影响这些力的因素较多,主要有材料的力学性能、材料的厚度、模具间隙、凹模洞口的结构、搭边大小、润滑情况、制件的形状和尺寸等。
所以要准确地计算这些力是困难的,生产中常用下列经验公式计算:卸料力=F (2.10)推件力=nF (2.11)顶件力=F (2.12)式中:F——冲裁力;、、——卸料力、推件力、顶件力系数,需查表得到;N——同时卡在凹模内的冲裁件数。
n=h/t式中:h——凹模洞口的直刃壁高度;t——板料厚度。
查表2.6得, =0.04;=0.045;=0.05;n=h/t=20/4=5;卸料力=F=0.04×75000N=3000N推件力=nF=5×0.045×75000N=17000N顶件力=F=0.05×75000N=37500N表2.6卸料力、推件力、顶件力系数2.2.3.压力机公称压力的确定压力机的公称压力必须大于或等于各种冲压工艺力的总和。
模具冲裁力的计算
标准
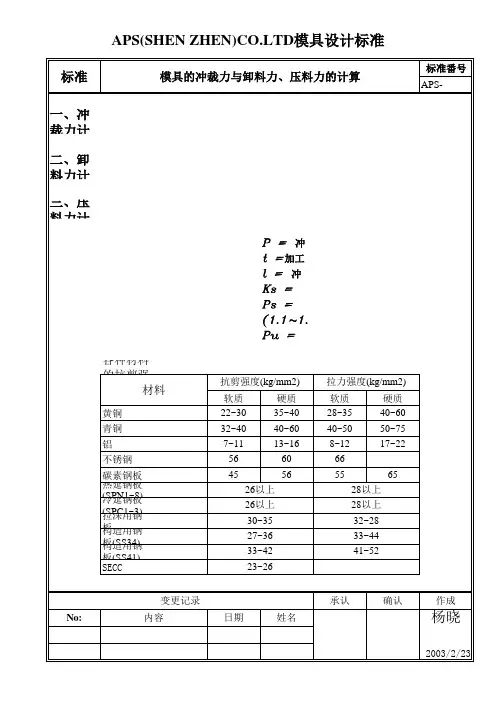
模具的冲裁力与卸料力、压料力的计算
标准番号 APS-
一、冲裁力计算式: P=(1.1~ 1.3) * t * l * Ks 二、卸料力计算式: Ps=(1.1~ 1.3) * t * l * Ks * (0.08~0.25) 三、压料力计算式: Pu=(1.1~ 1.3) * t * l * Ks * (0.1~0.15)
P = 冲裁力(KG) t =加工材料厚度(mm) l = 冲裁轮廓的周长(mm) Ks = 材料的抗剪强度(kg/mm2) Ps = 卸料力(KG) (1.பைடு நூலகம்~1.3)为安全系数 Pu = 压料力(KG)
各种材料的抗剪强度与拉力强度:(下表示) 材料
黄铜 青铜 铝 不锈钢 碳素钢板 热延钢板(SPN1~8) 冷延钢板(SPC1~3) 拉深用钢板 构造用钢板(SS34) 构造用钢板(SS41) SECC 变更记录 No: 内容 日期 姓名 抗剪强度(kg/mm2) 软质 22~30 32~40 7~11 56 45 26以上 26以上 30~35 27~36 33~42 23~26 承认 确认 作成 硬质 35~40 40~60 13~16 60 56 拉力强度(kg/mm2) 软质 28~35 40~50 8~12 66 55 28以上 28以上 32~28 33~44 41~52 65 硬质 40~60 50~75 17~22
杨晓
2003/2/23
模具冲裁力计算公式

模具冲裁力计算公式模具冲裁力的计算公式可不像做算术题那么简单,这里面的门道可多着呢!咱先来说说什么是模具冲裁力。
想象一下,你要把一块完整的材料剪成你想要的形状,就像剪纸一样,这时候你需要用的力就是冲裁力啦。
那怎么算出这个力有多大呢?这就得靠公式啦。
一般来说,模具冲裁力的计算公式是:F = Ltτ 。
这里的“F”就是冲裁力,“L”是冲裁周边长度,“t”是材料厚度,“τ”是材料的抗剪强度。
比如说,有一块长方形的钢板,长 10 厘米,宽 5 厘米,厚度是 2毫米,材料的抗剪强度是 300 兆帕。
那咱们来算算冲裁力有多大。
先把长度和宽度都换算成毫米,长就是 100 毫米,宽是 50 毫米。
冲裁周边长度 L 就等于(100 + 50)× 2 = 300 毫米。
材料厚度 t 是 2 毫米,抗剪强度τ 是 300 兆帕,换算一下就是 300N/mm²。
把这些数字带进公式里,冲裁力 F = 300 × 2 × 300 = 180000 牛。
是不是感觉还挺神奇的?我记得有一次在工厂里,师傅让我计算一个零件的冲裁力。
那是个形状有点复杂的零件,我一开始看着就有点发懵。
但是没办法,任务在身,只能硬着头皮上。
我拿着尺子量啊量,把每一段的长度都仔细记录下来,然后再换算单位,按照公式一步步计算。
算的时候心里那个紧张啊,就怕出错。
最后算出来交给师傅,师傅看了看,点了点头,说:“不错,小伙子,算对啦!”那一刻,我心里别提多高兴了,感觉自己的努力没有白费。
不过,这里面还有一些小细节要注意哦。
材料的抗剪强度可不是一个固定不变的值,它会受到材料的材质、硬度、温度等因素的影响。
所以在实际计算的时候,要根据具体情况选择合适的抗剪强度值。
而且,有时候模具的结构也会对冲裁力产生影响。
比如说,如果模具的刃口比较锋利,冲裁力就会相对小一些;要是刃口比较钝,那冲裁力可就大了。
所以,在设计模具的时候,也要考虑到这些因素,尽量让冲裁过程更省力、更高效。
冲床冲裁力计算公式

冲床冲裁力及冲剪力计算公式许多用户在购买冲床时会问到一些问题:如何选择冲床吨位?多厚的板子用多大的冲床?冲多大的孔用多大的冲床?类似的问题只要搞清楚冲床冲裁力的计算公式,对冲床的选用就很简单。
冲裁力计算公式:P=K*L*t*τP——平刃口冲裁力(N);t——材料厚度(mm);L——冲裁周长(mm);τ——材料抗剪强度(MPa);K——安全系数,一般取K=1.3冲剪力计算公式:F=S*L*440/10000S——工件厚度L——工件长度一般情况下用此公式即可。
冲床冲压力计算公式冲床冲压力计算公式P=kltГ其中:k为系数,一般约等于1, l冲压后产品的周长,单位mm; t 为材料厚度,单位mm; Г为材料抗剪强度.单位MPa . 算出的结果是单位是牛顿,在把结果除以9800N/T,得到的结冲床冲压力计算公式P=kltГ其中:k为系数,一般约等于1,l冲压后产品的周长,单位mm;t为材料厚度,单位mm;Г为材料抗剪强度.单位MPa算出的结果是单位是牛顿,在把结果除以9800N/T,得到的结果就是数字是多少就是多少T. 这个只能算大致的,为了安全起见,把以上得到的值乘以2就可以了,这样算出的值也符合复合模的冲压力.----------------------------------冲裁力计算公式:P=K*L*t*τP——平刃口冲裁力(N);t——材料厚度(mm);L——冲裁周长(mm);τ——材料抗剪强度(MPa);K——安全系数,一般取K=1.3.------------------------------------冲剪力计算公式:F=S*L*440/10000S——工件厚度L——工件长度一般情况下用此公式即可。
-------------------------------------冲压力是指在冲裁时,压力机应具有的最小压力。
P冲压=P冲裁+P卸料+P推料+P压边力+P拉深力。
冲压力是选择冲床吨位,进行模具强度。
冲裁力的计算公式表格
冲裁力的计算公式表格
冲裁力是冲裁过程中凸模对板料施加的压力,它是随凸模切入材料的深度而变化的。
冲裁力F冲一般可按下式计算: F冲=KLtτ
式中 F冲——冲裁力,N;
K——系数;考虑到冲裁模刃口的磨损、凸模与凹模间隙之波动(数值的变化或分布不均)学性能与厚度公差的变化等因素而设置的安全系数,一般取1.3。
L——冲裁周边总长,度,mm; τ——材料抗剪强度,MPa;
当查不到抗剪强度τ时,可用抗拉强度σb代替τ,这时取K=1的近似计算法计算。
即 F 式中 σb——材料的抗拉强度,MPa。
度而变化的。
的变化或分布不均)、润滑情况、材料力—冲裁周边总长,mm; t——材料厚计算法计算。
即 F冲=Ltσb 。
冲裁力的计算公式
冲裁力的计算公式冲裁力可以通过以下公式计算:冲裁力=压力×施加力的面积其中,压力是指单位面积上施加的力,通常用帕斯卡(Pa)作为单位。
施加力的面积是指施加力的面积大小,通常用平方米(㎡)作为单位。
为了更好地理解冲裁力的计算公式,我们可以从牛顿力学的角度来解释。
牛顿第二定律告诉我们,物体的加速度与作用在物体上的力成正比,与物体的质量成反比。
这个定律可以表达为以下公式:F=m×a其中,F代表物体所受的力,m代表物体的质量,a代表物体的加速度。
考虑一个简单的冲裁场景,假设有一个质量为m的物体,被施加一个力F,它的加速度a可以通过牛顿第二定律计算:a=F÷m通常情况下,我们可以认为冲裁过程瞬间完成,物体的加速度为0。
因此,上述公式可以写成:F=m×0根据牛顿第二定律,物体的加速度为0,所以它所受的力F也必须为0。
但实际上,在冲裁过程中,我们可以观察到物体受到了巨大的压力和力。
这是因为冲裁过程中,施加在物体上的力并不是瞬间改变的,而是在一段时间内以一定的速率施加的。
在瞬间施加力的时候,物体会受到很大的冲击力,随着时间的推移,冲击力逐渐减小,最终变为0。
冲击力可以用力与时间的积分来计算。
但是,如果我们只关注瞬间冲击力的话,可以简化计算。
我们可以将施加力随时间变化的过程看作一个冲击力波形。
根据动量守恒定律,物体所受的冲击力等于物体改变动量的速率。
因此:冲击力=施加力的斜率×施加力的持续时间施加力的持续时间可以看作是冲击波的宽度。
因此,冲击力可以表示为以下公式:冲击力=施加力×冲击时间对于一个已知形状的物体,我们可以通过实验测量得到冲击波形,然后计算施加力的斜率和持续时间,从而得到冲击力。
如果我们设定施加力的面积为A,那么施加力可以表示为:施加力=压力×A将施加力代入冲击力的公式中:冲击力=压力×A×冲击时间因此,冲裁力可以通过压力乘以施加力的面积来计算。
冲裁力计算
τ——材料抗剪强度(MPa);
K——安全系数,一般取K=1.3.
许用剪切强度一般是0.6~0.8的屈服强度。所以说Q235的抗剪切强度就是 141-188Mpa。
冲压吨位计算
计算冲压吨位
无斜刃口冲
82.73KN÷9.81=8.43公吨
公式:冲芯周长(mm)×板材厚度(mm)×材料的剪切强度(kn/mm2)=冲切力(KN)
换算成公吨:用KN除以9.81
冲芯周长----任何形状的各个边长相加
材料厚度----指冲芯要冲孔穿透的板材的厚度
材料的剪切强度----板材的物理性质,由板材的材质所决定,可在材料手册中查到。常见材料的剪切强度如下:
材料
剪切强度(kn/mm2)
铝5052H32
0.1724
黄铜
0.2413
低碳钢
0.3447
不锈钢
0.5171
举例
在3.00mm厚的低碳钢板材上冲孔,形状方形,边长20.00mm
冲芯周长=80.00mm
材料厚度=3.00mm
剪切强度=0.3447kn/mm2
8.00×3.00×0.3447=82.73KN
压力机冲裁力计算公式 文档 (2)
压力机冲裁力计算公式冲压力是指在冲裁时,压力机应具有的最小压力。
P冲压=P冲裁+P卸料+P推料+P压边力+P拉深力。
冲压力是选择冲床吨位,进行模具强度。
刚度校核依据。
1、冲裁力:冲裁力及其影响周素:使板料分离动称作冲裁力.影响冲裁力的主要因素:2.冲裁力计算:P冲=Ltσb其中:P冲裁-冲裁力L-冲裁件周边长度t-板料厚度σb-材料强度极限σb-的参考数0.6 算出的结果单位为KN3、卸料力:把工件或废料从凸模上卸下的力Px=KxP冲其中Kx-卸料力系数Kx-的参考数为0.04 算出的结果单位为KN4、推件力:将工件或废料顺着冲裁方向从凹模内推出的力Pt=KtPnKt-推件力系数n-留于凹模洞口内的件数其中x、Pt --分别为卸料力、推件力Kx,Kt分别是上述两种力的修正系数P——冲裁力;n——查正表卡在凹模洞口内的件数 Kt的参考数为0.05,结果单位为KN5、压边力: P y=1/4 [D2—(d1+2R凹)2]P式中 D------毛坯直径d1-------凹模直径R凹-----凹模圆角半径p--------拉深力6、拉深力:Fl= d1 bk1(N)式中d1-----首次拉深直径(mm)b-----材料抗拉强度(Mpa)K-------修正系数落料前的毛坯未注公差尺寸的极限偏差,故取落料件的尺寸公差为Ф119㎜由《冲压手册》表2-31的公式进行计算D凹 = (D-x△)+δ凹=(119-0.5×(-0.87))=119.44式中: x = 0. 5,由《冲压手册》表2-30查得,δ凹 = +0.035,由《冲压手册》表2-28查得。
D凸 = (D-x△-2Cmin)-= (119-0. 5×(-0.87)-2×0.07)= 119.37式中: Cmin = 0.07,由《冲压手册》表2-25查得,表查得Cmax = 0.1)δ凸 = -0.025 ,由《冲压手册》表2-25查得。