
计算模具冲裁力
冲裁力的计算
A
B C D F G H I
J E
冲裁力用式F=1.3Lt τ计算。
取τ=270MPa ,板料厚t=0.7mm,L 值为所
有冲孔的总周长与工件外轮廓线周长之和
1.A 区:L1=8mm
2.B 区:L2=11mm
3.C 区:L3=11mm
4.D 区:L4=21.5mm
5.E 区:L5=11.0mm
6.F 区:L7=7mm
7.G 区:L8=5.6mm
8.H 区:L9=55mm
9.I 区:L10=80mm 10.J 区:L11=51.8mm 总周长
L=8+11+11+21.5+11+7+5.6+55+80+51.8=253.9mm 冲裁力
冲F =1.3Lt τ=1.3×253.9mm×0.7mm×270MPa=62383.23N
其中τ=0.6b σ=0.6*450=270MPa
卸料力、推件力和顶件力
冲裁时,工件或废料从凸模上卸下来的力叫卸料力,从凹模内将工件或废料
顺着冲裁的方向推出来的力叫推件力,逆冲裁方向顶出的力叫顶件力。
通常多以经验公式计算:
卸料力 冲卸卸F K F ⨯== 0.06×62383.23*0.06N=3743.0N 应为设计的零件不涉及到推件和顶件,所以只算卸料力就可。
卸料系数由下
表选取:表2-8 卸料力、推件力和顶件力系数
材料
K 卸 K 推 K 顶
刚
≤0.1 0.065-0.075 0.1 0.14 >0.1-0.5 0.045-0.055 0.063 0.08 >0.5-2.5 0.04-0.05 0.055 0.06 >2.5-6.5 0.03-0.04 0.045 0.05 >6.5
0.02-0.03 0.025
0.03
铝、铝合金 0.025-0.08 0.03-0.07 纯铜,黄铜
0.02-0.06
0.03-0.09
K 卸取0.06。
弯曲力的计算
弯曲力的计算采用公式t
r bt F b
+=σ2k 7.0弯计算
b-弯曲件的宽度(mm ),b1=4.1,b2=4,b3=1.2 t-弯曲件的厚度(mm ),t=0.7 r-弯曲件的弯曲半径(mm )r=1 k-安全系数,一般取k=1.3
b σ-材料的强度极限(MPa )
t r bt F b
+=σ21k 7.0弯=(0.7*1.3*4.1*0.7*0.7*450)/(0.7+1)=484N
t r bt F b +=σ22
k 7.0弯=(0.7*1.3*4*0.7*0.7*450)/(0.7+1)=472N
t
r bt F b +=σ23
k 7.0弯=2*(0.7*1.3*1.2*0.7*0.7*450)/(0.7+1)=283N
步骤3弯曲力为484N ,步骤4弯曲力为755N。
冲压件模具设计常用公式
冲压件模具设计常用公式1. 冲裁力计算公式冲裁力是模具在冲裁过程中对工件施加的力的大小,可以使用以下公式进行计算:$$ P = K \\cdot T \\cdot L \\cdot S $$其中: - P 是冲裁力〔单位:N〕 - K 是系数〔根据材料和冲裁方式进行选择〕 - T 是材料的厚度〔单位:mm〕 - L 是冲裁长度〔单位:mm〕 - S 是材料强度的保险系数2. 冲孔力计算公式冲孔是冲压件模具中常见的一个工序,为了计算冲孔力,可以使用以下公式:$$ F = K \\cdot T \\cdot L \\cdot S $$其中: - F 是冲孔力〔单位:N〕 - K 是系数〔根据材料和冲孔方式进行选择〕 - T 是材料的厚度〔单位:mm〕 - L 是冲孔孔径〔单位:mm〕 - S 是材料强度的保险系数3. 模具开孔面积计算公式在冲压件模具设计中,开孔面积对模具的设计和选择起着重要的作用。
开孔面积可以通过以下公式计算:$$ A = L \\cdot W $$其中: - A 是开孔面积〔单位:mm²〕 - L 是模具的长度〔单位:mm〕 - W 是模具的宽度〔单位:mm〕4. 模具强度计算公式模具强度的计算是冲压件模具设计中的关键步骤之一。
可以使用以下公式计算模具的强度:$$ P_t = P \\cdot S_f $$其中: - P_t 是模具的强度〔单位:N〕 - P 是冲裁力或冲孔力〔单位:N〕 - S_f 是平安系数5. 模具寿命计算公式模具寿命的计算是冲压件模具设计过程中需要关注的一个重要指标。
可以使用以下公式计算模具寿命:$$ N_m = \\frac{S_m}{f \\cdot V_c} $$其中: - N_m 是模具的使用寿命〔单位:次〕 - S_m 是模具材料的疲劳强度〔单位:MPa〕 - f 是载荷系数 - V_c 是模具的速度〔单位:m/s〕6. 模具热应力计算公式模具在使用过程中会受到热应力的影响,为了进行热应力的计算,可以使用以下公式:$$ \\sigma = \\frac{Q}{A} $$其中: - σ 是热应力〔单位:MPa〕 - Q 是热量〔单位:J〕 - A 是模具横截面积〔单位:mm²〕7. 模具变形计算公式模具在使用过程中会发生一定的变形,为了进行变形的计算,可以使用以下公式:$$ \\delta = \\frac{{F \\cdot L}}{{E \\cdot A}} $$其中: - δ 是变形量〔单位:mm〕- F 是施加在模具上的力〔单位:N〕 - L 是模具的长度〔单位:mm〕 - E 是弹性模量〔单位:MPa〕 - A 是模具的截面积〔单位:mm²〕总结在冲压件模具设计过程中,常用的公式可以帮助工程师快速准确地进行相关计算,从而确保模具的性能和可靠性。
冲裁力、卸料力及推件力的计算

冲裁力、卸料力及推件力的估计.之阳早格格创做录进: 151zqh 根源: 日期: 2006-7-9,16:36一、冲裁力的估计冲裁力是指冲裁历程中的最大剪切抗力,估计冲裁力的手段是为了合理采用压力机战安排模具.百般形状刃心冲裁力的基原估计公式睹表6.思量到模具刃心的磨益、凸模与凸模的间隙没有均、资料本能的动摇战资料薄度偏偏好等果素,本量所需冲裁力应比表列公式估计的值减少30%.表6 冲裁力的估计公式及举例注:1. τ为资料之抗剪强度.由表查得:τ=440Mpa2.单斜刃凸模战凸模的主要参数列于表7中表7 斜刃凸模战凸模的主要参数如用仄刃心模具的冲裁时,按表列公式举止估计:F=KLtτ式中F—冲裁力(N)L—冲裁件周少(mm);t—资料薄度(mm);τ—资料剪切强度(Mpa)K-系数.思量到模具刃心的磨益,模具间隙的动摇,资料力教本能的变更及资料薄度偏偏好等果素,普遍K与1.3.两,落矮冲裁力的要领正在冲裁力超出车间现有压力机吨位,便必须采与步伐落矮冲裁力.普遍采与以下几种要领:(1)资料加热白冲. 资料加热后,抗剪强度大天面落矮,进而落矮冲裁力. 普遍适用于薄板或者工件表面品量及粗度央供没有下的整件.(2)正在度凸模冲模中,将凸模做阶梯形安插. 其普遍用正在几个凸模曲径出进悬殊、相互距离又很近的情况下,采与阶梯形安插还能预防小曲径凸模由于启受资料震动的挤压力而爆收合断或者倾斜的局面(此时应将小凸模干短一些).凸模间的下度好h 与决于资料薄度,如:t <3mm, h=t t>3mm, h=0.5t(3) 用斜刃心模具冲裁. 斜刃心冲模的冲裁力可用斜刃剪切公式近似估计,即:F'=K0.5 t τ/tgφ ≈0.5 t σb/ tgφ式中K--系数,普遍与1.3τ--资料抗剪强度,[τ] 为Mpaφ--刃心斜角(普遍小于12°)斜刃冲裁力也可用下列简化公式估计:F'=KLtτ当h=t时,K=0.4-0.6h=2t时,K=0.2-0.4式中L--剪切周少,[L]为mmh--斜刃下度,[h]为mmτ--资料抗剪强度,[τ] 为Mpat--资料薄度,[t]为mm三、卸料力、推件力战顶件力冲裁时,工件或者兴料从凸模上脱掉去的力喊卸料力,从凸模内将工件或者兴料顺着冲裁的目标推出的力喊推件力,顺冲裁目标顶出的力喊顶件力.常常多以体味公式估计:卸料力 F卸=K卸F (N)推件力 F推=nK推F (N)顶件力F顶=K顶F (N)式中F——冲裁力(N);n——共时卡正在凸模里的工件(或者兴料);数目n=h/t (h——凸模孔心曲壁下度;t——资料薄度);K卸、K推、K顶——分别为卸料力、推件力、顶件力系数、其值查表2-8.表2-8 卸料力、推件力战顶件力系数注:卸料力系数K卸正在冲多孔、大拆边战表面搀杂道与上限值.冲裁时之冲压力为冲裁力、卸料力战推件力之战,那些力正在采用压力机时是可思量进去,应根据分歧的模具结构辨别对于待,即:采与刚刚性卸料拆置战下出料办法的冲裁模时为:F总=F冲+F推采与弹性卸料拆置战下出料办法的冲模为:F总=F冲+F卸+F推采与弹性卸料拆置战上出料办法的冲模为:F总=F冲+F卸+F顶。
冲压模具冲裁力计算公式

冲压模具冲裁力计算公式冲压模具冲裁力的计算可是个相当重要的知识点呢!咱们在工业生产中,要是搞不清楚这个,那可就容易出岔子啦。
先来说说冲裁力到底是啥。
简单来讲,冲裁力就是在冲压过程中,模具把材料冲裁分离所需要的力。
这个力要是算不准确,模具可能就承受不住压力,要么变形,要么直接坏掉,那损失可就大了。
那冲裁力咋算呢?一般来说,冲裁力等于材料的抗剪强度乘以材料的厚度,再乘以冲裁周边长度。
公式就是:F=τ×t×L 。
这里的 F 就是冲裁力,τ是材料的抗剪强度,t 是材料的厚度,L 是冲裁周边长度。
举个例子吧,前段时间我去一个小工厂参观,就碰到了计算冲裁力的事儿。
那是个生产小五金零件的厂子,师傅们正在做一批铁片的冲裁。
他们拿到的材料是厚度为 2 毫米的钢板,要冲裁出一个圆形的铁片,直径是 50 毫米。
这时候咱们就得先算出冲裁周边长度,对于圆形来说,周边长度就是圆的周长,也就是π乘以直径,约等于 3.14×50 = 157 毫米。
然后查材料手册,知道这种钢板的抗剪强度是 300 兆帕。
把这些数带进公式里,冲裁力 F = 300×2×157 = 94200 牛。
这一算出来,师傅们就知道该用多大压力的冲床来干活儿啦,要是压力不够,冲出来的零件边缘不整齐,甚至可能冲不断;压力太大呢,又浪费资源,增加成本。
在实际工作中,还得考虑一些其他的因素。
比如说卸料力、推件力。
卸料力就是把冲裁后的材料从模具里卸下来需要的力,推件力则是把卡在凹模里的冲裁件推出来的力。
一般卸料力和推件力可以按照冲裁力的一定比例来估算。
还有啊,冲裁间隙也会影响冲裁力。
间隙太小,摩擦力大,冲裁力就大;间隙太大,材料容易弯曲变形,冲裁质量又不行。
所以选择合适的冲裁间隙,既能保证冲裁质量,又能让冲裁力在合理范围内。
另外,材料的性能也不是一成不变的。
不同批次的材料,抗剪强度可能会有差别。
所以在计算冲裁力的时候,要尽量根据实际材料的性能来取值,这样算出来的结果才更准确可靠。
冲裁力和压力中心的计算
式中F——冲裁力;ﻫL——冲裁周边长度;ﻫt——材料厚度;
——材料抗剪强度;ﻫK——系数。ﻫ系数K是考虑到实际生产中,模具间隙值的波动和不均匀、刃口的磨损、板料力学性能和厚度波动等因素的影响而给出的修正系数。一般取K=1.3。ﻫ为计算简便,也可按下式估算冲裁力:
(2.6.2)
式中 ——材料的抗拉强度。
压力机的公称压力必须大于或等于各种冲压工艺力的总和Fz。Fz的计算应根据不同的模具结构分别对待,即ﻫ采用弹性卸料装置和下出料方式的冲裁模时
(2.6.6)ﻫ采用弹性卸料装置和上出料方式的冲裁模时ﻫ (2.6.7)
采用刚性卸料装置和下出料方式的冲裁模时
(2.6.8)
为实现小设备冲裁大工件,或使冲裁过程平稳以减少压力机振动,常用下列方法来降低冲裁力。
图2.6.1
推件力 (2.6.4)ﻫ顶件力 (2.6.5)ﻫ式中F——冲裁力;图2.6.1卸料力推件力和顶件力ﻫ ——卸料力、推件力、顶件力系数,见表2.6.1;ﻫn——同时卡在凹模内的冲裁件(或废料)数。ﻫ ﻫ式中h——凹模洞口的直刃壁高度;
t——板料厚度。
注:卸料力系数Kx,在冲多孔、大搭边和轮廓复杂制件时取上限值。
在冲裁结束时,由于材料的弹性回复(包括径向弹性回复和弹性翘曲的回复)及摩擦的存在,将使冲落部分的材料梗塞在凹模内,而冲裁剩下的材料则紧箍在凸模上。为使冲裁工作继续进行,必须将箍在凸模上的料卸下,将卡在凹模内的料推出。从凸模上卸下箍着的料所需要的力称卸料力;将梗塞在凹模内的料顺冲裁方向推出所需要的力称推件力;逆冲裁方向将料从凹模内顶出所需要的力称顶件力,如图2.6.1所示。
模具冲裁力的计算
标准
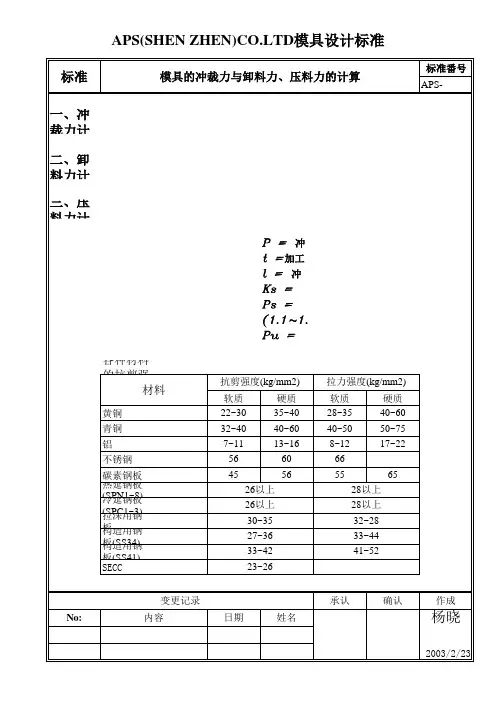
模具的冲裁力与卸料力、压料力的计算
标准番号 APS-
一、冲裁力计算式: P=(1.1~ 1.3) * t * l * Ks 二、卸料力计算式: Ps=(1.1~ 1.3) * t * l * Ks * (0.08~0.25) 三、压料力计算式: Pu=(1.1~ 1.3) * t * l * Ks * (0.1~0.15)
P = 冲裁力(KG) t =加工材料厚度(mm) l = 冲裁轮廓的周长(mm) Ks = 材料的抗剪强度(kg/mm2) Ps = 卸料力(KG) (1.பைடு நூலகம்~1.3)为安全系数 Pu = 压料力(KG)
各种材料的抗剪强度与拉力强度:(下表示) 材料
黄铜 青铜 铝 不锈钢 碳素钢板 热延钢板(SPN1~8) 冷延钢板(SPC1~3) 拉深用钢板 构造用钢板(SS34) 构造用钢板(SS41) SECC 变更记录 No: 内容 日期 姓名 抗剪强度(kg/mm2) 软质 22~30 32~40 7~11 56 45 26以上 26以上 30~35 27~36 33~42 23~26 承认 确认 作成 硬质 35~40 40~60 13~16 60 56 拉力强度(kg/mm2) 软质 28~35 40~50 8~12 66 55 28以上 28以上 32~28 33~44 41~52 65 硬质 40~60 50~75 17~22
杨晓
2003/2/23
模具冲裁力计算公式

模具冲裁力计算公式模具冲裁力的计算公式可不像做算术题那么简单,这里面的门道可多着呢!咱先来说说什么是模具冲裁力。
想象一下,你要把一块完整的材料剪成你想要的形状,就像剪纸一样,这时候你需要用的力就是冲裁力啦。
那怎么算出这个力有多大呢?这就得靠公式啦。
一般来说,模具冲裁力的计算公式是:F = Ltτ 。
这里的“F”就是冲裁力,“L”是冲裁周边长度,“t”是材料厚度,“τ”是材料的抗剪强度。
比如说,有一块长方形的钢板,长 10 厘米,宽 5 厘米,厚度是 2毫米,材料的抗剪强度是 300 兆帕。
那咱们来算算冲裁力有多大。
先把长度和宽度都换算成毫米,长就是 100 毫米,宽是 50 毫米。
冲裁周边长度 L 就等于(100 + 50)× 2 = 300 毫米。
材料厚度 t 是 2 毫米,抗剪强度τ 是 300 兆帕,换算一下就是 300N/mm²。
把这些数字带进公式里,冲裁力 F = 300 × 2 × 300 = 180000 牛。
是不是感觉还挺神奇的?我记得有一次在工厂里,师傅让我计算一个零件的冲裁力。
那是个形状有点复杂的零件,我一开始看着就有点发懵。
但是没办法,任务在身,只能硬着头皮上。
我拿着尺子量啊量,把每一段的长度都仔细记录下来,然后再换算单位,按照公式一步步计算。
算的时候心里那个紧张啊,就怕出错。
最后算出来交给师傅,师傅看了看,点了点头,说:“不错,小伙子,算对啦!”那一刻,我心里别提多高兴了,感觉自己的努力没有白费。
不过,这里面还有一些小细节要注意哦。
材料的抗剪强度可不是一个固定不变的值,它会受到材料的材质、硬度、温度等因素的影响。
所以在实际计算的时候,要根据具体情况选择合适的抗剪强度值。
而且,有时候模具的结构也会对冲裁力产生影响。
比如说,如果模具的刃口比较锋利,冲裁力就会相对小一些;要是刃口比较钝,那冲裁力可就大了。
所以,在设计模具的时候,也要考虑到这些因素,尽量让冲裁过程更省力、更高效。
如何计算冲床的冲力
如何计算冲床的冲力,计算公式1,冲裁力计算公式: p=k*l*t*τp——平刃口冲裁力(n);t——材料厚度(mm);l——冲裁周长(mm);τ——材料抗剪强度(mpa);k——安全系数,一般取k=1.3.冲剪力计算公式: f=s*l*440/10000s——工件厚度l——工件长度一般情况下用此公式即可。
---------------------------------------冲床冲压力计算公司P=kltГ其中:k为系数,一般约等于1,l冲压后产品的周长,单位mm;t为材料厚度,单位mm;Г为材料抗剪强度.单位MPa .算出的结果是单位是牛顿,在把结果除以9800N/T,得到的结果就是数字是多少就是多少T. 这个只能算大致的,为了安全起见,把以上得到的值乘以2就可以了,这样算出的值也符合复合模的冲压力.----------------------------------冲裁力计算公式:P=K*L*t*τP——平刃口冲裁力(N);t——材料厚度(mm);L——冲裁周长(mm);τ——材料抗剪强度(MPa);K——安全系数,一般取K=1.3.------------------------------------冲剪力计算公式:F=S*L*440/10000S——工件厚度L——工件长度一般情况下用此公式即可。
-------------------------------------冲压力是指在冲裁时,压力机应具有的最小压力。
P冲压=P冲裁+P卸料+P推料+P压边力+P拉深力。
冲压力是选择冲床吨位,进行模具强度。
刚度校核依据。
1、冲裁力:冲裁力及其影响周素:使板料分离动称作冲裁力.影响冲裁力的主要因素:2.冲裁力计算:P冲=Ltσb其中:P冲裁-冲裁力L-冲裁件周边长度t-板料厚度σb-材料强度极限σb-的参考数0.6 算出的结果单位为KN3、卸料力:把工件或废料从凸模上卸下的力Px=KxP冲其中Kx-卸料力系数 Kx-的参考数为0.04 算出的结果单位为KN4、推件力:将工件或废料顺着冲裁方向从凹模内推出的力Pt=KtPnKt-推件力系数 n-留于凹模洞口内的件数其中:Px、Pt --分别为卸料力、推件力Kx,Kt分别是上述两种力的修正系数P——冲裁力;n——查正表卡在凹模洞口内的件数 Kt的参考数为0.05,结果单位为KN 5、压边力: P y=1/4 [D2—(d1+2R凹)2]P式中 D------毛坯直径d1-------凹模直径R凹-----凹模圆角半径p--------拉深力6、拉深力: Fl= d1 bk1(N)式中 d1-----首次拉深直径(mm)b-----材料抗拉强度(Mpa)K-------修正系数。
冲压模具设计与制造冲裁力计算
冲压模具设计与制造冲裁力计算1. 引言冲压模具是现代制造过程中常用的一种工具,它以冲压方式将板材或线材加工成所需的形状。
冲裁力是进行冲压过程中的关键参数,正确计算和估计冲裁力对于模具设计和制造非常重要。
本文将介绍冲压模具设计和制造中的冲裁力计算方法。
2. 冲裁力的定义和意义冲裁力是指在冲压过程中作用于模具上的力量,它决定了冲压过程中的变形和材料的断裂。
正确计算和估计冲裁力可以帮助工程师选择适当的材料和冲床,并设计出合适的模具结构,从而提高产品质量和生产效率。
3. 冲裁力计算方法3.1 材料力学方法采用材料力学方法可以通过材料的力学性能参数来计算冲裁力。
常用的计算方法有以下几种:•变形力学法:根据材料的应力-应变曲线和冲压过程的变形情况,通过积分计算出整个冲压过程中的冲裁力。
•动力学法:通过分析冲击力和压力的变化,结合惯性和动量定理,计算冲裁力。
•超弹性力学法:将材料的超弹性行为考虑在内,计算冲裁力。
3.2 统计方法统计方法是一种基于经验和实验数据的计算方法。
通过对大量实验数据进行统计分析,建立模具设计参数与冲裁力之间的数学模型,从而进行冲裁力的估计和计算。
3.3 有限元分析方法有限元分析方法可以将模具和材料建模为有限元网格,通过求解有限元方程组得到冲裁力的数值解。
这种方法适用于复杂的模具结构和材料行为。
4. 冲裁力计算的影响因素冲裁力的大小受到多种因素的影响,包括以下几个方面:•材料性质:材料的强度、韧性和变形硬化行为都会影响冲裁力的大小。
•冲床参数:冲床的压力、速度和冲次等操作参数也会对冲裁力产生影响。
•模具结构:模具的结构参数,如冲头形状、角度和尺寸等都会对冲裁力产生影响。
5. 冲裁力计算的应用冲裁力的准确计算对于模具设计和制造有重要的应用价值。
它可以帮助工程师选择适当的材料和冲床,并合理设计模具结构,从而提高产品质量和生产效率。
6. 结论冲裁力是冲压模具设计和制造中一个重要的参数,准确计算和估计冲裁力对于提高产品质量和生产效率具有重要意义。
冲裁力, 卸料力, 推件力计算
一、冲裁力的计算冲裁力是指冲裁过程中的最大剪切抗力,计算冲裁力的目的是为了合理选择压力机和设计模具。
各种形状刃口冲裁力的基本计算公式见表6。
考虑到模具刃口的磨损、凸模与凹模的间隙不均、材料性能的波动和材料厚度偏差等因素,实际所需冲裁力应比表列公式计算的值增加30%。
表6 冲裁力的计算公式及举例. T/ E3 W9 b& Y+ s2 a4 H5 H5 a/ V% Q6 g0 }# O注:1. τ为材料之抗剪强度。
由表查得:τ=440Mpa2.双斜刃凸模和凹模的主要参数列于表7中* k- T" y5 V- N5 V S( _# g5 p表7 斜刃凸模和凹模的主要参数材料厚度t/mm~- X w7 ^ } L- H 斜刃高度h/mm / ^" \9 s% H8 {,n+ e: k* P0 v7 w; h. ?斜刃倾角φ,S2 N: ^5 I8 {. q平均冲裁力为平刃的百分比E) T' e% Z- N. Z<33~10# p/ j* `' v) F" I- U 2t* D- O+ M" W0 i; S7 Kt$ [% `6 C+ t, [( a<5º<8º+ ?+ K$ t1 i: G+C30~4060~65如用平刃口模具的冲裁时,按表列公式进行计算:F=KLtτ2 Q1 [- @/ O* Q, S式中F—冲裁力(N)1 \3 ~0 ?5 w( a5 J, E3 }" KL—冲裁件周长(mm);t—材料厚度(mm);τ—材料剪切强度(Mpa): P7 g8 l' ]+ y+ H$ D' zK-系数。
考虑到模具刃口的磨损,模具间隙的波动,材料力学性能的变化及材料厚度偏差等因素,一般K取1.3。
二,降低冲裁力的方法* P8 X: i* S# N1 @, h在冲裁力超过车间现有压力机吨位,就必须采取措施降低冲裁力。
冲模冲裁力计算公式
P=2tτ(a+b
0.5t
P=2×1× )440(100+0.5
H ×200)=176000牛
b=200
注:
(1)τ为材料之抗剪强度。由表7—13查得:τ=440兆帕。(2)双斜刃凸模和凹模的主要参数H、α列表2-37 (。3)考虑冲裁厚度不一致,模具刃口的磨损、凸凹模间隙的波动、材料性能的变化等因素,实际裁力还需增
加
30%。如用平口模具冲裁时,实际冲裁力P冲应为P冲=1.3P=1.3Ltτ(L—冲裁件周长)。
tgα
P=0.5×1×440
1 0.0254
一1 a=100 b=200
P=Ltτ L=2(a+b)
P=600×1× 440=264000牛
L=2(100+200)=60 0毫米
t=1
P=πdtτ
P=3.14×476×1 ×440
d=476
=657633牛
t=1 a=100
工序
在剪 床上用 平刃口 切断
在剪 床上用 斜刃口 切断
用 平 刃 口 冲 裁 工 件
用单边 斜刃冲 模冲载 工件或 冲缺口
在双 边斜刃 冲模上
冲裁力的计算公式及其举例
简图
尺寸
计算公式
(毫 米)
公式
例
t=1 B=1000
P=Btτ
P=1000×1× 440=440000牛
当α=3°时
t=1
P=0.5t²τ 1
当H>t时 P=t t
τ(a+b H
当H=t时 )P==113×2040400牛×
b=200
t=1 d=100
当H>0.5t时
P=2dtτ