
线路板制程审核表
线路板制程审核表
生产工序 序号
项目
1 是否有来料检验规范? 2 检验人员是否按检验规范检验外形尺寸? 3 检验人员是否按检验规范检验板厚? 4 检验人员是否按检验规范检验铜箔厚度? 5 检验人员是否按检验规范检验铜箔剥离强度? 来料检验 6 检验人员是否按检验规范检验板材Tg点? 7 检验人员是否按检验规范进行热应力冲击试验? 8 检验规范是否将铜箔起泡、擦花、刮花、起皱定义为不 9 良检?验人员所使用仪器是否经过核校验? 10 检验人员所使用仪器是否在校验日期内使用?
1 磨板是否有作业规范? 2 磨刷机刷磨电流是否作业规范相一致? 3 磨刷机传送速度是否作业规范相一致? 4 磨刷机加压水洗压力是否作业规范相一致? 5 磨刷机高压水洗压力是否作业规范相一致? 6 磨刷机磨痕是否作业规范相一致? 7 磨刷机磨痕是否定期检测? 8 磨刷机酸洗浓度是否作业规范相一致? 9 磨刷机烘干温度是否作业规范相一致? 10 磨刷机是否进行定期保养? 11 线路车间温湿度是否定期检测并在规定范围内? 12 线路车间空气净化度是否定期检测并在规定范围内? 13 线路车间着装是否有统一定义? 14 进入线路车间是否进行除尘处理? 15 线路车间灯光颜色是否进行明确规定? 16 以下几项适宜于湿膜 17 (湿膜)是否有开油作业规范?
30 油墨烘烤是否有作业规范?
31 隧道炉或烤炉是否进行定期保养?
32 隧道炉或烤炉实际温度是否进行定期测试并记录?
33 油墨烘烤温度是否明确定义?
34 油墨烘烤时间是否明确定义?
35 实际油墨烘烤是否与作业规范一致?
36 防焊暴光工程是否有作业规范?
37 防焊暴光能量是否定期检测并与作业规范一致?
54 显影压力是否符合作业规范?
55 显影NaCO3浓度是否进行定期检测并与作业规范相一致?
56 显影水洗压力是否符合作业规范?
57 显影烘干温度是否符合作业规范?
58 显影后的板是否进行首件确认?
59 显影后的板是否进行外观完整性检验?
1 二铜是否有作业规范? 2 二铜除油时间是否符合作业规范? 3 二铜除油剂浓度是否定期检测并在规定范围内? 4 二铜微蚀时间是否符合作业规范? 5 二铜微蚀温度是否符合作业规范? 6 二铜微蚀剂浓度是否定期检测并在规定范围内? 7 二铜酸洗H2SO4浓度是否定期检测并在规定范围内? 8 二铜电铜H2SO4浓度是否定期检测并在规定范围内? 9 二铜电铜CuSO4浓度是否定期检测并在规定范围内?
评分
沉铜
1 沉铜是否有作业规范? 2 膨松剂浓度是否定期进行检测? 3 膨松剂检测浓度是否符合作业规范? 4 NaOH检测浓度是否符合作业规范? 5 膨松时间是否符合作业规范? 6 膨松温度是否符合作业规范? 7 除胶渣溶液浓度是否符合作业规范? 8 除胶渣时间是否符合作业规范? 9 除胶渣温度是否符合作业规范? 10 酸洗溶液浓度是否符合作业规范? 11 酸洗时间是否符合作业规范? 12 酸洗温度是否符合作业规范? 13 微蚀剂浓度是否定期检测并在规定范围内? 14 微蚀H2SO4浓度是否定期检测并在规定范围内? 15 微蚀Cu2+浓度是否定期检测并在规定范围内?
电铜
1 一铜是否有作业规范?
2 一铜除油时间是否符合作业规范?
3 一铜除油剂浓度是否定期检测并在规定范围内?
4 一铜微蚀时间是否符合作业规范?
5 一铜微蚀剂浓度是否定期检测并在规定范围内?
6 一铜电铜H2SO4浓度是否定期检测并在规定范围内?
7 一铜电铜CuSO4浓度是否定期检测并在规定范围内?
8 一铜电铜时间是否符合作业规范?
24
(湿膜)超过使用期限的油墨是否经专人鉴定后再确定是否 使用?
25 (湿膜)油墨印刷是否有作业规范?
26 (湿膜)刮刀压力是否定期检测并符合作业规范?
27 (湿膜)刮刀斜度是否符合作业规范?
28 (湿膜)印刷速度是否符合作业规范?
29 (湿膜)印刷机气压是否符合作业规范? 图形转移 30 (湿膜)纱网使用寿命是否进行定义?
39 (干膜)对于干膜型号的选用是否有明确规定?
40 (干膜)压膜机是否进行定期保养并保存保养记录?
41 (干膜)贴膜预热温度是否有明确定义并进行检测?
42 (干膜)贴膜温度是否有明确定义并进行检测?
43 (干膜)贴膜速度是否有明确定义并进行检测?
44 (干膜)贴膜压力是否有明确定义并进行检测?
45 (干膜)贴膜放板间距是否有明确定义?
19 烘干温度是否进行定期检测并与作业规范相一致?
20 蚀刻是否进行首件确认?
21 蚀刻检验是否有作业规范?
22
蚀刻检验是否将线宽不良、线距不良、烧焦、刮伤、孔破 等不良作为不良处理。
1 磨板是否有作业规范? 2 磨刷机刷磨电流是否作业规范相一致? 3 磨刷机传送速度是否作业规范相一致? 4 磨刷机加压水洗压力是否作业规范相一致? 5 磨刷机高压水洗压力是否作业规范相一致? 6 磨刷机磨痕是否作业规范相一致? 7 磨刷机磨痕是否定期检测? 8 磨刷机酸洗浓度是否作业规范相一致? 9 磨刷机烘干温度是否作业规范相一致? 10 磨刷机是否进行定期保养? 11 线路车间温湿度是否定期检测并在规定范围内? 12 线路车间空气净化度是否定期检测并在规定范围内?
38 防焊暴光机是否进行定期保养并保存保养记录?
39 防焊暴光用菲林使用寿命是否有明确定义?
40 防焊菲林使用前是否进行完整性检验并记录?
41 防焊显影工程是否有作业规范?
42 防焊显影液温度是否符合作业规范?
43 防焊显影速度是否符合作业规范?
44 防焊显影压力是否符合作业规范?
45
防焊显影NaCO3浓度是否进行定期检测并与作业规范相一 致?
7 蚀刻Cu2+浓度是否进行定期检测并与作业规范相一致?
8 蚀刻CL-浓度是否进行定期检测并与作业规范相一致?
9 蚀刻液比重是否进行定期检测并与作业规范相一致?
10 蚀刻液PH值是否进行定期检测并与作业规范相一致?
11 蚀刻速度是否进行定期检测并与作业规范相一致?
12 蚀刻液温度是否进行定期检测并与作业规范相一致?
第 3 页,共 7 页
惠州TCL王牌高频电子有限公司
电锡
10 二铜电铜时间是否符合作业规范?
11 二铜电铜温度是否符合作业规范?
12 二铜电铜电流密度是否符合作业规范?
13 二铜后酸洗H2SO4浓度是否定期检测并在规定范围内?
14 镀锡硫酸亚锡浓度是否定期检测并在规定范围内?
15 镀锡硫酸浓度是否定期检测并在规定范围内?
46 暴光工程是否有作业规范?
47 暴光能量是否定期检测并与作业规范一致?
48 暴光机是否进行定期保养并保存保养记录?
49 暴光用菲林使用寿命是否有明确定义?
50 菲林使用前是否进行完整性检验并记录?
51 线路显影工程是否有作业规范?
52 显影液温度是否符合作业规范?
53 显影速度是否符合作业规范?
46 防焊显影水洗压力是否符合作业规范?
47 防焊显影烘干温度是否符合作业规范?
48 防焊显影后的板是否进行首件确认?
49 防焊显影后的板是否进行外观完整性检验?
50 是否进行绿油粘力测试?
文字
1 文字工程开油是否有作业规范? 2 开油比例是否明确定义? 3 开油是否有开油记录? 4 员工是否按开油作业规范进行开油? 5 开油后的油墨是否定义使用时间? 6 油墨罐上是否标注开油时间? 7 油墨搅拌后是否作静置处理? 8 油墨使用前是否测试油墨粘度? 9 超过使用期限的油墨是否经专人鉴定后再确定是否使用? 10 文字印刷是否有作业规范? 11 刮刀压力是否定期检测并符合作业规范? 12 刮刀硬度是否符合作业规范? 13 刮刀斜度是否符合作业规范?
31 (湿膜)油墨烘烤是否有作业规范?
32 (湿膜)隧道炉或烤炉是否进行定期保养?
33 (湿膜)隧道炉或烤炉实际温度是否进行定期测试并记录?
34 (湿膜)油墨烘烤温度是否明确定义?
35 (湿膜)油墨烘烤时间是否明确定义?
36 (湿膜)实际油墨烘烤是否与作业规范一致?
37 以下几项适宜于干膜
38 (干膜)贴膜工程是否有作业规范?
第 2 页,共 7 页
惠州TCL王牌高频电子有限公司
18 (湿膜)开油是否有开油记录?
19 (湿膜)员工是否按开油作业规范进行开油?
20 (湿膜)开油后的油墨是否定义使用时间?
21 (湿膜)油墨罐上是否标注开油时间?
22 (湿膜)油墨搅拌后是否作静置处理?
23 (湿膜)油墨使用前是否测试油墨粘度?
23 二铜检验是否进行切片检查?
24 镀锡厚度是否进行定期检测并在规定范围内?
蚀刻
1 是否有蚀刻作业规范?
2 蚀刻机是否进行定期保养并保存保养记录?
3 退膜溶液浓度是否定期检测并与作业规范相一致?
4 退膜溶液温度是否定期检测并与作业规范相一致?
5 退膜速度是否定期检测并与作业规范相一致?
6 退膜压力是否定期检测并与作业规范相一致?
9 一铜电铜温度是否符合作业规范?
10 一铜电铜电流密度是否符合作业规范?
11 一铜电铜厚度是否定期检测并在规定范围内?
12
一铜上电位、中电位、下电位电铜厚度差是否定期检测并 在规定范围内?
13 一铜检验是否进行外观不良检查?
14 一铜电铜孔铜厚度是否定期检测并在规定范围内?
15 一铜检验是否进行切片检查?
第 1 页,共 7 页
稽核记录
惠州TCL王牌高频电子有限公司
沉铜
16 微蚀时间是否符合作业规范? 17 微蚀温度是否符合作业规范? 18 预浸CL-浓度是否定期检测并在规定范围内? 19 预浸时间是否符合作业规范? 20 预浸温度是否符合作业规范? 21 活化HCL浓度是否定期检测并在规定范围内? 22 活化剂浓度是否定期检测并在规定范围内? 23 活化时间是否符合作业规范? 24 活化温度是否符合作业规范? 25 速化剂浓度是否定期检测并在规定范围内? 26 速化时间是否符合作业规范? 27 速化温度是否符合作业规范? 28 沉铜Cu2+浓度是否定期检测并在规定范围内? 29 沉铜NaOH浓度是否定期检测并在规定范围内? 30 沉铜时间是否符合作业规范? 31 沉铜温度是否符合作业规范? 32 是否按作业规范进行背光等级测试? 33 是否按作业规范进行切片确认?
PCB评审表(第七份文件)

(0.4)0.8mm(≤150Vin)
□是
□不是
5、L对N:(2.0)2.5mm(保险之前),(≥150Vin)
(1.0)1.5mm(保险之后至大电解处)(≥150Vin)
(1.0)1.6mm(保险之前),(≤150Vin)
(0.4)0.8mm(保险之后至大电解处)(≤150Vin)
□是
□不是
33
顶层丝印字体大小不得小于Height:1.2mm,Width:0.12
mm,贴片元件丝印大小不得小于Height:1.0mm,Width:
0.1mm,元件丝印方向是否一致便于识别
□是
□不是
34
宽度大于80mm的PCB,要考虑预留锡刀线,宽度在3~5mm内不能有元器件放置,且必须是一条直线
□是
□不是
7
PCB的元件封装是否为标准封装库的封装,安规器件是否放有安规符号
□是
□不是
8
PCB上留有PCB厂商标认证号码的丝印方格,印完须将方格取消
□是
□不是
9
PCB板最小线宽、线距需≥0.5mm(局部短线线宽、线距可以≥0.35mm),线路距板边距离是否≥0.5mm
□是
□不是
10
有金属与PCB接触的元件,下面一般不许有跳线和走线
□是
□不是
35
可A/I(R/I)元件≥5个时,PCB板上是否有设A/I定位孔,A/I(R/I)元件引脚与周边元件引脚距离是否足够
□是
□不是
深圳欧陆通电子有限公司
HONOR ELECTRONIC CO LTD
PCB布线设计规范
文件编号
SO-1081201
PCBA SMT制程查检表

5.3
Check at least 2 different work station mats. Verify they are clean and are attached properly to ground. 检查至少2个工作台,确认它们是整洁的并有正确的接地;
每天 Everyday
5.4
Verify all material within 30 cm of the PCBA are ESD-safe. There is no clear tape, paper and other types of non-ESD material within 30 cm of the product. All trays and racks are ESD-safe (black). 验证在PCBA相邻30cm区域内都是ESD材料,非确认ESD防护材料的如胶带、纸张等其 他物品没有在PCBA相邻30cm内,所有的托盘(黑色)和架子都是ESD材质 Product Handling 产品后处置
每天 Everyday
1.4 2 2.1
每天 Everyday
每天 Everyday
2.2
Verify the correct placement program is loaded into the machine with the correct PN. For FES production the is program; 每天 确认贴片机载入的程序(正在使用),程序名是正确的(符合SOP要求),是专用于FES Everyday 项目产品;
2.3
An SMT placement First Article (FA) has been completed. All components on the panel have been measured or the PN recorded, and this is recorded on the FA data sheet. The FA data sheet is posted at the operation. The 每天 FA part is available on the SMT line during the run; Everyday SMT首件(FA)已经确认完成,PCBA板上所有的零件被测量或规格记录,应该记录在首 件记录表内,首件确认完成才可以进行贴装;
PCB设计评审表范例

PCB设计评审表
用的设计要求
●同一产品上使用的相似物料(如:按键、LED灯、插座、连接线、电解、保险管、插片、压敏/高压电容等),设计需防错(可以从跨距、颜色、安装的PIN脚、成型方向等方面考虑)。
1
●结构件设计需考虑色差、尺寸、安装、强度、外观等方面评估可行性。
1●LCD、背光源的设计是否密封,以免生产过程中进入灰尘、杂物。
1
●对温度/静电/湿度敏感的器件,需分析制造的可行性及防护措施,如双面板上安装的LED灯贴板安装要求改为单面焊盘,通孔不沉铜,如果高度不能满足要求,也可以加支架;蓝色LED灯抗静电能力差,要求增加反向二极管(内置有二极管的除外),湿度及温度保险丝高温焊接会脱落等。
1
●同一块板同一面的贴装电阻电容尽量采用同一尺寸的,以便生产设备相关参数的设定。
1各项得分
119
评审提出问题(含改善建议)
综合评分:A×B×C =
PCB评审组会签: 日期:
综合评分子项说明:
1.元器数量对应系数A:<45=0.7,46~60=0.8,61~120= 0.9,121~200=1.0,>200=1.1;
2.技术难度对应系数B: 双面板/碳桥板=1,单面板=1.05,镀金邦定板=1.1,多层板=1.2评审结论
3.工艺难度对应系数C:普通结构=1, PCB间装配型结构/超重结构=1.05, 结构紧凑型=1.1
20.器件选型及安装
评审输出
评审通过,不修改
条件通过,局部修改
不通过,重新设计评审。
线路板审查报告单
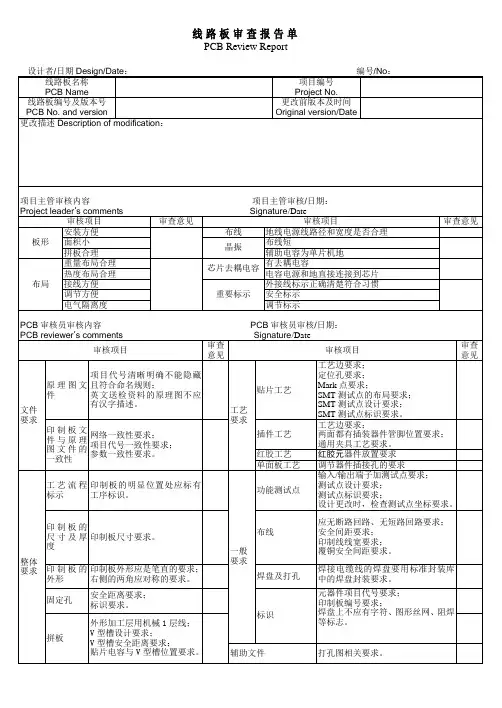
线路板审查报告单PCB Review Report
《线路板审查报告》填写要求
一、适用范围:产品开发部PCB板设计审查时填写此表。
二、编号:由总工办文件资料管理员或临时PCB板采购员按顺序编号,年代号2位,顺序号3位。
试制线路板在年代号前加“S”。
三、填写要求:
1、设计者/日期:设计者签署姓名及日期。
2、线路板名称:设计者填写。
3、线路板编号及版本号:设计者填写。
4、项目编号:设计者填写研发项目编号,无项目编号时,扛掉。
5、更改前版本号及时间:线路板更改时,设计者填写更改前版本号及批准时间。
否则,扛掉。
6、更改描述:线路板更改时,设计者详细填写对原版本的变更情况,此部分要求内容完
整,审核人员将据此审查更改部分是否符合要求。
7、审查意见:当符合要求时,审核人员在此栏打对勾;不涉及时,扛掉。
8、项目主管审核/日期:由项目主管及以上人员签署。
9、 PCB审核员审核/日期:由PCB审核人员签署。
10、
由设计者填写;随PCB文件一同提交项目主管及以上人员审核,审核通过并签署后;提交PCB审核员审核并签署;最后随PCB文件批准后一同提交总工办存档。
四、原件存档部门及保存期规定:试制线路板的审查报告在项目采购管理员处存档,正式发放的线
路板(包含设计更改)的审查报告在文件资料管理员处存档。
存档期限为1年。
五、归口管理部门:总工办。
六、发放范围:产品开发部。
七、生效日期:。
PCB点检表(增加工艺审查)

PCB点检表
设计规范的附录A
公司对元器件文字符号(REFDES)的统一规定
器件间距要求
设计规范的附录C
内外层线路及铜箔到板边、非金属化孔壁的尺寸要求单位:mm(mil)
PCB布线最小间距
丝印字符大小(参考值)
器件封装制作要求
器件封装制作要求:
a。
器件在极限尺寸时,应该还能保证:尺寸a(toesolderfillet)=0。
4~0。
6mm且大于1/3引脚厚度H.器件引脚中心距<=0.5mm时,取0。
4mm.
b.器件在极限尺寸时,应该还能保证:尺寸b(heelsolderfillet)=0。
4~0.6mm.器件引脚中心距<=0.5mm时,取0。
4mm。
c.器件在极限尺寸时,应该还能保证:尺寸c(sidesolderfillet)=0~0。
2mm。
设计规范的附录G
通孔制作要求
一般通孔直接大于管脚直径0。
2~0.5mm,考虑公差适当增加,确保透锡量好.
PCB点检表设计规范的附录H
SMD贴片元件工艺要求。
电子制造业IPQC各工序稽核检查表副本

为避免机芯烧坏,测试排线的使用、检查、修复、更换是否按规定进行
18
19
20
十四
包装
1
包装时检查周转箱、包材是否干净、是否有水分周转箱外部残留的标签是否清除干净
2
包装时检查测试OK的板是否有贴PASS标签记号是否正确
3
新产品散包的包装方式是否经品质主管和工程人员确认
4
散包时层与层之间是否有隔板,板与板之间是否有撞件可能
6
元件是否有分类、区分、标示、补件的料盒内是否存在混料现象
7
无丝印且无法测量的元件是否直接在料盘上取料修补
8
是否有补件记录IPQC检查确认后是否有签名
9
10
七
生产和物料控制
1
《订单确认表》是否以看板或其它方式和会各相关人员
2
领料员是否领料与BOM不符或有疑问物料领料时是否核对料号和规格
3
散料领用是否已有明确标示、签名,无法量测且丝印不能与BOM对应的散料(如三极管)是否有IQC签名确认
3
所有板卡是否按要求摆放
4
FLASH拷贝和升级是否完全按软件管理规定执行
5
良品、不良品是否分区域摆放,且有明确的标识
6
仪器、仪表是否在校验有效内
7
不良品标识单是否填写完整及清楚
8
故障卡是否立即挂在测出的不良品上后再进行其它板的测试
9
所有报表每小时是否按时记录,测试出的不良现象是否立即记录
10
出现功能不稳定现象的板卡是否经过反复确认OK后才下线,如多次出现是否报告技术员分析原因
6
拖IC 前是否有加助焊剂,三下拖不干净是否再加助焊剂,是否沿IC 脚方向拖焊
7
供应商制程审核表-板材
总分Max.Points 序号NO.质量制程审核报告 --CCLQuality Process Audit Report --CCL供应商:To Subcontractor :审核日期:Audit Date:审核人:Auditor: 陪审人员:Accompanying person:审核项目 Audit Item得分Score 百分比 Percentage 仓库、来料检查、供应商管理Warehouse&IQC&Supplier Management纤维制造过程PP Manufature Process板材制造过程CCL Manufature Process铜箔制造过程Copper Foil Manufature Process最终检查Final Inspection总计 Total结果:审核结果将根据下表评分标准和审核总得分得出。
无论供方最终结论在哪一个得分范畴,必需按本司要求,准时对审核中发现的不符合点(如有),向我司作出提交改善计划,并按要求完成改善和提供相关改善证据供本司核实。
Results: The audit results will be based on scoring criteria and review the table below the total score obtained.No matter the final conclusion in which scores areas,we should provide the improve plan and provide the evidence to attest, if we found any point of not meet according to our company's requires on time.评分标准standard of grading 自评 Self-evaluation :A :要求供应商完成QPA 审核表的自我评估;A :Require supplier to complete the Self-evaluation according to the QPA check list.B :通过对每份工作表上的相关栏目的评分及填写相关支持证据来完成自我评估。
PCB SMT工艺评审要素表
素表
不满足的原因说明 工程部复核
2.屏蔽框的焊盘边缘离0402,0603阻容件的丝印框边缘不小于0.3mm,射频 部分不小于0.4mm 3.屏蔽框的边缘离射频部分天线开关,0805或更大尺寸电容等较高器件不小 于0.4mm (待定,暂不做为评审项) 4.屏蔽框的SOLDER MASK全开窗 1.注意后焊件的摆放方向,方向上要便于烙铁头下焊 2.注意后焊件的摆放位置,要考虑到焊接后是否容易处理好多余的线材,位 置上尽量不要太靠近PCB边角,防止装配中PCB将线材压断 3.手工焊接的PAD周边尽量为空,或空间尽量大,远离其它器件,避免焊接 时容易和其它器件连锡 (待定义出标准距离尺寸,可列为评审内容) 1.走线距离无焊盘、无电镀的孔的距离在0.3mm以上 2.镙钉孔离屏蔽框内边缘不小于 ??mm(距离标准定义后,可列为评审内 容) 3.丝印,SOLDER MASK的最小间距为0.2mm 1.SIM卡座定位PAD接地 2.芯片中心接地大于PAD接地 1.屏蔽框或所有元件需上锡膏焊接的PAD过孔是否合理,以免锡膏渗透(孔 距待定) 1.SMT元件及插脚元件的PAD铺铜连接方式设为十字形焊盘连接,不作为强制 评审项(RF和大功率例外) 1.是否有漏开窗的(如屏蔽框和特殊、异型PIN脚) 2.是否有位置不对的 3.沿板边框的GND开窗,注意不能开到线路上或元件PAD上 1.参照PCB 逐项检查是否有漏开窗的 2.注意跑道型孔/TFLASH是否增加开窗、手焊元件的开窗是否过大,是否需 要手动修改 3.是否有漏开窗的(如屏蔽框和特殊、异型PIN脚),屏蔽筐的钢网开窗应 比实际的屏蔽框宽0.4mm,但要距其他元件及其焊盘0.3mm 4.钢网的开孔不要有内角 5.碰触式元件的PAD,测试点,ESD PAD,不开钢网 6.屏蔽框的钢网开孔间距大于0.4mm 屏蔽框线条设计为0.8mm的宽度时,钢网开窗宽度的尺寸也按0.8mm宽度,不 能大于0.8mm,否则会锡膏过量,导致屏蔽罩难以装配,当屏蔽框线条小于 0.8mm时,钢网开窗适当加大 7.设计屏蔽罩的开窗时,在拐角处不需要开窗,因为拐角出屏蔽支架是避空 的,无法焊接 1.日期,版本号(阻焊层或丝印层)是否标识在可视区域,日期,版本是否 正确、应与所设计的文件名相符合,字符不能ONPAD 2.测试点是否有描述字符,极性元件是否有描述字符,是否摆放在合适位 置,不能ONPAD 3.底层的描述字符(版本号,测试点描述等)需作镜像处理 4.Drilldrawing层添加尺寸标注,若有添加叠构和PCB制作说明,需检查是 否为最新, 5.SIM卡座的外形和卡的外形需同时画出 6.丝印未上焊盘 7.丝印方向为从左到右、或者从下到上 8.丝印归属明确,无歧义 9.单板上已经放置了防静电标识 10.元件标注、丝印检查 11.板上面位号是否明确无重叠,遗漏 12.极性标注的完整性,检查有极性元件的极性标识是否清楚;列:二极 管,RF测试座,钽电容,滤波器,低噪声管,纽扣电池,LED,三极管等器件
PCBA Quality Process Audit_Dell——DELL PCBA 品质制程稽核查检表 非常有用的资料
PCBA Quality Process AuditInformation and InstructionsRev. 3 PURPOSEThis document was developed as an Audit Tool to assess PCBA Manufacturing Process Capability.本文件用來作為評估PCBA工厂制程能力的Audit工具.It is intended to provide an assessment of PCBA Manufacturing Capability based on PCBA Manufacturing Complexity.此文件的目的, 是提供一個基于PCBA制造复雜性的對PCBA制程能力的評估方法.Less complex PCBAs will not require the same manufacturing capability as more complex PCBAs.較簡單的PCBA並不要求其具有跟較复雜PCBA一樣高的制程能力Thus by matching capability with complexity, the most economic manufacturing solution can be determined for a sustained quality performance.因此, 通過制程能力与PCBA的复雜性相匹配, 就可以采用最經濟的制造方法達到持久的品質效能.The tool may also be used to assess RMA/Repair Capability.這個工具也可以用來評估RMA和維修能力.A qualified auditor may also use this tool as a guideline to conduct a process 'Gap Analysis' based on product complexity.合格的稽核員也可以用這個工具作指導對一制程進行"缺陷分析(Gap Analysis)", ----應根据此制程所生產產品的复雜性來進行.SCOPEThe PCBA Audit Document is primarily intended to be used for suppliers/manufacturers of PCBA Products for Dell.此PCBA稽核文件供DELL公司的PCBA產品供應商/制造商使用.The audit document may also be used to assess the manufacturing process for any PCBA that is incorporated into a Dell assembly.此稽核文件也可用來評估任何在DELL組裝中使用的PCBA的制造制程.When used to assess RMA/Repair Capability, the tool may be used at any location where RMA/Repair activity takes place.當用于評估RMA和維修能力時, 無論RMA和維修在哪里進行, 此工具均可運用.PCBA COMPLEXITY and CAPABILITY MATCHINGPCBA复雜性和能力匹配The SQE Auditor will decide what PCBA Complexity category to audit a supplier facility or potential supplier facility against.由SQE稽核員決定對供應商工廠或潛在供應商的工廠适用哪個級別的复雜性等級.This determination is made based on the complexity of the PCBA product to be outsourced or evaluated這是基于PCBA產品的复雜性決定的.To do this, the complexity of the product must first be calculated using Dell Tool COR.40.WWP.SQ.0229. This is available on Valuechain.為了決定适用哪個复雜性等級, 首先須用DELL TOOL COR.40.WWP.SQ.0229這個工具對產品的复雜性進行評估. 這可以在Valuechain上取得.Knowing the product complexity, it is then possible to use this tool to make an assessment of the line installed for a product of that complexity.知道了產品的复雜性, 然后才可能用這個工具對生產此复雜性的產品的生產線進行評估.There are 10 categories of complexity used by Dell, ranging from 1 (Most Complex) to 10 (Least Complex).DELL所用的复雜性种類分10個等級, 范圍從1(最高复雜性)到10(最低复雜性).In this audit, complexity categories are grouped into five categories as can be seen on the individual audit worksheets.但在此稽核中, 复雜性等級被合并成只有5種, 這在后面的各個稽核表中可以看到.AUDIT BY SELF ASSESSMENT自我稽核A supplier's facility is required to complete a self assessment using this tool in advance of the Dell Audit.要求在DELL稽核之前, 供應商用這個工具進行自我評估先..)It is expected that during the self-assessment process, that the supplier will use this opportunity to ask questions for either clarification or to better understand intent of the audit criteria. Waiting for the formal Dell audit to ask these types of questions is too late. It is also expected that based on self audit results, a supplier will inform the Dell team of their readiness for a formal Dell audit.DELL希望供應商在自我評估的時候問那些不太清楚或是對此稽核標准比較深入的問題. 等到DELL正式稽核的時候來問, 將顯得太遲了. DELL也希望供應商基于自我稽核的結果, 來通知DELL他們是否已准備好了.A self assessment is completed by adding a score to the relevant column in each worksheet once product complexity has been determined.确定了產品的复雜性, 就可以進行自我評估了. 每完成一項評估, 就在相應欄位打上分數.If a facility has multiple lines building Dell product of the same complexity, the supplier shall ensure all lines are available to be audited.如果一個工廠有多條線生產同一复雜性等級的DELL產品, 供應商應保証所有的線都可以被稽核.The SQE Auditor will randomly select one line to be audited for the product complexity to be assessed.對某一复雜度的產品, SQE稽核員將隨机選擇一條線稽核.During the audit process, the Dell SQE may wish to review every question/criterion listed on the audit document, or alternatively the SQE may chooseto focus only on those questions for which the supplier awarded themselves a score of 1 by self-assessment. The path taken is left to SQE discretion.稽核過程中, DELL SQE會稽核列在此稽核文件上的每一個問題/標准, 或者會只集中于供應商在自我評估中給自己打了" 1 "分的項目, 具体如何作, 由SQE自己決定. The score awarded by the SQE Auditor will be entered in the 'Actual' column on each worksheet.SQE稽核員所打的分輸入每張工作表的 "Actual" 一欄In this way the delta between the self assessment and the actual score is known. The size of this delta is a measure of audit preparedness and understanding. The difference between "self score" and "actual score" will be approximately 5% if preparation and understanding is good.這樣, 就可以看出自我評估与實際分數之間的差別(用delta表示). 差別(delta)的大小量度出了供應商對這份文件的理解程度和對這次Audit的准備程度. 如果對DELL QPA理解得好並作了充分准備的話, 自我評分与實際分數之間的差別大約會是5%.AUDIT RESULTS稽核結果The SQE Auditor must complete at least 6 of the 13 processes before an Audit Result can be declared.SQE 稽核員至少應稽核完本文件列出的13段制程中的6段, 否則不可以發布稽核結果.It is strongly recommended that all 13 sections of the audit be completed for suppliers who have no previous experience with manufacturing PCBAs for Dell or for existing Dell suppliers who are attempting to build a higher complexity PCBA product for the first time.強烈建議那些以前沒有為DELL制造PCBA經驗的供應商或是DELL的既有供應商但卻是第一次制造更高复雜度的產品時, 應全部完成13個部分的稽核.The overall process average result determines the Audit score achieved for the PCBA Supplier assessed.PCBA供應商取得的分數由全部制程稽核的平均結果決定.The 'Pass' score for the Audit is 80% for all PCBA Products irrespective of complexity.任何PCBA產品(無論什么复雜度)的'PASS'分是80%.If an overall process average score of equal or greater than 80% is achieved, and no individual processes have failed, a 'Pass' result is awarded.如果全制程平均分等于或大于80%, 并且沒有單項制程fail, 就可以得到'PASS'.If one or more individual processes have failed, but an overall Audit score of equal or greater than 80% was achieved, either a "Conditional Pass" or a "Fail" Result shall be awarded. The determination of this audit result is at the discretion of the Lead SQE Auditor, based on the severity of the issues for any of the failing sections. If the overall process average score is less than 80%, a "Fail" result is awarded.如果有一個或多個制程fail, 但總的稽核分數仍等于或大于80%, 結果將是"條件性PASS"(Conditional Pass)或"FAIL". 究竟給那個, 由首席SQE稽核者根据fail部分問題的嚴重程度決定. 如果全製程的平均分不到80%, 那么結果就是"Fail".NOTE: An individual process fails when the section score is below 80% OR if an "non-negotiable" question scores 0. (see "Audit Mechanics" instructions for additional information.)備注: 當分數低于80%或只要有一個"必達" 項分數為 0, 此項製程就得"Fail".If a "Conditional Pass" or "Fail" Result is awarded, a Corrective Action Plan is due from the supplier within two weeks of the date of audit completion.如果所得結果是"條件性Pass"或"Fail", 從稽核完成之日起兩周內, 供應商須給出改善計划(Corrective Action Plan).The Corrective Action Plan must contain a timeline to 'bridge' to a Pass status and must propose a target date for a Dell follow-up Audit.改善計划必須包含通向"Pass"狀態的分階段時間表; 必須給一個DELL下一次稽核的目標日期.Failure to achieve a Pass Result on the follow up Audit may impact business award decisions.稽核中不能獲得"Pass"結果將影響到DELL給供應商的商業回報決策(business award decisions).A PASS RESULTOnce a supplier's facility has passed the Audit for a particular product complexity, the facility's process is approved for all products of that complexity.如果供應商的工厂通過了對某一复雜度產品的稽核, 那么此工厂的製程就可以生產所有此复雜度的產品.Thus, the facility has proven their capability to build a product of that complexity for the line audited. As long as the same process capabilityis deployed for any new lines, there is no need to do 'official' audits for any additional lines added for product of that complexity.通過了稽核, 就証明這家工厂具備了在所稽核的生產線上生產此复雜度產品的能力.只要此製程被應用于新的生產線, 就不必對新增加的同樣生產此复雜度產品的產線再作"正式"的稽核.NOTE: While it is not an 'official' requirement to use the audit tool for additional lines, it is strongly advised that the SQE utilize the audit tool to verify that the capability of any new line is matched to the existing capability of the existing lines for a given PCBA complexity.備注: 對新增加的生產線, 雖然不"官方地"要求用此工具專門稽核, 但是強烈建議SQE用此稽核工具去确認對一既定复雜度的PCBA來說, 新線的制程能力是否与已存在線的制程能力相當.NOTE: For the purpose of "proven capability to build a product", a "facility" is defined as the same physical building, AND the same product complexity, AND the same supplier production and quality management team resources.備注: 為了闡述"制造一种產品的已獲証明的能力", 一個"工廠", 定義為: 位于同一棟建筑物內, 具有相同的產品复雜度, 具有同一供應商的生產和品質管理團隊資源.If a facility is approved for the most complex PCBA product, this does NOT necessarily mean they are automatically approved for all less complex products at that facility. Regardless of product complexity level, any test processes related to a new product should be audited because test processes are unique, based on product type, not PCBA process complexity.如果一個工廠已經被認可生產最复雜的PCBA產品, 這並不一定意味著在那個工廠生產較低复雜度的產品就自動獲得認可. 不管產品的复雜度等級, 任何與新產品有關的測詴製程都應予以稽核, 因為測詴制程是獨特的, 它基于具体的產品類型, 而不是PCBA的制程复雜性.An Audit will need to be conducted to ensure the capability deployed at least meets the minimum requirements for the less complex product.需要進行一次稽核, 以确保配置的能力至少符合較低复雜度產品的最低要求.AUDIT MECHANICS and QUESTIONS稽核机制和問題The Audit breaks down the PCBA Manufacturing Process into individual process steps, each of which is represented by an individual worksheet.此稽核把PCBA制造過程分成一些單個的制程, 每一單個制程都用一張單個的工作表進行說明.Within each worksheet is contained a series of questions specifically pertaining to the process being examined.每一張工作表都包含一系列特定的与此段制程有關的問題.These questions are focused on evaluating Process Disciplines, Control Methods, Process Capability/Technology, and Attention to Detail.這些問題集中于評估制程素質, 控制方法, 制程能力/工藝, 並關注到細節.The questions were devised and developed as closed questions with every attempt to avoid ambiguity.這些問題經過設計和發展已經穩定下來. 為了避免問題歧義, 我們已經盡了所有的嘗詴和努力.Because of the closed nature of the questions, there can only be one of two answers to any question, i.e. Yes (1) or No (0).因為這些問題具有穩定性, 每一個問題都只有一個确定的答案, 即: 要么是 Yes(1分), 要么是No(0分).Thus, the criterion is either fully met or it is not. If the Criterion is met, a score of 1 is obtained. If the Criterion is not met, a score of 0 is obtained.因此, 對一個標准, 要么是完全達到要么就是沒達到. 如果標准達到了, 就得1分; 沒達到, 0 分.If there is any doubt as to the score to award for any given Criterion, a score of zero shall be awarded by default.如果對一個標准的打分有猶豫, 那么這一項就默認為0分.Any Criterion that scores 1 shall be clearly demonstrated, followed, and be beyond reproach.任何得1分的項目都應有明确的証明, 領會, 并且沒有爭議.In the event that a supplier clearly meets the intent of the audit question, but does not exactly do what the question asks, a score of 1 shall be given.如果供應商明顯達到了稽核問題的意圖, 則即使沒有恰好地按此問題所要求的做, 也應給1分.There are cells within the audit document that are shaded in gray. These cells may be coded as Not Applicable (NA) under certain conditions.這份文件中有一些標成灰色的單元格, 這些格子在一定的條件下可以表示 "不适用(NA)".If coded NA, the denominator in the score percentage calculation will automatically be adjusted to account for this NA allocation to the cell.對編碼成NA的格元, 計算分數時會自動對其作出調整.The conditions under which NA may be allocated are as follows:-會分配作NA的情況有下面几种:1. NA may be allocated to a cell if the question is not applicable to the product due to some 'real' physical reason.1. 如果由于一些客觀的原因, 某問題不适用于某產品, 可以對其對應格元分配為NA.For example, if there are no MSD devices are on a product, then the questions pertaining to MSDs would be coded NA.舉例來說, 如果某產品上沒有濕度敏感元件(MSD), 那么有關濕度敏感元件(MSD)的問題就可以標為NA.2. NA may be allocated to a cell if the question is not applicable to the product because the physical product does not undergo a specific process.2. 有的產品會不經過某個制程, 所以有的問題就可能不适用于此產品. 這是就可以給其分配NA.For example, if there are no press fit connectors on a product, then the questions pertaining to the press fit process may be coded NA.舉例來說, 如果有的產品上沒有壓力適配插槽(press fit connector)的話, 那么屬于壓力適配插槽(press fit connector)的問題就將標識成NA.3. NA may be allocated to a cell if by answering some questions 'yes', other questions become redundant or irrelevant.3. 有時, 當對一些問題回答了'Yes'后, 有一些其它的問題就會變得多余或不再相關, 這時也會對一些格元分配'NA'.For example, if AOI is deployed, then the questions pertaining to Manual Inspection may be scored NA舉例而言, 如果用了AOI的話, 那么与人工檢查有關的問題就可以記作NA.Note 1: Not all gray shaded questions will be coded NA. The NA status is conditional on the above and SQE discretion.備注1: 並不是所有標成灰色的問題都是NA. 是否NA請參考上面的條件並取決于SQE的判斷.Note 2: Gray shaded cells are applicable when the process is deployed, and may still score zero if the above conditions are not satisfied.備注2: 如果標成灰色的格元所對應的項目, 制程仍适用, 就按正常的方法打分.For example, AOI is not required for complexity 5 PCBAs, but it may be deployed based on supplier preference比如, 复雜度5級的PCBA產品不要求AOI, 但是供應商可能會使用.If AOI is deployed, AOI questions must be scored 1 or 0, not NA.如果用了AOI, 那么有關AOI的問題就要么打1分要么打0分, 而不能打NA.Note 3: No other questions, other than those that have been predetermined by the gray shading, can be considered to be NA.備注3: 除了那些事先已經標示為灰色的問題, 其它問題的答案不可以是NA.There are certain questions in each section, (shaded in blue), that are considered non negotiable. In other words the question must score a 1.每一部分中都有一些問題(標示成藍色)是必達項, 即沒有商量余地的. 換句話說, 這些問題必須得1分.If any of these questions score a 0, then the process section under review will automatically fail, regardless of overall score.如果任何一個這种問題得0分, 那么此製程部分稽核結果就是fail, 不管總分是多少.For example, if the overall result for a section is equal to or greater than 80% and if any one of the "non negotiable" questions scored a zero, then the overall result for that section will be Fail, irrespective of the overall score.舉例而言, 如果某部分的總結果是等于或大于80%, 但是卻有一道"必達項"問題得0分, 那么這部分的總結果就是'Fail', 與總分無關.AUDITING A NEW SUPPLIER OR A NEW SUPPLIER FACILITY稽核一家新供應商或供應商的一家新工廠If a potential supplier or new supplier facility is required to be audited then the category to be completed in the audit document shallappropriately reflect the complexity of the product to be manufactured.如果一家潛在的供應商或供應商的一家新工廠需要稽核, 那么在此稽核文件中將完成的种類應适當地反映將要制造產品的复雜度.However, since such a supplier/facility will not be manufacturing a Dell product the SQE Auditor will have to select a line with a product whichmost closely matches the product to be manufactured and which is representative of the production line that the supplier intends to use to build Dell product.然而, 因為那樣一家供應商或工廠現在並未生產DELL產品, SQE稽核員將不得不選擇一條最接近于即將生產的產品的線進行稽核, 并且這條產線應該是供應商將用來建造DELL產品的典型的線.The SQE will not consider auditing a 'virtual' line based on some future installed capability.SQE不會考慮稽核那种"虛擬"的產線, 即計划在將來安裝但現在還沒實現的產線.AUDITING FOR RMA/REPAIR對RMA/維修的稽核This tool may also be used to assess capability of RMA/Repair facilities.這個工具也可以用來評估 RMA/維修的能力.All process highlighted on the Menu page are relevant for when it is necessary to conduct a Manufacturing Process QPA當有必要進行制造制程QPA時所有在'Menu'頁中突出強調(Highlight)的制程都与其相關.However, only those menu buttons highlighted in 'blue' may be used for a Repair/RMA QPA Audit.然而只有用'藍色'突出強調的菜單按鈕才可以被用來作為維修/RMA 的稽核.TRAINING培訓The PCBA Process Audit is very technical in content.PCBA制程稽核的內容非常具有技巧性.SQEs who use this tool are considered within Dell as being sufficiently qualified to conduct this audit.DELL用此工具作稽核的SQE都須經過充分的資格認証.To obtain this qualification, an SQE will have participated in at least three audits and lead a fourth under the supervision of a qualified auditor.欲獲得此資格, SQE至少需要參加3次實地稽核並在已獲資格稽核員的監督下主導一次稽核.SQEs wishing to use this tool should contact their regional champion to arrange for training, qualification and certification.希望用此工具的SQE應該通過以下三個步驟:首先聯系他們所在地的主管安排對其培訓, 然后進行資格認証, 最后取得証書.AUDIT SCHEDULE稽核安排The Audit may be used as and when the need arises. However, Dell will conduct an official audit at least annually for key suppliers. Before conductingan audit, the auditor must ensure the Dell commodity management team responsible for the relationship are advised of the audit schedule.只要有必要, 就可以Audit. 然而, DELL會對主要供應商每年至少作一次正式的稽核.稽核之前, 稽核員必須确保DELL產品的窗口管理團隊知道稽核排程表.It is also intended for suppliers to conduct internal audits by self assessment every quarter so progress may be reported to Dell.也希望供應商每個季度能作一次內部的自我評估, 並把進展情況報告給DELL.ADDITIONAL QUESTIONS其他問題Please contact Eric Hoh at eric_hoh@ for additional information or if there are any specific questions with regard to the technical content.如欲咨詢其它信息或有關于此文件的技術上的特別的問題要問, 請聯系Eric Hoh( eric_hoh@).REVISION HISTORY修訂歷程A00 Initial Release. Oct 1996 (EMF Controlled Document). Authored by William RyanA00 首次發布. 1996年10月(EMF控制檔). 作者: William RyanA01 Minor corrections. Dec 1996. (EMF Controlled Document). Changes by William RyanA01 微小改動. 1996年12月. (EMF 控制檔). 改動者: William Ryan.Rev 1.4 Addition of RMA and Test Update. Jan 1999. (Initial Release as a Corporate Document). Changes by Wallace Ables.Rev 2.0 Extensive Review and Re-Write. July 2002. Authored by William Ryan.Rev 2.0 擴充和重寫. 2002年7月. 作者: William RyanRev 3.0 Changes Listed Below. Authored by William Ryan.Rev 3.0 改動列出如下.Listed the non-negotiable items for PCBA Manufacturing.列出PCBA制造的必達項目.Added details and rules to the instruction sheet for clarity.為更明确, 在Instruction一章中增加詳細的規定和說明.Edited approximately 50% questions to increase clarity.為增加明确性, 校訂了大約50%的問題.Removed hard NAs and placed rules in place for the use of NA.移除不很恰當的NA項目, 並增加了對NA适用規則的說明.Removed requirement for self-calibrating soldering irons,去除自校烙鐵的要求.Added rules on how many sections to be audited before a result can be declared.增加在結果得出之前多少項目應該被稽核的規則.Remove AOI requirements for Desktops.移除對桌上型電腦的AOI要求.Removed any inference to specific machinery/equipment manufacturers.移除任何對特定机器/設備制造商的推論.Changed PCBA categories to align with the Complexity Model.改變PCBA分類以与复雜度模型一致.Added MSD requirements to meet latest JEDEC standard.增加對MSD的要求以配合最新的JEDEC標准.。
制程审核清单A0版
生效日期: ____________制定 :____________ 複核: ____________ 審批: ____________序號審核項目1通用審核重點2ESD检查1. 檢查操作員在作業時是否戴靜電帶或靜電帶未接地.2. 用靜電測試儀檢查靜電帶壞.3. 用萬用表檢查地線及靜電席是否接地不良或未接地.4. 檢查操作員所用的測試靜電帶是否做記錄或做假記錄.5. 檢查操作員在存入半成品或PCBA時是否使用非防靜電膠袋/泡泡袋/膠盆防靜電措施做得不好, 靜電容易損壞元件或影響產品可靠性.3A面枚状切割4A面枚状檢查(IQC全檢)1.核对作业票記錄信息是否 清晰完整,下拉到本工位良品数需与作业票上一工序所记录良品数是否一致。
2.双手对角拿取并放置产品。
放置时要留意,避免资材与夹具碰撞摩擦,避免造成划伤折痕。
3.检查产品时,双手拿稳治具,避免资材掉落。
4.产品与灯管的间距为3~5cm,眼睛与产品的间距为20~30cm,产品不可接触到灯管边缘,防止划伤不良。
5.资材如有粘着性异物等付着现像,是否清洁干净。
6.需水平放置检查产品表面不平。
7.是否優先參考使用限度樣品對產品進行判定。
8. 银线异物/绝缘边异物:是否安裝WI要求,未连接两根银线,电性OK 的话为良品,進行判定。
9.相關記錄表單是否記錄完整清晰,有無有關責任人員的簽名、確認、審核.10.檢驗作業環境是否符合相關要求。
1.所有檢驗項目均需要按照檢驗WI要求進行操作判定,防止產品漏判,誤判,不良流出。
2..相關記錄表單的完整記錄和保存便於即時監控檢驗情況。
5A面枚状阻抗檢查(IQC全檢)1.作业前檢查員是否先戴好软胶手套,将离子风机风速调到刻度位置,并打开台灯或荧光灯。
2.檢驗使用萬用表是否在有效期內使用。
3.檢驗員工是否有崗位資格證,相關檢驗作業內容是否清楚熟悉?4.測試電路圖及測試數據要求是否正確確認。
確保作業過程中對資材的保護,按檢驗WI正確操作,防止產品漏測,誤測,不良流出。