
SWRCH22A冷镦钢检验标准
SWRCH22A冷镦钢盘条检验标准SWRCH22A冷镦钢牌号属于日标(JIS G3507-2005),在国标(GBT28906-2012)中牌号为ML20MnAl,按使用状态属于表面硬化型冷镦钢。
1.化学成分
表1 ML20MnAl化学成分(参考国标)
2.力学性能
盘条一般不做力学性能检验。
如有需要,可由供需双方来确定。
参考值:抗拉强度≤580 MPa 断面收缩率≥45%。
3.冷顶锻
冷镦钢热轧盘条应进行1/2普通级冷顶锻实验。
冷顶锻实验不得出现裂纹。
冷顶锻性能分为:
高级……1/4;较高级……1/3;普通级……1/2。
4.非金属夹杂物
如有需要,可由供需双方来确定。
5.低倍组织
如有需要,可由供需双方来确定。
6.表面质量
盘条表面不得有裂缝、结疤、夹杂、耳子和折叠以及影响其他使用的缺陷。
盘条表面允许有深度不超过公差之半的个别划痕和麻点,
以及深度不超过0.1mm的个别发纹。
7.尺寸、外形及允许偏差
尺寸、外形及允许偏差应符合GB/T 14981—2009标准相应规定(B级),直径允许偏差为±0.25mm,不圆度要求≤0.40。
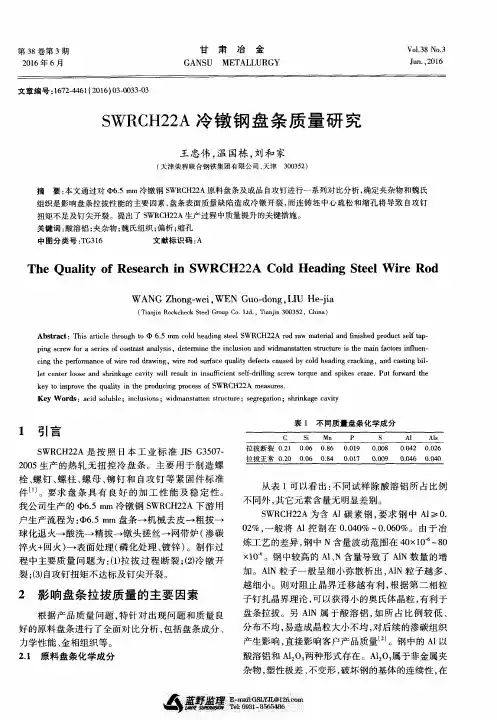
SWRCH22A冷镦钢盘条质量研究
甘 肃 冶 金
GANSU METALLURGY
文 章 编 号 :1672·4461(2016)03—0033—03
SWRCH22A冷镦 钢 n.,2016
王 忠伟 ,温 国栋 ,刘和 家
(天津荣程联合钢铁集 团有 限公 司,天津 300352)
栅
1 引 言
SWRCH22A是 按 照 日本 工 业 标 准 JIS G3507— 2005生产 的 热 轧无 扭 控 冷 盘 条 。 主要 用 于 制 造 螺 栓 、螺 钉 、螺 柱 、螺 母 、铆 钉 和 自攻 钉 等 紧 固件 标 准 件 _】J。要 求 盘 条 具 有 良好 的加 工 性 能 及 稳 定 性 。 我 公 司生 产 的 cD6.5 mm冷 镦 钢 SWRCH22A 下游 用 户 生产 流程 为 :qb6.5 mm 盘条 一 机 械 去皮 一 粗 拔 球 化退 火一 酸 洗 一 精拔 一 镦 头搓 丝 一 网带 炉 (渗 碳 淬 火 +回火 )一表 面处 理 (磷 化 处理 、镀 锌 )。制作 过 程 中主要 质 量 问题 为 :(1)拉 拔 过 程 断 裂 ;(2)冷 镦 开 裂 ;(3)自攻 钉扭 矩不 达标 及钉 尖开 裂 。
SWRCH22A为含 A1碳 素钢 ,要求 钢 中 Al≥0. 02%,一 般 将 Al控 制 在 0.040% ~0.060%。 由 于冶 炼工艺 的差 异 ,钢 中 N含量 波 动范 围在 40x10~~80 xl0~。钢 中较 高 的 A1、N含量 导致 了 A1N数量 的增 加 。A1N粒 子 一般 呈 细小 弥 散析 出 ,A1N粒 子 越 多 、 越细 小 。则对 阻止 晶界 迁 移 越 有利 ,根 据 第 二 相 粒 子钉扎晶界理论 ,可以获得小的奥氏体晶粒 ,有利于 盘条 拉拔 。另 A1N属 于 酸 溶 铝 ,如 所 占 比例 较 低 、 分布不 均 ,易造 成 晶粒大 小不 均 ,对 后续 的渗 碳组织 产生 影 响 ,直接 影 响客户 产 品质量 L2 J。钢 中的 Al以 酸溶 铝 和 A1 O,两 种形 式存 在 。A1 O,属于非 金属 夹 杂物 ,塑 性极差 、不 变形 ,破 坏钢 的基体 的连 续性 ,在
SWRCH22A冷镦钢的冶炼工艺实践
N . tema igPa t h c n lgc l rc se f o tlp e e t n .c n etr n — on o 2 Se l kn ln.T et h oo ia o e sso tmea rt ame t o v r d p it e p h r ee c nrl Fwht lgrf ig rtcin c niu u at g rv nigf m ozeco gn ,a d o to ,L i s e nn ,p oe t o t o sc s n ,p e e t o n zl lg ig n e a i o n i n r S n w r tde n mpo e n c l e dn te. L w c ro n o i c n c l e dn O o ee s id a d i rv d o od h a ig se 1 0 ab n a d lw s io od h a ig u l se l rd c d b h mp o e e h oo yh dtes p r r yo ihp ry, r o t W t te o u e ytei rv d tc n lg a h u ei i fhg ui wi rd w h l t a p ot t e i O ol
S C 2 A 冷 镦 钢 的 冶 炼 工 艺 实 践 WR H 2
陈ቤተ መጻሕፍቲ ባይዱ
摘
宏 曾
立 喻黄海 许 东利 侯
( 第二炼钢 厂 )
成
一
要 第二炼钢厂采用 B F L —c o — F c工艺生产 S C 2 A冷镦钢 ,通 过对铁水 预处 理、转炉 冶炼 终点 WR H 2
控制、L F炉造 白渣精炼和钙处理 、连铸保护浇注和防止水 口堵塞等工艺进行研究和技术改进 ,使低碳、低 硅铝镇静冷镦钢具有较高的洁净度 ,盘条 T O]含量为( 2~ 3 ×1 ~,钢材 的冷镦性能 良好 。 [ 1 2) 0 关键 词 S C 2 A 冷镦 钢 终点控制 WR H 2 L F炉精 炼 水口堵塞
swrch22a标准
swrch22a标准SWRCH22A标准。
SWRCH22A是一种低碳钢,主要用于制造螺栓、螺母、螺钉和其他机械零部件。
它具有良好的可焊性和加工性能,适用于冷成型和热锻造工艺。
SWRCH22A标准规定了其化学成分、机械性能和热处理方法,保证了其在使用过程中的稳定性和可靠性。
化学成分。
SWRCH22A的化学成分要求如下,碳含量在0.17%以下,硅含量在0.10%至0.35%之间,锰含量在0.30%至0.60%之间,磷含量不超过0.030%,硫含量不超过0.035%。
此外,钢中还含有微量的铬、镍、铜等元素,以提高其强度和耐腐蚀性能。
机械性能。
SWRCH22A的机械性能要求如下,抗拉强度为420MPa,屈服强度为275MPa,延伸率为25%。
这些性能指标保证了SWRCH22A在使用过程中具有良好的强度和塑性,能够满足各种机械零部件的要求。
热处理方法。
SWRCH22A钢材通常采用正火或者正火加退火的工艺进行热处理。
正火工艺可以提高钢材的硬度和强度,适用于对强度要求较高的零部件。
正火加退火工艺可以在保证强度的同时,提高钢材的韧性和延展性,适用于对韧性要求较高的零部件。
应用领域。
SWRCH22A广泛应用于汽车、机械设备、建筑和航空航天等领域。
在汽车制造中,它常用于制造发动机零部件、传动零部件和悬挂系统零部件。
在机械设备制造中,它常用于制造螺栓、螺母、轴承和齿轮等零部件。
在建筑领域,它常用于制造连接件和支撑结构零部件。
在航空航天领域,它常用于制造飞机结构零部件和发动机零部件。
总结。
SWRCH22A是一种优质的低碳钢,具有良好的可焊性和加工性能,适用于冷成型和热锻造工艺。
其化学成分、机械性能和热处理方法经过严格的标准规定,保证了其在使用过程中的稳定性和可靠性。
它在汽车、机械设备、建筑和航空航天等领域有着广泛的应用,为各种机械零部件的制造提供了可靠的材料保障。
SWRCH22A标准的制定和执行,对于推动工程材料的发展和应用具有重要的意义。
SWRCH22A冷镦钢检验标准

SWRCH22A冷镦钢盘条检验标准SWRCH22A冷镦钢牌号属于日标(JIS G3507-2005),在国标(GBT28906-2012)中牌号为ML20MnAl,按使用状态属于表面硬化型冷镦钢。
1.化学成分
表1 ML20MnAl化学成分(参考国标)
2.力学性能
盘条一般不做力学性能检验。
如有需要,可由供需双方来确定.
参考值:抗拉强度≤580 MPa 断面收缩率≥45%。
3.冷顶锻
冷镦钢热轧盘条应进行1/2普通级冷顶锻实验。
冷顶锻实验不得出现裂纹.冷顶锻性能分为:
高级……1/4;较高级……1/3;普通级……1/2。
4。
非金属夹杂物
如有需要,可由供需双方来确定。
5.低倍组织
如有需要,可由供需双方来确定。
6.表面质量
盘条表面不得有裂缝、结疤、夹杂、耳子和折叠以及影响其他使
用的缺陷.盘条表面允许有深度不超过公差之半的个别划痕和麻点,以及深度不超过0。
1mm的个别发纹。
7。
尺寸、外形及允许偏差
尺寸、外形及允许偏差应符合GB/T 14981—2009标准相应规定(B级),直径允许偏差为±0。
25mm,不圆度要求≤0。
40。
冷轧钢(卷)带检验规程及标准

冷轧钢(卷)带检验规程及标准一.适用范围本规程及标准适用于公司内部冷轧工序检验和成品冷硬、退火、二次冷轧钢带的检验二. 参照镀锌板供货技术协议、用户协议、JIS G3141、GB708三.工序检验规程:1酸洗钢带表面质量状况:酸洗卷应平直整齐,无折叠、裂边、刮边:表面无欠酸洗氧化铁皮、锈斑,无过酸洗现象,无表面划伤、凹坑、压印深度应小于相应国家原料标准要求的厚度偏差之半。
2轧制:每道次通过测厚仪在线检测钢带厚度,更换道次时检查钢带表面质量状况和裂边情况,人工观察钢带板形,复合浪≤6mm、肋浪≤5mm、边浪≤8mm,浪长≥100mm不允许有严重的碎边浪、荷叶边。
人工观察表面清洁度不允许有整卷的黑带。
无表面划伤、凹坑、压印深度应小于相应国家原料标准要求的厚度偏差之半。
3重卷时要保持毛毡清洁,不得二次污染钢卷表面。
切边毛刺量控制在≤0.02mm范围内,不得出现缺刀现象。
薄板切边时S弯≤2mm。
重卷退火的张力要控制在最小范围内、但齐边度要好,错层不得超过5处,错层溢出高度小于等于3mm。
退火前要检查设备是否正常,装炉过程中要轻起慢放、不得边部压折及损伤钢卷。
4平整钢带时应在线对其表面、板形、边部、几何尺寸等质量状况进行检验。
5成品尺寸测定部位:钢带两边大于等于15mm内侧的任意一点为厚度测定部位;钢带两侧长度方向上的任意部位均为宽度的测定部位。
6成品钢带的硬度用小负荷维氏硬度计测定,按GB试验方法执行。
四.检验标准:1冷轧成品厚度允许偏差(见表一)1.1流程状态:视实际需要(可带原料尾部冷轧钢卷)钢带外圈头部15米内厚度允许偏差最大不得超过表一规定值的50%,钢卷尾部(即内径芯部)升、减速10圈内的厚度偏差不列入检测范围1.2交货状态:重卷、精整分切钢卷钢卷头部15米、尾部15米内厚度允许偏差最大不得超过表一规定值的50%。
1.冷轧成品厚度允许偏差单位mm(见表一)厚度公差要求以用户要求为第一标准,用户无特殊要求时以此为标准DR及0.3以下厚度产品以客户要求为准,无特殊要求时执行表一要求中厚板执行附3 标准表一2.冷轧成品宽度允许偏差(见表二)宽度公差要求以用户要求为第一标准,用户无特殊要求时以此为标准单位mm 宽度允许表表二3.冷轧成品表面质量要求B级光亮处理表面3.1表面用磨削处理过的轧辊,对表面进行平滑轧制(指平均粗糙度定向值Ra:0.6um以下)3.2表面无锈斑、残留氧化铁皮、针状黑条等污染物,头尾各15米内允许有少量、轻微的针状黑条。
SWRCH22A冷镦钢拉拔断裂原因分析

SWRCH22A冷镦钢拉拔断裂原因分析冯宝;杨其敏;农之江;邱卫锋【摘要】从宏观形貌、熔炼成分、金相组织等方面对冷镦钢SWRCH22A拉拔断裂原因进行了分析,得出钢材心部存在大尺寸圆形夹杂物是导致SWRCH22A拉拔断裂的主要原因,通过优化造渣工艺和提高软吹效果可最大程度去除钢中夹杂物,有效防止冷镦钢断裂的发生.%From the aspects of macro morphology, melting co mposition, and metallographic structure, the drawing fracture cause of SWRCH22A cold heading steel is analyzed. It is found that the large circular inclusions in steel core is the main cause of SWRCH22A drawing fracture. By optimizing the slagging process and improving the soft blowing effect, the inclusions in steel can be greatly removed, effectively preventing the occurrence of fracture of cold heading steel.【期刊名称】《山西冶金》【年(卷),期】2018(041)002【总页数】2页(P43-44)【关键词】SWRCH22A;夹杂物;拉拔断裂【作者】冯宝;杨其敏;农之江;邱卫锋【作者单位】宝武集团广东韶关钢铁有限公司,广东韶关512123;宝武集团广东韶关钢铁有限公司,广东韶关512123;宝武集团广东韶关钢铁有限公司,广东韶关512123;宝武集团广东韶关钢铁有限公司,广东韶关512123【正文语种】中文【中图分类】TG356SWRCH22A是在标准JIS G3507-1∶2005中规定的冷镦钢线材。
SWRCH22A螺栓冷镦开裂原因分析及改善措施
中图分类号:TG142.45
文献标识码:A
文章编号:1672-1152(2019)04-0146-02
冷镦螺栓作为常用紧固件,广泛应用于汽车、机
械、建筑、轻工等行业。国内某金属加工厂生产的
SWRCH22A 螺栓的加工工艺为:机械剥壳→粗拉→
退火→酸洗磷化皂化→精拉→冷镦成型。使用
Φ6.5 mmSWRCH22A 高线盘条拉拔至 Φ3.35 mm 成
750μm
图 1 螺栓头部开裂形貌(100×)
螺杆基体组织为粒状珠光体。 螺栓头部开裂对应杆部线缺陷在金相下有深约 128 μm 的裂纹,裂纹呈弯曲状向内延伸,裂纹内含 灰色夹杂,见图 2 和图 3。
128.257μm
20μm
图 2 开裂对应杆部裂纹形貌(未腐蚀,500×)
20μm
图 3 开裂对应杆部裂纹形貌(腐蚀,500×)
品钢丝打制螺栓,出现螺栓头部开裂质量问题。取开
裂螺栓进行检测,分析开裂原因,生产工艺流程如下:高炉
铁水→脱硫处理→转炉冶炼→吹氩→LF 炉处理→
连铸→铸坯检查→铸坯下送→方坯验收→方坯加
热→高线轧制→斯太尔摩控冷→散卷收集→盘卷表
面质量检测→包装打捆→称质量入库。该钢种的化
13 支螺栓头部开裂对应的螺杆部位均存在长 条线状缺陷。由此推测,螺栓冷镦开裂是由于螺杆表 面线状缺陷在冷镦过程扩展导致,见图 1。 2.2 金相检测
选取开裂程度较严重的螺栓取头部开裂对应杆 部横向样进行金相检测。
收稿日期:2019- 04- 17 第一作者简介:王扬发(1983—),男,2004 年 7 月毕业于重庆 科技学院材料成型及控制工程专业,现为材料成型及控制工 程助理工程师,任线材工艺工程师。
能谱显示螺栓裂纹内灰色夹杂物成分主要为 Fe、O、Ca、Si、F、Mn、Na、Cl、Al 等,主要为保护渣成 分。从夹杂物的成分来看,裂纹内夹渣为连铸保护渣 卷入导致。 4 结论
冷镦杆临时检验标准
冷镦杆临时检验标准整理:2012.03.011、直径¢8.6*18.1的冷镦杆(涉及编码:3200201863、3200201864、3200201866/3200202030-3)*检验要求:1、加工后(片两端面后)保证总长、内外直径尺寸符合公差要求;2、孔口处不能有残留的加工毛刺,孔内外壁不能有拉伤;3、深孔尺寸11.9±0.2可放宽至11.9±0.4;4、攻牙前后检测螺纹底孔及螺纹的垂直度;2、直径¢10*23.1的冷镦杆(涉及编码:3200201913-5)*检验要求:1、加工后(片两端面后)保证总长、内外直径尺寸符合公差要求;2、孔口处不能有残留的加工毛刺,孔内外壁不能有拉伤;3、深孔尺寸13.6±0.2可以放宽至13.6±0.4;4、浅孔深度6.5+0.1/0可以放宽至6.3~6.83、直径¢10.5*23.5的冷镦杆(涉及编码:3200201905-8\3200202009-11)*检验要求:2、加工后(片两端面后)保证总长、内外直径尺寸符合公差要求;2、孔口处不能有残留的加工毛刺,孔内外壁不能有拉伤;3、深孔尺寸14.5±0.2可以放宽至14.5±0.4;4、浅孔深度6.0+0.3/0可以放宽至5.8~6.4;4、直径¢12*21.3的冷镦杆(涉及编码:3200202034-7)*检验要求:1、加工后(片两端面后)保证总长、内外直径尺寸符合公差要求;2、孔口处不能有残留的加工毛刺,孔内外壁不能有拉伤;3、深孔尺寸15.5±0.2可放宽至15.5±0.4;4、攻牙前后检测螺纹底孔及螺纹的垂直度;5、直径¢13*26.5的冷镦杆(涉及编码:3200202052、3200202056、3200202057)*检验要求:3、加工后(片两端面后)保证总长、内外直径尺寸符合公差要求;2、孔口处不能有残留的加工毛刺,孔内外壁不能有拉伤;3、深孔尺寸18±0.2可以放宽至18±0.4;4、浅孔深度5.5+0.3/0可以放宽至5.3~5.9;6、直径¢13*29.8的冷镦杆(涉及编码:3200201903、3200201904、3200202008)*检验要求:4、加工后(片两端面后)保证总长、内外直径尺寸符合公差要求;2、孔口处不能有残留的加工毛刺,孔内外壁不能有拉伤;3、深孔尺寸20.8±0.2可以放宽至20.8±0.4;4、浅孔深度6.0+0.3/0可以放宽至5.8~6.4;。
冷镦钢材标准
冷镦钢材标准一、化学成分冷镦钢材的化学成分应符合相关国家标准的规定。
常用的钢材牌号包括Q215、Q235、Q345等。
对于特殊要求的钢材,如高强度、耐磨性等,应按照具体要求进行化学成分设计。
二、表面质量冷镦钢材的表面质量应满足以下要求:钢材表面应光滑、平整,不得有分层、裂纹、夹渣等缺陷。
钢材表面允许有不妨碍加工的薄锈和氧化皮。
对于特别要求的零件,如高精度或需要热处理等,其表面质量应符合相应标准。
三、脱碳冷镦钢材在冷镦加工过程中,其表面层的碳含量可能会发生变化,这种变化称为脱碳。
脱碳会导致钢材表面的硬度降低,影响其耐磨性和耐腐蚀性。
因此,应控制冷镦加工过程中的脱碳程度,确保钢材的表面质量。
四、硬化层深度冷镦钢材经过冷镦加工后,其表面会形成一层硬化层。
硬化层可以提高钢材的硬度、耐磨性和耐腐蚀性。
但是,硬化层深度过深会导致材料脆性增加,影响其机械性能。
因此,应根据实际需要控制硬化层深度,以达到最佳的表面质量和使用性能。
五、机械性能冷镦钢材的机械性能应符合相关国家标准的规定。
在选择和使用钢材时,应根据实际需要选择具有适当机械性能的钢材,以满足使用要求。
六、表面光洁度冷镦钢材的表面光洁度应满足以下要求:钢材表面应具有较高的光洁度,以减小加工时的摩擦阻力和磨损。
对于高精度或需要热处理的零件,其表面光洁度应符合相应标准。
七、表面裂纹冷镦钢材表面不应有裂纹等缺陷。
裂纹会破坏钢材的整体性和稳定性,影响其使用性能。
在检查钢材表面时,应特别注意裂纹的存在。
八、表面粗糙度冷镦钢材的表面粗糙度应满足以下要求:钢材表面粗糙度应适中,以减小加工时的阻力。
对于需要紧密配合的零件,其表面粗糙度应符合相应标准。
九、表面缺陷冷镦钢材表面不应有气孔、砂眼、夹渣等缺陷。
这些缺陷会影响钢材的外观和使用性能。
在检查钢材表面时,应特别注意这些缺陷的存在。
如果发现表面缺陷,应根据实际情况采取相应的处理措施,以确保钢材的质量和可靠性。
冷镦钢的技术要求
冷镦钢的技术要求
冷镦钢盘条一般为低、中碳优质碳素结构钢和优质合金结构钢,用来冷镦
成型制造各种机械标准件和紧固件。
合格的冷镦钢线材盘条必须满足以下要求。
1、化学成分
对于合金结构钢而言,O、P、S容易造成夹渣物,造成冷顶锻裂纹,所以
应以中下限为宜。
2、表面质量
冷镦钢盘条要求很严,尺寸公差为±0.15mm;不圆度≤0.10mm;表面裂纹、划痕最深≤0.07mm。
3、脱碳
冷镦钢盘条直径≤14mm,铁素体全脱碳层深度≤0.015mm,不完全脱碳层总深度≤0.10mm;直径16-24mm,铁素体全脱碳层深度≤0.02mm,不完全脱碳层总深度≤0.12mm;直径27-42mm,铁素体全脱碳层深度≤0.03mm,不完全脱碳层总深度≤0.15mm。
4、非金属夹杂
冷镦钢盘条要求B类夹杂物距表面2mm之内应不大于15μm。
B类和D类夹杂物一般控制在2级内。
5、金相组织
金相组织为铁素体+粒状珠光体。
理想的组织是珠光体晶粒大小相近并均匀地分布在铁素体基体上。
6、低倍组织
冷镦钢盘条低倍不应有缩孔、分层、白点、裂纹、气孔等缺陷,对中心疏松、方框偏析不允许大于2级。
7、晶粒度
10.9级以上螺栓晶粒度在7-8级较佳,保证成品强度外,其余级别冷锻钢线材的晶粒度可控制在5-7级。
8、冷镦性能
冷镦钢盘条的断面收缩率应不小于50%、屈强比应不大于70%,同时冷加工强化系数越低越好,这样不易产生加工硬化。