
垫圈冲裁模具设计【文献综述】
毕业论文文献综述
机械设计制造及其自动化
垫圈冲裁模具设计
1、设计垫圈冲裁模具的意义
模具是机械制造业中技术先进、影响深远的重要工艺装备,具有生产效率高、材料利用率高、制件质量优良、工艺适应性好等特点,被广泛应用于汽车、机械、航天、航空、轻工、电子、电器、仪表等行业[1]。
模具技术涉及新技术、新工艺、新材料、新设备的开发与推广应用,是一门技术综合性强的精密基础工艺装备技术,是冶金、材料、理化、计量、摩擦与润滑、机电一体化、计算机等多门学科以及铸、锻、热处理、机加工、检测等诸多工种共同打造的系统工程。
用模具生产制品所表现出来的高效率、低消耗、高一致性、高精度和高复杂程度是其他任何加工制造方法所不及的。
由此可见,模具制造业已成为与高新技术产业互为依托的产业,模具工业技术水平的高低已成为衡量国家制造业水平的重要标志之一[2]。
2、冲裁模具的研究现状
2.1冲裁模具简介及其工作原理
冲裁模是指沿封闭或长空的轮廓线使材料产生分离的模具。
如落料模、冲孔模、切断模、切口模、切边模、剖切模等。
冲裁模的工作原理是,上模通过模柄与冲床滑块相联接,下模利用压板固定在冲床的工作台上,上下模通过导柱、导套导向。
工作时,条料靠着挡料销送进定位,当上模随滑块下降时,脱料板先压住板料,接着凸模冲落凹模上面的材料获得工件。
这时工件卡在凸模与顶块之间,废料也紧紧箍在凸模上。
在上模回升时,工件由顶块借弹簧的弹力从凹模中顶出;同时箍在凸模上的废料,由脱料板靠弹簧的弹力卸掉,再取走工件,至此完成整个落料过程。
再将条料送进一个步距,进行下一次冲裁落料过程,如此往复进行。
2.2国内外冲裁模具研究现状
(1)国内的研究现状
国内对冲裁模具有较多的研究,很多研究人员和公司从事冲裁模具的设计生产。
石其年[3] 研究了提高冲裁模具使用寿命的途径与分析。
赵震,吕士军,彭颖红等[4] 进行了冲裁模具结构设计知识表示与处理技术研究。
中国工程院院士陈蕴博先生在国际上首次
提出了旨在使模具选材科学化、量值化控制和稳定提高模具使用寿命的模具性能评价体系、失效抗力指标体系和优先设计技术,开创了模具选材、用材从过去沿用经验自试用模式走向量值化指标控制的飞跃,从而为模具的正确设计、制造和合理选材提供理论和实践依据[5]。
标志着冲模技术先进水平的多工位级进模和多功能模具是我国重点发展的精密模具品种。
有代表性的是集机电为一体的铁芯精密自动叠片多功能模具,该模具已达到国际水平,其精度达2~3 u m,双回转精度1,寿命达到1.5亿次以上,制造周期5~6个月,而价格仅为同类进口模具的1/2~1/3,其它如48、54、68条腿集成电路框架20—30工位级进模、电子枪硬质合金多工位级进模、空调器散热片多工位级进模等均达到国外同类产品水平[6]。
(2)国外的研究现状
国外模具精度高。
所谓模具精度通常是指凸、凹模具的尺寸精度。
目前国外不仅要求同一规格的不同模具冲出的同一种零件可以互换,而且要求模具的凸、凹模可以互换,美国制造的电机铁芯模具的凸、凹模精度已达0.25 u m,具有互换性,美国模具工作部分的尺寸精度约比产品精度高一个数量级。
国内模具精度比产品精度高不到半个数量级。
国外模具寿命长,例如美国西屋公司制造的小电机定,转子硬质合金级进模、刃磨一次可冲裁100万片以上,总寿命达1.7~2亿次[7]。
国外通过采用高效精密机床和测试装置,推进新的制模技术。
模具制造大量采用NC、CNC、MC设备,使模具生产效率和质量从依赖模具钳工手艺逐步转移到主要依赖于各种加工设备的功能和精度,确保模具精度的再现性和重复性。
模具的抛光技术本是典型的技艺作业,抛光技术直接影响着塑件的透明度、光泽、脱膜性及对模具的腐蚀和开裂等。
目前日本正在研究试用机器人自动抛光并开发磁石研磨工具。
美国、日本还用激光加工叠层模,并开发了适用于钢、铝、钛、陶瓷和各种硬、软质塑料加工的CNC激光雕刻机,按计算机设定雕刻名称、模型或符号[8]。
3、冲裁模具的发展趋势
通过文献阅读[9-15]和对国内外研究现状的分析和综合,我认为冲裁的发展趋势如下: 1.随着模具在企业竞争、合作、生产和管理等方面的全球化、国际化,以及计算机软硬件技术的迅速发展,网络在模具行业中的应用将更加广泛。
因此基于网络的CAD/ CAM/ CAE 一体化系统将走向成熟。
2.模具的精度越来越高。
现在模具的制造精度已达2~3 u m,不久1 u m精度的模具也将上市。
随着零件微型化及精度要求的提高,有些模具加工精度的要求会在1 u m
以内,这就要求发展超精加工。
3.新材料和先进表面处理技术的应用将更为普及。
在模具的选材上,可选用优质钢材( 如硬质合金、陶瓷材料、复合材料等) 和应用相应的表面处理技术来提高模具寿命及满足特殊产品的需要。
模具热处理发展的方向是采用真空热处理。
模具表面处理除完善普及常用表面处理方法即扩渗( 如渗碳、渗氮、渗硼、渗铬、渗钒等) 以外,应发展设备昂贵、工艺先进的气相沉积(TiN、TiC) 、等离子喷涂等技术。
参考文献
[1] 刘胜国,我国冲压模具技术的现状与发展[J].黄石理工学院学报,2007,(01):1
[2] 洪丽华,陈永禄,中国模具工业现状和模具技术发展趋势[J].机电技术,2007,(02):96~97
[3]石其年,提高冲裁模具使用寿命的途径与分析[J].黄石理工学院学报,2006,(05):63~66
[4]赵震,吕士军,彭颖红,阮雪榆,冲裁模具结构设计知识表示与处理技术研究[J].中国机械工程,2003,(02):299~301
[5]陈东,褚作明,金康,戎文娟,国内模具选材用材现状与发展[J].金属热处理2009,(11):115~119
[6] 周永泰,国内模具产品目前水平及今后发展趋势[J].机电产品市场,2000,(04)
[7]徐庆仁,国外模具制造技术的现状和发展趋势[J],航空精密制造技术,1992,(02):5~18
[8]胡蓉如,外模具技术发展趋势[J].杭州科技,1990,(05):12~13
[9]李文,垫圈连续冲裁模具的设计[J].机械工程师,2008,(05):28~29
[10]张霞,王新荣,李小海,冲压模具凸凹模间隙控制与调整方法研究[J].机械研究与应用,2008,(04):47~48
[11]黄启钧,许榕,锌基合金复合结构冲压模具的研究与应用[J].机械设计与制造1991,(02):33~36
[12]朱双霞,冷冲裁模具重要设计参数的确定[J].模具技术,2000,(05):74~85
[13] C.W. Kim1,C.H. Park and S.S. Lee. An Automated Design System of Press Die Components Using 3-D CAD Library[J].Springer-Verlag Berlin Heidelberg,2007:961~974
[14] SONG Ai-ping,WU Wei-wei,ZHANG Jun. A Reconfigurable Stamping Die and Its Stamping Process[J].Journal of Shanghai Jiaotong University(Science),2010,(03):313~318
[15] Yongju Cho, Choonseong Leem, Kitae ShinInt. An assessment of the level of informatization in the Korea mold industryas a prerequisite for e-collaboration: an exploratory empirical investigation[J].Adv Manuf Technol, 2006,(29):897~911。
(模具专业)毕业设计文献综述参考word
燕山大学本科毕业设计(论文)文献综述课题名称:拉伸侧冲孔复合模及自动送料装置与塑料模设计学院(系):机械工程学院年级专业:模具1班学生姓名:指导教师:完成日期:2010年3月15日一、课题国内外现状模具生产技术水平的高低,已成为衡量一个国家产品制造水平高低的重要标志[2]。
因为模具在很大程度上决定着产品的质量、效益和新产品的开发能力。
在电子、汽车、电机、电器、仪器、仪表、家电和通信等产品中60%—80%的零部件都要依靠模具成型。
用模具生产部件所具备的高精度、高复杂程度、高一致性、高生产率和代消耗,是其他加工制造方法所不能比拟的。
模具又是“效益扩大器”,用模具生产的最终产品的价值,往往是模具自身价值的几十倍、上百倍。
目前,全世界模具年产值约为600亿美元,日、美等工业发达国家的模具工业产值已超过机床工业。
我国的模具工业的发展,也日益受到人们的关注和重视。
近几年,我国模具工业一直以每年15%左右的增长速度发展。
二、研究主要成果现代模具设计的内容是:产品零件(常称为制件)成型工艺优化设计与力学计算,尺寸与尺寸精度确定与设计等,因此模具设计常分为制件工艺分析与设计、模具总体方案设计、总体结构设计、施工图设计四个阶段[7]。
(1)AD/CAE/CAM 计算机辅助设计、模拟与制造一体化CAD/CAE/CAM 一体化集成技术是现代模具制造中最先进、最合理的生产方式。
(2)设备在现代模具制造中的作用现代模具制造尽可能地用机械加工取代人工加工。
这就确定了先进设备在现代制造中的作用,尤其现在加工中心、数控高速成型铣床、数控铣床、数控车床、多轴联动机床、数控模具雕刻机、电火花加工机床、数控精密磨床、三坐标测量机、扫描仪等现代化设备在工厂中的广泛使用。
(3)代模具制造中的检测手段模具的零部件除了有高精度的几何要求外,其形位精度要求也较高,一般的量具是很难达到理想的目的,这时就要依赖精密零件测量系统。
这种精密零件测量系统简称C M M ,即Coordinate Measuring Machine ,是数控加工中心的一种变形。
冲压模具文献综述

文献综述1 引言冲压模具是冲压生产必不可少的工艺装备,是技术密集型产品。
冲压件的质量、生产效率以及生产成本等,与模具设计和制造有直接关系。
模具设计与制造技术水平的高低,是衡量一个国家产品制造水平高低的重要标志之一,在很大程度上决定着产品的质量、效益和新产品的开发能力。
2005 年—2008 年,我国冲压模具产品均出口较大幅度的增长。
2009 年在全球高压锅炉管市场总需求量下降的情况下,国际采购商通过国内某网站采购冲压模具的数量仍逆势上扬。
我国冲压模具的国际竞争力正在不断提升。
根据我国海关统计资料显示,2005 年—2008 年,我国冲压模具产品均出口较大幅度的增长。
2008 年,即使遭受全球金融危机,我们冲压模具出口金额达4.11 亿美元,比2007 年的3.26 亿美元增长了26。
另外,2009 年在全球高压锅炉管市场总需求量下降的情况下,国际采购商通过国内某网站采购冲压模具的数量仍逆势上扬。
从全年采购情况来看,总体趋于上涨的趋势。
其中,2009 年下半年回暖明显,国际采购商借此网站采购频次约616 频次,比上半年的288 频次增长了114%。
虽然近年来我国模具行业发展迅速,但是离国内的需要和国际水平还有很大的差距。
差距较大主要表现在:(1)标准化程度低。
(2)模具制造精度低、周期长。
解决这些问题主要体现在模具设计上,故改善模具设计的水平成为拉近差距的关键性问题。
若要很好的设计出一副冲压模具,就必须去了解冲压模具的历史、现状以及发展趋势。
2 主体2.1 冲压模具的发展历史我国考古发现,早在2000 多年前,我国已有冲压模具被用于制造铜器,证明了中国古代冲压成型和冲压模具方面的成就就在世界领先。
1953 年,长春第一汽车制造厂在中国首次建立了冲模车间,该厂于1958 年开始制造汽车覆盖件模具。
圆垫圈的冲裁模具设计

圆垫圈的冲裁模具设计摘要本文将讨论圆垫圈的冲裁模具设计。
首先介绍圆垫圈的用途和特点,然后分析冲裁模具的设计原则和流程,并详细描述了圆垫圈的冲裁模具设计方法。
通过本文的阐述,读者将了解如何设计一款高效可靠的圆垫圈冲裁模具。
1. 圆垫圈的用途和特点圆垫圈是一种常用的密封元件,广泛应用于各种机械设备和工程领域。
其主要功能是填充和密封机械零件之间的空隙,起到防尘、防水、减震等作用。
圆垫圈通常由橡胶、塑料、金属等材料制成,具有弹性好、耐磨损、耐高温等特点。
2. 冲裁模具设计原则冲裁模具设计是一项复杂的工作,需要遵循一定的设计原则才能保证模具的质量和效率。
常见的冲裁模具设计原则包括: - 合理确定冲裁工艺参数 - 保证模具的结构强度和刚性 - 提高模具的使用寿命和稳定性 - 优化模具的排样和加工工艺 - 考虑模具的易制造性和维护性3. 圆垫圈的冲裁模具设计流程3.1. 模具设计前的准备工作在进行冲裁模具设计之前,需要进行充分的准备工作,包括产品结构分析、材料选择、冲裁工艺确定等。
这些准备工作将为后续的模具设计提供基础和指导。
3.2. 模具零部件设计在冲裁模具设计过程中,需要设计各个零部件,包括上模、下模、导柱、导套、弹簧等。
每个零部件的设计都需要考虑其在模具中的作用和相互之间的配合关系。
3.3. 模具组装和试验完成各个零部件的设计后,需要进行模具的组装和调试。
通过试验验证模具的加工精度、稳定性和易用性,确保模具能够满足生产要求。
4. 圆垫圈的冲裁模具设计方法4.1. 模具结构设计圆垫圈的冲裁模具通常采用简单结构,包括上模、下模和冲头。
模具结构设计需要考虑圆垫圈的尺寸和形状要求,确保冲裁后的产品符合设计要求。
4.2. 冲裁工艺分析在进行冲裁模具设计之前,需要进行冲裁工艺分析,包括冲裁力计算、模具开口量确定、模具排样等。
通过冲裁工艺分析,可以确定合理的冲裁参数,提高冲裁效率和产品质量。
4.3. 材料选择和热处理对于圆垫圈的冲裁模具,材料的选择和热处理至关重要。
垫圈类零件连续冲裁模工艺分析与模具设计
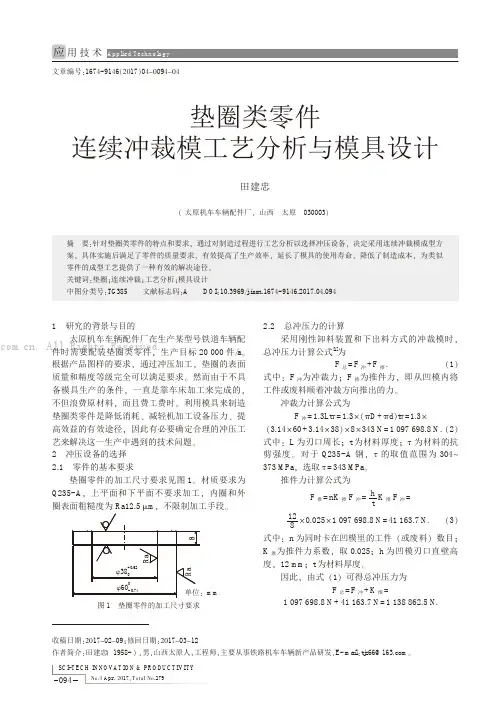
冲裁间隙是直接关系到冲件断面质量尧 尺寸精 度尧 模具寿命尧 力量和能量消耗的重要工Байду номын сангаас参数袁 因此必须依据一定的原则来选取合理的间隙值袁 从 而满足对使用性能的要求遥
094
晕燥援4 A pr.圆园17袁栽 燥贼葬造 晕燥援279
相应的质量为 m = F 总/g= 1 138 862.5 N /9.8 m窑s-2= 113.9 t. 渊4冤 因此袁 选用 200 t四柱液压机袁 型号为 Y A 32-200遥 3 模具压力中心的确定 为了保证压力机和模具正常工作袁 必须使冲模 的压力中心与压力机滑块中心线相重合袁 否则在冲 压时会使冲模与压力机滑块歪斜袁 引起凸凹模间隙 不均和导向零件加速磨损袁 造成刃口和其他零件的 损坏袁 使冲出的产品不能满足使用要求遥 由零件图知该零件具有一定的厚度袁 若采用一 次成形的落料要冲孔复合模袁 则退料问题不好解 决袁 并且模具的强度亦成问题袁 因此笔者决定采用 连续冲裁模的形式遥 在连续冲裁模的结构中袁 大冲 头和小冲头的落料规格不统一袁 因而必须正确确定 压力中心的位置遥 图 2 为采用连续冲裁模时压力中 心确定示意图遥
式中院 n 为同时卡在凹模里的工件 渊或废料冤 数目曰
K 推为推件力系数袁 取 0.025曰 h 为凹模刃口直壁高 度袁 12 m m 曰 t为材料厚度遥
因此袁 由式 渊1冤 可得总冲压力为
F 总=F 冲+K 推= 1 097 698.8 N + 41 163.7 N = 1 138 862.5 N .
y0= l1y1+ l2y2 = l1+ l2
圆垫圈的冲裁模具设计论文

圆垫圈的冲裁模具设计论文圆垫圈是一种广泛应用于各种行业的密封件。
由于圆垫圈可靠密封和防水能力强,在工业、航空、汽车和家居等领域得到了广泛应用。
为了提高圆垫圈的生产效率和质量,设计一个高效、精准、稳定的冲裁模具至关重要。
本论文将介绍圆垫圈冲裁模具的设计原则、步骤和注意事项,为模具设计人员提供参考。
一、圆垫圈的冲裁模具类型通常情况下,圆垫圈的冲裁模具分为单步模和多步模两种。
单步模适用于生产规模较小的情况下,生产效率比较低,但设计简单。
多步模适用于生产规模大、生产效率高的生产情况,但设计相对较为复杂。
二、圆垫圈的冲裁模具设计原则1. 优化板料布局:在设计冲裁模具时,应将板料的布局优化到最佳状态。
可以通过调整模具的结构、板材的厚度等方式来达到更加合理的布局效果。
2. 尽量减轻模具重量:模具的重量对生产效率和维护成本具有很大的影响。
为了减轻模具的重量,可以采用空气弹簧和双作用液压缸等轻量化设计。
3. 提高模具的耐用性:考虑到模具的长期使用,应当采用节能、耐用的技术和材料,以提高模具的使用寿命。
三、圆垫圈的冲裁模具设计步骤1. 确定模具的尺寸和规格:在设计模具前,应当根据生产需求先确定好摸的尺寸和规格。
2. 确立模具结构类型:根据需要,确定单步模或多步模的结构类型。
3. 绘制2D 图:在AutoCAD 等软件中进行2D 图的绘制。
此时应注意模具零部件的结构和相互关系,以确保模具有可行的结构。
4. 绘制3D 图和相关分析:在模具可行性分析和实际使用前,可以进行3D 图的绘制和分析,以确保模具满足生产需求。
5. CNC 加工:根据设计图纸,进行CNC 加工,以确保模具零部件准确无误地加工出来。
6. 装配:在零部件加工完成后,进行模具装配,调整和测试。
四、注意事项1. 模具的设计要尽量考虑到生产量的大小和加工工艺的复杂性,以满足生产效率和质量的要求。
2. 必须保证模具的加工精度和装配精度,以确保部件的精度符合要求。
垫圈类零件连续冲裁模工艺分析与模具设计

0引言垫圈类零件在工业领域有着非常广泛的应用,其结构形式往往比较多。
在实际进行设计的过程总,需要首先对垫圈的结构形式进行分析,然后确定模具的基本结构,然后再确定排样方案,最后进行凸模、凹模尺寸的计算,最后对冲裁力、卸料力、推料力、顶件力、压力机公称压力进行计算,然后进行模具相关零件的设计工作,压力机的选择应该有公称压力来进行,在这些都确定完成之后,就可以进行相关模具结构和零件的绘制工作。
1冲裁模的工艺方案选择在本次生产设计的过程中,所要冲的是三个相互嵌套的垫圈零件,其最大尺寸在50毫米左右,最小尺寸为14毫米,每套垫圈由三个小垫圈所组成,材料的厚度为0.5毫米,属于大批量生产零件,需要根据以上条件来进行合模的设计[1]。
为了保证模具制造的精度,将工料选择在了3毫米做左右,这样容易保证复合模的平整性,相关模工件的平整性稍微差一点,在加工过程中,容易出现弯曲变形的现象,在实际开展设计的过程中,应该考虑以下的一些因素。
由于一次加工需要加工成3个相互嵌套的零件,为了达到该目的,就需要使用三个凹凸模,一个落料模和一个凸模。
为了保证毛坯的布放质量,对毛坯采用了销定位的方式,通过内连接销将两个顶块直接连接起来,这样可以在摸底弹顶器的作用下,将垫圈顶出来[2]。
在上下模的导向过程中,采用了导柱导向的方式,模架采用了后侧导柱导向模架。
2冲裁件的工艺性本次冲裁的工件形状为圆形垫圈,其结构相对比较简单,切左右、前后对称。
该材料的材料为8号钢,其厚度在0.5毫米左右。
为了满足实际加工的需要,将悬臂和凹槽的宽度选择在了0.6米,悬臂和凹槽的深度选择在恶劣3毫米。
为了保证加工的顺利进行,需要合理设计裁件孔与孔之间,孔和边缘之间的距离,该距离不应该过小。
冲裁件的精度和断面粗糙度的要求。
在本次工件设计的过程找那个,经常冲裁件的公差设定在了11级,冲裁孔的公差等级为IT9级,孔到边尺寸公差等级也是IT9级。
由于冲裁件实际工作中,与相邻零件接触部位的不同,需要根据这些接触面实际的用处,对其表面粗糙度进行合理选择,一般可以将表面粗糙度选择为3.2-12.5之间,毛刺实际高度应该由查表可知。
文献综述冲压模具
毕业论文(毕业设计)文献综述摘要:在科技技术日益发展的今天,冲压工艺得到不断的发展,在工业生产中的作用越来越重要。
冲压技术在新技术、新工艺、新设备、新材料的涌现下,不断革新和发展。
本文从冲压模的特点,使用原则,装配结构,探讨了冲压模具的冲压工艺。
关键词:冲压工艺、冲压模、模具设计、模具制造Abstract: in the increasingly development of science and technology today, the stamping process has been developed constantly, in the industrial production more and more important roles in stamping technology in the emergence of new technology and new technology new equipment, new material, the constant innovation and development in this paper, from the characteristics of composite modulus, use principle, formal inversion structure, discusses the composite die stamping processKeywords:stamping process,Stamping die,Mold design,Mould manufacturing1.冲压的概念及其优点冲压的概念冲压是利用安装在冲压设备(主要是压力机)上的模具对材料施加压力,使其产生分离或塑性变形,从而获得所需零件(俗称冲压或冲压件)的一种压力加工方法。
冲压通常是在常温下对材料进行冷变形加工,且主要采用板料来加工成所需零件,所以也叫冷冲压或板料冲压。
垫圈冲压模具设计毕业论文
垫圈冲压模具设计摘要冲压是机械制造业中一种较先进的加工方法,与切削加工相比,具有材料利用率高、制品力学性能好,互换性强、生产效率高等优点。
我设计的这套复合模具,采用倒装复合模具冲压,因为倒装模具有许多的优点,比如说:制件精度高,由于是在冲床的一次行程内,完成数道冲压工序。
因而不存在累积定位误差。
使冲出的制件内外形相对位置及各件的尺寸一致性非常好,制件平直。
生产效率高,模具结构紧凑,面积较小。
由于采用弹压卸料装置,使冲制出的工件平整,表面质量好。
采用打料杆将工件或废料从凹模孔中打下,因而工件或废料不在凹模孔内积聚,可减少工件可废料对孔的涨力。
从而可减少凹模的壁厚,使凹模的外形尺寸缩小,节约模具材料。
根据零件图的结构分析,该零件采用倒装复合模具冲压比较合理。
该复合模具结构特点是:凸凹模安装在下模座上,采用弹压卸料装置将废料从凸凹模上卸下。
而它的凹模是安装在上模座上,因而就存在着如何将凹孔内的工件从孔中排出的问题,故在凹模内安装推件块把凹模内的工件在冲压完成后推出。
该模具一次冲压就可以冲出完整的产品。
本论文应用本专业所学课程的理论和生产实际知识进行一次冷冲压模具设计工作的实际训练从而培养和提高学生独立工作能力,巩固与扩充了冷冲压模具设计等课程所学的内容,掌握冷冲压模具设计的方法和步骤,掌握冷冲压模具设计的基本的模具技能懂得了怎样分析零件的工艺性,怎样确定工艺方案,了解了模具的基本结构,提高了计算能力,绘图能力,熟悉了规范和标准,同时各科相关的课程都有了全面的复习,独立思考的能力也有了提高。
关键词:1.冲压模具,2.凸模,3.复合模具,4.凹模,5.模具结构英文题目THE DESIGN OF LCD DISPLAY SYSTEMBASED ON MCUABSTRACTThe presses to be a more advanced preparation method of the mechanical manufacturing industry, compared with cutting and processing, have materials utilization ratios high, the products are good of performance in mechanics; the interchangeability is strong, advantage that production efficiency is higher. This set of that I designed are repaired, wash the whole compound mould, adopt and invert the compound mould to press,because have a lot of advantages to invert the mould, for example: Make pieces of precision high, because of in one journey of puncher, finish several press the process. Therefore does not accumulate localization errors. Make the go out pieces of internal and external shape relative position and size of every consistency very kind, and make it straight. It is high in efficiency to produce, the mould structure is compact, and the area is relatively small. Because of adopt, suppress tripper, make, wash work piece produced to make level, the surface is of high quality. Adopt and send the material pole and lay the work piece or waste material from the concave model hole, therefore work piece or waste material is not gathered in the concave model hole , can reduce the work piece waste material strength of rising to the hole. Thus the wall that can reduce the concave mould is thick, make the external dimension of the concave mould dwindle, save the mould material This part adopts and inverts the compound mould to press more reasonable according to the structure of the part picture. The structural characteristic of this compound mould is: Protruding concave mould it installs to be on the bottom mould at the flat, adopt, and suppress tripper lift the waste material off from protruding concave mould. And concave mould of it to install in go mould at the flat , therefore how work piece problem that list of the hole of concave hole does it exist, install , push each work piece of concave mould in press , put out finish , in concave mould. This mould can go out of the intact products when being pressed once.Thus the present paper applies this specialty to study the curriculum the theory and the production know-how carries on a time cold stamping mold design work the actual training to raise and to sharpen the student independent working ability, consolidated and expanded the content which curricula and so on cold stamping mold design studied, the method and the step which the grasping cold stamping mold designed, the basic mold skill which the grasping cold stamping mold designed had understood how analyzed the components the technology capability, how definite craft plan, had understood the mold basic structure, sharpened the computation ability, cartography ability, has been familiar with the standard and the standard, simultaneously various branches correlation curriculum all had the comprehensive review, independent thinking ability also had the enhancement.KEY WORDS:mould, die, die, die , structure目录前言随着科学技术的发展需要,模具已成为现代化不可缺少的工艺装备,模具设计是机械专业一个最重要的教学环节,是一门实践性很强的学科,是我们对所学知识的综合运用,通过对专业知识的综合运用,使学生对模具从设计到制造的过程有个基本上的了解,为以后的工作及进一步学习深造打下了坚实的基础。
模具的文献综述
模具的文献综述1.1模具的简介近年来,由于我国国民经济的高速、稳定的增长,促进了我国模具工业的迅速发展壮大,因此,模具设计与制造专业或者相关的材料成型与控制专业已经成为我国国内具有优势的热门专业之一。
在日常生活中我们的许多制品都是由模具来生产制造出来的,所以,越来越多的人开始从事模具行业的设计,因此,我国的模具设计水平有了进一步的提高和发展的空间。
随着国民经济的高速发展,市场对模具的需求量不断增长,模具工业快速发展,必然会带来模具工业企业的所有制成分也发生了巨大变化,除了国有专业模具厂外,集体、合资、独资和私营也得到了快速发展。
随着与国际接轨的脚步不断加快,市场竞争的日益加剧,人们已经越来越认识到产品质量、成本和新产品的开发能力的重要性。
而模具制造是整个链条中最基础的要素之一,模具制造技术现在已经逐渐的成为衡量一个国家产品制造水平的重要标志和发展程度的标志之一。
模具是用来成型物品的工具,这种工具有各种零件构成。
不同的模具是通过所成型材料物理状态的改变来实现,模具是由不同的零件所构成的。
它主要是通过所成型材料的物理状态改变来实现物品外形的加工。
在冲裁、成形冲压、模锻、冷镦、挤压、粉末冶金件压制、压力铸造,以及工程塑料、橡胶、陶瓷等制品的压塑或注塑的成形加工中,用以在外力作用下使坯料成为有特定形状和尺寸的制件的工具。
对于冲裁、成形冲压、模锻、冷模具具有特定的轮廓或内腔形状,应用具有刃口的轮廓形状可以使坯料按轮廓线形状发生分离,即进行冲裁,用内腔形状可以使坯料获得相应的立体形状。
模具一般分为动模和定模两个部分,或着称为凸模和凹模两个部分,它们可分可合。
分开时装入坯料或取出制件,合拢时使制件与坯料分离或成形。
在冲裁、成形冲压、模锻、冷镦、压制和压塑过程中,分离或成形所需的外力通过模具施加在坯料上。
零件的构成形式是多样的,不同的模具由不同的零件构成。
模具在挤压、压铸和注塑过程中,外力则由气压、柱塞、冲头等,施加在坯料上,模具承受的是坯料的胀力。
垫圈的冲压工艺及模具设计
垫圈的冲压工艺及模具设计垫圈是广泛应用于机械、建筑、电器、汽车等领域的一种紧固件。
它通常由金属或橡胶材料制成,具有防水、防尘、减震、缓冲等作用。
垫圈的冲压工艺和模具设计是制造垫圈的重要环节,对产品的质量和生产效率有着直接的影响。
下面将详细介绍垫圈的冲压工艺及模具设计。
首先是垫圈的冲压工艺。
在进行切割时,需要根据垫圈的尺寸和形状来决定切割的方式。
常用的切割方式有剪切、剪板和冲击等。
剪切是将板材剪断成所需形状的方法,剪板是指将板材在一个刀模上进行剪切,冲击则是通过模具上的冲头将材料冲出所需形状。
送料是将板材送入冲床模具的过程。
优化的送料方式可以提高工作效率和产品质量。
常见的送料方式有机械送料和气动送料等。
成形是将材料按照模具的形状进行加工的过程。
这一步骤需要根据垫圈的尺寸和形状来确定合适的冲床模具。
冲压过程中,需要注意调整冲头的压力和冲程,以确保垫圈的成型质量。
取出是将已经成型的垫圈从模具中取出的过程。
垫圈的取出方式可以采用手工取出或自动取出。
手工取出适用于较小规模的生产,自动取出适用于大规模生产。
接下来是垫圈的模具设计。
模具是进行垫圈冲压加工的工具。
合理的模具设计可以提高工作效率和产品质量。
垫圈的模具设计主要包括模具结构设计和模具零件设计。
模具结构设计是模具整体结构形式的设计。
在设计时,需要考虑到材料的特性、冲压工艺的要求、模具的可靠性和易于维护的方便性等因素。
模具结构设计通常包括上模板、下模板、导向柱、导向套、顶针和顶板等模具零件的安排和组合。
模具零件设计是模具的具体零件形状和尺寸的设计。
模具零件设计包括模具的内外形状设计、冲头和冲座的设计、导向柱和导向套的设计等。
在模具零件设计中,需要考虑到材料的硬度、耐磨性和耐腐蚀性等性能要求,以及模具的使用寿命和生产效率等因素。
在垫圈的模具设计中,还需要注意一些特殊要求。
例如,在对垫圈进行冲剪时,需要考虑到切割刃的尺寸和角度,以确保切割的准确性和平整度;在对垫圈进行成形时,需要注意冲头和冲座的尺寸和形状,以确保垫圈的形状和尺寸的一致性。