
GCr15轴承钢冶炼工艺分析和讨论
(2) 为降低钢中残余元素 ,对钢铁料进行精 选或采用高炉铁水为原料 。
(3) 为减少氧化渣的带入 ,采用无渣出钢技
术或真空除渣技术 。 (4) 采用以 RH 为主的真空脱气 ,进一步降低
钢中氧含量和氢 、氮含量 。 国内几家主要轴承钢生产厂 2001 年轴承钢
表 3 钡合金和铝处理轴承钢接触疲劳试验结果比较
Table 3 Comparison of fatigue life test results of bearing steel treated by barium alloy and aluminium
工艺流程 EAF2LF 钡合金处理 EAF2LFV 铝脱氧
王重海
(青海博世冶金技术研究所)
摘 要 采用非真空钢包精炼及钡合金处理轴承钢工艺 ,可使轴承钢氧含量降到 10 ×10 - 6以下 ,在钢的 氧含量为 8 ×10 - 6时 ,钡合金处理钢的疲劳寿命比铝处理钢高 63155 %。
关键词 高碳铬轴承钢 钡合金 脱氧 转炉 电弧炉
An Analysis and Discussion on Steelmaking Process for GCr15 Bearing Steel
T. [ O] :12 T. [ O] :9 T. [ O] < 10
T. [ O] :10
和歌山 高波
转炉2RH2CC 转炉2CC
EF2ASEA2SKF2Ar EF2ASEA2SKF
T. [ O] :6 ,[ Ti ] :12 T. [ O] :10 ,[ Ti ] :22
T. [ O] :5 ,[ Ti ] :9 T. [ O] :9 ,[ Ti ] :20
NKK京滨 高 炉2铁 水 预 处 理2转 炉2真 空 T. [O] :7. 5 ,Ti :15
制铁所 除渣2钢桶精炼2RH2CC
大同知多 40t EAF2钢桶氧化气氛下喷粉
T. [ O] :5
厂
脱磷2除渣2LF2RH
[ S + P + O + N] < 80
神户制钢
高炉2铁水预处理2转炉 (BOF) 除渣2VAD2EMS2CC
西宁三炼
60t EAF260t VD2IC/ CC
LF2
235 ×265
抚顺特钢50t EAF260t LF2 VD2IC/ CC
280 ×320
北满特钢40t EAF240t LF2IC -
本钢特钢30t EAF240t LF2IC -
大连钢厂40t EAF240t LF2 VD2IC
郑州永通10t EAF220t LF2 CC
额定寿命/ L10 ×107 1. 1210 0. 6854
相对比较系数 1. 6355 1
中值寿命/ L50 ×107 2. 8922 2. 0292
相对比较系数 1. 4253 1
特征寿命/ N ×107 3. 4778 2. 5063
斜率α 1. 9876 1. 7356
3 非真空脱气及配套措施
爱知
80t EAF2VSC2LF2RH2CC
克虏伯 UHP. EF(110 t)2LF2RH2CC
T. [ O] :6. 3 ,[ Ti ] :8. 4 [ P] :63 ,[ S] :26
T. [ O] < 7 采用 RH 可使 [O]降低 26 %
蒂森
Klōckner SKF
BF2140t TBM2RH2IC(CC) 110t EAF2钢桶精炼 ,脱气2IC 转炉2LF2VD2WF2弱搅拌2CC SKF2MR2ASEA2SKF
Wang Zhongying
(Central Iron and Steel Institute , Beijing 100081)
Han Jianhuai
(Jiangsu Huaigang Co Ltd)
Wang Zhonghai
(Qinghai Boshi Metallurgical Technology Institute)
works in 2001
生产厂
工艺流程
连铸坯尺 轴承钢总 连铸坯 T. O/
寸/ mm 量/ t
量/ t ×10 - 6
上五三炼
100t EAF2120t VD2IC/ CC
LF2
220
×220
117 342
43 934
8. 6
兴澄滨江100t DCEAF2 115t LF2VD2CC
300 ×300 183 279 173 932 7. 1
Abstract The total oxygen content in bearing steel could be below 10 ×10 - 6 by non2vacuum LF refining with barium alloy treatment , and the fatigue life of bearing steel by barium alloy treatment is 63. 55 % higher than that by Al treatment , as the oxygen content in steel being 8 ×10 - 6 .
对炼钢过程中氢含量变化的分析可知 ,在电 弧炉冶炼情况下 ,电弧炉出钢时钢水氢含量与脱 碳量明显相关 ,对不同脱碳量时的钢液氢含量和 氮含量进行检测得知 ,当脱碳量大于 018 %时 ,钢 液的氢含量可小于 2 ×10 - 6 ,氮含量可小于 25 × 10 - 6 ,但在随后的出钢过程中钢液增氮和氢 ,使进 入 LF 的第一个样的氢含量达到 (4~6) ×10 - 6 ,氮 含量达到 (50~60) ×10 - 6 ,在 LF 冶炼过程中钢中 的氢和氮维持不变或略有降低 ,为进一步降低钢 中的氢 、氮含量 ,一般进行 VD 处理 ,在处理效果 较好的情况下 ,可使钢中的氢小于 3 ×10 - 6 ,氮小 于 40 ×10 - 6 。
第1期
王忠英等 : GCr15 轴承钢冶炼工艺分析和讨论
·35 ·
流程 ,但为补偿 RH 脱气过程中的温降 ,要求高温 出钢 。而钢中碳含量较高时 ,采用 LF2RH 流程 。 在国内轴承钢生产过程中 ,一般采用 LF 或 LF2VD 精炼工艺 ,在 LF2VD 流程中 ,由于在 LF 已进行了 沉淀脱氧 ,VD 的主要任务在于脱氮和氢 。
第 24 卷第 1 期 2003 年 1 月
特殊钢
SPECIAL STEEL
Vol. 24. No. 1 January 2003 · 33 ·
GCr15 轴承钢冶炼工艺分析和讨论
王忠英 韩建淮
(钢铁研究总院 ,北京 100081) (江苏淮钢集团有限公司)
产量 、氧含量及主要工艺流程如表 2 所示 。 从表 1 和表 2 的比较可知 ,国外轴承钢的生
产均采用大电炉或转炉初炼提供低残余元素和低 磷的粗钢 ,再进行二次精炼和真空脱气工艺降低 钢中的气体含量 ,其中二次精炼设备以 LF 为主 , 真空处理设备以 RH 为主 。而国内轴承钢的生产 主要以小电炉和模铸生产为主 ,经过近几年的技 术改造 , 大部分厂初步具备了大电炉粗炼 ,LF (VD) 精炼和连铸条件 ,并已开始连铸轴承钢的生 产 。但国内轴承钢生产厂均为电炉初炼 ,无一家 采用转炉提供高质量的粗钢 ,以二次精炼而言 ,国
轴承钢属白点敏感性钢 ,为降低钢中氢含量 和进一步降低氧和氮含量 ,要求对轴承钢进行真
空处理 。由于 RH 优异的脱气效果 ,国外一般采 用 RH 进行真空处理 ,并根据钢中碳含量和脱气 目的不同 ,采用 LF2RH 或 RH2LF 流程 ,一般在钢 中碳含量较低 ,以脱氧为主要目的时 ,采用 RH2LF
130 ×130
18 742 18 878 75 060
57 845 119 254 90 405 43 277 155 960 46 000
- 10. 2
-
-
5 886 9. 2[5 ]
12 388 11. 2
55 882 9. 1
-
10. 9
-
11. 8
-
11. 4
46 000 -
物不会与 Al2O3 形成高熔点的铝尖晶石 。而且 , 由于钡具有比铝更大的脱氧能力及较大的原子半 径 ,钡的脱氧产物可与铝 、硅脱氧产物生成最低熔 点为 1 122 ℃的低熔点夹杂 ,该夹杂极易上浮排 出 ,从而导致钢中氧含量迅速降低 。对轴承钢用 钡合金处理后的疲劳寿命对比试验结果如表 3 所 示[6] ,在氧含量为 8 ×10 - 6的情况下 ,钡合金处理 钢的额定疲劳寿命比铝处 理 钢 高 63155 %。因 此 ,钡合金可用做轴承钢精炼的高效脱氧和夹杂 物变性剂 。
表 2 国内几家特钢企业主要工艺流程及 2001 年高碳铬 轴承钢产量及质量
Table 2 Main processes , output and oxygen content of high
carbon chromium bearing steel at several home special steel
锡钢
30t EAF240t LF2 VD2IC/ CC
180 ×220
78 255
14 399
9. 6
长城特钢
30t EAF240t VD2IC/ CC
LF2
200 ×200
莱芜特钢50t EAF260t LF2 VD2IC/ CC
-
大冶四炼 50t IC/
Байду номын сангаас
EAF260t CC
VHD2
350
×470
·34 ·
特殊钢
第 24 卷
热处理专科毕业设计GCr15轴承钢球的热处理工艺及缺陷分析
GCr15轴承钢球的热处理工艺及缺陷分析摘要:本论文重点对GCr15轴承钢球热处理工艺的设计进行了讨论,同时对热处理后其可能存在的热处理工艺缺陷进行了分析。
钢球在不同热处理工艺下虽然都能达到其使用要求,但所需的成本却大不相同,因此在满足其使用要求的同时也应该注意生产成本。
热处理常常因操作、原材料等产生缺陷,但只要有正确的热处理工艺并严格按工艺进行加工热处理缺陷也是可以避免的,即使产生了缺陷也可以采取相应的措施及时修复缺陷。
关键词:GCr15 轴承钢球热处理设计热处理工艺热处理缺陷引言滚动轴承是机械工业十分重要的基础标准件之一;滚动轴承依靠元件间的滚动接触来承受载荷,与滑动轴承相比:滚动轴承具有摩擦阻力小、效率高、起动容易、安装与维护简便等优点。
缺点是耐冲击性能较差、高速重载时寿命低、噪声和振动较大。
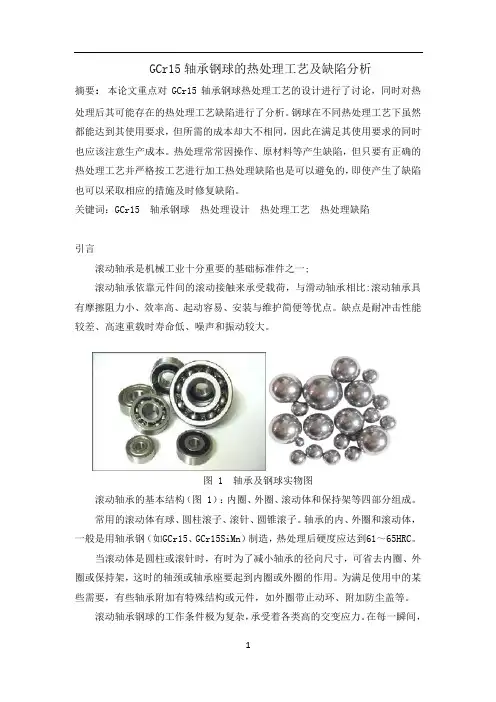
图 1 轴承及钢球实物图滚动轴承的基本结构(图 1):内圈、外圈、滚动体和保持架等四部分组成。
常用的滚动体有球、圆柱滚子、滚针、圆锥滚子。
轴承的内、外圈和滚动体,一般是用轴承钢(如GCr15、GCr15SiMn)制造,热处理后硬度应达到61~65HRC。
当滚动体是圆柱或滚针时,有时为了减小轴承的径向尺寸,可省去内圈、外圈或保持架,这时的轴颈或轴承座要起到内圈或外圈的作用。
为满足使用中的某些需要,有些轴承附加有特殊结构或元件,如外圈带止动环、附加防尘盖等。
滚动轴承钢球的工作条件极为复杂,承受着各类高的交变应力。
在每一瞬间,只有位于轴承水平面直径以下的那几个钢球在承受载荷,而且作用在这些钢球的载荷分布也不均匀。
力的变化由零增加到最大,再由最大减小到零,周而往复得增大和减小。
在运转过程中,钢球除受到外加载荷外,还受到由于离心力所引起的载荷,这个载荷随轴承转速的提高而增加。
滚动体与套圈及保持架之间还有相对滑动,产生相对摩擦。
滚动体和套圈的工作面还受到含有水分或杂质的润滑油的化学侵蚀。
在某些情况下,轴承零件还承受着高温低温和高腐蚀介质的影响。
GCr15轴承钢热处理工艺设计解析
图 3 箱式电炉
图4 淬火炉
7. GCr15轴承钢热处理内容及要求
7.1 硬度检查 GCr15钢制套圈、滚子和滚针淬火后的硬度不小于63HRC ,回火后的硬度为61~65HRC。 7.2 金相组织检查 轴承零件淬、回火后显微组织应有隐晶、细小结晶马氏体 和均匀分布的细小残留碳化物以及少量残余奥氏体组成。 淬、回火后的显微组织应根据马氏体粗细程度,残留碳化 物颗粒大小和数量以及托氏体的形状、大小和数量评价。 7.3 断口检查 滚动轴承零件淬、回火后,其断口应为浅灰色细瓷状,按 本标准第四级别图评定,2级为合格断口,不允许有1级欠 热断口,或3级过热断口存在。
3. 轴承钢材料的选择
轴承钢一般要经球化退火处理和淬火加低温回火处理,球 化退火的目的是降低硬度,改善切削加工性,同时获得均 匀分布的细粒状珠光体,为最终热处理做好组织上的准备 GCr15SiMn(A)钢是在GCr15基础上,提高Si、Mn含量改 型钢,以改善其淬透性和弹性极限,耐磨性也有所提高。 但其热处理工艺麻烦,成本高。 渗碳钢如20Mn、20NiMo、12Cr2Ni4A、20Cr2Ni4A、 20Cr2Mn2MoA等,经渗碳-淬火低温回火处理后,表面 有高的硬度、耐磨性和接触疲劳强度,而心部具有很高的 冲击韧性。用渗碳钢做轴承,加工工艺性能好,可以采用 冷冲压技术,提高材料的利用率,再经渗碳淬火处理后, 在表层形成有利的残余应力,提高轴承的使用寿命。但适 用于轧钢机械、矿山挖掘机和其他一些受冲击负载荷较大 的机械使用的轴承。
5.2. GCr15轴承钢的热处理工艺设计
(1)预备热处理工序—球化退火 球化退火目的是使组织变为均匀分布的细粒状珠光体,获 得最佳的机加工性能并未淬火提供良好的原始组织,淬火
、回火后获得最佳的力学性能。Cr15钢退火组织为细粒状
gcr15轴承钢球的热处理工艺及质量控制
gcr15轴承钢球的热处理工艺及质量控制
GCr15轴承钢球是一种高强度、高硬度、高耐磨性的工业材料,广泛应用于各种机械设备中。
为了保证GCr15轴承钢球的高品质和长寿命,必须采用适当的热处理工艺和严格的质量控制。
GCr15轴承钢球的热处理工艺主要包括:淬火、回火、正火、退火、球磨等。
其中,淬火是最关键的一个步骤,其目的是使钢球表面形成一层硬度高、强度大的贝氏体组织,从而提高其抗磨损性能和耐久性。
回火则是为了消除淬火过程中产生的残余应力和脆性,使钢球具有足够的韧性和塑性,以防止在使用过程中出现断裂等问题。
质量控制方面,需要对GCr15轴承钢球进行严格的化学成分、物理性能、金相组织、尺寸和形状等检测和测试。
特别是球面粗糙度、硬度、圆度和表面质量等指标的控制,直接影响到钢球的使用寿命和性能表现。
总之,GCr15轴承钢球的热处理工艺和质量控制是保证其优良性能和长寿命的重要保障,需要科学、严谨地操作和检测。
- 1 -。
GCr15钢管生产工艺要点与理论分析
GCr15钢管生产工艺要点与理论分析滚动轴承应用于国民经济的各个领域,是工农业不可缺少的零部件。
轴承厂用无缝钢管生产滚动轴承的轴承套圈,我国是在20世纪50年后期开始,逐步的掌握了轴承套圈的生产工艺并投入生产。
本文概要分析生产要点、关键参数及热处理工艺制度。
标签:GCr15 滚动轴承工艺要点关键参数热处理1 概述无缝钢管为原料生产轴承套圈是上世纪50年代后期,1953年鞍钢三大工程之一,鞍钢无缝厂-Φ140自动轧管机组(苏联援建)投产,当时在我国是先进、唯一的无缝钢管厂家。
由于建国后大规模经济建设,钢管需求量极大,远远满足不了市场需求。
作为当时急需的航空机构管、石油用管、枪炮军用及一般结构管都是这套Φ140机组来生产。
由于轴承钢工艺要求特殊,热处理复杂,受设备所限,在1955年后,轴承钢管生产量较少,主要用于军工等要害部门。
鉴于轴承钢管产量低、周期长、工艺复杂、热处理设备要求高等特点,至今鞍钢已经不再生产轴承钢管。
1956年后,成都钢管厂建成Φ216、Φ318周期轧管机,包钢Φ400,到1958年全国建成40余套Φ76小型无缝机组,80年衡阳建成Φ108三辊穿轧机组,随后大冶(黄石)、天津Φ250等大型国有企业相继建成投产,为我国无缝钢管蓬勃发展打下基础。
2 GCr15钢的特点及冶炼要求滚铬15钢(GCr15)至今为国内外公认的标准牌号轴承钢,为什么常用不衰呢?我们可从它的牌号和化学成份中得到答案,见下表1从表1看出:它含碳量在1%左右,含Cr量在1.5%左右,含P.S量≤0.025(属于优质钢),所以GCr15钢准确说叫高碳低合金优质铬钢。
其特点:①用高碳(1%)增加硬度和耐磨性;②用铬(1.5%)增加强度和耐腐蚀性;③加热时要防止脱碳:钢管内、外表面每边总脱碳层深度应符合高碳铬轴承钢标准(GB/18254-2002)见表2。
④非金属夹杂物和碳化物不均性等要求应符合GB/T18254-2002的规定。
GCr15轴承钢工艺改进及性能研究
ProcessImprovementandPerformanceStudyofGCr15BearingSteel
WangZhi-feng1,2,RenHui-ping1,FangQi1
(1.SchoolofMaterialandMetallurgy,InnerMongoliaUniversityofScienceandTechnology, Baotou014010,InnerMongoliaAutonomousRegion,China;
些问题[2]。为了完善 GCr15生产工艺,提升与稳定 产品质量,对化学成分、钢液洁净度及碳偏析、坯料 的质量及轧制温度、斯太尔摩冷却等主要质量控制 因素进行优化;完善工艺流程、工艺参数、各工序质 量控制点和关键指标控制措施等工艺技术指导文 件,并对技术操作进行规范,最终提高了线材的表面 质量并改善了热轧组织。
钢坯运入→成批称重→入库存放→炉前上料→ 钢坯质量检查→单支称重→加热→粗轧→切头尾→ 中轧→预精轧(轧间水冷)→切头尾→精轧(轧间水 冷)→穿水冷却→吐丝成圈→散卷冷却→集卷→切 头尾→压紧打捆→称重挂牌→卸卷→入库。线材在 轧制过程中要严格控制轧制温度和时间。
2 结果分析与讨论
2.1 冶炼 炼钢 共 组 织 试 生 产 多 个 批 次,118m 定 尺
GCr15是一种高硬度、高耐磨且合金含量较少 的高碳铬轴承钢,经热处理后具有较高的硬度、均匀 的组织、良好的耐磨性、高接触疲劳性,可用作承受 大负荷,要求高耐磨性、高弹性极限、高接触疲劳强 度的机械 零 件 及 各 种 精 密 量 具 冷 冲 模 等[1]。 该 钢 冷加工塑性中等,切削性能一般,焊接性能差,对形 成白点敏感性大,有回火脆性,在应用推广中存在一
收稿日期:2017-12-11 作者简介:王智峰(1987-),男,内蒙古包头市人,在读硕士,工程师,现从事生产管理工作。
GCr15轴承钢冶炼工艺分析和讨论

表 3 钡合金和铝处理轴承钢接触疲劳试验结果比较
Table 3 Comparison of fatigue life test results of bearing steel treated by barium alloy and aluminium
工艺流程 EAF2LF 钡合金处理 EAF2LFV 铝脱氧
第 24 卷第 1 期 2003 年 1 月
特殊钢
SPECIAL STEEL
Vol. 24. No. 1 January 2003 · 33 ·
GCr15 轴承钢冶炼工艺分析和讨论
王忠英 韩建淮
(钢铁研究总院 ,北京 100081) (江苏淮钢集团有限公司)
王重海
(青海博世冶金技术研究所)
摘 要 采用非真空钢包精炼及钡合金处理轴承钢工艺 ,可使轴承钢氧含量降到 10 ×10 - 6以下 ,在钢的 氧含量为 8 ×10 - 6时 ,钡合金处理钢的疲劳寿命比铝处理钢高 63155 %。
关键词 高碳铬轴承钢 钡合金 脱氧 转炉 电弧炉
An Analysis and Discussion on Steelmaking Process for GCr15 Bearing Steel
西宁三炼
60t EAF260t VD2IC/ CC
LF2
235 ×265
抚顺特钢50t EAF260t LF2 VD2IC/ CC
280 ×320
北满特钢40t EAF240t LF2IC -
本钢特钢30t EAF240t LF2IC -
大连钢厂40t EAF240t LF2 VD2IC
郑州永通10t EAF220t LF2 CC
Material Index High Carbon Chromium Bearing Steel , Barium Alloy , Deoxidation , Converter , EAF
GCr15SiMn轴承钢锻件工艺研究
般疏松 中心疏橙
≤l 0 级 ≤1 0级
偏 析
≤1 0级
带状 状 ≤3 Nhomakorabea 0 绂
液
析
≤3 0 级
≤2 5级
所 有产, 不允 ; 午仃
.残余缩j l ,爽杂等l 圭 j l 般 j - 见的敞
核量更多, 球化 均匀性 更好一 些, 硬度的均 匀性 会改善。 G C r l 5 S i Mn 材料 的热 处理 参 考参数 : A c l = 7 7 0 E, A订= 7 0 8 ℃, A c 3 = 8 7 2 " C , Ms = 2 0 0 " C 。 基于上述思 想 , 特 制订反复循环球 化退火 工艺
Li ul i xi ao
A bs t r a ct : T he sm e l t i ng m e t hod LV CD+V CD , he at i ng t e c hn o l o gy o f l ow t e mpe r a t ur e pha s e i ns ul a t i O n, f o r gi ng r a t i o,
科 攘 琵
G C r 1 5 S i Mn 轴承钢锻件工艺研究
刘利 晓
太原重工锻 造分公司
太原
0 3 0 0 2 4
【 摘 要l通过L V c D + V c D 的冶炼方式, 低 温阶段保 温的加热工艺, 锻造 低和碳化物 分布大 致均匀。 比、 锻造 温度度 区间、 锻后 冷却方式参数控 制, 反复球 4 L  ̄ ZmE , ;, 保 证 3 . 2 加热 质量 达 到 了用户 的技 术 要 求 。 3 . 2 . 1 增加 了7 5 0 ℃的均 温 , 保证 钢坯 在升 高温 时内外 温 度基本 一 【 关键 词】 G C P 1 5 S i M n  ̄- r v 钢; 锻件; 制作 工艺
GCr15轴承钢冶炼工艺的选择与控制
第4期2017年8月No.4August,2017现代盐化工Modern Salt and Chemical Industry近年来,机械设备运用及普及度的提升使钢材加工速度也随之加快。
轴承最为多种机械设备应用的核心部件,不仅直接影响到设备运行效益,同时也对设备使用安全性产生影响,因此高质量轴承钢的生产便凸显的至关重要。
GCr15轴承钢的运用,充分解决了轴承钢强度不高的问题,使轴承钢运用广泛性得到显著提升,对解决以上问题具有良好的应用效果。
1 概述轴承素称“工业的心脏”,由于轴承应具备长寿命、高精度、低发热量、高速性、高刚性、低噪声及高耐磨性等特性,这对轴承钢的化学成分均匀性、非金属夹杂物含量和类型、碳化物粒度和分布,以及脱碳等要求严格,因此轴承钢质量的好坏也成为一个国家钢铁冶炼水平的一个标志。
1.1 国内外轴承钢行业发展概况我国轴承钢制造发展已有50余年历史,在规范方面仅2010年初期阶段即已达2 200余家。
2015年,我国各类轴承配套设备生产数量更是达到83亿套,实现全部收入为912亿元。
现阶段,我国轴承生产行业实际产量逐步增加,市场需求量也有所提升,在数量方面我国实际轴承生产早已走在世界前列。
虽我国数量方面占有绝对优势,但在轴承质量、轴承降噪及轴承精度等方面仍与西方部分发达轴承制造企业存在一定的差距。
目前,在亚洲板块轴承制造领先企业以日本山楊公司为主。
而西欧则以Svenska Kullargerfabriken,Ascometal等公司技术工艺最为成熟,是现代轴承生产工艺水平较高的主要企业。
其中瑞典Svenska Kullargerfabriken公司轴承产量占世界全部产量的31%,是当前世界轴承产量最高及质量最好的轴承生产企业。
1.2 国内外轴承钢冶炼设备和工艺特点国外轴承钢冶炼主要采用大电炉设备进行熔炉,可充分解决残余元素问题,并提高轴承钢质量,通过二次精炼的方式将其与空气脱离,从而形成真空,以此降低钢结构中实际气体含量,该方法不仅有效解决了钢制轴承氧化问题,同时也进一步保障了轴承钢基础质量品质稳定。
GCr15轴承钢冶炼工艺优化
GCr15轴承钢冶炼工艺优化作者:李晓强来源:《科技创新与应用》2013年第23期摘要:对于钢液来讲,它的纯净性是提升轴承钢连铸坯质量的关键因素之一,而冶炼工艺以及预脱氧剂、终脱氧剂、精炼渣的合理选择及成分组成,会干扰到钢液自身的纯净性以及铸坯品质。
文章分析了GCr15轴承钢冶炼以及精炼活动中存在的一些不合理的现象,指出了合理的规划,而且开展了工业性的测试活动,确保了冶炼等的工艺更加的优秀,确保了纯净性得以有效的提升。
关键词:轴承钢;纯净度;脱氧剂;工艺优化作为特殊钢里最为显著的类型,轴承钢铁是最为显著的类型,它的品质决定了设备的精确性和使用时间以及运作的稳定性。
在当前的行业之中,轴承有着工业之心的意义,其品质可以体现出行业的冶炼能力。
对于轴承钢来讲,它的基础规定是要确保纯净,确保组织均匀,通过分析得知,因为非金属的物质以及其他物质的不均匀性而导致的冶金品质不良现象而导致失效在总的失效中占据的比例大约为百分之六十五。
钢铁中的非金属的物质通常是来自于冶炼时期出现的脱氧物质,在液体凝固的时候生成氧化物质,除此之外,钢渣混冲出钢时残留在钢中的渣、连铸过程中钢液对耐火材料的侵蚀以及钢液的二次氧化等,同样会导致杂物。
1 Consteel 电弧炉工艺优化该项活动会干扰到钢液自身的纯净性,对于入炉的物质和冶炼的措施开展积极的优化设置,从根源之中掌控住其中的有毒物质以及杂物等的比例。
1.1 原料制度低熔点有色金属元素如As、Sn、Te、Bi、Pb元素的带入,会导致轴承的表层发生软点或是硬度不合理等问题,不论是我们国家亦或是国外的很多条例都对这个内容有着非常严苛的要求。
所以,为了降低其中杂物的不利,要掌控好入炉的废弃钢铁的品质,按照精料的理念,降低有色金属的废弃钢的入炉总数。
具体方案为适当多配S、P含量低的生铁,每炉配加量为20~30t,同时减少进口废钢配加量,控制每炉配加量15t以下,其余为国产废钢。
1.2 电炉冶炼工艺的优化初炼炉为Consteel 电弧炉,其关键的任务是及时的供应低磷,而且气温适宜的钢水,降低炉体的压力。
轴承钢GCr15碳化物不均匀性金相分析与工艺建议
轴承钢GCrl5碳化物不均匀性金相分析与工艺建议李晟(科技质量部)摘要:通过金相分析,简要介绍了轴承钢GCrl5碳化物不均匀性的表现形式、分级判定、形成原因及应用危害;结合实际钢种CCT曲线及碳化物析出规律,探讨并提出了控制轴承钢GCrl5碳化物不均匀性适宜的工艺路径与措施。
关键词:轴承钢碳化物金相工艺Metallographic Research on Nonuniformity of Carbidein Bearing Steel GCrl5and Suggestions on Process ImprovementLI Sheng(Science&Technology and Quality Department)Abstract:Combining the metallographic analysis,this article briefly introduces the manifestation,grading judgment, causes and application hazards of carbide nonuniformity Bearing Steel GCrl5.By analyzing the CCT curves and the separation principles of carbide,appropriate process and measures for controlling nonuniformity of carbide in Bearing Steel GCrl5were also discussed and proposed.Keywords:Bearing Steel,Carbide,Metallography,Process—»-X-->—刖旨GCrl5是高碳饼轴承钢的代表钢种,它的综合性能良好,淬火和回火后具有高而均匀的硬度,良好的耐磨性和高的接触疲劳寿命,适宜于制造各种轴承套圈及滚动体。