
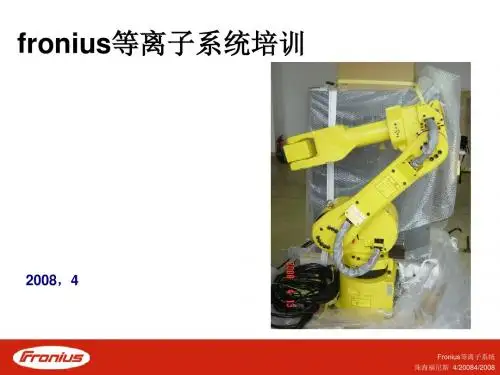
福尼斯焊机操作培训_初级篇
Fronius等离子系统 珠海福尼斯 4/2008
基本按钮_焊机TT2200 Job
A)TT2200 Job控制面板
B)+电缆插座——接地线 A
C)LocalNet十芯控制线插座 ——接ROB5000OC ——接KD Supply(配送丝机)
D)焊枪九芯控制线插座 E)-电缆插座——接焊枪
B C DE
Fronius等离子系统 珠海福尼斯 4/2008
运动指令
关节运动指令 J P[1] 30% FINE
J:关节运动 P[1]:位置数据名 30%:运动速度1~100% FINE:精确运动到位置停 止
Fronius等离子系统 珠海福尼斯 4/2008
运动指令
直线运动指令 L P[1] 30cm/min CNT100
Fronius等离子系统 珠海福尼斯 4/2008
基本按钮_焊机TT2200
F F)保护气插口
G
G)焊机电源开关
H
H)焊机电源线
Fronius等离子系统 珠海福尼斯 4/2008
基本按钮_等离子发生器Plasma Model 10
A)PlamsaModule 10控制面板
B)+电缆插座——接焊枪火嘴
红色急停开关
Fronius等离子系统 珠海福尼斯 4/2008
基本按钮——机械手TP示教盒
MENU——显示屏幕主菜单 SELECT——列出和创建程
序快捷键
EDIT——编辑和执行程序快 捷键
DATA——寄存器快捷键 POSN——机器人当前的位
置快捷键
I/O——设置输入/输出信号快 捷键
L:直线运动 P[1]:位置数据名 30cm/min:运动速度 1~12000cm/min CNT100:逼近到位置运动 (CNT0=FINE) 注:焊接过程中需要连贯运 动,不能使用FINE
fronius等离子系统培训
珠海福尼斯焊接技术有限公司 2008,4
Fronius等离子系统 珠海福尼斯 4/2008
培训要求_初级
认识等离子系统设备 知道各个基本按钮含义 焊机设置基本参数 简单机械手编程 焊枪配件更换安装 设备开关机步骤 设置自动运行 排除简单故障报警
Fronius等离子系统 珠海福尼斯 4/2008
STSATUS——显示系统和弧 焊状态快捷键
TCTN——显示功能菜单
Fronius等离子系统 珠海福尼斯 4/2008
基本按钮——机械手TP示教盒
SHIFT——与其它键组合执行 特定功能(所以蓝色键)
-X(J1)、+X(J1)、-Y(J2)、 +Y(J2)等12个关节键——与 SHIFT键组合手动运动机械手
或直接按
进入
点击F2<新建>按钮创建新 程序 注:程序名首字母不能为 数字
起好名后按<ENTER>确 认并进入编辑
Fronius等离子系统 珠海福尼斯 4/2008
编辑程序
编辑程序前 将控制柜模式调到T1或T2 将TP示教盒打到ON 选择坐标系(一般用全局) 选择合适的示教速度 伺服上电
程序开头直接调用Home点 程序,将机械手回归原点。
基本按钮——控制盒
ON OFF
等离子小弧启动开关
Fronius等离子系统 珠海福尼斯 4/2008
基本按钮——控制盒
急停——红色 暂停——红色 再启动——黄色 启动——绿色
Fronius等离子系统 珠海福尼斯 4/2008
基本按钮——机械手TP示教盒
TP开关 与 DEADMAN 开关 一起启动或禁止机器 人运动。
水箱
FK4000R
焊枪
焊枪
PTW1500
送丝系统(选配)
KD 1500 D-11
KD Supply
等离子发生器
水箱
Fronius等离子系统 珠海福尼斯 4/2008
FANUC系统
TP示教盒
机械手+控制柜 FANUC Robot ARC Mate 100iB
系统软件 System R-30iA
A
C)-电缆插座——接钨极及等离子 保护气
B
C
Fronius等离子系统 珠海福尼斯 4/2008
基本按钮_等离子发生器PlasmaModule 10
D)等离子发生器电源开关
E)等离子发生器电源线 F
D
F)等离子气插口
G
E
G)LocalNet十芯控制线插座 ——接ROB4000
Fronius等离子系统 珠海福尼斯 4/2008
初级篇
Fronius等离子系统 珠海福尼斯 4/2008
等离子焊接示意图
冷却水
等离子气
保护气
焊接电源
高频
等离子 焊机电
发生 器
电源源钨针 火嘴来自Fronius等离子系统 珠海福尼斯 4/2008
PLASMA设备
焊机
TransTig 2200 Job
焊机
等离子发生器
PlasmaModule 10
Fronius等离子系统 珠海福尼斯 4/2008
机械手TP示教盒屏幕
状态信号 指示灯
正在被执行的程序
警告报警消息
正在编辑 的程序
行号
程序结束 标志
提示消息
当前坐标系 示教速度
当前行/总行
运行状态
当前模式 当前运行行号 功能键菜单
Fronius等离子系统 珠海福尼斯 4/2008
创建文件
MENU>下一页>SELECT
WELD ENBL——弧焊被允许 或禁止切换键
WIRE+、WIRE-——点动进、 退丝(如有配送丝)
DISP——切换屏幕或分屏键 ENTER——确认键
Fronius等离子系统 珠海福尼斯 4/2008
基本按钮——机械手TP示教盒
F1、F2、F3、F4、F5——功 能键
PREV——上页 NEXT——下页 上、下、左、右光标键 HOLD——暂停键 ITEM——光标快速移动键 BACK SPACE——删除键 RESET——消报警键
FWD——与SHIFT键组合从 前至后地运行程序
BWD ——与SHIFT键组合从 后至前地运行程序
STEP——在单步执行和循环 执行之间切换键
Fronius等离子系统 珠海福尼斯 4/2008
基本按钮——机械手TP示教盒
COORD——选择手动操作坐 标系键
+%、-%——调节机器人的手 动操作速度
控制面板——TT2200 Job
参数调节键
参数调节键
存储键
调节旋钮
测气键 模式选择键
Fronius等离子系统 珠海福尼斯 4/2008
控制面板——PlasmaModule 10
存储键
调节旋钮
测气键 起弧键
Fronius等离子系统 珠海福尼斯 4/2008
基本按钮——FANUC机械手控制柜
Fronius等离子系统 珠海福尼斯 4/2008
电焊机操作安全培训

电焊机操作安全培训
1、电焊钳手柄和焊接电缆线都必需保证良好的绝缘,严禁焊工、焊接操作工在劳保服汗湿后工作。
特殊在下雨天和特殊潮湿的环境里要严禁施焊。
2、焊工和焊接操作工施焊时要穿戴绝缘橡胶鞋、绝缘皮手套和符合要求的工作服,以防因电源线脱落而使金属外壳带点产生触电事故。
3、焊接设备外壳要保证良好的接地,并对接地线做牢靠的爱护。
4、确保电焊机正负极导线绝缘皮完好,以防止产生电阻火花引起火灾。
5、保证氧气瓶距离焊接作业区不小于10米距离,以防止氧气遇到明火或者暗火时爆炸或发生火灾。
焊接车间必需配置防火设备。
6、严禁焊工自行修理焊接设备,严禁在起吊工件过程中焊接。
- 1 -。
福尼斯焊机操作培训_初级篇
按下急停后出现,一般伴随SRVO-007 (措施)如图 复位F4 1CH 后 选择复位单通道异常, 然后在按RESET
Fronius等离子系统 珠海福尼斯 4/20084/2008
简单故障报警排除
焊机显示no|H2O
表示无水,快速关闭大小弧,防止烧枪。 检查水箱及水循环是否工作正常 检查需不需添加冷却水 最后消报警
初级篇
Fronius等离子系统 珠海福尼斯 4/20084/2008
等离子焊接示意图
冷却水
等离子气
焊接电源
高频 发生 器
保护气
等离子 电源
焊机电 源
钨针
火嘴
Fronius等离子系统 珠海福尼斯 4/20084/2008
PLASMA设备
焊机 TransTig 2200 Job 等离子发生器 PlasmaModule 10 水箱 FK4000R 焊枪 PTW1500 送丝系统(选配) KD 1500 D-11 KD Supply
Fronius等离子系统 珠海福尼斯 4/20084/2008
机械手TP示教盒屏幕
状态信号 指示灯 正在被执行的程序 警告报警消息 当前坐标系
示教速度
正在编辑 的程序 行号 程序结束 标志 提示消息 当前行/总行
运行状态
当前模式 当前运行行号 功能键菜单
Fronius等离子系统 珠海福尼斯 4/20084/2008
存储键
调节旋钮
测气键
模式选择键
Fronius等离子系统 珠海福尼斯 4/20084/2008
控制面板——PlasmaModule 10
存储键
调节旋钮
测气键
起弧键
TPS5000全数字化MIG焊机操作培训资料

Vertriebstagung Hohenroda 2003 © Fronius 01/2003
4.确定焊丝直径
0.8 1.0 1.2 1.6
Vertriebstagung Hohenroda 2003 © Fronius 01/2003
5.其他功能键
点动送丝键 在不通气和电流的情况下送丝。 其送丝速度大小由参数Fdi决定。
Vertriebstagung Hohenroda 2003 © Fronius 01/2003
8.常用内部菜单调节
Vertriebstagung Hohenroda 2003 © Fronius 01/2003
9.焊机的自检代码
no | Prg未选择适当的焊接程序,请重新选择 tP1 | xxx, tP2 | xxx, tP3 | xxx, tP4 | xxx, tP5 | xxx, tP6 | xxx 焊机初级回路过热,请让焊机冷却 tS1 | xxx, tS2 | xxx, tS3 | xxx 焊机次级回路过热请让焊机冷却 Err | 049主电源输入电压缺相 Err | 051主电源输入电压低于允许范围
Vertriebstagung Hohenroda 2003 © Fronius 01/2003
1.确定焊接模式
MIG/MAG 一元化脉冲焊 MIG/MAG一元化直流焊 MIG/MAG非一元化 TIG作业模式 手工电焊条 铝合金材料的焊接将使用一元化脉冲程序。 一元化调节又称单选钮调节,这类设备只设一个电流调节旋钮,调 节焊接电流后,控制系统自动选定与该电流相匹配的电弧电压,通 常都能满足焊接要求,焊工只需要根据焊缝的形状,熔合情况或飞 溅大小修正一下电弧电压就能得到更满意的效果。
Vertriebstagung Hohenroda 2003 © Fronius 01/2003
福尼斯焊机培训资料
珠海福尼斯焊接技术有限公司 2020/6/5
MIG钎焊
保护气体一般选用纯氩 Ar≥99.99%气体流量15~18L/min。 焊枪行走采用左向焊法,焊丝伸出长度 8~15mm,焊缝熔
深浅,外观成型好。
钎焊
焊缝宏观金相1:10
珠海福尼斯焊接技术有限公司 2020/6/5
焊缝微观金相1:200
TPS焊机的组成
珠海福尼斯焊接技术有限公司 2020/6/5
TPS2700为 一体式结构。 送丝机集成在 焊机内部。
TPS 的工作原理
01 – 控制和调节系统 02 – 滤波(EMV) 03 – 初级整流 04 – PFC (功率因数控制, TPS 2700 ) 05 – 中间电路电容 06 – 晶体管 07 – 焊接变压器 08 – 次级整流 09 – 输出电感 10 – 焊接电流传(互)感器
焊机面板
珠海福尼斯焊接技术有限公司 2020/6/5
焊接面板
珠海福尼斯焊接技术有限公司 2020/6/5
焊机面板
珠海福尼斯焊接技术有限公司 2020/6/5
焊接面板
珠海福尼斯焊接技术有限公司 2020/6/5
焊机面板
珠海福尼斯焊接技术有限公司 2020/6/5
MIG/MAG焊设置
珠海福尼斯焊接技术有限公司 2020/6/5
6. 轻按存储键(21)退出存储状态。
存储作业参数时通过设置菜单设置的有关基础参数也会自动保存到作 业程序中——以下功能参数除外:“推拉丝枪”,“冷却系统停用”,“焊接回路 阻抗检测”和“焊接回路感抗”
福尼斯焊机培训资料
简要描述 把高的初级电压转换为低的次级电压 确保初级电路和次级电路隔离
珠海福尼
TPS 的工作原理
次级整流
简要描述 把次级电流转换为直流
珠海福尼
TPS 的工作原理
输出电感
简要描述 使输出电流变的平滑
珠海福尼
TPS 的工作原理
焊接电流传感器 (霍尔分流器)
简要描述 记录焊接过程当前的的电流
珠海福尼
珠海福尼
复制/重写作业
1. 用焊接方式选择键(4),调至 “Job Mode”方式。显示屏显示最后一 次调用的作业号。
2. 用调钮(1)选择要复制的作业号 码。
3. 轻按存储键(21)转换至存储状。 显示可以存储参数的最小号码位置。
4. 用调钮(1)选择要存储参数的位 置号码,或不改变给出的存储位置 号。
删除作业
1. 轻按存储键(21)转换至存储状态。 显示第一个空的存储位置号码。
2. 用调节钮(1),选择将要删除的作 业号。焊丝直径选择键(7)上的 “DEL”标志亮起。
3. 按住有“DEL”标志的焊丝直径选 择键(7)。左显示屏出现“dEL” ——正在删除。
4. 左显示屏出现“nPG”表示删除完 成。放开“Wire diameter”/“DEL” 键(7)。
材料熔点: 1046℃,焊丝直径φ1.0,在直流反 接熔化极电源下,清除铝的表面氧化膜。熔敷金属 流动性好,焊缝内外质量高,外形美观。适用于钢 珠板海福表尼 面镀锌、涂铝、渗铝的车身薄板及非镀层薄板
MIG钎焊
❖保护气体一般选用纯氩 Ar≥99.99%气体流量 15~18L/min。
❖焊枪行走采用左向焊法,焊丝伸出长度 8~15mm ,焊缝熔深浅,外观成型好。
福尼斯机器人焊枪安全操作及保养规程
福尼斯机器人焊枪安全操作及保养规程机器人焊枪在工业生产中常见使用,其操作不当很容易造成人身伤害或设备损坏,因此安全操作和保养十分重要。
本文将为您介绍福尼斯机器人焊枪的安全操作规程和保养注意事项,以确保安全高效地使用机器人焊枪。
安全操作规程机器人焊枪的操作需要遵守一些基本的安全操作规程以降低事故风险:1. 必须按照操作手册操作在操作机器人焊枪前,必须熟悉机器人焊枪的操作手册并按照上面的步骤进行操作。
如果您对使用机器人焊枪操作有任何疑问,请联系制造商或经销商进行详细了解。
2. 禁止不当使用机器人焊枪福尼斯机器人焊枪的使用限制:1.禁止未经授权将机器人焊枪适用于其它非指定应用领域;2.禁止使用更改过的机器人焊枪;3.枪头应该符合机器人系统规格范围;4.机器人焊枪不得超负荷使用。
3. 与其他设备的协调工作在机器人焊枪操作前,要检查系统冷却系统、电源以及焊接设备状态正常。
在操作机器人焊枪时,要根据机器控制要求,与现场其他设备进行协调工作,在安全状态下进行。
4. 现场安全规定在现场操作机器人焊枪前,要保证环境通风好、电路正常、操作人员人身安全,必须佩戴所需的人身保护装置,如带有保护面罩的手套等降低操作风险。
5. 定期维护机器人焊枪的定期维护很重要,这有助于延长机器寿命并降低使用时的事故风险。
定期维护的指导如下:1.定期检查焊接设备的有效维护记录;2.定期检查系统冷却系统;3.定期检查机器人焊枪电缆是否磨损或损坏;4.定期检查焊枪、枪嘴和枪嘴垫的磨损和使用情况,并及时更换磨损部件。
保养注意事项福尼斯机器人焊枪的保养对于生产的稳定性和设备寿命很有帮助:1. 清洗机器人焊枪在长时间使用后,机器人焊枪可能存在焊渣等脏污,在这种情况下,需要对机器人焊枪进行清洗,以保证设备运行稳定。
清洗机器人焊枪的步骤如下:1.打开机器人系统并检查防护装置是否正常。
如果机器人系统和防护装置都正常,则可以开始清洗;2.将机器人焊枪安置于焊接案台中心,并检查其它操作条件是否满足;3.按需要选择清洗工具(如清洗盘、清洗刷等),涂抹适当的清洗剂;4.冷却枪头后拆下,放入清洗盘中,并按照清洗程序进行清洗。
TPS(奥地利福尼斯)焊机使用说明书
SCHWEISST BESSER PERFECT WELDING
SOUDER MIEUX
1
目录
安 全 守 则 -----------------------------------------------------------4
焊机检修 依据国际标准,焊机应定期检修。Fronius 推荐每一 年检修一次。关于这方面的详细情况,请与 Fronius 厂商联系。
CE 标准 焊机满足低压电磁兼容标准,就是 CE 标准。 版权声明 该 说 明 手 册 的 版 权 由 fronius Schweissmachinen Vertrieb GmbH&CoKG 所有。截至为投入印刷时, 该 书 的 内 容 和 说 明 无 技 术 性 问 题 。保 留 技 术 改 造 权 。 此说明书的内容不提供有关购买者的零件的任何要 求。如果您有改进的建议,或指出我们在手册中出 现地任何错误,我们将非常感谢。
所有者/操作者的责任
每个操作焊机的人都必须具备以下条件: 熟悉基本的劳动安全规则,会操作焊机,懂得 如何预防意外事故的发生。 阅读并理解说明书的安全守则和警告,清楚对 应信号。
保证完成常规检查,确保人员工作安全。
操作需知
开始工作之前,所有的焊接操作人员都应该做到: 遵守劳动安全基本规则,预防发生意外事故 阅读包含在说明书的安全警告部分的内容, 并确认他们对这些内容已经理解。
控制面板(Standard). 控制面板(Comfort)
“方法”参数 ……………………………42
普通/脉冲 MIG/MAG 焊 TIG 焊
2
手工电弧焊
参数“模式”-----------------------------------43
【实用】福尼斯焊机ppt资料
200 A 24,6 V 40 cm/min
焊铝时的金属过渡方式
短路过渡电弧
I = 80 A U= 13,8 V vD= 5,2 m/min
脉冲电弧
I = 45 A U= 16,7 V vD= 2,9 m/min
1,5mm
角焊板厚: 母 材: 焊 材: 保护气体:
1,5 mm AlMg 3 AlMg 4,5 MnZr 1,2mm Argon 4,6
DIGITAL REVOLUTION - CONCEPT
270 Ampere 27 kg
JOBMASTER 焊枪
DIGITAL REVOLUTION - CONCEPT
推拉丝焊枪
用于较长距离Al 焊丝输送 用于较长距离特细焊丝输送 带有 Jobmaster 4000 C
福尼斯焊机
(优选)福尼斯焊机.
Q. 为什么采用数字化? A. 100% 重复精度
可控硅焊机
数字化焊机
3x400V
初级开关电源
Control digital
逆变技术
V [dm砞 20
1 50
f [Hz] 100k
全数字焊机框图
面板
送丝机
RS485 HOST
主控制系统
AD AD
DSP
焊接参数 数字信号处理
短路过渡
U
I
2 1
3 4
1
2
3
t
t
4
短路过渡
可控硅焊机
数字化焊机
特有的波形
I
IC rit Im ean
t
收弧过程
vD I
常规
t
数字化
收弧
普通收弧
数字化收弧
福尼斯TPS培训资料
弧长修正
弧长修正 0 到 -30
特性 • 飞溅较大 • 焊缝搭桥能力强 • 能获得较高的焊接速度 • 弧长越往负的方向调, 熔深变深 • 焊缝较高 • 焊缝宽度较窄
注意:
不同的材料,焊丝直径,气体混合,焊接位置,和焊接 接头形式需要调节弧长以获得良好的电弧特性。
弧长对焊接的影响
短弧 -30←
0
→ +30 长弧
注意:
不同的材料,焊丝直径,气体混合,焊接位置,和焊接 接头形式需要调节弧长以获得良好的电弧特性。
弧长修正
弧长修正 0 到 +30
特性 • 电弧的稳定性变差 • 咬边的可能性变大 • 熔滴大焊缝宽 • 熔深浅 • 焊接速度较低 • 热输入量高
注意:
不同的材料,焊丝直径,气体混合,焊接位置,和焊接 接头形式需要调节弧长以获得良好的电弧特性。
6. 轻按存储键(21)退出存储状态。
存储作业参数时通过设置菜单设置的有关基础参数也会自动保存到作 业程序中——以下功能参数除外:“推拉丝枪”,“冷却系统停用”,“焊接 回路 阻抗检测”和“焊接回路感抗”
复制/重写作业
1. 用焊接方式选择键(4),调至 “Job Mode”方式。显示屏显示最后一 次调用的作业号。
TPS焊机的组成
TPS2700为 一体式结构。 送丝机集成在 焊机内部。
TPS 的工作原理
01 – 控制和调节系统 02 – 滤波(EMV) 03 – 初级整流 04 – PFC (功率因数控制, TPS 2700 ) 05 – 中间电路电容 06 – 晶体管 07 – 焊接变压器 08 – 次级整流 09 – 输出电感 10 – 焊接电流传(互)感器
7. 轻按存储键(21)退出存储状态。
fronius福尼斯数字机培训资料
一元化的操作是因为焊机中内存储有“焊接
专家系统”数据库,其中包含了许多优化的焊接
规范。这些焊接规范都是通过对大量母材,填充
金属和保护气在实际焊接实验中的使用而总结
得出的。通过已内置的“焊接专家系统”数据库
不仅节省了客户大量的工艺试验的时间和成本,
而且一元化系统还提供了广泛的焊接应用中的
实际技巧(如推荐用的气体、不同的板厚下使用
再压上拉丝轮进行焊接。
10
11
TPS 系列焊机的使用 维护培训手册
珠海科盈焊接器材有限公司
1
目录 一 主机(电源) 二 送丝机系统 1 标准型送丝机 2 带数显的送丝机 三 水冷系统(FK4000/FK4000R) 四 中间连接线(可以根据可户要求 选配) 五 焊接焊枪
2.2 一元化模式
全数字技术一个显著的特征是,焊接特性不再像以前由僵化的硬件来控制,而是由软件 形式来控制,因而焊接性能不再受各种电子元件发热的影响,焊接的精确性和可重复性大幅 提升。另外焊接控制实现软件化后,焊机装载的焊接程序就可实现按要求进行任意的更换和 修改,即我们所说的焊机软件升级。
4
一元化模式操作使得焊接变得非常容易,操作者只需输入一些简单明显的数据如:板厚, 焊丝的材料和焊丝直径,通过这些数据,焊机内置程序系统就可以提供所有能够保证最佳焊 接质量的参数。在焊接过程中,焊接电弧输出特性总是需经常变化以适应条件的改变。而一 元化模式的焊机就如同一个非常有经验的焊接专家,懂得如何合适地调整电感输出,电压输 出以及送丝速度。
应用领域
Fronius 的TS/TPS 系列焊机是一种全能的焊接设备,适用于人工、机械化、自 动化和机器人焊接领域。广泛应用在碳钢、镀锌板、铬/镍钢、以及各种高合金 金属的焊接。而其在铝/铝合金的焊接优势则让其它公司至今难以望其项背。由 于采用了数字化技术,Fronius的TS/TPS 系列焊机同时可实现多种功MIG/MAG 焊,机器人焊接,TIG焊接(可实现接触引弧,无需高频),手工电焊。Fronius