
广数GSK980TDA车削蜗杆的通用宏程序
李正泽(福建省宁德技师学院,福建 宁德 352100)摘 要:在广数 G S K 980T D A 数控系统上加工蜗杆不仅要求正确的刀具几何形状和加工工艺,而且要用安全可靠的加工方法,以下介绍一种蜗杆车削加工用宏程序的编制方法,对提高数控机床的使用性能有很大的帮助,对其它非标螺纹的编程也具有一定的借鉴意义,该程序应用宏程序调用螺纹加工命令 G33 已达到分层斜进法加工蜗杆的目的,利用本程序加工蜗杆时只需输入相关 的参数即可加工不同参数的各种型号的蜗杆。
更重要的是在蜗杆加工时既能够保证零件的加工精度,又可以减少刀具重磨和重 定位次数,缩短辅助时间,提高生产效率。
关键词:蜗杆;宏程序;数控车削;分层切削;数控编程1 选择合理的蜗杆加工方法 在数控车床上加工蜗杆时,在三爪卡盘上采用一夹一顶装夹。
为了方便对刀和编制程序,将程序原点设定在工件的右侧端面中心上。
车削蜗杆时,为防止“扎刀”和“崩刃”,要求在加工蜗杆时,切削力不 能太大,刀具不能同时三面切削,故不能直接使用螺纹切削指令 G33 进行直进法车削蜗杆,在广数 G S K 980T D A 通过宏程序以达到分层斜进加工蜗杆。
蜗杆加工过程示意图如下分头车螺纹槽,从第一条螺纹槽到最后 计算分头度数 对每条螺纹槽分层车削/W H I L E #20L E #2D O 1 /#23=360000×#20/#2 /W H I L E #21L E #13D O 2 分 层 车 削 /W H I L E #22×#6L E #11-#4-#21×2×T A N20×#5D O 3时从右到左车车削X 方向进刀量(相对坐标,直径值) /#24=-#21×2×#5 Z 方向进刀量(相对坐标) /#25=-#21×T A N15×#5-#6×#22 /G0 X#14 Z#7 /G0 X#3/G1 U#24 W#25 F200/G32 Z#8 J0 K0 F#10 Q#23 /G0 X#18/Z#7 /#22=#22+1/END3X 方向进刀量(相对坐标,直径值) /#24=-#21×2×#5Z 方向进刀量(相对坐 /#26=-#11+#4+#21×T A N20×#5-#92 刀具参数的确定选用高速钢或者硬质合金刀具,根据车削蜗杆的条件,首先计算 出螺旋角以便能正确刃磨刀具的几何角度。
所以选择左侧后角为> (15°~20°)-r ,右侧后角约为(3°-5°)+r °据长期的实践经验只使用一把 刀具不会发生“乱扣”现象,故粗精车共用一把刀。
3 编程原理 标) /G0 X#3 Z#7/G1 U#24 W#26 F200/G32 Z#8 J0 K0 F#10 Q#23/G0 X#18/Z#7/#22=0/#21=#21+1/END2/#21=1/#22=0/#20=#20+1/END1/G0X1004 G S K 980T D A 车削蜗杆的通用宏程序 主轴停,测量蜗杆加工余量 完成蜗杆的粗车,并测量两齿侧的精车余量,并修 /M5/M30蜗杆法向模数 MX(>0) 蜗杆头数(>0) 蜗杆大径(>0) 蜗杆车刀刀尖宽度(>0) 分层切削时设定 X 方向的背吃刀量 (半径值 >0), #1= #2=#3= #4= #5=改 #9 参数,重新执行程序并跳段精车两侧面。
蜗杆头数变量,=1~#3 #20=1分头车螺纹槽,从第一条螺纹槽到最后 计算分头度数 X 方向进刀量(相对坐标,直径值) W H I L E #20L E #2D O 1#23=360000×#20/#2 #24=-#13×2×#5 该值的设定需能保证 #13 参数为整数分层切削时设定 Z 方向的进刀量 #25=-#13×T A N15×#5+0.1 Z 方向进刀量(相对坐标) G0 X#3 Z#7G1 U#24 W#25 F200#6=#7= #8= #9= 轴余量 (>0) 蜗杆 Z 轴起始坐标,须加上导入空程量,有正负号 蜗杆 Z 轴终点坐标,须加上导出空程量,有正负号 蜗杆精车余量(>0),即粗车后用三针测量所得的 Z精车右边牙面 G32 Z#8 J0 K0 F#10 Q#23 G0 X#18Z#7蜗杆导程,=3.14159×M X 蜗杆牙槽顶部宽度,即 2.2986×M X 蜗杆牙型高度 计算 X 方向车削次数(整数) 起刀点直径 蜗杆头数变量,=1~#3 蜗杆 X 方向切削次数变量,=1~#25 蜗杆 Z 方向切削次数变量,=1~经过计 #10=3.1416×#1 #11=2.2986×#1 #12=2.2×#1 #13=#12/#5 #14=#3+2 #20=1 #21=1 #22=0 算,每层都不同 G97 M3 S 300 T0101 X 方向进刀量(相对坐标,直径值) #24=-#13×2×#5#25=-#11+#13×T A N15×#5+#4-#9-0.1 Z 方向进刀量 (相对坐 标) G0 X#3 Z#7 G1 U#24 W#25 F200 G32 Z#8 J0 K0 F#10 Q#23 G0 X#18Z#7#20=#20+1END1精车左边牙面 依照不同参数的蜗杆设定主轴转速 蜗杆车刀(车刀角度=40) - -2浅谈 ICP-AES 光谱法在区域地球化学调查水系沉积物样品测试中的应用徐春秀(广东,肇庆 526000)要:本文采用电感耦合等离子体发射光谱仪,以 H C l -H N O 3-H F -H C l O 3 四酸体系溶矿,同时测定区域地球化学调查水系沉积 摘 物样品中的 C u 、P b 、Zn 、M n 、C o 、N i 等多种元素,本方法检出限低,操作简便,通过对国家一级水系沉积物标准物质的分析测试,测 定结果基本一致,精密度和准确度均符合 D Z /T0130《地质矿产实验室测试质量管理规范》的要求,取得满意效果。
关键词:I C P -A E S ;水系沉积物;区域地球化学;调查1 前言 水系沉积物地球化学测量是一种效率较高的地球化学普查找 矿方法,也是区域化探的主要方法,其特点是可以根据少数采样点 上的资料,了解广大汇水盆地面积的矿化情况,通过系统地采集水 系沉积物的样品,分析其元素含量或其他地球化学特征,发现地球 化学异常,以达到矿产勘查等目的的地球化学勘查方法。
地质样品中主微量元素的测定方法有容量法、光度法、原子吸 收法和原子荧光法等方法,但这些方法每次只能进行单元素测定, 手续冗长,不适于区域地球化学勘查大批量样品分析,而采用 I C P - AES 光谱法具有分析速度快,灵敏度高,精密度好,线性范围宽,基 体效应小、干扰少等优点。
本文采用 I C P -A E S 光谱法同时测定区域地球化学调查水系沉积物样品中 C u 、P b 、Zn 、M n 、C o 、N i 等多种元 素。
2 实验部分 2.1 仪器及工作参数 P e rk i n E l m e r 仪器(上海)有限公司 o p t i m a 7000 DV 全谱直读等离子体发射光谱仪、W i n L a b 32 操作软件。
仪器工作参数:RF 功率:1150W 氩气:99.995% 辅助气流量: 0.8L /m i n ,雾化室压力:0.23M P a 蠕动泵泵速:100rpm 积分时间:10s 。
2.2 分析谱线的选择 仪器条件中最重要的是分析谱线的选择。
仪器提供了各元素的多条分析谱线,并附有特殊峰值和背景谱图,利用仪器的性能,对每 个元素选定三条谱线进行测定,然后综合分析观察各条谱线的谱图 强度以及干扰情况,通过背景和干扰元素校正,选择测定元素的最 佳波长并校准谱线。
经实验确定的各元素的分析谱线如下: C u:327.4n m P b:220.3Zn :206.2M n :259.3C o :228.6N i :231.6 2.3 试剂和标准溶液 试剂:优级纯 H C l 、H N O 3、H F 、H C l O 3 标准溶液:由于水系沉积物样品中对多种元素同时分析,把多种元素的标准溶液准确地配制在一起,由于各元素的纯在形式、保 存介质等都不尽相同,引入的误差也难以估计,故本文选择了水系沉积物国家标准物质作为标准溶液,采取单标的方法,按照样品分解的步骤,将标准物质制备成溶液后用作标准溶液制作工作曲线。
采取此方法,由于操作上与样品分析步骤完全一致,基体效应也得到一定补偿。
本方法选择水系沉积物国家标准物质 GBW07312 制备成溶液 和样品空白制作工作曲线,用于样品分析。
2.4 样品的分解准确称取 0.2000g 水系沉积物样品于聚四氟乙烯坩埚,用少量 去离子水润湿,依次加入 10m l H F 酸、10m l H N O 3 酸 5m l H C l O 3 酸,将坩埚置于电热板上加热分解样品,加热至近干且不冒白烟,趁热加 入 20%烯 H C l 酸 10m l 浸取,再加 10m l 去离子水,放置电热板上微 热溶解盐类至溶液清亮,取下冷却,将溶液倒入 25m l 比色管中,用 去离子水冲洗坩埚并定容至刻度,溶液待测。
3 结果与讨论 3.1 实验条件的优化3.1.1 功率的优化 实验表明,在低功率条件下有利于获得较好的检出限,但受基体的影响较大;采用大功率可减轻基体影响,但检出限受影响。
本文 考虑同时测定多种元素,选择 1150W 的发射功率效果最佳。
3.2 方法的检出限 绘制标准工作曲线后,按照样品分析步骤制备试样空白溶液,分别对试样空白进行 12 次平行测定,取 12 次平行测定试样空白溶 液的结果,以 3 倍标准偏差所对应的浓度作为待测元素在所选分析 谱线下的检出限。
3.3 方法的精密度 绘制标准工作曲线后,选用水系沉积物国家一级标准物质 GBW07312 按试样分析的步骤制备试样溶液 12 份,取 12 次平行结果计算相对标准偏差,经计算分析方法的精密度均符合 D Z /T0130《地质矿产实验室测试质量管理规范》的要求3.4 方法的准确度 分 别 选 用 水 系 沉 积 物 国 家 一 级 标 准 物 质 G BW 07309、G BW 07311、G BW 07312G BW 07317、G BW 07318 等,按试样分析的步 骤制备试样溶液,对每一个水系沉积物标准物质样品进行 12 次平行分析,计算标准物质各被测元素平均值与该 GBW 标准物质的标准值相对误差(RE )。
GSK980T车床数控系统程序指令及编程介绍--k
是 M00 非
G、M功能表(对应课本P72页)要背熟
注意模态和非模态代码的应用,并熟练掌握以下代码的使用 方法
* G00(快速定位) * G01(直线插补) ) *G02 (顺圆弧插补) G92(螺纹切削循环) G75(切槽循环 *M03(主轴正转)
*G03(逆圆弧插补)
G71(外圆粗加工循环) G70(精加工循环)
40
R 12
φ24
Z
X
例4编写下图工件的加工程序
程序如下:
O0004 N10G0X100 Z100 M3 S650 N20 T0101 N30 G0 X20 Z2 N35 G1 Z0 F100 N40 G2X50Z-15 R15 F80 N50 G1 X50 Z-30 N60 G0 X100 Z100 N70 T0100 N80 M30
1)指定刀具路径,如G01指刀具作直线插补运动
2)设定状态;例如:
G98每分钟进给速度(初态)
G99每转进给速度
2 M代码(辅助功能)
如果在地址M后面指令了2位数字,那就把对应的信号 送给机床,用来控制机床的NO/OFF,M代码在一个程 序段中只允许一个有效,M代码信号为电平输出,保持 信号。移动指令(G代码)和M同在一个程序段中时, 移动指令和M指令同时开始执行。
车床基本坐标系统的具体分析
例:下图各点的绝对坐标值如右下
A点坐标: X 0 Z0
B点坐标: X 20 Z 0 B’点坐标:X -20 Z 0
C点坐标: X 20 Z -8
D点坐标: X 30 Z -8 D’点坐标:X -30 Z -8
E点坐标: X 30 Z -25
F点坐标:X 0 Z –25
相对坐标
利用数控宏程序变量编程车削大模数多线蜗杆

G65 Hl
Q70
G65 Hl P#222 03 C65 Hl
P#208
037.68
(1)如图2川’算出编程需要的蜗杆齿型各部尺寸。
齿顶宽:0.843×mF0.843×4=3.37 槽顶宽:12.56—3.37=9.19,导程:只≈盯帆=3×3.14×4=
37.68
G65 H3 P#209 Q#20l
Q#214 RO
GOW#214
偏刀
机械工程师2009年第1期’
27
万方数据
专题报道
加工碳素结构钢的三维复杂槽型铣刀片冲击破损实验研究
程耀楠,李振加,郑敏利
(哈尔滨理工大学机械动力工程学院,哈尔滨150080)
摘
要:文中针对哈尔滨理工大学开发的三维复杂槽型波形刃铣刀片和平前刀面铣刀片,通过对碳素结构45钢的面铣
N1
G65 H5 P#2lO O#203
计算每次x方向车削的半径值:#210 =#203除以2。
G65 H33 P#21l Q#2lO R20
计算每次车削向槽内的收缩量: #211=#210的200正切。
G65 H3
P#212
Q#205 R#211
第一次偏刀每次收缩的递减量 z轴反方向偏移Illi倍距离
G65
QO.4
P#204 Q0.2 Q3.5
基于GSK980TD数控系统的用户宏程序编制技巧
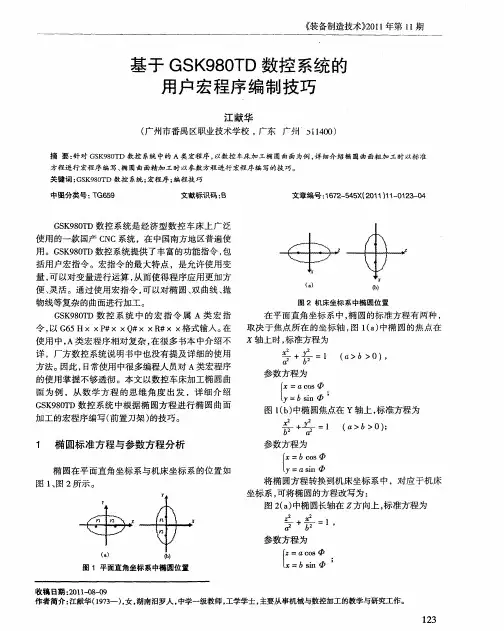
X " 25 0) 2 2 0 G 5 H2 6 1脚 2 5 Q 2 : o # 0 4
( 计算 z向坐标值中间变量 ,
+ =l ( 。>6>0),
参数方程为
f= c . 口o s
1 n ’ y s b i
图 lb 中椭 圆焦点在 Y轴上 , () 标准方程为
管+ = ( 6o 等 l 口 >) > ;
参数方程为
f = bC S O
1 椭 圆标准 方程与参数 方程分析
N 0 G 5 H # 0 # o 2 0 ; 2 6 4 P 2 1Q 2 o R 0 0
对于椭圆轮廓 的数控车加工, 归纳起来 , 以下 有 4种 情况 , 图 3中所 示 。 如
/
、
( 计算 向坐标值 , 半径量乘 2单位为 0 0 l ) , . 1' 0 nn l
+
1
’
计算实得值为 5. 3 。。 1
33 程序 仿 真 加 工效 果 图 .
参数方程是
f 3 O = 0C S
根据 图 中的椭 圆轮廓 , 以参考程序进行仿真 加工和实际加工 , 效果 良好。仿真加工图如 6 所示。
l: 0i 2 n s
3 1 粗加 工程 序 段 的宏 程序 编 写技 巧 .
在粗车加工循环程序中 , 采取标准方程进行编 程, 、 用 z距离增量修调方式进行循环切削。将
斋 + 1化 : 斋 简
4 0 Z 9 0 X 6 0 0 0 =3 0 0 0
Z = 9 0 —2.5 X 0 2
广州数控980TD数控车床操作编程说明书

广州数控980TD 编程操作说明书第一篇 编程说明第一章:编程基础1.1 GSK980TD 简介广州数控研制的新一代普及型车床CNC GSK980TD 是GSK980TA 的升级产品,采用了32位高性能CPU 和超大规模可编程器件FPGA ,运用实时多任务控制技术和硬件插补技术,实现μm 级精度运动控制和PLC 逻辑控制。
技术规格一览表运动控制 控制轴:2轴(X 、Z );同时控制轴(插补轴):2轴(X 、Z )插补功能:X 、Z 二轴直线、圆弧插补位置指令范围:-9999.999~9999.999mm ;最小指令1.2 机床数控系统和数控机床数控机床是由机床数控系统(Numerical Control Systems of machine tools)、机械、电气控制、液压、气动、润滑、冷却等子系统(部件)构成的机电一体化产品,机床数控系统是数控机床的控制核心。
机控系统由控制装置(Computer Numerical Controler简称CNC)、伺服(或步进)电机驱动单元、伺服(或步进)电机等构成。
数控机床的工作原理:根据加工工艺要求编写加工程序(以下简称程序)并输入CNC,CNC加工程序向伺服(或步进)电机驱动单元发出运动控制指令,伺服(或步进)电机通过机械传动构完成机床的进给运程序中的主轴起停、刀具选择、冷却、润滑等逻辑控制指令由CNC传送给机床电气控制系统,由机床电气控制系统完成按钮、开关、指示灯、继电器、接触器等输入输出器件的控制。
目前,机床电气控制通常采用可编程逻辑控制器(Programable Logic Controler 简称PLC),PLC具有体积小、应用方便、可靠性高等优点。
由此可见,运动控制和逻辑控制是数控机床的主要控制任务。
GSK980TD车床CNC同时具备运动控制和逻辑控制功能,可完成数控车床的二轴运动控制,还具有内置式PLC功能。
根据机床的输入、输出控制要求编写PLC程序(梯形图)并下载到GSK980TD,就能实现所需的机床电气控制要求,方便了机床电气设计,也降低了数控机床成本。
GSK980TD数控系统宏程序粗精车加工椭圆实例
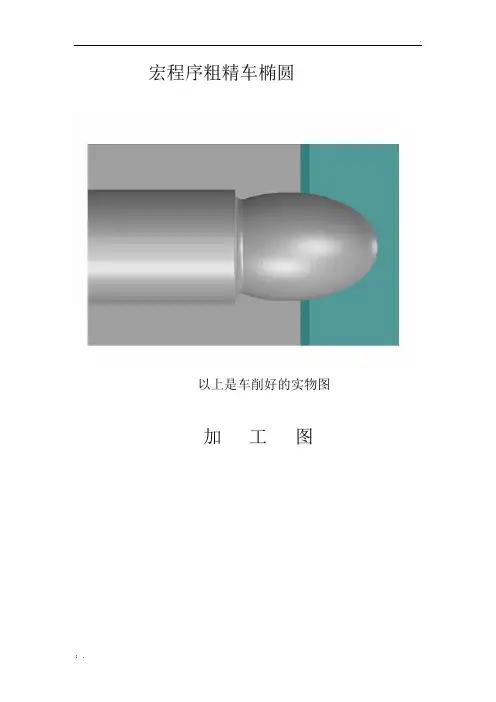
宏程序粗精车椭圆以上是车削好的实物图加工图加工椭圆的宏程序如下(椭圆长半轴为40mm, 短半轴为24mm.)O0143 (O0143)G99 G96 M3 S150 T0101G50 S850G0 X52.0 Z41.0 (定位到工件端面1mm处)#1=38.496 (变量设定)N1 #3=0 (角度变量设定为0.)N2 #5=2*(24*SIN#3) (短半轴计算坐标尺寸)#5=#5+#1 (把X0.0偏移到38.496处)#6=40*COS#3 (长半轴计算坐标尺寸)#7=#6G1 X#5 Z#7 F0.32 (椭圆切削)#3=#3+5 (角度变量每次加5度)IF(#3LE120)GOTO2(如果条件达不到120度重头开始,达到120度执行下面程序)G2 U8.44 W-3.11 R3.26 F0.2 (切削R3.26)G0 X55.0 Z45.0X#1G1 Z40.0 F0.2#1=#1-3.8 (38.496每次减3.8mm)IF(#1GE0.496)GOTO1 (如果条件达不到0.496mm重头开始,达到0.496mm执行下面程序)G0 X200.0 Z100.0 (以上是粗车椭圆)T0101 (以下是精车椭圆)G0 X0.0 Z42.0G1 Z40.0 F0.2#8=0N4 #10=2*(24*SIN#8)#12=40*COS#8G1 X#10 Z#12 F0.32#8=#8+0.215IF(#8LE120)GOTO4G2 U8.44 W-3.11 R3.26 F0.2G0 X200 Z100M30(注:对刀零点是以椭圆中心为零点)此程序适用于GSK980TDa, GSK980TDb系统版本。
如想用于GSK980TD系统版本的,只要把变量(例如#1等)改成G65 H_ P_Q_R_就可以了。
GSK数控模拟软件(980TDa)使用说明书

GSK数控模拟软件(980TDa)使用说明·模拟软件截图其视图部分主要分成以下几个部分:三维仿真视图、系统液晶显示屏幕窗口、系统编辑键盘窗口、系统机床面板窗口。
当选择机床面板上的[附加面板]按钮时,显示附加面板窗口。
·推荐配置为保证软件的运行流畅,推荐PC硬件配置及运行环境:CPU主频:800MHz以上内存:128M以上显卡:相当NVIDIA Geforce3级别以上显卡最佳分辨率:1280X1024以上操作系统:Windows98/2000/XP/2003·模拟机床部件床身:二轴车床,前刀架坐标系。
(行程X轴235mm,Z轴630mm)。
刀架:四工位单向换刀刀架。
主轴:变频主轴,无档位控制(M41/42/43/44)。
卡盘:外卡方式,M12/13控制。
刀具:多种刀具可选。
尾座:暂无。
附加机床面板:急停、取消限位、手轮。
·模拟CNC模拟CNC与980TDa V8.03版本相同。
第一章菜单栏该模拟软件中菜单栏如下图所示:1.1 文件菜单选择菜单栏中[文件]菜单项时,显示文件子菜单,如下图所示:1、保存零件选择文件子菜单下[保存零件]菜单项时,弹出另存为对话框,如下图所示:在此输入文件名,可以保存当前的零件模型数据到磁盘中。
2、载入零件选择文件子菜单下[载入零件]菜单项时,弹出打开对话框,如下图所示:在此对话框中选择要打开的零件模型数据文件,可以将该文件中保存的零件模型加载到软件的三维仿真图中。
3、退出选择文件子菜单下[退出]菜单项时,可以退出关闭软件,停止仿真。
1.2 机床菜单选择菜单栏中[机床]菜单项时,显示机床子菜单,如下图所示:当选择[选择刀具]菜单项时,弹出选择刀具对话框,如下图所示:可以在此设置刀架上各号刀的类型,详细设置见第三章3.3节。
1.3 工件菜单选择菜单栏中的[工件]菜单项时,显示工件子菜单,如下图所示:1、拆除工件选择工件子菜单项中的[拆除工件]菜单项时,可以拆除三维仿真图形中的工件。
GSK980TDa A类宏程序
G65 H04 P#101 Q10 R#103
G65 H04 P#101 Q20 R10
上面4个都是乘指令的格式都是把Q后面的数值或变量号内的数值乘上R后面的数
X[#24+#18*COS[#1]]
2. 变量号可用变量代替
例:#[#30],设#30=3 则为#3
3. 变量不能使用地址O,N,I
例:下述方法下允许
O#1;
I#2 6.00×100.0;
N#3 Z200.0;
4. 变量号所对应的变量,对每个地址来说,都有具体数值范围
用 户 宏 程 序
能完成某一功能的一系列指令像子程序那样存入存储器,用一个总指令来它们,使用时只需给出这个总指令就能执行其功能。
l 所存入的这一系列指令——用户宏程序
l 调用宏程序的指令————宏指令
l 特点:使用变量
一. 变量的表示和使用
(一) 变量表示
G65 H03 P#101 Q20 R10
上面4个都是减指令的格式都是把Q后面的数值或变量号内的数值减去R后面的数
值或变量号内的数值然后等于到P后面的变量号中.
H04乘指令;格式G65 H04 P#101 Q#102 R#103,把#102的数值乘上#103的数值赋予#101
一. 运算指令
运算式的右边可以是常数、变量、函数、式子
式中#j,#k也可为常量
式子右边为变量号、运算式
1. 定义
#I=#j
2. 算术运算
#I=#j+#k
#I=#j-#k
#I=#j*#k
#I=#j/#k
3. 逻辑运算
广州数控980TD数控车床操作编程说明书
广州数控980TD编程操作说明书第一篇编程说明第一章:编程基础1.1GSK980TD简介广州数控研制的新一代普及型车床CNC GSK980TD是GSK980TA的升级产品,采用了32位高性能CPU和超大规模可编程器件FPGA,运用实时多任务控制技术和硬件插补技术,实现μm级精度运动控制和PLC逻辑控制。
技术规格一览表1.2 机床数控系统和数控机床数控机床是由机床数控系统(Numerical Control Systems of machine tools)、机械、电气控制、液压、气动、润滑、冷却等子系统(部件)构成的机电一体化产品,机床数控系统是数控机床的控制核心。
机控系统由控制装置(Computer Numerical Controler简称CNC)、伺服(或步进)电机驱动单元、伺服(或步进)电机等构成。
数控机床的工作原理:根据加工工艺要求编写加工程序(以下简称程序)并输入CNC,CNC加工程序向伺服(或步进)电机驱动单元发出运动控制指令,伺服(或步进)电机通过机械传动构完成机床的进给运程序中的主轴起停、刀具选择、冷却、润滑等逻辑控制指令由CNC传送给机床电气控制系统,由机床电气控制系统完成按钮、开关、指示灯、继电器、接触器等输入输出器件的控制。
目前,机床电气控制通常采用可编程逻辑控制器(Programable Logic Controler 简称PLC),PLC具有体积小、应用方便、可靠性高等优点。
由此可见,运动控制和逻辑控制是数控机床的主要控制任务。
GSK980TD车床CNC同时具备运动控制和逻辑控制功能,可完成数控车床的二轴运动控制,还具有内置式PLC功能。
根据机床的输入、输出控制要求编写PLC程序(梯形图)并下载到GSK980TD,就能实现所需的机床电气控制要求,方便了机床电气设计,也降低了数控机床成本。
实现GSK980TD车床CNC控制功能的软件分为系统软件(以下简称NC)和PLC软件(以下简称PLC)二个模块,NC模块完成显示、通讯、编辑、译码、插补、加减速等控制,PLC模块完成梯形图解释、执行和输入输出处理。
数控编程(广数GSK980T)
复习提问辅助指令都有哪些?新课引入辅助指令主要是用来对机床功能开关的,它们不能够移动刀架,刀具的移动才能够进行切屑运动,切屑指令是指G指令,今天我们就开始学习基本的G指令。
快速定位G00代码格式:G00 X(U) __Z(W) __;代码功能:X轴、Z轴同时从起点以各自的快速移动速度移动到终点,如图3-1所示。
两轴是以各自独立的速度移动,短轴先到达终点,长轴独立移动剩下的距离,其合成轨迹不一定是直线。
代码说明: G00为01组G代码的初值;X(U)、Z(W)可省略一个或全部,当省略一个时,表示该轴的起点和终点坐标值一致;同时省略表示终点和始点是同一位置,X与U、Z与W在同一程序段时X、Z有效,U、W无效。
运动轨迹图:X、Z 轴各自快速移动速度分别由系统数据参数NO.022、NO.023 设定,实际的移动速度可通过机床面板的快速倍率键进行修调。
示例:刀具从A 点快速移动到B 点。
图3-2直线插补G01代码格式:G01 X(U)_ Z(W)_ F_;代码功能:运动轨迹为从起点到终点的一条直线。
轨迹如图3-3 所示。
代码说明: G01为模态G代码;X(U)、Z(W)可省略一个或全部,当省略一个时,表示该轴的起点和终点坐标值一致;同时省略表示终点和始点是同一位置。
F 代码值为X 轴方向和Z 轴方向的瞬时速度的向量合成速度,实际的切削进给速度为进给倍率与F 代码值的乘积;F 代码值执行后,此代码值一直保持,直至新的F 代码值被执行。
后述其它G 代码使用的F 代码字功能相同时,不再详述。
取值范围见表1-10。
注:G98 状态下,F 的最大值不超过数据参数NO027(切削进给上限速度)设置值。
运动轨迹图:示例:从直径Φ40 切削到Φ60 的程序代码,图3-4小结编程练习复习提问G01的格式是什么?新课引入G00用于快速定位,不能用于切屑,G01用于直线切屑,如锥度、断面、外圆加工,今天我们学习圆弧加工指令:G02、G03。
GSK980TD系统数控车床宏程序的使用
GSK980TD系统数控车床宏程序的使用作者:陈春荣来源:《价值工程》2011年第15期The Use of Macro in GSK980TD System CNC LathesChen Chunrong(Jiandong Vocational Technology College,Changzhou 213022,China)摘要:在现今的数控系统中,常见的插补运算方法是直线插补和圆弧插补。
椭圆的加工,运用宏程序来解决就非常简单了。
我院大量使用广州数控的GSK980TD系统,本文介绍了在该系统车床中如何用宏程序手工编程来实现椭圆形工件的加工。
Abstract: In today's numerical system, its common computational method of interpolation is linear interpolation and circular interpolation. For the elliptical processing, it is very simple to use macro programs. Our college widely used GSK980TD system of Guangzhou NC, and this paper described how to use macro system to achieve elliptical processing in this lathe.关键词:GSK980TD数控车床宏程序椭圆加工程序Key words: GSK980TD CNC lathe;macro;elliptical processing中图分类号:TP2文献标识码:A文章编号:1006-4311(2011)15-0048-010引言用户宏程序分为A、B两类。
GSK980TD数控车床中,使用的是A类宏程序。