
半自动磨床机操作说明书(doc 23页)
半自动磨床机操作说明书(doc 23页)半自动磨床操作说明书1.目的﹕提供使用者正确的方法及安全保护观念﹐以维持研削设备的精度及稳定性﹐延长其使用寿命。
2.适用范围﹕JL-3060ATD、上一PSGO-60150AHR自动磨床操作属之。
3.主要职责与权限﹕3.1. 课长﹕3.1.1. 设定每台加工机械之操作保养人或代理人并记录。
3.1.2. 倡导加工者正确操作机台﹐确保设备正常工作。
3.2. 组长﹕3.2.1. 协助操作者作好设备的保养并记录。
3.2.2. 协助课长对设备进行检查﹐保证其安全工作。
3.2.3. 督促操作者确实按照正常程序和方法操作设备。
3.3. 操作者﹕3.3.1. 按正常程序操作设备。
3.3.2. 确实做好设备的安全生产与必要的维护。
3.3.3. 要做好操作与保养并记录。
4.作业内容﹕5.1. 一般启动过程。
5.1.1. 检查砂轮防护罩是否盖好。
5.1.2. 检查各手柄位置是否正确。
5.1.3. 启动总电源OFF关/ON开﹐检查数显工作是否正常。
5.1.4. 使用程控操作版面操作。
5.1.4.1. 关于老式操作面板开关功能说明。
(参照附图一)(1). DSP﹕多功能显示屏﹐此六位显示屏会显示以下讯息﹕A﹕沿未执行全自动操作模式前﹐显示欲加工研磨去掉之总量即砂轮垂直进给设定总量)﹐最小显示单位﹕0.001mm (公制)或0.001mm(英制)。
B﹕在执行全自动操作模式时﹐随时快显示目前尚待进行加工研磨之残存尺寸量。
C﹕随时显示各种异常警报讯息。
(警报讯息参考附件一)D﹕显示自我诊断各周边开关好坏。
(2). DSP2﹕粗意识到时每次垂直进给量显示屏(三位数﹐单位同DSP1)。
本显示屏会显示出在自动粗磨行程时﹐砂轮每次垂直进给尺寸量。
(3). DSP3﹕预留精磨总量显示屏(二位数﹐周DSP1)。
本显示屏会显示出预留待砂轮垂下进给加工研磨之总精磨尺寸量。
间内放开,则主轴上升一步(公制:0.001MM或英制:0.0001in)。
但如按此开关超过一秒的时间,则主轴以慢速上升,直到放开此开关为止.(20). PB13:主轴单步及慢速下降按健按住此开关在未超过一秒的时间内放开,则主轴下降一步(公制:0.001MM或英制:0.0001in)关超过一秒的时间,则主轴以慢速下降,直到放开此开关为止。
(21). PB14: 紧急停止按钮开关A.基于安全考虑,本机器在设计上须先用力按下并固定此按钮后,才可以接通电源,并于电源接通后,右旋接通本按钮,方可进行各项动作,否则机器将不接受任何动作指示。
B.当紧急状况发生急需停止机器动作时,用力按下此按钮即可使机器停止各项动作。
(22). SS1: 进给模式选择开关A 全自动平面研磨模式;B 半自动平面研磨模式;C 手动操作模式 D半自动沟槽研磨模式;E 全自动沟槽研磨模式;(23). SS2: 进给模式选择开关A.在自动平面研磨或半自动平面研磨模式时:A-1 仅当工作台在左衡程换向时执行鞍座自动前后寸动。
A-2 不论工作台在左衡程换向时或在右衡程换向时,均执行主轴自动垂直进给。
A-3 仅当工作台在右衡程换向时执行鞍座自动前后寸动。
B. 在全自动沟槽研磨模式时:B-1 仅当工作台在左衡程换向时执行主轴自动垂直进给。
B-2 不论工作台在左衡程换向时或在右衡程换向时,均执行主轴自动垂直进给。
B-3 仅当工作台在右衡程换向时执行主轴自动垂直进给。
(24) SS3:主轴回升模式选择开关A 全自动循环执行完毕后主轴停驻垂直进刀终止点不回升。
B 全自动循环执行完毕后主轴自动回升至研磨启使点(即DSP1显示幕(1)项所述之砂轮垂直进给设定总量)。
C 全自动循环执行完毕后主轴自动回升至二部砂轮垂直进给设定总量点。
D 全自动循环执行完毕后主轴自动回升任意设定量。
(25)SS4:工作台自动停驻位置选择开关A 全自动循环执行完毕后工作台自动停驻在左方位置。
B 全自动循环执行完毕后工作台自动停驻在右方位置。
(26) VR1:自动前后寸动量调整设定旋钮顺时针方向旋转为增量;逆时针方向旋转则为减量。
(27)SS5:电磁夹盘吸/退磁开关(选购配件,厂内安装)A 电磁夹盘通电吸磁 B电磁夹盘不通电 C 电磁夹盘通电退磁(28) UR2:电磁夹盘退磁参数设定(29)DSP7:电磁盘电压显示屏(二位数,选购配件,厂内安装),单位:伏特5.1.4.2. 新式操作面板开关功能说明:(参照附图二)(1) 关于本说明的协定:[ ]:表示按键; 《》:表示指示灯或所代表的模式;『』:表示显示屏内的资料; {}:表示操作区块;(2) 在操作面板上有一些功能是以图案表示,在本说明中将以文字叙述,至于图文的对应关系要参阅下列:手动; 沟槽研磨; 平面研磨; 连续研磨;主轴; :油压; 水机; 吸尘;快动上升; 后退;前进; 寸动下降;快动下降; 寸动上升;(3) 为了操作者方便使用本机器,特将控制面板划分为若干小区块:{升降轴} 区块; {自动循环} 区块;{第一参考点} 区块{第二参考点} 区块; {升降寸动}区块; {升降快动} 区块;{进给模式} 区块; {主轴回升} 区块; {前后进给} 区块;{停车位置} 区块; {操作模式} 区块; {主轴开关} 区块;{油压开关} 区块; {水机开关} 区块; {吸尘开关} 区块;{紧急停止} 区块;(4) {紧急停止}.当开启机器的总电源时,紧急停止开关必须是在押下状态。
如果不是这样,显示屏将只在第一排闪烁显示『E-STOP』其它都熄灭不显示,且所有的按键都失效。
这时须将紧急停止开关押下再放开就可以正常动作。
.当红色紧急停止开关被押下时,开关即被锁住,如要解除锁住状况,只要依照开关上箭头指示方向,旋转开关即可。
(某些机种是以拔起动作来解除锁住)。
.当红色紧急停止开关被押下后,所有自动状态将被停止,且回复原始的设定数据。
(5) 主轴开关A.按[开],主轴马达开始运转,指示灯点亮。
B. 按[关],主轴马达停止运转,指示灯熄灭。
(6) 油压开关A. 按[开],油压马达开始运转,指示灯点亮。
B. 按[关],油压马达停止运转,指示灯熄灭。
(7) 水机作业A. 按[开],冷却水机马达开始运转,指示灯点亮。
B. 按[关],冷却水机马达停止运转,指示灯熄灭。
(8) 吸尘开关A. 按[开],吸尘机马达开始运转,指示灯点亮。
B. 按[关],吸尘机马达停止运转,指示灯熄灭(9) 操作模式A. 按[手动]:《手动》点亮,《沟槽研磨》,《平面研磨》,《连续研磨》熄灭,此时为手动模式。
B.按[沟槽研磨]: 《沟槽研磨》点亮,《手动》,《平面研磨》,《连续研磨》熄灭此时为沟槽研磨模式。
C.按[平面研磨]: 《平面研磨》点亮,《手动》,《沟槽研磨》,《连续研磨》熄灭,此时为平面研磨模式。
D.按[连续研磨]: 《连续研磨》点亮,《手动》, 《平面研磨》,《沟槽研磨》熄灭,此时为连续研磨模式。
E.当{自动循环}区块中的《重置》指示灯点亮时, 可按此四个按键来选择改变操作模式。
F.当{自动循环}区块中的《重置》指示灯熄灭时, 则此四个按键失效,即当机器进入半自动或全自动状态时无法改变操作模式。
(10) 停车位置A.按[左边]:《左边》点亮《右边》熄灭,机器执行全自动研磨完成后工作台在左边停车。
B.按[右边]:《右边》点亮《左边》熄灭,机器执行全自动研磨完成后工作台在右边停车。
(11) 进给模式A. 当{操作模式}选在《沟槽研磨》,{自动循环}为自动状态:A-1《左边》: 工作台在左边时砂轮向下进刀。
A-2 《双边》: 工作台在左边或右边时,砂轮向下进刀。
A-3 《右边》: 工作台在右边时砂轮向下进刀。
B. 当{操作模式}选在《平面研磨》,{自动循环}为自动状态或半自动状态:B-1《左边》: 工作台在左边时鞍座向内或向外寸动B-2《双边》: 工作台在左边或右边时鞍座向内或向外寸动。
B-3 《右边》: 工作台在右边时鞍座向内或向外寸动(12) 主轴回升《0》: 当机器执行全自动研磨完成后,不执行主轴自动回升。
《第一点/总量》: 第一参考点有设定,则机器执行全自动研磨完成后,主轴自动回升到第一参考点位置。
第一参考点没设定,则机器执行全自动研磨完成后,主轴自动回升研磨总量。
《第二点/总量》: 第二参考点有设定,则机器执行全自动研磨完成后,主轴自动回升到第二参考点位置。
第二参考点没设定,则机器执行全自动研磨完成后,主轴自动回升二倍研磨总量.(13). {升降快动}A. 按[快动上升]: 砂轮向上移动,手放开,砂轮停止移动。
按[快动下降]: 砂轮向下移动,手放开,砂轮停止移动。
B. 升降快动的速度取决于速度设定《1》.《2》.《3》.《4》.《5》数字越大速度越快C. [快动上升].[快动下降]必须在{操作模式}中选用。
《沟槽研磨》《平面研磨》或《连续研磨》且在{自动循环}中《重置》点亮(即手动状态)才能使用。
(14) 升降寸动A. 按[寸动上升]: 依所设定点亮的寸动量,砂轮向上定量寸动。
B. 按[寸动下降]: 依所设定的点亮寸动量,砂轮向下定量寸动。
C. [寸动上升].[寸动下降]必须在{操作模式}中选用《沟槽研磨》.《平面研磨》或《连续研磨》且符合下列条件:C-1 {自动循环}区块内《重置》点亮时,[寸动上升].[寸动下降]都可使用。
C-2 {自动循环}区块内《重置》熄灭,《启动》.《暂停》点时[寸动下降可使用。
C-3 {自动循环}区块内《重置》.《暂停》熄灭,《启动》点时[寸动上升].[寸动下降]都不可使用。
(15) 自动循环A.当[紧急停止]开关放开后,《重置》点亮,《启动》.《暂停》熄灭,此时为手动状态。
B.按[启动]一次,《启动》.《暂停》点亮,《重置》熄灭,此时为半自动状态。
C.再按[启动]一次,《启动》点亮,《重置》.《暂停》熄灭,此时为全自动状态。
D.如果已进入全自动状态(即《启动》点亮,《重置》.《暂停》熄灭),可按[暂停]可进入半自动模式,此时研磨总量数值保持现在数字,再按[启动]一次,会再进入全自动模式,且是接着暂停前的研磨总量数值继续动作。
E.在半自动或全自动状态时,按[重置]所有的动作将停止,且研磨的总量将回复到设定值。
(16) 第一参考点A. 《设定》点亮或熄灭表示有无设定第一参考点。
B. 设定第一参考点有两种方法:B-1 当《设定》熄灭时,在一秒钟内连续按[设定]两次,此时在位置上显示的数字将被储存起来,当成第一参考点。
B-2 先按着[设定]再按[输入.显示]区块内[输入],如果原先已有设定第一参考点,则会将设定的数值以闪烁的方式显示在第一排的显示屏上。
J如果原先没有设定参考点,则第一排显示屏以闪烁显示出『---.---』。
磨床操作说明书

磨床操作说明书一,启动准备正确安装砂轮,并固定好砂轮。
收拾磨床上所有杂物,将磨床轨道上及有碍磨床正常运行的物品进行清理,若有关人员有碍磨床的运行应在其离开后方可启动。
启动磨头电机,观察运行正常后,再启动进给电机,观察是否可以完好运行,检查正常运行方可进入工件加工。
二,启动接通电源并按下启动按钮,在触摸屏页面上进行翻页操作,选择操作方式(手动/自动)。
1,手动操作在手动操作的界面对需要加工的材料板进行各项的设置选择,将磨头放在需要加工材料板上。
1)小车进给设置确定小车的进给速度,可调节电控箱内电阻大小,调节小车前进/后退的速度。
小车前进/后退(面向工作台右手方向为前进,左手方向为后退)、停止,将横梁移至起始点。
2)磨头位置的设置根据需要将磨头放置需要加工的材料上,将磨头移至所需要加工材料的一侧。
3)磨头高低的设置根据工件的厚度,调整磨头的高低位置。
抛磨薄板工件时,应先在床身台面垫一厚板,使磨头下降至最低位置时能抛磨工件。
2,自动操作在手动模式中进行磨头位置、高度的确定,符合加工工件的要求后进入自动模式。
1)正/反向运行将磨头移至需要加工工件的起始位置,按下正/反加工按钮,电机运行并加工工件。
每个纵向行程终了,磨头会自动抬起并横向进给值S(S值可调,建议参数80~90mm)。
三,加工完毕加工完毕后,先停止纵向进给电机,再停止磨头电机。
四,注意事项1,启动前及运行中应关好电控箱及其中继盒,以保证安全。
2,在开机前或使用中若遇到下列情况应立即按下急停按钮,并采取相应措施:1)机器发出异常声音措施:检查是否有螺钉或部件松动或碰撞等。
2)接触部分冒烟措施:检查电线是否短路。
3)一个电机出现故障或需要一个电机单独工作时措施:选择适合的磨头进行单个加工。
半自动磨床磨工安全操作规程范本
半自动磨床磨工安全操作规程范本1. 概述半自动磨床是一种高效的磨床设备,但是在使用过程中存在一定的安全风险。
为了保障磨工的人身安全和设备的正常运行,制定本安全操作规程,明确了半自动磨床的操作要求和安全注意事项。
2. 设备准备2.1 操作人员必须熟悉半自动磨床的结构、性能和操作原理,并具备相关的操作经验和技能。
2.2 操作人员应检查磨床设备的各部件是否完好,如发现异常应及时报告并进行维修。
2.3 磨床设备的电源必须符合要求,接地良好,电线应不受损坏,并定期进行维护和检查。
2.4 磨床的刀具必须经过清洁、修整和校正,确保刀具的质量优良,安装正确,使用寿命合理。
3. 个人防护3.1 操作人员应穿戴工作服,避免穿戴松散的衣物、长发悬垂和佩戴不符合规定的饰品等。
3.2 使用磨床时必须戴上防护眼镜、防护口罩和防护手套,以保护眼睛、呼吸系统和手部免受飞溅的金属颗粒和磨削粉尘伤害。
3.3 操作人员应保持清醒状态,不得在操作磨床时饮食、吸烟和玩手机等,同时禁止存在疲劳、酒后、病态等情况下操作磨床。
4. 磨床操作4.1 操作人员必须按照操作规程的要求,正确操作各个控制按钮和操作手柄,不得随意调整设备和参数。
4.2 操作前必须确保磨床和工件固定牢靠,避免因工件松动引起的事故。
4.3 在开机前,应确保刀具与工件保持适当的间隙,以免造成刀具碰撞和工件损坏。
4.4 操作过程中,应密切观察设备运行状态,如发现异常声音、烟雾或异味等现象,应立即停机检查,并向相关人员报告。
4.5 在操作过程中禁止用手触摸运动中的刀具、工件或磨削区域,以免造成人员伤害。
4.6 操作人员应保持警惕,注意观察设备和工件的状况,及时发现问题并处理。
5. 应急措施5.1 当设备故障或发生事故时,操作人员应立即停机,切断电源,并按照相关规定进行报告和处理。
5.2 在操作过程中,如发现磨床冒烟、起火等情况,应立即切断电源,并使用灭火器或其他灭火设备进行灭火。
磨床操作说明书
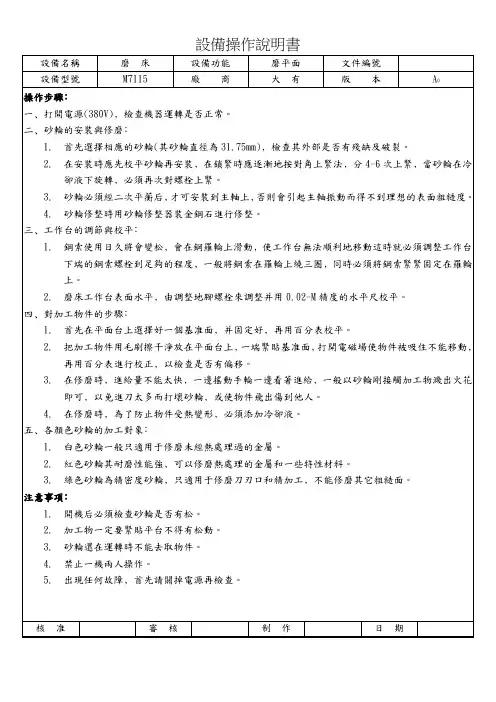
四﹑對加工物件的步驟﹕
1.首先在平面台上選擇好一個基准面﹐并固定好﹐再用百分表校平。
2.把加工物件用毛刷擦干淨放在平面台上﹐一端緊貼基准面﹐打開電磁場使物件被吸住不能移動﹐再用百分表進行校正﹐以檢查是否有偏移。
3.在修磨時﹐進給量不能太快﹐一邊搖動手輪一邊看著進給﹐一般以砂輪剛接觸加工物濺出火花即可﹐以免進刀太多而打壞砂輪﹐或使物件飛出傷到他人。
4.在修磨時﹐為了防止物件受熱變形﹐必須添加冷卻液。
五﹑各顏色砂輪的加工對象﹕
1.白色砂輪一般只適用于修磨未經熱處理過的金屬。
2.紅色砂輪其耐磨性能強﹐可以修磨熱處理的金屬和一些特性材料。
3.綠色砂輪為精密度砂輪﹐只適用于修磨刀刃口和精加工﹐不能修磨其它粗糙面。
注意事項﹕
1.開機后必須檢查砂輪是否有松。
2.加工物一定要緊貼平台不得有松動。
3.砂輪還在運轉時不能去取物件。
4.禁止一機兩人操作。
5.出現任何故障﹐首先請關掉電源再檢查。
核 准
審 核
制 作
日 期
3.砂輪必須經二次平蘅后﹐才可安裝到主軸上﹐否則會引起主軸振動而得不到理想的表面粗糙度。
4.砂輪修整時用砂輪修整器裝金鋼石進行修整。
三﹑工作台的調節與校平﹕
1.鋼索使用日久將會變松﹐會在鋼羅輪上滑動﹐使工作台無法順利地移動這時就必須調整工作台下端的鋼索螺栓到足夠的程度﹐一般將鋼索在羅輪上繞三圈﹐同時必須將鋼索緊緊固定在羅輪上。
設備名稱
磨床
設備功能
磨平面
文件編號
設備型號
M7115
廠 商
大有
版 本
A0
操作步驟﹕
一﹑打開電源(380V)﹐檢查機器運轉是否正常。
二﹑砂輪的安裝與修磨﹕
半自动磨床磨工操作规程

半自动磨床磨工操作规程半自动磨床是一种用来加工金属工件的机器,操作该机器需要一定的技能和知识。
下面是半自动磨床磨工操作规程。
一、安全操作1.工作人员必须戴上防护眼镜和手套,确保安全。
2.操作人员需要熟悉磨床的基本结构和各个部分的工作特性,以确保正确使用。
3.在操作之前,必须检查机器是否正常运转,并确保磨盘的速度符合工件的要求。
4.在操作过程中,严禁大声喧哗、争吵或开玩笑,以确保安全。
5.如果磨床出现异常情况,切勿擅自操作。
需要立即通知维修人员进行检修。
二、操作流程1.准备过程(1)检查磨盘速度是否符合工件要求。
(2)检查牵引机构是否正常,并进行必要的调试。
(3)将工件安装到磨盘上,确保工件稳定。
(4)启动磨床以进行空转测试,确保机器正常运行。
2.操作过程(1)将磨盘移向工件方向,降低磨盘到工件表面的距离。
(2)通过操作手柄,将磨盘向工件表面移动,直到工件与磨盘接触。
(3)按下按钮,开始磨削工件。
在此过程中,要不断调整磨盘高度,确保工件表面均匀磨削。
(4)根据实际情况,对磨盘的角度进行调整。
(5)磨削结束后,关闭磨床,并将工件从机器上取下。
三、机器保养1.磨床操作结束后,要清洁机器,并确保零件无严重磨损或损坏。
2.磨床每天需要进行润滑,以确保机器的正常运转。
3.定期清洁磨盘和刀具上的金属渣和灰尘,以确保磨具的精度和工作效率。
4.定期更换磨盘,以确保磨具的磨削效果。
以上是半自动磨床磨工操作规程,操作人员要熟练掌握上述操作流程和机器保养方法,并严格按照操作规程进行操作,以确保工作的安全和机器的正常运转。
半自动内圆磨床操作规程范本
半自动内圆磨床操作规程范本第一章总则第一条为了保证半自动内圆磨床的正常运行,提高加工效率,确保操作人员的安全,请根据本规程进行操作。
第二条操作人员必须经过培训合格,并取得上岗证书后方可进行操作。
第三条严禁未经授权的人员进行操作,并禁止将操作权限转让给他人。
第四条操作过程中发现异常情况或故障,应及时停机并向上级报告。
第五条操作人员应保持机器和周围环境的清洁,确保操作场地的整洁和安全。
第六条污损的工件应按规定进行报废或处理,不得继续加工。
第七条本规程未尽事宜,可参照相关操作规范进行处理。
第二章设备准备第一条操作人员在进行操作前,应检查设备是否正常工作,设备周围是否有障碍物。
第二条检查刀具是否安装正确,刀具是否磨损严重,如发现磨损严重的刀具应及时更换。
第三条检查润滑系统是否正常工作,并加注足够的润滑油。
第四条检查冷却系统是否正常工作,并加注足够的冷却液。
第三章操作流程第一条操作人员应按照设备操作面板上的指示进行操作。
第二条操作人员在操作过程中,严禁戴手套、长袖衣物或饰物,以免发生危险。
第三条操作人员应保持警惕,注意观察加工情况,如发现异常情况应及时停机并报告。
第四条操作人员应伸直手臂,握住操作手柄并进行操作,不得搭便桥或踩拉杆。
第五条操作人员在操作过程中应掌握合适的进给量和工进速度,确保加工质量。
第六条操作人员操作完毕后,应及时关机,并检查设备、刀具及周围环境的清洁。
第四章安全注意事项第一条操作人员应穿戴符合规定的个人防护装备,并正确使用。
第二条在操作过程中应保持良好的工作姿势,避免长时间弯腰或伸直身体。
第三条严禁将手放在工件或刀具附近,以免发生危险。
第四条操作人员在操作过程中应注意防止刀具碰撞或刮伤手部。
第五条操作人员在操作过程中应保持专注,不得分心或随意操作。
第五章应急处理第一条发生故障或异常情况时,操作人员应立即停机,并通知上级或维修人员处理。
第二条发生事故时,操作人员应立即向上级报告,并按照事故应急处理流程进行处理。
磨床设备操作说明书

言殳倩操作^明善一、打^霜源(380V),检查檄器^樽是否正常。
二、砂翰的安装奥修磨:1. 首先逗择相›⅛的砂翰(其砂翰直彳垩悬31.75ιnιn),椀查其外部是否有残缺及破裂。
2. 在安装畤鹰先校平砂翰再安装,在^^畤鹰逐渐地按封再上紫法,分4-6次上聚,常砂翰在冷郤液下旋樽,必须再次j⅛螺栓上聚。
3. 砂翰必乡鼠畿二次平落后,才可安装到主串由上,否即曾引起主轴振勤而得不到理想的表面粗糙度。
4. 砂输修整畤■用砂翰修整器装金^石谨行修整。
三、工作台的^^舆校平:1 . 纲索使用日久符曾燮松,曾在^箍翰上滑勤,使工作台辗法J暇利地移勤造B等就必须^整工作台下端的^索螺栓到足多勺的程度,一般符夕眄索在箍翰上^三圈,同畤必须^^索聚紧固定在箍翰上。
2 .磨床工作台表面水平,由^整地触螺栓来^整并用O. 02-M精度的水平尺校平。
四、封加工物件的步骤:1 .首先在平面台上邃撵好一值)基准面,并固定好,再用百分表校平。
2 . 把加工物件用毛刷擦干浮放在平面台上,一端聚贴基准面,打^甯磁埸使物件被吸住不能移勤,再用百分表暹行校正,以检查是否有偏移。
3 .在修磨B寺,迤给量不能太快,一遏摇勤手t⅛一遂看著迤给,一般以砂⅛⅛网J接解加工物煤出火花即可,以免谨刀太多而打塌砂输,或使物件来出^到他人。
4 .在修磨畤,悬了防止物件受熟燮形,必须添加冷郤液。
五、各色砂翰的加工封象:1. 白色砂翰一般只逾用于修磨未^熟虑理遇的金周。
2. 缸色砂输其耐磨性能弓缸可以修磨热虑理的金履和一些特性材料。
3. ^色砂翰卷精密度砂翰,只逾用于修磨刀刃口和精加工,不能修磨其它粗糙面。
注意事项:1 . 檄后必须检查砂翰是否有松。
2 .加工物一定要紧贴平台不得有松勤。
3 .砂翰遢在^樽畤不能去取物件。
4 .禁止一檄闲人操作。
5 .出现任何故障,首先髓■^掉甯源再检查。
半自动磨床磨工操作规程
半自动研磨机操作规程
1.操作员必须遵守研磨机的一般安全规定。
并熟悉掌握本设备的结构、性能和要求进行操作。
2.工作前,必须仔细检查设备和滚轮工具的安全保护装置,查看各传动和润滑系统的良好状况。
堆放物件(零件)要整齐,不准歪斜和超过高度,以免影响道路畅通,否则不准开车。
3.启动砂轮前,将工作台的开关手柄放在“停止”位置上;砂轮快速移动手柄后放在“后退”位置上;不准将头架或物件对准砂轮进给方向,防止启动后突然发生撞击。
4.启动后,经过5~10分钟的试运转。
不要启动得太快,点动观察,无异常情况,方可运转。
5.在调整自动进给和压轮工具时,注意砂轮和压具之间的适当距离,防止超负荷进给或撞击砂轮。
6.在调整、紧固时,操作时必须使用标准工具。
必须停车紧固,用力要均匀,防止工具打滑而引起伤害。
7.发生故障时立即停止,请修理工调整。
8.工作完毕,关闭电源(总电源),做好清洁、保养、交接班工作,确认安全方可离开。
半自动磨床磨工操作规程
半自动磨床磨工操作规程一、操作前准备1.确保半自动磨床及其附件、夹具等设备完好无损,并进行必要的维护和保养。
2.检查磨具、磨石是否磨损或损坏,若有问题及时更换。
3.制定并严格按照操作规程进行操作,确保操作的安全性和可靠性。
4.按照制定的操作规程进行实施前的清洁工作,包括清理床身、工作台和各个部件,并清除废料和异物。
5.查看磨具液和冷却液的储存情况,确保充足,并按照规定比例配置好。
二、操作流程1.打开电源开关,启动半自动磨床,并确保电器设备正常运转。
2.检查冷却液供应系统是否正常,确保冷却液能顺畅流动,并以适当的速度冲洗磨具、磨石。
3.将工件夹持在工作台上,并调整好夹具和支撑,使工件夹持牢固,不晃动。
4.打开车床主轴,启动磨床切削系统,并将其调整到适当的速度和进给量。
5.调整切削刀和磨具的高度和位置,并确保切削刃和磨具能够正常接触到工件表面。
6.执行磨削操作,通过控制刀具的进给量、速度和磨削轮的车刀速度,对工件进行磨削。
7.进行磨削时,要定期检查工件表面的质量和尺寸,以确保其达到要求。
8.如果发现切削刃或磨具磨损或失效,及时停止操作,更换合适的切削刃或磨具。
9.完成磨床磨削操作后,停止磨削系统和主轴,关闭冷却液供应系统,并关闭电源开关。
10.清理磨床床身、工作台和各个部件,清除废料和异物,并保持设备的整洁和干燥。
三、操作注意事项1.进行磨削时,必须佩戴好防护手套、工作帽、口罩等个人防护装备,确保人员的安全。
2.在磨削过程中,必须保持警惕,随时注意机器运转情况和工件表面质量的变化。
3.磨削时禁止把手或其它工具靠近磨削区域,以免发生意外伤害。
4.在更换切削刃或磨具时,必须先停止机器运转,并确保刀具和磨具完全停止后方可进行更换。
5.操作人员必须熟悉机床的结构、性能和操作规程,严禁擅自操作或调整机床。
6.发现设备故障或异常情况时,应立即停止操作,并报告相关人员进行检修和维护。
7.完成操作后,要及时清洗设备及各个部件,消除油污、废料等污染物,确保设备的清洁和卫生。
半自动磨床机操作说明书
半自动磨床机操作说明书1. 引言本文档旨在为用户提供半自动磨床机的操作说明,以便用户能够正确、安全地操作该设备。
在使用本设备之前,请仔细阅读本文档,并严格按照本文档中的操作步骤进行操作。
2. 设备概述半自动磨床机是一种用于对工件进行精密磨削的机床,可以实现高精度的磨削加工。
该机床具有自动进给和手动控制两种操作模式,用户可以根据实际需要选择不同的模式进行操作。
3. 安全注意事项在操作半自动磨床机时,必须遵守以下安全注意事项:1.在操作前,务必熟悉设备的各个部件和控制系统,确保对设备有一定的了解。
2.在操作过程中,应佩戴防护眼镜、工作服、手套等个人防护装备,并确保工作区域干净整洁。
3.严禁戴长发、宽松衣物、珠宝等物品接近机床,防止发生危险事故。
4.在操作前,要确认设备的电源插头是否牢固插好,并确保电源接地良好。
5.严禁擅自更改设备参数和操作系统设置,如有需要,请联系专业维修人员进行调整。
6.在操作过程中,严禁将手或其他物体伸入运动部件或磨削区域。
7.当设备发生异常情况时,应立即停止操作,并及时与维修人员取得联系。
4. 操作步骤4.1 准备工作在操作半自动磨床机之前,需要进行以下准备工作:1.检查磨削刀具是否安装正确,并确保刀具锋利。
2.检查工件夹持装置是否牢固,并确保夹持装置符合工件的尺寸和形状要求。
3.检查冷却系统是否正常运行,并确保切削液的供应充足。
4.2 进料设置半自动磨床机可以通过自动进给和手动控制两种方式进行进料。
在进料设置时,可以根据实际需要选择合适的方式。
4.2.1 自动进给1.打开设备的自动进给开关。
2.通过操作面板上的控制按钮或输入控制命令设置进给速度和进给量。
3.将工件放置在工件夹持装置上,并进行调整,确保工件夹持牢固、水平。
4.启动设备,观察磨削过程,确保工件能够在规定的时间内完成磨削。
4.2.2 手动控制1.将砂轮移至适当的位置,可以通过手动操作控制砂轮的进给量和方向。
2.将工件放置在工件夹持装置上,并进行调整,确保工件夹持牢固、水平。
半自动内圆磨床操作规程
半自动内圆磨床操作规程1. 装夹工件1.1 选择适当的手柄。
1.2 进行清洗和检查,确保工作台面干净,无任何脏物和障碍物。
1.3 安装手柄。
1.4 确保手柄安装牢固,不会滑动或偏离位置。
1.5 将工件放置在手柄上,以确保必要的稳定性和安全性。
1.6 定位工件。
1.7 确保工件定位正确。
2. 磨削操作2.1 开机操作前,工作人员需做好好安全防护措施。
2.2 开机前,定时检查并确认机床的电气和气动压力接口情况,确保并行操作可靠。
2.3 磨削开始之前,将工件轴与磨石轴高度校准,确保磨削不会产生额外的磨损或损坏。
2.4 根据磨削情况设置磨削深度,进给量,磨石速度等参数。
2.5 开启磨削过程。
2.6 按照要求对磨削过程进行监控。
2.7 在磨削过程中注意检查工作台和磨石,确保它们干净、不残留磨屑、不会滑动或偏离位置。
2.8 磨削结束后,关闭机器,并清理磨削过程中产生的废料和磨削液。
2.9 确认磨削的效果和质量,并进行合适的记录。
3. 切换工件3.1 关闭机器,等待机器停机。
3.2 卸下手柄,然后检查和清洁工作台。
3.3 选择另一种工件,并进行相应的装夹操作。
3.4 设置磨削参数。
3.5 开始下一轮磨削。
4. 机器年度保养4.1 定期检查机器的各个部分和零件,并及时修理和更换。
4.2 检查机器是否符合相关规定和标准。
4.3 确保机器的正常运行。
4.4 定期更换磨石,并清洁过去工作年份在磨削过程中产生的废物和磨削液。
4.5 记录机器的年度保养和维护情况。
5. 安全措施5.1 操作前必须穿戴规定的劳保用品,避免受到机器产生的擦伤和碰撞。
5.2 磨削过程中,应该随时注意机床的运行状态,注意观察磨削过程中出现的异常情况,并及时关停机器。
5.3 不得擅自拆卸机器或更改任何机器零件和部件。
5.4 机器的维护和保养必须由专业技师进行,并定期进行保养和检查。
5.5 操作者的技术能力必须符合相关要求。