
钢包回转台
冶金钢包回转台
钢包回转台总体结构外形如图8-12所示。
回转台主要由转臂系统、固定塔座、回转驱动装置等组成,是典型的重载、低速回转的重型设备。
固定塔座安装在基础上。
转臂本体是用钢板焊接的大型结构。
冶金备件转臂下部用高强度螺栓连接一个轴承座,通过轴承装置与固定塔座形成一个回转体系。
轴承座外柱面上安装有一个大齿圈(柱销齿轮),通过回转驱动装置的小齿轮驱动转臂绕固定塔座回转。
转臂两端分别设置有钢包支承框架,用于承载钢包。
每个支承框架用4个称量传感器支在转臂上。
冶金备件称量传感器的作用是用来控制浇铸时钢包内的残钢童。
此外,因为工艺要求该框架能作升降,故框架下面设置有8个蜗轮千斤顶,驱动该框架升降。
一般,框架在上升位置接受钢包,再慢慢下降坐落在称量传感器上。
钢包回转台还有其他形式,如双转臂回转台。
双转臂回转台具有两个独立的转臂分别来支承两个钢包,且两个转臂各有独立的驱动系统。
冶金备件这样,两个钢包的相对位置是可以变化的,转角可达260°,可缩短换包时间。
炼钢厂连铸机钢包回转台检修方案

炼钢厂钢包回转台检修方案一、检修内容1.更换叉臂。
2.M90的高强度螺栓紧固3.回转轴承检查、测绘,内外圈螺栓测绘。
4.检查大包内液压及干油润滑管线并改造,检查、更换分油器,清理大包内的润滑脂,加固大包回转台内的钢管卡子,更换部分磨损管道。
5.揭起承重板,调出升降油缸处理漏油。
6.检查紧固升降导向装置。
7.更换顶丝板及旋转减速机。
8.盘式制动器检查、清洗、紧固螺栓。
9.检查旋转分配器各接头及管线,高压接头及密封更换,测绘旋转分配器。
10.加包盖装置拆除。
11.内外立柱铜瓦更换。
12.5吨电葫芦轨道及旁框架检查紧固。
二、检修工艺流程三、施工措施1.为拆除回转体内部部件,需在回转台顶部重新设置吊装梁。
最大起重量为外座架重14t,因此设I32。
两根并联焊接,长度2400㎜,两端与天车梁下翼缘板和腹板焊接,焊接完成后将吊车梁下部隔热板拆除2000×500㎜一块。
2.回转体停车前,旋转回转台利用75t天车拆除钢水包盖升降旋转机构两套,吊放到10m平台。
3.在外座架底部设500㎜高厚皮管支架三件Φ219×20,把外座架落在支架上。
并且叉臂为东西方向摆放。
然后停车泄压。
4.利用导链拆除顶盖、旋转驱动装置,在承重板部位从管接头处脱开各处管线,使用标签编号做好接口标记,各管口处使用干净的塑料布进行封口,拆除制动器、分配器,用75t天车吊放到10m平台。
5.打开回转体与回转轴承的连接螺栓,因在最初安装时此位置的连接件为配合安转位置进行过相应的打磨,拆除过程应做好标记;使用两对绳扣,分别索住四个叉臂(在棱角处垫管皮垫),利用140吨和75吨天车配合,吊起回转体,从回转台南侧将其送到10m平台上(事故溜槽先期拆除),下部垫置道木,脱开大齿圈与回转体的连接螺栓,使用75吨天车,将回转体从10m平台南侧马道装到100吨托板车上,封车后运到重型车间。
6.脱开承重板与外座架的连接螺栓,此处连接件也进行过相应的打磨,因此必须做好对应标记,利用两个10t导链吊起承重板,使用75吨天车将其放置在10m平台上。
连铸的主要设备的组成

连铸的主要设备组成:
1.钢包回转台:钢包回转台能迅速吏换钢包,以满足多炉连浇的要
求。
采用钢包回转台,换包时间可缩短到40〜50s。
2.中间包及中间包车:中间包是钢水包和结晶器之间用于钢水过渡
的装置,它用来稳定钢流、减小铜流对结晶器中坯壳的冲刷,有利于非金属夹杂物上浮,提高铸坯质量。
中间包车是中间包的运载设备。
3.结晶器振动装置:结晶器振动的目的是防止初生坯壳与结晶之间
粘结而被拉裂。
4.二次冷却装置:从结晶器中拉出的带液心的铸坯,在二次冷却区
借助水或气-水的直接冷却、加速凝固,并进入拉矫区。
5.拉坯矫直装置:在浇铸过程中能克服结晶器和二冷区阻力,顺利
地把铸坯拉出。
6.引锭杆装置:引锭杆是开浇前堵住结晶器的下口,并使钢水在引
锭杆头部凝固。
7.铸坯切割设备:切割设备是在铸坯的行进过程屮将它切割成所需
要的定尺长度。
8.铸坯运送装置等组成。
炼钢钢包回转台液压滑环维修流程
炼钢钢包回转台液压滑环维修流程
1.检查故障现象:首先需要对液压滑环出现的故障进行全面检查,包括未正常工作、漏油、温度过高等现象。
通过全面检查可以初步确定故障的位置和原因。
2.拆卸液压滑环:在进行维修前,需要先将液压滑环从回转台上拆卸下来,确保周围区域的安全。
3.清洗液压滑环:将拆卸下来的液压滑环进行清洗,去除表面的污垢和残留物,可以使用溶剂或清洗剂进行清洗。
清洗液压滑环时要注意保护密封件,避免损坏。
4.检查密封件:维修液压滑环时,需要检查密封件的状况。
如果发现有破损或老化的情况,需要及时更换。
5.检查轴承:液压滑环中的旋转轴承也是故障的一个常见点,需要仔细检查轴承的磨损情况,如果发现有磨损或卡住的情况,需要进行更换或修复。
6.涂抹润滑脂:在进行组装之前,需要将润滑脂均匀地涂抹在液压滑环的相关部位,以增加摩擦的润滑效果。
7.组装液压滑环:在完成了前面的步骤之后,可以将液压滑环重新组装起来,确保各个部件的正确安装位置,紧固螺钉时要均匀用力,避免偏斜或松动。
8.调试液压滑环:完成组装后,进行液压滑环的调试工作。
通过外部控制台对液压滑环进行调整,确保其工作正常,没有渗漏和异常声音。
9.定期保养:对液压滑环进行定期的保养工作,可以延长其使用寿命,如定期添加润滑脂、检查密封件、清洗等工作。
10.测试运行:在维修完成后,需要对回转台进行测试运行,观察液
压滑环的工作情况是否正常,以确保维修工作的有效性。
钢包回转台介绍

钢包回转台介绍位置:钢水浇注跨功能:钢包回转台可将钢包从接受位旋转到浇铸位。
主要功能包括:升降、旋转、事故旋转、称重,两臂单独升降。
钢包回转台能够连续回转,能够连续地充分地供给连铸机钢水。
它能够自动旋转钢包到浇铸位。
钢包回转台能够回转两满包钢水。
升降臂在任意位置(高位或低位)接受车间行车运来的钢包。
主要参数:●回转型式,如:蝶形,两臂单独升降●回转半径●满包重量(钢包加钢水)●钢水容量●冲击系数●钢包升降行程●升降传动●钢包升降速度●回转速度●回转驱动●正常回转:变频电机—联轴器—制动器—减速机—小齿轮—大齿圈●事故回转:液压马达—液压离合器—减速机—小齿轮—大齿圈●电机功率●回转角度●称重传感器●旋转锁定●介质供应●钢包加盖设备组成:钢包回转台主要由底座、回转轴承、回转体、塔座、升降臂、升降液压缸、鞍座、传动装置、称重装置、旋转锁定装置、旋转接头、电气滑环、钢包滑动水口液压缸吊挂装置、防护罩及楼梯、机上配管等组成。
底座由钢板焊接而成,安装在混凝土基础上。
底座的上部安装回转轴承。
回转轴承是大直径、三排滚子回转轴承,带外齿圈。
轴承由高强度螺栓安装在底座和回转体之间。
回转体是由钢板焊接而成,安装在回转轴承上。
塔座安装在回转体上,与回转体一起回转。
升降臂通过销轴支撑在回转体和塔座上。
钢包加盖装置也安装在塔座上。
升降臂由钢板焊接而成,升降臂通过销轴与塔座和鞍座连接。
每个臂独立升降,由液压油缸驱动。
驱动和控制允许每个钢包独立或者两个钢包同时升降。
一个钢包的升降是满速升降;两个满包同时的升降是半速。
钢包升降装置采用液压缸升降,每个臂单独升降。
鞍座是钢板焊接结构,与升降臂间通过销轴连在一起,鞍座上安装有称重传感器。
传动装置安装在混凝土基础上,正常传动通过变频电机-减速机-小齿轮—大齿圈-回转体传动。
事故传动通过液压马达、液压离合器、带动减速机-小齿轮—大齿圈-回转体的方式传动。
主驱动在正常情况下可以使2个满包以1r/min速度旋转1圈。
论述蝶式钢包回转台设计
要 点做 了详 细论 述 。
【 关键词 】 碟式; 台; 回转 设计
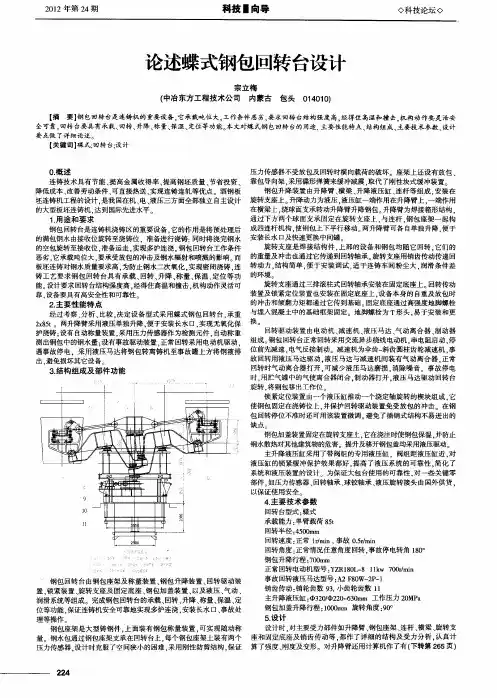
压力传感器不受放包及 回转 节能 、 提高金 属收得率 、 提高 钢坯 质量 、 节省 投资 、 靠包导 向架 , 碟形弹簧来缓 冲减震 , 采用 取代 了刚性块式缓 冲装置 。 降低成本 、 改善劳动条件 、 可直接热送 、 实现连铸 连轧等优点。酒钢板 钢包升降装置 由升降臂 、 横梁 、 升降液压缸 、 连杆等 组成 . 安装在 坯连铸机工程 的设计 , 是我国在机、 液压三方 面全 部独立 自主设 计 旋转支座上。 电、 升降动力 为液压 , 液压缸一端作用在升降臂上 . 端作用 一 在横粱上 , 绕球面支承转 动升降臂升降钢包。 升降臂为焊接箱形结构 . 的大 型板坯连铸机 . 达到 国际先进水平 通过下方两个球 面支承固定在旋转 支座上 . 与连杆 . 钢包座架一起构 1用 途 和要 求 . 使 两升降臂可各 自单独升降 . 于 便 钢包 回转 台是连铸机浇铸区的重要设备 . 它的作 用是将 预处理后 成 四连杆机构 . 钢包上下平行移动 。 安装长水 口及快速更换 中间罐 的满包钢水 由接收位旋转至浇铸位 .准备进行浇铸: 同时将 浇完钢水 旋转支座是焊接 结构件 , 上部 的设 备和钢包均 随它回转 . 它们 的 的空包旋转至接收位 , 准备运走 。 实现多炉连 浇。 钢包 回转 台工作条件 旋转支座用销齿传 动传递 回 恶劣 , 承载吨位大 , 它 要承受放包的冲击及钢水辐射 和喷溅 的影响。 而 的重量及冲击也通过它传递 到回转轴承 。 结构简单 , 于安装调试 , 于连铸车间粉尘 大 . 便 适 润滑条件差 板坯连铸对钢水质量要求高 , 为防止钢水 二次 氧化 . 实现密闭浇铸 。 连 转动力 , 铸工艺要求 钢包 回转 台具有承 载、 回转 、 升降 、 量 、 称 保温 、 定位等 功 的环境 。 旋转支座通过三排 滚柱式 回转轴承安装在固定底座上 。 回转传动 能。 设计要求 回转 台结构强度高 , 经得住 高温和撞击 , 机构动作灵活可 装置及锁紧定位装置也 安装在 固定底座上 . 设备本身 的自重及放包 时 靠。 设备要具有高安全性和可靠性 的冲击和倾翻力矩都通 过它传 到基础 固定底座通过高强度地脚螺栓 2主 要 性 能特 点 . 易于安装和更 经过考 察 、 分析 、 比较 , 决定设备型式采用蝶 式钢包 回转 台 , 承重 与埋人混凝土中的基础 框架 固定 。地脚螺栓为 T形头 。 换。 28 t x5 。两升降臂采用液压单独升降 , 于安装长水 口. 便 实现无氧化保 回转驱动装置 由电动机 、 减速机 、 液压马达 、 动离 合器 、 气 制动器 护浇铸 ; 设有 自 动称量装置 , 采用压力传感器作 为检测元件 , 自动称重 钢包 回转台正常回转采用交流异步绕线 电动机 . 串电阻启 动. 停 测出钢包 中的钢水量 ; 设有事故驱动装置 , 正常回转采用电动机驱动 , 组成 。 位前先减速 , 电气反接制 动。减速机为伞齿一 斜齿 圆柱齿轮减速机 . 事 遇事故停 电.采用液 压马达将钢包转离铸 机至事故罐上方 将钢液排 故 回转用液压 马达 驱动 . 液压 马达与减速机间装有气 动离合器 . 常 正 出. 损坏其它设备 避免 回转 时气动离合器 打开 , 可减少 液压 马达磨损 , 消除 噪音。事故停 电 3结 构 组 成 及部 件 功 能 . 时, 用贮气罐中的气使离 合器闭合 , 制动器打开 . 液压 马达驱动 回转台 旋转 , 将钢包移出工作位 。 锁紧定位装置由一个液压 缸推动一个绕定轴旋转 的楔块组成 . 它 使钢包 固定在浇铸位上 , 并保护 回转驱动装置免受放包 的冲击 。在钢 包 回转停位不准时还可用该装 置微调 避免 了插销式结构不易进出的 缺点 。 钢包加盖装置固定在旋转支座上 . 它在浇注时使钢包保温 . 并防止 钢水散热对其他建筑物的危害 。提升及移开钢包盖均采用液压驱动。 主升降液压缸采用了带 I 阋组的专用液压缸 .阀组距液压缸 近. 对 液压缸 的锁 紧缓 冲保护效果都好 . 提高了液压系统 的可靠性 . 简化 了 系统和液压装置的设计。为保 证大包 台使用 的可靠性 。 对一些关键零 部件 , 如压力传感器 、 回转轴承、 铰轴承 、 球 液压旋转接头 由国外供 货 , 以保证使用安全
连铸工程钢包回转台安装

山 西 建 筑
S HANXI ARCH I CTURE TE
V0 . 6No. 0 13 2
J1 2 1 u. 0 0
・11 ・ 1
文 章 编 号 :0 96 2 (0 0 2 .1 10 1 0 —8 5 2 1 )00 1 -2
7 防水 卷材 施 工成 品保 护
防水卷材工程 质量 和完 工后 的成 品保护 密切 相关 。为此 必 须采取有针对性 的措施 , 防止将 已完工 的防水层 破坏成 为渗漏 的
隐 患 。 已铺 贴 好 的 卷 材 防 水 层 , 及 时 采 取 保 护 措 施 , 作 人 员 应 操
工方案 , 工程防水效果应 满足 G 00 —0 8地下 工程 防水 技 该 B 5 182 0
a伸缩缝施工 时未 断开 , . 导致 防水层 撕 裂 ; . 他 部位 由于粘 结 b其
粘结不牢 、 动或基层清理不干净 , 材搭接长度不够 。 松 卷
地下室筏板 防水是 一 门综 合性 、 用性很 强 的工程 技术 , 实 要 求高 、 度大。要提高防水工程 的质 量 , 以材料为基础 , 难 应 以设 计 不牢 、 卷材松 动或 衬垫材料不严 、 有空隙等 ;. c 接槎处 漏水 原因是 为前 提 , 以施工 为关键 , 并加 强维护 。通过实 施筏板 防水专项 施
2 双桥 吊“ 中接 力” 案 的确 定 空 方
3. 回 转 底 座 安 装 2
回转底座 吊装 前要 先在基 础上 进行 坐浆 或研垫 板。如果 采 我们通过综 合分析和充分论 证 , 设计 并制作 了一 个扁担式 吊 坐浆块数量可根据底座重量 和地脚螺栓 初次 紧固力确 具( 以后 可用 于其他工程 )选定 了双桥 吊“ , 空中接力 ” 的吊装方案 用坐浆法 , 定 , 数量不宜过多 , 但 否则会 给后来的底座调整提高一定难度 。坐 ( 回转底座 、 回转体 、 门形 框 架等 均可 采用 这一 方 案 ) 。具体 吊装
连铸钢包回转台驱动装置简介
-j j J I ’ J ¨
l
l }
,
l l
l 1
=
=== [
C二] [二)
厨
<
f f I
图 1 液 压 马 达驱 动 装 置
2 回转 驱 动 装 置
回转驱动装置主要 由驱动动力源 、 事故驱动动 力源、 减速机、 离合器 、 制动器、 开式小齿轮及定位机 构等组成, 具有 回转驱动、 事故驱动和回转定位等三 大功能。为便于安装和维修等,回转驱动装置基本 采用外置式,其固定座普遍焊接在钢包回转台的固 定底座上。钢包转台旋转时 ,驱动动力源经过减速 机驱动小齿轮转动 , 带动钢包回转体旋转。
大连重 工 - 重集 团有 限公 司办公 室 起
摘 要: 简要介绍 板坯 连铸 钢包 回转台回转驱动装置 以及销 齿驱动装置的特 点及参数选取和设定等方面内容 。 关键词: 连铸 ; 钢包 回转 台; 传动机 构; 销齿传动
焦 立盈 陈狄奇
( 液压马达驱动 3 ) 见图 1。 ) 正常驱动和事故驱 动均 由液压马达完成 , 正常驱动时由泵站供油 , 事故 驱动时由储能器供油。减速机形式为单输入轴 。
置 以及其他 行业领 域 。
参 考 文献
【明 一 许 用接触 应力 ; 0 r
开一传递 的 圆周力 。
(0 k g
式 中:
Ⅳ 马动 电机 功率 ,W ; _ 区 k
— —
传动 比; 销 齿 圆周 半径 , m;
销齿直 径 d :
d≥
齿高度, 通常为 (2 1 ) - 。 1 - . bo . 6 r
其中:
6 一小齿轮宽 ,= ; 6鳓 夹板厚度 , = 0 5 0 ) 。 o ( 2- . d r . 5 322 销齿机 构 的强度 ..
钢包回转台支撑臂的有限元静强度分析
2 5 2 MPa 。
过 密 度 和重 力加 速 度
的方 式施 加 。
32 AN YS支撑 臂 静 力 学分析 求解 . S
22 划 分 网格 .
A S S 解一 般 板 壳 结 构 问 题 的步 骤 卜平 面 问题 、 NY 求 j
仿囊 , 毽蟆 I A C MI A I AP C DI A C E C P
、 [,F 盯+=)≤ ] ( 点 的 、,方 向 正 / (o+ ,( 盯]l 1 o -( )盯 - ̄ - 广 ) l
该 准 则 是 对 利 用 一 般 材 料 力 学 计算 方 法 所
形 , 于线弹性 系统 , 属 因此 可 采 用 线 弹 性 有 限元 方 法 进 行 计算 。 有 限元 法是 一 种数 值 近 似 的方 法 , 以位 移 法 为基 础 ,
3 约束 、 荷 的 施加 及 有 限元模 型 的 求解 载
3J 约 束 、 . 载荷 的施 加
支撑臂 是 通 过 连杆 与 回转 台底 座 铰接 在 一起 。 支撑 臂 上 端 铰 接 孔 壁 处 仅 释 放 铅 垂 平 面 内 的 转 动 自 r 度 f j
钢包 回转 台 的 主要 承 载 结 构 由 支撑 臂 、承 重 桥 、 拉 杆 、 座 和 回转 支承 轴 承 五 部 分 组 成 。 回转 支承 部 分 与 底 底座 之 间通 过 大 直 径 回转 支 承 轴 承联 接 , 能做 相 对 转 并 动 。各 部件 之 间采 用 高 强度 螺 栓 联 接 。同时 底 座 也 用高 强度 地 脚螺 栓 安 装 在 地基 一 。 承臂 与底 座 均 为 不 同厚 卜 支 度 钢 板 焊 接 结 构 ,在 正 常 载 荷 作 用 下 只 会 产 生 小 的变
炼钢厂板坯连铸机大包回转台吊装方案
编制依据:本方案依据设计文件、国家规范及类似工程的施工经验编制
而成。
概述:
1 钢包回转台构成情况:钢包回转台由底座、回转轴承、液压回转接头及 电气滑环、回转支撑台、大包支撑座、摆臂、升降油缸、上下防护板等钢结构件、 回转驱动装置(包括主驱动和事故驱动)、锁定装置、称量装置等部件组成。钢包 回转台是连铸机的钢水过跨设备,安装在钢包接受跨(E—F)和浇注垮(F—G) 之间。 2 安装标高:回转台底座+13.722m,回转支撑台+15.622m。钢包回转台总重 242.76t,其中单件吊装最重 51.9t,因其位置特殊,钢包接受跨的 280t 行车和 浇铸跨的 125t 行车都无法单独将其直接吊装就位。因此,与其它设备相比其吊 装难度较大。为了安全稳妥的将设备安装就位,决定采用钢包接受跨行车(80t) 和浇铸跨(125t)双车抬吊法将其吊装就位。
K 2 =1.2。则钢丝绳实际所受拉力 Fˊ=13.892×1.2×1.2=20.004T
钢丝绳所受作用力 Fˊ<钢丝绳使用拉力 P, 故在大包回转台吊装过程中,钢 丝绳强度是满足需要的。 2、卸扣的强度校核 卸扣所受作用力 W 数值上等于钢丝绳所受拉力 Fˊ=20.004T,其值小于卸扣 允许负荷 50T,因此卸扣的强度是安全的。 3、平衡梁强度校核 平衡梁所用材料为 Q235-B ,该型号钢材在国家标准中规定的许用应力
0KN M 368.43KN
X
Mmax=368.43×4=1473.74KN.M 1473.74KN.M
X 图 10
因此,可知 B、C 截面是正应力强度的危险截面,B—C 段是切应力强度的 危险截面。
Fmax = 368.43KN
Mmax = 1473.74KN.M
钢包回转台
(3)回转半径:4500mm
(4)回转速度:正常1r/min事故0.5 r/min
(5)旋转角度:360°无限回转
(6)回转制动:液压制动制动器YWZ3-315/90-10(特殊订货)
(7)回转用变频电机:型号YZP200L1-6 B3N=22Kw n=980 r/min
唐山不锈钢股份有限公司
设备卡片
设备编号
固定资产编号
设备名称
钢包回转台
安装地点
连铸车间
主机图号
B210G1
安装时间
2005年月日
设备型号
投产时间
2005年10月1日
制造厂家
机
上海沪船
出厂日期
机
电
电
出厂编号
机
外形尺寸
长度
宽度
高度
电
设备总重
公斤
ቤተ መጻሕፍቲ ባይዱ登表日期
年月日
设
备
规
格
及
性
能
1、钢包回转台主体规格及性能
(1)回转台形式:蝶形
(3)旋转液压马达:A2F23W3P1i=450钢包盖旋转角度:±180°
液压马达减速机成套供货
3、钢包升降装置规格及性能
(1)升降液压缸:180/125×100额定压力25MPa工作压力18~20MPa(2)钢包盖升降行程:-113mm~+344mm
4、钢包称重装置:8个压头电子称每臂4个
关键备件目录
B210G1-13
φ540×370
2
Ps=20MPa
7
8
9
10
11
12
13
14
15