
焊接工艺卡
≥200(250)
2
SMAW
R317
3.2
直流反接
110~120
25~26
6~8
/
焊后热处理
720~750℃
3
SMAW
R317
4.0
直流反接
140~160
28~30
8~12
/
后热
钨极直径
铈钨Ф2.5
喷嘴直径
12
脉冲频率
脉宽比(%)
气体成分
Ar
气体流量
正面
8-10L/min
背面
编制
项光元
焊接速度,cm∕min
线能量kj∕cm
施焊技术
摆动
牌号
直径
极性
电流(A)
预热温度(℃)
常温
1
GTAW
ER50-6
2.5
直流正接
110~130
11~12
6~8
/
道间温度(℃)
/
2~3
SMAW
ER5015
3.2
直流反接
100~120
24~26
8~10
/
焊后热处理
/
4~5
SMAW
ER5015
3.2
直流反接
SMAW-FeⅡ-6G(K)-9/108-Fef3j
检
验
序号
本厂
监检单位
第三方或用户
母材代号
20G
厚度mm
1.5~10
焊接方法或焊接工艺
GTAW
焊缝金属厚度mm
≤10
其余
焊接位置
6G
层-道
焊接方法
填充金属
焊接电流
电弧电压,V
焊接速度,cm∕min
线能量kj∕cm
施焊技术
摆动
牌号
直径
极性
电流(A)
预热温度(℃)
批准
高栋
日期
2018.7.1
焊接工艺卡
接头简图:
焊接工艺程序
焊接工艺卡编号
J2018004
1.清理坡口
2.定位焊按焊接工艺
3.外观检查按DLT_5210.7-2010规定
4.RT25%Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)
图号
接头名称
管道接头
接头编号
焊接工艺评定报告编号
Y2016010
焊工持证项目
GTAW-FeⅢ-6G-3/159-Fefs-02/11/12
SMAW-FeⅢ-6G(K)-9/159-Fef3j
检
验
序号
本厂
监检单位
第三方或用户
母材代号
12Cr1MoVG
厚度mm
7~14
焊接方法或焊接工艺
GTAW
焊缝金属厚度mm
≤6
SMAW
≤8
焊接位置
6G
层-道
焊接方法
填充金属
焊接电流
电弧电压
V
焊接速度
厚度mm
16~44
焊接方法或焊接工艺
GTAW
焊缝金属厚度mm
≤6
SMAW
≤38
焊接位置
6G
层-道
焊接方法
填充金属
焊接电流
电弧电压
V
焊接速度
cm∕min
线能量
kj∕cm
施焊技术
摆动
牌号
直径
极性
电流(A)
预热温度(℃)
250(200)
1
GTAW
TIG-R31
2.5
直流正接
120~140
11~12
6~8
/
cm∕min
线能量
kj∕cm
施焊技术
摆动
牌号
直径
极性
电流(A)
预热温度(℃)
250℃(200℃)
1
GTAW
TIG-R31
2.5
直流正接
110~130
11~12
6~8
/
道间温度(℃)
≥200℃(250℃)
2
SMAW
R317
3.2
直流反接
100~120
25~26
8~10
/
焊后热处理
/
后热
钨极直径
铈钨Ф2.5
直流正接
90~110
11~12
7~9
/
道间温度(℃)
/
2
GTAW
ER55-B2-MnV
2.5
直流正接
100~120
12~13
6~8
/
焊后热处理
/
后热
钨极直径
铈钨Ф2.5
喷嘴直径
12
脉冲频率
脉宽比(%)
气体成分
Ar
气体流量
正面
8-10L/min
背面
编制
项光元
日期
2018.7.1
审核
王雅玮
日期
2018.7.1
检
验
序号
本厂
监检单位
第三方或用户
母材代号
12Cr1MoVG
厚度mm
1.5~8
焊接方法或焊接工艺
GTAW
焊缝金属厚度mm
≤8
焊接位置
6G
层-道
焊接方法
填充金属
焊接电流
电弧电压,V
焊接速度,cm∕min
线能量kj∕cm
施焊技术
摆动
牌号
直径
极性
电流(A)
预热温度(℃)
常温
1
GTAW
ER55-B2-MnV
2.5
喷嘴直径
12
脉冲频率
脉宽比(%)
气体成分
Ar
气体流量
正面
8-10L/min
背面
编制
项光元
日期
2018.7.1
审核
王雅玮
日期
2018.7.1
批准
高栋
日期
2018.7.1
焊接工艺卡
接头简图:
焊接工艺程序
焊接工艺卡编号
J2018005
1.清理坡口
2.定位焊按焊接工艺
3.外观检查按DLT_5210.7-2010规定
焊接工艺卡(总5页)
接头简图:
焊接工艺程序
焊接工艺卡编号
J2018001
1.清理坡口
2.定位焊按焊接工艺
3.外观检查按DLT_5210.7-2010规定
4.RT25%Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)
图号
接头名称
管道接头
接头编号
焊接工艺评定报告编号
Y2016007
焊工持证项目
GTAW-FeⅡ-6G-3/108-Fefs-02/10/12
110~130
25~27
6~8
/
后热
钨极直径
铈钨Ф2.5
喷嘴直径
12
脉冲频率
脉宽比(%)
气体成分
Ar
气体流量
正面
8-10L/min
背面
编制
项光元
日期
2018.7.1
审核
王雅玮
日期
2018.7.1
批准
高栋
日期
2018.7.1
焊接工艺卡
接头简图:
焊接工艺程序
焊接工艺卡编号
J2018003
1.清理坡口
2.定位焊按焊接工艺
日期
2018.7.1
审核
王雅玮
日期
2018.7.1
批准
高栋
日期
2018.7.1
--------精心分享,希望可以帮到你
4.RT25%Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)
图号
接头名称
管道接头
接头编号
焊接工艺评定报告编号
Y2016011
焊工持证项目
GTAW-FeⅢ-6G-3/159-Fefs-02/11/12
SMAW-FeⅢ-6G(K)-9/159-Fef3j
检
验
序号
本厂
监检单位
第三方或用户
母材代号
12Cr1MoVG
常温
根部
GTAW
ER50-6
2.5
直流正接
100~120
11~12
7~9
/
道间温度(℃)
/
其余
GTAW
ER50-6
2.5
直流正接
110~130
12~13
6~8
/
焊后热处理
/
后热
钨极直径
喷嘴直径
脉冲频率
脉宽比(%)
气体成分
Ar
气体流量
正面
8-10L/min
背面
编制
项光元
日期
2018.7.1
审核
王雅玮
日期
焊工持证项目
GTAW-FeⅡ-6G-3/108-Fefs-02/10/12
SMAW-FeⅡ-6G(K)-9/108-Fef3j
检
验
序号
本厂
监检单位
第三方或用户
母材代号
20G
厚度mm
12~24
焊接方法或焊接工艺
GTAW
焊缝金属厚度mm
≤6
SMAW
≤18
焊接位置
6G
层-道
焊接方法
填充金属
焊接电流
电弧电压,V
2018.7.1
批准
高栋
日期
2018.7.1
焊接工艺卡
接头简图:
焊接工艺程序
焊接工艺卡编号
通用焊接工艺卡
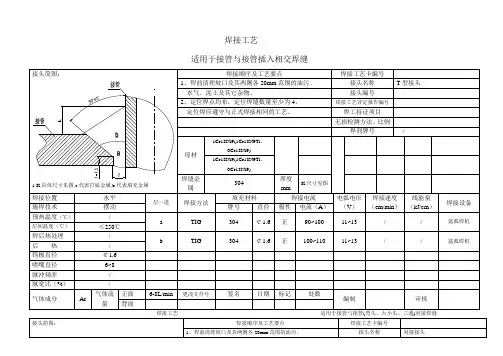
焊接顺序及工艺要点
焊接工艺卡编号
1、焊前清理坡口及其两侧各20mm范围的油污﹑
接头名称
对接接头
水气﹑泥土及其它杂物。
接头编号
2、定位焊点均布,定位焊缝数量至少为4,
焊接工艺评定报告编号
定位焊应遵守与正式焊接相同的工艺。
焊工持证项目
无损检测方法、比例
焊工持证项目
无损检测方法、比例
焊剂牌号
/
母材
1Cr18Ni9(1Cr18N9Ti、0Cr18Ni9)
1Cr18Ni9(1Cr18N9Ti、0Cr18Ni9)
焊缝金属
304
厚度
mm
K尺寸见图
焊接位置
水平
层—道
焊接方法
填充材料
焊接电流
电弧电压(V)
焊接速度(cm/min)
线能量(kJ/cm)
焊接设备
施焊技术
焊接设备
牌号
直径
极性
电流(A)
施焊技术
摆动
打底
TIG
304
¢1.6
正
90~100
11~13
/
/
直流焊机
预热温度(℃)
/
填充
TIG
304
¢1.6
正
100~110
11~13
/
/
直流焊机
层间温度(℃)
≤250℃
焊后热处理
/
后热
/
钨极直径
¢1.6
喷嘴直径
6~8
脉冲频率
/
脉宽比(%)
/
气体成分
Ar
气体
流量
焊接工艺卡
焊接工艺卡
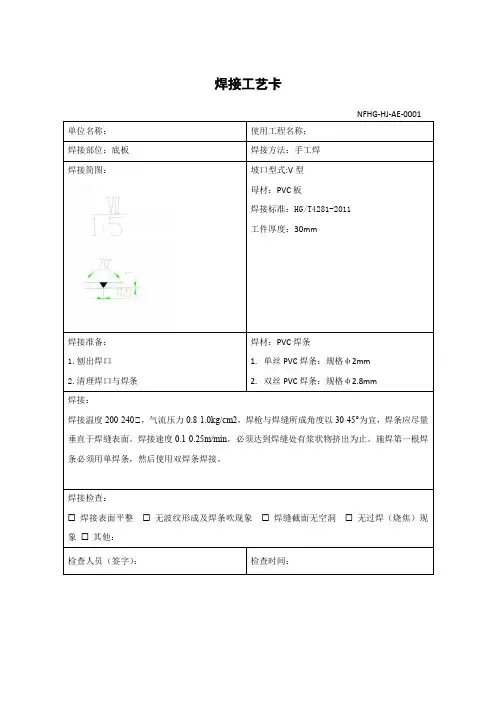
NFHG-HJ-AE-0001单位名称:使用工程名称:
焊接部位:底板焊接方法:手工焊
焊接简图:坡口型式:V型
母材:PVC板
焊接标准:HG/T4281-2011
工件厚度:30mm
焊接准备:
1.刨出焊口
2.清理焊口与焊条焊材:PVC焊条
1.单丝PVC焊条:规格φ2mm
2.双丝PVC焊条:规格φ2.8mm
焊接:
焊接温度200-240℃,气流压力0.8-1.0kg/cm2,焊枪与焊缝所成角度以30-45°为宜,焊条应尽量垂直于焊缝表面。
焊接速度0.1-0.25m/min,必须达到焊缝处有浆状物挤出为止。
施焊第一根焊条必须用单焊条,然后使用双焊条焊接。
焊接检查:
☐焊接表面平整☐无波纹形成及焊条吹现象☐焊缝截面无空洞☐无过焊(烧焦)现象☐其他:
检查人员(签字):检查时间:
焊接工艺卡焊接简图:。
焊接工艺卡
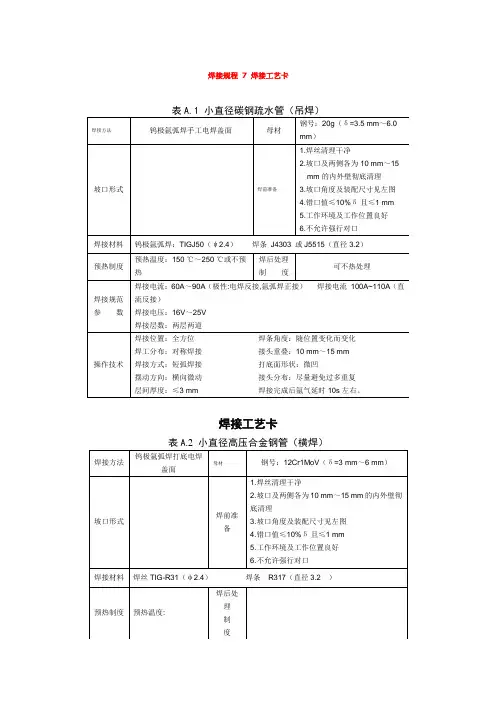
焊接位置:全方位焊条角度:随位置变化而变化
焊工分布:对称焊接接头重叠:10 mm~15 mm
焊接方式:短弧焊接打底面形状:微凹
摆动方向:横向微动接头分布:尽量避免过多重复
层间厚度:≤3 mm焊接完成后氩气延时10s左右。
焊接工艺卡
表A.2小直径高压合金钢管(横焊)
焊接方法
钨极氩弧焊打底电焊盖面
焊接规程7焊接工艺卡
表A.1小直径碳钢疏水管(吊焊)
焊接方法
钨极氩弧焊手工电焊盖面
母材
钢号:20g(δ=3.5 mm~6.0 mm)
坡口形式
焊前准备
1.焊丝清理干净
2.坡口及两侧各为10 mm~15 mm的内外壁彻底清理
3.坡口角度及装配尺寸见左图
4.错口值≤10%δ且≤1 mm
5.工作环境及工作位置良好
层间厚度:≤3 mm焊缝收尾:回焊将弧坑填满
母材
钢号:12Cr1MoV(δ=3 mm~6 mm)
坡口形式
焊前准备
1.焊丝清理干净
2.坡口及两侧各为10 mm~15 mm的内外壁彻底清理
3.坡口角度及装配尺寸见左图
4.错口值≤10%δ且≤1 mm
5.工作环境及工作位置良好
6.不允许强行对口
焊接材料
焊丝TIG-R31(φ2.4)焊条R317(直径3.2)
3.坡口角度及装配尺寸见左图
4.错口值≤10%δ且≤1 mm
5.工作环境及工作位置良好
6.不允许强行对口
焊接材料
钨极氩弧焊(打底):TIG—R31(ψ2.4)
手工电弧焊(填充及盖面):R317(ψ3.2或ψ4)
预热制度
预热温度:250℃~350℃
焊后处理
焊接工艺卡

焊接工艺卡
单位名称:中化二建集团有限公司
项目名称:陕西金泰氯碱化工有限公司二期15万吨/年聚氯乙烯扩建项目(安装工程)焊接方法SMAW(弧焊)GTAW (氩弧焊)机动化程度:手工
焊接接头:
坡口形式: V型坡口
U'
LT
母材: 材质:20#(GB/T8163)与20#(GB/T8163)焊接
对接焊缝焊件母材厚度范围:(mm
角焊缝焊件母材厚度范围:不限
管子直径、壁厚范围:对接焊缝(mm 角焊缝不限
填充金属:
填充金属类别:焊条氩弧焊丝焊材标准:GB/T5117-1995 GB/T14957-1994 焊材牌号:J427 H08A
焊材型号:E4315 / 焊材尺寸(mm):①①
焊接位置:
对接焊缝位置水平固定焊:(5G)
立焊的焊接位置:向上
预热。
焊接工艺卡
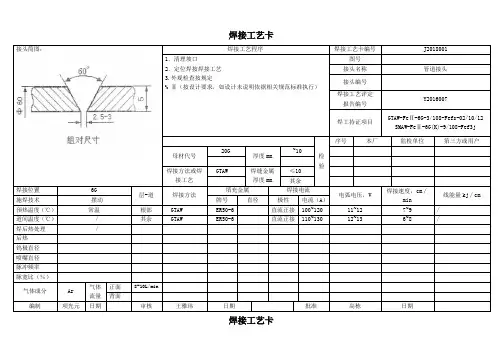
焊接工艺卡接头简图:焊接工艺程序焊接工艺卡编号J20180011.清理坡口2.定位焊按焊接工艺3.外观检查按规定% Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)图号接头名称管道接头接头编号焊接工艺评定报告编号Y2016007焊工持证项目GTAW-FeⅡ-6G-3/108-Fefs-02/10/12SMAW-FeⅡ-6G(K)-9/108-Fef3j检验序号本厂监检单位第三方或用户母材代号20G厚度mm~10焊接方法或焊接工艺GTAW 焊缝金属厚度mm≤10其余焊接位置6G层-道焊接方法填充金属焊接电流电弧电压,V焊接速度,cm∕min线能量kj∕cm施焊技术摆动牌号直径极性电流(A)预热温度(℃)常温根部GTAW ER50-6 直流正接100~120 11~12 7~9 / 道间温度(℃)/ 其余GTAW ER50-6 直流正接110~130 12~13 6~8 / 焊后热处理/后热钨极直径喷嘴直径脉冲频率脉宽比(%)气体成分Ar 气体流量正面8-10L/min背面编制项光元日期审核王雅玮日期批准高栋日期焊接工艺卡接头简图:焊接工艺程序焊接工艺卡编号J20180021.清理坡口2.定位焊按焊接工艺3.外观检查按规定% Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)图号接头名称管道接头接头编号焊接工艺评定报告编号Y2016008焊工持证项目GTAW-FeⅡ-6G-3/108-Fefs-02/10/12SMAW-FeⅡ-6G(K)-9/108-Fef3j检验序号本厂监检单位第三方或用户母材代号20G厚度mm12~24焊接方法或焊接工艺GTAW 焊缝金属厚度mm≤6 SMAW ≤18焊接位置6G层-道焊接方法填充金属焊接电流电弧电压,V焊接速度,cm∕min线能量kj∕cm施焊技术摆动牌号直径极性电流(A)预热温度(℃)常温 1 GTAW ER50-6 直流正接110~130 11~12 6~8 / 道间温度(℃)/ 2~3 SMAW ER5015 直流反接100~120 24~26 8~10 / 焊后热处理/ 4~5 SMAW ER5015 直流反接110~130 25~27 6~8 / 后热钨极直径铈钨Ф喷嘴直径12脉冲频率脉宽比(%)气体成分Ar 气体流量正面8-10L/min背面编制项光元日期审核王雅玮日期批准高栋日期焊接工艺卡接头简图:焊接工艺程序焊接工艺卡编号J20180031.清理坡口2.定位焊按焊接工艺3.外观检查按规定% Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)图号接头名称管道接头接头编号焊接工艺评定报告编号Y2016009焊工持证项目GTAW-FeⅢ-6G-3/159-Fefs-02/11/12SMAW-FeⅢ-6G(K)-9/159-Fef3j检验序号本厂监检单位第三方或用户母材代号12Cr1MoVG厚度mm~8焊接方法或焊接工艺GTAW 焊缝金属厚度mm≤8焊接位置6G层-道焊接方法填充金属焊接电流电弧电压,V焊接速度,cm∕min线能量kj∕cm施焊技术摆动牌号直径极性电流(A)预热温度(℃)常温 1 GTAW ER55-B2-MnV 直流正接90~110 11~12 7~9 / 道间温度(℃)/ 2 GTAW ER55-B2-MnV 直流正接100~120 12~13 6~8 / 焊后热处理/后热钨极直径铈钨Ф喷嘴直径12脉冲频率脉宽比(%)气体成分Ar 气体流量正面8-10L/min背面编制项光元日期审核王雅玮日期批准高栋日期焊接工艺卡接头简图:焊接工艺程序焊接工艺卡编号J20180041.清理坡口图号2.定位焊按焊接工艺3.外观检查按规定% Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)接头名称管道接头接头编号焊接工艺评定报告编号Y2016010焊工持证项目GTAW-FeⅢ-6G-3/159-Fefs-02/11/12SMAW-FeⅢ-6G(K)-9/159-Fef3j检验序号本厂监检单位第三方或用户母材代号12Cr1MoVG厚度mm7~14焊接方法或焊接工艺GTAW 焊缝金属厚度mm≤6 SMAW ≤8焊接位置6G层-道焊接方法填充金属焊接电流电弧电压V焊接速度cm∕min线能量kj∕cm施焊技术摆动牌号直径极性电流(A)预热温度(℃)250℃(200℃) 1 GTAW TIG-R31 直流正接110~130 11~12 6~8 / 道间温度(℃)≥200℃(250℃) 2 SMAW R317 直流反接100~120 25~26 8~10 / 焊后热处理/后热钨极直径铈钨Ф喷嘴直径12脉冲频率脉宽比(%)气体成分Ar 气体流量正面8-10L/min背面编制项光元日期审核王雅玮日期批准高栋日期焊接工艺卡接头简图:焊接工艺程序焊接工艺卡编号J20180051.清理坡口2.定位焊按焊接工艺图号接头名称管道接头3.外观检查按规定% Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)接头编号焊接工艺评定报告编号Y2016011焊工持证项目GTAW-FeⅢ-6G-3/159-Fefs-02/11/12 SMAW-FeⅢ-6G(K)-9/159-Fef3j检验序号本厂监检单位第三方或用户母材代号12Cr1MoVG厚度mm16~44焊接方法或焊接工艺GTAW焊缝金属厚度mm≤6 SMAW ≤38焊接位置6G层-道焊接方法填充金属焊接电流电弧电压V焊接速度cm∕min线能量kj∕cm施焊技术摆动牌号直径极性电流(A)预热温度(℃)250(200) 1 GTAW TIG-R31 直流正接120~140 11~12 6~8 / 道间温度(℃)≥200(250) 2 SMAW R317 直流反接110~120 25~26 6~8 / 焊后热处理720~750℃ 3 SMAW R317 直流反接140~160 28~30 8~12 / 后热钨极直径铈钨Ф喷嘴直径12脉冲频率脉宽比(%)气体成分Ar 气体流量正面8-10L/min背面编制项光元日期审核王雅玮日期批准高栋日期。
焊接工艺卡片
B11
焊工合格项目
GTAW-AⅡ-3G-12-02
母材材质
5052
母材规格
δ=6
焊接工艺评定号
WPQ-070
产品试板要求
标记
处数
更改文件号
日期
编制
日期
审核
日期
批准
日期
河南开元空分
集团有限公司
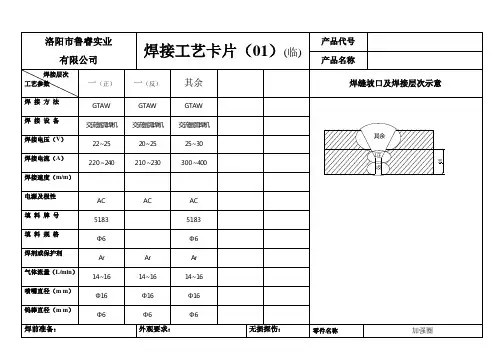
焊接工艺卡片H(09)
产品代号
K27.000
产品名称
冷凝蒸发器
焊接层次
工艺参数
一(正)
一(反)
焊缝坡口及焊接层次示意
2、焊丝、坡口表面极其两侧50mm范围进行表面清理。用丙酮等有机溶剂去除表面的油和油脂,也可用机械法或化学法清除。
3、经清理的焊丝和焊件,焊前严禁玷污,否则应重新清理。
4、检查焊接设备、仪表能正常使用。
外观要求:
1、焊缝表面不得有裂纹、弧坑、飞溅物、咬边等。
2、焊缝与母材应圆滑过渡。
无损探伤:
100%射线探伤,透照质量不低于AB级,符合JB/T4730.2-2005标准,检查结果达到Ⅱ级合格。
5.手工点固引熄弧板。
外观要求:
1、焊缝表面不得有裂纹、弧坑、飞溅物、咬边等。
2、焊缝与母材应圆滑过渡。
无损探伤:
100%射线探伤,透照质量不低于AB级,符合JB/T4730.2-2005标准,检查结果达到Ⅱ级合格。
零件名称
封头
焊缝号
A003
焊工合格项目
GTAW-AⅣ-3G-12-02
母材材质
5083
外观要求:
1、焊缝表面不得有裂纹、弧坑、飞溅物、咬边等。
2、焊缝与母材应圆滑过渡。
无损探伤:
《焊接工艺卡》word版
160
24~26
14
6
E4315
Ф4.0
160
24~26
14
备注:其他焊接工艺要求按本单位《通用焊接工艺守则》执行
编制
校对
审核
页码
8
焊接工艺卡
焊88-4
产品名称
焊接工艺评定编号
评88-4
焊缝代号
共40页
第9页
材料牌号
板A3:δ=8
焊接层次、顺序示意图
焊接层数(正/):3 坡口高度:60°±5°
测温方法
焊接工艺参数
焊层
焊材牌号
焊材直径mm
焊接电流A
电弧电压V
焊接速度cm/min
保护气体流量L/min
1
E4315
Ф3.2
90
24~26
16
L/min
2
E4315
Ф4.0
140
24~26
14
L/min
3
E4315
Ф4.0
160
24~26
14
L/min
4
E4315
Ф4.0
160
24~26
14
5
E4315
加热方法
种类
温度范围
加热方法
层间温度
温度范围
测温方法
保温时间
冷却方法
测温方法
焊接工艺参数
焊层
焊材牌号
焊材直径mm
焊接电流A
电弧电压V
焊接速度cm/min
保护气体流量L/min
保护气体流量L/min
1
E4315
Ф3.2
90~120
24~26
15
焊接工艺卡片
焊接工艺卡制造单位名称:理工大学编号:01 焊接工艺评定报告编号:01 接头名称:LNG储罐筒体纵环焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号0Cr18Ni9与钢号0Cr18Ni9相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 H0Cr20Ni10φ1.65.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 Ar9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A 2.焊接电压 18-24V3.焊接速度 15-18cm/min 4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.6mm3.焊缝层数 34.焊接道数 6编制王鑫榆校对审核日期日期日期焊接工艺卡制造单位名称:理工大学编号:02 焊接工艺评定报告编号:02 接头名称:LNG储罐封头与筒体环焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号0Cr18Ni9与钢号0Cr18Ni9相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 H0Cr20Ni10φ1.65.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 Ar9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3. 焊缝层数 34. 焊接道数6编制王鑫榆校对审核日期日期日期焊接工艺卡制造单位名称:理工大学编号:03 焊接工艺评定报告编号:03 接头名称:LNG储罐外筒体环纵焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号Q345R相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER50-6φ1.55.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流正接8.保护气体种类及配比 Ar9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3.焊缝层数 34.焊接道数 6编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:04 焊接工艺评定报告编号:04接头名称:LNG储罐外封头与外筒体环焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号Q345R相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER50-6 φ1.55.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流正接8.保护气体种类及配比 Ar9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3.焊缝层数 34.焊接道数6编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:05 焊接工艺评定报告编号:05 接头名称:LNG储罐接管与筒体角焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号0Cr18Ni9相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER3475.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 Ar9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3.焊缝层数 24.焊接道数 3编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:06 焊接工艺评定报告编号:06 接头名称:LNG储罐接管与外筒体角焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号Q345R相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER50-6 φ1.55.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 Ar9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3. 焊缝层数 24. 焊接道数3编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:07 焊接工艺评定报告编号:07 接头名称:LNG储罐接管与封头角焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号0Cr18Ni9相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER3475.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 Ar9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3.焊缝层数 24.焊接道数 3编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:08 焊接工艺评定报告编号:08接头名称:LNG储罐接管与外封头角焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号Q345R相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER50-6 φ1.55.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 Ar9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6. 加热温度围—7. 保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2. 填丝方式自熔√填丝—丝径1.5mm3. 焊缝层数 24. 焊接道数3编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:09 焊接工艺评定报告编号:09 接头名称:LNG储罐人孔与筒体角焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号0Cr18Ni9相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER3475.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 Ar9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6. 加热温度围—7. 保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3.焊缝层数 24.焊接道数 3编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:10 焊接工艺评定报告编号:10接头名称:LNG储罐人孔与外筒体角焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号Q345R相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER50-6 φ1.55.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 CO2(80%)Ar(20%)9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3.焊缝层数 24.焊接道数3编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:11 焊接工艺评定报告编号:11 接头名称:LNG储罐人孔与封头角焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号0Cr18Ni9相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER3475.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流正接8.保护气体种类及配比 Ar9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3. 焊缝层数 34. 焊接道数 6编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:12 焊接工艺评定报告编号:12 接头名称:LNG储罐人孔与外封头角焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R 与钢号Q345R 相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER50-6 φ1.55.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 CO2(80%)Ar(20%)9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3.焊缝层数 34.焊接道数6编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:13 焊接工艺评定报告编号:13 接头名称:LNG储罐接管与法兰焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号Q345R相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER50-6 φ1.55.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 CO2(80%)Ar(20%)9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3.焊缝层数 24.焊接道数 3编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:14 焊接工艺评定报告编号:14接头名称:LNG储罐接管与法兰焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号Q345R相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER50-6 φ1.55.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 CO2(80%)Ar(20%)9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3.焊缝层数 24.焊接道数3编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:15 焊接工艺评定报告编号:15 接头名称:LNG储罐支座和筒体焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号0Cr18Ni9相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER3475.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 Ar9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3.焊缝层数 34.焊接道数 6编制王鑫榆校对审核日期日期日期制造单位名称:理工大学编号:16 焊接工艺评定报告编号:16 接头名称:LNG储罐支座和外筒体焊缝接头编号:接头坡口形状及尺寸焊件母材1.母材类别号、组别号及钢号类别号—组别号—与类别号—组别号—钢号Q345R与钢号Q345R相焊2.焊件壁厚适用围 3-20mm3.管件直径适用围—焊接材料1.钨极牌号及尺寸—2.焊条牌号及尺寸—3.喷嘴直径—4.实心焊丝牌号及尺寸 ER50-6 φ1.55.焊剂牌号—6.药芯焊丝牌号及尺寸—7.电流种类及极性直流反接8.保护气体种类及配比 CO2(80%)Ar(20%)9.保护气体流量 12-15L/min10.焊材清理、烘干方法及要求—焊接温度1.最低预热温度 100℃2.最高层间温度 350℃3.后热温度及保温时间200-250℃1-2h4.消氢处理温度和保温时间 200-250℃ 2-6h5.热处理种类—6.加热温度围—7.保温温度—焊接参数1.焊接电流 100-250A2.焊接电压 18-24V3.焊接速度 15-18cm/min4.送丝速度 430-480cm/min操作技术1.焊接位置平焊√立焊—横焊—仰焊—全位置—2.填丝方式自熔√填丝—丝径1.5mm3.焊缝层数 34.焊接道数6编制王鑫榆校对审核日期日期日期。
焊接工艺卡(T92)
预热 焊接规范 焊接ห้องสมุดไป่ตู้法 焊接材料 焊材规格 焊接电流 保护气体
预热温度(℃) 层间温度(℃) 打底层 氩弧焊 焊丝 ER90S-G Ф 2.4mm 100-115A Ar>99.95%/6-8/min
100~200
预热方法 < 250 填充层 手工电弧焊 焊条 E9015-G Ф 3.2 mm 110-120A /
火焰加热
盖面层 手工电弧焊 焊条 E9015-G Ф 3.2 mm 110-120A
焊后热处理规范 热处理温度(℃) 升温速度(℃/h) 无损检验 接头型式 α δ b P δ =16mm P=11mm b=3mm α =30-35° VT 100 % 750±10 不大于 300 PT % 热处理方法 保温时间(h) RT 100 % UT / % 程控加热 2 MT/%
焊
委托单位 部件名称 焊接方法 WS/Ds 名称 母材 管子 管子 牌号 焊材
接
工
艺
卡
编号:
项目编号
焊接位置
2G
执行标准 材质 T92 T92 规格 2.4 mm 3.2 mm /
DL/T869-2012 规格 Ф 76×16 Ф 76×16 烘干温度及时间 / 300℃ 1 小时 /
焊丝 ER90S-G 焊条 E9015-G /
焊接工艺要点: 1 焊前清理坡口表面两侧 15mm 范围内的油,锈, 直至露出金属光泽。 2 焊后焊工自检,如有问题要及时处理。 3 打底焊时,应采用背部充氩气保护。
焊接人员
编制
审核
批准
焊接工艺卡(GTAW+SMAW)
压力管道安装焊接工艺工程名称炼油三厂丙烷装置脱沥青技术改造焊接工艺评定编号Q235-B-B6-PV-GTAW(AW)Q235-B-B6-PV-SMAW(AW)焊接工艺指导书编号Q235-B-B6-PV-GTAW(AW)Q235-B-B6-PV-SMAW(AW)管线材质1Cr5Mo管线规格Φ219×7.0 Φ168×9.5 Φ114×6.0 Φ89×5.5管线介质沥青设计压力 2.9MPa、 2.3MPa、0.4MPa接头种类管口对接焊接工艺参数焊接层数焊接方法焊接材料焊材直径(mm)焊接电流(A)电弧电压(V)焊接速度(cm/min)焊条焊丝1 钨极氩弧焊/ H08A φ2.5 100-120 20-22 6-82 焊条电弧焊J427 / φ3.2 90-120 24-26 8-10焊接电流钨极氩弧焊:直流正接;焊条电弧焊:直流反接。
焊前预热无焊后热处理无其他要求无编制依据1.《石油化工有毒、可燃介质管道工程施工及验收规范》SH 3501-20022.《工业金属管道施工及验收规范》GB 50235-973.《现场设备、工业管道焊接工程施工及验收规范》GB 50236-984.《钢制压力容器焊接工艺评定》JB 4708-20005.《承压容器无损检测》JB/T 4730-2005焊接材料烘烤领用1.焊条J427烘烤要求:烘烤温度350℃,保温时间1.5h;焊工持保温筒领用烘烤焊条;2.焊丝需去除油、锈;保护气体应保持干燥。
坡口制备1.坡口加工:机械或氧乙炔焰方法。
坡口应保持平整、不得有裂纹、分层、夹杂等缺陷,形式和尺寸符合规定;2.坡口表面及两侧≥20mm范围内应将水、铁锈、油污、积渣和其它有害杂质清理干净。
外观检查1. 焊缝在焊接完毕后立即进行清理,去除焊渣、飞溅物等;2. 焊缝与母材应圆滑过渡,焊缝表面不得有裂纹、未熔合、夹渣、气孔、焊瘤和未焊透等缺陷。