
气流磨使用操作规程样本
设备使用操作规程
设备名称: 螺旋给料气流磨设备型号: 130-3型
青岛艾特功能材料科技有限公司
编写目的:为了规范作业, 确保安全操作和设备正常运行。
适用范围:适用于130-3型气流磨的安全操作和保养。
设备组成:130-3型气流磨是一种采用高速气流来实现物料超微粉碎的设备。
设备组要有螺旋给料系统、研磨系统、分离系统、过滤系统、电气控制系统、机架、氩气压缩机等部分组成。
工作机理: 物料加入研磨室后, 气体经喷咀加速后进入研磨室带动物料高速碰撞达到破碎, 再经分选轮分选后排出进入分离器, 大颗粒返回研磨室区再次进行破碎。
经分级后的物料和气流的混合物进入分离器中旋转向下, 在离心力的作用下景物, 将物料甩向筒壁, 下旋转到筒底后超细粉末随气体经出风口流出, 分离后成粉物料经出料阀按要求排出; 最后剩余底料由吐料分离器的吐料阀排出。
工艺流程:
___
开机前准备:
开机前检查主机、管路、阀门等是否都处于完好状态; 检查电源电压、气源、水源、是否正常; 以确保设备正常使用。
开机操作:
一、控制柜电源接通后, 先关闭气压控制阀门, 抽真空; 真空度达到后, 关闭抽真空阀门, 打开气压控制阀门, 进行充氩排氧;
二、开机前检查氩气压缩机冷却循环水和氩气, 氩气的压应力≥
0.3Mpa,每班至少应放两次氩气过滤器中的冷凝水, 氩气压缩机循环水压力应≥0.2Mpa;
三、起动氩气压缩机前, 首先将压缩机连接轮转动5圈然后打开气体进给阀充气约3分钟左右, 进行静态排氧。
最后关闭进气阀, 起动压缩机;
四、启动主控制钮、主控计算机进入工作状态; 依次启动氩气( 按钮) 、分选轮按钮, 动态排氧2分钟后启动研磨气体阀( 按钮) , 将入口气体压力调到0-0.03Mpa, 研磨气流含氧量≤100ppm;
五、启动进料装置; 在自动加料过程中, 若研磨体晃动过大, 说明加料过多, 应降低加料控制点减速;
六、打开出料阀, 每袋成品应不高于袋的2/3, 包口时应在袋中保存少量的氩气;
关机操作: 关机按开机的相反顺序进行。
设备维护保养
一、关机后应对研磨机进行擦拭, 特别是对出料口粉尘排出口更应擦拭干净, 然后放入塑料袋封好。
二、每班应至少一次打脉冲阀对过滤器中的粉尘进行时间大于30分钟的清洗, 避免粉尘积聚过多, 影响气体流通, 造成火灾事故。
三、分选轮电机、应一个月加注一次润滑油;
四、氩气压缩机操作保养按氩气压缩机的说明进行;
五、研磨机的喷咀在磨料500kg时, 应分解进行冲洗, 冲洗时使用氩气吹扫;
六、每工作1500小时应将过滤元件取出, 应在甲苯中浸泡清洗, 等吹干后再进行安装, 安装前应将过滤器内的粉料清洗干净, 两侧隔绝空气以免发生火灾;
七、分选轮的轴承每300小时注油一次, 使用3#锂基脂;
八、氩气压缩机每工作3000小时换油一次;
九、各个减压阀如有失灵应随时检修。
设备的使用安全及注意事项
一、氩气中的氧含量应<100ppm报警点设置为3000ppm( 自定) 如在工作时红灯亮报警, 应采取措施处理否则3分钟后研磨气体阀
会自动关闭;
二、自动排料操作时, 更换装料袋时应关闭排料阀并确认后进行;
三、工作时务必使氩气压缩机入口压力大于大气压以免倒吸空气, 造成过滤器燃烧损坏设备;
四、应保持设备清洁; 每班后擦拭干净, 在工作现场应备有黄沙, 一旦发生粉末燃烧, 应迅速拉下控制开关, 停止氩气压缩机及控制系统运行, 加充氩气, 阻止险情扩大, 避免火灾发生。
气流磨使用说明书
气流磨操作系统有两种运行状态:自动运行和手动运行。
开机前,接通至电源,电源电压表指示380V;接通柜内总空气开关、各分空气开关。
(1)手动运行操作按下面板下侧的手控按钮,则其相对应的设备或阀门开始工作。
按一次起动——绿灯亮,再按停止——绿灯灭。
当磨腔内有料时,应该遵循:密封气—→分级机—→引风机—→研磨气—→反吹—→喂料阀—→排料阀的顺序起动,按喂料阀—→研磨气—→引风机—→分级机—→密封气—→反吹—→排料阀的顺序停机。
(2)自动运行操作首先按下“自动状态”按钮,此时自动运行状态显示灯亮,可以进行自动操作。
按下“全机起/停”按钮(绿灯亮),则整套设备将按程序自动控制运转。
其起动顺序为:密封气—→分级机—→引风机—→反吹—→研磨气—→喂料阀—→排料阀(3)停机操作:按下“全机启/停”按钮,绿灯灭,则按着给定的程序自动停机。
其停机顺序为:喂料阀—→研磨气—→引风机—→分级机—→密封气—→反吹—→排料阀停机后,按下急停钮则面板及柜内仪器断电关机(注意此时柜内未断电),如长期不用,则应将主空气开关拉下。
(4)有关状态:当设备以自动状态启动后,按下状态开关可以进入手动状态,此时自动运行灯及状态灯灭,可以手动进行操作(自动开启的工作保持原态)。
当手动起动设备后,按下状态开关,此时状态灯亮,可以进行自动操作(手动开启的工作单元状态保持原态)。
(5)故障停机及显示当分级机电机发生故障时,程序将立刻停止分级轮、引风机电机、研磨气及喂料阀,分级轮电机故障原因在变频器的控制器中可以显示出来(详见变频器说明书的故障指令说明)。
当引风机电机发生故障时,程序将立即停止引风机电机、研磨气和喂料阀。
其它部分故障时,故障部分的显示灯闪烁,蜂鸣器报警。
自动运行过程中如果发生故障,除故障点立刻停止工作外,系统将按照自动关机的顺序自动停机。
沈阳飞机研究所粉体公司项目经理:栾传博电话:024-********手机:139********Email:139********@地址:辽宁省沈阳市皇姑区塔湾街40号。
气流粉碎机标准操作规程

标准操作规程气流粉碎机标准操作规程职责起草/修订QA 审核审核批准生效有效期至分发部门编号:版本号:01姓名页码:1/7签名日期《超音速气流粉碎机组使用说明》无通过安装在粉碎室周围的超音速喷嘴,利用压缩空气的压力能,在粉碎室内形成高速气流轨 迹。
这种超音速喷射气流,使粉料受到撞击、剪切、压缩等力的作用,粉体相互产生激烈摩 擦。
当外应力大于粒子本身的内应力时,就能达到粉碎的目的。
在粉碎室内还由于离心力的 作用,能达到粉体分级的作用,使超微粒子被分离出来。
较粗的粒子在离心力作用下,继续 在粉碎室内作高速圆周运动,并被继续粉碎,直至粒径小至被分级的程度。
具体参考设备使 用说明书。
设备需两人同时操作,禁止单人操作。
6.2.1 安装前先擦拭零部件:加料器、下料口、主料桶、副料桶、旋风收料器、塑料软管以及设备表面。
6.2.2 将压缩空气管与粉碎机进气口阀门连接,接口密切,防止漏气。
6.2.3 进料部件的安装步骤6.2.3.1 将加料器的控制线与控制仪连接,放置于粉碎机加料平台处,并连接电源。
6.2.3.2 将加料器漏斗装至指定位置,调节好高度后用扳手扭紧螺丝。
规定超音速气流粉碎机操作人员和管理人员,按照标准操作规程进行生产、清洁以及维护等 操作。
确保生产质量和设备安全;防止交叉污染;减少设备故障、延长设备生命周期。
合用于超音速气流粉碎机的使用、清洁和维护保养等操作。
部门/人员 对此规程实施监督、管理。
应遵照培训内容,严格执行本程序的操作要求。
检修设备的一切故障。
确认验收设备检修状况。
设备管理人员设备操作人员设备检修人员设备验收人员 职 责标准操作规程气流粉碎机标准操作规程页码: 2/7版本号: 016.2.3.3 旋紧小加料斗,插入加料喷嘴并调节先后位置(普通越接近进料口,负压越大。
但过近了,空间太小,会妨碍物料的吸入,容易造成阻塞) ,旋紧加料喷嘴的固定螺母,连接喷嘴进气软 管。
6.2.4 粉碎室的安装步骤6.2.4.1 按照螺丝孔放好下盖并用螺丝锁紧,插入进气软管。
气流粉碎机操作规程

一、安全操作注意事项:
(1)、设备使用前应检查各部件的完整性,紧固件是否松动;开机前的准备工作是否做好,是够具备开机条件,在确认无误后方可开机运行。
(2)、电箱及电机必须接地。
(3)、在设备运行时,严禁触摸各旋转部件,特别严禁将手伸入旋风器及除尘器配置的卸料阀下端的出料口处,以防事故发生。
(4)、如需对设备进行维护及保养时,必须在切断电源及关闭气源的状态下进行,严禁带电、带气作业。
二、开机顺序:
(1)、打开冷却水,启动空压机。
空载运行2至3分钟后,在正常运行。
(2)、开动冷冻干燥机(冷却水与空压机冷却水连接在一起)。
(3)、空压机和冷冻干燥机运行正常,气压达到0.7Mpa---1Mpa后,启动主机,调节至所需的转速,再启动风机。
(4)、打开主气管阀之前,调节好电机轴承气密封压力0.03Mpa--0.05Mpa。
以上内容检查好后即开始加料、粉碎。
(5)、除尘器脉冲气压调至0.4Mpa左右。
(6)、根据需要调节物料粗或细时,可调节主机分级轮转速:低粗,高细。
(7)、在物料粉碎后的出料过程中,对有些物料定时用皮锤轻敲输送管道、旋风器、除尘器外壁,以免关闭沾料,造成管道堵塞而影响正常出料。
三、停机顺序:在停止加料后
(1)、关主气管阀门,待压缩机泄压后,关闭空压机电源,关冷冻干燥机,再关引风机,待引风机转速降至一半以下时关变频器,关除尘器,关卸料阀。
(2)、等空压机温度低于60°C左右时,关闭冷却水。
(3)、关于脉冲除尘:做好每天下班停机时,让脉冲仪在工
1
作5--10分钟,把吸附在滤袋上的粉末冲下来,保持引风畅通。
2。
气流磨使用操作规程
设备使用操作规程设备名称:螺旋给料气流磨设备型号: 130-3型青岛艾特功能材料科技有限公司编写目的:为了规范作业,确保安全操作和设备正常运行。
适用范围:适用于130-3型气流磨的安全操作和保养。
设备组成:130-3型气流磨是一种采用高速气流来实现物料超微粉碎的设备。
设备组要有螺旋给料系统、研磨系统、分离系统、过滤系统、电气控制系统、机架、氩气压缩机等部分组成。
工作机理:物料加入研磨室后,气体经喷咀加速后进入研磨室带动物料高速碰撞达到破碎,再经分选轮分选后排出进入分离器,大颗粒返回研磨室区再次进行破碎。
经分级后的物料和气流的混合物进入分离器中旋转向下,在离心力的作用下景物,将物料甩向筒壁,下旋转到筒底后超细粉末随气体经出风口流出,分离后成粉物料经出料阀按要求排出;最后剩余底料由吐料分离器的吐料阀排出。
工艺流程:___ ___ ___ ___开机前准备:开机前检查主机、管路、阀门等是否都处于完好状态;检查电源电压、气源、水源、是否正常;以确保设备正常使用。
开机操作:一、控制柜电源接通后,先关闭气压控制阀门,抽真空;真空度达到后,关闭抽真空阀门,打开气压控制阀门,进行充氩排氧;二、开机前检查氩气压缩机冷却循环水和氩气,氩气的压应力≥,每班至少应放两次氩气过滤器中的冷凝水,氩气压缩机循环水压力应≥;三、起动氩气压缩机前,首先将压缩机连接轮转动5圈然后打开气体进给阀充气约3分钟左右,进行静态排氧。
最后关闭进气阀,起动压缩机;四、启动主控制钮、主控计算机进入工作状态;依次启动氩气(按钮)、分选轮按钮,动态排氧2分钟后启动研磨气体阀(按钮),将入口气体压力调到,研磨气流含氧量≤100ppm;五、启动进料装置;在自动加料过程中,若研磨体晃动过大,说明加料过多,应降低加料控制点减速;六、打开出料阀,每袋成品应不高于袋的2/3,包口时应在袋中保存少量的氩气;关机操作:关机按开机的相反顺序进行。
设备维护保养一、关机后应对研磨机进行擦拭,特别是对出料口粉尘排出口更应擦拭干净,然后放入塑料袋封好。
气流磨操作规程
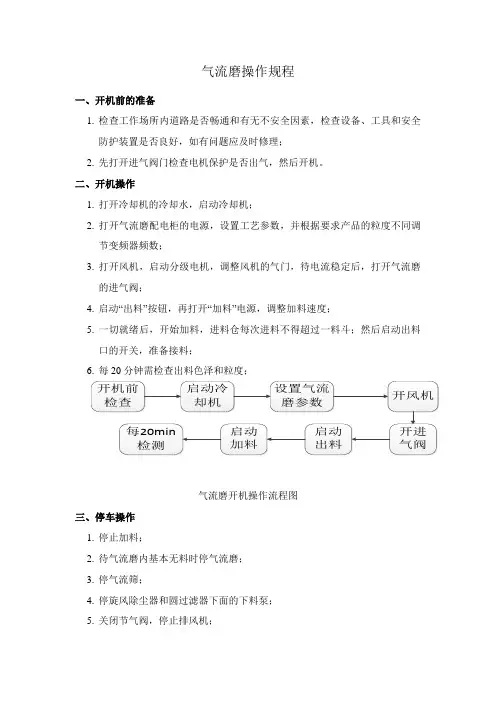
气流磨操作规程一、开机前的准备1.检查工作场所内道路是否畅通和有无不安全因素,检查设备、工具和安全防护装置是否良好,如有问题应及时修理;2.先打开进气阀门检查电机保护是否出气,然后开机。
二、开机操作1.打开冷却机的冷却水,启动冷却机;2.打开气流磨配电柜的电源,设置工艺参数,并根据要求产品的粒度不同调节变频器频数;3.打开风机,启动分级电机,调整风机的气门,待电流稳定后,打开气流磨的进气阀;4.启动“出料”按钮,再打开“加料”电源,调整加料速度;5.一切就绪后,开始加料,进料仓每次进料不得超过一料斗;然后启动出料口的开关,准备接料;6.每20分钟需检查出料色泽和粒度;气流磨开机操作流程图三、停车操作1.停止加料;2.待气流磨内基本无料时停气流磨;3.停气流筛;4.停旋风除尘器和圆过滤器下面的下料泵;5.关闭节气阀,停止排风机;气流磨及相关操作停车顺序流程图四、安全注意事项1.坚守工作岗位,注意力要集中;经常检查运转情况,电动机温升不能超过60℃,轴承温度不得超过70℃,如发现问题及时处理。
2.设备检修和调整时,必须停车进行。
五、规章制度1、生产区域内严禁吸烟、吐痰、乱扔杂物(特殊规定地点除外),保持卫生干净、整洁,违者罚款20元。
2、公司人员严禁醉酒上岗。
发现醉酒上岗者责令当日不准上岗并处罚金500元。
3、工作时间内严禁脱岗、串岗。
违者罚款50元。
4、气流磨操作人员不按生产标准进行操作,产品未达到质量标准,违规者罚款100元。
5、操作人员必须佩戴劳保用品,违者罚款100元。
6、操作人员上岗前必须穿戴好劳动防护用品,必须佩戴护耳器,违者罚款100元。
气流磨操作章程(P113)

小型对撞式气流粉碎机设备说明及操作规程说明书深圳市本征方程石墨烯技术股份有限公司www。
szeeg。
com地址:广东省深圳市坪山新区QLM—90K流化床对撞式气流磨操作章程1、总体性能、工作原理及工作流程1.1、总体性能QLM—90K型气流粉碎设备是一种用超音速气流实现物料粉碎的设备;是一种袖珍化的流化床对撞式气流磨;它能将物料粉碎到微米级,产品粒度均匀、磨体无磨损、无杂物混入、可获得高纯度超细粉。
如用惰性气体作工作介质,可粉碎易氧化物料。
但不得加工易燃易爆物料,否则容易发生危险,造成事故。
总体性能指标喂料粒度100—200目干燥物料出料粒度D50=1—80u m任意可调产量视物料及成品要求而定主机耗电0。
75kw 380V 50Hz主机体积长0。
64m×0.59m×高0。
74m主机重量70kg1.2、粉碎原理及工作流程该设备的工作原理是将高压气体通过具有特殊形状的拉瓦尔喷嘴(6),加速成超音速气流射入粉碎区,使物料流态化,物料颗粒在高速气流所孕育的巨大动能的作用下被加速,在两喷嘴交汇处发生相互冲击碰撞,从而达到粉碎目的.被粉碎的物料随上升气流到达分级区,分级区内的涡轮式超微分级器分选出所需细度的物料。
未被分级器分选的粗料又返回到对撞粉碎区继续粉碎,一直粉碎到所需的细度。
细粉随气流进入高效粉体收集器——旋风收集器(本设备设置两套旋风收集器)。
在这里物料与气体充分分离。
合格的粉体产品被旋风收集器出料口排出,而少量未被收集下来的粉体颗粒随气流进入收尘系统,将所有粉尘收集起来。
气流经过过滤器净化后排空。
2、基本组成及各部件功能、性能指标QLM—90K型气流粉碎设备由以下几个系统组成:气源系统、加料系统、研磨系统、粉体收集系统、收尘系统、控制系统。
下面就各系统作一简单介绍2.1、气源系统由以下四部分组成:2。
1。
1 空气压缩机额定排气量≥1m3/min额定排气压力1。
0 MPa作用:提供气流磨正常运行时所需要的压缩空气.2.1。
气流磨使用操作规程
气流磨使用操作规程(总9页)本页仅作为文档封面,使用时可以删除This document is for reference only-rar21year.March设备使用操作规程设备名称:螺旋给料气流磨设备型号: 130-3型青岛艾特功能材料科技有限公司编写目的:为了规范作业,确保安全操作和设备正常运行。
适用范围:适用于130-3型气流磨的安全操作和保养。
设备组成:130-3型气流磨是一种采用高速气流来实现物料超微粉碎的设备。
设备组要有螺旋给料系统、研磨系统、分离系统、过滤系统、电气控制系统、机架、氩气压缩机等部分组成。
工作机理:物料加入研磨室后,气体经喷咀加速后进入研磨室带动物料高速碰撞达到破碎,再经分选轮分选后排出进入分离器,大颗粒返回研磨室区再次进行破碎。
经分级后的物料和气流的混合物进入分离器中旋转向下,在离心力的作用下景物,将物料甩向筒壁,下旋转到筒底后超细粉末随气体经出风口流出,分离后成粉物料经出料阀按要求排出;最后剩余底料由吐料分离器的吐料阀排出。
工艺流程:开机前准备:开机前检查主机、管路、阀门等是否都处于完好状态;检查电源电压、气源、水源、是否正常;以确保设备正常使用。
开机操作:一、控制柜电源接通后,先关闭气压控制阀门,抽真空;真空度达到后,关闭抽真空阀门,打开气压控制阀门,进行充氩排氧;二、开机前检查氩气压缩机冷却循环水和氩气,氩气的压应力≥,每班至少应放两次氩气过滤器中的冷凝水,氩气压缩机循环水压力应≥;三、起动氩气压缩机前,首先将压缩机连接轮转动5圈然后打开气体进给阀充气约3分钟左右,进行静态排氧。
最后关闭进气阀,起动压缩机;四、启动主控制钮、主控计算机进入工作状态;依次启动氩气(按钮)、分选轮按钮,动态排氧2分钟后启动研磨气体阀(按钮),将入口气体压力调到,研磨气流含氧量≤100ppm;五、启动进料装置;在自动加料过程中,若研磨体晃动过大,说明加料过多,应降低加料控制点减速;六、打开出料阀,每袋成品应不高于袋的2/3,包口时应在袋中保存少量的氩气;关机操作:关机按开机的相反顺序进行。
气流粉碎机设备安全操作规程
气流粉碎机设备安全操作规程为确保气流粉碎机设备的正常运行和使用安全,特制定本操作规程。
所有使用气流粉碎机设备的工作人员,应严格遵守以下安全操作规程,确保工作安全、健康和设备的正常使用。
一、设备操作前的准备1.确认粉碎物的物化性质、粒度大小、含水量等参数,根据参数进行合理定量投放。
2.在进行设备操作前,应对设备进行必要的检查,确保设备处于良好的工作状态,没有零部件脱落和破损。
3.严格按照设备使用手册操作,遵循正确的操作流程。
4.在操作过程中应戴上防护口罩、耳罩、手套等相关防护措施。
5.确保设备运行期间周围没有杂物干扰设备正常运转,并无人员靠近。
二、设备操作时的注意事项1.设备启动前,应先闭合所有电气开关,必要的时候要拉合闸开关。
2.设备启动后,应先将刀片弯曲而非直接撞击粉碎物,防止刀片破损。
3.注意粉碎物的投入速度,避免投入过快,导致设备阻塞。
4.发现设备异常,如异响、震动、电气短路等时,应及时停机,并检查、排除异常,确保设备正常使用。
5.注意设备停机后逐个关闭电气开关,避免意外损伤。
三、使用设备注意事项1.避免使用非标准物料或物料中存在大块硬物,避免造成设备的损坏。
2.调整设备的风量、振幅、运行时间等参数时,应注意按规范操作。
3.不得将气流粉碎机设备用于非规定输送、粉碎物料,以免引起火灾、燃爆等事故。
4.操作人员应注意对设备进行规范维护,以确保设备长时间的正常使用。
5.在设备运行期间,注意设备周围的环境卫生和安全,保证设备运行场地整洁干燥。
四、设备日常维护要点1.定期清理设备内部杂物,并更换过滤袋和重要机件。
2.定期对设备进行检查、保养、维修,保持设备的优良状态和健康使用。
3.在设备停机前,应清洗设备内部粉碎物质残留、清理设备外表面,维持设备整洁易清洗。
4.积极处理设备故障,避免延误和影响生产。
5.保持设备使用记录和维修记录,以便对设备维护情况进行统计、分析与查询。
五、设备事故处理1.发生设备事故后,应立即切断电源,停止设备运转。
气流粉碎分级机安全操作规程
频率升高,粒度变细 频率降低,粒度变粗
1.10 调整加料速度,使分级效率处于最佳状态的同时尽量加大处理量;
1.11 关机步骤:关加料机、二次风、引风机,待引风机完全停稳后方可关分级机。
2.安全注意事项
2.1 穿戴好防护用品必要时戴上防护眼镜;
2.2 设备应有良好可靠的接地线,作业过程中作业员严格按照作业规程操作;
步;
1.3 启动引风机待其转速正常后方可操作下一步骤;
1.4 打开二次风所需开度;
1.5 启动空压泵,排空积水;
1.6 打开脉冲清灰阀将压力调整到 4-4.5Kg/cm2,将脉冲宽度和间隔调至所需宽值,使负压值处
于正常状态;
1.7 启动加料阀,调整加料速度;
1.8 观察系统负压是否稳定,各出料口是否能顺利出料;
气流粉碎分级机安全操作规程 受控
成都郫县磨料厂 文件编号
版本/修改
状态
CZ-05
第 A 版 第 0 次修改 第 1 页 共 1 页
1.操作规程
1.1 操作前,作业人员应仔细阅读设备的操作说明书,了解设备的操作步骤及作业参数;
1.2 开机规程:按规定的转向及频率启动分级机至所需频率(转速),待其转速稳定后方操作下一
3.3 发现故障应及时停机报修,维修后同时在《设备档案》中填写维修记录。
编制
审核
标记 处数 更改文件号
签字 日期 批准
2.3 设备在运行过程中如发生故障及不正常响声时,应立即关停,断开电源后方可进行设备调
整或维修作业查找原因;
2.4 设备在工作中出现断电应立即切断电源开关,以免再作业时或设备自动开启造成不良后果。
3.维护保养
3.1 工作完毕后,及时清除机器上的灰尘和污物;
气流粉碎机操作过程
气流粉碎机操作过程1、范围本操作规程适用于气流粉碎机的安装,运行和日常的维护保养。
2、职责2.1 本操作规程由技术部制定和修订。
2.2操作人员严格按本操作规程控制。
3、操作要求3.1 开机前准备。
3.1.1对引风机、压缩机、粉碎系统等主要设备进行检查,如有故障,及时排除。
3.1.2检查料仓,如有杂物堵塞下料口要及时清除。
3.1.3检查各出料口、各进风口是否处在关闭状态。
3.1.4确定原料是否符合要求,严禁原料中混有杂物及水分含量过高。
3.1.5关闭风机进口风门和二次进风口,以降低风机启动荷载。
3.1.6检查供气压力是否达到粉碎所需压力0.8~1.0mPa。
3.2开机程序:3.2.1开启分级机变频器开关,空车低速运转10分钟,然后按工艺要求通过变频器调节分级机转速。
3.2.2启动引风机,待风机运转平衡后,按工艺要求开启引风机风门和二次风阀门,适当调节各进风量。
3.2.3开启粉碎供气开关,检查压力是否达到要求。
3.2.4开启进料电机,按工艺要求设定进料速度,保持进料稳定。
3.2.5开启旋风收尘上部泻料阀,确保卸料畅通。
3.2.6经常检查料仓,以防进料口堵塞。
3.2.7开机后,根据产品颗粒度要求,不断调整分级轮转速及二次风进风量,直到产品合格。
3.2.8生产稳定后,要及时收集成品和供应原料。
3.3关机程序:3.3.1关闭进料螺旋输送机电机,停止加料。
3.3.2关闭汽源。
3.3.3关闭引风机。
3.3.4关闭分机机。
3.3.5布袋除尘器脉冲继续冲5分以后,收集成品。
3.3.6关闭电源开关。
3.4设备维修与保养。
3.4.1设备在维修时首先必须断电,然后施工。
3.4.2设备在维修时,应全面检查各部件是否完好,检修工作结束以后,按操作规程试运转,一切正常后方能使用。
3.4.3定期检查设备内外部的灰尘、污垢等杂质,并防止锈蚀。
3.4.4设备各处的传动部件在拆修后更换润滑油,正常情况根据设备润滑表添加或更换。
3.5设备的使用与保养3.5.1运转中要注意检查联轴器销轴螺母是否松动,弹性胶垫与下联轴器间隙是否过大?如有异常及时处理。