
索具螺旋扣检验标准
编号:
零部件名称
索具螺旋扣
适用范围 索具螺旋扣
主要组成部 件
包装方式 独立包装、防雨、防潮。
检验依据标 GB/T 3818-1999索具螺旋扣
准
产品技术样本
包装标识
外包装上应有以下标 志: a) 制造厂名称或商标; b) 产品型号、强度等级
和安全工作载荷; c) 制造日期; d) 检查合格印章或船
编号:QGL/RK07.12.052-2015 备注
第 2 步 标准确认 第 3 步 抽样方案
第 4 步 包装
目测
标准齐套性:
b、检验标准为受控、最新版本;
2、是否有该型号部品的技术条件、通用技术标准; 3、是否有检验标准,标准是否为最新版本;
c、受控图纸、检验标准,缺一项时反 馈 SQE。
4、抽样方案:包装、外观、尺寸按一般检验水平Ⅱ,AQL2.5 d、包装、尺寸、外观按抽样方案进行 判定。负荷验证试验、破断负荷试验、
验
规定;要求供方提供检验报告
合标准要求判定不合格。
1. 新增检查项目:
2. 原因描述:
说明
3. 测试方法:
4. 注意事项:
SQE:
日期:
1.
检 验 记 录 2.
要求
3.
4.
抽样方案按照第 3 步规定进行;对供应商的每个送货批次产品进行随机抽样检验。 对产品的 1、4、5、7、8、9、10 步的检验结果:检验合格,记录“Y”字样;检验不合格,记录“N”字样,并对不合格项目的原因作出详细记录。 对产品的第 6 步的检测结果:检验合格,记录“Y”字样;检验不合格,记录“N”字样,并对不合格项目的原因或测试数据作出详细记录。 产品的最终判定结果必须用“Y”、“N”作出判定,
第5步
第6步 第7步 第8步 第9步 第 10 步
螺旋扣零件不应有裂纹、疤痕、夹层及其它影响强度的
外观
目测
缺陷;零件表面应光洁,锐变应倒圆。锻造零件部允许 有折叠,飞边应打磨。焊接件焊缝应焊透,不应有气孔、h、外观质量不合格则判定不合格
砂眼、夹渣、裂纹、咬边、弧坑等缺陷
游标卡尺
尺寸
( 精 度 9、依据抽样方案抽取产品。标准要求见附录1。或依据 i、依据标准要求或供方样本逐项检验,
破 断 负 荷 专用工装 试验
k、对供应商报告内容进行验证,不符 11、按附录2要求进行负荷验证试验后,继续加载至规定 的最小破断负荷(即极限负荷),然后卸去负荷,不应 合标准要求判定不合格。正常供货每月
提供一次检验报告,长期未供货后再次 产生断裂现象。要求供方提供检验报告
供货时提供检验报告。
硬度试验 硬度日常检验时均需逐项检验。 2、原则上:若出现质量问题或发现问题需增加特殊检查项目或有重点的对供方进行检查,SQE 人员必须在 1 个工作日内在“说明”栏中详细标注抽检 测试要求,并签字确认;并在 5 个工作日内完成检验标准的换版工作,到期未换版由检验人员反馈部门负责人。
附录一螺旋扣型式尺寸
进行抽样;负荷验证试验、破断负荷试验、硬度试验、 硬度试验、外观检验、镀层检测、尺寸 抽样方案按照《外购件质量管理 外观检验、镀层检测、尺寸检测每批次要求供应商提供 检测按检验报告内容判定,报告内容不 规定》
检验报告。
符合标准要求判定不合格。
e、如标识信息与送检信息不符,则判
6、核对产品外包装上是否贴有物料标识;标识信息是否 定为不合格并反馈采购经理。
0.02mm)
供应商样本。
尺寸不符合标准判定不合格
米尺(分度
值 1mm)
负荷验证
试验
专用工装
10、依据抽样方案抽取产品。按附录 2 要求进行负荷验 j、对供应商报告内容进行验证,不符
证试验,试验后进行外观检查和测量,不得有裂纹和永 合标准要求判定不合格。 久性变形,并保证其正常工作。要求供方提供检验报告
12、依据抽样方案抽取产品。检查产品的布氏硬度,硬 l、对供应商报告内容进行验证,不符
度值应符合表9的规定。要求供方提供检验报告
合标准要求判定不合格。
13、依据抽样方案抽取产品,检查镀锌层厚度,镀锌层
镀锌层检
m、对供应商报告内容进行验证,不符
镀层测厚仪 厚度不小于40um。镀锌层与基体的结合应符合GB9799的
检部门认可标记
关键特性 尺寸
备注 变更标记 变更申请单号
检验员确认/日期
拟制/日期 审核/日期 批准/日期
索具螺旋扣检验标准
操作步骤 检验项目 检测设备
详细操作方法及内容
第 1 步 资料审查
1、制造商应需提供自检报告
标准要求、注意事项
a、供应商自检报告内容包含:负荷验 证试验、硬度试验、外观检验、镀层检 测、尺寸检测。
f、如标识格式不符公司规定,则判定 与送货单上的规格、物料号相同,并确认标识格式是否
不合格并反馈采购经理。
符合公司规定;
g、如外包装不合格,则需根据外包装
7、目检产品的外包装质量,确认是否有破损、刮擦、磕 不合格严重性、物料所需储存时间、物
碰、淋雨雪痕迹;
料安装地点,物料是否需要转储等信
息,反馈 SQE 判定。
索具螺旋扣FIT
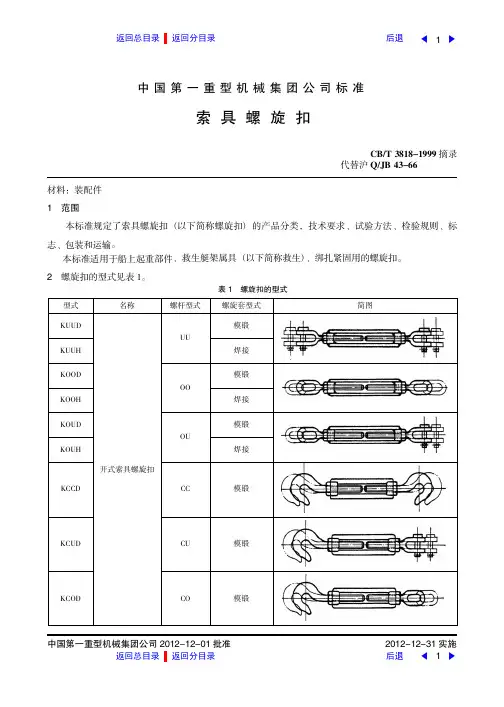
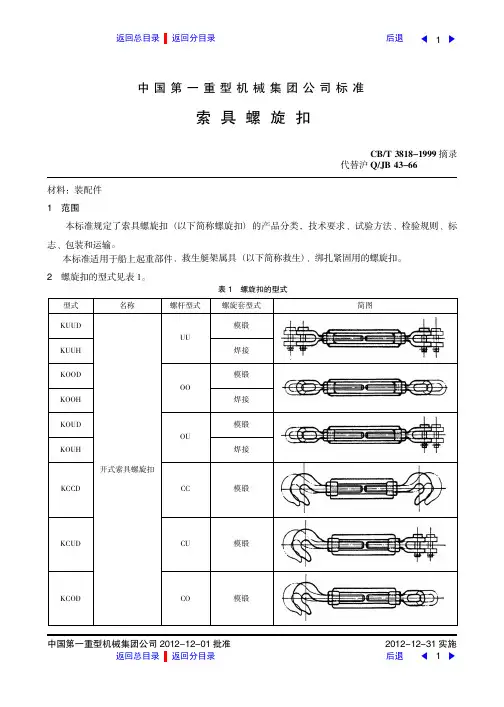
型式名称螺杆型式螺旋套型式简图KUUD 开式索具螺旋扣UU模锻KUUH 焊接KOOD OO模锻KOOH 焊接KOUD OU模锻KOUH焊接KCCD模锻KCUD 模锻KCOD CO 模锻CCCU 表1螺旋扣的型式中国第一重型机械集团公司标准索具螺旋扣CB/T 3818-1999摘录代替沪Q/JB 43-66中国第一重型机械集团公司2012-12-01批准2012-12-31实施材料:装配件1范围本标准规定了索具螺旋扣(以下简称螺旋扣)的产品分类,技术要求、试验方法、检验规则、标志、包装和运输。
本标准适用于船上起重部件、救生艇架属具(以下简称救生)、绑扎紧固用的螺旋扣。
2螺旋扣的型式见表1。
1返回总目录返回分目录后退3螺旋扣的规格和参数见表2。
表2螺旋扣的规格和参数kN螺杆直径mm M 级P 级安全工作负荷SWL最小破断负荷安全工作负荷SWL最小破断负荷起重、绑扎救生起重、绑扎救生M61.20.84.8 1.81.06.0M8 2.51.69.6 4.0 2.515M10 4.02.515 6.0 4.024M12 6.0 4.0248.0 5.030M149.0 6.036128.048M16128.048171060M18171060211272M20211272271696M222716963520120M2435201204525150M2745281685534204M3055352107543258M3675503009563378M39956036012075450M421057042014585510M4814090540180110660M56175115690220140840M60210125750250160960M642501609603202001200注:本标准强度计算起重、绑扎按σ[]=12σs ;救生按σ[]=16σb 。
型式名称螺杆型式螺旋套型式简图ZCUD旋转式索具螺旋扣CU 模锻ZUUDUU 模锻续表1螺旋扣的型式4螺旋扣的结构型式和基本尺寸。
索具螺旋扣使用 标准

索具螺旋扣使用标准螺旋扣是一种用于连接索具(如绳子、钢丝绳等)的装置,常用于户外运动、登山、露营和其他需要系紧索具的场合。
索具螺旋扣具有一定的使用标准,以下是一些常见的注意事项:1. 选择合适的螺旋扣:根据所需承载力和使用环境,选择适合的螺旋扣。
一般来说,螺旋扣的承载力可以标注在产品上或相关说明中。
2. 检查螺旋扣的质量:确保螺旋扣没有明显的损坏或裂纹。
不要使用损坏的螺旋扣,以确保安全。
3. 正确使用螺旋扣:将索具通过螺旋扣的孔洞,并用合适的方法锁紧。
根据螺旋扣的设计,可能需要将索具通过螺旋扣的圈环或通道,并确保索具牢固地固定在螺旋扣上。
4. 调整索具长度:根据需要,可以通过调节索具的长度来适应不同的使用场合。
确保索具的长度调整到合适的位置后,再锁紧螺旋扣。
5. 检查固定情况:在使用索具螺旋扣后,确保索具固定牢固,没有松动和滑动。
这是为了避免意外事故和保证安全。
6. 定期检查螺旋扣和索具:定期检查螺旋扣和使用的索具,特别是在重要的应力位置,确保它们没有磨损、锈蚀或其他损坏情况。
如果发现任何损坏,请及时更换。
7. 不要超过螺旋扣的承载能力:根据螺旋扣的规格和标示,确保不要超过其承载能力。
超过承载能力可能会导致螺旋扣断裂或松脱,引发严重事故。
8. 避免过度锁紧:在锁紧螺旋扣时,适度用力即可。
过度锁紧可能会导致螺旋扣变形或损坏。
9. 防止索具打结:确保索具没有打结或交叉缠绕,以免影响使用效果或引起意外。
10. 学习正确的使用方法:如果您不熟悉使用索具螺旋扣的方法,请参考相关教学视频或咨询专业人士,学习正确的使用技巧和注意事项。
总之,正确地使用索具螺旋扣非常重要,它们可以提供额外的安全支持。
确保遵守相关的使用标准和注意事项,以确保您的安全和使用效果。
请注意,以上提供的是一些一般性的使用标准,具体的使用方法和注意事项还需根据具体产品和厂商的说明进行操作。
建议在使用索具螺旋扣时,仔细阅读产品说明书,并按照其规定的使用方法进行操作。
索具螺旋扣.FIT)
后退
2
C月/T 3818原1999 摘录返回总目录 返回分目录
4 螺旋扣的结构型式和基本尺寸。 4.1 KUUD 型和 KUUH 型螺旋扣的结构型式和基本尺寸见图 1 及表 3。
后退
3
KUUD 型
KUUH 型
1—模锻螺旋套;2—U 形左螺杆;3—U 形右螺杆;4—锁紧螺母;5—光直销;6—开口销;7—焊接螺旋套。
13.7
-
M39
31.0
49
49
41
120
770/1035
-
19.3
-
M42
34.0
52
52
45
130
810/1075
-
21.8
-
M48
40.0
58
58
50
140
890/1180
-
32.9
-
M56
43.0
65
65
57
150
920/1210
-
40.9
-
M60
46.0
70
70
61
170 1010/1320
17.0
30
30
23
70
470/655
3.3
3.8
M24
M24
19.5
32
32
26
80
540/775
5.3
5.7
M27
M27
21.5
36
36
30
90
575/790
6.2
6.7
M30
M30
24.5
40
40
32
100
CB/T3818-1999标准
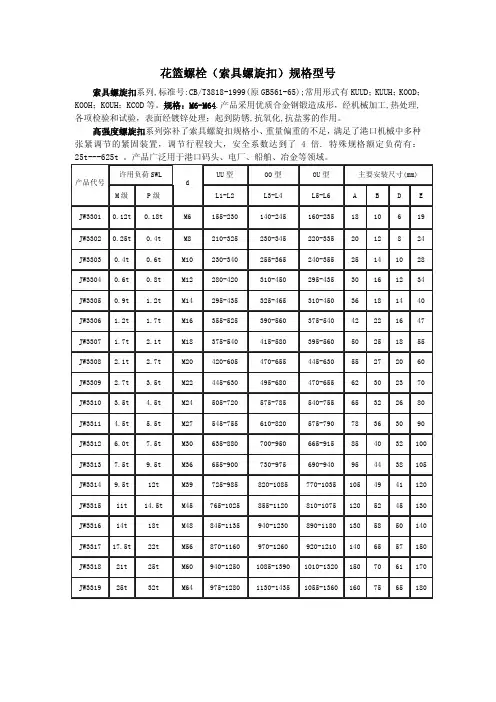
花篮螺栓(索具螺旋扣)规格型号索具螺旋扣系列,标准号:CB/T3818-1999(原GB561-65);常用形式有KUUD;KUUH;KOOD;KOOH;KOUH;KCOD等。
规格:M6-M64.产品采用优质合金钢锻造成形,经机械加工,热处理,各项检验和试验,表面经镀锌处理;起到防锈,抗氧化,抗盐雾的作用。
高强度螺旋扣系列弥补了索具螺旋扣规格小、重量偏重的不足,满足了港口机械中多种张紧调节的紧固装置,调节行程较大,安全系数达到了4倍. 特殊规格额定负荷有:25t---625t 。
产品广泛用于港口码头、电厂、船舶、冶金等领域。
许用负荷SWL UU型 OO型 OU型 主要安装尺寸(mm)产品代号M级 P级 dL1-L2 L3-L4 L5-L6 A B D EJW3301 0.12t 0.18t M6 155-230 140-245 160-235 18 10 6 19 JW3302 0.25t 0.4t M8 210-325 230-345 220-335 20 12 8 24 JW3303 0.4t 0.6t M10 230-340 255-365 240-355 25 14 10 28 JW3304 0.6t 0.8t M12 280-420 310-450 295-435 30 16 12 34 JW3305 0.9t 1.2t M14 295-435 325-465 310-450 36 18 14 40 JW3306 1.2t 1.7t M16 355-525 390-560 375-540 42 22 16 47 JW3307 1.7t 2.1t M18 375-540 415-580 395-560 50 25 18 55 JW3308 2.1t 2.7t M20 420-605 470-655 445-630 55 27 20 60 JW3309 2.7t 3.5t M22 445-630 495-680 470-655 62 30 23 70 JW3310 3.5t 4.5t M24 505-720 575-785 540-755 65 32 26 80 JW3311 4.5t 5.5t M27 545-755 610-820 575-790 78 36 30 90 JW3312 6.0t 7.5t M30 635-880 700-950 665-915 85 40 32 100 JW3313 7.5t 9.5t M36 655-900 730-975 690-940 95 44 38 105 JW3314 9.5t 12t M39 725-985 820-1085 770-1035 105 49 41 120 JW3315 11t 14.5t M45 765-1025 855-1120 810-1075 120 52 45 130 JW3316 14t 18t M48 845-1135 940-1230 890-1180 130 58 50 140 JW3317 17.5t 22t M56 870-1160 970-1260 920-1210 140 65 57 150 JW3318 21t 25t M60 940-1250 1085-1390 1010-1320150 70 61 170 JW3319 25t 32t M64 975-1280 1130-1435 1055-1360160 75 65 180索具螺旋扣系列,标准号:CB/T3818-1999(原GB561-65);常用形式有KUUD;KUUH;KOOD;KOOH;KOUH;KCOD 等。
螺纹检验规范
螺纹检验规范Document serial number【UU89WT-UU98YT-UU8CB-UUUT-UUT108】螺纹检验规范一、目的:为了对产品螺纹的合格判定依据作出规定,规范产品螺纹的加工和检验控制,特制定本规范。
二、范围:适用于本公司铝制品内螺纹及圆铜制品外螺纹的加工和检验控制。
三、定义:全通:螺纹规能从工件螺纹的第一扣牙一直通到工件螺纹的最后一扣牙;顺通:螺纹规能全通,且用三个手指以正常力度转动一下,松开手指后螺纹规能自由旋转。
紧通:螺纹规能全通,但用三个手指以正常力度转动一下,松开手指后螺纹规不能自由旋转,螺纹规只有在手指持续用力的情况下才能转动,并且手感较紧。
较粗牙:米制螺纹螺距>1mm、英制/美制螺纹螺距代号数值<24的螺纹;较细牙:米制螺纹螺距<1mm、英制/美制螺纹螺距代号数值≧24的螺纹。
四、判定准则:螺纹合格与否的判定原则:4.1.1对于外螺纹,必须保证螺纹通止规合格,同时螺纹大径应在公差范围内;4.1.2对于内螺纹,必须保证螺纹通止规合格,同时螺纹小径应在公差范围内。
当产品外螺纹受电镀锌影响时,螺纹检验判定的通止规要求:4.2.1 产品外螺纹受电镀影响,对于米制、美制螺纹及英制圆柱螺纹,镀后规具用于镀前检验的判定法则,详见附录“米制、美制及英制圆柱螺纹通止规控制要求一览表”。
4.2.2对于米制、美制螺纹及英制圆柱螺纹,分别使用镀后规控制镀后螺纹、镀前规控制镀前螺纹的判定规则,类同产品不需电镀或者镀层对内螺纹无影响时用镀后规控制的判别,详见附录“米制、美制及英制圆柱螺纹通止规控制要求一览表”。
米制普通螺纹,加工公差和规具的选用参见下表:产品不需电镀或者电镀对内螺纹无影响时,螺纹检验判定的通止规要求4.3.1产品不需电镀,焊接对螺纹没有影响或不需焊接,但除油有影响时,用螺纹规检除油前后产品的经验法则,详见附录“米制、美制及英制圆柱螺纹通止规控制要求一览表”。
螺栓拧紧检验标准

螺栓拧紧检验标准
1.外观检验:螺栓表面不应有明显氧化、裂纹、划痕等缺陷,螺纹牙应清晰,无变形、崩边等现象。
2.尺寸检验:检查螺栓的直径、长度、螺纹牙的尺寸和螺距是否符合标准。
3.力矩检验:根据螺栓的尺寸和材质,以标准规定的力矩进行拧紧,检查是否能完成规定的扭矩,并且螺栓是否有松动、变形等现象。
4.拉伸强度检验:对螺栓进行拉伸试验,检查其抗拉强度是否符合标准要求。
5.脱落力检验:在螺栓紧固后,以规定的脱落力进行拆卸,检查螺栓是否能承受规定的脱落力而不松动。
6.盒装检验:检查螺栓的包装是否完好,螺栓是否齐全,是否存在混装或错装现象。
螺孔加工和螺栓紧固检验规范
螺孔加工和螺栓紧固检验规范
一、标准
各螺孔加工单元应按照《螺孔加工工艺规范》的要求进行加工。
各装配单元应按照《螺栓防松作业规范》的要求进行装配,并严格执行《螺栓标准扭矩及预紧力标准》和《螺纹紧固胶使用规范》。
二、检验方法
使用螺纹通止规检验螺孔底孔及螺纹规格;使用标准螺栓和直角尺检验螺孔垂直度;使用扭矩扳手检测螺栓扭矩。
检验标准依据第一条中相关要求及规范。
三、职责
进厂检验站负责外购外协物资的螺孔检验并做好检验记录。
机加工分厂检验员负责机加工分厂所加工螺孔的检验,技术质量部检验站检验员负责抽检,
装配分厂检验员负责其装配螺栓的实施及过程控制,技术质量部成品检验站负责抽检。
要求操作工和分厂检验员全部自检,技术质量部检验站抽检,抽检率不得低于30%。
五、检验记录
各责任人认真填写《**产品螺孔加工质量检验记录》和《**产品螺栓紧固质量检验记录》,其中《**产品螺孔加工质量检验记录》由分厂检验站负责存档,《**产品螺栓紧固质量检验记录》存入整机档
案。
五、考核
螺孔加工质量或螺紧固质量不合格的,视同主要项不合格,按照100-200元/起进行考核。
技术质量部
二O一四年八月十四日。
吊索具安全检查标准
项目
检查项目
报废标准
安全系数
每一节距长度断丝根数
绳6×19
绳6×37
绳6×61
交绕
顺绕
交绕
顺绕
交绕
顺绕
钢
丝
绳
断丝
5
12
6
22
11
36
18
14
7
26
13
38
19
16
8
30
15
40
20
断股
钢丝绳出现整根绳股断裂、芯子外漏。
绳径
相互垂直两条直径平均值:抗扭钢丝绳相对公称直径减小3%,其它钢.25%。
裂纹
钳体用肉眼发现裂纹。
锈蚀
钳体严重锈蚀,转动部位转动不灵活。
其他
是否有其它影响安全使用隐患。
吊带纤维软化、老化、弹性变小、强度减弱。
纤维表面粗糙易于剥落。
吊带出现死结。
吊带表面有过多的点状疏松、腐蚀、酸碱烧损以及热熔化或烧焦。
带有红色警戒线吊带的警戒线裸露。
其他
是否有其它影响安全使用隐患。
起重钳
(吊钩)
开口度
钳口变形达到原开口度的5%。
磨损
钳轴磨损量达到原直径的5%。钳轴口的磨损量达到原尺寸的10%。钳舌及钳口板磨损量达到原齿高的20%。
裂纹
裂纹或高拉应力区出现深凹痕,锐利横向凹痕。
修复
连环修复后,未能平滑过渡或直径减少量大于原公称直径的10%。
扭曲、锈蚀
扭曲、严重锈蚀以后积垢不能加以排除。
开口度
开口度有端部配件,开口度比原尺寸增加10%。
其他
是否有其它影响安全使用隐患。
吊带
CB/T花篮螺栓标准
C B/T花篮螺栓标准 The pony was revised in January 2021索具螺旋扣系列,标准号:CB/T3818-1999(原GB561-65);常用形式有KUUD;KUUH;KOOD;KOOH;KOUH;KCOD 等。
规格:M6-M64.产品采用优质合金钢锻造成形,经机械加工,热处理,各项检验和试验,表面经镀锌处理;起到防锈,抗氧化,抗盐雾的作用。
公司研制开发的高强度螺旋扣系列弥补了索具螺旋扣规格小、重量偏重的不足,满足了港口机械中多种张紧调节的紧固装置,调节行程较大,安全系数达到了4倍. 特殊规格额定负荷有:25t---625t 。
产品广泛用于港口码头、电厂、船舶、冶金等领域。
公司的高强度起重工具系列产品,以更高的强度,更轻的重量,更简单便捷的操作,服务于装卸行业。
公司是《中国港口协会》会员企业,公司主要产品:高强度抓斗提升链;C型快速卸扣;钢丝绳梨形绳套;防转套;钢索索节;楔形接头;索具螺旋扣;重型钢丝绳夹等由中国船级社CCS试验发证。
宁波北仑君威起重配件有限公司电话:6地址:宁波北仑大碶杜家46号联系人:钱先生传真:8花篮螺栓(索具螺旋扣)规格型号索具螺旋扣系列,标准号:CB/T3818-1999(原GB561-65);常用形式有KUUD;KUUH;KOOD;KOOH;KOUH;KCOD等。
规格:M6-M64.产品采用优质合金钢锻造成形,经机械加工,热处理,各项检验和试验,表面经镀锌处理;起到防锈,抗氧化,抗盐雾的作用。
高强度螺旋扣系列弥补了索具螺旋扣规格小、重量偏重的不足,满足了港口机械中多种张紧调节的紧固装置,调节行程较大,安全系数达到了4倍. 特殊规格额定负荷有:25t---625t 。
产品广泛用于港口码头、电厂、船舶、冶金等领域。
起重锁扣标准
起重锁扣标准
起重设备钢丝绳卡扣是用于连接钢丝绳的重要部件,其安全性
直接关系到起重设备的使用安全。
因此,有关钢丝绳卡扣的设计、
制造、检验、使用和维护必须遵循相关的标准和规范。
一、国内外常用标准
目前国内常用的起重设备钢丝绳卡扣标准主要包括GB、JB、YB、ZB等;而国外则主要参照ISO、DIN、ASTM、BS等标准。
这些标准
都对卡扣的型号、规格、材料、检测方法等做了详细的规定。
二、卡扣的种类和规格
根据安装方式和用途不同,起重设备钢丝绳卡扣主要有搭接式、压制式、扣接式、铆接式等种类。
不同种类的卡扣也有不同的规格,根据绳径和工作载荷来选择不同规格的卡扣。
三、检测方法
起重设备钢丝绳卡扣在使用过程中需要经常进行检测,主要检
测内容包括卡扣的磨损、变形、裂纹等。
常用的检测方法有目视检查、磁粉探伤、超声波探伤等。
四、注意事项
使用起重设备钢丝绳卡扣时,应遵循相关标准和规范,选择符
合规定的卡扣,并严格按照使用说明书进行安装和使用。
同时,还
要注意勤检查、定期保养,在发现卡扣异常情况时及时更换。
五、结语
起重设备钢丝绳卡扣是起重设备重要的连接部件,在使用过程
中应注意对其进行规范的安装、使用和检测。