
焊条筒使用管理规定 2
焊条筒使用管理规定
一、目的
为了加强焊条筒的规范使用,提高焊接质量,特制订此规定。
二、执行人员
生产车间内进行焊接操作的钢焊工;质检部检验员负责监督使用情况,库管员负责监督周期更换情况。
三、规定细则
1、焊条筒实行专人专用原则,不得随意使用他人的焊条筒;
2、焊条筒在使用过程中,应按照相关要求将筒盖盖好,避免桶内焊条的焊接温度不够;不得肆意摆放,踩踏;
3、在地面作业时,焊条筒应及时将保温电源接通;个别登高或设备内部作业,考虑到安全方面不易操作,可以不接通保温电源,但注意随时将焊条筒盖盖好;
4、下班后,应将未用完的焊条及时退库,并将焊条筒集中摆放到指定位置进行通电保温;
5、焊条筒实行周期更换制度,正常使用周期为六个月,到期更换;若在此周期内出现破损,对持有者进行处罚。
6、对于超过正常使用周期的焊条筒,给予当事人元一次性奖励。
本规定将于年月日起执行!
(注:焊条筒集中摆放位置在洁净厂房小门进门左手边)。
焊条使用前的烘干与保管规定
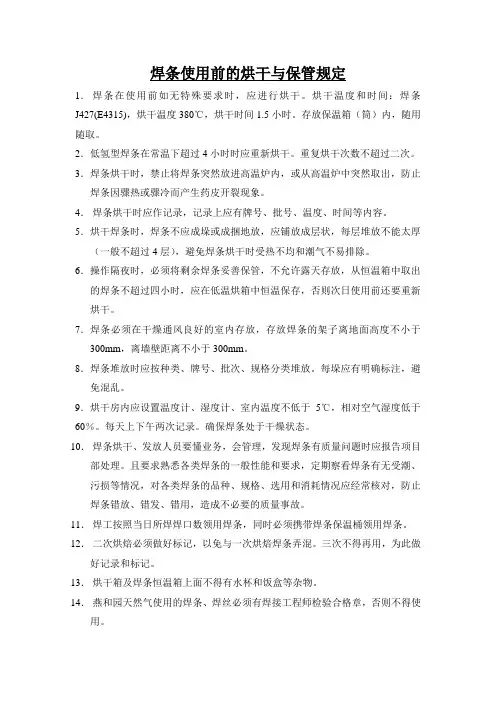
焊条使用前的烘干与保管规定1.焊条在使用前如无特殊要求时,应进行烘干。
烘干温度和时间:焊条J427(E4315),烘干温度380℃,烘干时间1.5小时。
存放保温箱(筒)内,随用随取。
2.低氢型焊条在常温下超过4小时时应重新烘干。
重复烘干次数不超过二次。
3.焊条烘干时,禁止将焊条突然放进高温炉内,或从高温炉中突然取出,防止焊条因骤热或骤冷而产生药皮开裂现象。
4.焊条烘干时应作记录,记录上应有牌号、批号、温度、时间等内容。
5.烘干焊条时,焊条不应成垛或成捆地放,应铺放成层状,每层堆放不能太厚(一般不超过4层),避免焊条烘干时受热不均和潮气不易排除。
6.操作隔夜时,必须将剩余焊条妥善保管,不允许露天存放,从恒温箱中取出的焊条不超过四小时,应在低温烘箱中恒温保存,否则次日使用前还要重新烘干。
7.焊条必须在干燥通风良好的室内存放,存放焊条的架子离地面高度不小于300mm,离墙壁距离不小于300mm。
8.焊条堆放时应按种类、牌号、批次、规格分类堆放。
每垛应有明确标注,避免混乱。
9.烘干房内应设置温度计、湿度计、室内温度不低于5℃,相对空气湿度低于60%。
每天上下午两次记录。
确保焊条处于干燥状态。
10.焊条烘干、发放人员要懂业务,会管理,发现焊条有质量问题时应报告项目部处理。
且要求熟悉各类焊条的一般性能和要求,定期察看焊条有无受潮、污损等情况,对各类焊条的品种、规格、选用和消耗情况应经常核对,防止焊条错放、错发、错用,造成不必要的质量事故。
11.焊工按照当日所焊焊口数领用焊条,同时必须携带焊条保温桶领用焊条。
12.二次烘焙必须做好标记,以免与一次烘焙焊条弄混。
三次不得再用,为此做好记录和标记。
13.烘干箱及焊条恒温箱上面不得有水杯和饭盒等杂物。
14.燕和园天然气使用的焊条、焊丝必须有焊接工程师检验合格章,否则不得使用。
15.及时收集焊条头和废焊条(存放在焊条房外回收空桶内)。
北京燕山华龙建筑工程有限公司保温公司二○一○年九月八日常用焊条烘干要求。
焊条管理制度
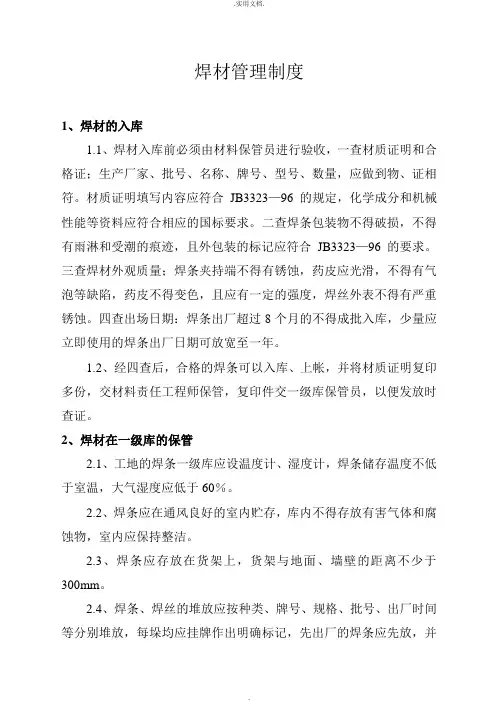
焊材管理制度1、焊材的入库1.1、焊材入库前必须由材料保管员进行验收,一查材质证明和合格证;生产厂家、批号、名称、牌号、型号、数量,应做到物、证相符。
材质证明填写内容应符合JB3323—96的规定,化学成分和机械性能等资料应符合相应的国标要求。
二查焊条包装物不得破损,不得有雨淋和受潮的痕迹,且外包装的标记应符合JB3323—96的要求。
三查焊材外观质量;焊条夹持端不得有锈蚀,药皮应光滑,不得有气泡等缺陷,药皮不得变色,且应有一定的强度,焊丝外表不得有严重锈蚀。
四查出场日期:焊条出厂超过8个月的不得成批入库,少量应立即使用的焊条出厂日期可放宽至一年。
1.2、经四查后,合格的焊条可以入库、上帐,并将材质证明复印多份,交材料责任工程师保管,复印件交一级库保管员,以便发放时查证。
2、焊材在一级库的保管2.1、工地的焊条一级库应设温度计、湿度计,焊条储存温度不低于室温,大气湿度应低于60%。
2.2、焊条应在通风良好的室内贮存,库内不得存放有害气体和腐蚀物,室内应保持整洁。
2.3、焊条应存放在货架上,货架与地面、墙壁的距离不少于300mm。
2.4、焊条、焊丝的堆放应按种类、牌号、规格、批号、出厂时间等分别堆放,每垛均应挂牌作出明确标记,先出厂的焊条应先放,并应随时检查保管的焊条有无受潮和污损。
2.5、氧气瓶、乙炔瓶的堆放间隔不少于20m,乙炔瓶即使是空瓶也不准倒置,氩气、氧气、乙炔气的满瓶和空瓶必须分开堆放,且有明确标记。
气瓶应放置在阴凉、通风的地点,不得直接曝晒。
2.6、存放一年以上的焊条,或保存期发现质量问题或保管员对质量有疑心的焊条,应上报材料责任工程师会同焊接责任工程师一起进行各种性能试验,合格前方能发放,否那么应予以报废处理。
3、一级库的出库及二级库的保管3.1、焊材二级库仅作为焊条、焊丝保管。
3.2、焊材二级库保管员〔烘干员〕根据工程需要,从工地焊材一级库领取焊条、焊丝,每次的领用量不应超过工地两天的用量。
焊接材料的保管及使用规程
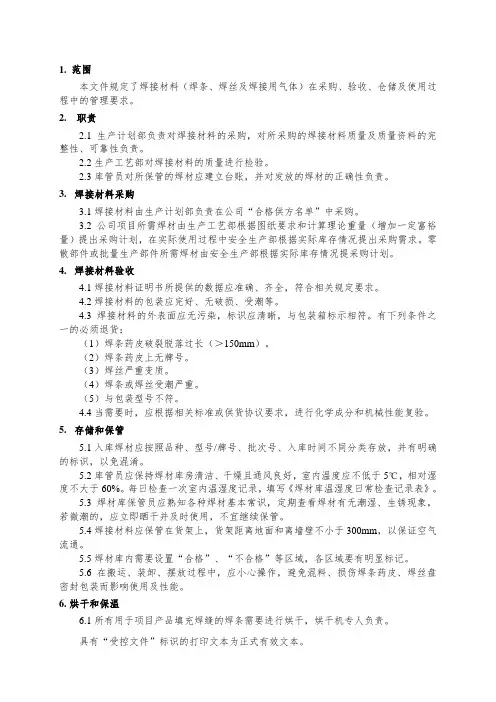
1. 范围本文件规定了焊接材料(焊条、焊丝及焊接用气体)在采购、验收、仓储及使用过程中的管理要求。
2. 职责2.1生产计划部负责对焊接材料的采购,对所采购的焊接材料质量及质量资料的完整性、可靠性负责。
2.2生产工艺部对焊接材料的质量进行检验。
2.3库管员对所保管的焊材应建立台账,并对发放的焊材的正确性负责。
3.焊接材料采购3.1焊接材料由生产计划部负责在公司“合格供方名单”中采购。
3.2公司项目所需焊材由生产工艺部根据图纸要求和计算理论重量(增加一定富裕量)提出采购计划,在实际使用过程中安全生产部根据实际库存情况提出采购需求。
零散部件或批量生产部件所需焊材由安全生产部根据实际库存情况提采购计划。
4.焊接材料验收4.1焊接材料证明书所提供的数据应准确、齐全,符合相关规定要求。
4.2焊接材料的包装应完好、无破损、受潮等。
4.3焊接材料的外表面应无污染,标识应清晰,与包装箱标示相符。
有下列条件之一的必须退货:(1)焊条药皮破裂脱落过长(>150mm)。
(2)焊条药皮上无牌号。
(3)焊丝严重变质。
(4)焊条或焊丝受潮严重。
(5)与包装型号不符。
4.4当需要时,应根据相关标准或供货协议要求,进行化学成分和机械性能复验。
5.存储和保管5.1入库焊材应按照品种、型号/牌号、批次号、入库时间不同分类存放,并有明确的标识,以免混淆。
5.2库管员应保持焊材库房清洁、干燥且通风良好,室内温度应不低于5℃,相对湿度不大于60%。
每日检查一次室内温湿度记录,填写《焊材库温湿度日常检查记录表》。
5.3焊材库保管员应熟知各种焊材基本常识,定期查看焊材有无潮湿、生锈现象,若微潮的,应立即晒干并及时使用,不宜继续保管。
5.4焊接材料应保管在货架上,货架距离地面和离墙壁不小于300mm,以保证空气流通。
5.5焊材库内需要设置“合格”、“不合格”等区域,各区域要有明显标记。
5.6在搬运、装卸、摆放过程中,应小心操作,避免混料、损伤焊条药皮、焊丝盘密封包装而影响使用及性能。
焊条保温桶使用、焊条头回收管理制度

四川科华石油化工设备工程有限公司焊条保温桶使用、焊条头回收管理制度为确保焊条在现场使用时不至于受潮,造成气孔、氢致裂纹等严重焊接缺陷,现车间内电焊工一律配备焊条保温筒。
一、各班电焊工必须在班前到焊材库填写焊材领用单后按填写数量进行领用已烘干好的焊条,焊工到焊材库领取焊条时必须带上合格的保温筒才能领取烘干好的焊条,若焊工所持焊条筒已破损,未达到使用标准,库管员拒绝发放焊材。
二、焊条保温筒在使用过程中的规定:1、初次使用时,检查保温筒是否具有出厂合格证、是否在有效的使用时间内。
2、使用焊条筒需做标识,焊工在领用焊条筒时,由库管配发不干胶标签,统一贴于焊条筒外壁,筒盖正下方30mm处固定位臵,以免发生混淆。
3、保温筒外观完好,无严重撞击痕迹,具有良好密闭性。
2、保温筒需使用AC220V加热在使用过程中应使用单独的电源,严禁与其它设备混用电源,以免损毁保温筒;保温筒需使用DC60-120V 加热时,需用原配的插头一根夹住电焊机的+极,一根夹住电焊机的—极。
3、在施焊过程中必须保持保温筒为桶盖闭合的保温状态,严禁焊工手中持有多余的焊条,每次只能取出1-3根,要做到随用随取,取完焊条后,要及时将焊条保温筒盖好,以保证焊条干燥。
4、当焊工高空作业时,焊条保温筒必须要用安全绳与作业平台的牢固物体可靠连接,严禁上下抛掷焊条筒,防止高空坠落伤害他人,若必须垂直运送,必须使用安全绳或吊装设施。
三、考核项目1、电焊工不配备焊条保温筒,按每人、每次计算,罚款20元。
2、电焊工取完焊条,不盖保温筒筒盖,按每人、每次计算罚款10元。
3、电焊工手中若拿有多余焊条或焊条散落在施焊地点,按每人、每次计算,罚款20元。
4、若发现屡教不改者按以上所有罚款叠加翻倍处罚,并停班1-2天。
5、保温筒每人1只,使用满一年后可继续使用的,给以50元奖励;未满一年需继续领用时,则在领用人的工资中扣除保温筒的成本价。
四、焊条头回收管理制度1、焊工在焊材领用时,要求焊材领用人按上次领用焊材数量的80%以上回交焊条头(焊条头长度≤ mm)。
焊材保管规定
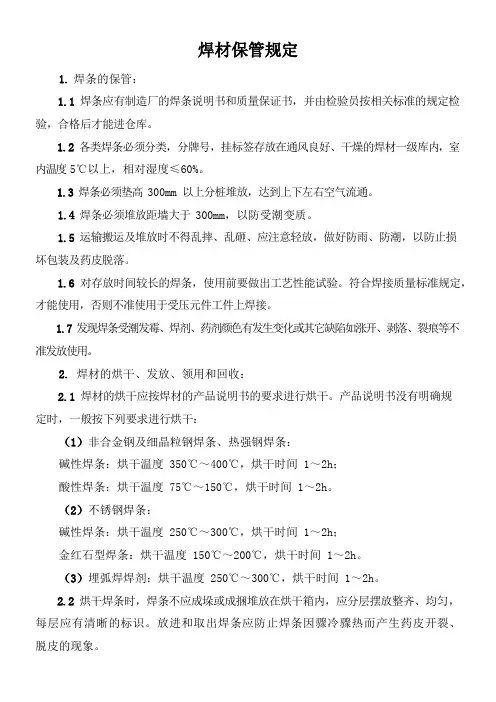
焊材保管规定1.焊条的保管:1.1焊条应有制造厂的焊条说明书和质量保证书,并由检验员按相关标准的规定检验,合格后才能进仓库。
1.2各类焊条必须分类,分牌号,挂标签存放在通风良好、干燥的焊材一级库内,室内温度5℃以上,相对湿度≤60%。
1.3焊条必须垫高 300mm 以上分桩堆放,达到上下左右空气流通。
1.4 焊条必须堆放距墙大于 300mm,以防受潮变质。
1.5运输搬运及堆放时不得乱摔、乱砸、应注意轻放,做好防雨、防潮,以防止损坏包装及药皮脱落。
1.6 对存放时间较长的焊条,使用前要做出工艺性能试验。
符合焊接质量标准规定,才能使用,否则不准使用于受压元件工件上焊接。
1.7发现焊条受潮发霉、焊剂、药剂颜色有发生变化或其它缺陷如涨开、剥落、裂痕等不准发放使用。
2.焊材的烘干、发放、领用和回收:2.1 焊材的烘干应按焊材的产品说明书的要求进行烘干。
产品说明书没有明确规定时,一般按下列要求进行烘干:(1)非合金钢及细晶粒钢焊条、热强钢焊条:碱性焊条:烘干温度350℃~400℃,烘干时间 1~2h;酸性焊条:烘干温度75℃~150℃,烘干时间 1~2h。
(2)不锈钢焊条:碱性焊条:烘干温度250℃~300℃,烘干时间 1~2h;金红石型焊条:烘干温度150℃~200℃,烘干时间 1~2h。
(3)埋弧焊焊剂:烘干温度250℃~300℃,烘干时间 1~2h。
2.2烘干焊条时,焊条不应成垛或成捆堆放在烘干箱内,应分层摆放整齐、均匀,每层应有清晰的标识。
放进和取出焊条应防止焊条因骤冷骤热而产生药皮开裂、脱皮的现象。
2.3已烘干的焊条应放在温度为 100~150℃的保温箱内待用。
2.4发放焊材时,应凭焊接工艺卡(焊接工艺规程)进行。
焊工凭焊接工艺卡(焊接工艺规程)领用焊材。
焊工领用焊条时,应携带焊条保温筒,并将焊条放在保温筒内,否则不准发放焊条。
2.5发放、领用的焊材,其型号(牌号)、规格必须与焊接工艺要求相同。
如确需代用,必须办理材料代用手续。
电焊条保温筒使用操作规程

电焊条保温筒使用操作规程1 使用前检查1.1外观检查:检查保温筒盖及筒体有无破损,电源线有无断裂和破损现象,有断裂和破损的保温筒不允许使用。
1.2电源线及电热丝检查:用万用表检查或通电一段时间看是否发热,电热丝损坏的保温筒不允许使用,电源线损坏的要及时更换。
2现场使用2.1焊工携带保温筒到焊条室领取烘好的焊条,焊条放入筒后立即盖上盖。
2.2到达现场后,首先启动电焊机,将保温筒电源线接到焊机二次线上,并稳固的放在施焊场所周围,便于利用。
2.3施焊过程中焊条随用随取,一次只能取少量焊条,用完再取,取出焊条后立即盖上盖,防止焊条长时间暴露于空气中受潮。
2.4用剩的焊条要及时放于保温筒中送回焊条室交保管员妥善放置。
2.5禁止在未通电的保温筒内长时间放置焊条。
自动焊机操作规程1、自动焊机应定人、定机、定岗,严禁无证上岗操作焊机。
2、焊前施焊场地打扫干净,以免回收焊剂时混入其他杂质,焊丝打磨干净以防出现气孔。
3、所有焊剂必须为已烘干而无杂质的焊剂。
4、焊机必须可靠接地,不接地及不可靠接地禁止使用。
5、经常注意电缆绝缘情况,如发现有绝缘损坏时,应重新加以绝缘,以免造成线路短路和触电等危险。
6、经常注意焊丝输送情况,如发现因焊丝进给轮磨损过甚而造成打滑时,应即更换。
7、经常注意偏心焊咀和滚轮的磨损情况,如发现磨损过甚时应即更换。
8、经常注意接触器、各继电器和按钮开关等触头的情况,如发现烧毛或烧毁时,进行清理或换新。
9、经常检查各减速齿轮箱的润滑情况,保持箱内油位。
10、经常检查焊头侧向调节机构的蜗轮与蜗杆间有否间隙,可利用其斜面底座上的腰形孔来调整,以除去间隙。
11、当焊机有较长时间搁臵不用时,则焊丝盘内不准存储焊丝、焊剂,漏斗内不准存放焊剂,易锈零件涂以防锈油脂。
12、严格按焊接工艺要求施焊,严禁随意更改工艺参数。
13、焊接过程中如发现大面积焊缝成型不良、气孔咬边、夹渣等时,应停止施焊,找出原因改正后再施焊。
焊条发放回收及使用规定
焊条保管、发放、回收及使用规定
1.为了保证焊接材料在其有效期内得到使用,避免库存超期引起的不良后果,焊接材料的发放应按先入先出的原则进行;
2.禁止使用受潮、变质的焊接材料,并做好相应的记录;
3.焊接材料进场前要由焊接材料检查员进行验收,验收内容包括外观检验和合格证、检试验报告等资料检验;
4. 焊接材料检查员对已验收的焊条进行确认和编号,焊接材料管理员记录在专用记录本上,记录本内容还应包括焊条牌号,直径、批号和入库时间等。
5.焊接材料管理员在焊条发放前或将在焊条烘干前,要检查焊条标记是否清晰、焊条药皮是否有损坏等,焊条标记不清晰和药皮损坏的不合格焊条应予报废,对焊条的回收也应按上述要求进行。
6. 焊接材料管理员根据烘干要求进行焊条烘干,烘干日期、开始烘干时间、烘干温度、烘干终了时间、烘干总时间和记录人的姓名,都应记录在记录本上,已烘干好的焊条应放到恒温箱中恒温保存,其温度为100-150℃。
7. 焊条发放数量为每个焊工一次最多为5KG,焊工领用焊条时焊条保温筒完好;
8. 焊工应保证自己所使用的焊条保温筒总是封盖着的。
从焊条保温筒取出的焊条应立即使用;
9. 当焊条在外存放时间不超过4小时,应立即将焊条放入恒温箱中。
当焊条在外存放时间超过8小时应按照制造厂家说明重新进行烘干,
第一次重新烘干的焊条在夹持端头部涂上黄颜色,第二次重新烘干涂上红颜色,反复烘干的次数不得多于三次;。
焊材领用的管理规定20130616
关于焊材领用的管理规定(试行)1、目的为规范焊条、焊丝等焊材的领用,严格控制焊材的用量,降本增效;规范发料方式,避免因过量领用造成库存假紧张,影响正常生产运行,特制订此规定。
2、措施2.1 焊条发放规定2.1.1 贯彻“谁主管、谁负责”的原则,车间领导全面负责监督本制度的实施。
2.1.2 每位领焊条的职工,必须用焊条头换,以一换一,力求达到95%以上的准确率;碱性焊条必须持保温桶领用,否则不予发放。
对于新进公司施工的队伍,初次领用焊条而无焊条头换领,可凭所在车间出具的证明免交焊条头领用(初次领用数量由车间控制)2.1.3 焊条发放前由集配中心对焊条端头统一进行着色处理,船体车间统一黄色、机装车间统一红色、居装车间统一蓝色、电气车间统一白色、涂装车间统一橙色,集配中心按颜色发放,不允许乱领乱发。
各施工队之间由于乱拿、或借用而产生的责任分歧由各车间承担。
2.1.4 在实际工作中,对于故意毁坏焊条来充当焊条头的,一经查实,以一个焊条头10 元计算。
2.1.5 对于现场发现的药皮受潮、折弯、超过50mm~60mm未用完而丢弃的焊条,根据颜色区分处罚相关车间5元/根,由车间自行落实责任外协队。
2.1.6 焊条仓库保管员,要坚守工作岗位,认真履行职责,做到认真、仔细、耐心、按颜色发放。
碱性焊条当天未用完的,要当天退回仓库,由仓库保管员放入烘箱保存。
2.1.7 使用焊条作业人员,作业时必须带焊条筒,不准将焊条随便散放于施工场地,一经发现,按照《文明生产管理处罚细则》,罚20元/次。
2.1.8 全公司所有装配工/焊工,每组带油漆空桶一只,用做工具桶装带酸性焊条;碱性焊条必须用保温桶装带施工。
2.2 焊丝的发放规定2.2.1 贯彻“谁主管、谁负责”的原则,车间领导全面负责监督本制度的实施。
2.2.2 每位领焊丝的焊工必须用焊丝盘换,一个焊工一次只能领一盘,同时需带好本人的焊工证,否则不予发放。
对于新进公司施工的队伍,初次领用焊丝的焊工,可凭所在车间出具的证明免交焊丝盘领用2.2.3 每个焊工持证领用焊丝时由集配中心库管人员将焊丝包装纸拆除,并按照焊工证和胸卡牌在焊丝盘上用记号笔写上部门、施工队、姓名,同时按附表格式做好登记。
焊接材料领用、回收、发放制度
焊接材料领用、回收、发放制度焊接材料烘烤、发放和回收制度是确保焊接质量的重要保障,以下是具体规定:1.焊接材料的烘干和发放都由焊材烘干室进行统一管理。
2.焊材烘干室根据技术员下达的焊材领料计划向一级库领取焊材,每次领取数量一般不应超过两天用量。
3.焊条的烘烤温度及保温时间应根据焊材说明书执行,如果没有说明书,按照常用焊材烘烤一览表执行。
4.焊条、焊丝、焊剂由焊接材料烘干室发放,无合格的焊条筒(焊丝可以装入布袋)拒发焊材。
在一个焊条筒内,不准装入两种不同类型的焊材。
5.焊条按照公斤烘干,按照根数发放;焊丝成筒包装按照根数发放,焊丝成盘包装的必须裁剪成一米一根,按照根数发放。
6.烘烤员一次发给焊工的焊材不要太多,特别是对于透视和重要钢结构,一定要控制在四小时内用完。
当阴雨潮湿和天气寒冷时,要根据焊接责任工程师的意见,焊材发放数量控制在1-2小时内用完。
7.烘干后的焊材在外放置时间不得超过4小时。
当另有特殊要求时,要在焊接施工方案和焊接技术交底中注明。
8.焊工施工结束后剩余的焊材要及时返回焊材烘干室,烘烤员要将焊工返回的焊材分类单独存放,标识清楚,妥善保管。
9.完整的焊材在外放置不超过四小时的可以直接返回保温箱,保温一小时以后优先发放使用。
若超过放置时间,要在烘干后使用。
再烘烤的温度时间,由焊接责任工程师决定。
焊材再烘烤的次数,一般不超过两次。
10.焊工每领用一次焊条,必须把上次施焊完毕的焊条头按根数退回,项目部可根据实际情况,对焊工进行奖励,焊条头没有交回或数量不够,烘烤员有权拒发焊条。
烘烤员必应做好焊条头回收记录。
焊条的分类、选用及使用管理措施
焊条的分类、选用及使用管理措施一、焊条的分类1、按焊条的用途分类(1)碳钢焊条主要用于强度等级较低的低碳钢和低合金钢的焊接。
(2)低合金钢焊条主要用于低合金高强度钢、含合金元素较低的钼和钴钼耐热钢及低温钢的焊接。
(3)不锈钢焊条主要用于含合金元素较高的钼耐热钢和钴钼耐热钢及各类不锈钢的焊接。
(4)堆焊焊条用于金属表层的堆焊,其熔敷金属在常温或高温中具有较好的耐磨性和耐蚀性。
(5)铸铁焊条专用于铸铁的焊接和补焊。
(6)镍和镍合金焊条用于镍及镍合金的焊接、补焊或堆焊。
(7)铜及铜合金焊条用于铜及铜合金的焊接、补焊或堆焊,也可以用于某些铸铁的补焊或异种金属的焊接。
(8)铝及铝合金焊条用于铝及铝合金的焊接、补焊或堆焊。
(9)特殊用途焊条用于在水下进行焊接、切割和管焊接等。
2、按焊条药皮熔化后的熔渣特性分类焊接过程中,焊条药皮熔化后,按所形成熔渣呈现酸性或碱性,把焊条分为碱性焊条(熔渣碱度≥1.5)和酸性焊条(熔渣碱度≤1.5)两大类。
酸性焊条和碱性焊条的工艺性能与焊缝金属性能的比较见下表。
酸性焊条和碱性焊条的工艺性能与焊缝金属性能比较酸性焊条不适宜焊接合金元素较多的材料。
碱性焊条的塑性、韧性和抗裂性均好于酸性焊条,故在重要构件的焊接中一般采用碱性焊条。
二、对焊条的要求与选用原则1、对焊条的基本要求焊条在焊接过程中应具有良好的工艺性能和保证焊后焊缝金属具有所需的力学性能、化学成分或特殊性能。
为此,对焊条提出如下要求:(1)电弧应容易引燃,在焊接过程中电弧燃烧平稳,再引弧容易。
(2)药皮应均匀熔化,无成块脱落现象。
药皮的熔化速度应稍慢于焊芯的熔化速度,使焊条熔化端部能形成喇叭形套筒,有利于金属熔滴过渡和造成保护气氛。
(3)在焊接过程中,不应有过多的烟雾或过大、过多的飞溅。
(4)保证熔敷金属具有一定的抗裂性、所需的力学性能和化学成分。
(5)保证焊缝成形正常,焊渣清除容易。
(6)焊缝射线探伤应不低于GB/T3323—2005《金属熔化焊焊接接头射线照相》所规定的Ⅱ级标准。