
真空钎焊和真空扩散焊的强度
真空钎焊和真空扩散焊的强度
真空钎焊和真空扩散焊都是在真空环境中进行的焊接方法,它
们在不同的应用场景下具有不同的特点和强度表现。
首先,真空钎焊是一种焊接方法,通过在真空环境中使用钎料
来连接两个或多个金属工件。
这种焊接方法通常用于连接薄壁结构
或对焊接接头的要求较高的场合。
真空钎焊的强度受到多种因素的
影响,包括钎料的选择、焊接温度、工件准备等。
一般来说,真空
钎焊可以实现高强度的连接,特别是在连接不同种类金属时,由于
真空环境下几乎没有氧化和污染,因此可以获得较高的强度和良好
的密封性能。
其次,真空扩散焊是一种利用高温下金属原子的扩散来实现焊
接的方法。
在真空环境中,通过加热金属工件,使其表面原子扩散,从而实现金属工件的连接。
真空扩散焊因为可以实现金属工件的全
密封连接,因此在高要求的密封性能场合得到广泛应用。
真空扩散
焊的强度取决于金属原子的扩散程度和焊接温度,一般来说,真空
扩散焊可以实现与母材相近甚至相同的强度,而且焊接接头具有较
好的耐腐蚀性能。
总的来说,真空钎焊和真空扩散焊都可以实现较高强度的焊接接头,但其强度受到多种因素的影响,需要根据具体的焊接条件和要求来进行选择和优化。
在实际应用中,还需要考虑材料的选择、焊接工艺参数的优化等因素,以实现最佳的焊接强度。
真空钎焊缺陷及其解决办法

资料范本本资料为word版本,可以直接编辑和打印,感谢您的下载真空钎焊缺陷及其解决办法地点:__________________时间:__________________说明:本资料适用于约定双方经过谈判,协商而共同承认,共同遵守的责任与义务,仅供参考,文档可直接下载或修改,不需要的部分可直接删除,使用时请详细阅读内容真空钎焊缺陷及其解决办法收藏此信息 HYPERLINK "javascript:window.print()" 打印该信息添加:用户发布来源: HYPERLINK "" \o "中国机电网" 未知真空钎焊是在真空状态下,对结构件进行加热和保温,使钎料在适宜的温度和时间范围内熔化,在毛细力作用下与固态金属充分浸润、溶解、扩散、焊合,从而达到焊接目的的一种先进焊接方法。
真空钎焊的突出优点是可连接不同的金属、实现复杂结构的同时焊接,焊接后的焊接头光洁致密、变形小且具有优良的力学性能和抗腐蚀性能。
1 钎料层厚度当钎料层厚度过薄时,易造成焊接强度低、焊接不牢、承压不达标等焊接缺陷;过厚时,则会造成芯层合金厚度过薄、承压不达标、甚至出现熔蚀现象导致泄漏。
因此,钎料层厚度及其均匀性是衡量其质量的重要指标,也是影响钎焊质量的重要因素之一。
2 其它质量要求内在缺陷如芯层合金的气孔、夹渣、与钎料层的焊合不良等;外在缺陷除表面处理不洁净外,还有在加工过程中的磕碰伤、划伤,当其深度超过钎料层厚度时,会直接破坏金属的连续性,导致承压能力下降。
3 真空钎焊工艺制度在真空钎焊炉中,工件主要靠热辐射进行加热。
而辐射传热有其特有的规律,即斯蒂芬玻尔兹曼定律:性质:1879年J.斯蒂芬经实验求出黑体总发射本领和温度之间关系的定律。
1884年L.玻尔兹曼又由热力学定律加以证实。
定律表明:黑体的总发射本领E0(T)和黑体热力学温度T的4次方成正比,即E0(T)=σT4,式中σ为斯蒂芬-玻尔兹曼常数。
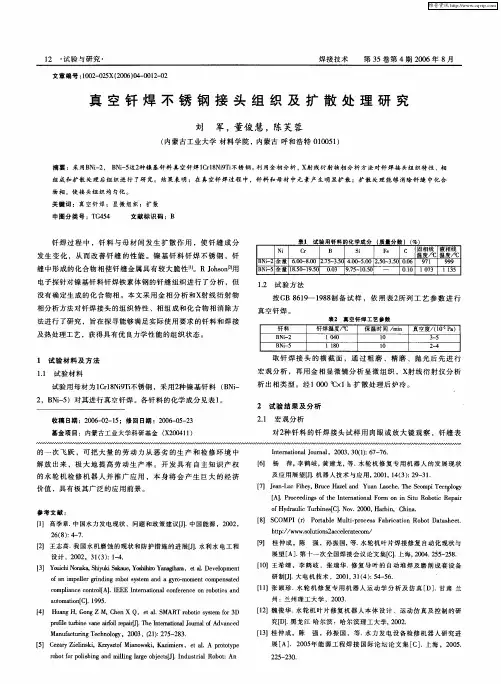
真空钎焊不锈钢接头组织及扩散处理研究
T [ Ja —u ie, rc a e a d Yu n L o h . h e m i e r lg 7 e nL cF h y B u eH z l n a ac e T eS o p ta o y 】
宏 观 分 析 ,再 用 金 相 显 微 镜 分 析 显 微 组 织 ,X 线 衍 射 仪 分 析 射 析 出 相类 型 。 经 1 0 x 0o lh扩 散处 理 后 炉 冷 。 0 C
2 试 验 结 果 及 分 析 21 宏 观 分 析 .
试 验用 母 材 为 1 r8 iT不锈 钢 ,采 用 2 镍 基 钎料 ( N一 C1N 9 i 种 B i
及热 处 理工 艺 ,获得 具 有 优 良力 学 性 能 的组 织 状 态 。
真空度/ 1 P ) (0 a
3 5 2 . - 4
B - Ni2 - B 一 Ni5
1 试 验 材料 及 方 法 11 试 验 材 料 .
取 钎 焊 接 头 的 横 截 面 ,通 过粗 磨 、 精 磨 、 抛 光 后 先 进 行
的 水 轮 机 检 修 机 器 人 并 推 广 应 用 ,本 身 将 会 产 生 巨大 的 经 济
价值 ,具 有极 其 广 泛 的应 用 前 景 。
[] Poedn so eItrain om ni i ooi R pi A . rc eig f h ne t a F r o nSt R b t e a t n ol u c r
维普资讯
1 ・ 验 与研 究 ・ 2 试
异种材料扩散连接综述

异种材料扩散连接综述摘要:扩散焊是将两个被连接件紧压在一起置于真空或保护性气体中加热,使两个连接件表面微观凸凹不平处产生塑性变形。
从而达到紧密接触,再经保温,原子间相互扩散而形成良好的冶金连接的一种固相焊接方法。
本文主要介绍钢-铜异种材料扩散连接的方法过程和特点。
关键词:异种材料;扩散连接;固相焊接1、引言扩散连接技术出现于上世纪年代初,这一焊接方法不仅能够获得同种金属和合金的牢固接头,而且能够获得异种金属和合金的牢固接头,尤其是在航空、航天领域利用扩散焊技术可以解决许多新材料的连接问题。
随着我国航空技术的发展,扩散焊技术的研究和应用也在不断发展,年代实现了同种金属和合金的扩散焊技术应用,目前我国运用扩散焊技术解决异种材料连接已经在航空产品上得到一定程度的应用[1]。
2、扩散连接技术的原理扩散连接(diffusion bonding)是指相互接触的表面,在温度和压力的作用下,被连接材料表面相互靠近、相互接触,局部发生塑性变形,经一定时间结合层原子间相互扩散,在接头焊缝中形成了新的扩散反应层,而形成整体可靠的连接过程。
为了获得优质的焊接接头,必须保证焊接材料不受空气的影响,扩散焊时需在真空或惰性气体保护介质中进行,目前真空扩散焊应用最多。
真空扩散焊是在真空氛围中金属不熔化的条件下通过原子之间的相互扩散并通过原子之间的引力形成新的金属键,从而获得一定强度的焊接接头。
薄膜学说、能量学说、位错理论、再结晶理论等这些扩散连接机理非常复杂[2]。
扩散焊分为固相扩散焊和瞬时液相扩散焊,这取决于焊接过程中所加的压力能否使基体材料表面产生塑性变形,例如超塑性成形扩散焊、常规固相扩散焊、热等静压扩散焊等。
超塑性成形扩散连接技术是针对在高温下金属材料具有超塑性,且金属材料这种超塑性成形温度与扩散焊加热温度很接近,并在压力较低、温度较高和一定的真空环境氛围中进行。
热等静压扩散技术是指从各个方向对待连接材料均匀施加一定压力,在一定温度和真空环境中,通过原子间的相互扩散反应形成焊接接头的一种固相扩散连接方法;扩散连接分为加中间层和不加中间层的连接。
真空钎焊缺陷及其解决办法

真空钎焊缺陷及其解决办法收藏此信息打印该信息添加:用户发布来源:未知真空钎焊是在真空状态下,对结构件进行加热和保温,使钎料在适宜的温度和时间范围内熔化,在毛细力作用下与固态金属充分浸润、溶解、扩散、焊合,从而达到焊接目的的一种先进焊接方法。
真空钎焊的突出优点是可连接不同的金属、实现复杂结构的同时焊接,焊接后的焊接头光洁致密、变形小且具有优良的力学性能和抗腐蚀性能。
1 钎料层厚度当钎料层厚度过薄时,易造成焊接强度低、焊接不牢、承压不达标等焊接缺陷;过厚时,则会造成芯层合金厚度过薄、承压不达标、甚至出现熔蚀现象导致泄漏。
因此,钎料层厚度及其均匀性是衡量其质量的重要指标,也是影响钎焊质量的重要因素之一。
2 其它质量要求内在缺陷如芯层合金的气孔、夹渣、与钎料层的焊合不良等;外在缺陷除表面处理不洁净外,还有在加工过程中的磕碰伤、划伤,当其深度超过钎料层厚度时,会直接破坏金属的连续性,导致承压能力下降。
3 真空钎焊工艺制度在真空钎焊炉中,工件主要靠热辐射进行加热。
而辐射传热有其特有的规律,即斯蒂芬玻尔兹曼定律:性质:1879年J.斯蒂芬经实验求出黑体总发射本领和温度之间关系的定律。
1884年L.玻尔兹曼又由热力学定律加以证实。
定律表明:黑体的总发射本领E0(T)和黑体热力学温度T的4次方成正比,即E0(T)=σT4,式中σ为斯蒂芬-玻尔兹曼常数。
其数值由下式给出:σ=×10-8。
式中K为玻尔兹曼常数;A为普朗克常数;c为真空中的光速。
上式说明,高温时即使是很小的温度差也需要很高的热能传导,即真空加热温度越高,需要传递的热量越大。
说明在相同情况下真空炉内升温速度要较其他加热方式慢很多。
真空加热所需时间大约是空气炉的3倍、盐浴炉的6倍。
因此,制定真空钎焊炉加热工艺制度时,不能照搬空气炉、盐浴炉和气氛炉的加热工艺制度。
上式同时说明:真空钎焊过程中,应尽可能缓慢加热,以使待钎焊产品内外温度保持一致,否则直接影响钎焊质量。
不锈钢真空钎焊的工艺要点

不锈钢真空钎焊的工艺要点1 钎焊接头的设计:设计钎焊接头时,应考虑接头的强度、组合件的定位方法、钎料置放的位置、接头间隙等诸多因素1.1钎焊接头连接方式:钎焊接头有对接和搭接两种方式。
采用对接接头,由于钎料和钎缝的强度一般比母材低,因而对接接头不能保证接头具有与母材相等的承载能力,因此钎焊接头大多采用搭接形式。
通过改变搭接长度提高钎焊接头的强度。
对于采用高强度铜基、镍基钎料钎焊的搭接接头,搭接长度通常取为薄壁件厚度的2~3倍。
由于工件的形状不同,搭接接头的具体形状也各不相同。
对于薄壁件而言,常采用锁边形式的搭接方式,提高钎焊接头的强度。
1.2接头的定位:组合件的定位是影响钎焊质量的重要因素。
定位的方法主要有依靠自重、紧配合、毛刺定位、点焊定位、(氩弧焊)涨口定位、夹具定位等。
列管式EGR冷却器将采用涨口定位、点焊定位、焊接变位器等多种定位方法1.3 钎料的置放:钎料置放的原则是应尽可能利用钎料的重力作用和钎缝的毛细作用来促进钎料填满间隙。
E GR冷却器的钎焊将使用镍基钎料膏状和非晶态薄带两种。
膏状钎料应直接涂在钎缝处,而非晶态薄带钎料标准有0.0254mm 0.0381mm等不同的厚度。
按工件要求加工成不同的形状,置于钎缝处。
总之镍基钎料合理的使用对我们来说还要做很多工作,比如钎料表面处理、膏剂的涂覆方法、钎料用量等诸多方面,根据实际要求进一步完善。
1.4 接头的间隙:钎焊时是依靠毛细作用使钎料填满间隙。
正确地选择接头间隙很大程度上影响钎缝的致密性和强度。
不同的钎料对接头间隙的要求也有所不同。
镍基钎料要求接头间隙为0.02~0.10m m,比其它钎料相比,这种钎料要求接头间隙小的特点应引起足够的关注。
由于BNi—2镍基钎料含有硼(3.2%),硅(4.5%)可以形成脆性相的元素,为保证接头的性能,应尽量使这些元素在钎缝内通过扩散作用而降低到最低程度。
当间隙小时,这些脆性相的元素数量少,向母材扩散的距离短,可以通过扩散使这些元素在钎缝中的浓度降低。
钎焊及扩散焊技术与应用
内容摘要
本书还通过丰富的实例,展示了钎焊和扩散焊在各种不同材料和场合下的应用,使读者能够更加 全面地了解这两种焊接技术的实际应用价值。 在总结部分,本书强调了钎焊和扩散焊技术在现代工业中的重要地位。随着科技的不断进步,新 的焊接材料、工艺和设备不断涌现,为钎焊和扩散焊技术的发展带来了新的机遇和挑战。因此, 本书也着重讨论了钎焊和扩散焊技术的发展趋势和未来发展方向,为读者提供了有益的参考和启 示。 《钎焊及扩散焊技术与应用》是一本全面介绍钎焊及扩散焊技术的专业书籍。通过阅读本书,读 者可以深入了解钎焊和扩散焊的基本原理、工艺技术和应用实例,为在实际工作中应用这两种焊 接技术提供有益的指导和帮助。本书还为读者提供了丰富的
阅读感受
《钎焊及扩散焊技术与应用》这本书为我提供了一个全面了解钎焊与扩散焊 技术的平台。通过阅读,我对这两种焊接方法有了更为深入的认识,同时也获得 了许多宝贵的实践经验。我相信,这些知识将对我未来的研究与工作产生积极的 影响。在பைடு நூலகம்后的学习和工作中,我将继续焊接技术的发展动态,努力提升自己的 专业素养,为推动我国焊接技术的进步贡献自己的力量。
精彩摘录
钎焊与扩散焊技术的应用领域之广泛令人惊叹。从精密电子元件的焊接到大 型机械结构的组装,从高温炉管的修复到航空航天器的制造,这些技术都发挥着 至关重要的作用。它们不仅提高了生产效率,还为产品的质量提供了保障。
精彩摘录
书中还提到了钎焊与扩散焊技术的发展趋势和未来展望。随着新材料、新工 艺的不断涌现,钎焊与扩散焊技术也面临着新的挑战和机遇。如何提高连接效率、 降低能耗、减少环境污染、实现智能化焊接等,都是未来研究的重要方向。
精彩摘录
精彩摘录
钎焊,一种将两种或两种以上材料通过加热熔化实现原子间连接的方法,是 现代工业制造中不可或缺的技术手段。在《钎焊及扩散焊技术与应用》一书中, 我们看到了钎焊和扩散焊技术的独特魅力和广泛应用。
钎焊及扩散焊解析
毛细作用
当将两互相平行 的金属板垂直插 入液态钎料中时, 假设平行金属板 无限大,钎料量无 限多,由于存在毛 细作用,如果钎料 可以润湿金属板, 则会出现图(a)所 示的情形,否则,则 会出现图(b)的情 形。
液态钎料在毛细作用下的流动速度:
V =σlg a cosθ/4ηh= a(σsg - σsl)/4ηh
• Cd基钎料:主要为镉银合金,耐热性、抗腐蚀性 能好。
• Zn基钎料 • Au基软钎料 • 其他低熔点软钎料。包括:
①In(铟)基钎料 ②Bi(铋)基钎料 ③Ga(镓)基钎料 • 无铅软钎料
软钎料
锡铅钎料:共晶成分的机械性能最好;表面张力小, 则润湿性好;铺展、填缝性好。加入Sb(<3%) 可减少液态钎料的氧化;加入Ag、Sb可提高高温性能。Sn 有冷脆性。钎焊接头工作温度一般不高于100℃。
铅基钎料:纯铅不能润湿Cu、Fe、Al、Ni等金属,常加 入Ag、Sn、Cd、Zn钎焊铜。加入Ag可润湿铜,且使钎料熔 点下降;加入Sn可提高润湿性。焊后接头耐热性提高,可 在150℃以下工作。在潮湿环境下耐湿性差。
镉基钎料:镉基钎料是耐热性最好的一种软钎料,工作 温度可达250℃。
软钎料
常见的有Cd-Zn、Cd-Ag、Cd-Zn-Ag系钎料。 Ag的加入可提高强度,但超过5%Ag使液相线迅速上升,
钎焊过程的分解第3章钎料与源自剂钎料:能与母材金属无限固溶的合金元素可显著减小界面张力, 从而使钎料的润湿性得到明显的提高,比与母材金属形成金属间化合 物的合金元素好。
钎料的分类与编号 钎料可按下列三种方法进行分类。 按熔点:熔点在450℃以下的称为软钎料,高于450℃的称为硬钎 料(难熔钎料),高于950℃的称高温钎料。 按化学成:不论软硬,根据组成钎料的主要金属元素,相应称为 ×基钎料,如Ni基钎料等。 按钎焊工艺性能:自钎性钎料、真空钎料、复合钎料。 钎料按供货要求可制成带、丝、铸条、非晶态箔材、普通箔材、 粉末、环状、膏状、含钎剂芯管材(丝材)、药皮钎料、胶带状钎料 等。
真空钎焊质量控制标准
真空钎焊质量控制标准嘿,朋友们!今天咱来聊聊真空钎焊质量控制标准这档子事儿。
你说这真空钎焊啊,就好比是一场精细的烹饪。
咱得把各种食材,也就是那些焊件和钎料,恰到好处地组合在一起,还得掌握好火候,不然这道菜可就做砸啦!这质量要是没控制好,那可就麻烦喽!咱先说说这焊件的准备吧,就跟做菜前要把食材洗干净切好一样。
焊件得清理得干干净净的,不能有一点杂质、油污啥的,不然钎料怎么能和它紧密结合呢?这就好比你脸上有脏东西,粉底能涂得均匀好看吗?所以啊,这一步可千万不能马虎。
然后就是钎料的选择啦,那得选合适的呀!就像你做不同的菜要用不同的调料一样。
钎料的成分、熔点啥的都得符合要求,不然怎么能达到最佳效果呢?要是选错了钎料,那不就跟炒菜放错调料一样,味道全变啦!再来就是真空度啦!这真空环境就像是一个保护罩,得把那些捣乱的气体都赶跑。
要是真空度不够,那些杂质气体就会来捣乱,影响钎焊的质量。
这就好比你在一个乌烟瘴气的房间里做饭,能做出美味佳肴吗?还有加热温度和时间,这可得拿捏得死死的!温度太高或者时间太长,焊件可能就变形啦;温度太低或者时间太短,钎料又不能充分熔化和扩散。
这就像烤蛋糕,时间和温度不对,蛋糕不是没熟就是烤焦了,那多可惜呀!焊接后的检验也很重要呢!就像你做好了菜得尝尝味道一样。
咱得看看焊缝是不是牢固、有没有缺陷。
要是有问题,就得赶紧想办法解决,可不能让有问题的产品流出去呀!咱平常生活中,做很多事情不都得讲究个质量嘛!这真空钎焊也是一样的道理呀。
要是不重视质量控制,那生产出来的东西能用吗?能让人放心吗?咱可不能干那偷工减料的事儿,得对自己的工作负责,对使用这些产品的人负责呀!所以啊,大家一定要把真空钎焊质量控制标准牢记在心,每一个环节都要认真对待,不能有一丝一毫的马虎。
只有这样,咱才能做出高质量的产品,让客户满意,让自己也骄傲呀!这可不是开玩笑的事儿,这是关乎我们工作质量、关乎产品质量的大事呀!大家都要重视起来哦!。
真空钎焊焊接标准
真空钎焊焊接标准
摘要:
一、真空钎焊的概念和特点
二、真空钎焊的焊接标准
三、真空钎焊的优点和应用范围
四、真空钎焊的注意事项
正文:
一、真空钎焊的概念和特点
真空钎焊,顾名思义,就是在真空环境下进行的一种焊接方式。
它是在真空室中进行的,通过加热和加压,使钎料熔化并与工件焊接部位接合,从而达到连接两个工件的目的。
真空钎焊具有许多优点,如焊缝质量高、焊缝强度高、气体含量低等,因此在许多工业领域得到了广泛应用。
二、真空钎焊的焊接标准
真空钎焊的焊接标准主要包括以下几个方面:
1.焊接设备:真空钎焊设备应具有良好的真空密封性能,以保证焊接过程中的真空度。
同时,设备应具有足够的加热功率和稳定的温度控制能力,以保证钎料的熔化和焊接过程的稳定性。
2.钎料:钎料是真空钎焊中的关键材料,其性能直接影响焊缝的质量。
钎料应具有良好的润湿性、扩散性、填充性、耐腐蚀性和高温性能。
3.焊接工艺:焊接工艺包括加热温度、加热时间、压力、钎料的种类和用量等参数。
这些参数应根据具体的工件材料和焊接要求进行优化,以保证焊缝的质量和强度。
三、真空钎焊的优点和应用范围
真空钎焊具有许多优点,如焊缝质量高、焊缝强度高、气体含量低等。
这些优点使得真空钎焊在许多工业领域得到了广泛应用,如航空航天、电子、汽车、能源等。
四、真空钎焊的注意事项
进行真空钎焊时,应注意以下几点:
1.确保真空室的真空度,以保证焊缝的质量。
2.选择合适的钎料和焊接工艺,以保证焊缝的强度和质量。
3.对工件进行充分的预热,以减小焊接过程中的变形和应力。
扩散焊
异种金属特种焊接方法之扩散焊
(2)工艺参数对焊接质量的影响
• 1)焊接温度 • 2)焊接压力 • 3)扩散焊接时间 • 4)环境气氛 • 5)表面状态
异种金属特种焊接方法之扩散焊
三、扩散焊设备的分类
• 1.按照真空度分类 • 2.按照热源类型和加热方式分类 • 3.其他分类方法
异种金属特种焊接方法之扩散焊
(二)镍合金的扩散焊
• 镍合金扩散焊接的参数:加热温度1093~1204℃,保温时间10~ 120min,压力2.5~15MPa,真空度1.33×10⁻²Pa以上。
异种金属特种焊接方法之扩散焊
(三)高温合金的焊接
• 各类高温合金如机械化型高温合金、含高A1、Ti的铸造高温合金等 几乎都可以采用固相扩散焊接。
• 焊接区域经蠕变、扩散、再结晶等过程而最终形成固态冶金结 合,可以形成固溶体及共晶体,有时也可能生成金属间化合物 ,从而形成可靠的扩散焊。
异种金属特种焊接方法之扩散焊
2.扩散焊的特点及分类
扩散焊的优点:
• 扩散焊时因基体不过热、不熔化,可以在不降低焊件性能的情况下 焊接几乎所有的金属或非金属。
• 扩散焊接头质量好,其显微组织和性能与母材接近或相同,在焊缝 中不存在熔化焊缺陷,也不存在过热组织和热影响区。
异种金属特种焊接方法之扩散焊
(一)同种材料的扩散焊
• 1.钛合金的扩散焊 • 2.镍合金的扩散焊 • 3.高温合金的焊接
异种金属特种焊接方法之扩散焊
(一)钛合金的扩散焊
• 钛合金采用扩散焊,接头性能优于常规熔焊。 • 钛合金在扩散焊时无需对焊件表面进行特殊的准备和控制。 • 钛合金能吸收大量的O2、H2和N2等气体,故不宜在H2和N2气氛