
石膏型铸造讲义
石膏型铸造讲义
1
主要内容 概述 1、制石膏型用材料及其组成 2、石膏型精铸工艺
2
概述
1、工艺过程 石膏型精密铸造是20世纪70年代发展起来的一
种精密铸造新技术,其典型工艺过程见图0-1。 它是将熔模组装,并固定在专供灌浆用的砂箱
平板上,在真空下把石膏浆料灌入,待浆料凝结后 经干燥即可脱除熔模,再经烘干、焙烧成为石膏型, 在真空下浇注获得铸件。
3
概述
2、工艺特点
(1) 石膏浆料的流动性很好,又在真空下灌注成型, 其充型性优良,复模性优异,型精确、光洁。该工艺不 像一般熔模精密铸造受到涂挂工艺的限制,可灌注大型 复杂铸件用型。
(2) 石膏型的热导率很低,充型时合金液流动保持 时间长,适宜生产薄壁复杂件。
但铸型激冷作用差,组织粗大,当铸件壁厚差异大 时,厚大处容易出现缩松、缩孔等缺陷。
1.3
0.2
2.1-2.2 0.5 X10⁻⁶
3.25 3.1-4.3 X10⁻⁶ 1.5
0.65
3.08-
5.3 X10⁻⁶
2.3
3.4
0.80
3.15
3.2-3.4 5.0 X10⁻⁶ 2.6
4.6
0.85
3.95-
8.4 X10⁻⁶
2.0
3.5
0.65
4.02
5.73 7.2-10 X10-6
除石膏种类外,影响石膏强度的因素还有石膏的 细度、水固比、水温、搅拌时间等。
6
第一节 制石膏型用材料及其组成 2. 填料
为使石膏型具有良好的强度,减小其收缩和裂纹 倾向,需要在石膏中加入填料。
填料应有合适的熔点、耐火度,良好的化学稳定 性、合适的线膨胀率、发气量少,吸湿性小等性能, 常用作填料的材料及其性能见表1-1。
7
表1-1 石膏型用填料及性能
名称
熔点 (℃)
硅砂 石英玻璃
硅线石 莫来石
1713
17001800 1800
1810
铝矾土 刚玉
≈1800 2045
氧化锆 2690
密度 (g/cm3)
2.65
线膨胀系数 (1/ ℃)
加入填料后石膏混合料强度 (Mpa)
7h
烘干
焙烧
90℃,4h后 700℃,1h后
12.5X10⁻⁶ 0.5
(6)石膏浆料在胶凝时有线膨胀,并且其湿态强度 也较高,起模时不易损坏铸型,所以制石膏型模样的 铸造斜度可小于2°。
5
第一节 制石膏型用材料及其组成 1. 石膏及其化学反应
天然石膏为CaSO4·2H20,又称二水石膏,加热 处理可得a型和β型半水石膏( CaSO4·1/2H20) 。 a型半水石膏做铸造石膏型更为合适(强度远远高于β 型半水石膏)。
(3) 石膏型透气性极差,铸件易形成气孔、浇不足 等缺陷,应注意合理设置浇注及排气系统。
4
概述
2、工艺特点
(4)由于石膏在1300℃左右甚至更低的温度(与浇 注金属有关)时会分解,失去强度,故只能浇注温度低 于1100 ℃的合金和金属,如铝、锌、镁、铜等合金和 金、银。
(5)浇注后的石膏型易打箱,铸件清理容易;铸型 制造周期长(由于石膏与水凝结到一定强度要大数十小 时),常需2~3天。
石膏型精密铸造(石膏粉)
拔模铸造用粉
SRS完美的产品
SRS 在拔模铸造这一精密铸造领域上一直处于世界领先的地位,并且制定出专门控制产品粘度、流动性、胶凝时间以及亚光时间的质量控制流程。
我们的铸粉产品是使用最纯的、经过筛选的原材料。
这种石膏粉是专门应用于木模或硅橡胶拔模铸造而设计的。
SRS铸粉能在生产过程中体现出其稳定性以及可靠性。
适用于大批量短开发周期的生产,拔模铸造是出了熔模、砂型、以及原型压铸外的另一种选择。
其最常见的用途是涡轮增压器叶轮。
SRS 承诺会为你提供最优质的产品。
而这些产品在我们的实验室模拟以及多间铸造厂得到验证。
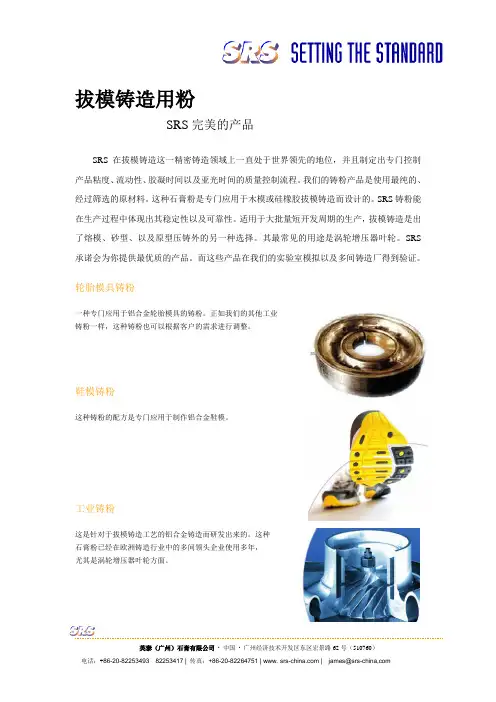
轮胎模具铸粉
一种专门应用于铝合金轮胎模具的铸粉。
正如我们的其他工业
铸粉一样,这种铸粉也可以根据客户的需求进行调整。
鞋模铸粉
这种铸粉的配方是专门应用于制作铝合金鞋模。
工业铸粉
这是针对于拔模铸造工艺的铝合金铸造而研发出来的。
这种
石膏粉已经在欧洲铸造行业中的多间领头企业使用多年,
尤其是涡轮增压器叶轮方面。
石膏雕刻——浇铸
根据实践,我们制作的模具适合用1/5勺子的水和8把石膏粉调制。
1)在勺子里放水至1/5处,抓石膏粉慢慢撒入。
2)沉淀,待出现石膏浆与水的分界线,将上面一层水倒掉,搅拌均匀。(微微发热)
2、浇铸
将石膏浆快速浇入模具,左右、前后晃动模具,使石膏浆均匀平整。
3、放在原处,等待石膏浆干
教学重点
浇铸模型
教学难点
调制石膏浆
教学用具
石膏粉、勺子50把、一次性筷子、铲子20把
教学程序
备注
课前准备:石膏粉、勺子50把、一次性筷子、铲子20把;上课地点生物实验室
一、引入课题
上一节课我们制作了模具,今天我们来调制石膏浆,然后浇铸在做好的模具中。
二、讲解示范“浇铸”
材料:石膏粉、水
工具:勺子(调制石膏浆的容器)、一次性筷子(搅拌)、铲子(刮剩余的石膏浆)
三、学生按演示操作
在操作前把操作步骤看一遍,有什么问题可以问。
注意点:
1)抓石膏粉时不要把粉撒到桌上和地上。
2)先沉淀再搅拌(不要忘了倒掉上层的水)。
3)浇铸后一定要晃动模具,使其平整。
4)操作过程中保持安静和秩序。
学生操作、教师巡视指导。
四、评价总结
指出本节课表现好的地方:浇铸的较平整,安静有凝固,模具烂掉。2、石膏浆过硬,倒进模具内就干掉了,使模型凹凸不平。3、不够环保,有些桌面的垃圾没有及时清理。4、个别同学上课过分随意,随便讲话、走动。
五、安排值日生、打扫教室。
板书设计
石膏雕刻——浇铸
1、调制石膏浆,比例1:1
根据实践,我们制作的模具适合用1/5勺子的水和8把石膏粉调制。
1)在勺子里放水至1/5处,抓石膏粉慢慢撒入。
雕塑石膏实体铸型的制作工艺介绍

雕塑石膏实体铸型的制作工艺介绍失蜡铸造采用的铸型通常称为型壳,铸造雕塑作品铸件(尤其是大型雕塑铸件),要求型壳光滑度高,且透气性好,铸件表面要易于清理。
这里重点介绍两种适合艺术品铸造所使用的制型壳方法——一种是实体铸型法,另一种是多层型壳法。
前者是一种实心模壳,后者是空心模壳。
石膏实体铸型的制作工艺:一、石膏铸型铸造艺术品的特点(1)还原性好。
石膏在变成固体的同时要膨胀,能盈满模型的微小细部,纹饰清晰.立体感强,能将原作很好地还原。
(2)用石膏型壳铸造的艺术品,表面光洁度好。
这是由石膏本身的细腻性决定的。
(3)可铸造出精细薄件艺术品。
石膏的热导率低,冷却时间比砂型长3~6倍,可铸出壁厚0.6mm的铸件。
(4)操作方便,易于掌握。
(5)制作周期短。
(6)易于清理铸件表面,尤其对于复杂的造型,清理时不易伤及表面。
石膏铸型广泛地应用于国内外艺术品铸造中,国内已运用石膏铸型成功铸造多座六型城雕。
高达Sm以上的城市雕塑,用石膏铸型整体浇铸成型,大大缩短了制作周期,三人物形象更接近原作,降低了后期焊接和打磨的难度。
二、石膏铸型的材料纯石膏加热时体积收缩大致为1.5%~2.5%.同时导热率又低,因此烧干时容易产三裂纹,不能直接用作铸型浇注,必须加入耐火材料,以减少及补偿加热石膏的体积变化:石膏铸型的混合材料中,石膏的质量分数一般为27%N37%,通常混合用的材料有硅三粉、硅酸铝粉(砂)等。
石膏是普通的制模用石膏;其他附加材料,如砂子,可以是各种类型的砂子,河滩上的干净沙子也可以直接使用;硅石粉可以到化工商店购买。
一些国外的雕塑家尝试着将陶渣(就是将烧制过后的陶片碾碎,或者把1日的烧制过的型壳磨碎)混合在新的石膏浆中做铸型。
一般来说,石膏与砂石的比例为:一份水、一份石膏、两份硅石粉。
每次使用用的水量要非常精确,最好用一些固定的容器,标上标号,这样混合时就不会搞乱了。
三、石膏铸型的制作方法(1)在蜡型上同翻制石膏模的方法一样敷抹石膏混合浆料,使之有足够的厚度。
铸造工艺总汇-石膏型铸造与设计

图 1 石膏型精密铸造工艺过程
它是将熔模组装,并固定在专供灌浆用的砂箱平板上,在真空下把石膏浆料灌入,待浆料凝 结后经干燥即可脱除熔模,再经烘干、焙烧成为石膏型,在真空下浇注获得铸件。
7.1.2 工艺特点
1. 石膏浆料的流动性很好,又在真空下灌注成型,其充型性优良,复模性优异,型精确、光 洁。该工艺不像一般熔模精密铸造受到涂挂工艺的限制,可灌注大型复杂铸件用型。
3.2-3.4 3.95-4.02
5.73 4.7-4.9
12.5X10⁻⁶ 0.5 X10⁻⁶ 3.1-4.3 X10⁻⁶ 5.3 X10⁻⁶
5.0 X10⁻⁶ 8.4 X10⁻⁶ 7.2-10 X10-6 5.1 X10⁻⁶
加入填料后石膏混合料强度 (Mpa)
7h 烘干 90℃,4h 焙烧 700℃,1h
取出母模(不可敲动),起模后应立即进行点火喷烧,否则易产生裂纹。 (五)喷烧 起模后应立刻点火并吹压缩空气进行喷烧,而使陶瓷型的表面有一定的强度和硬度。 (六)焙烧 焙烧的目的是使陶瓷型内残存的乙醇、水分和少量的有机物烧去,并使陶瓷层的强度增加。 全部由陶瓷浆料灌制的陶瓷型,焙烧温度可高达 800oC,焙烧时间 2~3h,出炉温度应在 2500C
铜器石膏型失蜡铸造法简介

铜器石膏型失蜡铸造法简介中华文明的历史进程中有很多手工艺的(璀璨发明,失蜡浇铸法就是其中之一。
失蜡浇铸法最早见于商周时代的青铜器加工中,到明清则大为盛行。
其特点:精细入微、毫厘毕现,比较适合于美感要求比较高的工艺品的加工。
到了现代,由于新的现代材料不断出现和引入,目前的失蜡铸造法除始终保持古法的目的和宗旨外,在方式方法上已不完全一样。
以下就目前常用的石膏型失蜡铸造方法作简单介绍。
石膏型失蜡铸造法的基本流程:一制阴模古法的阴模由泥土作成,然后烧制成低温陶性质的阴模,称之为“陶范”,由于烧陶过程中有很多变形的可能,所以现代已不再使用陶范的方式,而改用强度较高的石膏制作阴模:制作时在整体的阳模(现代一般是玻璃钢材质)上,按易于拆分的原则,用石膏浆制作出多块合成的套模(此时特别要注意脱模剂的使用),待石膏型固化冷却后,可将阴模拆解分开,清洁阴模内表面,用水刷7-8分潮湿后背用;二制蜡型将备好的阴模拼合成整体,使之形成需铸造的工艺品的负型(即阴模),然后将调制并加温到一定温度的液态工艺品蜡液涂刷于阴模内表面,涂刷时注意每层尽量整体一次刷完整,待整体都冷却硬化固定后再涂刷下一层,逐层加厚,直到达到所需厚度。
蜡型的厚度视加工件的大小而定,4-10毫米不等。
要求厚薄均匀,附着密实。
蜡型制作完成后,清理内表面的毛刺、将阴模的边口处修理平滑。
备用;三灌内浆将刷制完成的蜡型带石膏阴模一起倒立(大形的还需在阴模外壳加以捆扎,以防灌注时内压过大使蜡模崩裂),如有多个刷蜡口则将其他的次要开口堵住,留主口朝上,将事先混合好的耐火材料用水调制成匀质的泥浆,灌注于蜡型内,要求:灌注到位、不留空泡、操作上一气呵成、避免分层现象。
静置6小时待蜡型内的耐火材料完全硬化后方可进行下阶段的操作;四修蜡模接浇道将已灌注好耐火材料内浆的模型整体正立过来,小心去掉最外面的石膏阴模(要按拼合规律逐次拆分,不可蛮干以免损伤里面的蜡型),全部阴模拆除后用小刀修除模块之间缝隙形成的蜡毛边、毛刺,清洁蜡型表面,如有损伤则用修补软蜡修补完整。
石膏型熔模精密铸造工艺历史
石膏型熔模精密铸造工艺历史石膏型熔模精密铸造工艺历史石膏型熔模精密铸造工艺是一种传统的铸造工艺,已经有几千年的历史。
在古代,人们就开始使用这种工艺制造各种金属制品,如青铜器、铁器等。
随着科技的不断进步,这种工艺也得到了不断的完善和发展。
一、石膏型熔模精密铸造的基本原理石膏型熔模精密铸造是一种通过将金属液态化后倒入预先制作好的模具中进行成型的方法。
其基本原理是:将金属加热至液态状态后,倒入预先制作好的模具中;待金属冷却凝固后,取出成品。
二、石膏型熔模精密铸造的步骤1. 制作原型:首先需要根据设计图纸或样品制作出产品原型。
可以采用手工雕刻、数控机床等方式进行。
2. 制作石膏模:将原型放置于容器中,并用混合物浇注其周围。
混合物通常由水泥、沙子、石膏等材料组成。
待混合物干燥后,将容器倒置并轻敲,使原型脱离模具。
3. 烘干石膏模:将制作好的石膏模放入烤箱中进行加热,以去除其中的水分。
一般需要在200℃左右加热2-3小时。
4. 浇注金属:将金属加热至液态状态后,倒入预先制作好的模具中。
注意要控制好浇注时的温度和速度,以保证成品质量。
5. 取出成品:待金属冷却凝固后,取出成品,并进行后续的加工和处理。
三、石膏型熔模精密铸造的优点1. 精密度高:由于使用了精密的模具,在铸造过程中可以得到高精度、高质量的成品。
2. 适用范围广:可以用于铸造各种形状、大小不同的零件和产品。
3. 成本低:相比其他铸造工艺,该工艺所需材料和设备较少,也更容易操作。
4. 生产效率高:一旦制作好了模具,就可以进行大批量生产,并且生产速度较快。
四、石膏型熔模精密铸造的应用领域石膏型熔模精密铸造工艺广泛应用于各种制造业领域,如航空航天、汽车、电子、医疗器械等。
其中,最常见的应用是在珠宝和首饰制造中。
由于该工艺可以制作出高精度、高质量的成品,因此很受珠宝和首饰行业的青睐。
总之,石膏型熔模精密铸造工艺是一种传统而又实用的铸造方法。
在现代制造业中,它仍然具有重要的地位,并且得到不断地发展和完善。
《陶瓷作品素材》课件——陶瓷石膏浇铸
2021年3月26日
一、石膏浇铸介绍
石膏浇铸(也称注浆成型)是将制备 好的泥浆注入多孔模型(石膏模)内,贴 近模壁的一层泥浆中的水分被模具(如石 膏)吸收后便形成了一定厚度的均匀泥层; 将余浆倒出后,泥坯因脱水收缩而与模型 脱离开来形成毛坯。从广义来说,凡是坯 料具有一定液态流动性,注入模型中凝固 成型的成型方法都可称为注浆成型法。
陶瓷 咖啡 杯绘 制训 练
作业要求:
1.绘制石膏浇铸工艺流程图1张。
2.工艺流程正确。
3.线条清晰明了。
4.画面整洁,题写姓名。
5.把自己完成的作饰计—茶与杯制制作作
泥浆泥浆注入石膏模,石膏模吸水形成薄泥层。 动力:石膏模的毛细管力。毛细管越细,水的表面张力越大,脱水推动力越大。 阻力:石膏模和坯体。 薄泥层的形成:石膏模—颗粒间;颗粒吸附于石膏模,形成薄泥层。
四、注浆成型方法
1. 普通注浆成型 空心注浆(单面注浆)
空心注浆对泥浆性能要求:比重小,稳定性好,触变性较小,细度较好。 空心注浆多用于浇注杯、壶、水箱等类产品的坯体。
四、注浆成型方法
1. 普通注浆成型 实心注浆(双面注浆)
空心注浆对泥浆性能要求:比重小,稳定性好,触变性较小,细度较好。 空心注浆多用于浇注杯、壶、水箱等类产品的坯体。
四、注浆成型方法
2. 强化注浆 压力注浆:用加大泥浆压力的方法加速水分扩散,从而加快吸浆速度。 真空注浆:用真空装置在石膏模外抽真空,或将石膏模放入真空室内。 离心注浆:使模型在旋转情况下注浆,泥浆受离心力左右紧靠模壁面成致密的坯体。
一、石膏浇铸介绍
注浆成型工艺简单,适于生产一些形状复杂且不规则、外观尺寸要求不严格、壁 薄及大型厚胎的制品。
特种铸造第5次课讲义
波音767飞机上用 重63kg 356铝合金 由22个蜡模和12个 可溶芯形成蜡模
叶轮
是发动机增压器、 离心泵和压缩机 等的关键零件, 外径25mm~900mm, 叶片呈扭曲状最, 小壁厚0.5mm,
壳体
精度可达GB/T64142000 CT4~CT6、表 面粗糙度可达3.2微 米、内部质量针孔 度可达1~2级,局部 厚度最薄可达0.5mm, 结构复杂(壁薄) 尺寸精度高的特点
浆料 30
30
30~40
W①28
筛号 320目
筛号 180目
5
刚玉 浆料
50 25
— 25
30 30
—
50
30
筛号 30~50目
15 筛号 20~40目
10 筛号 30~60目
10~5
筛号 30~60目
10~5 筛号 60目
20 20
20
硅酸乙酯 水解液/mL
催化剂 (g/100mL水解液)
应用范围
矩形波导管的截止频率:fc=15×109 /l式中:l是矩形 波导管的开口最大尺寸,单位是cm,fc 的单位是Hz
圆形波导管的截止频率:fc=17.6×10⁹ /d式中:d是圆 形波导管的内直径,单位是cm,fc 的单位是Hz
波导管由导体材料制成,波导管的加工非常精密,内 表面光洁度要求很高,能避免电磁波多次反射而产生 的高次寄生波。
2.3.3 催化剂(促凝剂)
●作用 ●种类
改变pH值,使粘结剂胶凝 有机和无机两种,以有机催化剂 性能更好
10
2010-3-22
无机催化剂
Ca(OH)2、MgO加入量(每100mL水解液)
加入量
结胶时间min
石膏型铸造
缓凝剂主要有三类: (a)磷酸盐、碱金属硼酸盐、硼砂、硼酸等。 (b)有机酸及可溶性盐,如柠檬酸及其盐、琥珀 酸钠、乙基酸钠、甲基酸钠、草酸等。 琥珀酸钠的缓凝作用很强,只需要加入千分之几 就有明显的效果。 (c)蛋白胶、皮胶、硅溶胶、纸浆废液等。
增强剂用来增加石膏型的湿强度、干强度、焙烧 后强度以及高温强度。一般用某些硫酸盐如 Na2SO4、K2SO4、NiSO4、MgSO4等,其中以 MgSO4的效果最好。
• 石膏型需随炉冷却,当温度降至300℃以下时才可 以出炉,否则石膏型容易开裂,对复杂型温度应低 些。
填料
α-
半水
硅
石膏 硅石粉 线
100
石
%
高 高岭 莫来 铝 土 石矾
土
工 业 氧 化 铝
锆 英 粉
石 英 玻 璃
300℃ 空冷
微裂
极轻微 裂
不 裂
不裂
不裂
不 裂
不 裂
不不 裂裂
700℃ 空冷
碎裂 微裂
4.3.2浇注系统及冒口设计
• 对于石膏型铸造,浇注系统应满足如下要求: • A良好的排气能力,能顺利排出型腔气体,在顶部和易裹
气处开设出气口。 • B保证金属液充型平稳,避免出现紊流,卷气现象。 • C合理设置冒口,保证补缩。 • D脱模时浇注系统先熔脱,减小熔模对石膏型的胀型力。 • E浇注系统在铸件凝固时尽可能不阻碍铸件收缩,以防止
650~700℃左右,加压压力0.07MPa左右。
4.2.3 石膏型应用实例
图4-6是铝合金轮胎样件模具的石膏型 铸造实例。该样件从三维实体造型,制造 LOM原型(图4-6b)、硅橡胶模(图46c)、石膏型(图4-6d)到将烘干及焙烧 完毕的石膏型温度降低至180℃,浇注铝合 金制造出模具(图4-6f),总制造周期为4 天。
金属精密液态成形技术-第3章石膏型精密铸造
(1)石膏的选择
石膏有七种变体
生石膏 CaSO4·2H2O
(二水石膏)
熟石膏
(半水石膏)
αCaSO4·1/2H2O βCaSO4·1/2H2O
硬石膏 CaSO4
(无水石膏)
αⅢ 、Ⅱ 、Ⅰ
βⅢ
对石膏的要求
➢ 流动性:水固比低的情况下流动性好
➢ 凝结时间:初凝时间5~7min,终凝时间10min ➢ 强度 ➢ 线膨胀率:<5%,从填料和添加剂方面解决 ➢ 抗裂纹性能:加热过程多次相变,300℃激冷 ➢ 发气性:石膏型透气性差,浇不足,气孔
3.2.1 模料
石膏型精密铸造用的模样主要是熔模,也可使 用气化模、水溶性模(芯)。
对于一般中小型铸件,可使用熔模铸造用模料 ;但大中型复杂铸件,其尺寸精度和表面粗糙度 要求严格时,则应使用石膏型精铸专用模料。
模料
石膏型精铸专用模料主要有下列三方面要求: ➢ 模料强度高、韧性好,能承受石膏浆料灌
注的作用力而不变形损坏。 ➢ 模料线收缩小,保证熔模尺寸精确,防止
铸造工艺设计基础, 工程流体力学
能够合理地选择石膏 型熔模精密铸造的模样、 石膏浆料的原材料
石膏晶体结构及石 膏性能
3.1概述
3.1概述
石膏型铸造按脱模方法可分为下面两类: 熔模石膏型铸造(或石膏型精密铸造) 拔模石膏型铸造
石膏型精密铸造是使用熔模,用石膏浆料灌制 铸型,经干燥、脱蜡、焙烧后即可浇注铸件的方 法。是20世纪70年代发展起来的一种精密铸造新 技术。
(2)填料
石膏型对填料的要求 (1)有合适的线膨胀率 (2)有较高的熔点和耐火度 (3)有良好的化学稳定性 (4)发气量少、吸湿性小、保水性好 (5)填料在石膏型浆体中有良好的悬浮弥散性 (6)能降低石膏混合料的裂纹倾向