
(参考模板)焊接一次合格率统计
10.9 10.14
9、23 10.9 10.21
10ቤተ መጻሕፍቲ ባይዱ9
11.14
11.13
12.27
储罐焊接一次合格率统计
B 罐 焊缝编号 总拍片数 合格片数 不合格片数 第一圈纵焊缝 288 284 4 第二圈纵焊缝 264 264 0 第三圈纵焊缝 264 264 0 第四圈纵焊缝 264 264 0 第五圈纵焊缝 264 264 0 第六圈纵焊缝 264 264 0 第七圈纵焊缝 264 263 1 第八圈纵焊缝 264 264 0 第九圈纵焊缝 264 264 0 第十圈纵焊缝 264 264 0 第十一圈纵焊缝 264 264 0 边缘板对接焊缝 168 168 0 第一圈环焊缝 第二圈环焊缝 第三圈环焊缝 第四圈环焊缝 第五圈环焊缝 第六圈环焊缝 第七圈环焊缝 第八圈环焊缝 第九圈环焊缝 第十圈环焊缝 总 计 924 924 924 924 924 924 924 924 924 924 12336 901 904 914 901 922 920 922 917 921 915 12228 23 20 10 23 2 4 2 7 3 9 108 焊接一次合格率(%) 98.61% 100.00% 100.00% 100.00% 100.00% 100.00% 99.62% 100.00% 100.00% 100.00% 100.00% 100.00% 97.51% 97.84% 98.92% 97.51% 99.78% 99.57% 99.78% 99.24% 99.68% 99.03% 99.12%
储罐焊接一次合格率统计
C 罐 焊缝编号 总拍片数 合格片数 不合格片数 第一圈纵焊缝 288 288 0 第二圈纵焊缝 264 259 5 第三圈纵焊缝 264 264 0 第四圈纵焊缝 264 261 3 第五圈纵焊缝 264 264 0 第六圈纵焊缝 264 260 4 第七圈纵焊缝 264 262 2 第八圈纵焊缝 264 262 2 第九圈纵焊缝 264 262 2 第十圈纵焊缝 264 264 0 第十一圈纵焊缝 264 254 10 边缘板对接焊缝 168 168 0 第一圈环焊缝 第二圈环焊缝 第三圈环焊缝 第四圈环焊缝 第五圈环焊缝 第六圈环焊缝 第七圈环焊缝 第八圈环焊缝 第九圈环焊缝 第十圈环焊缝 总 计 924 924 924 924 924 924 924 924 924 924 12336 902 907 919 918 921 922 921 918 903 910 12210 22 17 5 6 3 2 3 6 21 14 126 焊接一次合格率(%) A 100.00% 98.11% 100.00% 9、23 98.86% 100.00% 10.7 98.48% 99.24% 10.24 99.24% 99.24% 100.00% 96.21% 100.00% 97.50% 98.16% 99.46% 99.35% 99.68% 99.78% 99.68% 99.35% 97.73% 98.48% 98.98% 罐
储罐焊接一次合格率统计
焊缝编号 总拍片数 合格片数 不合格片数 第一圈纵焊缝 288 288 0 第二圈纵焊缝 264 262 2 第三圈纵焊缝 264 260 4 第四圈纵焊缝 264 264 0 第五圈纵焊缝 264 262 2 第六圈纵焊缝 264 263 1 第七圈纵焊缝 264 262 2 第八圈纵焊缝 264 264 0 第九圈纵焊缝 264 264 0 第十圈纵焊缝 264 262 2 第十一圈纵焊缝 264 264 0 边缘板对接焊缝 168 168 0 第一圈环焊缝 第二圈环焊缝 第三圈环焊缝 第四圈环焊缝 第五圈环焊缝 第六圈环焊缝 第七圈环焊缝 第八圈环焊缝 第九圈环焊缝 第十圈环焊缝 924 924 924 924 924 924 924 924 924 924 12336 914 889 923 920 922 922 915 911 914 915 12227 10 35 1 4 2 2 9 13 10 9 109 焊接一次合格率(%) 100.00% 99.24% 98.48% 100.00% 99.24% 99.62% 99.24% 100.00% 100.00% 99.24% 100.00% 100.00% 98.92% 96.21% 99.89% 99.57% 99.78% 99.78% 99.03% 98.59% 98.92% 99.03% 99.12%
焊接质量统计分析表

编制:审核:批准:
2、焊缝无损检测一次合格率呈□上升□下降;其主要问题和原因是
3、焊缝返修率呈□上升□下降;其主要问题和原因是
4意见呈□上升□下降;其主要问题和原因是
6、监察、监检机构反映意见呈□上升□下降;其主要问题和原因是
7、上次存在问题对策措施的效果□良好□不好,其主要问题和原因是
焊缝一次交检合格率
焊接工艺纪律执行
用户反馈有关焊缝质量意见
监察、监检机构反映焊缝质量意见
上次存在问题对策措施的效果
备注
本季共生产台数
焊缝外观一次合格率
焊缝无损检测一次合格率
指标
%
实绩
指标
%
实绩
指标%
实绩
100%
100%
≥85
≥97
100
一、焊接质量评价与分析:
经上述统计:
1、焊缝外观一次合格率呈□上升□下降;其主要问题和原因是
地管焊接一次探伤合格率QC成果
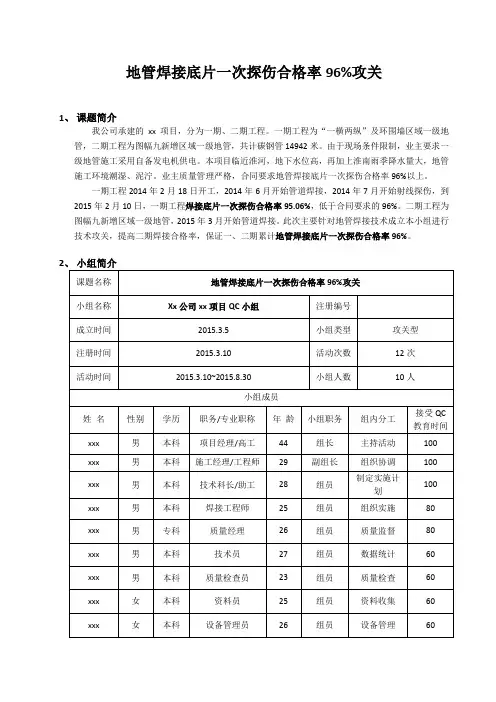
地管焊接底片一次探伤合格率96%攻关1、课题简介我公司承建的xx项目,分为一期、二期工程。
一期工程为“一横两纵”及环围墙区域一级地管,二期工程为图幅九新增区域一级地管,共计碳钢管14942米。
由于现场条件限制,业主要求一级地管施工采用自备发电机供电。
本项目临近淮河,地下水位高,再加上淮南雨季降水量大,地管施工环境潮湿、泥泞。
业主质量管理严格,合同要求地管焊接底片一次探伤合格率96%以上。
一期工程2014年2月18日开工,2014年6月开始管道焊接,2014年7月开始射线探伤,到2015年2月10日,一期工程焊接底片一次探伤合格率95.06%,低于合同要求的96%。
二期工程为图幅九新增区域一级地管,2015年3月开始管道焊接。
此次主要针对地管焊接技术成立本小组进行技术攻关,提高二期焊接合格率,保证一、二期累计地管焊接底片一次探伤合格率96%。
2xxx 男本科材料员25 组员材料管理603、选题理由3.1业主要求:xx项目是由中石化与皖北煤电集团联合组建的大型煤化工项目,按照中石化管理模式进行管理,质量要求高,合同中要求管道焊接底片一次探伤合格率96%以上。
3.2公司要求碳钢管道焊接是本项目施工的主要内容,焊缝质量缺陷会导致返修工作增加、施工进度滞后,返修扩探费用增加,造成施工成本提高。
而且近年来公司目标是“和谐共赢,树造精品”,提高焊接合格率有助于提升公司形象,树立公司品牌。
4、现状调查现状1:通过对一期2014年7月-2015年2月焊接数据库射线一次合格率进行了统计,如下表:表1:2014年7月-2015年2月各月焊接底片一次探伤合格率统计表月份2014.7 2014.82014.92014.102014.112014.122015.12015.2累计拍片数 4 45 35 25 43 108 62 2 324 一次合格 4 43 33 24 40 102 60 2 308一次合格100.00 95.56 94.28 96.00 93.02 94.44 96.77 100.00 95.06 率%由该表可以看出,目前焊接底片一次探伤合格率95.06%,低于合同要求的96%。
焊接工艺评定模板范文
焊接工艺评定模板范文全文共四篇示例,供读者参考第一篇示例:焊接工艺评定模板范文1. 模板编号:_____________4. 评定人员:_____________(包括评定员、监督员、记录员等)5. 评定项目:(1) 焊接方法:_____________(2) 焊接材料:_____________(3) 焊接位置:_____________(4) 焊接厚度:_____________(5) 焊接规范:_____________8. 评定结果:(1) 合格/不合格:_____________(2) 评定级别:_____________评定人员签名:__________ 日期:__________模板说明:1. 模板编号:每份焊接工艺评定模板需要有一个唯一的编号,便于管理和查阅。
2. 被评定单位名称:填写被评定单位的名称,确保评定对象清晰明确。
3. 评定日期:填写本次评定的日期,记录评定活动的时间点。
4. 评定人员:列出参与评定活动的人员姓名和职责,包括评定员、监督员、记录员等。
5. 评定项目:具体描述本次评定的焊接项目内容,包括焊接方法、焊接材料、焊接位置、焊接厚度、焊接规范等。
6. 评定标准:描述评定过程中所参照的评定标准,确保评定活动的客观性和公正性。
7. 评定过程:详细描述评定活动的整个过程,包括准备工作、焊接操作、检查验收等环节。
8. 评定结果:填写评定的结果,即该次焊接工艺的合格/不合格情况,同时可标注评定级别。
9. 评定意见:对评定结果进行简要的评价和总结,提出必要的建议和改进意见。
10. 备注:填写其他相关信息或需要特别说明的事项。
以上是关于焊接工艺评定模板的范文,希望对您有所帮助。
祝您工作顺利!第二篇示例:焊接工艺评定是指对参与焊接的工艺参数、焊接人员技术水平和焊接成果进行检测和评定的过程。
通过焊接工艺评定,可以确保焊接的质量和安全性,提高焊接工艺的可靠性和稳定性。
下面将分享一份关于焊接工艺评定模板范文,以供参考。
焊接质量统计分析表
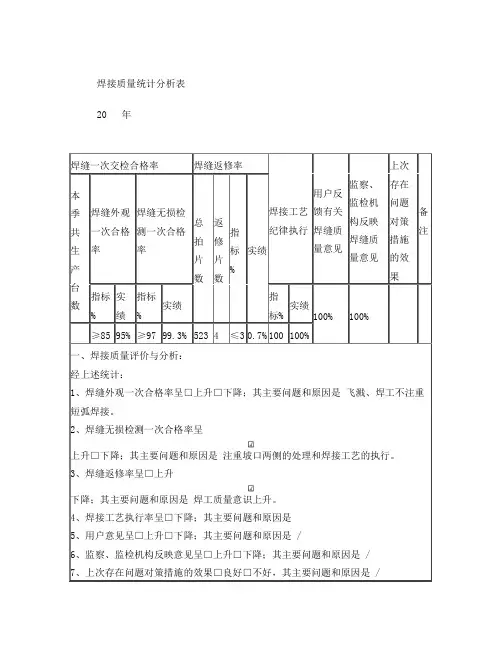
焊接质量统计分析表20 年焊缝一次交检合格率焊缝返修率焊接工艺纪律执行用户反馈有关焊缝质量意见监察、监检机构反映焊缝质量意见上次存在问题对策措施的效果备注本季共生产台数焊缝外观一次合格率焊缝无损检测一次合格率总拍片数返修片数指标%实绩指标%实绩指标%实绩指标%实绩100% 100% ≥85 95% ≥97 99.3% 523 4 ≤30.7% 100 100%一、焊接质量评价与分析:经上述统计:1、焊缝外观一次合格率呈□上升□下降;其主要问题和原因是飞溅、焊工不注重短弧焊接。
2、焊缝无损检测一次合格率呈上升□下降;其主要问题和原因是注重坡口两侧的处理和焊接工艺的执行。
3、焊缝返修率呈□上升下降;其主要问题和原因是焊工质量意识上升。
4、焊接工艺执行率呈□下降;其主要问题和原因是5、用户意见呈□上升□下降;其主要问题和原因是 /6、监察、监检机构反映意见呈□上升□下降;其主要问题和原因是 /7、上次存在问题对策措施的效果□良好□不好,其主要问题和原因是 /二、对策措施(纠正/预防措施):加强焊工培训,提高焊工的技能水平和质量意识,加强与客户的沟通、反馈,做好工艺改进工作。
制表: 20 年月焊接质量统计分析表20 年焊缝一次交检合格率焊缝返修率焊接工艺纪律执行用户反馈有关焊缝质量意见监察、监检机构反映焊缝质量意见上次存在问题对策措施的效果备注本季共生产台数焊缝外观一次合格率焊缝无损检测一次合格率总拍片数返修片数指标%实绩指标%实绩指标%实绩指标%实绩100% 100% ≥85 96% ≥97 99.9% 837 1 ≤30.1% 100 100%一、焊接质量评价与分析:经上述统计:1、焊缝外观一次合格率呈上升□下降;其主要问题和原因是焊工能做好焊前准备工作。
2、焊缝无损检测一次合格率呈上升□下降;其主要问题和原因是注重坡口两侧的处理和焊接工艺的执行。
3、焊缝返修率呈□上升下降;其主要问题和原因是质量意识上升。
提高钢箱梁焊接一次性合格率

图56 QC活动经济效益认证
根据《钢结构焊接规范》,焊缝不合 格需剖开不合格位置后重新施焊。 本工程焊缝31250米,每米不合格焊缝 返工费用约38元,本工程节约成本为 (97.5%-92.6%)*31250*38=58187.5 元,本工程支出费用=小组活动费用+ 实施对策及试验费用=320+8360=8680 元,产生经济效益=节约成本-支出费 用=58187.5-8680=49507.5元
时间:2015.11.10 时间:2015.11.14
笃行QC小组
根据《钢结构焊接规范》,一级焊缝应进行100%检测,二级 焊缝抽检比例不小于20%,检查探伤报告1335张。
表2 钢箱梁焊接检查统计表
梁段编号
焊缝检查数(张 合格数(张 合格率(%
)
)
)
ZL27N第一、二节段
166
ZL27N第三、四节段
制图:魏莹
日期:2016.2.23
笃行QC小组
10.3 社会效益
长江日报、楚天都市报、武汉电视台、大楚网等诸多媒体对 雄楚大街改造工程钢箱梁进行了多次专题报道,提升了城市 品位和对外窗口形象,提高了我公司在社会各界的认知度。
笃行QC小组
11 制定巩固措施
笃行QC小组
1、通过这次QC小组活动,提高 我公司对钢箱梁焊接质量的控制,为 以后做相关工程打下了坚实的基础。 我们对本次活动成果进行认真的总结 ,编制了《钢箱梁焊接质量控制作业 指导书》,报集团公司总工办并通过 审批,在公司范围内推广应用。
图14 表面去油
图15 现场打磨
摄制:黄达青
日期:2015.11
笃行QC小组 实施一:焊缝坡口及邻近区域不洁净
措施二:用气焊将焊缝边缘 表面水分烘干,并将焊件的 表面氧化膜去除干净。
焊接一次合格率统计表
ቤተ መጻሕፍቲ ባይዱ
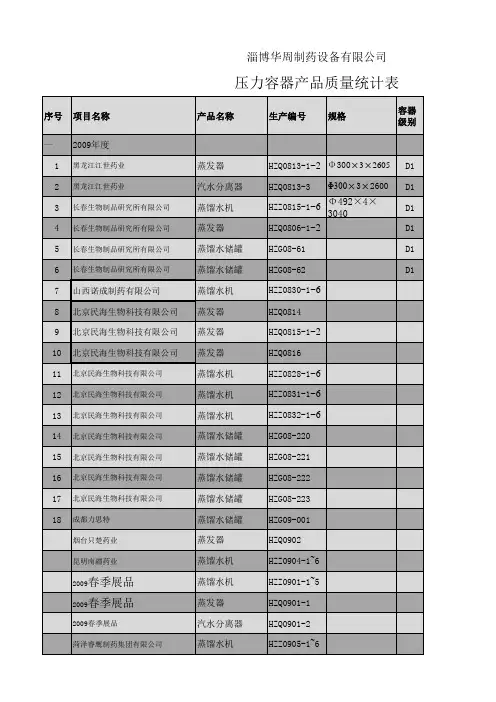
压力容器产品质量统计表
序号 一 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 项目名称 2009年度
黑龙江江世药业 黑龙江江世药业 长春生物制品研究所有限公司 长春生物制品研究所有限公司 长春生物制品研究所有限公司 长春生物制品研究所有限公司
产品名称
生产编号
规格
容器 级别
蒸发器 汽水分离器 蒸馏水机 蒸发器 蒸馏水储罐 蒸馏水储罐 蒸馏水机 蒸发器 蒸发器 蒸发器 蒸馏水机 蒸馏水机 蒸馏水机 蒸馏水储罐 蒸馏水储罐 蒸馏水储罐 蒸馏水储罐 蒸馏水储罐 蒸发器 蒸馏水机 蒸馏水机 蒸发器 汽水分离器 蒸馏水机
HZQ0813-1~2 Φ 300×3×2605 HZQ0813-3
#DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0!
6 1
#DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0!
提高钢结构焊缝一次合格率
制表人:曹济东
日期:2017年6月26日
BREAD PPT DESIGN
五、可行性分析
钢结构一级焊缝一次焊接不合格种类统计表
序号 问题项目
频数(点) 累计频数(点) 累计频率(%)
1 未融合及未焊透
26
26
76.47%
2
气孔
3
29
85.29%
3
层状撕裂
2
31
91.18%
4
热裂纹
2
33
97.06%
5
说明钢结构焊接班组人员对焊接施工技术要领掌握比较全面,
认
可胜任本工程施工任务。
过
程
结论
焊工考核成绩统计表
部分持证人员证件
BREAD PPT DESIGN
末端因素二 确认方法
奖惩措施不到位 调查、分析
项目部在工程初期就
编制了《工程质量奖惩制
确
度》,下发给各劳务班组
和专业分包,经查阅该制
认
度对钢结构焊接施工过程 要求及相应奖惩措施均有
调查、分析
是否编制《工程质量奖惩制度》;《工程质量奖惩制 度》是否得到执行。
现场电量负荷大,电 压不稳
现场测试
现场进行用电线路检查,供电能力测量,用电设备统 计,测量电流、电压稳定情况。
现场部分设备不满足 下料精度要求
现场测试
进行切割面垂直度检测,误差是否小于5%的板厚; 进行直线度检测,误差是否小于1‰,且小于3mm。
5
课题类型
现场型
(1)小组每周现场活动1次,每次活动时间2.5h以上; (2)小组周每五组织成员学习,提高QC意识; (3)提倡踊跃发言,坚持按照PDCA循环程序办事; (4)做好QC活动记录,积累原始资料; (5)小组全体成员出勤率要达到90%以上。
焊接质量检查验收表(范本)
焊缝表面质量(观感)检查记录表
编号:0203-TFEN-HJ-01-02-02-001
焊接工程外观质量测量检查记录表
编号:0203-TFEN-HJ-01-02-02-002
焊接工程质量分批验收记录表
编号:0203-HJ-01-02-02-01-001
焊接分项工程综合质量验收评定表
编号:0203-HJ-01-02-02-001
表B.7 焊工自检记录表
注:“接头已清理”和“焊缝尺寸符合要求”时,以“√”表示,“未清理”和“焊缝尺寸不符合要求”以“×”表示。
班组长:焊工:
表B.8 分项工程焊接接头表面质量检验评定表mm
注:验评结果符合合格级标准,在相应检验指标下记“√”;优良者记“Δ”。
合格级与优良级标准相同亦记“Δ”。
公司(处)质检代表:
工地(处)技术负责人:
工地(队)质检员:
班(组)长:
验评日期:
表B.9 分项工程焊接综合质量等级评定表
建设单位代表:工地(队)技术负责人:公司(处)之间代表:验评日期:
工地(队)质检员:
表6.3.8-1 焊接工程分类和质量检查、检验项目及数量
表6.3.8-2 A类工程焊接质量检验评定标准mm
表6.3.8-3 B类工程焊接质量检验评定标准mm
表6.3.8-3(续)
C类工程焊接质量检验评定标准见表6.3.8-4。
表6.3.8-4 C类工程焊接质量检验评定标准mm
表6.3.8-4(续)。
焊接质量检查验收表(范本)
焊缝表面质量(观感)检查记录表
编号:0203-TFEN-HJ-01-02-02-001
焊接工程外观质量测量检查记录表
编号:0203-TFEN-HJ-01-02-02-002
焊接工程质量分批验收记录表
编号:0203-HJ-01-02-02-01-001
焊接分项工程综合质量验收评定表
编号:0203-HJ-01-02-02-001
表B.7 焊工自检记录表
注:“接头已清理”和“焊缝尺寸符合要求”时,以“√”表示,“未清理”和“焊缝尺寸不符合要求”以“×”表示。
班组长:焊工:
表B.8 分项工程焊接接头表面质量检验评定表mm
注:验评结果符合合格级标准,在相应检验指标下记“√”;优良者记“Δ”。
合格级与优良级标准相同亦记“Δ”。
公司(处)质检代表:
工地(处)技术负责人:
工地(队)质检员:
班(组)长:
验评日期:
表B.9 分项工程焊接综合质量等级评定表
建设单位代表:工地(队)技术负责人:公司(处)之间代表:验评日期:
工地(队)质检员:
表6.3.8-1 焊接工程分类和质量检查、检验项目及数量
表6.3.8-2 A类工程焊接质量检验评定标准mm
表6.3.8-3 B类工程焊接质量检验评定标准mm
表6.3.8-3(续)
C类工程焊接质量检验评定标准见表6.3.8-4。
表6.3.8-4 C类工程焊接质量检验评定标准mm
表6.3.8-4(续)。
一次交验合格率统计报告
30
98.5
40
96
备注
500
480
20
96
1000 1000 2000 1000 1000 1000 1000 2000 1000
956
44
965
35
1970
30
975
25
980
2050
965
35
95.6 96.5 98.5 97.5
98 96.5 96.5 97.5 96.5
月份
型号
1
GZ421
1
电磁阀
1
HKB8000-I总线端子 板
1
新声光报警
2
右模块
2
电磁阀
2 DK-NK-TOUBUJWL
2 HBSII单点壁挂主板
3
电源板
3
左模块
3 DK-NK-TOUBUJWL
3
GZ-422
统计
一次交验合格率统计报告
总数量 2000 1000
合格数量 1970 960
不合格品数量 一次交验合格率(%)
公司 2017 年一次交验合格率的目标是:≥96.5% ;通过以上统计数据证明公司产品的平均一次交验合格率为 96.5%,已达到预期目标。但还需继续努力,望各部门继续保持现有成绩的同时,找出工作中的不足之处并加以纠 正。 部门领导人:
统计人:
合格数量 970 1950 958 1950 1126 975 965 190 965 965 490
19900
不合格品数量 一次交验合格率(%)
30
97
50
97.5
42
95.8
50
97.5
74