
制作錾口榔头工作页
学习任务一榔头制作1.能说出钳工工作特点,主要任务。
2.能说出钳工场地的设备及安全规章制度,并能严格遵守,按要求规范穿戴劳保用品。
3.能看懂图样,能根据毛坯,分析出所需去除的余量。
4.能查阅相关资料,解释常用材料牌号含义。
5.能读懂加工工艺步骤,能用专业术语进行交流。
6.能正确选用并使用合适的划线工具和辅具。
7.能根据材料要求刃磨錾削工具,并能正确使用工具完成表面加工。
8.能根据加工材料、加工条件选用锯条,并能正确安装使用锯削工具去除多余材料。
9.能根据加工材料、加工条件选用锉刀,并能正确安装使用锉削工具去除多余材料。
10.能根据加工要求合理选择麻花钻,并能安全操作钻床,完成孔加工。
11.能正确使用游标卡尺、刀口直尺、刀口角尺对加工零件进行检测,并能对所使用的量具按要求进行日常保养。
12.能根据检测结果与图样进行比较,判别零件是否合格。
13.能对零件进行简单的热处理工艺。
14.能根据现场管理规范要求,清理场地,归置物品。
15.能按环保要求处理废弃物。
16.能写出工作总结并进行作品展示。
60学时某师傅在生产过程中发现缺少一把称手的小榔头,根据实际需要他设计了榔头的加工零件图,但考虑到机床生产较忙,而且只要加工一把榔头,所以生工作情境描述学习目标建议学时产采用钳加工的方法来完成。
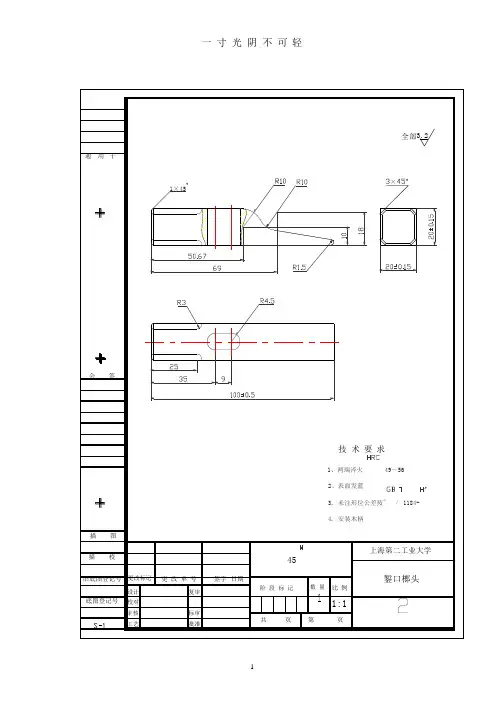
如下图所示,现在把任务安排给你,你能否通过手工操作来完成该小榔头的制作。
在接受工作任务后,应首先了解工作场地的环境、设备管理要求,穿着符合劳保要求的服装,在老师的指导下,读懂图纸、分析出加工工艺步骤、正确使用工量具、按图样要求,采用划线、錾削、锯割、锉削、孔加工、抛光以及简单的热处理等加工方法,使用游标卡尺、角尺、直尺进行检测,独立完成榔头制作,并能按现场管理规范要求清理场地,归置物品,按环保要求处理废弃物。
✧学习活动1 接受工作任务,明确工作要求。
(22课时)✧学习活动2 阅读工艺卡,明确加工步骤和方法(12课时)✧学习活动3 制作錾口榔头并检验(24课时)✧学习活动4 工作总结与评价(2课时)序号学习活动评价内容权重活动成果(40%)参与度(10%)安全生产(20%)劳动纪律(20%)工作效率(10%)一接受工作任务,明确工作要求工作计划图样活动记录工作记录教学日志完成时间30%二阅读工艺卡,明确加工步骤和方法工序卡活动记录工作记录教学日志完成时间20%三制作錾口榔头并检验制件活动记录工作记录教学日志完成时间40%四工作总结与评价成品活动记录工作记录教学日志完成时间10% 总计100%任务评价工作流程与活动零件图技术要求1. 材料:45#2. 榔头两端淬硬生产派工单单号: 开单部门: 开单人: 开单时间: 年 月 日 时 分生产派工单模型 图接单人: 部 小组 (签名) 注:以下由开单人填写产口名称 榔头制作完成工时60工时产品技术 要求按图样加工,满足使用功能要求注:以下由接单人和确认方填写 领取材料(含消耗品)成本核算金额合计:领用工具 操作者 检测 (签名)年 月 日 班组 检测 (签名)年 月 日生产数量统计合格 不良 返修 报废统计: 审核: 批准:学习活动1 接受工作任务,明确工作要求● 能按照规定领取工作任务。
● 能借助机械工人切削手册等,查阅錾口榔头所用的材料的牌号、用途、性能与分类属性。
● 能识读零件的轴测图和三视图,并说成錾口榔头的形状、尺寸、表面粗糙度、公差、材料等信息,指出各信息的意义。
能说出7S 管理规范的主要内容。
一、学习准备钻床安全操作规程、砂轮安全操作规程、场地安全规章制度、相关视频、工作服、工作帽、教材二、学习过程按照规定从生产主管处领取生产任务单并签字确认。
完成如下项目:1、阅读生产任务单,明确工作任务錾口榔头生产任务单单号: 开单时间:开单部门:开单人:接单人:部组签名:以下有由单人填写序号产品名称材料数量技术标准、质量要求1 錾口榔头45钢30 按图样要求任务细则1、到仓库领取相应的材料。
2、根据现场情况选用合适的工量具和设备。
3、根据加工工艺进行加工,交付检验。
4、填写生产任务单,清理工作场地,完成工量具、设备的维修保养。
任务类型钳加工完成工时60以下有由单人和确认方填写领取材料仓库管理员(签名)年月日领取工量具完成质量(小组评价)班组长(签名)年月日用户意见(教师评价)用户(签名)年月日改进措施(反馈改良)注:生产任务单与零件图样、工艺卡一起领取。
(1) 请根据生产任务单,明确零件名称、制作材料、零件数量和完成时间。
零件名称:錾口榔头;制作材料:45钢;零件数量:30件;完成时间:64学时;(2)查询资料或咨询老师,明确錾口榔头的用途。
答:錾口榔头是钳工不可少的工具,也使日常生活中常用的工具,同时也可以用于铆接和钣金加工等常用的工具。
(3) 用于制作錾口榔头的材料应具有怎样的性能才能满足榔头的功能要求?答:作錾口榔头的材料应具有较好的硬度也要有一定的韧性。
(4)由生产任务单可知,用于制作錾口榔头的材料是45钢。
请查询相关手册,回答下列问题。
1)45钢是一种常见的金属材料,类属于优质碳素结构钢,你知道这类钢具有怎样的特性和用途吗?答:45钢属于优质碳素结构钢,其牌号含义为:含碳量为0.45%的优质碳素结构钢,除含碳量外还有si,Mn元素。
Si:0.17~0.37%Mn:0.50~0.80%。
当45钢为热扎钢时其布氏硬度≤241HBW当其为退火钢时,布氏硬度值≤197HBW优质碳素结构钢按含碳量不同可分为:①、08~25即含C为0.08%~0.25%属于低碳钢,这类钢强度、硬度较低,塑性、韧性及焊接性能较好,主要用于制造冲压件,焊接结构件及强度不搞的机器零件、渗碳件,如压力容器、小轴、销子、法兰盘、螺钉和垫圈等。
②、30~55即含C为0.30%~0.55%属于中碳钢,这类钢有较高的强度和硬度,塑性和韧性其随会C量的增加而降低,切削性能良好,主要用于制造受力较大的机械零件,如连杆、曲轴、齿轮和联轴器等。
③、60以上即含C为≥0.60%属于高碳钢,这类刚有较高的强度、硬度和弹性,但焊接能不好,切削性能稍差,冷塑变形塑性差。
主要用于制造具有角高强度、耐磨性和弹性好的零件,如弹簧垫圈、板簧和螺旋弹簧等弹性零件及耐磨件。
2)机械零件或工具在使用过程中往往要受到各种形式外力的作用,这就要求金属材料必须具有一种承受机械载荷而不超过许可变形或不被破坏的能力,这种能力就是材料的力学性能。
在金属材料领域,常用哪些性能指标来衡量材料的力学性能呢?力学性能性能指标含义符号名称旧符号单位强度Rm RelRpol 抗拉强度屈服强度规定排例延伸σbσsσ0.02Mpa金属在静载荷作用下,抵抗塑性变形或断裂的能力。
塑性 AZ 断后伸长率端面收缩率σ齿轮受力后在断裂之前产生塑性变形的能力。
硬度HBWHRC 布氏硬度洛氏硬度HBS、HBWHR Mpa材料抵抗局部变形,特别是塑性变形,压痕或划痕的能(A、B、C) HV A、B、C标注维氏硬度(A、B、C)HV力冲击韧性 k冲击韧度J 材料抵抗冲击载荷而不变形的能力。
疲劳强度R-1 疲劳极限σ-1 Mpa 金属材料抵抗交变载荷而不破坏的能力。
3)45钢具有怎样的力学性能?其能满足錾口榔头需要的性能要求吗?答:①、45度钢的力学性能抗拉强度: ≥600 (MPa) ,屈服强度: ≥355 (MPa),延长率:≥16%,断面收缩率: ≥40% ,布氏硬度: ≤197 (Hblack eye)。
②、45钢的力学性能可以满足錾口榔头需要的性能要求。
4)你知道优质碳素结构钢的牌号是如何定义的吗?从牌号中能看出其含碳量吗?45度钢的含碳量是多少?答:①、我们国家的牌号表示方法是用两位阿拉伯数字表示优质碳素结构钢,两位阿拉伯数字代表平均含碳量的万分之几。
如,45钢表示含碳量为0.45%的钢,30钢表示平均含碳量为0.30%,20钢表示含碳量为0.20%……等等。
特殊用钢,两位数字+规定符号,如20g表示平均含碳量为0.20%优质碳素结构钢,g表示适用于制造锅炉的优质碳素结构钢,是专业用钢,20g就是含碳量为0.20%并用于制造锅炉的优质碳素结构钢。
②、从牌号中可以能看出其含碳量。
③、45钢表示含碳量为0.45%。
2.分析零件图样,明确加工技术要求(1)在錾口榔头零件图中,采用了粗实线、细实线、点划线等线型,其分别用于表达什么信息?粗实线表示:可见轮廓线细实线表示:尺寸线及尺寸界线、剖面线、重合断面的轮廓线、过渡线。
点划线表示:轴线或对称中心线。
(2)錾口榔头的零件图使用了几个视图来来表达零件的几何特性?各视图分别重点表达了錾口榔头的哪些几何特性?答:錾口榔头的零件图使用了3个视图来来表达零件的几何特性,(3)仔细观察錾口榔头零件图的主、俯、右视图,查询相关手册或资料,写出三视图有关长、宽、高的投影规律。
答:三视图有关长、宽、高的投影规律:主、俯视图——长对正 主、右视图——高平齐 俯、右视图——宽相等(4)想一想,零件图中錾口榔头三视图的主要作用是什么。
答:三个视图从三个不同的方向反映了物体的形状,组合起来就反映錾口榔头的整体形状。
(5)R7的尺寸标注表示什么含义? 答: R7表示半径为7mm 的圆。
(6)图样中4-C2的尺寸标注表示什么含义? 答:C 是表示45°倒角,4-C2:4个沿轴向宽度是2mm ,角度是45度的倒直角。
(7)在图样尺寸 的上下极限尺寸为多少?这样标注尺寸的意义是什么? 答:轴:工件各种形状的外表面,即被包容面; 孔:工件各种形状的内表面,即包容面;基本尺寸:设计或图纸给定的尺寸;孔:D ,轴:d 极限尺寸:允许尺寸变化的两个界限值;最大极限尺寸(上极限尺寸):允许的最大尺寸;孔:max D 轴:max d 最小极限尺寸(下极限尺寸):允许饿最小尺寸;孔:min D 轴:min d 极限偏差:极限尺寸减其基本尺寸的代数差;上偏差:孔:d D ES -=max 轴:d d es -=max 下偏差:孔:d d EI -=min 轴:d d ei -=min意义:保证零件的互换性上极限尺寸:mm d es d 1.22)1.0(22max =++=+= 下极限尺寸:mm d ei d 22022min =+=+=(8)图样中尺寸 的基本尺寸是多少?上、下偏差各是多少? 答:基本尺寸:16mm 上偏差:+0.10 下偏差:0(9)图样中尺寸 的公差是多少?答:公差(T):允许尺寸的变动量,其数值等于最大极限尺寸减最小极限尺寸或上偏差减下偏差;注意:公差是绝对值定义的,没有“+、-”号,且不能为0 孔:ei es d d T s -=-=min max 轴:EI ES d D T h -=-=min max(10)图样中的符号 、 表示设计时在图样上所选定的基准,称为设计基准。
《制作鸭嘴榔头》教学设计及学习工作页

制作鸭嘴榔头教学设计XXX学校2014年10月目录一、任务描述3二、设计思路3三、教学内容分析3四、学习者特征分析3五、教学目标3六、教学重点、难点4七、教学策略选择与设计4八、本课题相关的安全、文明知识 4九、资源准备及教学环境4十、考评方法与考评材料5十一、学习任务教学组织流程 6十二、教学引导图7十三、内容结构7十四、鸭嘴榔头图纸7十五、教学流程9十六、教学过程11十七、教学反思16十八、评价反馈16附件1:工具与材料清单表17附件2:鸭嘴榔头结果反馈表17附件3:生产派工单18附件6:成果展示与工作反馈评价21学习工作页1 鸭嘴榔头的制作22第一部分:学习准备(前置作业)22一、职业道德部分22二、钳工工作场地设置有什么要求?安全文明操作有哪些规章制度?23三、机械设备安全知识有哪些?23第二部分:计划与实施(小组工作,老师巡回指导并监督)24学习工作页2 鸭嘴榔头的制作26学习任务描述:26学习目标:27生产派工单:271.根据图纸,制定鸭嘴榔头划线的工作计划332.制定检测鸭嘴榔头划线的工作流程:343.领取工具与材料,并填写工具清单344.安全保护34活动过程评价自评表70《制作鸭嘴榔头》教学设计(1)学生将完成的鸭嘴榔头提交教师评价,教师给予判分和总结性评价。
(2)评价工作过程中的总结分析和反思迁移能力。
(3)评价学生在汇报过程中的表现,评价其工作态度、沟通表达能力和应变能力。
十一、学习任务教学组织流程教学活动1:课前完成制作鸭嘴榔头工作页的前臵作业(1)教师课前检查学生的作业完成情况。
(2)组织各小组互相检查工作页完成情况,控制时间。
(3)打分并记录学生成绩,学习积极性,参与度。
教学活动2:接受制作鸭嘴榔头的生产任务(1)教师扮演车间主管,向各班组派“鸭嘴榔头的制作”的任务单。
(见附件3)(2)教师根据生产任务的要求,向学生讲解机械加工常用专业知识,并要求学生运用金工工具进行加工零件。
模块1錾口榔头制作PPT准备.pptx
将 木 柄 前 端 削 成 宽 钢锯、木工刀、木 9mm,、长 18mm 长腰 工锉 型,四周放余量
0.5~1mm
将木柄敲入榔头孔内,按图加工子钢锯、锉刀、手锤、平錾
将楔子敲入榔头木柄中 手锤、窄錾
间
3
粗、中平锉刀、钢 直尺、刀口角尺、 游标卡尺
划针、划针盘(高 度游标尺)、划规、 钢直尺、样冲、手 锤
锉削四个圆弧。圆弧半 径符合图纸要求,锉削 四边斜角平面达图要 求,锉削 1×45°倒角
圆锉刀、粗、中、 细平锉刀
锯切两斜面。要求锯痕 钢锯、钢直尺、直
平整
角尺
锉削大平面、两 R10 圆 平、半圆、圆锉刀、
錾口榔头
1
一 寸 光 阴 不 可轻
制作序号 1.备料 2.划线 3.錾削 4.锯切
5.锉削
6.划线 7.锉削 8.锯切 9.锉削 10.钻孔 11.锉削
加工简图
1 錾口榔头制作步骤
加工内容 锯切φ32、长 103 mm 的 45 钢棒料
工具、量具、设备 钢锯、钢尺
在φ32 圆柱两端面上 划针盘(高度游标 划 22×22 加工界线及 尺)、V 型铁、直角 中心线,打上样冲眼 尺、样冲、手锤
弧、R1.5 圆弧与平面平 钢直尺、直角尺、
整连接、
半径规
用φ9mm 麻花钻钻两 φ9mm 麻花钻、钻
通孔
床
按图锉削两内平面,将 圆锉刀、小平锉刀
R4.5 两圆弧接平
2
12.热处理 13.加工木柄
14.安装木柄 15.加工楔子 16.安装楔子 17.检验
一 寸 光 阴 不 可轻
两 头 锤 击 部 分 硬 度 为 硬度计检验硬度 45~52,心部不淬火
一 寸 光 阴 不 可轻
1錾口榔头的制作

3
钳工强化技能实训教学
教法进程
实训教学内容
任务三: 加工步骤
实物演示
给出毛坯讨论如何加工燕尾弧样板副的工艺过程?(让同学们到讲台分 析讲解)
答:根据同学们的讲解总结分析,一步一步给同学讲解加工燕尾镶配的 工艺过程!
师生互动 提问: 加工步骤 事项有哪
三、加工步骤 1.将圆钢放臵在“V”型铁上,以高度游标卡尺测量出其最高点,然后下
5.如果前三个锯削面无加工缺陷,则可以先锉削基准面 1。首先用大板锉 对第一面进行粗锉,,再用小板锉进行精锉,使其平面度达到 0.03mm。基准 面的锉削加工量尽可能少,但形位精度要尽可能高。
然后粗、精锉第 2 面,保证该面平面度达到 0.03mm,和第 1 面垂直,垂 直度达到 0.03mm。
用大板锉粗锉第 3 面,控制该面和第一面垂直,垂直度达到 0.03mm,和 第二面相互平行,平行度达到 0.05mm,控制尺寸精度在 20±0.05mm(用大板 锉粗锉时,留下 0.1—0.2mm,改用小板锉进行精锉)。
4
钳工强化技能实训教学
教法进程
实训教学内容
讲解演示
3.完成第 1 面的锯削后,将第 1 面放置在划线平板上,将高度游卡尺调至 21mm,对第 2 面进行划线并锯削;完成第 2 面锯削后,将工件放置在“V” 型铁上,结合刀口直角尺和高度游标卡尺对第 3 面进行划线(高度调整方法 同第一面),保证第 3 面与第 1、2 面基本垂直,最后进行锯削,如下图 1-3 示。(均以线外起锯)
6
钳工强化技能实训教学
教法进程
分析讲解
实训教学内容 6.按照图纸尺寸要求进行划线,如下图 1-6 示。
实物演示
注意事项
图 1-6 由于端面未加工,所以所有的长度尺寸必须加 0.5mm 的加工余量。
榔头制作幻灯片ppt

学习任务一 作
一、学习目标 二、工作情境描述
三、工作流程与活动
四、零件图
榔头制
一、学习目标
1.能说出钳工工作特点,主要任务。 2.能说出钳工场地的设备及安全规章制度,并能严格遵守,按要求规 范穿戴劳保用品。 3.能看懂图样,能根据毛坯,分析出所需去除的余量。 4.能查阅相关资料,解释常用材料牌号含义。 5.能读懂加工工艺步骤,能用专业术语进行交流。 6.能正确选用并使用合适的划线工具和辅具。 7.能根据材料要求刃磨錾削工具,并能正确使用工具完成表面加工。
力学性能 强度 塑性 硬度
冲击韧性
性能Rm Rel Rpol
A Z
HBW HRC (A、B、
C) HV k
抗拉强度 屈服强度 规定排例延
伸
断后伸长率 端面收缩率
布氏硬度 洛氏硬度 A、B、C标
优质碳素结构钢按含碳量不同可分为:
①、08~25即含C为0.08%~0.25%属于低碳钢,这类钢强度、硬度较低,塑性、 韧性及焊接性能较好,主要用于制造冲压件,焊接结构件及强度不搞的机 器零件、渗碳件,如压力容器、小轴、销子、法兰盘、螺钉和垫圈等。
②、30~55即含C为0.30%~0.55%属于中碳钢,这类钢有较高的强度和硬度, 塑性和韧性其随会C量的增加而降低,切削性能良好,主要用于制造受力较 大的机械零件,如连杆、曲轴、齿轮和联轴器等。
• 8.能根据加工材料、加工条件选用锯条,并能正确安装使用锯削 工具去除多余材料。
• 9.能根据加工材料、加工条件选用锉刀,并能正确安装使用锉削 工具去除多余材料。
• 10.能根据加工要求合理选择麻花钻,并能安全操作钻床,完成孔 加工。
• 11.能正确使用游标卡尺、刀口直尺、刀口角尺对加工零件进行检 测,并能对所使用的量具按要求进行日常保养。
(完整版)制作錾口榔头工作页
学习任务一榔头制作2.能说出钳工场地的设备及安全规章制度,并能严格遵守,按要求规范穿戴劳保用品。
3.能看懂图样,能根据毛坯,分析出所需去除的余量。
4.能查阅相关资料,解释常用材料牌号含义。
5.能读懂加工工艺步骤,能用专业术语进行交流。
6.能正确选用并使用合适的划线工具和辅具。
7.能根据材料要求刃磨錾削工具,并能正确使用工具完成表面加工。
8.能根据加工材料、加工条件选用锯条,并能正确安装使用锯削工具去除多余材料。
9.能根据加工材料、加工条件选用锉刀,并能正确安装使用锉削工具去除多余材料。
10.能根据加工要求合理选择麻花钻,并能安全操作钻床,完成孔加工。
11.能正确使用游标卡尺、刀口直尺、刀口角尺对加工零件进行检测,并能对所使用的量具按要求进行日常保养。
12.能根据检测结果与图样进行比较,判别零件是否合格。
13.能对零件进行简单的热处理工艺。
14.能根据现场管理规范要求,清理场地,归置物品。
15.能按环保要求处理废弃物。
60学时根据实际需要他设计了工作情境描述学习目标建议学时榔头的加工零件图,但考虑到机床生产较忙,而且只要加工一把榔头,所以生产采用钳加工的方法来完成。
如下图所示,现在把任务安排给你,你能否通过手工操作来完成该小榔头的制作。
合劳保要求的服装,在老师的指导下,读懂图纸、分析出加工工艺步骤、正确使用工量具、按图样要求,采用划线、錾削、锯割、锉削、孔加工、抛光以及简单的热处理等加工方法,使用游标卡尺、角尺、直尺进行检测,独立完成榔头制作,并能按现场管理规范要求清理场地,归置物品,按环保要求处理废弃物。
✧学习活动1 接受工作任务,明确工作要求。
(22课时)✧学习活动2 阅读工艺卡,明确加工步骤和方法(12课时)✧学习活动3 制作錾口榔头并检验(24课时)技术要求1.材料:45#2.榔头两端淬硬生产派工单单号:开单部门:开单人:开单时间:年月日时分接单人:部小组(签名)注:以下由开单人填写生产派工单模型图产口名称榔头制作完成工时60工时产品技术要求按图样加工,满足使用功能要求注:以下由接单人和确认方填写领取材料(含消耗品)成本核算金额合计: 领用工具操作者检测(签名)年月日班组检测(签名)年月日生产数量统计合格不良返修报废统计:审核:批准:学习活动1 接受工作任务,明确工作要求一、学习准备钻床安全操作规程、砂轮安全操作规程、场地安全规章制度、相关视频、工作服、工作帽、教材●能按照规定领取工作任务。
錾口榔头图纸及制作过程

錾口榔头手工制作主要锻炼钳工识图、下毛坯料、划线、锯 削、锉削、量具的使用、钻床的使用、钻孔、攻丝、套丝、手柄 材料校正等基本操作,是对钳工手工基本操作的综合练习,对提 高钳工基本功有很大的帮助。
一、图纸的熟悉及分析(如图1-2所示)熟悉图纸是工作的第一步,只有看懂图纸,了解图形,明确要求, 才能根据具体的要求制定加工步骤和加工工艺,以确保加工出来 的工件达到图纸的要求。
本工件是一个錾口榔头工具加工,要求榔头四边都相互垂直,垂 直度达到0.03mm ;平面连接光滑;2x45。
倒角尺寸准确;其它 尺寸精度见图纸。
、毛坯测量 对毛坯去毛刺,用钢直尺测量尺寸,确保尺寸达到© 30 x 92mm , 保证达到工件的加工要求。
、加工步骤1、将圆钢放置在V 型铁上,以咼度游标卡尺测量出其最咼点, 然后下降5mm 划线,四周均划线,如图1-2所示。
图1-22沿所划线条(线外,及虚线处)进行锯削3、完成第一面的锯削和锉削后,将第一面放置在划线平板上,用高度游标卡尺对第二面进行划线并锯削,完成第二面锯削后, 将工件放置在V 型铁上,结合直角尺和高度游标卡尺对第三面进行划线(方法同第一面),保证第三面与第一、二面基本垂直, 最后进行锯削和锉削,如图1-3所示。
4、利用第三面做基准面,放置在划线平板上进行划线,划出第 四面加工线,并对第四面进行加工,如图 1-4所示。
图1-45、加工方头端面并保证该端面和 1、2、3、4端面相互垂直,然后按照图纸尺寸要求进行划线,如下图 1-6所示。
图1-6由于端面未完全加工,所以总长尺寸必须留有 0.3-0.5mm 的加工余量。
对舌头部分进行加工,用8寸半圆锉对R12圆弧进行加工, 以半径规检测(也可用钢直尺头部圆弧),然后用平板锉对斜面 进行粗、精锉加工,最后用推锉进行平面和圆弧的连接。
&锉削端面方头端面必须与方头四面保持垂直,中间可以略微凸起;锉削斜面端部,保证舌端平整光滑,与 1、2、3、面垂直,并控制总长 在 90mm 。
一体化钳工教案任务三暂扣榔头的制作
教师准备学习资料等
教师要帮助学生解决知识方面的问题;
教师督导学生认真积极讨论发言;
10课时
6S是否到位,如:学生着装是否符合工作要求、工作现场有无无关物品、卫生状况、工作效率与效果是否显著;
小组活动安排是否和谐顺利、合理有效率;
1、以小组为单位派出代表介绍自己小组的优秀作品,进行展示;
2、总结制作錾口榔头的心得体会;
3、通过执行这个任务,理解生产企业为什么在每次执行新任务前都要制定详细的工艺方案和工作计划;
4、总结加工工序、工时,并进行简单成本评估;若考虑人工费、管理费、税费,再进行成本核算;
首先在小组通过检测,评选出优秀作品;
教师督导学生认真积极讨论发言
6课时
学生的语言表达能力、团队协作能力。
工作页填写
主动获取资料的方法及资料的实用性与时效性
学生的认真细致检查、交接流程执行力、团队协作能力。
学习活动3
制作錾口榔头并检验
1、领取工料和工量具准备;
2、按照制定的加工卡进行加工;
3、成品最终检验;
4、清理现场、归置物品;
1、从指导教师处领取棒料或毛坯;检查钳工桌上,毛坯、工具、量具的摆放是否符合6s的现场管理规范;
将需要用到的工具填写到生产任务单的相对位置;学习锉刀、麻花钻、手锯、砂纸的使用方法和各种工具的构造;填写工作页;
根据工艺卡写出所选择的量具,并分析选择的原因及具体应用,将需要的领取的量具填写到生产任务单的相应位置;学习游标卡尺的构造及读数方法;学习高度尺、刀口尺、半径规的使用方法;填写工作页;
将需要领取的工量具填写到生产任务单相应位置,并咨询专业人员如何正确规范地填写生产任务单
钳工技能项目十二 制作錾口榔头
四、考核标准
序号 1 检查内容 尺寸要求12±0.20(2处) 配分 20 评分标准 一处超差扣10分 得分
2
3 4 5 6
平行度0.10(2处)
垂直度0.30(4处) 倒角(4处) M8定位尺寸32正确 M8螺纹加工正确
10
10 8 10 10
一处超差扣10分
一处超差扣5分 一处超差扣3分 超差全扣 超差全扣
中等职业学校教学用书(机电类专业)
《钳
工
技
能》
电子教案
主 编 吴继霞
项目十二:制作錾口榔头
一、目标任务 1.锉、锯、钻的技能,达到一定的加工精度要求;
2.斜面的加工方法。
二、实训图纸
三、工作过程 1.检查来料尺寸Φ18×85是否合格。
2.按图样要求锉削好尺寸12×12,并达到平行度、垂
直度要求。
7
8 9 10
榔头外形尺寸
倒角均匀、各棱线清晰 表面粗糙度Ra3.2 安全文明生产
12
10 10
视情况扣分
一处超差扣3分 一处不合格扣1分 违章操作一次扣2分
3.以一长平面为基准,锉削相临平面,达到尺寸、形
位公差要求。
4.以长平面和端面为பைடு நூலகம்准,划出錾头的前端的形体加 工线,分别用粗、细平锉锉削斜面,达到尺寸要求。
5.划出M8孔的加工线,钻孔中心线,注意图示方向。
6.用钻头Φ6.8钻M8圆柱螺纹底孔。
7.攻螺纹M8。
8.对錾子右端部20尺寸处倒角。 9.全部精度复检。
榔头制作幻灯片
二、工作情境描述
某师傅在生产过程中发现缺少一把称 手的小榔头,根据实际需要他设计了榔头 的加工零件图,但考虑到机床生产较忙, 而且只要加工一把榔头,所以生产采用钳 加工的方法来完成。如下图所示,现在把 任务安排给你,你能否通过手工操作来完 成该小榔头的制作。
三、工作流程与活动 在接受工作任务后,应首先了解工作场地的 环境、设备管理要求,穿着符合劳保要求的 服装,在老师的指导下,读懂图纸、分析出 加工工艺步骤、正确使用工量具、按图样要 求,采用划线、錾削、锯割、锉削、孔加工 、抛光以及简单的热处理等加工方法,使用 游标卡尺、角尺、直尺进行检测,独立完成 榔头制作,并能按现场管理规范要求清理场 地,归置物品,按环保要求处理废弃物。
上极限尺寸:d max es d 22 (0.1) 22.1mm 下极限尺寸: d min ei d 22 0 22mm (8)图样中尺寸 的基本尺寸是多少?上、下偏差各是多少? 答:基本尺寸:16mm 上偏差:+0.10 下偏差:0
(9)图样中尺寸 的公差是多少? 答:公差(T):允许尺寸的变动量,其数值等于最大极限尺寸减最小极限 尺寸或上偏差减下偏差;注意:公差是绝对值定义的,没有“+、-”号 ,且不能为0 孔: T d d es ei 轴: T D d ES EI
学习任务一 榔头制作
学习任务一 榔头制作
一、学习目标 二、工作情境描述 三、工作流程与活动 四、零件图
一、学习目标
1.能说出钳工工作特点,主要任务。
2.能说出钳工场地的设备及安全规章制度,并能严格遵守,按要求规 范穿戴劳保用品。
3.能看懂图样,能根据毛坯,分析出所需去除的余量。
4.能查阅相关资料,解释常用材料牌号含义。
錾口榔头制作工艺
制作錾口锤子一、工作图样图7—44 錾口锤子二、读图图7—44中,右上方是断面图,断面图下边是斜视图。
三、工作准备1、备料45(φ30×115)2、主要工量具请同学们自己编写,交老师审阅后使用。
四、工作步骤1.检查来料尺寸。
2.按图样要求锉准20×20mm长方体。
3.以长面为基准锉一端面,达到基本垂直,表面粗糙度R。
≤3.2μm。
4.以一长面及端面为基准,用錾口榔头样板划出形体加工线(两面同时划出),并按图样尺寸划出4—3.5×45°倒角加工线。
5.锉4—3.5×45°倒角达到要求。
方法:先用圆锉粗锉出R3.5圆弧,然后分别用粗、细板锉粗、细锉倒角,再用圆锉细加工R3.5圆弧,最后用推锉法修整,并用砂布打光。
6.按图划出腰孔加工线及钻孔检查线,并用φ9.7mm钻头钻孔。
7.用圆锉锉通两孔,然后按图样要求锉好腰孔。
8.按划线在R12处钻φ5孔,后用手锯按加工线锯去多余部分(放锉削余量)。
9.用半圆锉按线粗锉R12内圆弧面,用板锉粗锉斜面与R8圆弧面至划线线条。
后用细板锉细锉斜面,用半圆锉细锉R12内圆弧面,再用细板锉细锉R8外圆弧面。
最后用细板锉及半圆锉作推锉修整,达到各形面连接圆滑,光洁、纹理齐正。
10.锉R2.5圆头,并保证工件总长112mm。
11.八角端部棱边倒角3.5× 45°。
12.用砂布将各加工面全部打光,交件待验。
13.待工件检验后,再将腰孔各面倒出1mm弧形喇叭口,20mm端面锉成略呈凸弧形面,然后将工件两端热处理淬硬。
特别提示:1.用φ9.7钻头钻孔时,要求钻孔位置正确,钻孔孔径没有明显扩大,以免造成加工余量不足,影响腰孔的正确加工。
2.锉削腰孔时,应先锉两侧平面,后锉两端圆弧面。
在锉平面时要注意控制好锉刀的横向移动,防止锉坏两端孔面。
3.加工四角R3.5内圆弧时,横向锉要锉准锉光,然后推光就容易,且圆弧尖角处也不易坍角。