
质量控制规范-首检
质量控制方法-首检
1目的
为确保生产品质,避免出现批量性品质问题,特制订本制度。
2适用范围
本公司各生产部门的生产加工过程,均应进行首件检验,并依本制度执行。
3定义
3.1首件
每个班次刚开始时或过程发生改变(如人员的变动、换料及换工装、机床的调整、工装刀具的调换修磨等)后加工的第一或前几件产品。
对于大批量生产,“首件”往往是指一定数量的样品。
3.2首件检验
对每个班次刚开始时或过程发生改变(如人员的变动、换料及换工装、机床的调整、工装刀具的调换修磨等)后加工的第一或前几件产品进行的检验。
一般要检验连续生产的3-5件产品,合格后方可继续加工后续产品。
4检验流程
4.1检验时机
在每批产品投产时,以及生产过程当中人员、机器设备、物料、工艺方法、环境条件、测试方法(5M1E)这六种因素有一个或一个以上发生显著变化时进行。
4.1.1 新产品第一次试产、量产时的首件产品。
4.1.2 每一批开始生产的首件产品。
4.1.3 5MIE变更后的首件产品。
4.1.4 制程中换料或工艺更改条件下生产之产品。
4.1.5 工装、设备维护维修后的首件产品。
4.2检验内容
4.2.1生产机台人员根据工单要求生产第一件产品,大批量生产的产品,“首件”往往指一定数量的样品。
4.2.2生产机台人员对首件产品进行自检,确认符合工单技术要求,填写首件检验标
签,签字确认后贴在首件上。
4.2.3班组长确认操作工每个首件都有做检验,并对操作工的首件检验结果做确认签字。
4.2.4 QC对生产的首件产品做确认,确认车间有正常进行首件自检工作,并核对核验结果后在首件检验标签上签字确认。
4.2.5当PQC发现生产未做自检,及时向部门领导汇报,当发现生产首件自检错误时,反馈责任部门负责人,必要时可要求停止生产,。
4.2.6责任部门对问题点进行根源分析和改善措施,对于造成恶劣影响或成本报废的异常,提供责任人名单,并开具不合格品报告。
4.2.7只有当首件经检验合格或获得了对首件的让步放行批准后,方能开始批量生产。
产品首件鉴定和检验控制程序

产品首件鉴定和检验控制程序1。
目的为了确保产品制造工艺的正确性,以保证产品质量,避免出现批量不合格品.2.适用范围本程序适用于产品首件鉴定和检验工作。
3.术语3。
1首件:每批次产品刚开始时或过程发生改变(如人员的变动、换料及换岗位、设备的调整、设备刀具的调换修磨等)后加工的第一或前几件产品。
对于大批量生产,“首件"往往是指一定数量的样品。
3。
2首件鉴定是对试生产的第一件产品按工艺规程的要求全面的过程和成品检查,以确定生产工艺和设备能否保证生产出符合设计要求的产品,以验证和鉴定过程的生产能力,并为产品生产(工艺)定型做准备。
3。
3首件检验:对每个班次刚开始时或过程发生改变(如如人员的变动、换料及换岗位、设备的调整、设备刀具的调换修磨等)后加工的第一或前几件产品进行的检验。
一般要检验连续生产的3—5件产品,合格后方可继续加工后续产品。
在设备或制造工序发生任何变化,以及每个工作班次开始加工前,都要严格进行首件检验。
4.职责4.1 品质部负责组织产品首件鉴定和检验工作,并对正确性、及时性负责。
4。
2 生产车间只有在首件产品鉴定合格后,才能组织批量生产;4.3各车间有责任配合品质部做好产品首件鉴定和检验工作,只有首件鉴定和检验合格才能批量生产。
4.4 品质部应做好产品首件鉴定和检验工作,并对其结果进行确认;5。
首件产品鉴定工作程序5。
1首件鉴定范围a)新产品(加工工序多或复杂)在工艺定型前的首件;b)不连续的批生产,间隔一年后又恢复生产的首件;c)设计图纸发生重大更改后生产的首件;d)工艺规程发生重大更改后生产的首件;e)合同要求指定的首件。
5。
2首件鉴定的内容a)首件生产所依据的技术、工艺文件是否正确、完整、协调、有效,并能指导生产;b)产品加工的工艺安排是否合理可行,适合批量生产;c)所用采购产品是否符合规定要求;d)选用的所有设备能否满足生产要求,生产环境是否满足生产要求;e)生产操作人员是否具备相应的能力;f)首件质量与其质量记录是否相符,质量问题是否按规定得到处理;g)有顾客要求的工序是否经顾客签署认可。
质量控制检验规程

5.1 首件/末件检验5.1.1每道工序均要求首末件检查,当设备维修后及夹具调试维修后均要首检。
5.1.2操作工在加工产品前首先确定机械设备的加工能力以及设备的状况及条件设定或工模制定的状况,适合产品型号、规格的要求,对照图纸的尺寸要求及工样,对开始加工的第一件产品必须进行首检,反复检验,做到认真、仔细、负责。
符合质量要求后,经检验员确认,继续生产。
并填写好“制程检查记录单”。
其目的是及早发现质量问题。
5.1.3每天下班前操作工应检查最后一个工件,并将结果记录在制程检查记录单5.1.4每个生产批的最后一件产品检查后连同模具一起保存,以便下次模具重新使用时与生产首件进行比对,比对完成后该末件报废处理。
5.2自主检查/巡回检查/ 全尺寸检查5.2.1在生产过程中,操作工对自己加工的每一件产品的尺寸,按图纸标出的尺寸项目进行测量,检验员按一定的时间间隔对产品的各道工序进行抽检,检验结果要记录在制程检查记录单5.2.2生产科长及品检课长对各工序,每天至少进行一次主管巡回检查,并将检查结果记录在制程检查记录单5.2.3品保课每天至少选定一个产品,对产品外形加工的各个工序要进行全尺寸检测,检测结果记录在全尺寸检查记录单5.3抽样检查5.3.1每一道工序(含外协)的产品加工完毕后,检验员按抽样计划对本道工序完工产品进行抽样检查,5.3.2检验合格后方可转入下道工序,并做好标识工作。
各工序加工完毕,经品检课检验合格后,填写好“成品检验记录”,及“产品制造过程流转卡”,进行入库。
5.3. 3对不合格品,品检课开具不合格品处置单,进行隔离标示并通知生产、品保、技术等相关单位落实三现主义。
对于外协厂,必要时必须组织相关人员进驻外协厂5.3.4不得将未完成过程抽样检验的产品转入下一道工序,如生产急需来不及检验而转入下一道工序,需经客户代表批准后,进行标识,做好记录,并留下部分产品继续检验,方可放行。
5.6不合格品处理5.6.1操作工在生产过程中所生产出的不合格品要放在不合格品箱(红色)里面,5.6.2操作工在自主检查中如发现两个都合格,就继续生产;两个都不合格就停止生产;一个合格一个不合格就再抽两个,第二次只要发现一个不合格就停止生产。
关于首检、巡检、终检规定
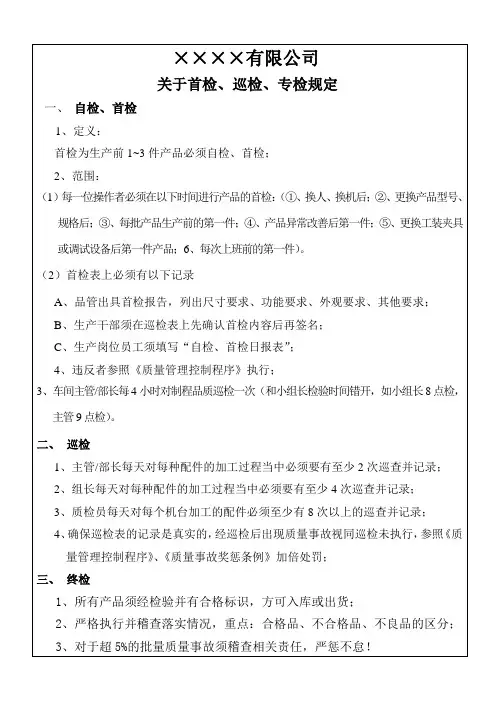
1、所有产品须经检验并有合格标识,方可入库或出货;
2、严格执行并稽查落实情况,重点:合格品、不合格品、不良品的区分;
3、对于超5%的批量质量事故须稽查相关责任,严惩不怠!
审核: 审批:
(2)检表上必须有以下记录
A、品管出具首检报告,列出尺寸要求、功能要求、外观要求、其他要求;
B、生产干部须在巡检表上先确认首检内容后再签名;
C、生产岗位员工须填写“自检、首检日报表”;
4、违反者参照《质量管理控制程序》执行;
3、车间主管/部长每4小时对制程品质巡检一次(和小组长检验时间错开,如小组长8点检,主管9点检)。
4确保巡检表的记录是真实的经巡检后出现质量事故视同巡检未执行参照质量管理控制程序质量事故奖惩条例加倍处罚
××××有限公司
关于首检、巡检、专检规定
一、自检、首检
1、定义:
首检为生产前1~3件产品必须自检、首检;
2、范围:
(1)每一位操作者必须在以下时间进行产品的首检:(①、换人、换机后;②、更换产品型号、规格后;③、每批产品生产前的第一件;④、产品异常改善后第一件;⑤、更换工装夹具或调试设备后第一件产品;6、每次上班前的第一件)。
二、巡检
1、主管/部长每天对每种配件的加工过程当中必须要有至少2次巡查并记录;
2、组长每天对每种配件的加工过程当中必须要有至少4次巡查并记录;
3、质检员每天对每个机台加工的配件必须至少有8次以上的巡查并记录;
4、确保巡检表的记录是真实的,经巡检后出现质量事故视同巡检未执行,参照《质量管理控制程序》、《质量事故奖惩条例》加倍处罚;
成品质量控制规范

成品质量控制成品质量控制规范一、成品检验常识的介绍1、明确检查项目是否合格原则:1.1是否影响产品安全可靠及最终用户的使用维护;1.2是否影响后工序作业(包装、储运);1.3是否影响美观;2、首检、巡检、成品例行检、成品出厂检、检测试验介绍:1.1首检:●首检目的是使生产出来的零出厂件符合设计和客户要求,防止批量的返工报废;●首检时机是每批装配前,物料更换后,异常处理后;●检验标准是按例行检验与确认检验标准或工程技术规范要求;●送首检注意事项:送首检前车间检验员必须做好自检,检查产品与型号(车间作业单)与实物(图纸)是否相符,尤其注意特别客户的产品,1.2巡检:●巡检目的及时发现生产过程中异常,防止批量的返工报废;●巡检时机是每隔2小时,分别对主要工序抽样;●巡检注意事项从机器、材料、操作员、方法、管理因素入手,找出异常、分析异常、解决异常;1.3成品例行检验:●检验时机车间已生产好、放在待检区域成品,品管部进行100%全检;●检验标准是例行检验与确认检验标准和产品的工程技术规范●检查内容主要包括安全性、功能性、装配性、外观等;1.4 成品出厂检验;●检验时机包装完整、放在仓库区域成品,或待出货查验;●检验标准按GB2828-2003正常检查S4一次抽样方案和出厂检验标准;●检查内容包括安全性、功能性、装配性、外观、包装、配件(如有)及操作试验等;1.5 检测试验:●检测试验:是确定产品是要否持续符合质量要求的抽样检验、一般每年一次在新产品或关键材料和结构改变要进行检测试验;●检验标准:例行检验与确认检验标准、产品的工程技术规范、工况试验标准、FFU试验标准等●检查内容包括安全性、功能性、耐久、工况操作试验等;二、成品检验质量要求1、产品不合格分类:致命缺陷 CRI(A类): 经验和判定表明,对使用、维护或依赖产品的个人造成危险或不安全的不合格;重要缺陷MAJ(B类): 在实际使用中无明显障碍,将来很可能导致产品功能失效或大大降低使用效率的一种不合格;一般缺陷 MIN(C类): 不影响性能、寿命等、不可能大大降低产品的使用效率,只对产品有很小影响的一种不合格;2、产品质量要求:成品质量控制34、成品例行检验:4.1 外观检查:塑料外壳、手柄等不得有气泡、裂纹、飞边、冷隔等缺陷。
首检、巡检管理制度

首件检验、巡回检验管理制度LG/GL2.15-20031 主题内容与适用范围本标准规定了首件检验、巡回检验的控制范围及其检验方法与程序。
本标准适用于生产工序中产品质量控制。
2 引用文件LG/CX 0.10 生产和服务提供的控制程序LG/CX 0.17 产品的监视和测量程序LG/GL 3.09 质量一票否决管理制度3 术语3.1首件检验对生产开始或工艺条件改变后加工的首件(或最初几件)产品质量的检验(以下简称“首检”)。
3.2巡回检验对制造过程中进行的定期或随机流动性的抽检(以下简称“巡检”)控制范围按LG/CX 0.10程序实施。
4.1首检控制范围:每班次加工批量在10件以上开始生产加工时;设备、工装调整或更换,开始生产加工时;改变工艺参数或操作方法,开始生产加工时;改变材料、毛坯或半成品,开始生产加工时;当班中途更换操作者或更换产品零件,开始生产加工时。
4.2巡检控制范围4.2.1未执行首检的生产工序(每班次加工批量在10件以下),其加工质量直接影响成品质量。
4.2.2虽执行首检但工序加工质量不稳定,以往不合格品出现较多的生产工序。
4.2.3关键件或关键工序。
首检方法与程序按LG/CX 0.17程序实施。
5.1首检由操作者当班开始生产,在调整好设备、工装、生产条件具备并处于正常生产状态时,加工的第一件自检合格品。
5.2由操作者将“首件”送至工段检验站(大件产品操作者自检合格后,通知质检员),由质检员按以下要求检验:a) 图号与工序流转卡(或施工单)是否相符;b) 材料、毛坯或半成品与图样和工艺规格是否相符;c) 检测“首件”质量是否符合产品图样和技术要求并记录。
5.3首检合格,操作者方可成批生产加工。
5.4首检不合格,质检员及时协助操作者查明不合格原因,调整设备或工装,并重新提交首检,直至首检合格。
5.5经检验合格的“首件”,由质检员做上标识保存至当班生产结束,随批产品流转下工序。
巡检方法与要求按LG/CX 0.17程序实施。
首检三检
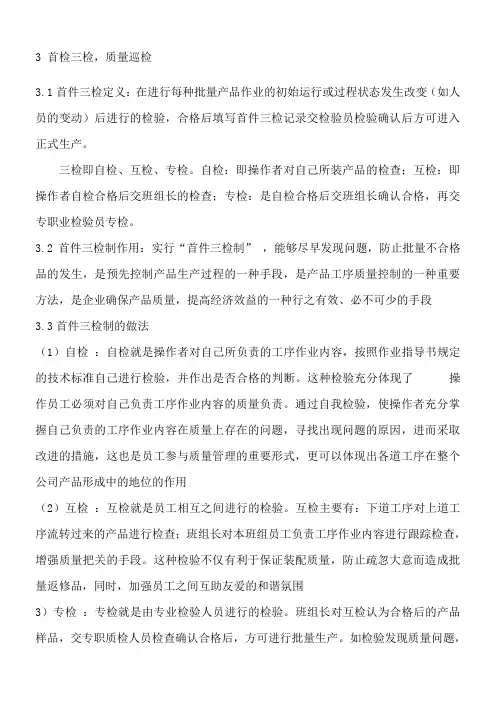
3 首检三检,质量巡检3.1首件三检定义:在进行每种批量产品作业的初始运行或过程状态发生改变(如人员的变动)后进行的检验,合格后填写首件三检记录交检验员检验确认后方可进入正式生产。
三检即自检、互检、专检。
自检:即操作者对自己所装产品的检查;互检:即操作者自检合格后交班组长的检查;专检:是自检合格后交班组长确认合格,再交专职业检验员专检。
3.2首件三检制作用:实行“首件三检制” ,能够尽早发现问题,防止批量不合格品的发生,是预先控制产品生产过程的一种手段,是产品工序质量控制的一种重要方法,是企业确保产品质量,提高经济效益的一种行之有效、必不可少的手段3.3首件三检制的做法(1)自检:自检就是操作者对自己所负责的工序作业内容,按照作业指导书规定的技术标准自己进行检验,并作出是否合格的判断。
这种检验充分体现了操作员工必须对自己负责工序作业内容的质量负责。
通过自我检验,使操作者充分掌握自己负责的工序作业内容在质量上存在的问题,寻找出现问题的原因,进而采取改进的措施,这也是员工参与质量管理的重要形式,更可以体现出各道工序在整个公司产品形成中的地位的作用(2)互检:互检就是员工相互之间进行的检验。
互检主要有:下道工序对上道工序流转过来的产品进行检查;班组长对本班组员工负责工序作业内容进行跟踪检查,增强质量把关的手段。
这种检验不仅有利于保证装配质量,防止疏忽大意而造成批量返修品,同时,加强员工之间互助友爱的和谐氛围3)专检:专检就是由专业检验人员进行的检验。
班组长对互检认为合格后的产品样品,交专职质检人员检查确认合格后,方可进行批量生产。
如检验发现质量问题,应立即安排产生质量问题工序的操作员工进行整改,使之达到装配要求,专检人员再次进行检验,确认合格后,再进行批量生产3.4周期巡检的目的:实行周期巡检,是指首件三检合格进入正式生产之后进行的例行检验。
周期巡检的时间一般为1个小时(一般由技术人员在作业指导书中作规定3.5周期巡检的作用:实行周期巡检,能够减少生产过程中出现的异常情况而导致质量事故。
首末检管理规定
首件类别: □新产品首件 □批次首件 □停、开机首件 □材料规格变更首件
产品/零件名称:
订单号:
生产日期
操作者:
生产时间
检验结果
QC 确认结果
QC 签名:
表格编号:JH-JL-07-57
机械有限公司
首末检管理规定 JH-QMS-03-45
编制/日期: 审核/日期:
批准/日期:
版本:A0
说明
责任部门
相关记录
班、组长对操和工进行必须的岗前培训,准 备好生产所需的技术文件和工装治具,并确 认文件和治具正确性和适用后,派发给操作 工,作业前对人、机、料、法、环进行确认
生产部
《作业准备验证记录表》
经培训合格的员工允许上岗,并按照技术资 料和步骤,第个独立的作业单位首先生产第 一件产品
流程图
机械有限公司 末件流程图 说明
编号:JH-QMS-03-45
版本:A0
责任部门
相关记录
产结束前
OK
作业员
OK
班组长
OK
通知 当班 班长 立即 调查 原因 并整 改
检验员
NG
OK
》
作业员需对当班或当批次生产的末件进行自 检
1. 当班班长需对作业员自检的末件进行互 检
2. 确认后如末件合格,需通知当班检验员 对末件进行确认
品管部 《自检记录表》
品
当 班 生 《自检记录表,并在样件上巾上末件标签进
标
产 的 产 行封样
识
品进行
标识
流入下 道工序
不良品进 行标识
检验员对当班生产合格的零件贴上合格标识 在流转卡上签字确认,并通知生产部门可流 入到下道工序
品管部 生产部
首检规范
首件检验规范1 目的为防止批量不合格品发生。
2范围适用于生产车间所有产品的首件检验。
3 定义3.1 首件检验指对生产开始时和工序要素变化后的首件产品质量进行的检验。
3.2 自检指由操作者对自己所生产的产品,按照图纸工艺或相应的技术标准进行的检验。
3.3互检指操作者相互之间的检验或班组长对操作者检查结果的复核。
3.4专检由专职检验员进行的检验。
3.5 5M1E指人、机、料、法、环、测量。
4职责4.1 生产班组操作者负责首件产品的自检、互检工作。
4.2 检验员负责首件产品的确认。
5、首件检验的条件凡是符合下列条件之一的,在第一件产品加工完成后,均必须经过操作者自检,班组长(或指定的同工种人员)互检、专职检验员专检,确定合格后方可继续加工后续产品。
5.1产品开始加工,且加工产品有3件以上的;5.2生产中更换操作者的;更换或调整工艺装备、生产设备的;5.4 加工工艺参数或材料批次作了更换的。
6 首件检验流程图(见附件)7 首件检验不合格的处理首件三检如出现不合格,操作者应及时查明原因,必要时班组长、检验员应积极协助操作者分析原因,采取纠正措施,重新进行首件加工,检验合格后方可进行批量生产。
8 首件标识对检验合格的首件产品,由检验员在产品上签名日期及“首件”字样后后保留在本工序显著位置上,待该批产品生产完工,检验合格转工序时,一同随该批转入下道工序。
9 首件检验的记录首先由操作者将首件自检合格的产品,如实将检查结果(如外观、尺寸等)记录在《首件检查记录表》上,签名后提交班组长(或指定人员)进行互检,互检合格后班组长(或指定人员)如实将检查结果记录在《首件检查记录表》上并签名,随后由操作者或班组长提交检验员实施专检,专检合格后检验员如实将检查结果记录在《首件检查记录表》上并签名确认、存档。
当检验员检查结果为不合格,应及时与班组长进行沟通,必要时双方共同对首件进行再确认,达成意见统一。
若意见不能统一时,应提交技术质量部判定。
质量管理之首件检验.doc
质量管理之首件检验首件检验也称为“首检制”,是指在生产开始时或工序因素调整后,对制造的第一或前几件产品进行的检验,即在设备或制造工序发生任何变化,以及每个工作班次开始加工前,都要严格进行首件检验。
长期实践经验证明,首检制是一项尽早发现问题、防止产品成批报废的有效措施。
今天为大家带来一些相关的资料来帮助大家,希望对您有帮助!首件:每个班次刚开始时或过程发生改变(如人员的变动、换料及换工装、机床的调整、工装刀具的调换修磨等)后加工的第一或前几件产品。
对于大批量生产,“首件”往往是指一定数量的样品。
首件检验:量产前对首件的全尺寸进行检验,如果是批量比拟大的生产,需要计算首批的cpk。
1.生产过程中的首件检验主要是防止产品出现成批超差、返修、报废,它是预先控制产品生产过程的一种手段,是产品工序质量控制的一种重要方法,是企业确保产品质量,提高经济效益的一种行之有效、必不可少的方法。
2.首件检验是为了尽早发现生产过程中影响产品质量的因素,预防批量性的不良或报废。
3. 首件检验合格前方可进入正式生产,主要是防止批量不合格品的发生。
4. 长期实践经验证明,首检制是一项尽早发现问题、防止产品成批报废的有效措施。
通过首件检验,可以发现诸如工夹具严重磨损或安装定位错误、测量仪器精度变差、看错图纸、投料或配方错误等系统性原因存在,从而采取纠正或改良措施,以防止批次性不合格品发生。
1.每个工作班开始;2.更换操作者;3.更换或调整设备、工艺装备(包括刀具更换或刃磨);4.更改技术条件、工艺方法和工艺参数(如粗糙度要求变更、内孔铰孔更改为镗孔、程序中走刀量或转速等的改变);5.采用新材料或材料代用后(如加工过程中材料变更等);6.更换或重新化验槽液等(如磷化、氮化等)。
1.首件检验采用三检制:自检、互检及专检;2.三检制;送检的产品必须先由操作人员进行“自检”,然后再由班组长或同事进行“互检”,最后由检验员‘专检’,确定合格前方可继续加工后续产品3.首件检验后是否合格,最后应得到专职检验人员的认可,检验员对检验合格的首件产品,应打上规定的标记,并保持到本班或一批产品加工完了为止(所有首件产品必需留样,留作后续产品比照之用,来看过程是否发生变化,并用记号笔标记“√” 以示通过首件检验)。
质量控制制程质量控制点控制方法检验设置首检巡检规则
质量控制制程质量控制点控制方法检验设置首检巡检规则在日常生产过程中,质量控制是非常重要的一环。
只有通过科学的质量控制方法,合理设置质量控制点,并建立相应的检验规则,才能确保产品的质量符合标准要求。
本文将介绍质量控制制程中的质量控制点控制方法、检验设置、首检和巡检规则。
一、质量控制点控制方法质量控制点是指在制程中划定的关键环节,通过控制这些点的质量,可以最大程度地保证产品质量的稳定性。
根据不同的产品和生产工艺,质量控制点的划定可能会有所不同。
通常,可以从以下几个方面考虑:1. 材料选择:选择符合标准要求的优质原材料,从源头上确保产品质量。
2. 工艺控制:确保生产过程中每个关键环节的操作指导和操作规程得到遵守,避免因人为操作不当而导致质量问题。
3. 设备维护:保持生产设备的正常工作状态,定期进行设备维护和保养,减少因设备故障引起的质量问题。
4. 环境控制:合理控制生产环境的温度、湿度等因素,确保产品在最佳环境下生产。
二、检验设置检验设置是质量控制的重要组成部分。
通过合理的检验设置,可以及时发现并排除制程中的质量问题,从而保证产品的稳定性和一致性。
1. 抽样检验:根据质量控制点的特点,进行抽样检验。
抽样可以是在生产过程中随机取样,也可以是对每个产品都进行检验。
通过抽样检验,可以了解制程中的质量波动情况。
2. 检测设备:选择符合产品特点和质量要求的检测设备。
根据不同的产品和检测要求,可以选择传统的物理检测设备或者先进的仪器设备。
3. 检测方法:采用适合产品特点和检测要求的检测方法。
例如,对于电子产品,可以采用无损检测方法;对于食品产品,可以采用化学分析或感官评价等方法。
三、首检规则首检是在新产品、新工艺或首次生产时进行的一次全面检验。
首检规则是确保新产品的质量符合要求的重要规定。
1. 样本数量:根据产品批量和生产要求,确定首检样本数量。
对于小批量生产的产品,可以全检;对于大批量生产的产品,可以采取等分抽样的方法。