
铣床维护保养内容及要求
数控铣床二级保养作业标准

XK2420/3
√维护 ×未维护
编制时间: 年 月 日 执行时间:
年月日
设备编号 0000001 使用车间
数控铣床二级保养标准作业
修订时间: 年 月 日 修订次数: 第 次
修订批准人:
修订审核 人:
序号
1 2 3
部位
维护保养部位及内容
维护保养标准及要求
车头箱
清洗主轴箱 检查传动系统,修复或更换磨损零 件
保持内外清洁,清洁明亮无 油垢 维护后设备正常运转
调整主轴轴向间隙
达到基准以内
走刀箱 挂轮 架
刀架
清除主轴锥孔毛刺,以符合精度要 求 检查、修复或更换磨损零件 拆洗刀架及拖板 检查、修复或更换磨损零件
达到基准以内
维护后设备正常运转 刀架清洁无垢,达到基准以 内 维护后设备正常运转
备注
确认人:
方法及工具
√
检查、修复或更换磨损零件
维护后设备正常运转
-
目视、手动
√
5
尾架
检查、修复尾架套筒维度
维护后设备正常运转
-
目视、手动
√
检查、修复或更换磨损零件
维护后设备正常运转
-
目视、手动
√
6
润滑
清洗油池,更换润滑油
油池清洁、油孔油路畅通
红丝 MP3L锂基脂
手动
√
7
电器
拆洗电动机轴承 检修、整理电器箱
清洁无垢
-
手动
维护时间
Байду номын сангаас
专用清洗液 专用清洗液 专用清洗液 专用清洗液
手动、清洁 手动、布清洁 手动、布清洁 手动、布清洁
数控铣床操作、保养规程(三篇)

数控铣床操作、保养规程数控铣床操作规程:1. 在操作数控铣床之前,确认工件和夹具已正确安装到机床上,并检查各个零部件的正常状态。
2. 打开数控铣床的电源,并根据数控铣床的操作界面上的提示,启动机床。
3. 在操作界面上输入所需的切削参数,包括进给速度、切削深度等,确认后开始进行切削操作。
4. 在进行切削操作时,操作人员应严格按照程序指令进行操作,不得随意更改或停止程序。
5. 在切削操作过程中,随时观察机床运行状态,如发现异常情况,应及时停止操作并进行检查。
6. 切削结束后,关闭机床电源,并清理机床及其周围环境,确保安全整洁。
数控铣床保养规程:1. 定期对数控铣床进行清洁,包括清除切屑、油污等杂物,并注意不损坏机床及其周边设备。
2. 定期检查数控铣床的润滑系统,确认润滑油的使用情况和润滑效果,并及时更换润滑油。
3. 定期检查数控铣床的电气系统,包括线路、开关等,确保其正常工作。
4. 定期对数控铣床进行校准,包括工作台、刀库等部件的位置精度和工作精度,确保其符合要求。
5. 定期对数控铣床进行维修和保养,包括更换易损件、调整机床各部位的松紧度等,确保其正常运行。
6. 在停机时,及时切断机床电源,并进行相关设备的维护工作,如清理刀具、测量工具等。
注:以上仅为一般性的操作和保养规程,具体的操作和保养流程应根据数控铣床的具体型号和厂家提供的操作手册进行。
数控铣床操作、保养规程(二)一、数控铣床操作规程1. 预先准备1.1. 检查机床的供电是否正常并接好地线。
1.2. 验证机床的主轴是否灵活。
1.3. 检查工件夹具和刀具是否正确安装。
2. 开机操作2.1. 启动机床的电源开关,并确保主轴无故障。
2.2. 输入并设定加工程序。
2.3. 设定加工参数,如切削速度、进给速度、进给量等。
2.4. 检查冷却液的供应是否正常。
2.5. 开启冷却系统以确保切削过程中的冷却。
3. 进行加工3.1. 将工件夹具固定在工作台上。
3.2. 检查工件及刀具是否牢固固定。
铣床操作规程及润滑保养

铣床操作规程及润滑保养
一、安全操作规程
1、操作铣床的车工必须经过岗位培训,有操作证方可上岗。
2、操作前,需穿好劳防用品,衣袖紧扣,严禁带手套上岗,女工长发必需放入工作帽内,
以防事故发生。
3、工作前应检查设备各部位是否正常,对各需润滑部位加油润滑。
4、工件必须装夹牢固,其重心应在工作台中间位置,刀具要拉紧螺帽要紧固。
5、使用工作台纵向工作时,应将横向和垂直方向紧固螺钉拧紧;使用横向工作时则将纵向和垂直方向拉紧,以免工作台振动。
7、禁止运转中变换速度,不准机动对刀和上刀,刀具进给运动未脱开不得停车。
8、在快速或自动进给时,应事先调整好限程挡铁,铣带键轴或薄件时防止铣到分度头和工作台,工作后将工作台放在导轨中间,升降台落在下面,手柄放到非工作位置,并切断电源,整理好机台。
二、润滑与保养
1、润滑手柄每班次加油2-3次,保证导轨运动灵活。
2、主轴机头油杯每班次润滑一次。
2、下班前清扫干净铣床铁屑。
4、清擦干净铣床主轴、立柱、工作台、升降丝杠、并加油润滑。
5、清理工、量、夹具,干净归位。
6、打扫场地卫生,保证机床底下无切屑、无垃圾,保持工作环境干净。
7、每个工作班结束后,应关闭机床总电源。
8、填写机床运行情况。
普通铣床安全操作及保养规程
普通铣床安全操作及保养规程普通铣床是机械加工中常用的一种设备,它的主要作用是对金属材料进行切削和加工。
在使用普通铣床的过程中,遵守安全操作规程和正确的保养方法是非常重要的。
本文将介绍普通铣床的安全操作规程和保养方法,以确保操作者的人身安全和设备的正常运行。
一、普通铣床的安全操作规程1.1 衣着规定在操作普通铣床时,应该穿着适合的工作服,不得佩戴太长的项链、宽袖子的衣物和松弛的衣物,以避免在操作过程中发生危险。
此外,操作者必须穿上安全鞋,并将头发绑起来。
1.2 工作场所规定普通铣床的工作场所应该保持整洁,没有杂物,地面应该保持平整。
操作者必须确保周围没有人,以避免在操作过程中伤害到他人。
1.3 操作规定在操作普通铣床之前,必须先检查设备是否正常运行。
在进行切削加工时,应该避免过度负载,以免设备过热或者断电。
操作者必须学会正确的操作方法,不使用过长或不适当的工具。
在操作过程中,必须保持专注和警觉,及时处理危险情况,防止设备出现故障或者其他的意外事故。
1.4 紧急处理规定若铣床发生故障或者出现非正常现象,必须立即停止操作,检查设备和周围环境,并按照处理流程进行处理。
若需要,可以向相关专业人员求助。
二、普通铣床的保养方法2.1 定期清洁每次使用铣床之后,必须对设备进行彻底的清洗,清理铣床床面、导轨、板面、配重块和下滑面等器件。
在清理的过程中,必须防止刀具插入设备中,避免造成误伤。
定期清洁可以确保普通铣床的光洁度和平滑度,同时也可以保持设备的正常运行。
2.2 定期润滑普通铣床设备中的各个部件都需要进行润滑保养,以保持其正常的运行和延长其使用寿命。
在使用过程中,需要根据设备的使用频率和使用环境的要求进行润滑,并做好用油份量的控制。
润滑油的类型应与设备的要求相匹配。
2.3 定期配重在使用过程中,普通铣床的更换配重块的时间应根据设备的使用时间和使用频率来确定。
配重块的选择应按设备的要求进行选择,以确保设备平稳运行。
数控铣床操作、保养规程(2篇)
数控铣床操作、保养规程1按润滑图表加油。
开车前仔细检查设备各手柄、挡块位置是否正确。
2装夹工件、工具必须牢固可靠,不得有松动现象。
3在主轴运转过程中,严禁进行变换主轴转速!严禁调整铣头角度。
4高速切削时必须装防护挡板,操作者要戴防护眼镜。
5不得擅自松动三个运动方向的极限行程撞块,不允许超行程使用机床。
6使用机床时,禁止蹬踏床身底座上的接油盘,在加工过程中不应清除铁屑。
7切削中,头、手不得接近铣削面,取卸工件时必须移开刀具后进行。
严禁用手摸或用棉纱擦试正在转动的刀具和机床的传动部分,禁止隔着机床转动部分传递或拿取工具等物品。
8吃刀不能过猛,不准突然改变进刀速度。
限位挡块应预先调整好。
9拆装立铣刀时,台面须垫木板,禁止用手去托刀盘。
不准用手或口吹直接清除铁屑。
数控铣床操作、保养规程(2)主要包括以下几个方面:操作规程:1. 在进行操作前,确认数控铣床的电源已经关闭,并检查各个操作部件是否正常运转。
2. 打开数控铣床的电源,并进行开机自检。
3. 根据加工要求,设置数控铣床的工作程序和参数。
4. 将工件夹紧在工作台上,并确保夹紧牢固。
5. 根据工艺要求选择合适的刀具,并进行工具装夹。
6. 打开刀具冷却系统,并进行刀具预热以及冷却液的补充。
7. 启动数控铣床,进行试切操作,调整刀具与工件的相对位置。
8. 开始加工操作,根据程序控制数控铣床的移动轨迹和刀具的进给速度。
9. 在加工过程中,及时观察工件情况,保证加工质量。
10. 加工完成后,关闭数控铣床的电源,并进行清理和维护。
保养规程:1. 定期对数控铣床进行清洁,清除废屑、油污等杂物。
2. 检查数控铣床各个部位的润滑情况,及时添加润滑油。
3. 定期检查电控柜、电缆等部件的接触是否良好,防止接触不良引起故障。
4. 定期检查数控铣床的主轴、进给系统等部件的磨损情况,及时更换磨损严重的部件。
5. 停机时,应该将数控铣床的电源关闭,避免长时间停机引起设备损坏。
6. 遇到无法解决的故障,应及时联系专业维修人员进行处理,不可擅自拆卸维修。
铣床保养标准
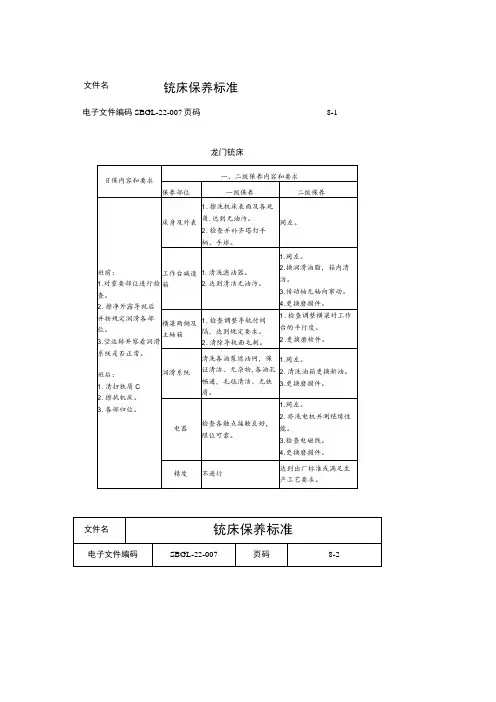
冷却系统
1.各部清洁,管路杨通。
2.冷却槽内无沉淀物,铁屑。
1.同左。
2.清洗冷却槽。
3.更换冷却液。
文件名
铳床保养标准
电子文件编码
SBGL-22-007
页码
8-5
(续)
同上
电器系统
1.电动机闭刀表面无尘土。
2.各触点接触良好、不漏电。
1.同左。
2.更换损坏件。
刀杆轴及刀架
2.润滑良好。
1.同左。
2.清洗换油。
3.传动轴无申动。
4.更换磨损件。
冷却系统
1.各部清洁,管路杨通。
2.冷却槽内无沉淀铁末。
1.同左。
2.疥洗冷却液槽。
3.更换冷却液。
泗滑系统
油内清洁,油路畅通、油毡有效,油标醒目。
1.同左。
2.清洗油泵。
3.更换润滑油。
文件名
铳床保养标准
电子文件编码
SBGL-22-007
床身及表面
1.清洗床身及表面各死角,做到漆见本色铁见光。
2.清除导轨面去毛刺。
同左。
主轴箱
清洁,润滑好。
1.同左。
2.检查和调整主轴间隙。
3.更换必要的磨损件。
工作台
1.调整央条间隙。
2.润滑良好。
1.检查滚球丝杠及螺母间隙并进行调整。
2.更换磨损件。
升降台
1.调整央条间隙。
2.调接伞齿轮啮合间隙。
一级保养
二级保养
班前:
1.对重要部位进行检查。
2.擦净外露导轨后并按规定润滑各部位。
3.空运转并察看涧滑系统是否正常。
班后:
1.清扫铁屑。
铣床的维护保养
单轴端面铣床安全操作及保养规程
单轴端面铣床安全操作及保养规程单轴端面铣床是一种常见的金属加工设备,在工业制造领域有广泛应用。
本文主要介绍单轴端面铣床的安全操作和保养规程,以确保设备的安全性和稳定性。
1. 前期准备在操作单轴端面铣床之前,需要做好以下准备工作:1.检查设备周围的环境是否安全。
设备应该放在平整的地面上,并保证周围没有易燃、易爆等危险物品。
2.确保设备的电源接线正确并接地良好。
3.安装好刀具,并进行校准。
4.检查床铺润滑油是否充足,并进行加油。
2. 安全操作规程操作单轴端面铣床时,需要遵守以下安全规程:1.穿着适合的工作服和工作鞋,不可以穿悬垂式的衣服或项链等易被转动的物品。
2.戴好口罩、护目镜、手套等防护用品,能有效的保障操作人员的安全。
3.操作人员必须经过相关培训并拥有相关证书,具备操作技能和知识。
4.在操作过程中,请勿将手伸入设备内部或夹具较小的区域。
5.在操作前请确保床铺定位准确,切削深度合理。
6.切勿玩弄设备或进行任意改装。
3. 保养规程单轴端面铣床的保养规程如下:1.每天操作结束后需对设备进行全面清洁,清除废料和油污,并保证设备表面清洁干净。
2.定期对设备进行保养检查,检查各个部件的紧密度是否合理,及齿轮、带、链和轴承等处是否需要加油。
3.使用设备的时候切勿将床铺润滑油直接往机器上面注入,使用专业的注润滑油口进行加注操作,并对润滑管路进行清洗。
4.对设备进行定期机械调整,确保各部件运行平稳,无异常噪声。
4. 常见故障及排除方法在操作单轴端面铣床过程中,会出现一些常见的故障。
下面给出一些常见故障及排除方法:1.切削质量不好。
需要检查刀具的位置和精度是否准确,也可能是因为刀具磨损或刀片太钝,可更换新的刀具或刀片。
2.设备卡住或运转不流畅。
此类问题一般是因为设备内部的齿轮、减速器、链条、轴承等部件滑动不畅或损坏所造成,需要进行检修和维护。
3.设备异常响声或受力。
当设备出现异常响声或受力时,请立即停机检查,排除故障后方可重新开机。
回转头铣床铣床安全操作及保养规程
回转头铣床铣床安全操作及保养规程回转头铣床铣床是一种常见的金属切削加工机床,广泛应用于机械制造、汽车零部件加工、航空航天等领域。
为了确保操作人员的安全和设备的正常运行,必须遵守一系列的安全操作规程和保养措施。
下面将详细介绍回转头铣床铣床的安全操作和保养规程。
一、铣床安全操作规程1.熟悉设备操作人员在使用回转头铣床铣床之前,首先应该熟悉设备的结构和工作原理,了解各个部件的名称和功能,并能正确操作控制系统。
2.穿戴个人防护装备操作人员在操作铣床时,应穿戴好个人防护装备,包括工作服、工作鞋、手套、护目镜、防尘口罩等,以保护自己的安全。
3.仔细阅读操作手册操作人员在开始操作铣床之前,应仔细阅读设备的操作手册,了解设备的使用方法和特点,并按照手册要求进行操作。
4.回转头铣床操作规程(1)下料前确认工件和夹具已经牢固固定,并进行合理的设定和调整。
(2)根据工件材料和刀具类型选择合适的切削参数,如进给速度、主轴转速、切削深度等。
(3)在加载或卸载工件时,停止设备,并等待回转头完全停止。
(4)在铣削过程中,不得用手触摸刀具或工件。
(5)避免更换刀具时和夹紧刀具时的误操作。
5.装夹工件和刀具操作规程(1)夹紧工件时,应选择合适的夹具,确保工件牢固固定。
(2)装夹刀具前,应检查刀具的完整性,不得使用磨损、损坏或失效的刀具。
6.调整刀具和工件(1)调整刀具和工件时,应停止设备并等待回转头完全停止。
(2)刀具调整完毕后,应将设备开启并进行试运行,确保刀具和工件的位置正确。
7.避免过载操作在操作过程中,应注意避免过磅或过速运行,避免因过载而损坏设备或引发危险。
8.及时清理铣屑铣屑是铣床加工过程中产生的金属屑和剪切废料,应及时清理,以免影响设备的正常运行。
二、铣床保养规程1.定期润滑铣床是一个高精度的机械设备,定期润滑可以减少摩擦和磨损,保证设备的正常工作。
应按照设备操作手册要求做好各润滑点的润滑工作。
2.清洁设备定期清洁设备表面和工作区域,清除铣床表面的灰尘、油污和铣床上的金属屑。
铣床安全操作及保养规程
一、目的为了规范开机作业程序,避免机器对人身体及模具安全造成的伤害,确保产品品质,交期和减少不必要的经济损失,特做以下安全操作及保养规程。
二、范围用于所有铣床操作人员,本规程分析了铣床在操作过程中的危险因素,规定了安全操作要领及应急措施等技术要求,并对保养规程进行指导。
三、危险与保护用具1.、危险点:触电、卷入、剪切、烫伤、飞出物体打击。
2.、劳保用品:防护眼镜、绝缘鞋、劳保鞋、工作服。
3、危险因素分析3.1. 设备接地线不牢靠或没有接地线,在机械操作中易引发触电事故。
3.2. 加工操作时操作人员带手套操作,手套易卷入机器转动部件中导致以外发生。
3.3. 直接用手清理切屑,易被尖锐的铁屑割伤手。
3.4. 用手摸或用面纱擦拭正在正在转动的刀具和机床的传动部位容易发生切伤事故。
3.5. 工件加工完后马上用手触摸工件,易被仍高温的工件烫伤。
四、安全操作规程。
4.1. 装夹工件、工具必须牢固可靠,不得有松动现象,所有的扳手必须符合标准规格。
4.2. 在机床上进行上下工件、刀具紧固、调整、变速及测量工件等工作必须停车;两人工作的应协调一致。
4.3. 高速切削时必须装防护挡板,操作中要带防护眼镜,不准带手套。
4.4. 工作台不得放置工、量具及其它物件。
4.5. 切削中,头、手不得接近切削面,取卸工件时,移开刀具后进行。
4.6. 严禁手摸或用面纱擦拭正在转动的刀具和机床的传动部位,清除铁屑时,只允许用毛刷,禁止用嘴吹。
4.7. 拆装铣刀时,台面须垫木板,禁止用手托刀盘。
4.8. 装平铣刀,使用扳手扮螺丝时,要注意扳手开口选用适当,用力不可过猛,防止滑倒。
4.9. 对刀时必须慢速进刀,刀接近工件时,需用手摇进刀,不准快速进刀,正在走刀时,不准停车,铣深槽时要停车退刀,快速进刀时,注意手柄伤人,吃力不能过猛,自动走刀必须拉脱工作台的手刹,不准突然改变进刀速度,有限位撞块应预先调整好。
4.10.禁止忽然开倒车,以免损坏机床零件。