
钢种冶炼温度参数
钢种冶炼温度参数手则
齐齐哈尔宏顺重工集团有限公司
前言
电炉炼钢是以控制冶炼温度为主的一门多科性技术,本资料就是围绕电炉常炼的钢种编制而成,其熔点(T熔)是利用经验式计算出来的范围值,它不仅在冶炼方面,就是在钢的加热上也是重要的基本参数;手册中提供的其它参数,其适用条件为两跨出刚与双渣法冶炼。
对于碳结、合结、铬锰硅、合工类的钢种,有的冶炼工艺要求炭粉渣或电石渣,其全扒渣温度(T扒)可按出钢温度的中下限考虑,即下表中的温度,而铬不锈、铬镍不锈及氮钢,因冶炼工艺分类较多,其影响因素也很复杂,所以,这三类钢的全扒渣温度没有指定。
对于含硅、含铝钢的出钢温度(T出)是指大量加硅75或加铝前的测温,使用的电偶为铂—铑电偶。
出钢温度大炉台按中下限考虑,小炉台按中上限考虑;CAB吹氩的钢种,其出钢温度应再提高20~30℃;用精炼包出钢,但不须精炼的炉号,其出钢温度也应适当的提高;对于浇注箱数多的炉号,其出钢温度也要相应的提高。
钢锭的开浇温度以符号(T浇)表示,钢水量少的按上限考虑,钢水量多按中下限考虑;含铬、含铝等易氧化元素含量较高的钢种,其开浇温度按中上限考虑。
本手册中的温度单位一律采用摄氏温度。
本资料编制匆忙,可能有贻误,仅供冶炼过称中或制定工艺时参考。
一、碳素工具钢
二、合金结构钢
三、铬锰钢
四、硅锰钼钒钢
注:38CrMoAl不属于硅锰钼钒钢。
五、铬镍钼(钒)钢
六、铬镍钨(钒)钢
七、合金工具钢
八、弹簧钢
九、铬不锈钢钢
注1:按工艺要求,本组钢一律采用不氧化法冶炼,其T扒应根据稀薄渣下补加的铬量(%)计算,即
T扒≥T出的上限﹢15.3×补加的铬量
注2:ZGCr28,其中T出和T浇应比表中的规定要再高一些。
十、其它钢种。
炼钢工基础知识

钢中元素
氢 氢在固态钢中溶解度很小,在钢水凝固和冷却过程中, 氢会和CO、N2等气体一起析出,形成皮下气泡中心缩孔、 疏松、造成白点和发纹。 钢热加工过程中,钢中含有氢气的气孔会沿加工方向 被拉长形成发裂,进而引起钢材的强度、塑性、冲击韧性 的降低,即发生“氢脆”现象。在钢材的纵向断面上,呈 现出圆形或椭圆形的银白色斑点称之为“白点”,实为交 错的细小裂纹。主要原因是钢中的氢在小孔隙中析出的压 力和钢相变时产生的组织应力的综合力超过了钢的强度, 产生了“白点”。一般白点产生的温度低于2000℃。
炉渣
造渣材料 炼钢用造渣材料,主要有石灰、萤石及其代用品、合成渣 料和白云石等。
炉渣
石灰 石灰主要成分为CaO,是由主要成分为CaCO3的石灰 石煅烧而成。对炼钢石灰的基本要求是:CaO含量尽量高、 SiO2及S等杂质尽量少、活性要好、新鲜干燥、块度合适。
(1)石灰的有效熔剂性。所谓石灰的有效熔剂性,是指根据炉渣碱度要求,除去 自身酸性氧化物(SiO2)造渣消耗的CaO,剩余CaO的含量,即: ω( CaO)有效= ω( CaO)石灰-R×ω(SiO2)石灰
杂质元素脱除
按脱氧原理分:脱氧方法有三种,即沉淀脱氧法,扩 散脱氧法和真空脱氧法。 沉淀脱氧法 沉淀脱氧法是指将脱氧剂加到钢液中,它直接与钢液 中的氧反应生成稳定的氧化物,即直接脱氧。沉淀脱氧效 率高,操作简单,成本低,对冶炼时间无影响,但沉淀脱 氧的脱氧程度取决于脱氧剂能力和脱氧产物的排出条件。
炉渣
合成渣料
合成渣料是转炉炼钢中新型造渣材料。它是将石灰和熔剂按一定比 例混合制成的低熔点、高碱度的复合造渣材料,即把炉内的造渣过程 部分地,甚至全部移到炉外进行。显然,这是一个提高成渣速度、改 善冶炼效果的有效措施。 目前国内使用较多的合成渣料是冷固结球团。它是用主要成分为 FeO(67%左右)和Fe2O3(16%左右)的转炉炉尘配加一定的石灰粉、 生白云石粉和氧化铁皮,在造球盘上造球,尔后在200~250℃下烘干 固结而成。该合成渣成分均匀、碱度高(5 ~ 13)、熔点低(1180 ~ 1360℃),且遇高温自动暴裂,因而加入后极易熔化,能很快形成高 碱度、强氧化性和良好流动性的熔渣。国外有种黑皮石灰(煅烧石灰 时配加氧化铁皮),成渣快,去磷效果好。
转炉炼钢温度控制要点
如果碳火焰上来的早(之前是硅、锰氧化的火焰,颜色发红),表明炉内温度已较高,头批渣料也已化好,可适当的提前加入二批渣料;反之,若碳火焰迟迟上不来,说明开吹以来温度一直偏低,则应适当压枪,加强各元素的氧化,提高熔池的温度,而后再加二批渣料。
(2)吹炼中期
通常是根据炉口火焰的亮度及冷却水(氧枪进、退的水)的温度来判断炉内温度的高低,若熔池温度偏高,可再加少量矿石,反之,应压枪提温。
五温度对冶炼操作的影响
合适的温度是熔池中所有炼钢反应的首要条件,所以温度会对冶炼操作产生直接的影响。
转炉的开新炉操作,要求快速升温以烧结炉衬,如果操作不当,升温缓慢,不仅冶炼时间长,严重时会因炉衬崩裂而影响冶炼操作的正常进行;转炉吹炼过程中,由于元素氧化放热,会导致炉内升温过快而影响脱磷操作,如果加入大量的冷却剂降温,又易造成喷溅。
十一熔池温度的计算与控制
转炉炼钢过程复杂,终点成分和温度的控制范围窄,使用的原材料和生产的品种多、数量大,冶炼过程温度高、时间短、可变因素多、变化范围大。因此,凭经验和直接观察很难适应现代转炉炼钢生产的需要。20世纪60年代以来,随着电子计算机和检测技术的迅速发展,开始采用计算机控制炼钢过程。
(1)转炉自动控制系统
当钢水温度低时,样勺内渣层也钢水不容易分开,钢水颜色发暗,钢水浑浊发粘,倒入样模内沸腾微弱,结膜时间短。
第二种:脱氧后取样
这部分样大多是从钢包中取出的。
当钢水温度高,脱氧好时,样勺内钢水白亮平静,边缘山有少量的白膜游动,倒入样模内很快结成一层白膜,但局部几处表面钢水还在游动不凝结,凝结后表现中心稍向下凹。
对浇注操作和锭坏质量产生影响的主要是氧化终点温度,亦即转炉炼钢法的出钢温度。
出钢温度过高,不仅增加冶炼中的能量消耗,而且在出钢和浇注过程中钢水极易吸收气体,二次氧化严重,并对钢包和浇注系统的耐火材料侵蚀加剧,从而增加外来夹杂物;同时,增加炉后连铸前的调温时间等。
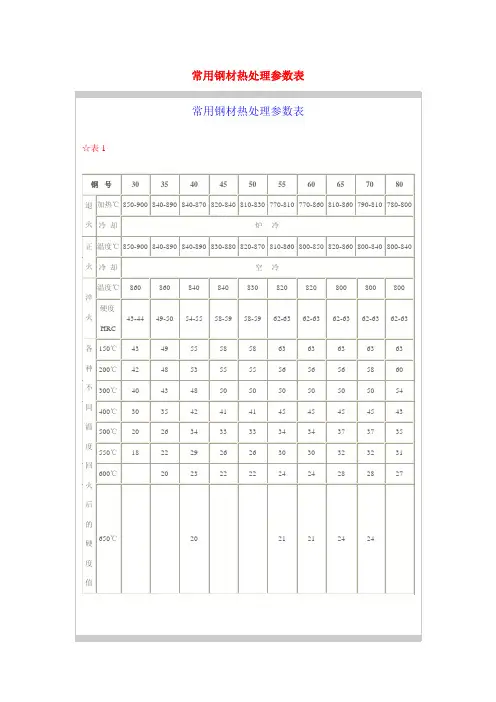
常用钢材热处理参数表
火 等温℃
炉冷
710
炉冷
正 温度℃ 火 冷却
900-950 900-950
900-950 870-880
空冷
930-950
温度℃ 980
880
840 820
淬
硬度
火
61-64 58-60 >62
65
HRC
840
860 800
800 840
53-58 62-66 62 62-64 62-65
150℃ 63
810-870 800-870 780-800 炉冷
850-870
正 温度℃ 820-860 820-860 830-860 850-880
火 冷却
空冷
温度℃ 淬
硬度 火
HRC
810 57-64
810 57-64
870 >60
860 56-62
880 54-56
880 950 1050 1130 58-60 60-62 62-63 42-45
各 150℃ 61
61
61
56
54
59
60
63
42
种 200℃ 58
58
60
55
52
58
59
62
42
不 300℃ 54
54
56
51
48
53
58
59
43
同 400℃ 47
47
51
49
42
48
57
57
44
温 500℃
39
39
43
45
39
42
54
55
48
ml08al钢种冶炼工艺路线确定 (1)
ML08Al钢种冶炼工艺路线确定专业:冶金技术(通用方向)班级:2010级冶金技术2班姓名:学号:一、钢种用途及性能分析ML08Al属低碳冷镦钢,是生产4.8级以下标准件及各类复杂外形非标零件的主要钢种,产品具有成分稳定、有害元素低、钢质纯净度高、尺寸精度高、表面缺陷少、冷镦开裂率低,冷镦钢成型用钢,冷镦是在室温下采用一次或多次冲击加载,广泛用于生产螺钉,销订,螺母等标准件.冷镦工艺可节省原料,降成本,而且通过冷作硬化提高工作的抗拉强度,改善性能,冷镦用钢必须其有良好的冷顶锻性能,钢中S和P等杂质含量减少,对刚才的表面质量要求严格,经常采用优质碳钢,若钢的含碳钢大于0.25%,应进行球化退火热处理,以改善钢的冷镦性能.。
冷镦性能是冷镦钢的重要性能之一。
冷镦钢应具备的主要性能是,具有良好的冷成形性;对于冷镦钢变形要具有尽可能小的阻力和可能高的变形能力。
为此,一般要求冷镦钢的屈强比为0.5~0.65,断面收缩率大于50%。
此外,为避免在冷镦时表面开裂,要求钢材表面质量良好,同时钢材的表面脱碳要尽可能小,采用冷镦工艺制造紧固件,不但效率高、质量好,而且用料省、成本低。
但是冷镦工艺对原材料的质量要求较高。
可用于交通、机械和运输等行业应用,适用于生产各种4.8级以下的标准和非标件等优点,通常使用时不需要热处理. 如制造铆钉、垫圈等。
(一)、力学性能要求1.屈服强度σs及变形抗力尺可能的小,这样可使单位变形力相应减小,以延长模具寿命。
2.钢材的冷变形性能要好,即材料应有较好的塑性,较低的硬度,能在较大的变形程度下不致引起产品开裂。
3.钢材的加工硬化敏感性可能的低,这样不致使冷镦变形过程中的变形力太大。
(二)、化学成份要求1.碳(C)碳是影响钢材冷塑性变形的最主要元素。
含碳量越高,钢的强度越高,而塑性越低。
实践证明,含碳量每提高0.1%,其屈服强度σs约提高27.4Mpa;抗拉强度σb提高58.8~78.4Mpa;而伸长率δ则降低4.3%,断面收缩率ψ降低7.3%。
炼钢厂工艺技术操作规程

炼钢一、主要工艺设备参数(1)炉壳(含水冷炉口)外径φ:5980mm;全高:8535mm;总重: t;炉口内径φ:2440mm耳轴中心距: mm; 工作层厚度:600mm(炉壁)、700mm(炉底)(2)炉底:厚度:70mm砌后内径φ:4384mm内高:7487mm(含水冷炉口)(3)砌砖后:炉口内径φ:2440mm炉衬总重:300.312t出钢口内径φ:140~160mm角度:10℃有效容积:91.21 m3炉容比:0.760m3/t(装入量120t)(4)最大工作倾动力矩:210t·m 最大瞬间过载力矩: 450 t·m倾动角度±360°倾动速度:0.2~1.0r/min电机4台每台100kW2、喷枪(五孔)喷头吼口直径φ:39 mm;出口直径:φ50.4mm 喷口夹角:13°;扩张段长度:85mm枪身全长:19.988 m;外直径:245×10mm中管:203×6mm;内管:159×6mm氧软管:17.5 m;水软管:18 m升降速度:高速: 40m/min; 慢速:8 m/min 事故提升:6 m/min3、罩裙:提升高度:500 m/min;提升速度:48 mm/s4、刮渣器行程:230mm;刮渣力:30kN5、喷枪横移车液压缸传动,横移速度:3 m/min 行程:2 m6、铁包:钢结构总重:25 t;.耐材总重:29.4t包壳上口φ:3440mm;下口φ:3074mm全高:3660mm;有效容积:17m3边衬厚度:30mm 底衬厚度:45mm7、钢水车:外行尺寸,(长×宽×高):9400×4200×2350mm自重:32.9t;轨边中心距:3600mm 运行速度:40m/min8、渣罐车:外行尺寸:长×宽×高:6340×4256×1260mm自重:21.09t;轨边中心距:3600 mm 运行速度:37m/min;总载重量:200 t9、钢包:钢结构总重:27t;耐材总重:30.2 t 包壳上口φ:3590 mm;下口φ:3190mm全高:4095mm;有效容积:15.4m3边衬厚度:30mm;厚度:45mm1011二、常见钢种化学成分:(见后表)三、主要原材料技术条件:1、铁水入炉温度≥1280℃冶炼优质钢:入炉温度≥1300℃S≤0.030%;Si:0.40~0.60% 带渣量≤0.5% 无大块2、废钢废钢按分类装斗,数量准确,炉炉过秤特殊成分的废钢要单独存放废钢残余合金元素:Ni≯0.030%;Cr≯0.030%;Cu≯0.030% 铁块S≤0.070%注意:废钢中无封闭容器、爆炸物、耐火材料、泥砂、橡胶及有色金属,不得带水,不得有除铁或钢以外的杂物及油污。
4145H钢的电炉连铸工艺生产

钢水纯净度、 非金属夹杂物含量、 钢材的晶粒度 、 中心碳偏析等技术条件要求更为严格 , 对交货状态硬 度、 末端淬透性等均列有严格的检验指标 - 。目前 国内能够生产并得到行业认可的生产企业有限, 2 ] 如
12 15 . 4 4 H钢 种 的轧 制控 制要点
4 4 H钢种的轧制工艺路线为 : 15 加热一轧制 锯切 缓冷一退火一矫直一修磨 包装入库 。 4 4 H轧制工艺要点为 : 15 控制加热温度和加热时间, 当降低开轧温度和终轧温度 , 适 在均匀成分的 同时 , 防止魏 氏体组织 的生成 ; 通过缓冷消除内应力和白点 ; 通过退火使钢材组织分布更加均匀 , 以确保 钢材的综合机械性能。具体轧制工艺参数及缓冷控制参数如表 3 所示。
T b 7 T si g r s l fp y ia r p r e o 1 0 mm o n te a . e t e u t o h sc lp o e t sf r n s i 3 r u d se l
要
求
1 #
> 2  ̄8 0
lO | 4D l0 0 2 10 0 3
第3 卷 4
3 结 论
( )绝大部分试制品其组织结构及机械性能满足美国钢铁协会标准 ( I ) 1 AS 及石油钻具用钢技术协 I 议的 J( 2 / Y G5520 标准要求 , S0 )D z _ - 8 4 0 并与国内某厂 的模铸轧材产品性能相差无几 , 说明采用电炉连 铸 工艺方 案生 产 44 H 钻铤用 钢 的探索 是成 功 的。 15 ( )虽然化学成分均满足标准 ( II要求 , 因圆钢 o , 6, 和 A 2 A S) 但 r o ,4 r b最低值分别 比要求高 出 2.% , .% , .% , 7 4 4 1 2 3 8 6 %和 1% , 2 0 . 3 需要进行化学成份的调整。所 以适当降低 c含量可望进一步提 高钢材的综合机械性能。 ( )试 生产 的 44 H在 结 晶过程 中柱 状 晶 十分 发 达 。为 防止 柱 状 晶搭 桥 形 成缩 孔 及 较 严 重 的偏 3 15 析, 需要进行连铸工艺的调整 。浇铸时应严格控制过热度、 , 铸温 、 铸速及结晶器和二冷水的配水量。
不锈钢冶炼方法简介
AOD法的基本工艺
AOD 法一般为电炉→AOD 炉双联工艺。不锈钢的冶 炼过程大致分为三个时期:即熔化期、氧化期和还 原精炼期。熔化是在电炉中进行,氧化和精炼在AOD 炉中进行。 熔化:在电炉中装入废不锈钢、合金铁(高碳铬铁、 高碳镍铁、电解镍、NiO等)和造渣材料(石灰等) 进行熔化。炉料成分除了碳、硅、硫外,应接近钢 号标准成分。电炉钢水还原和成分调整后,达到 1500℃左右出钢。 氧化脱碳:电炉钢水倒入AOD炉后首先吹入氩氧混合 气体进行脱碳。脱碳后期为了控制出钢温度并有利 于炉衬寿命,需添加清洁的本钢种废钢冷却钢水。 脱碳终了后根据冶炼钢种不同可以进行扒渣处理。
司与Josly 公司合作于1968 年发明的。AOD 炉二次精炼工艺的诞生为大 量生产高质量的不锈钢开辟了道路。据美国普莱可斯公司统计,2006 年 全球68.7%的不锈钢,是用普莱可斯许可的AOD 生产的。 AOD法的工作原理 AOD 精炼工艺是把电炉粗炼好的钢水倒 入AOD 内,用一定比例的氧和氩的混合 气体从炉体下部侧部吹入炉内, 在O2-Ar 气泡表面进行脱碳反应。 由于Ar 对所生成的CO 的稀释作用 降低了气泡内的CO 分压,因此促成 了脱碳,防止了铬的氧化。
Q195炼钢要求
Q195钢工艺操作默认分类2010-09-20 20:54:12 阅读58 评论0 字号:大中小订阅一、工艺流程:转炉→LF精炼→矩坯连铸→切割检验→发运装车二、原料:技术要求1、兑铁前必须取铁样分析,铁水[S]≤0.050%。
2、铁水温度>1250℃。
3、准备Fe-Si、Mn-Si、Ba-Al-Si合金.要求合金干净、干燥,阴雨天送合金时必须用栅布遮盖.4、炼钢前一天,合金上料工提供准确的合金成份,并登记在炉前黑板上。
三、转炉操作:(一)、化学成份(%)钢种液相温度:T=1523℃。
(二)、冶炼控制:1、开新炉前10炉、大补炉后第一炉不得冶炼此钢种。
2、造渣制度:造渣采用单渣操作,要保证早化渣、化好渣、中期不返干,终渣碱度按2.8—3.2控制。
3、终点控制:1)提倡一次倒炉,必要是可以补吹,但补吹次数≯1次,确保C-T协调出钢。
2)终点目标:C=0.06—0.08%; P≤0.025%出钢温度第一炉1685--1705℃第二、三炉 1675--1695℃; 连拉炉1665--1685℃4、脱氧合金化、出钢1)采用硅锰铁、硅铁和硅铝钡脱氧合金化。
锰的回收率按85—90%、硅的回收率按80—85%。
Mn/Si>2.2参考加入量:硅锰按6.5Kg/t.s、硅铁按0.9Kg/t.s、硅铝钡按1.0—1.5Kg/t.s配加2)出钢:(1)钢包采用干净的红热周转包,严禁使用新包。
(2)出钢前堵挡渣帽,出钢3/4-4/5时加挡渣球,要求钢包渣层厚度小于80mm。
(3)脱氧合金化次序: 当钢水出至1/4后,顺序加入硅锰→硅铁→硅铝钡(4)出钢口要维护好,保证钢流圆整,出钢时间不小于3分钟。
(5)出钢过程中钢包要底吹氩操作。
四、精炼操作要点1、进站温度要求第一炉1610--1630℃第二、三炉1605--1625℃连拉炉1595--1615℃2、钢水进站后要测温、取样,根据温度、上钢时间决定是否加热;根据钢包样决定是否调整成分,即Mn/Si<2或[Mn]≤0.40%,加锰铁调成分。
碱性电弧炉炼钢小常识
碱性电弧炉炼钢常识一、电弧炉耐火材料和炉衬:耐火材料是所有工业用炉不可缺少的材料,冶金工业用量占耐材生产量的70%左右。
但目前尚无一种耐火材料的性能能够完全满足使用的要求,即使同一种材料,在不同的使用条件下,所表现出的性能也不同。
为了合理使用耐火材料,必须了解它的`性能和工作条件。
(一)耐火材料的主要性能指标`:1、耐火度、热稳定性、抗渣性、体积稳定性、荷重软化温度、体积密度、真比重、显气孔率、真气孔率、常温耐压强度等,除上述指标外,还有导热性、导电性、可塑性、透气性和吸水率等重要指标。
另外,外观检验一般制品的尺寸公差不得超过3%(二)耐火材料的分类:按耐火度分普通耐火材料、(1580--1770℃)高级(1770---2000℃)、特级(2000---3000℃)、超特级(3000℃以上)。
按化学性质分:酸性耐火材料:石英(硅石)、硅砖;半酸性:半硅砖;中性:铬砖、粘土砖、高铝砖、粘土质耐火泥。
碱性耐火材料:镁砖、铬镁砖、铝镁砖、白云石砖、镁砂、白云石及镁质耐火泥。
二、电炉用耐火材料(一)对耐火材料的一般要求:高耐火度(电弧温度4000---6000℃)炼钢温度(1500—1750℃)、高荷重软化温度、热稳定性良好(温度1600下降至900℃以下)、高耐压强度、低导热性(导热系数小)。
气孔率小、密实度高等。
如果密实度低,可能气孔率要高,危害很大。
气孔率高不但强度达不到,而且膨胀系数大,热稳定性变差。
(二)常用耐火材料:1、镁砂:镁砂是砌筑碱性电弧炉炉衬的主要材料之一,可用来打结炉底、炉坡,可制成镁砂砖,同时又是补炉的主要材料。
耐火度2000℃以上,具有较高的抵抗碱性炉渣的能力,热稳定性差、导热系数大、主要成分为氧化镁87%,二氧化硅小于4%,氧化钙小于5%。
二氧化硅高、降低耐火度,氧化钙高则易水解粉化。
2、白云石:砌筑酸性电弧炉炉衬的主要耐火材料,由白云石矿(Mg·Ca(CO3)2)]高温培烧而成,主要成分为氧化镁与氧化钙,氧化镁大于35%、氧化钙52--58%,氧化铁加氧化铝2---3%二氧化硅0·8%,耐火度2000℃以上,具有抗渣力强、热稳定性好等优点,但易吸水粉化。
典型钢种炉外精炼1
适当搅拌,避免钢液面裸露,并保证熔池内具有较高的传质 速度。
1. 低碳(低硅)铝镇静钢冶炼技术
A 精炼渣脱硫机理
脱硫反应: [S ]+ (CaO)=(CaS)+[O]
1. 低碳(低硅)铝镇静钢冶炼技术
B 炉渣各组分对脱硫的影响 a. 碱度对精炼渣脱硫性能的影响
精炼渣碱度对精炼过程的脱硫、脱氧均有较大的间的分配比。 实验表明,当R<3.0时,碱度增加,Ls随之增加, 而当R>3.0时,继续增加R,Ls下降。
1. 低碳(低硅)铝镇静钢冶炼技术
(3)初始硫含量。 (4)精炼温度。 (5) 精炼时间。
1. 低碳(低硅)铝镇静钢冶炼技术
I. 硫容量
渣-钢间硫容量:Cs’ =(S)[ao]/[as]
, 渣-气间硫容量: CS (S )(PO2 / PS 2 )1/ 2
Cs 即为炉渣与钢平衡的硫容量,由炉渣 成分和温度确定,表示炉渣吸收硫的能 力
典型钢种炉外精炼工艺
(北京科技大学冶金工程研究院)
第一部分:主要钢种炉外精炼工艺
1.低碳铝镇静钢 2.Si-Al 脱氧钢 3.Si-Mn 脱氧钢 4.轮胎帘线钢 5.实用简易精炼渣系
一、低碳(低硅)铝镇静钢冶炼
的技术特点
1. 低碳(低硅)铝镇静钢冶炼技术 主要质量要求:
(1)低硫-保证板材各向同性。
渣中氧含量也会影响到钢中的溶解氧 含量。
在渣/钢间存在着氧的平衡分配,炉渣氧化性 较高时,炉渣会向钢中供氧,增加钢液中的溶 解氧量。
1. 低碳(低硅)铝镇静钢冶炼技术
III. 硫分配比和硫容量关系
1. 低碳(低硅)铝镇静钢冶炼技术
一般情况下,钢中除了碳、硅含量较高外, 钢中硫活度系数接近,可用w[S]代替a[s]