
连铸结晶器保护渣用材料合理选择与应用
第一部分 概述保护渣原辅材料的合理选择与应用的重要性 保护渣作为冶金辅料中的精细和高科技产品,己被国 内外众多冶金研究工作者所证实,据了解,目前,国内外 有许多的专业机构对连铸结晶器保护渣进行专业化的研究, 并取得了硕硕成果:
日本有专业从事连铸结晶器保护渣研究的机构和部门,在连铸结晶器 保护渣的研究方面取得了突出的成绩,如岸忠男等人; 德国在保护渣研发与生产方面,在全世界各国比较出名,著名的保护 渣生产企业Metallurgica和Stollberg,均在德国。并且两个企业在世 界好多国均建立了子公司,Metallurgica实力雄厚,拥有专业技术人 员100余人专业从事技术与新产品研发,Stollberg目前在印度、印度 尼西亚、韩国、中国、巴西、美国等众多国家均建立了拥有自主产权 的保护渣分厂,在全世界享有较高声域,近年来成立的INTOCAST的 技术也来源于Metallurgica,德国的保护渣生产企业己经成为全世界 主要连铸厂商Deamg、Danilie等的主要推荐供商;
第四方面:添加剂 添加剂也是保护渣的组分之一,虽然加入量不大, 但对保护渣的生产过程顺行和质量起着至关重要的作用。 常见的保护渣添加剂有:粘结剂(比较常用的有 CMC(S)、糊精、植物淀粉、陶土等)、分散剂、减水 剂及复合添加剂等,它们在保护渣生产过程分别对造球 的质量、碳黑的分散和料浆流动性控制等方面起着至关 重要的作用。国外钢厂对散剂的应用特别重视。 虽然添加剂不能在保护渣使用过程中起直接作用, 但是保护渣使用过程中性能能够稳定和更好的体现与添 加剂是分不开的。因此下一步在保护渣的技术理论研发 上应该加强对保护渣用添加剂的研究。
天然存在的硅灰石在全世界范围内广范分布,加拿大、 中国的贮量均较大。目前在中国主要分布于如下地区: 吉林、辽宁、江西、湖南、云南及湖北等省。其中吉 林和辽宁省硅灰石成份比较稳定,贮量较大,其特点是: 成份稳定,杂质含量少,主成份含量达95%以上,同时以 非晶态存在,十分有利于保护渣的适用,目前国内、外许 多保护渣企业所用的硅灰石均来源于此; 其典型成份如下:SiO2:51~54%、CaO:42~46;杂 质含量均少于2%,挥发份少于3%;是理想的天然保护渣 用原材料; 江西和新余的质量也不错,但成份的稳定性稍差;同 时其矿物特性也不如前者,其成份大致如下: SiO2: 49~54%、CaO:39~44;杂质含量均少于2%,挥发份少 于3%;也是相对比较理想的保护渣用材料。
取得突出成效的不多,所以目前国内的保护渣技术还相对比较离散,保护渣 技术如何实现有效地集中、整合、规范原辅材料标准、生产工艺、技术标准 还有等进一步提高。
原辅材料的化学成份和结构是决定保护渣物性至关重 要的两大基本要素。为什么这样说呢?主要原因有如下三 点; 1、保护渣的性能是发挥于高温状态下,这些性能决定 于保护渣的配方及原材料的矿物结构与成份等因素; 2、保护渣的高温物性除与上述重要因素有关外,还 与这些原辅材料中的杂质分布的均匀性,物理结构(如气 孔及分布的均匀性等有关; 3、其次与原料的细度关系也至关重要,而细度取决 于磨细工艺,磨细的过程,原料生产了新的表面、同时也 改变了表面的结晶构造,同时伴随着一系列物理化学变化
第二部分 弄清保护渣原辅材料的构成类型
正常情况下,一个完整的保护渣的材料构成体系有四 大部分: 第一方面:基料 主要是指配渣所用的主体原料以及酸、碱性材料;在 目前国内外,大体有如下材料构成: 1、模注渣:基料主要指:低碳石墨原矿、电厂灰、赤 泥、高炉渣等; 2、连铸保护渣:主要有硅灰石、预熔料、水泥熟料、 石英粉、高炉渣等; 第二方面:熔剂 主要是指能够通过降低共晶点促使保护渣熔点下降的 材料和能够拆散Si-O键促使保护渣粘度降低的材料,这类 材料比较多,主要是指碱金属的氧化物R2O,部分碱土金
质量档次和稳定性长期得不到提高的根本原因。所以保护 渣要想实现董事长提出的作精、作强、作专、作长的长远 发展思路,必须从原辅材料入手,规范、完善原辅材料标 准与选用机制,形成标准化,才能真正有效地为保护渣向 精深开发打下基础,才是从根本上提高保护渣产品质量、 稳定保护渣产品质量。 下面,就保护渣的原辅材料构成类型作一讲述:
云南的硅灰石贮量比较丰富,但由于开采难度大,成 本高,所以目前还不具备开采的价值。 湖北的硅灰石主要分布于大冶一带,与铜矿伴生,有 规则的晶质硅灰石和非晶质硅灰石,其晶质硅灰石质量上 好,但不适于保护渣用;其非晶质硅灰石成份不稳定,杂 质含量大,挥发份高,大致成份如下: SiO2:45~54%、CaO:32~43;杂质含量高Fe2O3在 0.5%~3%,Al2O3在1~4%,MgO在1~4.5%,挥发份在 2~6%;从严格意义上讲,该类硅灰石虽属非晶质,但不 太适于高档保护渣适用,易造成保护渣质量不稳定。 但随着目前竞争的日益加剧,一些低档的保护渣也可 选用,但前提是这些材料必须经过人工混匀方可。
2、电厂灰 电厂灰是电厂喷吹煤粉燃烧后含有一定残碳量的灰份, 其主要成份以Al2O3、SiO2、C为主,该材料经过高温煅 烧,以玻璃微珠状态存在,其灰份和碳均属于非晶质材料, 从矿相学上讲,其基能相对比较低,适于保护渣使用。但 由于该类材料在不同厂家成份相对不稳定,所以使用受到 了一定的限制。
3、挥发份低,有害杂质含量少; 4、成本适当,取材方便; 5、尽量为低吸湿性材料和非晶态材料(即化合物或复 杂盐类)等等。 结合以上材料,目前在正常生产过程中选用的保护 渣用基料有:天然存在的有:硅灰石、石墨矿粉,人 工合成的有:玻璃粉、水泥熟料、电厂灰、高炉渣以 及预熔料等。下面就常用的几种作一简介: 1、硅灰石 硅灰石化学名为:CaSiO3,即硅酸钙,按理论计 算其质量百分含量:CaO含量为48.28%,SiO2为 51.72%,两者质量百分比基本接近1:1,从保护渣理论 设计的观点CaO-SiO2-Al2O3三元相图上来看最为合适, 所以SiO2就成了比较理想的保护渣用原材料。
连铸结晶器保护渣所用原辅材 料的合理护渣原辅材料的合理选择与应 用的重要性 弄清保护渣原辅材料的构成类型; 常见原辅材料的品种、特性及用途; 不同类别保护渣对原辅材料的选择有 哪些要求; 常见几种保护渣选择材料的经验与建 议; 总结保护渣原辅材料对保护渣物性影 响的重要性。
英属哥伦比亚大学在保护渣研发方面在全世界享有较高的声誉,他
们与德国的保护渣企业和许多欧洲大钢厂合作,进行保护渣基础理论 研究,对连铸保护渣技术的发展起到了举足轻重的作用,德国保护渣 的许多基础理论来源于此; 除了上述外,目前意大利、英国的福塞科也有专门的保护渣生产企业, 该类企业的产品主要销售欧洲的钢厂,在国内应用较少,在国内引进 FTSQR工艺时,意大利的保护渣企业曾向中国的唐钢推荐过该的保 温剂和保护渣产品,但在国内没有实质性的产品应用; 目前国内的保护渣企业己达40余家,主要集中于河南、山东、上海、 江苏、湖北、重庆、辽宁等地,目前西峡的保护渣企业在全面处于绝 对龚断地位,但保护渣的技术在国内研究还比较粗浅,没有形成相对 标准化的企业。 目前国内在保护渣技术研发比较突出的科研院校较多,比较突出的北 科大(金山同、朱国灵等)、钢铁研究总院(王新华等)、重庆大学 (迟景灏、谢兵、王谦、王雨等)、河北理工学院(朱立光等)、东 北大学、攀枝花钢研院(曾建华、段大福等)、宝钢技术中心(朱祖 民等)等,但这些院较的保护渣研究多集中于试验室研究居多,在;
第四部分 常见原辅材料的品种、特性及用途
保护渣所用的原辅材料品种较多,特性各异。从第三 部分我们清楚地知道,保护渣所用的各类原辅材料可以归 纳为四大类,为了便于对保护渣的配渣及配方设计有所参 考,兹将部分代表材料的性能总结如下: 一、基料 基料是一个保护渣的基础,它相当于一座建筑的根 基,基料选择不好,就等于一个保护渣的配方没有了根基, 肯定不会出什么好的产品。同时基料也是一个保护渣成本 的主要构成部分,决定着一个保护渣成本的高低。所以保 护渣的基料至少有如下要求: 1、成份相对稳定,质量均一; 2、来源广泛,贮量大;
土金属的氧化物MeO、一些复合材料如:NaF、冰晶石、 硼砂、含锰材料和萤石等。 其中Na2CO3、和CaF2是两种最常用和价格比较适宜 的熔剂材料,在保护渣中得到广泛应用。 第三方面:碳质材料 碳质材料是控制保护渣的熔化过程的骨架材料和提高 保护渣的关键材料。 碳质材料的合理选择对保护渣在结晶器内性能的发挥 至关重要,国内外保护渣研究工作者在碳的研究上付出了 大量的精力,取得了许多成果。 常用的含碳材料有:炭黑、晶体石黑、隐晶质石黑、 焦粉、橡胶粉、碳化稻壳粉、电厂灰等众多材料。
使用原料具备了新的特性,这对保护渣的热物性是至关重 要的。 4、保护渣原辅材料的选择尽量坚持选用来源广泛、价 廉易得,质量稳定的矿物材料和二次资源,这对于市场竞 争、可持续发展是非常有利的。 此外,一些特殊钢种,如薄板坯、中碳包晶钢、不锈钢、 稀土处理钢等钢种,由于这些钢种对保护渣的传热要求, 吸附夹杂等性能有特殊的要求,所以对保护渣有特殊的物 性要求,而这些物性性能的实现必须通过必要的材料来实 现。 综上所述,原辅材料的合理选择与应用对保护渣来讲, 至关重要,它是保护渣质量与稳定性的基础。原辅材料的 合理选择与应用目前在国内比较紊乱,这也是国内保
天钢4#板坯连铸机结晶器保护渣的优化选择
用, 防止 钢水过 快降温 , 同时 由于保 护渣 隔离 了钢水 与空气 的接触 , 以防止钢水 的二次 氧化 ; 可 由于 钢水 中的夹 杂物较轻 , 随着钢 水进 入结 晶器后上 浮 , 保 被
渣条 , 渣耗过 低 , 膜变薄且不均 匀 , 渣 易造成板坯 的纵
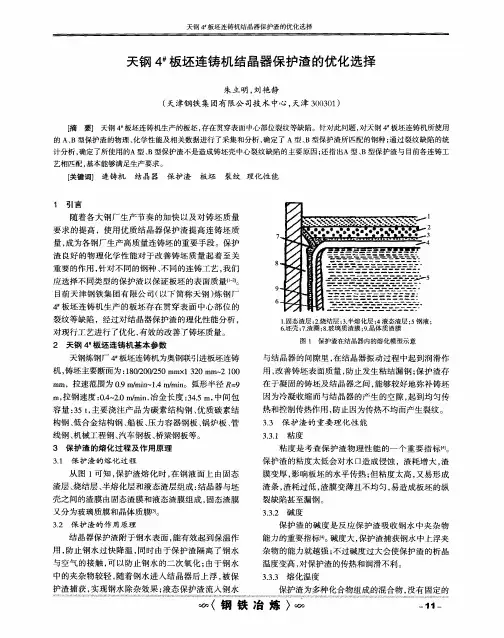
壳之间 的渣膜 由固态渣 膜和液态渣膜组 成 , 固态渣膜 又分为玻璃质膜和晶体质膜嘲 。
3 保护渣的作 用原理 . 2 结 晶器保护渣附 于钢水 表面 , 能有效起 到保温作
裂缺陷甚至漏钢 。 3 . 碱度 .2 3
粘度 是考查 保护 渣物理 性 能的一个 重要 指标 问 。
31 保护渣 的熔化过程 . 从图 1 可知 , 护渣熔 化 时 , 钢液 面上 由固态 保 在
渣层 、 烧结层 、 半熔化层 和液态渣层组成 : 晶器与坯 结
保 护渣 的粘 度太低 会对水 口造成侵 蚀 ,渣耗增大 , 渣 膜 变厚 , 响板坯 的水平传热 ; 度太高 , 影 但粘 又易形 成
对现行工艺进行 了优化 , 有效 的改善 了铸坯 质量。
2 天钢 4 板坯连铸机基本参数
1固态渣层 ;. . 2烧结层 ; . 3 半熔化层 ; 4液态渣层 ; 5钢液 ; 6坯壳 ;. . 7渣圈 ;. 质渣膜 ;. 8玻璃 9晶体质渣膜
图 1 保护渣在结 晶器 内的熔化模型示意
的 A、 B型保护渣 的物理 、 学性能及相关数据进行 了采集 和分析 , 化 确定 了 A型 、 B型保护渣所匹配的钢种 ; 通过裂纹缺 陷的统
计分析 , 确定 了所使用 的A型 、 B型保护 渣不是造成铸坯壳 中心裂纹缺 陷的主要 原因 ; 指出A型 、 还 B型保护渣 与 目前各连铸工 艺相匹配 , 基本 能够满足生产要求 。
板坯连铸保护渣的选择与使用

板坯连铸保护渣的选择与使用汪洪峰简明邹俊苏(梅山炼钢厂)摘要本文对板坯连铸保护渣的成分、性能的确定作了描述;对连铸板坯保护渣的性能与工艺条件、钢种的优化匹配进行了探讨。
1保护渣的熔化过程及作用机理1.1保护渣的熔化过程保护渣的熔化过程见下图1。
从图中可见,保护渣熔化时,在钢液面上由固态渣层(粉渣或颗粒渣)、烧结层、半熔化层和液态渣层组成;结晶器与坯壳之间的渣膜由固态渣膜和液态渣膜组成,固态渣膜又分为玻璃质膜和晶体质膜。
1.2保护渣的作用机理保护渣在熔融过程中形成粉一烧结一液渣的层状结构。
固态渣层将钢液面和液渣层绝热;液渣层可以防止钢液面被空气氧化,吸收从钢液中浮出的夹杂物包含Al2O3夹杂,还能阻止钢液面被富碳层、渣圈和固态渣层增碳;液态渣膜(厚度大约为0.1mm)润滑坯壳,随铸坯向下运行,在正滑动时将液渣吸入结晶器与坯壳间的空隙,防止粘结,有利于防止板坯粘结漏钢;固态渣膜(厚度大约为2mm),主要是晶体质膜,调节传往结晶器的热流,使传热减少和传热均匀。
固态渣膜在浇注初期时形成,与结晶器一起上下运行,其中的玻璃质膜在多炉连浇时没有变化。
固态渣膜的厚度随粘度的升高而增加。
开浇渣有助于形成厚度适当的固态渣膜。
2保护渣成分的确定1)渣系的确定:由CaO-一SiO2一Al2O3渣系平衡状态图可确定结晶器保护渣的范围,在CaO—SiO2的范围内及含有少量的Al2O3大渣系具有合适的熔点及较强的吸附Al2O3的性能,所以基料的碱度选择在0.7~1.3的范围内。
对于低碳结晶器保护渣来说要选择导热性能好、析晶率低的渣系范围,由CaO/SiO2晶体析出与温度关系图可看出碱度在0.8~0.95的范围内渣系的析晶率为零,说明在该碱度范围内,熔融保护渣可实现较高的玻璃化率,该碱度范围内的熔融保护渣具有优良的导热功能和润滑功能。
对于中碳结晶器保护渣来说要选择低导热性能、析晶率高的渣系范围,由CaO/SiO2晶体析出与温度关系图可看出碱度在1.0以上范围内渣系的析晶率较高,说明在该碱度范围内,熔融保护渣可实现完全的结晶化,该碱度范围内的熔融保护渣具有较低的导热功能。
包晶钢连铸结晶器保护渣的设计与应用

244包晶钢连铸结晶器保护渣的设计与应用胡志豪(钢城集团凉山瑞海实业有限公司,四川 凉山 615000)摘 要:针对攀钢西昌钢钒炼钢厂包晶钢连铸坯纵裂纹缺陷率较高的情况,通过研究包晶钢凝固特性以及连铸工艺特性,以高碱度、高析晶率、低粘度、低粘温曲线转折温度的设计思路,设计了一种适合宽厚板坯连铸包晶钢的结晶器保护渣,并得到成功应用。
通过采用设计开发的包晶钢连铸结晶器保护渣,攀钢西昌钢钒炼钢厂包晶钢连铸坯表面纵裂纹缺陷率由18.56%降低至2.6%,改进效果明显。
关键词:包晶钢;纵裂纹缺陷率;碱度;析晶率中图分类号:TF777 文献标识码:A 文章编号:11-5004(2019)10-0244-2收稿日期:2019-10作者简介:胡志豪,男,生于1987年,汉族,河北滦南人,本科,助理工程师,研究方向:冶金辅料、耐火材料。
碳含量约为0.08%~0.15%的钢水在凝固过程中会发生包晶反应,伴随这一反应会出现较大的体积变化和线收缩,在连铸过程中容易发生结晶器漏钢事故和铸坯表面质量缺陷,是较难浇铸的钢种之一,通常将这一类钢种称之为包晶钢。
攀钢西昌钢钒炼钢厂连铸的09CuPCrNi-A、P510L、SAPH370等钢种碳含量范围为0.085%~0.14%,属于包晶钢的范畴,在连铸过程中铸坯表面纵裂较为严重,2012年10月至12月P510L 铸坯表面纵裂纹缺陷率高达27.69%,严重影响了正常的生产。
通过对保护渣进行设计改进,包晶钢连铸坯表面质量得到了有效提高。
由于包晶钢特殊的凝固特性,铸坯表面容易产生纵裂、星状裂纹等典型缺陷,针对这一现象,结晶器保护渣必须采取不同于低碳和高碳钢的特殊对策,才能保证无表面缺陷的铸坯生产。
采用高碱度结晶体状态的结晶器保护渣是解决这一问题的有效手段。
1 包晶钢连铸结晶器保护渣性能指标设计通过上述对包晶钢在连铸过程中板坯出现纵裂缺陷的理论分析,包晶钢保护渣技术指标设计思路为:高碱度、低粘度、低粘温曲线转折温度、高析晶率。
重钢炼钢厂板坯连铸结晶器保护渣优化选择

3 6
20 0 2年铺 l 期
维普资讯
重钢技术
《 重钢炼钢厂板坯连铸结 晶器保护渣优化选择》
之 间粘 连 而造成漏 钢 。同时 , 导致 结 晶温度 和 会 结 晶率大 幅度 升高 , 使坯 壳厚薄不 均 而 。前 面已指 出 , 护 渣 保 在结 品器 内 的作用 与 铸 坯表 面 微 裂纹 的关 系 主 要 受 渣膜 的传热 能力 和润 滑能 力 的影响 研 究 和实践表 明 , 晶温度 低 、 结 玻璃 化特 性 好 的渣膜 ,有利 于提 高拉速 , 减少摩 擦 阻力 ,减 少和避 免粘 结漏钢 。 结 品性能强( 晶温 度 高 、 而 结 结 晶率 高 ) 膜能 降低 坯壳 向结 品器壁传 热 的 的渣
损 失
大量析出,造成晶界脆性 ,而产生横裂纹 。
2 表面 星状或 网状 裂纹 3
此 种微 裂纹 在 铸坯 上 几乎难 以发 现 ,一 般
存在于铸坯氧化铁皮下 , 只有经轧制成钢板后才
能 看 见 、或者 铸坯 经酸洗 屙/‘ 发现 。为此 , l 能 公 司成立 了专 题攻 关组 , 板坯 微裂纹 进行 了专题 对 研 究和技 术攻 关 。 多 次取样 热酸榆 查发 现 . 经 板
综上所述 , 保护渣对铸坯表面裂纹有较大影
响。
3连铸保护渣 的基本性 能
连铸 结 晶器保护 渣 的基 本性 能包括 : 熔化性 能 流动性 能 、 固与结 品性 能 、 凝 吸收夹 杂物性 能、 传热 特性等 。这些 性 能直接影 响到保 护渣 在 结 晶器 的表现 与使 用性 能 , 更重要 的是对 铸坯 表 面质量 的影 响。对于板 坯表 面微 裂纹 , 主要是 受 保 护渣渣 膜 的传热 能力 和润 滑能 力的影 响 。 31保护 渣熔 化特性 . 熔 化特性 反应 了保 护渣 由原 始 冈态( 粉末 或 颗 粒 ) 成熔 融液 态渣 的过 程特 征 .主要有熔 化 形 温 度 , 化速 度 和熔 融模型 等参 数 主要影响 液 熔 渣 层厚 度和 渣耗 ,是保 护渣 的主要 特性 指标 。 保 护渣 主要 南碱性 材料 、 酸性 制料 及熔剂这 些基 料 和熔速 调节 剂共 同组成 。 通常 南根据 C O a
结晶器保护渣概要课件

保护渣的粒度与结构
保护渣的粒度大小和结构对保 护渣的功能和性能有重要影响。
粒度太大会影响保护渣的流动 性,粒度太小则会影响保护渣 的粘附性和热稳定性。
02
结晶器保护渣的化学组成与物 理性能
保护渣的化学组成
保护渣主要由硅酸盐矿物、玻璃 相、碳质材料等组成。
不同种类的保护渣的化学组成不 同,主要通过改变硅酸盐矿物和 玻璃相的比例来调节保护渣的物
理性能。
碳质材料在保护渣中主要起到粘 结剂的作用,提高保护渣的粘度
和稳定性。
保护渣的物理性能
保护渣应具有良好的流动性、粘附性和热稳定性。
均匀性
保护渣在结晶器中的分布应尽可能均匀,以避免局部过热或 产生偏析。可以通过优化保护渣的粒度、密度和流动性等性 质,以及采用先进的给料装置和工艺控制技术,来提高保护 渣的均匀性。
保护渣的粒度与结构调整
粒度
保护渣的粒度对其流动性和吸收能力具有重要影响。可以根据结晶器的尺寸和 工艺要求,选择合适的粒度分布,以提高保护渣的流动性和吸收效果。
保护渣在结晶器中能够对钢水流动起 到稳定作用,主要表现在以下几个方 面
保护渣能够吸收钢水表面的渣子和杂 质,减少钢水流速的变化,稳定钢水 流动;
保护渣能够覆盖和保护钢水表面,减 少钢水的蒸发和流动,稳定钢水温度;
保护渣能够通过自身形变和与结晶器 壁的摩擦,消耗铸坯表面的液态薄膜, 有利于结晶器振动,稳定铸坯形状和 尺寸。
保护渣的结构应尽可能均匀, 避免出现大颗粒聚集和空隙。
03
连铸结晶器保护渣

连铸技术
炭质材料对熔化速度的影响规律是:炭量越多, 炭的粒度越小和比表面积越大,则降低熔化速 度的作用越强烈。常用的炭质材料降低熔化速 度的顺序是:碳黑>高炭石墨> 土状石墨。。
27
3.3 保护渣粘性特征
连铸技术
保护渣粘度是控制结晶器与铸坯之传热和润滑的 重要参数。粘度过大,熔化的保护渣不易渗入 结晶器和铸坯之间的缝隙内,铸坯的润滑条件 恶化,导致坯壳不易从结晶器内拉出,甚至造 成粘性漏钢事故。粘度过低,熔化的保护渣大 量流入结晶器和铸坯之间,铸坯润滑和传热不 均,导致表面裂纹产生,产生废品。
19
连铸技术
20
硅氧离子团结构图
连铸技术
21
氧化物对保护渣熔体网络的作用
连铸技术
22
3 连铸保护渣的物理和化学性质
连铸技术
连铸过程对保护渣的物理及化学性质有一定的要 求。保护渣的熔化温度、粘度及表面张力的大 小取决于渣的化学成分。保护渣的研制和使用 过程要对其密度、熔化温度、粘度、表面张力 和溶解吸收非金属夹杂物能力等基本性质进行 测定。除了上述几个基本性质之外,保护渣的 熔融速度、熔融模型以及导热性也是衡量保护 渣性能的主要指标。
用于连铸保护渣的原材料种类繁多,分为天然矿 物(如石灰石、萤石、硅灰石、石英砂等)和 人造矿物(工业废渣、水泥熟料、玻璃粉、人 造硅灰石等)。
6Leabharlann 连铸技术保护渣组成、性能与原料选择之间的关系
7
连铸技术
保护渣的物性指标主要包括成分、熔点、熔速、 粘度等,这些指标主要取决于 CaO、SiO2、 Al2O3的百分含量、组成助熔剂和熔速调节剂 的成分及加入量。不同的钢种、断面或拉速对 保护渣的特性要求差别比较大,相应地,保护 渣的化学成分变化也很大。
结晶器保护渣操作方法
结晶器保护渣操作方法结晶器保护渣是在结晶器内部,通过一定的操作手段,在结晶器壁面上形成一层附着着的保护渣,用以减少结晶器壁面的腐蚀和磨损,延长结晶器的使用寿命。
以下是结晶器保护渣的操作方法。
一、结晶器保护渣的制备1.选择合适的保护渣材料,通常使用的是耐火材料,比如陶瓷,高铝水泥等。
保护渣材料一般要求耐高温、耐腐蚀、结晶器壁面附着性好。
2.将保护渣材料加工成适当的块状或颗粒状,便于操作时的投放。
3.准备好使用的工具和安全设备,如手套、防护面具等。
确保操作人员的安全。
二、结晶器保护渣的投放1.确认结晶器内部的温度已经下降到安全范围,并断开结晶器与反应设备之间的连接。
2.按照结晶器壁面的形状和大小,选取合适的保护渣投放装置。
一般可以采用人工投放、机械投放、喷涂等方式。
3.在投放前,将保护渣材料进行湿润处理,可以提高保护渣在结晶器壁面上的附着性和均匀度。
4.将保护渣材料以块状或颗粒状投入结晶器内,通过手动或机械方式,将其投放到结晶器壁面上。
5.投放后,对保护渣进行整理,确保其在结晶器壁面上分布均匀。
如发现有结块或不均匀的情况,可以使用工具进行修整。
三、结晶器保护渣的固化1.在投放完成后,等待保护渣材料固化,并形成一定的附着力。
2.可以通过结晶器内部的温控系统或空气对流等方式,加快保护渣材料的固化速度。
但需确保加热系统的稳定性和安全性。
3.固化过程中,需定期检查保护渣的附着状态,如发现有脱落或破损的情况,及时进行补充或修复。
四、结晶器保护渣的维护1.定期检查保护渣的附着状态,发现有脱落或破损的情况,及时进行补充或修复。
可以采用同样的方法进行投放或修复。
2.避免结晶器内部液体的长时间停留,减少结晶器壁面的腐蚀和磨损。
3.注意保持结晶器内部的清洁,定期清除结晶器内部的杂质和结晶物,以保证保护渣的附着性和维护效果。
4.定期对保护渣进行更新。
根据结晶器的使用情况和保护渣的附着状态,适时更换保护渣材料,保持结晶器的良好使用状态。
浅谈结晶器保护渣的性能与使用
晶器内液面上 , 每次加渣 的时间间隔不应过 长 , 做到
勤加 , 每次加 入量要少 , 保证“ 渣” 黑 操作 ; 正常浇 在 注中 , 晶器 内如 有冷钢禁 止用 吹氧管 去“ 结 搅动 ” 结
金包 晶钢种范畴 , 刚开始生产选用 的一种保 护渣 , 铸
2 我厂 35 mm 宽板 坯 铸 机 上 保 护 渣 的使 用 状 20
况
2 1 根据 铸机 类型 合理选 择保 护渣 .
我厂连 铸 机 设 计 为 宽 中厚 型 , 坯 断 面 较 大 铸
10 35 m 厚度较 薄 10 m, 于这种 情况 , 6 0~ 2 0 m, 5m 基 保 护渣在该类 型 的结 晶器 内的绝 热 保温 作 用 非 常重
K e w o ds: o i u usc si g;mo l y r c ntn o a tn u d;p we o dr
1 前 言
厚度不够 , 经常形成粘连 , 晶器专家系统频 繁报警 结 导致 自动 降速 , 繁降速 给铸坯 的表 面质 量带来 较 频
大影 响 , 产生接坯和表面纵裂纹 。 为改善 这种状况 , 经研究改用 空心颗粒保 护渣 , 使 用中发现该 类型 保护 渣铺展 性较 好 , 化均匀 性 熔
维普资讯
20 0 7年第 1 期
南钢 科技 与管 理
1 3
浅 谈 结 晶器 保护 渣 的性 能 与使 用
王 桂玲
( 中厚板 卷厂 )
摘 要 : 结合板卷厂35m 20 m宽板坯连铸机保护渣的实际使用情况, 对结晶器保护渣的性能与工艺条件、 钢种
要 。在 刚投 产时选用粉状保护 渣 , 温效果 不错 , 保 结 晶器内钢水表 面没有产生冷钢现 象 , 渣条 特别多 , 但
结晶器保护渣
连铸保护渣2
连铸保护渣2连铸保护渣是直接影响连铸稳定生产和改善铸坯质量的一种功能性消耗材料,它具有绝热保温,防止再氧化,吸收夹杂物,均匀传热,润滑坯壳等功能,在连铸工艺中起着至关重要的作用,由于保护渣的显著作用,各国连铸工作者对保护渣都非常重视.1保护渣的基本特性1.1保护渣的熔融特性保护渣在结晶器内的熔融过程示意图(略).保护渣在熔融状态时自上而下可形成粉渣层,烧结层及熔渣层3层结构,起绝热保温,防止再氧化,吸收夹杂物的作用;在结晶器与坯壳之间形成固态渣膜(玻璃质层,结晶质层)和液态渣膜两层结构,起到"润滑"和"控制传热"作用,靠结晶器一侧是固态层,造坯壳一侧是液态层;固态层中进一步分为玻璃质层和结晶质层,且有结晶粒度的差异.渣膜在厚度方向上的不同结构层,有着不同的"润滑"和"传热效应".日本NKK公司的一项研究证实[21,通过提高结晶温度可加快渣的结晶速度(实质上是增加渣膜中的结晶质层厚度),由此开发出一种可减少中碳钢表面纵裂的新型保护渣.然而,由于玻璃质层的组分质点是无序排列的,振动范围较大,体系内能也较大,因而热阻较小,对控制传热的影响较小;相反,结晶质层的热阻较大,对控制传热的影响较大.根据不同浇铸条件(钢种,断面,拉速等)对结晶器传热的不同要求,调整渣膜中玻璃质层和结晶质层的比例,可以达到改善坯壳向结晶器的传热,从而达到控制铸坯表面缺陷的目的.LZ保护渣的冶金特性1.2.1粘度粘度是保护渣的一个重要参数,粘度太大或太小,都会使渣膜厚薄不均,润滑传热不良,甚至引起收稿日期2003折-21作者简介:饶添荣(1974)男,福建龙岩人,工程师,从事炼钢连铸工艺工作.万方数据106江西冶金2003年12月坯壳悬挂撕裂.粘度与温度的关系式为[[3171二A" T"exp(B/T)式中,7为粘度〔泊);T为绝对温度;A,B为常数.对于一定成分的渣,随温度降低粘度呈突然性增大趋势,所以一般希望从弯月面到出结晶器的坯壳表面温度应大于1 150℃,且要求渣粘度不会发生突变,这对保持均匀渣膜厚度,确保良好润滑极其重要.1.2.2表面张力熔渣的表面张力和金一渣的界面张力决定了熔渣润湿钢的能力,它影响夹杂物分离,夹杂物吸收, 渣膜的润滑和铸坯的表面质量,是一项重要的冶金特性.结晶器液面有保护渣层覆盖时结晶器中钢液弯月面半径与表面张力和界面张力的关系为[[31y, = 5.43 x 10⁻².二一./P,一P.) la口._.=a二一少二coso式中,Y.为弯月面半径;'_,为金一渣界面张力; ..,,.为钢,渣表面张力;9为润湿角;P. "o.为钢, 渣密度.若Y.大,弯月面凝固壳受钢水静压力作用贴向结晶器壁就越容易,润滑良好,坯壳裂纹也就难于发生.若Y.小,就会破坏弯月面的薄膜弹性性能,铸坯易于发生裂纹,夹渣等表面缺陷.1.2.3熔点与熔化速度保护渣的熔点的基本原则是必须低于结晶器内的钢水温度,只有这样保护渣才能熔化,一般为950 ℃一1200℃,主要取决于保护渣的的原料组成及其化学成分.熔化速度决定钢液面上形成熔渣层厚度和渣的消耗量.熔化速度过慢,形成熔渣层过薄,渣膜不均匀,润滑传热就不好;熔化速度过快,粉渣层很快消失,熔渣层易结壳,渣膜厚度增加,使传热减慢,坯壳减薄而易产生裂纹.因此,必须合理控制保护渣的熔化速度.保护渣熔化速度一般是由其成分中的炭粒子来控制完成的,控制能力的强弱决定于炭粒子的种类和数量[41.表现在它对造渣材料的分融能力和对造渣材料生成的熔体的流动阻滞能力.炭粒子的原材料常见的有炭黑和石墨.炭黑在温度较低区域里有很强的分融能力和控制效率,在高温区其作用却大为降低;石墨开始氧化的温度高且慢,控制高温能力强,故有延缓保护渣的烧结和熔化功能.1.2.4吸收溶解夹杂物的能力保护渣碱度提高,可改善保护渣吸收和溶解钢中夹杂物的动力学条件而有利于吸收夹杂物,但碱度过高,熔渣中易析出钙铝黄长石(2CaO从qSi02),枪晶石((3CaO.2Si02 - CaF2 )等高熔点物质,使熔渣的析晶温度和析晶能力增高,恶化保护渣的玻璃化特性,破坏了熔渣的均匀润滑和传热,引起铸坯缺陷甚至拉漏,故碱度控制应合理.2保护渣的选择与应用2.1保护渣原料的选择保护渣的主要成分为.O, SiO2, A1203, 990,Fe2O3, N% 0, K2 0, Li20, CaF2以及炭粒,Ca()和Si02 约占60%一70% , CaO/Si马(即碱度)之比通常在0.8一1.2.加人Na20, Cal,是为了降低熔化速度和粘度,炭粒起隔离熔滴,调节熔化速度的作用.保护渣原料的选择要做到组成合理,成分稳定;既要满足连铸质量的需要,又要经济节约,尽可能就地取材,充分利用当地的废弃资源.例如国内某些保护渣厂常用的保护渣原料有玻璃粉(SiO2大于70% , Na20大于13%),水泥,高炉渣,烟道灰,固态水玻璃,苏打,萤石等[31,由这些原料按照不同比例配制成需要的渣料.表1,表2分别示出了保护渣常用的基料及助熔剂的化学成分.表1保护渡常用基料的化学成分化学成分,%基料—si场Cs0鸽乌.鲍pMn0 Na,O残伪高炉渣25一3933一45 s一15 2一8 0.1一1.0 < 1电厂灰45一60 2一5 10一20 1一4 2一6 3一8'钾土60-65 1一2 1〕一IS 5一7 <13" 1一2水泥熟料19一2260一65 5-7 1一4 <6白渣45一5518一22 <9 0.25%的硬钢)一1.0,C为13%一14%,q1,为..3 Pa-s(用于软钢)一0.45(用于硬钢),熔渣层厚度3一5.5 mmo颗粒渣不适用于小方坯,因其熔化均匀,宜用于MCAK钢板坯和大方坯.德国Sulukl. k等人认为[91,保护渣中MnO为3 . 5 % , CaO/SiO2为0.9,11.为..25 Pa "s, Ta为900 ℃,T.为1 025℃,能满足c大于等于0.35%,Mn大于等于0.65%的大断面圆坯的表面质量要求.马钢连铸圆坯主要用于生产车轮轮箍用钢,此类钢由于含碳量,含锰量均较高,因此要求钢水纯净度很高,尤其是钢中气体([01, [H]-, [N])的含量,要求控制在很低的水平,以至冶炼时加Al量较高,在保护浇铸效果不佳的情况下,A1203和AIN夹杂将进一步增加,使圆坯表面易形成线状缺陷.浇铸这类钢,保护渣既要有好的润滑特性,又要有低的传热强度;因此,保护渣粘度要适当高些(,,为0.30-0.50 Pa- s);为了防范点状凹陷和确保有良好的吸收夹杂物的能力,碱度要适中(R为0. 90) [301渣中A12 Os含量要低些;另一方面要确保有一定渣耗量(0.45一0.70甲t) a2.2.3异型坯用保护渣马钢引进的3机3流异型坯/矩型坯连铸机,铸坯尺寸为异型坯:750 mm x 450 mm x 120 mm, 50 rim x 300 mm x 120 mm;矩型坯:;250 mm x 380 mm.因砂打石硼苏萤万方数据108江西冶金2003年12月其独特的截面形状和复杂的连铸工艺决定了对保护渣要求更为严格,马钢根据异型坯生产特点,选择了3类保护渣进行了生产试验研究:(1)低碱度(0.8),较高熔点(1 171℃)和粘度(1.39 Pa-s);(2)中碱度(1.02),较高熔点(1 188℃)和粘度(1.10 Pa-s);(3)中高碱度(1.12),较低熔点(1 145 9C)(0.84Pa- s);把这3类保护渣的理化性能与从韩国进口的相比较,第三类保护渣的效果与其一致,有利于改善异型坯表面质量.韩国异型坯保护渣成分如表3所示.根据马钢的生产实践,在设备条件和操作因素不变的情况下,异型坯表面裂纹与保护渣粘度和拉速有关,对于小断面异型坯控制,I .叽在0.5一0.6Pa " s " m/min;大断面控制在0.5 Pa "s"m/min时,能够防止异型坯腹板纵裂.表3韩国异型坯保护渣成分化学成分,%企业'ISQi0.50073Px01:::竺喻011光阳Indl印】s;oi Al,场31.36 12.2624.69 13.181._843491Fei 011.533.137.8024.2035.8219.56M酥】2.472.291._000.79Na}00.254.531._120.792.2.4溥板坯连铸用保护值墨西哥Hylsa公司的CSP连铸机,铸坯厚50mm,低碳钢拉速3.0一5.5 m/xnin.其所用保护渣, 开浇时用发热型渣,连浇时用球形空心颗粒渣(R为0.86, A1203为8.0% , Na2O+K20+Lie.为12%,F为6.5%,1},为0.18 Pa "s, Ta为1 300℃,T,为1 070℃,渣耗.095 kg) [u],这种开浇时和A铸时分别用不同类保护渣的作法,在实际使用中的效果很好,在薄板坯连铸中具有推广价值.马钢CSP薄板坯连铸机预计于2003年10月份建成投产,规格0.8一12.7二x 900一1 600 mm.由于CSP工艺具有拉速快,凝固快,易产生粘结漏钢以及铸坯表面质量差等特点,借鉴前人的经验,对保护渣的选用将综合考虑下列因素.(1)为了防止钢液二次氧化和确保具有良好的绝热保温性能,选择有良好铺展性,熔化均匀性和抗波动性的保护渣;(2)生产超低碳钢时,为了防止钢液增C,应采用低C或无C且熔化性能好的保护渣;(3)应有良好的吸收溶解A12 03夹杂的性能;(4)成渣快,玻璃化率高,润滑性能好,传热性能要均匀稳定;(5)环保和高性价比.3结语(I)保护渣具有绝热,保温,防止氧化,均匀传热,润滑和吸收夹杂物功能;(2)保护渣原料的选择应组成合理,成份稳定,既要满足连铸质量的需要,又要经济节约,尽可能就地取材,充分利用当地的废弃资源;(3)保护渣的选用应根据钢种,断面,拉速和振动参数等因素而定,在生产实践中应区别对待; (4)高拉速下,可选择低熔点,高熔速,低粘度,低析晶率和低析晶温度保护渣;(5)异型坯连铸保护渣,控制v K小断面在0.5一0. 67 Pa " s " m/min,大断面在0.5 Pa "s"m/min, 能够防止异型坯腹板纵裂;(6) CSP连铸用保护渣可采用低熔点,低粘度,低结晶温度,熔速快和玻璃性好的多组元保护渣。