
铸件热处理工艺及作业指导书主页
前提:本作业指导书系建蓓铸造有限公司的核心工艺文件之一。
它针对公司产品实现的第三个特殊过程(见《公司质量手册》章节号之4.1.7)提出了系统完整的操作、控制规定,必须得到充分严格贯彻执行。
本作业指导书所取参数,主要源于化工出版社的《钢铁热处理实用技术》。
* 本作业指导书中打“*”并用楷体注明的文字,是警/提示内容,也可作为执行条款。
1.灰铸铁的退火、正火热处理工艺1.1消除内应力退火(人工时效)工艺灰铸铁消除内应力退火(人工时效)热处理工艺适用范围1.较薄、故冷却速度较快的灰铁件;2.形状复杂、截面变化较大的铸件;3.需进行机加工的大型铸件;4.经过少量焊修,因而局部积累些许焊应力的铸件。
* 加热温度越高,应力消除越快。
但温度过高,则易发生石墨化与珠光体球化而使性能降低,尤其是含Si量较高时;* 保温时间一般按炉内铸件平均壁厚的5min/mm计算。
形状复杂的铸件,要以75~100℃/h 的速率缓慢加热;* 保温时间终了,以30~50℃/h的速率在炉内缓冷,冷却至150~200℃出炉冷却(空冷)。
1.2软化退火和正火工艺灰铸铁软化退火和正火热处理工艺适用范围* 保温时间一般按炉内铸件平均壁厚的5min/mm计算。
形状复杂的铸件,要以75~100℃/h 的速率缓慢加热。
2.球墨铸铁的退火、正火(+回火)和调质热处理工艺高温退火适用范围1.获得铁素体球墨铸铁;2.分解渗碳体和珠光体,提高机械性能;3.改善加工性能,使工件容易加工且不易变形。
* 退火温度越高,渗碳体组织分解速度越快,白口现象越易消除。
但温度过高将使铸件机械性能反而变坏,发生变形和表面氧化失碳,故须严格控制温度上限。
* 保温时间也可按炉内铸件每15mm的有效厚度、需要保温1~2h计算,铸件白口深度大、渗碳体组织成分多时,应适当增加保温时间。
* 形状复杂的铸件,要以75~100℃/h的速率缓慢加热。
保温终了,以60~80℃/h的速率在炉内缓冷,至600℃后出炉空冷。
低温退火当铸态组织为铁素体+珠光体+石墨(没有渗碳体)时,只需采用低温退火工艺:球墨铸铁低温退火热处理工艺适用范围1.获得铁素体球墨铸铁;2.分解渗碳体和珠光体,提高机性能;3.改善加工性能。
* 保温时间也可按炉内铸件每15mm的有效厚度、需要保温1~2h计算;* 形状复杂的铸件,要以75~100℃/h的速率缓慢加热。
保温终了,以60~80℃/h的速率在炉内缓冷,至600℃后出炉空冷。
正火+回火球墨铸铁正火+回火热处理工艺适用范围温度/℃1.获得珠光体基体组织(P 可达70%以上);2.增加珠光体分散度,细化组织金相;3.提高强度、硬度和耐磨性。
* 保温时间也可按炉内铸件每15mm 的有效厚度、需要保温1~2h 计算;* 形状复杂的铸件,要以75~100℃/h 的速率缓慢加热。
正火保温终了即进行空气冷却或吹风强制冷却;* 由于正火的冷却速率较大,会导致铸件产生热处理应力。
故应在正火后的24h 内进行以消除铸件内应力为目的的回火热处理。
回火保温终了,铸件在静止空气中冷却。
调质热处理球墨铸铁调质热处理工艺 适用范围1.获得回火索氏体+石墨组织;2.使材质性能得到最大程度的提升。
获得较高的综合机械性能;3.技术性能要求很高的大型球铁件。
* 保温时间也可按炉内铸件每15mm 的有效厚度、需要保温1~2h 计算;* 形状复杂的铸件,要以75~100℃/h 的速率缓慢加热。
正淬保温终了要迅即入水(复杂铸件用油淬)。
入淬时要控制介质温度不宜过高(最好控制在20℃左右,可用冷却塔使介质及时冷却);* 淬火形成较大的调质应力,故应在正火后的12h 内完成回火热处理。
回火保温终了,铸件可采用空冷、油冷,但绝不可采用炉冷(缓冷将使冲击值陡降)。
3. 合金铸铁的稳定化(人工时效)和软化退火、正+回热处理工艺 3.1 稳定化消除内应力退火(人工时效)工艺 合金铸铁稳定化退火(人工时效)热处理工艺适用范围1.高Cr 抗磨白口铸铁、耐热铸铁等合金铸铁件消除铸应力;2. 经过少量焊修,因而局部积累些许焊应力的合金铸铁件;3.需进行机加工的大型合金铸铁件。
* 保温时间也可按炉内铸件每15mm 的有效厚度、需要保温1h 计算;* 装炉时温度须低于200℃,加热速率小于60~100℃/h 。
保温终了炉内冷却速率控制在30~50℃/h ,避免形成新的热应力。
* 出炉空冷,可根据需要采用风冷或静态空气冷却。
前者表面硬度较高,后者表面硬度较低。
合金铸铁软化退火热处理工艺适用范围* 保温时间也可按炉内铸件每15mm 的有效厚度、需要保温1h 计算;* 装炉时温度须低于200℃,加热速率小于60~100℃/h 。
第一次和第二次保温终了炉内冷却速率控制在30~50℃/h ,分别缓冷至700~750℃和600℃温点。
* 出炉空冷,可根据需要采用风冷或静态空气冷却。
前者表面硬度较高,后者表面硬度较低。
正火+回火合金铸铁正火+回火热处理工艺 适用范围1.获得良好的金相组织和材质稳定性;2.使材质综合性能得到提升。
获得较高的综合机械性能;3.有严格力学性能要求的合金铸铁件。
* 保温时间也可按炉内铸件每15mm 的有效厚度、需要保温1h 计算;* 正火温度根据合金成分分别取上、下限:如kmTBCr26取上限、kmTBCr15Mo2-DT 取下限。
装炉时温度须低于200℃,加热速率小于60~100℃/h 。
* 出炉空冷通常采取静态空冷。
4. 亚共析碳钢完全退火和正火+回火热处理工艺 完全退火亚共析钢完全退火热处理工艺适用范围1. 常规机械性能要求的亚共析钢(ZG15~55钢)铸件;2. 经过大面积焊修的铸钢件。
3* 保温时间按炉内铸件最厚壁处的每25mm 保温1h 计算,当壁厚超过75mm ,则超过部分按每50mm 保温1h 叠加;Ex :某炉内装的亚共析钢铸件的最厚壁厚为150mm ,则其热处理保温时间应为: 3+[150-(3×25)]/50=小时* 升温速率:一般 (厚薄相对均匀、结构简单)铸钢件,可以每小时100~150℃的速率升温。
复杂(厚薄差异大、结构复杂)铸钢件,600℃以下时,以每小时50~80℃的速率升温,600℃以上可全速升温。
* ≤300℃出炉后,通常采取静态空冷。
正火+回火亚共析钢正火+回火热处理工艺适用范围温度/℃1.对力学性能有较高要求的碳钢铸件;2.材质性能比完全退火得到更大程度的提升。
获得较高的综合机械性能;3. 经过大面积焊修的铸钢件,可以直接进行回火处理。
25mm 保温1h 计算,当壁厚超过75mm ,则超过部分按每50mm 保温1h 叠加;* 升温速率:一般 (厚薄相对均匀、结构简单)铸钢件,可以每小时100~150℃的速率升温。
复杂(厚薄差异大、结构复杂)铸钢件,600℃以下时,以每小时50~80℃的速率升温,600℃以上可全速升温。
* 正火保温终了,通常采用强风快冷方式,回火保温终了,炉冷至≤300℃出炉后,通常采取静态空冷。
5.高锰钢的正火及调质热处理工艺h* 严格控制温度,高锰钢热处理温度过高,会导致铸件表面严重失碳,奥氏体晶粒和晶界上析出共晶碳化物,且无法用后续热处理消除,将造成铸件直接报废。
* 升温速率:一般 (厚薄相对均匀、结构简单)锰钢件,可以每小时80~100℃的速率升温。
复杂(厚薄差异大、结构复杂)锰钢件,600℃以下时,以每小时50~80℃的速率升温,600℃以上每小时80~100℃的速率升温。
* 铸件必须在>950℃时入淬,水温不应高于40℃,否则淬火效果将明显衰减。
铸件出水温度应≤80℃。
6. 铬系钢的完全退火、正火及调质热处理工艺铬系钢完全退火和正火及调质热处理工艺* 正火、淬火和回火的保温时间均按炉内铸件最厚壁处的每25mm保温1h计算,当壁厚超过75mm,则超过部分按每50mm保温1h叠加;a)低温回火:150~250℃,获得回火马氏体,适用于要求高硬度、高耐磨性、且具一定韧性的铸件;b)中温回火:350~500℃,获得回火曲氏体,适用于具有很高弹性极限(如弹簧钢)的铸件;c)高温回火:550~650℃,获得回火索氏体,适用于要求较高韧性和良好的综合机械性能的铸件,是各钢种最常用的回火工艺。
3* 上表未涵盖的稀有铬系钢种的热处理类型和加热温度,可查阅《铸造工程师手册》获得准确数据;* 铬系钢包括含有Mn、P、N等元素的钢种,退火、正火和回火后,不可在500~550℃的温段缓慢冷却(宜采取快速空冷),以防止出现回火脆性。
如需要消除由快速冷却所积淀的回火应力时,可增加一次低温回火。
7. 低合金钢的完全退火、正火及调质热处理工艺3* 低合金钢热处理的各项具体技术要求可参考铬系钢的相关条款。
8. 热处理的作业流程淬火+9. 热处理的铸件装炉要求铸件在台车底部必须垫高30~50mm。
铸件与铸件叠放时,件间应垫放50~70mm的铁块或高铝砖块,铸件壁厚越大,间垫距离须越大。
铸件必须垫稳、垫平,防止发生垮塌危险和产生热处理变形。
装炉应保证台车中心的经、纬方向都留有足够间隙,以利于热量随热气流循环充分和均厚壁件、大件应放置于台车靠近电阻丝的位置(极端高温区)。
铸件带有钢印标记或其它需要特别保护的标识,为防止标记和标识被高温过度氧化而遭破坏,进炉前应用火坭或红坭浆对钢印、重要标识涂层保护。
若炉门的密封度较差,则进炉并关闭炉门后,应用火坭嵌封炉门间隙。
10. 装炉计划、热处理炉号和记录规定装炉计划10.1.1 对力学性能有严格要求的铸件,必须按同牌号、同目的原则,同炉热处理。
10.1.2 对力学性能有通常要求的铸件,允许不同牌号、但热处理工艺(温度和保温时间)要求基本相同的铸件同炉热处理。
此时应按能适应不同牌号铸件的共点温度和时间,来设定热处理形式、升温速度、保温温度和时间。
10.1.3 高牌号灰铁、球铁件和铬系钢铸件,必须同牌号同炉热处理。
热处理炉号的编排、使用10.2.1热处理炉号由设备号、短杠和6位a.设备号:热处理设备编号(A炉或B炉);b.年份:公历的后2位数(2009年表示为09);c.月份和日期:均以2位数表示(十位数不足的缀0)。
* 如上图热处理炉号表示的意义为:2009年2月9日由A炉承担的热处理内容。
10.2.2 热处理工作任务单可在热处理温度自动盘式记录的空白背页填写,内容应包括:a) 进炉铸件的名称(图号)、牌号和件数;b) 热处理工艺形式(热处理种类)和工艺要求简述(热处理温度曲线图);c) 热处理操作者(签署);d) 热处理完成后,品质保证部的检验结论和检验章。
10.2.3 热处理炉号使用于具有可追溯性的质量记录,包括:热处理工作任务单、热处理温度自动记录(盘式)。
10.2.4热处理工作任务单、热处理温度自动记录,作业结束后交品质保证部存档,保存期为5年。
铸钢件作业指导书
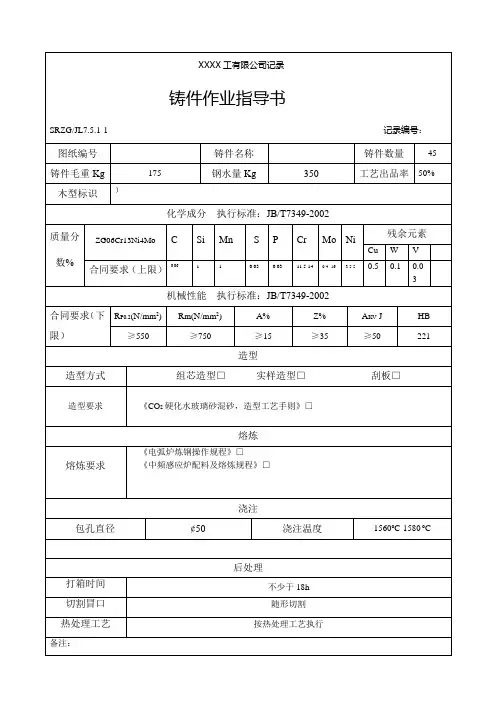
1
1
0.03
0.03
11.5-14
0.4--16.
3.5-5
0.5
0.1
0.03
机械性能执行标准:JB/T7349-2002
合同要求(下限)
RP0.2(N/mm2)
Rm(N/mm2)
A%
Z%
AKVJ
HB
≥550
≥750
≥15
≥35
≥50
221
造型
造型方式
组芯造型□实样造型□刮板□
造型要求
《CO2硬化水玻璃砂混砂,造型工艺手则》□
jbt73492002合同要求下p02nmmhb550750153550221造型造型方式组芯造型实样造型造型要求co硬化水玻璃砂混砂造型工艺手则熔炼熔炼要求电弧炉炼钢操作规程中频感应炉配料及熔炼规程浇注包孔直径50浇注温度1560后处理打箱时间不少于18h切割冒口随形切炼要求
《电弧炉炼钢操作规程》□
《中频感应炉配料及熔炼规程》□
浇注
包孔直径
¢50
浇注温度
1560oC-1580oC
后处理
打箱时间
不少于18h
切割冒口
随形切割
热处理工艺
按热处理工艺执行
备注:
编制
审核
批准
日期
日期
日期
XXXX工有限公司记录
铸件作业指导书
SRZG/JL7.5.1-1记录编号:
图纸编号
铸件名称
铸件数量
45
铸件毛重Kg
175
钢水量Kg
350
工艺出品率
50%
木型标识
)
化学成分执行标准:JB/T7349-2002
铸钢件热处理作业指导书

铸钢件热处理作业指导书IMB standardization office【IMB 5AB- IMBK 08- IMB 2C】热处理作业指导书1.目的保证热处理质量。
2.热处理方式按加热和冷却条件不同,铸钢件的主要热处理方式有:退火、正火、均匀化处理、淬火、回火、固溶处理、沉淀硬化、消除应力处理及除氢处理。
3.热处理操作要求.退火退火是将铸钢件加热到Acs 以上20~30℃,保温一定时间,冷却的热处理工艺。
退火的目的是为消除铸造组织中的柱状晶、粗等轴晶、魏氏组织和树枝状偏析,以改善铸钢力学性能。
碳钢退火后的组织:亚共析铸钢为铁素体和珠光体,共析铸钢为珠光体,过共析铸钢为珠光体和碳化物。
适用于所有牌号的铸钢件。
图1—1为几种退火处理工艺的加热规范示意图。
表l—1为铸钢件常用退火工艺类型及其应用。
表1-2铸钢件退火工艺及退火后的硬度。
图1—1为几种退火处理工艺的加热规范示意图表l—1为铸钢件常用退火工艺类型及其应用表1-2铸钢件退火工艺及退火后的硬度.正火正火是将铸钢件目口热到Ac。
温度以上30~50o C 保温,使之完全奥氏体化,然后在静止空气中冷却的热处理工艺。
图1—2为碳钢的正火温度范围示意图。
表1-3铸钢件正火工艺及退火后的硬度,表1-4常用低合金铸件正火或正火+回火工艺及硬度。
正火的目的是细化钢的组织,使其具有所需的力学性能,也司作为以后热处理的预备处理。
正火与退火工艺的区别有两个:其一是正火加热温度要偏高些;其二是正火冷却较快些。
经正火的铸钢强度稍高于退火铸钢,其珠光体组织较细。
一般工程用碳钢及部分厚大、形状复杂的合金钢铸件多采用正火处理。
图1—2为碳钢的正火温度范围示意图正火可消除共析铸钢和过共析铸钢件中的网状碳化物,以利于球化退火;可作为中碳钢以及合金结构钢淬火前的预备处理,以细化晶粒和均匀组织,从而减少铸件在淬火时产生的缺陷。
表1-3铸钢件正火工艺及退火后的硬度表1-4常用低合金铸件正火或正火+回火工艺及硬度.淬火淬火是将零件加热到奥氏体化后(Ac。
铝铸件作业指导书

铝铸件作业指导书一、背景介绍铝铸件是一种常见的金属铸造制品,广泛应用于汽车、航空航天、电子、机械制造等领域。
为了保证铝铸件的质量和生产效率,制定一份详细的作业指导书是非常必要的。
本文将详细介绍铝铸件的作业指导书内容。
二、铝铸件作业指导书内容1. 工艺流程- 铝铸件的工艺流程包括模具设计、熔炼铝合金、铸造、去除铸件毛刺、热处理、机械加工等环节。
每个环节都需要按照相应的规范和标准进行操作。
2. 模具设计- 模具设计是铝铸件生产的重要环节,要根据产品的形状和尺寸设计合适的模具。
模具设计应考虑到产品的收缩率、冷却效果、浇注系统等因素,确保铸件的质量。
3. 熔炼铝合金- 熔炼铝合金是铝铸件生产的关键步骤,应选择合适的铝合金材料,并按照工艺要求进行配料和熔炼操作。
熔炼过程中要控制合金的温度、搅拌时间和气氛,确保合金的成分均匀和纯度。
4. 铸造- 铸造是将熔融的铝合金注入模具中形成铸件的过程。
在铸造过程中,应注意铸件的浇注温度、浇注速度和浇注压力,确保铸件的密实性和表面质量。
5. 去除铸件毛刺- 铸件在铸造过程中会产生一些毛刺,需要进行去除。
去除铸件毛刺的方法包括手工修整、机械研磨、化学腐蚀等,具体方法根据铸件的形状和尺寸选择。
6. 热处理- 铝铸件的热处理是为了提高铝合金的强度和硬度。
常见的热处理方法包括固溶处理、淬火和时效处理等,具体方法根据铝合金的成分和要求选择。
7. 机械加工- 铝铸件在热处理之后需要进行机械加工,以达到产品的精度和表面质量要求。
机械加工包括车削、铣削、钻孔、磨削等,具体方法根据铝铸件的尺寸和形状选择。
8. 质量检验- 铝铸件生产完成后,需要进行质量检验。
质量检验包括外观检查、尺寸测量、力学性能测试等,确保铝铸件的质量符合要求。
9. 包装和出货- 铝铸件生产完成后,需要进行包装和出货。
包装应根据铝铸件的形状和尺寸选择合适的包装材料和方式,确保产品在运输过程中不受损坏。
三、总结铝铸件作业指导书是保证铝铸件质量和生产效率的重要文件。
铸件热处理工艺指导书.doc
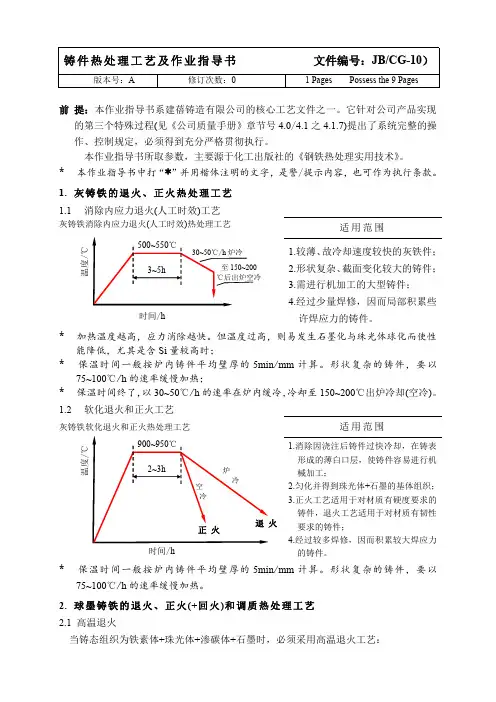
版本号:A修订次数:01Pages Possess the9Pages前提:本作业指导书系建蓓铸造有限公司的核心工艺文件之一。
它针对公司产品实现的第三个特殊过程(见《公司质量手册》章节号4.0/4.1之4.1.7)提出了系统完整的操作、控制规定,必须得到充分严格贯彻执行。
本作业指导书所取参数,主要源于化工出版社的《钢铁热处理实用技术》。
*本作业指导书中打“*”并用楷体注明的文字,是警/提示内容,也可作为执行条款。
1.灰铸铁的退火、正火热处理工艺1.1消除内应力退火(人工时效)工艺灰铸铁消除内应力退火(人工时效)热处理工艺适用范围1.较薄、故冷却速度较快的灰铁件;2.形状复杂、截面变化较大的铸件;3.需进行机加工的大型铸件;4.经过少量焊修,因而局部积累些许焊应力的铸件。
*加热温度越高,应力消除越快。
但温度过高,则易发生石墨化与珠光体球化而使性能降低,尤其是含Si量较高时;*保温时间一般按炉内铸件平均壁厚的5min/mm计算。
形状复杂的铸件,要以75~100℃/h的速率缓慢加热;*保温时间终了,以30~50℃/h的速率在炉内缓冷,冷却至150~200℃出炉冷却(空冷)。
1.2软化退火和正火工艺灰铸铁软化退火和正火热处理工艺适用范围*保温时间一般按炉内铸件平均壁厚的5min/mm计算。
形状复杂的铸件,要以75~100℃/h的速率缓慢加热。
2.球墨铸铁的退火、正火(+回火)和调质热处理工艺2.1高温退火当铸态组织为铁素体+珠光体+渗碳体+石墨时,必须采用高温退火工艺:版本号:A修订次数:02PagesPossess the 9Pages球墨铸铁高温退火热处理工艺适用范围1.获得铁素体球墨铸铁;2.分解渗碳体和珠光体,提高机械性能;3.改善加工性能,使工件容易加工且不易变形。
*退火温度越高,渗碳体组织分解速度越快,白口现象越易消除。
但温度过高将使铸件机械性能反而变坏,发生变形和表面氧化失碳,故须严格控制温度上限。
铸造工艺(作业指导书)

铸造工艺(作业指导书)1. 概述本指导书旨在提供铸造工艺的操作指导,以帮助操作员正确地进行铸造工艺步骤。
铸造工艺是一项重要的加工工艺,用于生产各种铸件。
通过遵循本指导书中的步骤,操作员可以确保产品的质量和生产效率。
2. 设备准备在进行铸造工艺之前,操作员需要准备以下设备:- 铸造炉:确保铸造炉处于良好的工作状态,温度和燃料供应正常。
- 模具和芯盒:检查模具和芯盒是否完好无损,需要做好防粘和防破裂处理。
- 铸造钵和铸瓶:清洁铸造钵和铸瓶,确保其无任何杂质。
- 熔炼材料:准备足够的熔炼材料,确保材料符合要求并进行检验。
3. 准备工作在进行铸造工艺之前,需要进行以下准备工作:- 清理模具和芯盒:清除模具和芯盒中的任何残留物,确保内部干净和光滑。
- 涂抹模具:使用适当的涂料涂抹模具内部,以防止铸件粘连。
- 准备铸造材料:按照工艺要求准备适量的铸造材料,包括合金和添加剂。
- 预热炉温:调整铸造炉的温度,根据铸造材料的要求预热炉内。
4. 铸造步骤以下是铸造工艺的基本步骤:1. 将合适的铸炉温度调至工艺要求的温度。
2. 将铸造钵放在合适的位置,确保其稳定。
3. 加入预先准备好的铸造材料到铸造钵中,并搅拌均匀。
4. 把铸造钵放入预热炉中,进行熔炼,直到材料完全熔化。
5. 检查熔融金属的温度和成分,确保其符合要求。
6. 把熔融金属从预热炉中倒入模具中,注意操作安全和稳定。
7. 等待铸件冷却和凝固,确保在适当的时间内取出铸件。
8. 完全冷却后,取出铸件并进行修整、清理等处理。
5. 安全注意事项在进行铸造工艺时,操作员需要注意以下安全事项:- 确保铸造炉和其他设备的使用安全,防止火灾和其他意外事故。
- 使用适当的防护装备,如耐高温手套和防护眼镜。
- 避免操作时靠近熔融金属,以防止烧伤和其他伤害。
- 注意模具和芯盒的破裂和损坏,及时更换以避免铸件质量问题。
6. 维护保养为了保证铸造工艺的正常运行和设备的长久使用,需要进行定期的维护保养工作:- 清洁设备:定期清洁铸造炉、模具和其他设备,确保无杂质和残留物。
铝铸件作业指导书

铝铸件作业指导书一、引言铝铸件是一种常见的金属铸件,具有重量轻、强度高、导热性好等特点,广泛应用于汽车、航空航天、电子等领域。
为了保证铝铸件的质量和生产效率,制定一份详细的作业指导书是非常必要的。
本文将详细介绍铝铸件的作业流程、工艺要求和质量控制措施。
二、作业流程1. 铝铸件的准备工作a. 确定铸造材料和工艺参数,包括铝合金的成分、熔炼温度和熔炼时间。
b. 准备模具和模具预热,确保模具的表面光滑和无杂质。
c. 准备铸造设备,包括铸造炉、浇注设备和冷却设备。
2. 铝铸件的熔炼a. 将铝合金材料放入铸造炉中,按照工艺要求加热至熔点以上。
b. 控制熔炼温度和时间,确保铝合金材料完全熔化和均匀混合。
3. 铝铸件的浇注a. 检查模具的温度和湿度,确保模具表面干燥和适宜的温度。
b. 将熔融的铝合金倒入模具中,控制浇注的速度和角度,避免产生气泡和缺陷。
c. 等待铝铸件冷却至室温,取出模具。
4. 铝铸件的后处理a. 对铝铸件进行修磨和去毛刺处理,确保铸件表面光滑和无杂质。
b. 进行热处理和表面处理,提高铝铸件的强度和耐腐蚀性。
c. 进行尺寸检测和外观检验,确保铝铸件符合设计要求。
三、工艺要求1. 铝合金材料的成分符合标准要求,熔炼温度和时间控制在合理范围内。
2. 模具的表面光滑,无杂质和损伤,模具温度和湿度适宜。
3. 浇注过程中要控制浇注速度和角度,避免产生气泡和缺陷。
4. 后处理过程中要进行修磨和去毛刺处理,确保铸件表面光滑和无杂质。
5. 热处理和表面处理要按照标准要求进行,提高铝铸件的强度和耐腐蚀性。
6. 尺寸检测和外观检验要严格执行,确保铝铸件符合设计要求。
四、质量控制措施1. 建立完善的质量管理体系,包括质量目标、质量责任和质量控制流程。
2. 对铝合金材料进行质量检测,确保成分符合标准要求。
3. 对模具进行定期维护和检修,确保模具表面光滑和无损伤。
4. 在浇注过程中进行实时监控,控制浇注速度和角度。
5. 对铝铸件进行全面的尺寸检测和外观检验,记录检测结果并进行统计分析。
铝铸件作业指导书
铝铸件作业指导书一、引言铝铸件是一种常见的铸造件,具有轻质、高强度、耐腐蚀等优点,广泛应用于汽车、航空航天、机械等领域。
为了确保铝铸件的质量和生产效率,制定一份详细的作业指导书是非常必要的。
本文将详细介绍铝铸件的作业流程、工艺要求和注意事项。
二、作业流程1. 铸型制备铝铸件的制备首先需要准备铸型。
铸型可采用砂型、金属型或陶瓷型等材料制作。
铸型制备的要求包括:型砂质量要求、型砂配制比例、型砂浇注温度等。
2. 熔炼铝合金将所需铝合金材料按照一定比例放入熔炉中进行熔炼。
熔炼过程中需注意炉温控制、熔炼时间、熔炼材料的质量要求等。
3. 铸造将熔融的铝合金倒入铸型中进行铸造。
铸造过程中需注意浇注温度、浇注速度、浇注方式等。
4. 冷却固化铸造完成后,待铝铸件冷却固化。
冷却固化时间需根据铸件的大小和形状进行合理安排。
5. 除砂清理冷却固化后,需进行除砂清理工作。
除砂清理包括振动除砂、喷砂、清理铸件表面等。
6. 精加工除砂清理后,对铝铸件进行精加工。
精加工包括铣削、钻孔、磨削等工序,以达到设计要求的尺寸和表面粗糙度。
7. 检验精加工完成后,对铝铸件进行检验。
检验内容包括尺寸检验、化学成分分析、力学性能测试等。
8. 表面处理铝铸件经过检验合格后,进行表面处理。
表面处理包括喷涂、阳极氧化、电泳涂装等,以提高铝铸件的耐腐蚀性和美观度。
9. 包装出库表面处理完成后,对铝铸件进行包装,并进行出库。
包装要求包括防潮、防震、防划伤等。
三、工艺要求1. 温度控制铝铸件的制备过程中,需严格控制各个环节的温度。
熔炼时炉温要达到合适的熔点,浇注时铸型温度要适中,冷却固化时要保持适当的冷却速度。
2. 浇注方式铝铸件的浇注方式有重力浇注、压力浇注等。
根据铸件的形状和尺寸,选择合适的浇注方式,以确保铸件的充型性和凝固性。
3. 精加工工艺精加工工艺要求铝铸件在尺寸和表面粗糙度上达到设计要求。
铣削、钻孔和磨削等工艺要求操作者具备一定的技术水平,以保证加工精度。
铝铸件作业指导书
铝铸件作业指导书一、背景介绍铝铸件是指通过铸造工艺将铝合金熔化后倒入铸型中,经过凝固和冷却后形成的铝制品。
铝铸件具有重量轻、强度高、耐腐蚀性好等优点,广泛应用于汽车、航空航天、电子设备等领域。
为了确保铝铸件的质量和生产效率,制定一份详细的铝铸件作业指导书是非常必要的。
二、作业环境要求1. 温度:作业环境温度应保持在20℃-25℃之间,以确保铝铸件在冷却过程中的凝固速度和质量。
2. 湿度:作业环境湿度应控制在40%-60%之间,以防止铝铸件表面出现氧化现象。
3. 通风:作业现场应保持良好的通风,以排除熔炉产生的有害气体和铝铸件冷却时释放的热量。
三、作业流程1. 准备工作:a. 检查铸造设备和工具的完好性,确保其正常运行。
b. 检查铝合金材料的质量,如有问题应及时更换。
c. 准备好铸型和芯子,并进行必要的预处理工作。
2. 熔炼铝合金:a. 将合适比例的铝合金材料放入熔炉中,加热至熔点以上。
b. 控制熔炉温度和保持时间,确保铝合金充分熔化和混合。
c. 检查熔炉中的铝合金液的成分和温度,确保符合要求。
3. 铸造铝铸件:a. 将熔融的铝合金倒入铸型中,注意控制倒注速度和角度,避免产生气泡和夹杂物。
b. 等待铝铸件凝固和冷却,确保其完全固化。
c. 拆卸铸型,取出铝铸件,并进行后续处理工作。
4. 后续处理:a. 对铝铸件进行修整,去除表面的毛刺和凹凸不平的部分。
b. 进行热处理,以提高铝铸件的力学性能和耐腐蚀性。
c. 进行表面处理,如喷涂、抛光等,以提升铝铸件的外观质量。
四、作业安全与质量控制1. 作业人员必须穿戴好防护设备,如安全帽、防护眼镜、耐高温手套等。
2. 熔炉操作人员必须熟悉熔炼过程和熔炉的操作规程,严格按照操作规程进行操作。
3. 铸造过程中,要注意铝合金液的温度和流动性,确保铝铸件的成型质量。
4. 检查铝铸件的尺寸和外观质量,如有问题应及时调整和修复。
5. 做好铝铸件的质量记录和追溯,以便及时发现问题和改进工艺。
铝铸件作业指导书
铝铸件作业指导书一、引言铝铸件作业指导书旨在为操作人员提供详细的作业指导,确保铝铸件的生产过程顺利进行,并达到高质量的生产目标。
本指导书将包括铝铸件的准备工作、铸造操作、冷却处理、清洁和质量检验等关键步骤的详细说明。
二、铝铸件的准备工作1. 材料准备- 根据产品要求,准备合适的铝合金材料。
- 对材料进行化学成分分析和物理性能测试,确保符合产品要求。
- 对材料进行预处理,如除锈、去油等。
2. 模具准备- 根据产品图纸,制作合适的铝铸件模具。
- 检查模具的尺寸和表面质量,确保模具的完好无损。
- 对模具进行涂覆或涂抹模具释放剂,以便顺利脱模。
三、铸造操作1. 熔炼铝合金- 准备合适的熔炼炉和熔炼设备。
- 根据产品要求,确定熔炼的铝合金种类和比例。
- 控制熔炼温度和时间,确保铝合金的质量。
2. 铸造过程- 将预热的模具放置在铸造台上。
- 将熔融的铝合金倒入模具中,控制倒铸速度和压力。
- 等待铝合金凝固,并进行冷却处理。
四、冷却处理1. 冷却时间- 根据铝铸件的尺寸和形状,确定适当的冷却时间。
- 控制冷却时间,确保铝铸件的组织结构和性能达到要求。
2. 冷却方式- 可采用自然冷却或水冷却的方式。
- 自然冷却时,将铝铸件放置在通风良好的区域,避免过快的冷却速度。
- 水冷却时,将铝铸件浸入冷却水中,控制冷却水的温度和流速。
五、清洁和质量检验1. 清洁工作- 使用合适的清洁剂和工具,清洁铝铸件表面的杂质和氧化物。
- 检查铝铸件表面的缺陷和损伤,如气孔、夹渣等。
2. 质量检验- 进行铝铸件的尺寸测量和外观检查,确保符合产品要求。
- 进行金相组织分析和力学性能测试,确保铝铸件的质量稳定。
六、安全注意事项1. 操作人员应佩戴合适的个人防护装备,如安全帽、防护眼镜、防护手套等。
2. 操作人员应熟悉相关操作规程和紧急处理措施,以应对可能发生的事故。
3. 设备和工具应定期检查和维护,确保其正常运行和安全性能。
七、总结铝铸件作业指导书详细介绍了铝铸件的准备工作、铸造操作、冷却处理、清洁和质量检验等关键步骤。
铝铸件作业指导书
铝铸件作业指导书一、概述铝铸件是以铝合金为原料,通过铸造工艺制造出各种形状的铸造件。
铝铸件具有重量轻、耐腐蚀、良好的热传导性能等特点,广泛应用于汽车、航空航天、电子产品等领域。
本指导书旨在介绍铝铸件的加工工艺和注意事项,以提高铝铸件的生产效率和质量。
二、加工工艺步骤1.设计与模具制备首先,根据产品的形状和尺寸要求,设计出合适的铝铸件模具。
然后,按照模具设计,制备出对应的模具,包括上下模具和芯子。
2.铸造准备2.1准备工作:清洁模具,并确保模具表面没有灰尘、油渍等杂质。
检查模具是否完好无损,如有损坏或磨损应及时维修或更换。
2.2铝合金熔炼:根据铝合金的含量比例,将铝合金和其他添加剂放入炉内进行熔炼。
熔炼温度和时间需根据具体合金种类进行调整。
2.3铝液净化:熔炼出的铝液中可能含有气泡、夹杂物等不纯物质。
通过除杂设备对铝液进行净化,以提高铝铸件的质量。
3.铸造过程3.1涂抹模具:使用涂料或润滑剂在模具表面均匀涂抹一层薄膜,以便于铝液流动和铝铸件的脱模。
3.2浇注:将经过净化的铝液倒入熔炉,并控制好铝液的温度和流速。
注意避免铝液温度过高或过低,以免对模具造成损坏。
3.3凝固和冷却:铝液在模腔中冷却凝固,形成铝铸件。
冷却时间需根据铸件的大小和形状进行调整,以确保铸件内部的结构均匀。
4.后处理工艺4.1脱模:待铝铸件完全冷却后,从模具中取出铸件。
脱模时应轻拍模具,避免对铸件造成损伤。
4.2切割与修整:通过切割、修整等工艺,去除铝铸件上的余料和毛刺,使其尺寸和形状达到要求。
4.3表面处理:根据产品要求,可对铝铸件进行抛光、喷漆、阳极氧化等处理,以提高其表面光洁度和耐腐蚀性。
三、注意事项1.安全操作:在铸造过程中,要佩戴合适的劳保用品,如手套、眼镜、口罩等。
并保持工作区域的通风良好,避免吸入有害气体和尘埃。
2.温度控制:铝液的温度要严格控制,避免过高或过低造成铸件质量问题。
3.模具维护:定期对模具进行清洁和维护,确保模具表面光洁平整,避免对铝铸件造成不良影响。