
座椅面料生产流程资料
筒子染纱
二、机织工艺
• 机织物是由两组相互垂直的纱线交织而成 的,是最早的纺织品。
织物交织示意图
平纹组织
8
7
6
5
4
3
2
1
1
2
3
4
5
6
7
8
斜纹组织(左斜)
9 8
7
6
5
4
3
2
1
1
2
3
4
5
6
7
8
9
缎纹组织
10 9
8
7
6
5
4
3
2
1
1
2
3
4
5
6
7
8
9
10
机织物的一般生产过程
• 纺纱→落筒→整径→织造→预定型→汽蒸→水
力越小
- 面料气味与阻燃剂纯度有关,纯度越大气 味越小,纯度越小,气味越大
机织物的一般生产过程 • - 主料的织密一般是400±20g/m2 - 辅料的织密一般是300±20g/m2 - 底布的织密一般是50±5g/m2 - 复合层泡沫的密度一般是 27±2kg/m2 - 面料材料构成一般有两种:聚醚 (Ether-PUR)和聚酯(Ester-PUR)
溢流罐染色和水洗-1
溢流罐染色和水洗-2
水洗
定型
预缩
复合
Thank You!
纺织基本知识培训
2007-11-13
纺织一般工艺过程
纺纱工艺
机织工艺
工针织艺
染整工艺
一、纺纱
• 纺纱按类型分为短纤维纺纱 和长丝纺纱。
短纤纱包含 • 天然纤维:棉花、羊毛,苎麻等
• 人造纤维:粘胶
• 合成纤维:仿棉型涤纶、仿毛型涤纶
长丝包括
• 天然纤维:蚕丝 • 合成纤维:涤纶长丝、锦纶长丝、氨纶长 丝、丙纶长丝等
短纤纱纺纱-普梳
短纤纱纺纱-精梳
短纤维纺纱并条
短纤纺纱-粗纱
短纤纺纱-细纱
长丝纺纱-蚕丝的缫丝1
长丝纺纱-蚕丝的缫丝2
长丝纺丝-涤纶牵伸(FDY及DTY主要在机织面料)
• 汽车面料的生产工艺属于色织,即在面料 织造前(机织和针织)要对纱线着色。 • 当前使纱线着色的方式有两种途径:纺丝 时加入色母粒纺有色纱;本白纱采用筒子 染纱。 • 有色纱适合大批量使用的纱线,批内颜色 稳定,先期投入大,染色纱可根据设备每 缸可染5~400kg,生产灵活但色差控制难 度大。
纬编组织结构图
纬编织物成圈基本过程
经编组织结构图
纬编机-1
纬编机-2
经编机-1
经编机-2
• 染整工艺包括染色(匹染和印花)和后整 理 • 目的: • 一、对非色织面料进行着色和着花; • 改善面料的外观、手感和物理特性指标等。
• • • • •
我公司面料的后整理主要包括: 一、水洗; 二、预缩; 三、定型 四、复合
洗→定型→打卷→复合→切边→包装
•
- 预定型、汽蒸、水洗三个工艺影响面料手感、
耐磨性能及缝纫强度。
•
- 水洗工艺主要是消除纱线间的内应力
机织物的一般生产过程
•
- 复合工艺与面料剥离力有关,若剥离力过
大,面料容易起皱褶;若剥离力过小,面料容易 起层 - 底布与泡沫间的剥离力大小与底布的织密 有关,织密越大,剥离力越大,织密越小,剥离
整经-1
整经-2
织造-1(多臂织机)
织造-2(提花织机)
织造-3(毛圈织机)
二、针织工艺
• 针织物按编织方法分纬编和经编两大类。 • 纬编是将纱线由纬向喂入针织机的工作针 上,使纱线依次弯曲成圈并相互穿套而形 成针织物的一种方法; • 经编是将一组或几组平行排列的纱线,由 经向喂入针织机的所有工作针上,同时进 行成圈而形成针织物的一种方法。 • 完成纬编工艺过程的针织机叫纬编机,完 成经编工艺过程的针织机叫经编机。
座椅加工工艺流程
座椅加工工艺流程
座椅是我们日常生活中常见的物品,它不仅要求外观美观,更需要舒适性,这离不开科学的加工工艺。
下面就让我们一起来看看座椅的加工工艺流程吧。
第一步:设计与规划
首先,确定座椅的用途和款式,进行设计与规划。
其中设计要考虑人体工学,舒适度和美观度的综合平衡。
规划包括制定生产计划,确定材料使用量,确定每个工序的时间等。
第二步:材料准备
座椅的材料包括座椅架、垫子、面料等。
座椅架材料一般为金属、塑料、木材等,垫子材料一般为海绵、棉花等,面料可以根据需求选用不同的材质。
第三步:座椅架加工
座椅架加工是座椅制作的第一步,根据设计图纸和工艺流程规定好的尺寸和要求,对座椅架进行切割、压制、冲孔等工序,然后进行工艺修整,使其达到符合设计要求的精度。
第四步:垫子加工
垫子加工需要根据座椅架的大小和形状进行尺寸设计和制作。
先根据座椅架的形状制作海绵或棉花的座垫,接着进行裁剪和缝制面料,并安装到座垫上。
第五步:面料包裹
最后,将垫子包裹在面料上,通过缝合固定。
同时,需要注意表面的美观度和舒适度。
座椅加工完成后,进行品控,确保质量达到了要求。
总结:
座椅的加工需要多道工序,需要科学规划和配合,严格把控每个环节的质量,才能生产出优质的座椅。
希望您通过阅读本篇文章,对座椅加工工艺流程有了更深入的了解。
座椅生产工艺标准文件
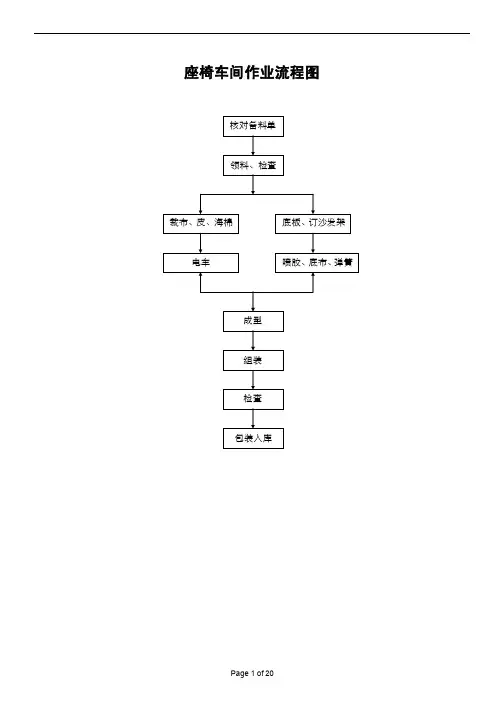
座椅车间作业流程图领料组作业指导书一、作业流程图不合格领料作业标准1、领料员根据车间[每日生产报表],持PMC开的[座椅车间备料单]到仓储领用物料。
2、仓管员将物料配备完好后,领料员应据[座椅车间备料单]核对物料数量,并检验物料是否与[生产计划领料单]相符。
3、物料经检验无误后,领料员将物料领到各作业现场,并遵循“先用先领,原则,避免工序缺料现象。
4、物料进入工作现场,领料员应监督各工序整齐摆放,并标识清楚,避免物料混杂不清。
5、物料一经进入车间,如有质量问题或人为损坏导致物料不能使用时,领料员应开据相应的[退料单]和[超计划领料单],并经QC确认原因,由车间主管临鉴定后提交PMC部各相关人中办理物续。
6、生产辅助材料的申请与领用,应根据车间的生产状况和实际需求进行运作,并作好清楚明确之标识摆放于规定的位置。
7、领料员定期对车间和生产区域进行物料巡查,及时清除车间呆废料,确保现场井然有序,无杂物。
8、领料员在领料时发现所需物料短缺或全部没到位时,应及时向主管反应,以便每月评估之依据。
批准:审核:制定:裁床、电车组作业指导书一、作业流程图电车、裁床作业标准1、裁布、皮作业标准1.1、裁剪之前,仔细审核生产计划单所需布料、皮料与现场所领用的物料是否相符合。
1.2、特定布、皮料或少量布、皮料先计算用量,核对现有物料是否足量。
1.3、开剪时将布料、皮料平铺开,检查布、皮是否符合生产质量之要求。
1.4、裁布过程中,做到横竖布纹平整,尺寸必须准确,允许误差1-3mm。
1.5、依据特定纸样裁剪布、皮时,应严格按照样板规范操作,做到物料与样板完全相符,边缘平整。
1.6、裁好的布、皮进入车线工序之前,必须严格检查物料是否符合标准规范,裁剪质量是否达到电车制作要求。
1.7、电车制作过程,针隙必须均匀,各人操作必须统一标准,作业方式和标准应征求相关师傅建议。
1.8、换线与断线接头处必须严格要求,做到接口处无异样,线头当即剪好,不留后患于后工序。
汽车座椅制造工艺

靠背 蒙皮 坐垫 装饰件
4
头枕 骨架
弹性元件 调节机构
二.六大工艺介绍
1、冲压工艺 2、管焊工艺 3、涂装工艺 4、发泡工艺 5、缝纫工艺 6、装配工艺
5
1、冲压工艺
6
1、冲压工艺-工序术语简述
下料(blanking):是将材料沿封闭轮 廓分离的一种冲压工序,被分离的材料成 为工件或工序件,大多数是平面性的。
因此,此连接的设计不合理,可采用减少焊点(单边焊接),满焊的连接方式。
41
感谢阅读
感谢阅读
⑵-⑼工 序,均在喷 淋式前处理 箱中完成, 如右图所示:
19
⑽水份烘干:将工件表面的水分去除,在限定的悬挂链速度,烘箱温度为:120~140℃。 注:工件经过前处理除掉冷轧钢板表面的油污和灰尘后才能喷涂粉末,同时在工件表面形成一层 锌系磷化膜以增强喷粉后的附着力。前处理后的工件必须完全烘干水分并且充分冷却到35℃以下 才能保证喷粉后工件的理化性能和外观质量。
人工 浇注
机械手 浇注
26
合模方式:合模机合模、轨道合模。
合模机合模
合模机 合模
合模完 毕
合模前
合模后 27
⑸熟化成型:当模温机持续加温,使模腔 内的温度达到45-60℃ 时,持续220-300秒,使发泡熟化成型的 过程。
⑹取件:是把发泡件与模具分离的一个操作过 程。 注:若模腔内有模舌,模具打开后,双手挤压 海绵四周,使海绵与上模分开,然后将海绵与 模舌掀离下模后取出海绵
冲孔( punching ):是将废料沿封闭 轮廓从材料或工序件上分离的一种冲压工 序,在材料或工件上获得需要的孔。
穿孔(piercing):是将废料从材料或 工序件上分离的一种冲压工序,在成形后 的材料或工件上获得需要的孔。
座椅缝纫总结

座椅缝纫总结一、背景介绍座椅缝纫是指在汽车、摩托车、办公椅等座椅制作过程中,使用缝纫机对座椅面料进行缝制的过程。
座椅缝纫工艺的质量直接影响到座椅的舒适性和耐用性,因此,对座椅缝纫工艺进行总结和改进是非常重要的。
二、座椅缝纫工艺流程座椅缝纫工艺一般包括以下几个步骤:1.预处理:预处理是指对座椅面料进行清洗、熨烫等处理,以保证面料的平整和干净。
预处理的质量直接影响到后续缝纫的效果。
2.裁剪:在座椅缝纫之前,需要根据座椅的大小和形状,将面料进行裁剪,以适应不同类型的座椅。
3.布料定位:布料定位是将裁剪好的面料放在座椅骨架上,并使用夹具固定好位置,以保证缝纫过程中布料不会移位。
4.缝制:缝制是座椅缝纫的核心环节。
通常使用缝纫机对座椅面料进行缝制,采用不同的缝纫线进行衬底和面料的缝制。
5.整烫:整烫是在缝制完成后,对座椅进行整理和熨烫,以提高座椅的质感和外观。
三、座椅缝纫工艺改进为了提高座椅的舒适性和耐用性,我们可以从以下几个方面对座椅缝纫工艺进行改进:1.选材优化:选择质量好的面料和缝纫线,以提高座椅的耐用性和舒适性。
同时,可以考虑使用具有防水、防污等特性的面料,以增加座椅的实用性。
2.工艺改进:对缝制工艺进行改进,使用专业的缝纫机和缝纫线,以提高缝制的效率和质量。
可以引入更高级的缝纫技术,如双针缝制和三针缝制等,以增加缝纫线的强度和美观度。
3.质检加强:在座椅缝纫过程中,加强质量检查,及时发现和解决缝制过程中的问题,确保座椅的质量合格。
4.人员培训:对座椅缝纫工艺的操作人员进行培训,提高其缝纫技术和质量意识,以保证座椅缝纫的质量。
四、座椅缝纫中的常见问题及解决方案在座椅缝纫过程中,常会遇到一些问题,我们可以通过以下方案来解决:1.线头断裂:线头断裂可能是由于线材质量不好或者缝纫机调整不当造成的。
可以更换质量好的缝纫线,并按照缝纫机的使用说明进行调整。
2.缝纫线松弛:缝纫线松弛可能是由于缝纫机张力调整不当或线线太长造成的。
汽车座椅是怎么生产出来的
汽车座椅是怎么生产出来的汽车座椅是怎样生产出来的?引言:近些年,随着生活水平的提高,汽车作为交通工具已经逐步进入到寻常百姓家,每逢周末、节假日,带着孩子自驾游已经成了一种时尚。
汽车座椅是为驾驶员及乘员提供便于操作、舒适安全、不易疲劳的重要工具。
我们在享受汽车座椅给我们带来舒适便利的同时,是否对其制作过程有所了解。
这里新材料小编给大家详细介绍汽车座椅加工工艺。
汽车座椅是汽车内饰中的重要部件,汽车座椅生产具有专业性和复杂性,目前行业内已形成由专业化工厂来完成座椅的生产,以提供特制化产品为整车配套。
本文将以经济型轿车座椅生产为例,介绍汽车座椅骨架、海绵体发泡、面罩的生产工艺流程及哪些企业在从事相关领域的制造。
汽车座椅的总体工艺流程图1汽车座椅生产流程骨架生产工艺冲压工艺冲压工艺:座椅骨架常用轧制型材制成或用钢板焊接而成,并用螺钉直接固定或通过座椅调节机构固定在车身上。
冲压工序主要完成板材、管材的原材料备料,以及板材成形工作。
图2板材冲压工艺流程图3卷材冲压工艺流程主要工艺设备:冷轧钢板选用液压剪板机下料;钢管采用管材切割机下料,利用压力机压扁端头;钢丝采用线材切割机下料;采用铣床加工头枕插杆齿槽。
冲压成形采用的7条冲压出产线如下。
座盆全自动生产线1条:由4台闭式双点机械压力机、1台自动开卷剪切机、输送装置组成。
主要生产座盆和分体式后靠板。
大件冲压出产线1条:主要出产整体式后靠板。
由5台闭式双点机械压力机、1套简易上料装配和3套压力机间运送装配组成。
采用人工上、下料。
小件全自动生产线3条:每条线由1台开式双点机械压力机、1套卷料开卷剪切装置和1套步进模具组成。
主要生产形状比较复杂的小型冲压件。
其它件冲压生产线2条:其中,1条线由6台2 000~2 500 kN闭式单点机械压力机、1套简易上料装置和5套压力机间输送装置组成。
人工上、下料,主要生产较大冲压件。
另1条线由3台1 600 kN以下闭式单点机械压力机组成。
汽车座椅工艺流程
汽车座椅工艺流程汽车座椅工艺流程是指制造汽车座椅所需的一系列工艺流程和步骤。
下面将介绍一个常见的汽车座椅工艺流程。
首先是原材料的准备。
汽车座椅的主要结构部件通常由金属骨架和填充材料组成。
金属骨架通常是由钢管制作而成,填充材料可以是聚胺酯海绵等。
在开始制作座椅之前,需要对这些原材料进行精确测量和准备。
接下来是金属骨架的制作。
首先,根据设计要求和座椅尺寸,将钢管切割成所需的长度和形状。
然后,使用焊接工艺将这些钢管焊接在一起,形成座椅的骨架结构。
焊接完成后,需要对焊接处进行打磨,使其光滑平整,并确保焊接牢固。
然后是填充材料的安装。
填充材料通常是聚胺酯海绵,它可以提供舒适的坐感和支撑力。
首先,将座椅骨架放置在工作台上,然后将聚胺酯海绵按照设计要求切割成相应的形状和尺寸。
然后,将切割好的聚胺酯海绵贴合在座椅骨架上,确保填充均匀且紧密,同时保持座椅外形的规范。
下一步是面料的裁剪和缝制。
汽车座椅面料通常由高质量的织物或皮革制成。
首先,按照设计要求在面料上进行标记和裁剪。
然后,使用缝纫机将各个部件缝制在一起,构成座椅的表面。
缝制完成后,需要对线迹进行整理和处理,以确保外观整齐美观。
最后是座椅的装配和测试。
把填充好的座椅面料覆盖在座椅骨架上,并用固定装置将其固定在骨架上。
装配完成后,需要对座椅进行一系列的测试。
例如,测试坐垫和靠背的支撑力是否符合要求,调整可调部件是否灵活,以及确保座椅的稳定性和安全性等。
测试通过后,座椅便可以包装和运送到汽车制造厂,然后装配在汽车上。
总结起来,汽车座椅工艺流程包括原料准备、金属骨架制作、填充材料安装、面料裁剪和缝制、座椅装配和测试等一系列流程和步骤。
这些工艺流程需要严格的执行和控制,以确保生产的座椅质量和性能达到设计要求。
汽车座椅生产流程
汽车座椅生产流程汽车座椅的生产流程是一个复杂而精密的过程,它涉及到多个工序和环节,需要严格的质量控制和精湛的工艺技术。
下面,我们将详细介绍汽车座椅的生产流程。
首先,汽车座椅的生产从设计开始。
设计师根据汽车厂商的需求和要求,结合人体工程学和材料科学,设计出符合舒适性、安全性和美观性要求的座椅结构和外观。
设计完成后,需要进行样机制作和测试,确保设计方案的可行性和合理性。
接下来是座椅骨架的制造。
座椅骨架通常采用金属材料,如钢管或铝合金,经过切割、弯曲、焊接等工艺加工,形成座椅的骨架结构。
这一步需要严格控制尺寸和质量,以确保座椅骨架的稳固性和安全性。
随后是座椅填充材料的加工和安装。
座椅填充材料通常采用高密度海绵和弹簧,经过裁剪和定型后,安装到座椅骨架上,形成座椅的基本结构。
填充材料的选择和安装工艺直接影响到座椅的舒适性和支撑性,需要精细操作和严格控制。
紧接着是座椅面料的裁剪和缝制。
座椅面料通常采用高级皮革、织物或人造革,经过裁剪和缝制后,覆盖在座椅填充材料上,并进行绷拉和固定。
座椅面料的选择和缝制工艺直接影响到座椅的外观和舒适性,需要精湛的手艺和严格的质量控制。
最后是座椅的总装和调试。
将座椅骨架、填充材料和面料进行组装,安装座椅调节机构和安全气囊等附件,进行调试和检验。
在这一步,需要严格按照汽车厂商的标准和要求进行操作,确保座椅的安全性和稳定性。
总的来说,汽车座椅的生产流程涉及到设计、骨架制造、填充材料加工、面料裁剪和缝制、总装和调试等多个环节,需要严格的工艺控制和质量管理。
只有这样,才能生产出符合高标准的汽车座椅产品,满足消费者对舒适性和安全性的需求。
汽车座椅织物面料基础知识
汽车座椅织物面料基础知识一、汽车座椅织物面料的基本结构汽车座椅织物面料一般为复合面料(也称层合面料),分为三层:表层(也称为单面料、布料)、中间层(泡绵片)、底布层(无纺布或经编纱布或纬编纱布)。
1.表层面料分类从织布原理来分,表层面料可分为机织类、针织类、无纺布类。
其中针织类又细分为纬编类、经编类。
A. 机织类:由经线(纵向纱线)与纬线(横向纱线)相互交织而成。
B. 纬编针织类:纱线横向喂入,通过纱线弯曲成线圈,再通过线圈相互串套而成。
C. 经编针织类:纱线纵向喂入,通过纱线弯曲成圈并相互穿插、绞链而成。
D. 无纺布类:不是以织布方式形成的一类布料。
在汽车内饰中,一般用于非主要的部位。
从着色方式来分,可分为色织类、匹染类。
A. 色织类:是指先将纱线上色,然后再进行织布而成的布料。
B. 匹染类:是直接用白色纱线织成白色坯布,然后再对坯布染色而成的布料。
从形成花纹的方式来分,可分织花、印花、烫花、轧(压)花、刻花等。
A.织花:在织布过程中通过不同纹理结构的组合而形成的花纹图案。
B.印花:通过不同颜色的糊料印刷在布料的表面而形成的花纹图案。
因为色牢度的问题,这类布料在汽车座椅面料的运用几乎没有。
C.烫花:也有人称为转移印花,是将花纹图案制作在基材上,然后通过对基材的反面熨烫,将图案印在布料上。
类似于烫金。
这类同样在汽车座椅面料领域几乎没被采用。
D.轧(压)花:通过将花纹图案雕刻在辊筒或平板上,再将花辊或花版加热,加以一定的压力后在布料或面料表面轧(压)制而成的面料。
可以单面料轧花,也可复合面料轧花。
E.刻花:通过镭射、超声波等方式,在布料表面进行烧灼、刻蚀而形成花纹图案。
目前这种布料也几乎没在汽车座椅面料领域使用。
2.泡沫海绵的分类从泡沫海绵的分子链结构特点来分,分为聚醚类、聚酯类。
因为技术及价格原因,目前国内几乎都是聚醚类。
3.底布分类从制成原理来分,分为无纺布、纬编纱布、经编纱布。
其中,无纺布主要是通过加热或胶粘方式将短纤维粘接而成的片状材料。
座椅面料成型工艺
座椅面料成型工艺
座椅面料成型工艺是一种将面料经过特殊处理后,通过热压成型的技术,使其变成具有一定形状和硬度的产品的过程。
座椅面料成型工艺常常应用于汽车座椅、办公椅、餐椅等家具和配件制作中。
座椅面料成型工艺的步骤包括原料准备、裁剪、压型、贴合、冷却等。
在原料准备阶段,需要选用适宜的面料、填充物和其他辅料,并对其进行加工处理。
在裁剪阶段,要根据设计要求对材料进行切割,使其能够适应所需的形状和尺寸。
在压型阶段,使用专业的压型机器将面料压制成所需的形状,以达到理想的效果。
在贴合阶段,将面料附着到座椅骨架上,并用热压技术加固。
最后在冷却阶段,将制作好的座椅面料降温,使其固化定型。
座椅面料成型工艺的优点是可以制作出自然、舒适的座椅产品,具有较高的舒适性和耐用性。
同时,由于采用了先进的生产工艺,生产效率较高,能够满足大规模生产的需求。
座椅面料成型工艺的发展趋势是越来越注重环保和可持续性,使用更加环保的原材料和技术,减少对环境的影响。
同时,也会更加注重创新,开发出更加符合市场需求的产品。
- 1 -。
办公椅生产工艺
办公椅生产工艺办公椅生产工艺是指在生产办公椅的过程中所采用的一系列制作工艺和工作流程。
下面是对办公椅生产工艺的一般描述。
1. 设计与原材料准备:首先,根据市场需求和设计要求,进行办公椅的设计。
设计包括外形、材料、功能等方面的要求。
然后,根据设计图纸和规格要求,准备生产所需的原材料和配件,如木板、金属管、海绵、布料等。
2. 切割与加工:按照设计图纸的要求,将木板和金属管切割成各种所需的形状和大小。
利用刨床、钻床、铣床等机械设备对原材料进行加工,使其符合制作要求。
3. 组装与焊接:将切割好的金属管通过焊接工艺进行连接,组成椅子的框架结构。
同时,将其他配件如扶手、座椅支架等安装到框架上。
确保组装的质量和稳定性。
4. 加工与涂装:对座椅的木板进行打磨和上漆,以增加其光泽度和防护性能。
同时,对金属部件进行防腐处理和镀铬,提高其外观和耐用性。
5. 测量与调整:在完成组装和涂装后,对办公椅进行测量和调整。
通过检测座椅的偏斜度、高度、坚固性等进行调整,以确保椅子符合人体工学原理和质量要求。
6. 软包和细节处理:将海绵和布料等软包材料固定到座椅的外部,制作座椅的坐垫和靠背。
通过布艺工艺的细致处理,使办公椅具备舒适性和美观性。
7. 质量检验与包装:最后,对生产完成的办公椅进行质量检验。
检查椅子各个部件的质量和连接是否合格。
经过检验合格后,将办公椅进行包装和标识,以便运输和销售。
以上是办公椅生产工艺的一般描述,具体的生产工艺可能会因不同的品牌、型号和材料而有所不同。
生产工艺的优化和改进可以提高办公椅的质量和生产效率,从而满足市场需求。