
圆形工件模具设计_课件
毕业设计(论文)题目:圆形工件的弯曲模具设计学生姓名:李小兵学号:学部(系):机械与电气工程专业年级: 12材料成型及控制工程指导教师:朱月亭职称或学位:硕士2016 年 5 月 20 日目录摘要 (4)关键词....................................................................................................... 4 Abstract. (5)Keywords (5)1.前言 (6)1.1冲压的概念特点及分类 (6)1.2 冲压模具的现状与发展趋势 (6)1.2.1 冲压模具的现状 (6)1.2.2 冲压模具的发展趋势 (7)1.3 本课题的意义及主要内容 (8)1.3.1 选题的意义 (8)1.3.2 本课题的主要内容 (8)2.圆形工件的工艺分析 (9)2.1 工件分析 (9)2.2 加工分析 (10)3.弯曲工艺方案的确定 (11)3.1 弯曲工艺分析比较 (11)3.1.1 摆动式圆形弯曲模 (11)3.1.2 楔形圆形弯曲模 (12)3.2 弯曲工艺选定 (14)4.弯曲模具工艺计算 (15)4.1 弯曲件毛坯尺寸的计算 (15)4.1.1 弯曲应变中性层位置的确定 (15)4.1.2 弯曲件毛坯长度计算 (15)4.2 弯曲力计算与压力机选用 (16)4.2.1 自由弯曲力计算 (16)4.2.2 校正弯曲力计算 (16)4.2.3 压力机选用 (16)4.3 弯曲模工作部分尺寸计算 (17)4.3.1 弯曲时凸模与凹模之间的间隙 (17)4.3.2 弯曲时凸模与凹模的宽度尺寸 (18)5.弯曲模主要零件的设计 (18)5.1 模具主要零件二维三维图纸 (18)5.1.1 下模座 (18)5.1.2 下垫板 (19)5.1.3 凹模固定板 (20)5.1.4 凹模 (21)5.1.5 芯棒 (22)5.1.6 上凹模 (23)5.1.7 压料板 (24)5.1.8 上凹模固定板 (25)5.1.9 上垫板 (26)5.1.10 上模座 (27)5.2 模具三维总装配图 (28)5.3 模具关键冲压零件的工作过程 (29)6.弯曲模具数值模拟可行性分析及工艺矫正 (30)6.1 DEFORM软件分析流程 (31)6.2 DEFORM初次分析结果 (38)6.3模具改进后的分析 (40)结束语 (43)参考文献 (44)致谢 (45)圆形工件的弯曲模具设计摘要圆形工件是工业生产中一种不可或缺的零件,然而作为一种非典型弯曲件,目前对他的研究较少,本论文针对此情况,对圆形工件弯曲进行了细致的分析研究,主要内容为对圆形工件的多种弯曲工艺进行分析,设计一种弯曲工艺的模具,并运用三维软件PRO/E画出模具各零件并进行装配,运用目前比较先进的数值模拟软件DEFORM,对已设计的模具进行冲压模拟,分析其应力分布及可行性并对原始模具做改进,经过多次分析最终确定模具成型部位尺寸,完成整个模具设计过程。
关键词:冲压;弯曲模具;PRO/E建模;DEFORM分析Circular workpiece bending die designAbstractCircular workpiece is an integral part of a kind of industrial production, however, as a kind of typical bending parts of his study is less, this thesis aimed at this situation, the circular workpiece bending has carried on the detailed analysis and research, the main content for the various bending process of circular workpiece is analyzed, design a kind of mould of bending process, and using 3D software PRO/E draw mold the parts and assembly, use the more advanced numerical simulation software DEFORM, for the design of die stamping simulation, analyzes the stress distribution and feasibility and do improvement to the original mold, after a lot of analysis of final molding parts size, complete the whole mold design process.Keywords:stamping;Bending die;PRO/E modeling;DEFORM analysis1.前言1.1冲压的概念特点及分类冲压模具的概念:冲压模具是利用安装在冲压设备上的零件对材料施加压力,使其产生分离或塑性变形,从而获得所需零件的一种压力加工方法。
由于冲压一般是在常温下对材料进行变形加工,且主要是采用板料来成形所需零件,所以也叫冷冲压或板料冲压。
冲压是材料压力加工或塑性成型的主要方法之一[1]。
冲压成形有以下特点:①生产效率高、操作简单、容易实现机械化及自动化等过程。
②加工的工件表面质量好,尺寸精度高、由于材料的形变强化特性,可以获得强度高、而重量轻的零件。
③适合批量生产,材料利用率高,可节约大量人力物力财力。
④可得到其它加工方法难以实现的或无法成型的复杂形状零件。
这些特点非常符合汽车制造业对于零件强度好质量轻批量生产的要求,因此冲压在汽车行业具有十分重要的地位[2]。
冲压模具的分类:模具是一种技术密集,资金密集型的产品,在我国国民经济中的地位非常重要。
可以说模具生产技术的水平高低,已经成为衡量一个国家制造业水平高低的重要标志。
冲压模具按不同的加工出来的工件可以分为:冲裁模,拉伸模,弯曲模,翻边模,胀形模等。
而其中的弯曲模又可以分为:U形弯曲模,V形弯曲模,Z形弯曲模,圆形弯曲模等。
1.2 冲压模具的现状与发展趋势1.2.1 冲压模具的现状根据考古发现我国在两千多面前,就有用模具制造青铜器的记录,研究显示我国古代模具制造是世界领先的。
但现代模具制造,由于我国科学技术长期一直落后于欧美等发达国家,所以模具制造技术虽然产量很大,但是技术一直相对比较落后,只能做一些简单以及尺寸精度要求不高的模具。
冲压模具制造是一项综合性的工程,冲压模具结构复杂零件众多,又由于冲压模具效率高的特点,模具的自动化也很重要,这就对一个国家的机械制造及其自动化提出了很高的要求,而这一方面我们与日本德国等差距还较大,我国与发达国家模具制造的差距还体现在模具材料方面,同一种模具日本制造的寿命可达到3到4年甚至5到10年,而我国可能就只有1到2年甚至更低,这其实主要是模具材料造成的,所以我国冲压模具想达到世界先进水平,首先就要在模具材料方面取得突破[3]。
国外,德国日本模具发展起步较早,模具制造技术处于世界领先地位,这一方面是由于他们的机械制造还有材料技术非常先进,另一方面也得益于先进的模具生产管理技术,例如模具作为一个独立的行业,德国日本美国等都设定了许多行业标准,一个模具虽然零件很多,但不同的模具大多数零件都是一样的,因此有必要对那些标准零件设置一些行业标准。
另外CAD/CAE在模具设计中的运用德国日本也比我国更加深入,虽然目前我国的大多数制造业也都运用计算机辅助设计生产水品有所提高,但总体上水平参差不齐与发达国家有所差距还有待提高。
1.2.2 冲压模具的发展趋势虽然当前我国的模具制造技术相对比较落后,但是我国正努力朝着先进制造业大国的目标追赶着,模具作为制造业的基础必然会大力发展。
冲压模具的发展趋势,首先在CAD/CAE软件方面,目前国内的大对数制造业都放弃了传统手工作图,采用CAD软件作图,在产品设计的时候也采用计算机三维建模,在完成总体设计之后运用数值模拟技术进行模拟,分析模具的可行性等等,华中科技大学,吉林大学,湖南大学等高校,陆陆续续开发出各自CAD/CAE软件,并且在高等教育中都比较重视计算机技术的学习,等等这些改变在我国的模具制造业中取得显著成绩[4]。
其次机加工技术也正在一步一步提高,一方面大力从国外进口先进的五轴机床等先进的加工机械,淘汰那些落后机床,另一方面我国自己的机床生产技术也在逐步提高,这使得加工的精度越来越高,质量越来越好,而加工精度是影响模具精度寿命的重要因素。
除此之外模具材料往往是模具好坏的关键性因素,长期以来我国都从日本德国大量进口模具材料,近年来我国逐步重视新材料的开发,在市场的驱动下,各大材料生产企业也加紧材料的研发,试图抢占国内市场,在国家的支持下各大高校也纷纷加大材料方面的投入,目前在许多方面已经取得了可喜成绩。
最后模具的后处理也是重要的部分,往往采用先进的热处理,可以大大提高材料的寿命,例如将加工好的模具零件采用等离子喷涂处理后其寿命可提高百分之20左右,当前的发展趋势是鼓励各种新的先进的材料处理技术运用到模具后处理上来。
最后模具的检测设备也十分重要,由于先进的超高精度检测仪器价格昂贵,一般的中小型企业资金实力比较薄弱,在检测仪器方面不重视,这就导致了模具的尺寸精度不高,进而影响模具的使用寿命[5]。
总得来说我国离先进模具制造大国还有一段距离,但在国家大力鼓励创新建立创新型国家的战略下,目前模具行业各方面都正在蓬勃发展,相信在不久的将来我国的模具制造业会到达世界先进国家的行列。
1.3 本课题的意义及主要内容1.3.1 选题的意义冲压模具是制造业中非常重要的一部分,从事这一方面研究学习的人员也非常的多,然而各大高校和职业院校及一些其他模具学校等,在教学及教材的选用上对于U,V形这两种比较典型的弯曲模讲述较多,而对于圆形弯曲模讲解较少或没有讲解。
随着工业技术水平的经进一步发展,对于圆形件的运用越来越广且要求越来越高。
因此对圆形工件弯曲模具进行专门且详细的研究就显得非常必要了。
本论文在比较不同的圆形弯曲模工艺基础上,选取一种最简单模具最稳定的弯曲工艺进行了细致分析,希望能对圆形弯曲成型提供比较科学的参考[6]。
进入21世纪在计算机普及的下模具制造业正在迅速发展,近年来圆形工件的弯曲模具正逐步受到重视。
其中,小半径弯管是研究的一个热点,这是因为小半径弯管件有着非常广泛的应用,尤其是在航空航天、汽车等高技术领域,小半径弯管件已成为了一个关键的零件。
[机械电子]圆筒形件拉深模设计
按功能分类
(1)经济型数控车床 采用步进电动机和单片机对普通车床 的进给 系统进 行改造 后形成 的简易 型数控 车床, 成本较 低,但 自动化 程度和 功能都 比较差 ,车削 加工精 度也不 高,适 用于要 求不高 的回转 类零件 的车削 加工。
(2)普通数控车床 根据车削加工要求在结构上进行专门 设计并 配备通 用数控 系统而 形成的 数控车 床,数 控系统 功能强 ,自动 化程度 和加工 精度也 比较高 ,适用 于一般 回转类 零件的 车削加 工。这 种数控 车床可 同时控 制两个 坐标轴 ,即X轴 和Z轴 。
圆筒形件拉深模设计
学习目的与要求:
1.了解拉深变形规律及拉深件质量影响因素; 2.掌握拉深工艺计算方法。 3.掌握拉深工艺性分析与工艺设计方法; 4.认识拉深模典型结构及特点,掌握拉深模工作零件设计方 法; 5.掌握拉深工艺与拉深模设计的方法和步骤。
圆筒形件拉深模设计
本学习情境重点:
1.拉深变形规律及拉深件质量影响因素; 2.拉深工艺计算方法; 3.拉深工艺性分析与工艺方案制定; 4.拉深模典型结构与结构设计; 5.拉深工艺与拉深模设计的方法和步骤。
热处理的高速钢,又叫作白钢。
硬质合金 硬质合金由难熔材料的碳化钨、碳 化钛和 钴的粉 末,在 高压下 成形, 经1350-1560摄氏度 高温烧
结而成的。具有极高的硬度,常温下 可达HR A92, 仅次于 金刚石 ;红硬 性很好 ,在1000摄氏 度左右 仍能保 持良好 的切削 机能; 具有较 高使用 强度, 抗弯
圆筒形件拉深模设计
第一节 拉深基本原理
(2)网格变化
① 筒底 无变化
② 筒壁 无变化
③ 凸缘区 径向伸长,切向压缩。
(2)拉深变形特点
模具设计标准PPT课件
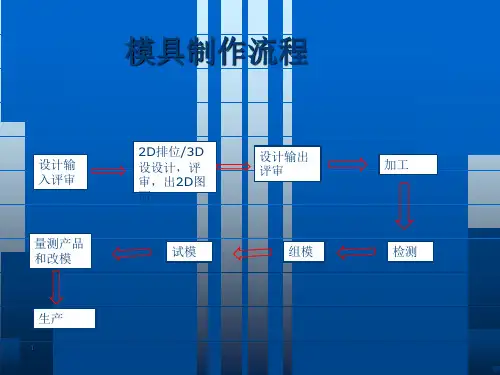
1.模胚的类型:
二.模胚
1.1. 卧式成型机〕:根据模具的大小和选用成型机不同,选用直身模胚或工字型模胚。
1.2. C型成型机〕:选用左右工字型模胚
2.模具编号位置:
3. 模胚的加工要求:
3.1. 导柱外面要加导套〔防止敲导柱拉伤模胚的孔〕;导柱要做油槽,导套后面做 开排气槽
3.2. 导柱和导套外表光洁度到达以上〔外表用肉眼看不到刀纹〕
3.3. 导柱和导套的配合问隙为〔双边〕
深,并且开通导套
3.4. 导柱和衬套之间的间隙为〔双边〕
导套
Ød
导柱 衬套
外表(内 外)光洁 度到达以 上
Ød+00.020
ØD1 0
导套挂台处 排气槽
5
3.5. A板和B板基准边错位最大 3.6. A板和B板直角度在以内 3.7. A板和B板框基准边的尺寸相差在以内
高的内模四边加直身导柱/导柱. 4.前后模型芯:采用斜度四个方向定位〔前后左右〕 5.前后模型芯镶件:采用直斜度四个方向定位〔前后左右〕 6.精定位尽量在模仁上原身留,拆镶件增加误差,结构性不强 7.精定位必须设计斜面,防止烧伤 8.模胚挖框和边锁由模胚厂加工〔预防挖框后模胚变形〕 9.零位和基准面要一致〔一套模具标数基准要一致〕,图面标数注意配合公差 10.层层定位要注意加工顺序,一层定位加工完后再加工另一层
IN“, 〞OUT“字样左来自图左边接运水17
模具做转水口
转水口镶件
18
4.16.模具加一百万次计数器,指定计数器(我司实际安装右图所示计数器〕,并 安装在操作面这边 我司所使用计数器规格 25
48 53
19
4.17.模胚出线槽局部倒圆角
20
4.18.前模胚边要做避空(红色区域避空0.5MM) 防止插伤后模模仁边
塑料模具课程设计---圆形塑件盖塑料模具设计

塑料成型工艺及模具设计课程设计说明书题目:圆形塑件盖塑料模具设计目录第一部分前言(1)第二部分设计任务书(2)第三部分塑件成形工艺分析(4)第四部分分型面的选择(6)第五部分注射机的初选(8)第六部分模具的结构分析与设计(9)第七部分成型零件的设计(12)第八部分浇注系统的设计(23) 第九部分成型设备的选择及校核(30)第十部分成型工艺参数的确定(32)第十一部分模具特点和工作原理(34)第十二部分设计小结(37)第十三部分参考资料(38)第 1页共 46页前言一个学期的课程即将结束,为检验这一个学期以来对于塑料模设计的学习效果,综合检测理论在实际应用中的能力,除了平时的考试、实验测试外,更重要的是理论联系实际,即我们将努力认真的完成此次课程设计,我们的课程设计题目为:手轮注塑模具设计。
本次课程设计课题来源于生产实际,应用广泛,但成型难度相对较难,模具结构相对复杂,对我们初学模具设计的学生是一个很好的考验。
它能加强对塑料模具成型原理的理解,同时锻炼对塑料成型模具的设计和制造能力。
本次设计以手轮注塑模具为主线,综合了成型工艺分析,模具结构分析,最后是模具的设计计算等一系列模具设计的所有过程。
能很好的达到学以致用的效果。
在设计该模具的同时总结了以往模具设计的一般方法、步骤,模具设计中常用的公式、数据、模具结构及零部件。
把以前学过的基础课程融汇到综合应用本次设计当中来,所谓学以致用。
在设计中除使用传统方法外,同时使用了AutoCAD、SolidWorks等软件。
本次课程设计得到了廖秋慧老师和张效迅老师的关心指导。
正因为老师的悉心指导和帮助,我们才得以解决一个又一个难题,最后完成课程设计,在此谨代表小组全体同学向老师表示感谢。
由于实际经验和理论技术有限,设计的错误和不足之处在所难免,希望各位老师和同学批评指正。
第 1页共 46页一、设计任务书1.1课程设计目的本课程设计的目的是使我们在学完《塑料模具设计》课程之后,巩固和加深对塑料模有关理论的认识,提高设计计算、制图和查阅参考资料的能力。
(数控模具设计)圆垫圈的冲裁模具设计
(数控模具设计)圆垫圈的冲裁模具设计目录摘要 (I)Abstract (II)前言 (1)第 1 章零件图及工艺方案的拟订 (2)1.1零件图及零件工艺性分析 (2)1.2工艺方案的确定 (3)第 2 章工艺设计 (4)2.1计算毛坯尺寸 (4)2.2确定排样方案 (4)2.3确定裁板方案 (5)2.4工序的合并与工序顺序 (5)2.5计算各工序的压力 (6)2.6压力机的选择 (6)第 3 章模具类型及结构形式的选择 (8)3.1 落料、冲孔复合模的设计 (8)第 4 章模具工作零件刃口尺寸及公差的计算 (9)4.1落料模刃口尺寸的计算 (9)4.2冲孔模刃口尺寸的计算 (9)第 5 章模具零件的选用,设计及必要的计算 (11)5.1成形零件 (11)5.2模架的选用 (13)5.3其他标准零件的选用 (14)第 6 章压力机的校核 (18)6.1 落料-冲孔模压力机的校核 (18)第 7 章模具的动作原理及综合分析 (19)7.1 落料、冲孔模的动作原理 (19)第 8 章凸凹模加工工艺方案 (21)8.1凸模,凹模加工工艺路线 (21)8.2模具的装配 (26)参考文献 (30)摘要本设计是对给定的产品图进行冲压模具设计。
冲压工艺的选择是经查阅相关资料和和对产品形状仔细分析的基础上进行的;冲压模具的选择是在综合考虑了经济性、零件的冲压工艺性以及复杂程度等诸多因素的基础上进行的;产品毛坯展开尺寸的计算是在方便建设又不影响模具成型的前提下简化为所熟悉的模型进行的。
文中还对冲压成型零件和其它相关零件的选择原则及选择方法进行了说明,另外还介绍了几种产品形状的毛坯展开尺寸计算的方法和简化模型,以及冲压模具设计所需要使用的几种参考书籍的查阅方法。
【关键词】工艺;工艺性;冲压工序;冲压模具;尺寸AbstractThis project is a press die designation based on the original product. The election of press process is based on consulting correlation datum and analyzing the form of manufactured product meticulous; The election of press die is based on synthesis considerations on economical efficiency 、the processing property of part and complex degree iso many factors; Calculating the work blank of manufactured product unfold dimension is lined feed on the premise of calculation convenience but without contribution die confectioning simplified frequent application cast. In the test, to introduce the election principle and means of press c on f ectioning art and miscellaneous r apport part,otherwise also introducing calculation means on the work blank from of many kinds of product unfold dimension and simplified cast, and the means of looking up on the reference books of designing press die.【key words】The craft; the technology capability; press process;punch die; the size.前言随着经济的发展,冲压技术应用范围越来越广泛,在国民经济各部门中,几乎都有冲压加工生产,它不仅与整个机械行业密切相关,而且与人们的生活紧密相连。
模具设计PPT课件

2021/3/9
20
第三章 模具设计
抽取模具元件
❖ 创建完模具体积块后,可以从工件抽取它们 以产生模具元件
2021/3/9
21
第三章 模具设计
铸模
❖ 可以通过浇道、流道和浇口来模拟填充模具 型腔,从而创建铸模,如图所示分别是参照 零件和铸模,铸模的上面有浇注系统。
❖ 铸模可以用于检查前面设计的完整性和正确 性,如果出现不能生成铸模文件的现象,极 有可能是先前的模具设计有差错或者参照零 件有几何交错的现象,应当向前检查。
❖ 6. 提取模具体积块以生成模具元件。提取完毕后模具元件即 成为功能齐全的Pro/ENGINEER零件,它可在零件模式中调 出可在绘图中使用也可用Pro/NC进行加工
❖ 7. 创建表示已填充模具型腔的模制件系统将根据减去提取部 分后工件中剩余的体积块来自动创建模制件(铸模)
❖ 8. 定义模具开口的步骤在每步中检查与静态零件的干涉必要 时修改模具元件
❖ 对于塑料模具,浇注系统一般由主流道、分流道、 冷料井和浇口组成
❖ 浇注系统的设计方法 :使用【实体】特征中切割材
料方式来建立浇注系统,; 或直接利用模具特征中
的【流道】特征建立浇注系统,利用流道特征可以 快速创建标准流道。
2021/3/9
25
第三章 模具设计
侧浇口
❖ 侧浇口
2021/3/9
26
2021/3/9
4
第三章 模具设计
❖ 3.1.2 创建模具文件
2021/3/9
5
第三章 模具设计
3.2 加载参照模型
❖ 根据型腔数目的多少,模具可以分为单腔模 具和多腔模具
2021/3/9
6
第三章 模具设计
模具设计初步ppt课件

工件的分割:
一是使用Parting Surface专用模块生成的分型面特征;
二是在参考模型或零件模型上使用【特征】中的【曲面】生成的曲 面特征。
使用第一种方法所创建的分型面是一个模具组件级的曲面特征,较
模 具
为常用,也较易于操作和管理。
设
计
概
述
2021精选ppt
25
Pro/ENGINEER
第
一
从分型面的创建原理角度而言,分型面的设计方法大致可以分为两
(10)创建浇口、流道和水线等模具特征;
(11)创建分型面,分型面创建是模具设计中重要关键的步骤;
(12)分割工件,得到模具体积块;
(13)抽取模具体积块,生成模具零件;
模
(14)开模模拟(定义模具开模的步骤),检测开模时是否存在干
具 设
涉,必要时,应对模具元件进行修改;
计 概
(15)完成详细设计,包括推出系统、水线等系统的设计;
模 具
(2)破孔。
设
通过复制参考模型曲面是一种常用、灵活的分型面创建方法,对于
计 概
结构复杂的参考模型尤其有效。
述
2021精选ppt
27
第
一
2.阴影曲面创建分型面
节
阴影曲面的构造原理是当一个与开模方向相反的光源照射在参考模
型上时,在参考模型上,系统将复制出受到光源照射到的曲面部分并生
成一个阴影曲面,同时,系统将自动填补曲面上的破孔和将阴影曲面的
述
(16)保存文件。
2021精选ppt
17
Pro/ENGINEER
四、遮蔽和取消遮蔽
第 一
在模具设计过程中,为了便于对象的显示、选取、观察,经常需
圆形毛坯模具设计
目录设计任务书 (3)1落料件毛坯尺寸的计算 (5)2冲压成型工艺分析 (6)3冲压工艺方案的确定 (6)4主要设计计算 (6)4.1拍样方式确定及计算 (6)4.2冲压力计算 (7)4.3压力中心 (8)4.4工件零件刃口尺寸 (8)4.5缓冲装置的设计计算 (9)5模具总体设计 (10)6主要零部件的设计 (10)6.1、凸模设计 (10)6.2、凹模设计 (11)6.3、凸模固定板设计 (12)6.4、定位零件设计 (13)6.5、挡料销设计 (14)6.6、卸料板设计 (14)6.7、模架及其他零件设计 (16)6.8、垫板设计 (19)6.9、紧固及其他零件设计 (20)7模具总装图 (20)8冲压设备的选定 (21)9模具主要零件加工工艺规程的编制 (22)9.1垫板的加工工艺 (22)9.2凸模固定板的加工工艺 (22)9.3凸模加工工艺 (22)9.4卸料板加工工艺 (23)9.5凹模加工工艺 (23)10小结 (24)11参考文献 (24)一、课题内容了解模具结构、模具设计及其加工制造技术的基本知识;零件冲压工艺性分析与工艺方案的确定;材料利用率及冲压工艺力的计算,模具刃口尺寸的计算,弹簧或橡皮的选用与计算;排样图设计,凸模、凹模与凸凹模的结构设计,除固定件之外的其它零件的设计;绘制模具装配图及部分零件图,编写一份详细的设计说明书。
二、课题任务要求1、通过查找与课题相关的中英文文献,了解模具的结构、模具设计及其加工制造技术的基本知识;2、装配图上要有主视图,俯视图、制件图与排样图,右下角要安排标题栏与零件明细表,主视图按模具闭合状态,俯视图只反映下模可见部分。
图上要标明必要的尺寸与技术要求,明细表的内容包括零件号、名称、数量、材料、热处理等等;3、零件图的绘制与标准要符合国家标准,要注明全部尺寸、公差配合、形位公差、表面粗糙度、材料名称、热处理及其它技术要求;4、设计说明书要尽量详细以表明自己的观点及全过程,其主要内容包括:1) 目录2) 设计任务书与产品图3) 绪论4) 零件的工艺分析,工艺方案的确定5) 模具的设计计算(包括毛坯的设计计算、排样及材料利用率的计算、冲压力的计算、压力中心的计算及刃口尺寸的计算等)6) 模具结构设计(包括凸模、凹模及凸凹模的设计,卸料部分设计、定距导料方式的设计,模架及其组成零件的选择,连接及固定零件的选择等)7) 压力机安装尺寸的校核8) 参考文献9)设计小结等。
模具设计教材 ppt课件
ppt课件
11
§对模具的认识
4.用注塑模具生产塑料制品的特点
⑴制品的精度高。通过塑料模具可以成型出比较高精度的塑料产品。
⑵可以一次性成型复杂的制品。通过巧妙地设计模具的结构,一次性就 可以生产出结构非常复杂的塑料制品,从而减少了产品的零件数量。
⑶生产效率高。模具完成一次成型循环,往往只需要几秒到几十秒的时 间,生产效率比切削加工高得多。
ppt课件
7
§对模具的认识
2. 注塑模具和注塑机
⑴什么是注塑(射)模? 模具安装在注塑机上使用。
ppt课件
8
§对模具的认识
2. 注塑模具和注塑机
⑵什么是注塑(射)机?
一台注塑机由四个基本单元组成:①合模、开模、锁模机构,②塑 化装置,③注射装置,④控制装置。
ppt课件
9
§对模具的认识
3. 注塑工艺过程
所以,在模具设计时,可以根据塑料的流动浪费材料并延长注塑成型周期,另一方面避
免流道系统尺寸太小而导致充填、保压困难。
②收缩性
热塑性塑料由熔融态到凝固态,都要发生不同程度的体积收缩。而结晶性
塑料一般比无定形性塑料表现出更大的收缩率和收缩范围。
结晶性塑料的收缩率一般在 1.0%~3.0%,而 无定形性塑料 的收缩率在
判别结晶性塑料和无定形性塑料方法: ①颜色法,不透明的或半透明的是结晶性塑料,例如聚乙烯、聚丙烯、聚甲醛、 聚酰胺、聚酯等。透明的是无定形性塑料,例如聚苯乙烯、聚碳酸酯、聚甲基 丙烯酸甲酯(有机玻璃)、聚砜等。当然,也有例外情况,比如ABS属于无定形 性塑料,却一般是不透明的。 ②燃烧法,总的来说,结晶性塑料的火焰十分像酒精燃烧的火焰,呈淡蓝色或 无色、微烟、刺鼻气味;无定形性塑pp料t课件的火焰呈黄色、黑烟、饼干香味。 17
模具设计培训资料PPT课件
5
细水口模坯计算水口拉杆行程注意事项 水口拉杆行程=水口总长+10
水口边行程=水口拉杆行程+10
注:细水口模坯中的水口板与A板之间的开模 距离不能小于120
6
采用三板模的几种情形 由点浇口进料的多腔注射模(超安阀门) 由点浇口进料的单腔注射模,包括一些成型
面积较大,为进料平衡而采用多点进料的模 具(56687灯体本体) 根据侧抽芯的需要,必须由某分型面首先分 型的模具,如在定模侧抽芯时斜导柱分别安 装在定模或动模时的情况。 在塑件脱模时必须首先从某个分型面分型, 才能将塑件顺利取出的情况,如强制脱模等。
7
1.3 热流道模具
A.可实现无废料加工,节约原料。 B.省去除凝料,修整塑件,破碎回收料等工序,因而节省人力,简化设备,
缩短成型周期,提高生产率。 C.因浇注系統在生产过程中始終处于熔融狀态,浇注系統畅通, 压力损
失小,可实现多点浇口,有利压力传递,从而克服因补塑不足所导致的 制件缩孔,凹陷等缺陷,改善应力集中产生的翘曲变形,提高制品质量。
少了塑料的用量。 ③克服了盘形浇口因形成真空、塑件难以脱模的问题。 B.缺点:
由于注射时是沿着圆周上的几小段浇口进料,塑件上可能产生几条拼合缝 尤其是在生产初期,模具温度偏低时,拼合缝尤其明显,从而影响塑件的 强度。
28
❖ 针点浇口:
是比较常用的一种浇口形式,通常用于流动性较好的塑料制品,如
PP、PE、ABS、PA类的塑件。
力降、流动速度和充模时间。 为方便加工,主流道一般不直接做在定模板上,而是采用浇口套。
在可能的情况下浇口套长度应尽量的短,以免塑料熔流压力损失过大及 减少废料、降低成本。
20
(2)分流道
模具设计与制造授课PPT(全)
IYU-Idea For Car
五.注塑模具零件的名称和基本结构--(二板模)
定位环 浇口套 A板 塑料产品 锥度定位(凹) 面板 面板
导柱
B板 回位针 顶针面板 顶针底板 支撑柱
IYU-Idea For Car
锥度定位(凸)
斜顶 方铁
底板
一般是在分型面处分开成定模板和动模板。 特点: 1、 成型后将注塑件和浇口切断并进行加工(如:边浇口、直浇口); 2、 结构简单,便于使用; 3、 适合于产品自动落下(潜伏式浇口,不需后加工); 4、 故障少,价格便宜。
IYU-Idea For Car
模具的分类
IYU-Idea For Car
模具在工业生产中的地位 模具涉及面相当广,它是一个系统工程。
IYU-Idea For Car
授课提纲
一. 二. 三. 四. 五. 六. 七. 八. 九. 十. 注塑原理介绍 塑胶材料的特性与应用; 钢材的应用; 模具的定义和分类; 注塑模具零件的名称和基本结构; 注塑模具典型的几大系统 ; 模具设计的基本流程; 新模制作流程; 模具修改流程; 模具加工工艺。
耐磨传动受 力零件及自 润滑零件 耐磨传动受 力零件及减 摩自润滑零 件 一般结构零 件,外壳等 !
(POM) (塑钢)
(PC)
耐溶剂性差,有应力 开裂现象,长期浸在 沸水中易水解,疲劳 强度差。
使用温度范围宽的仪器仪 表罩壳,飞机、汽车、电子 工业中的零件,安全帽, 耐冲击航空玻璃,电动工 具等。
A板 流道 B板
制品
IYU-Idea For Car
五.注塑模具零件的名称和基本结构--(三板模)
定位环 浇口套 大拉杆 小拉杆 面板