
蚀刻工艺简介(2D-3D)
金属蚀刻具有很高的复制性。在加工工艺制品上,只要提 供工艺品的母版底片,就能很精確的復制出幾乎相同的产 品。其次对於尺寸要求严格而又很微小,且机械加工很难 加工的零件,提供了较方便的加工方法。
化学蚀刻
材料 不锈钢、铁镍合金、铜、铝以及其它合金材料厚度(单位:mm)
规格 0.05
0.1
2、 电化学蚀刻—这是一种把工件做阳极使用电解质通电, 阳极溶解,从而达到蚀刻目的的方法,其优点在于环保方 面,对环境污染很小,对操作工人的身体健康无害,缺点 是蚀刻深度较小,大面积蚀刻时,电流分布不均匀,深度 不易控制。
3、 激光蚀刻法—优点是线性边沿整齐无侧蚀现象,但成 本很高,约为化学蚀刻法的一倍。印刷电路板行业印刷锡 膏时,所用的不锈钢丝网大多是用激光蚀刻法制作的。
蚀刻工艺简介(2D-3D)
蚀刻工艺简介(2D-3D)
目錄
一.金屬蝕刻定義及分類. 二.化學蝕刻材料厚度與精度 三、行业用途 四.金屬蝕刻工藝簡介
一.金屬蝕刻定義及分類.
金属蚀刻就是先在基板上用絲印或網印的方式把基板 上需要保護的部位遮住,然後用化學或電化學方式侵蝕掉 不需要的部位,最後退去保護膜,得到制品的一種加工方 式。是生产标牌、电路板、金属工艺品、金属版画等过程 中的关键步骤。最初的技朮工業生產應用是在印刷絲路版, 因絲路板的絲線細而密,機械加工很難完成。不同的金属 材料,性质各不相同,蚀刻图型的精度不同,蚀刻深度不 同,所采用的蚀刻方法、工艺以及所用蚀刻液的配方大不 一样,所采用的感光抗蚀材料也各不相同。
黄铜标牌
汽车标牌及饰条
2.4)工艺品:适用于各种图案加工。 如:
ห้องสมุดไป่ตู้
蝕刻鍵盤
Moto V3 金屬蝕刻鍵盤
工藝品:
四.金屬蝕刻工藝簡介
工藝流程
基板的清洗与表面处理 對於較小的平面
涂布(丝印 压膜 喷油) 工件,可直接采
热风预烘干(烘烤) 曝光 顯影
用絲印的方式完 成塗布的工序, 但對於大面積, 絲印無法進行的
不锈钢网如:
果汁机网罩 轮船模型
网片 汽车模型
2D工艺品
2.2)电子行业用栅网、阵列、金属漏板、盖板、 引线框架等。 如:格栅片、模片、盖板、引线框 架、阵列引脚、栅网 。
精密光学及机械平面零件、弹簧零件。
2D電子片 (码盘)
格栅片
模片
引线框架
阵列引脚
2D铭牌
祝寿—金贺卡
葡萄镂空花边—VIP贵宾金卡
若要永久保留固化膜,可进行140160℃/30分钟以上热烘烤
4.8 蚀刻
蚀刻 1.化学蚀刻 蝕刻液一般都是強酸或強碱。盡可能使反應快 速完成,一般蝕刻速度為0.04mm/分鐘,蝕刻 速度越快,側蝕的程度就越小,所得到的工件精 密度就越高。 2.电化學蚀刻 把工件做陽極,在電解液中通電,工件上未被保 護部位因作陽極而溶解,從而達到蝕刻的目的。 电化學蚀刻的蝕刻速率一般由工件表面的電流密 度來控制。
0.2 0.5
1
厚度公差 ±0.005 ±0.008 ±0.020 ±0.030 ±0.050
最小公差 ±0.010 ±0.025 ±0.050 ±0.120 ±0.015
最小孔径 0.05 0.1
0.2
0.3
1
最小线径 0.02 0.08 0.12
0.4
0.8
材料厚度范围2mm及以下的薄板,特别适合0.5mm以下薄板, 化学蚀刻精度与料厚成反比(2D蚀刻 穿孔 孔径要大于板材的 厚度)
4.6 補光固化
增加固化膜对底材的结合力,提高耐蚀 刻性能。
采用高压汞灯照射 或用紫外光照射, 照射時間的長短要根據各自油墨的不同特 性來決定,時間太長,油墨老化,結合力 不好導致不能很好保護工件,時間太短, 固化效果不好,結合力也不好,也不能很 好保護工件。
4.7 干燥
干燥 90-110℃/5-10分,增加固化膜对 底材的结合力,提高耐腐蚀或耐电镀性能。
工艺流程: 前处理 涂油
烘烤 曝光 显影 蚀刻 剥漆
1、 化学蚀刻法—用强酸或强碱溶液直接對工件未被保
护部位进行化学腐蚀,这也是目前使用最多的一种方法, 优点是蚀刻深度可深可浅,蚀刻速度很快,缺点是腐蚀液 对环境有很大的污染,特別是蚀刻液不易回收。並且在生 產過程中对操作工人的身体健康有害。
要在暗室中進行操作。
4.4 曝光
曝光 高压汞灯、碘镓灯、金属卤素灯。 時間:二十秒左右,抽真空;根據工件的
精度要求適當調整曝光時間。精度要求越 高,曝光時間要適當縮短。 进行检测曝光的能量尺:8-11格
4.5 顯影
显影 對於水性感光油墨,可采用1%碳酸钠水
溶液或直接用清水,温度25-30℃,手工 显影或喷射显影。 對於油性感光油墨,可采用有機溶劑進行 手工显影或喷射显影。 。
補光固化(高温固化) 產品只能采用直
干燥 蚀刻
接在工件表面塗 布顯影。
脱墨 後制作
4.1.基板的清洗与表面处理 目的:除去工件表面的防銹油、潤滑油、乳化液
及工作人員分泌的汗漬油脂等。 成份組成:氫氧化鈉、碳酸鈉等鹼性物質及十二
烷基苯磺酸鈉等。 脫脂不完全會影響後面塗布工序中保護膜與工件
的接合力,以致在蝕刻過程中保護膜脫落造成 工件的損壞。
三、行业用途:
四、化学蚀刻适用范围: 1、可加工的金属种类:各种金属、合金及不锈钢板材、
带材;2、板材厚度范围:2mm及以下薄板,特别适用0.5mm 以下薄板; 3、行业用途: (1)石油、化工、食品、制药用精密过滤网、过滤板、过 滤筒、过滤器; (2)电子行业用金属漏板、盖板、平面引脚、引线框架、 金属基片; (3)精密光学及机械平面零件、弹簧零件; (4)摩擦片及其它凹凸型平面零件; (5)金属标牌及图案复杂的金属装饰板和精美工艺品。
4.2 涂布
涂布感光油墨。 可以采用滿版印刷、刷塗、滾塗或噴塗
的方式,對油墨塗層的均一性要求不是很 高,只要能保證塗層能夠在蝕刻時對產品 需保護部位得到充分的保護。
此工序和制作網板中的塗布工序差 不多,只是制作網板是在網砂上塗感光油 墨,而金屬蝕刻是直接在工件表面塗布。
4.3 热风预烘干
热风预烘干(30-40℃,10-15分) 目的只是防止曝光時感光油墨粘住菲霖。
4、干法蚀刻(dryetch)原理介绍

4、⼲法蚀刻(dryetch)原理介绍前⾯已经简单介绍⼲法蚀刻的基本过程,这⼀节深⼊介绍⼲法蚀刻的基本原理,包括物理蚀刻,化学蚀刻,和反应离⼦蚀刻。
物理蚀刻主要是⽤plasma轰击wafer表⾯,粒⼦与粒⼦之间发⽣碰撞,达到蚀刻的⽬的,整个过程全部是物理变化,没有新的物质⽣成。
物理蚀刻是各向异性的,蚀刻⽅向沿着plasma速度⽅向,其他⽅向基本没有蚀刻,物理蚀刻没有选择性,⾼能离⼦可能会损伤器件。
化学蚀刻主要是⽤plasma与wafer表⾯材料发⽣化学反应,⽣成副产物,然后被抽⾛的过程,化学蚀刻有个要求就是副产物主要是⽓体,容易被抽⾛,化学蚀刻是各项同性的,但蚀刻过程中会产⽣聚合物polymer,会沉积在侧壁,实现各向异性的效果,通过调节化学蚀刻⽓体⽐例可以实现不同flim的选择⽐。
反应离⼦蚀刻的原理是综合物理和化学蚀刻的过程,⼀般的⼲法蚀刻都是反应性离⼦蚀刻,单纯的物理和化学蚀刻很少在⼯业上应⽤。
图1 physical etching ⽰意图图2 chemical etching⽰意图图3 reactive ion etching ⽰意图物理蚀刻主要是⽤氩⽓(Ar)轰击wafer表⾯材料,由于Ar是惰性⽓体,不会影响plasma的化学性质,物理蚀刻效果明显。
化学蚀刻主要⽤含碳氟⽓体(CXFY),基本原理是F⾃由基与Si结合⽣成⽓态的SiF4,副产物容易被抽⾛。
碳氟⽓体(CF4,CHF3,C3F8等)在化学蚀刻过程中⽣成的不饱和物质会发⽣链化反应⽣成聚合物(polymer),沉积在侧壁的polymer会阻⽌横向蚀刻的进⾏,这对吃出⾼的深宽⽐形貌有利,但沉积在电极和chamber⾥的polymer是defect source,掉下来就会形成surface particle 和pattern fail,这是dry etch 两种典型的defect。
氟碳⽐(F/C)决定polymer的⽣成,其中F/C越⼩,⽣成的polymer越多,反之F/C越⼤,⽣成的polymer越少,其中的原理是F主要与Si反应⽣成 SiF4, C是形成polymer的源头,C含量越⾼,polymer越多,⾄于为什么是碳⽣成polymer,这涉及到⾼分⼦材料的知识,这⾥不仔细介绍,感兴趣的朋友可以私底下找我交流。
氯化铜蚀刻

同时,当溶液中存在氧时,一价铜氨络离子又被 氧化为二价铜氨络离子: 4Cu(NH3)2++8NH2+02+2H2O→4Cu(NH3)42+4OH-
因此,为使溶液反应能连续不断地工作,则必须 使溶液中始终有过量的NH3和充分的O2 存在。
蚀刻工艺因素
最早是使用三氯化铁的水溶液为蚀刻液。由于存 在着溶液处理及污染等固有的缺点,而逐渐被淘 汰代之以氯化铜、过硫酸盐、过氧化氢—硫酸、 氨碱以及其它刻蚀液。
表 8-1三氯化铁蚀刻剂的组成(20℃)
重量百分比 浓度 (克/升)
(摩尔/升) 比重(克/毫升)
低溶度 28 365
LOGO
Cu+(NH4)2S2O8→CuSO4+(NH4)2S04
蚀刻工艺及工艺因素
H3PO4浓度
B
pH
A
C 硫酸的浓度
蚀刻工艺因素
溶铜量
E
D
温度
8.7 侧蚀与镀层突沿
8.7.1 侧蚀原因
在采用减成法或半加成法制造印制电路板时,在 蚀刻工艺中,随着蚀刻向纵深方向发展的同时, 铜导线的侧面地被腐蚀,这种现象成为“侧蚀”。 侧蚀现象是蚀刻中不可避免地,只能设法减少, 但不可能消除。
电镀层的总厚度小于抗蚀层的厚度,点都城不会增宽
图8-13图形电镀后Sn-Pb合金层不增宽示意图
电镀铜层的总厚度小于抗蚀层厚度,而电镀锡-铅合金 层厚度与电镀铜层厚度之和大于抗蚀层厚度时,仅镀锡 -铅合金的宽度增宽。
图8-14图形电镀后Sn-Pb合金层增宽示意图
适量 0.26
温度(℃)
40~45
pH
综述报告——刻蚀简介
微加工技术——刻蚀简介自从半导体诞生以来,很大程度上改变了人类的生产和生活。
半导体除了在计算机领域应用之外,还广泛地应用于通信、网络、自动遥控及国防科技领域。
本文主要介绍半导体制造工艺中的刻蚀工艺。
随着半导体制造大规模集成电路技术的发展,图形加工线条越来越细,硅片尺寸越来越大,对刻蚀工艺的要求也越来高。
因此,学习了解刻蚀工艺十分必要。
本文将主要从刻蚀简介、刻蚀参数及现象、干法刻蚀和湿法刻蚀四个方面进行论述。
1、刻蚀简介1.1 刻蚀定义及目的刻蚀就是用化学的、物理的或同时使用化学和物理的方法,有选择地把没有被抗蚀剂掩蔽的那一部分薄膜层除去,从而在薄膜上得到和抗蚀剂膜上完全一致的图形。
刻蚀的基本目的,是在涂光刻胶(或有掩膜)的硅片上正确的复制出掩膜图形[1]。
刻蚀,通常是在光刻工艺之后进行。
通过刻蚀,在光刻工艺之后,将想要的图形留在硅片上。
从这一角度而言,刻蚀可以被称之为最终的和最主要的图形转移工艺步骤。
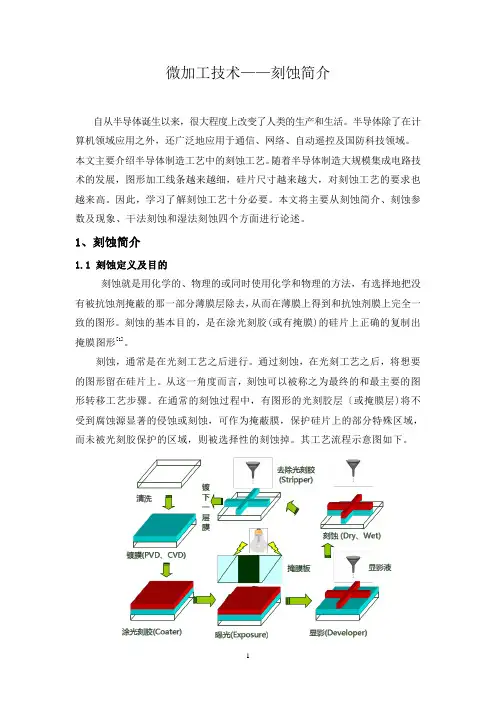
在通常的刻蚀过程中,有图形的光刻胶层〔或掩膜层)将不受到腐蚀源显著的侵蚀或刻蚀,可作为掩蔽膜,保护硅片上的部分特殊区域,而未被光刻胶保护的区域,则被选择性的刻蚀掉。
其工艺流程示意图如下。
1.2 刻蚀的分类从工艺上分类的话,在半导体制造中有两种基本的刻蚀工艺:干法刻蚀和湿法腐蚀。
干法刻蚀,是利用气态中产生的等离子体,通过经光刻而开出的掩蔽层窗口,与暴露于等离子体中的硅片行物理和化学反应,刻蚀掉硅片上暴露的表面材料的一种工艺技术法[1]。
该工艺技术的突出优点在于,是各向异性刻蚀(侧向腐蚀速度远远小于纵向腐蚀速度,侧向几乎不被腐蚀),因此可以获得极其精确的特征图形。
超大规模集成电路的发展,要求微细化加工工艺能够严格的控制加工尺寸,要求在硅片上完成极其精确的图形转移。
任何偏离工艺要求的图形或尺寸,都可能直接影响产品性能或品质,给生产带来无法弥补的损害。
由于干法刻蚀技术在图形转移上的突出表现,己成为亚微米尺寸下器件刻蚀的最主要工艺方法。
触摸屏蚀刻生产工艺
机种ALL机台号ALL名称蚀刻生产工艺一、生产设备的设定 1. 生产设备蚀刻及除油墨设备生产线分酸蚀、碱蚀、水洗、超声波清洗、风刀、烘干六段。
酸蚀、碱蚀段带水洗部分。
各段喷头要畅通, 不能有堵塞现象。
此设备可用于蚀刻ITO Glass 或ITO Film 。
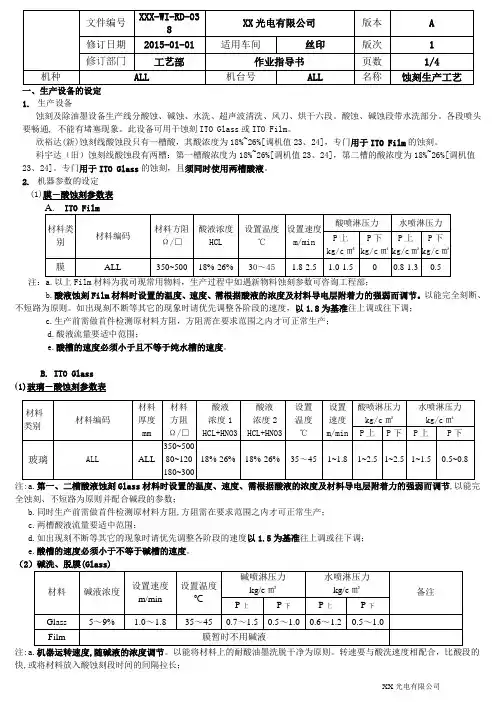
欣裕达(新)蚀刻线酸蚀段只有一槽酸,其酸浓度为18%~26%[调机值23、24],专门用于ITO Film 的蚀刻。
科宇达(旧)蚀刻线酸蚀段有两槽:第一槽酸浓度为18%~26%[调机值23、24],第二槽的酸浓度为18%~26%[调机值23、24]。
专门用于ITO Glass 的蚀刻,且须同时使用两槽酸液。
2. 机器参数的设定 (1)膜-酸蚀刻参数表A. ITO Film材料类别材料编码 材料方阻 Ω/□ 酸液浓度 HCL 设置温度 ℃ 设置速度m/min酸喷淋压力 水喷淋压力P 上 kg/c ㎡ P 下 kg/c ㎡ P 上 kg/c ㎡ P 下kg/c ㎡ 膜ALL350~50018%-26%30~451.8-2.51.0-1.50.8-1.30.5注:a.以上Film 材料为我司现常用物料,生产过程中如遇新物料蚀刻参数可咨询工程部;b.酸液蚀刻Film 材料时设置的温度、速度、需根据酸液的浓度及材料导电层附着力的强弱而调节。
以能完全刻断、不短路为原则。
如出现刻不断等其它的现象时请优先调整各阶段的速度,以1.8为基准往上调或往下调;c.生产前需做首件检测原材料方阻,方阻需在要求范围之内才可正常生产;d.酸液流量要适中范围;e.酸槽的速度必须小于且不等于纯水槽的速度。
B. ITO Glass(1)玻璃-酸蚀刻参数表注:a.第一、二槽酸液蚀刻Glass 材料时设置的温度、速度、需根据酸液的浓度及材料导电层附着力的强弱而调节,以能完全蚀刻、不短路为原则并配合碱段的参数;b.同时生产前需做首件检测原材料方阻,方阻需在要求范围之内才可正常生产;c.两槽酸液流量要适中范围;d.如出现刻不断等其它的现象时请优先调整各阶段的速度以1.5为基准往上调或往下调;e.酸槽的速度必须小于不等于碱槽的速度。
不锈钢蚀刻工艺流程
不锈钢蚀刻工艺流程
《不锈钢蚀刻工艺流程》
不锈钢蚀刻是一种常用的表面处理工艺,可以在不锈钢表面形成图案或文字,从而增加其装饰性和实用性。
下面将介绍不锈钢蚀刻工艺的相关流程。
1. 设计图案:首先,需要根据需求设计好要在不锈钢表面上蚀刻的图案或文字。
可以使用电脑绘图软件进行设计,也可以在不锈钢表面上直接绘制,然后将图案转化为数字格式。
2. 制作模板:设计好图案之后,根据图案制作蚀刻模板。
通常使用光敏膜或者激光刻版机来制作蚀刻模板。
将模板覆盖在不锈钢表面上,并用胶水固定,待干燥后即可进行下一步操作。
3. 蚀刻处理:在制作好的模板上涂抹蚀刻膏,然后将不锈钢表面浸泡在蚀刻腐蚀液中。
根据不同的蚀刻腐蚀液浓度和时间的不同,可以控制蚀刻的深浅和速度。
蚀刻完成后,将不锈钢表面清洗干净,去除残留的蚀刻膏和腐蚀液。
4. 表面处理:经过蚀刻处理的不锈钢表面会有一层薄膜,需要进行表面处理以增加光泽和美观度。
可以使用抛光机进行表面抛光,也可以进行酸洗处理或者电镀处理,最后再进行清洁和干燥。
5. 质量检验:最后,对蚀刻后的不锈钢表面进行质量检验,检查是否达到设计要求,并进行包装和保护,以防止在运输和使
用过程中受到损坏。
以上就是不锈钢蚀刻工艺的流程,通过严格的操作和质量控制,可以生产出高质量的不锈钢蚀刻制品,广泛应用于家居装饰、商业广告和工业标识等领域。
蚀刻教材(3F)

一、DES拉工艺流程:显影→蚀刻→褪膜(注:显影也称冲板)目的:将曝光时由菲林转移到干膜上的图形在铜面上表现出来。
即:干膜曝光区域的铜会留下来,未曝光区域的铜会蚀刻掉。
二、DES拉开机注意事项及参数控制1.开机前检查药水缸及水缸液位是否足够,检查冷却水、压缩空气是否打开。
2.开机后检查各段药水温度压力是否在要求范围。
3.参数控制药水参数控制:药水名称浓度显影: PC2034B 0.6~1.2%蚀刻: Cu2+ 110~170g/lH+ 1.6~2.8 N褪膜: NaOH 2~4%酸洗: H2SO4 1~3%溶液浓度配制:显影缸:A5:10LT A6:25LT A7:25LT褪膜缸:A5:27kg A6:30kg A7:30kg酸洗缸:A5:3LT A6:3LT A7:3LT配药房:显影开料缸:PC2031B 25LT褪膜开料缸:NaOH 25kg三、冲板注意事项:1.在批量冲板前,首先必须做首板,待拉长恢复,首板OK后方可生产。
2.对板面铜厚不一以及光面板/细线板,一定要按照拉长所要求的方式去放板,同时注意板的型号、层次,必须保证不放错板。
3.对于冲大背板,必须站起来冲板;对于板厚小于5mil、H/H以下的板(根据拉长要求)必须带板条冲板。
4.冲板时,板与板之间的距离保持大于2inch(即5.08cm)5.在撕膜时,板两面保护膜要同时撕下。
不允许撕了一面然后再撕另一面,避免菲林碎粘到板面,导致蚀板不净现象。
6.在撕膜时,一定要注意严防撕膜不净的问题发生,且刀片不能划入图形,以防划伤,导致报废。
7.放板时,必须双手拿板,轻拿轻放,发现有板弯或板角翘,一定将其抚平,并放好放正以防卡板。
8.对每够一批量LOT卡时,用一胶片隔开,作为该批板已完的标识。
四、执漏注意事项:1.在检查板面时,必须戴黑色胶手套,手拿板边。
严防显影不净,显影过度,撕膜不净的板流入蚀刻。
2.在操作过程中,必须做到小心操作,不要划伤板面,发现显影不净等不良板时,即时通知冲板员工停放,然后通知拉长解决。
蚀刻介绍
2、氮化硅腐蚀∶ 氮化硅腐蚀∶ 掩蔽,腐蚀速率R 10nm/min, 掩蔽,腐蚀速率R~10nm/min, Si3N4/SiO2典型选择比 10∶1; /Si,腐蚀选择比为30∶1 10∶1;对Si3N4 /Si,腐蚀选择比为30∶1 ∶ ∶ 3、多晶硅腐蚀液为 HF∶HNO3=35∶1 缺点∶由于SiO2和多晶硅的颜色都是随厚度周期 缺点∶由于SiO 变化,所以终点不易控制。 变化,所以终点不易控制。 4、铝膜腐蚀 70° 热磷酸,注意加振动及时排出副产物H 或磷酸: 70°C热磷酸,注意加振动及时排出副产物H2 。或磷酸: 硝酸:乙酸=77 =77: 硝酸:乙酸=77:3:20 的热磷酸中进行 Si3N4的湿法腐蚀 180ºC的热磷酸中进行 ,胶不能做
二、衡量蚀刻的指标
蚀刻速率:单位时间内蚀刻的厚度。 蚀刻速率:单位时间内蚀刻的厚度。
均匀性:衡 蚀刻工艺在晶片内和晶 片间的可重性。
Max − Min Unif % = 2 Ave
ቤተ መጻሕፍቲ ባይዱ
选择比: 的比值。 选择比:对 同的材 的蚀刻速 的比值。
PR E1
PR
2 1
GaAs GaAs
E2
S
=
E E
2 1
(110)晶向腐蚀 )
(100)晶向腐蚀 )
c)各向异性腐蚀自停止技术(选择性腐蚀) 各向异性腐蚀自停止技术(选择性腐蚀) 浓硼自停止( a、浓硼自停止(掺杂选择性腐蚀 氢氧化钾、EPW腐蚀液, 氢氧化钾、EPW腐蚀液,对浓硼腐蚀速率大大减小 腐蚀液 轻掺杂自停止腐蚀液: 轻掺杂自停止腐蚀液: HF:HNO3:CH3COOH=1:3:8, (P型硅变 黑),对任何重掺杂(>1019)比轻掺杂快15倍。 ),对任何重掺杂( 比轻掺杂快15倍 对任何重掺杂 15 几种显示硅缺陷的腐蚀液
金属蚀刻工艺,其实很多工程师都不了解
金属蚀刻工艺,其实很多工程师都不了解“蚀刻”二字,从字面上看表示通过侵蚀、腐蚀等方法去除物体上部分材料的意思。
其原理可能不是专业人士理解起来有点困难,但是下面这个词相信很多人都能听过:水滴石穿。
水滴石穿这个成语最早出自东汉班固的《汉书·枚乘传》,原文为“水非石之钻,索非木之锯,渐靡使之然也',指不断滴落的水滴可以滴穿石头,比喻只要坚持不懈,即使力量微弱也能达成艰巨的任务。
这是文学上的解释,但从科学的角度上看,被水“滴穿”的那部分石头,到底是怎样消失掉了呢?由于“水滴石穿”现象发生的时间跨度大,其形成的环境因素很多(物理因素、化学因素等),由于物理因素跟本文主题关系不大就不细说了,但是有一化学因素是存在的:那就是被水腐蚀了,那水是怎么样腐蚀石头的呢?我们知道,石头常见的成分有碳酸钙(CaCO₃)、硅酸盐(如CaSiO₃)和二氧化硅(SiO₂)等。
当水滴落的过程中,遇到空气中的二氧化碳(CO₂),就会生成碳酸(H₂CO₃),当然,这里可能还跟其他气体生成其他的酸性物质,碳酸和碳酸钙反应生成可溶的碳酸氢钙,化学式如下:CaCO₃+CO₂+H₂O=Ca(HCO₃)₂,由于碳酸是一种弱酸,且生成的量少,所以石头被水“滴穿”的过程是很缓慢的,所以在自然环境下,只有不断滴落的水滴才能慢慢腐蚀掉部分石头,这种现象其实就是简单的蚀刻。
完美的分割线金属蚀刻,业内通常称蚀刻,也称光化学蚀刻(photochemical etching),指通过曝光制版、显影后,将要蚀刻区域的保护膜去除,在蚀刻时接触化学溶液,达到溶解腐蚀的作用,形成凹凸或者镂空成型的效果。
蚀刻加工技术分为湿式蚀刻与干式蚀刻,湿式蚀刻最为常用,利用特定的溶液与薄膜间所进行的化学反应来去除薄膜未被光阻覆盖的部分,而达到蚀刻的目的,这种蚀刻方式也就是所谓的湿式蚀刻,所以本文重点介绍的也是湿式蚀刻。
蚀刻加工可快速、低成本地生产具有凹凸图案或纹理的金属零件,以及某些其它加工技术可能不适合加工的薄金属网孔零件。
08工艺-刻蚀
刻蚀
刻蚀
1、基本介绍 2、湿法刻蚀 3、干法刻蚀 4、刻蚀工艺
Materials Wafers Masks Design
硅片工艺流程
IC Fab Metallization
CMP
Dielectric deposition
Thermal Processes
Implant
Photolithography
氮化硅的湿法刻蚀
• 热 (150 to 200 °C) 磷 酸 H3PO4溶液。
• 对硅、二氧化硅有高选 择比。
• 应用于 LOCOS 和 STI 氮化硅去除。
Si3N4 + 4 H3PO4 Si3(PO4)4 + 4NH3
硅或多晶硅的湿法刻蚀
• 硅刻蚀通常使用混合的硝酸(HNO3) 和氢 氟酸(HF)。
干法刻蚀
• 主要为等离子体刻蚀 • 等离子体中含有高活性自由基和离子 • 自由基具有强烈的氧化性 • 离子具有一定的动能 • 仅利用活性自由基的纯化学刻蚀:PE • 同时化学和物理反应:RIE • 目前大部分图形刻蚀都采用RIE
干湿法刻蚀的比较
Etch Bias Etch Profile
Etch rate Selectivity Equipment cost Throughput Chemical usage
– 氩溅射刻蚀
化学方式
• 纯化学反应 • 反应产物是气体 • 高选择比 • 各向同性的形貌 • 例如:
– 干法去胶 – LOCOS 和STI 的氮化硅去除
物理/化学混合方式 (反应离子刻蚀 (RIE) )
• 结合物理和化学的刻蚀 • 等离子体:离子轰击加上自由基反应 • 名字的误导, 应该称为离子辅助刻蚀 (IAE) • 高速可控的刻蚀速率 • 各向异性可控的形貌 • 好的可控的选择比 • 在8英寸厂所有的图形刻蚀都使用RIE工艺。
半导体工艺-干法刻蚀-铝刻蚀
干法刻蚀之铝刻蚀在集成电路的制造过程中,刻蚀就是利用化学或物理方法有选择性地从硅片表面去除不需要的材料的过程。
从工艺上区分,刻蚀可以分为湿法刻蚀和干法刻蚀。
前者的主要特点是各向同性刻蚀;后者是利用等离子体来进行各向异性刻蚀,可以严格控制纵向和横向刻蚀。
干法的各向异性刻蚀,可以用表面损伤和侧壁钝化两种机制来解释。
表面损伤机制是指,与硅片平行的待刻蚀物质的图形底部,表面的原子键被破坏,扩散至此的自由基很容易与其发生反应,使得这个方向的刻蚀得以持续进行。
与硅片垂直的图形侧壁则因为表面原子键完整,从而形态得到保护。
侧壁钝化机制是指,刻蚀反应产生的非挥发性的副产物,光刻胶刻蚀产生的聚合物,以及侧壁表面的氧化物或氮化物会在待刻蚀物质表面形成钝化层。
图形底部受到离子的轰击,钝化层会被击穿,露出里面的待刻蚀物质继续反应,而图形侧壁钝化层受到较少的离子轰击,阻止了这个方向刻蚀的进一步进行。
在半导体干法刻蚀工艺中,根据待刻蚀材料的不同,可分为金属刻蚀、介质刻蚀和硅刻蚀。
金属刻蚀又可以分为金属铝刻蚀、金属钨刻蚀和氮化钛刻蚀等。
目前,金属铝作为连线材料,仍然广泛用于DRAM和flash等存储器,以及0.13um 以上的逻辑产品中。
本文着重介绍金属铝的刻蚀工艺。
金属铝刻蚀通常用到以下气体:Cl2、BCl3、Ar、 N2、CHF3和C2H4等。
Cl2作为主要的刻蚀气体,与铝发生化学反应,生成的可挥发的副产物AlCl3被气流带出反应腔。
BCl3一方面提供BCl3+,垂直轰击硅片表面,达到各向异性的刻蚀。
另一方面,由于铝表面极易氧化成氧化铝,这层自生氧化铝在刻蚀的初期阻隔了Cl2和铝的接触,阻碍了刻蚀的进一步进行。
添加BCl3 则利于将这层氧化层还原(如方程式1),促进刻蚀过程的继续进行。
Al2O3 + 3B Cl3→ 2AlCl3 + 3BOCl (1)Ar电离生成Ar+,主要是对硅片表面提供物理性的垂直轰击。
N2、CHF3和C2H4是主要的钝化气体,N2与金属侧壁氮化产生的AlxNy,CHF3和C2H4与光刻胶反应生成的聚合物会沉积在金属侧壁,形成阻止进一步反应的钝化层。