
回流焊保养记录表
保养周期 1 D D D D D D Z Z M
2
3
4
5
6
7
8
9
10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1.各单位主管不定期实施审核。 2.保养周期可分为:每天(D)
保养人签名: 每周(Z)
组长签名: 每月(M)
主管签名:
3.设备正常请用“√"表示,异常请用”N"表示,维修请用“N1"表示,机坏请用”N2"表示,暂停请用“N3表示。 4.星期请用“0”表示。
注意:在完成以上项目工作时,请务必确保安全后在操作,避免发生事故! 切记!
回流焊保养记录表
2015年11月
NO 1 2 3 4 5 6 7 8 9 项目
表面清洁 实际温度与设定温度是 否相符 各个开关是否正常 机器各零部件是否正常 冷却小风扇,导轨链条 轨道的异物清洁 各功能开关是否正常 检查润滑链条的润滑上 油状况 检查/调整传送链/带, 链轮、滚筒、紧固螺丝 检查线路是否可靠
回流焊日常保养检测记录表

养 抽风区松香
清洁
螺丝、插头
有无松动
报警装置
是否正常
电源
是否正常
保养人执行
稽核人确认
备注:1.以上检视状况在使用中必须每日执行,保养人为设备操作员,稽核人为组长、技术员。 2.如检查无异常并执行保养请在相关项目栏里大“√”,休假请打“X”,无需保养项目请打“○”。
保养项目保养标准或要求10111213141516171819202122232425262728293031设备表面用干毛巾擦拭冷却风扇检查是否工作正常链条铁丝网是否变形跳动检查温区是否与设定值一致轨道炉前炉后宽度是否一致是否一致过炉方式确认托盘链条网链条齿轮各按键是否正常冷却风扇用白布清洗链条清洁加高温油各感应器是否正常螺旋线性导轨是否有异物炉内杂物用吸尘器清洁电气线路是否有漏气漏电破损转动部分加润滑油检查温区是否与设定值一致抽风区松香清洁螺丝插头有无松动报警装置是否正常电源是否正常保养人执行稽核人确认备注
日
温区
检查温区是否与设定值一致
保
轨道
炉前炉后宽度是否一致
养 炉温与所过PCB板
是否一致
过炉方式确认
托盘、链条、网
链条、齿轮
合紧
各按键
是否正常
周
冷却风扇
保
链条
养 各感应器
用白布清洗 清洁、加高温油
是否正常
螺旋线性导轨
是否有异物
炉内杂物
用吸尘器清洁
电气线路
是否有漏气漏电、破损
月
转动部分
加润滑油
保
温区
检查温区是否与设定值一致
设 备
保养项目
保养标准或要求
设备日常保养检测记录表
设
线
SMT所有机器的保养记录表

MSR-1 MSR-2 MSR-3 YS12-1 YS12-2 YS12-3 YS12-4 NPM-1 NPM-2 回流焊1 回流焊2 半自动1 半自动2 半自动3 半自动4 空压机 AOI-1 AOI-2 电桥 空压机 1.气缸更改,吸嘴更换,气管更换,反光盖更换,冷却风扇更换,板卡更换,或者换修,驱动器更换,或者换修,其他维修,校正保养,写好更换维修类型,
年
9月
2
3
4 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
汽缸更改两个32+25
更换气缸
吸嘴清洁 吸嘴清洁 吸嘴清洁
IC烧坏
维修
备 表格编号:QT-E-033
注
深圳市汇杰伟业科技有限公司
维修记录报表
日期 2018 备注 设备 日期 1 2 3 4 5 6 7 8 年 10月 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
深圳市汇杰伟业科技有限公司
维修记录报表
日期 2018 日期 备注 1 设备
MSR-1 MSR-2 MSR-3 YS12-1 YS12-2 YS12-3 YS12-4 NPM-1 NPM-2 回流焊1 回流焊2 半自动1 半自动2 半自动3 半自动4 空压机 AOI-1 AOI-2 电桥 空压机 1.气缸更改,吸嘴更换,气管更换,反光盖更换,冷却风扇更换,板卡更换,或者换修,驱动器更换,或者换修,其他维修,校正保养,写好更换维修类型,
备 表格编号:QT-E-033
注
回焊炉操作保养(新格式)

第十七步:打开过滤网安全盖
第十八步:打开过滤网密封盖
注意:黑色锁扣向下打开安全盖
注意:戴专用胶手套将锁扣向上扳 开取出密封盖
第十九步:取出过滤网
第二十步:过滤网清洁
注意:戴上专用胶手套向外平拉取出。
取出后放入胶箱。不能将松香杂物弄到 地板上
注意:过滤网需放在胶箱内加入专
用清洗剂使用钢刷来回刷洗正反面 成银白色
注意:炉膛内无PCB才可关闭机器加
热打开冷却按钮,待所有温区温度 下降至100℃以后可关闭计算机和机
器总闸
第十一步:回流焊日保养外观清洁
第十二步:检查型号灯、加油装置
注意:只清洁机器表面、显示器、键 盘使用干布条清洁,不可沾任何溶剂
注意:加油器内高温油少于容器1/3 时及时补充
第十三步:检查回流焊网带运行
第三步:打开机器启动电源
第四步:打开机器电脑主机
注意:顺时针旋转启动按钮待启动按
钮显示绿白色通电后松手,再按下旁 边UPS供电按钮
注意:开机白色按钮向下按一下
第五步:输入用户名和密码
第六步:调取温度曲线文件
注意:输入用户名为小写登录
注意:打开文件时调取相对应PCB名 称
第七步:分别打开机器运行启动按钮
洗10次去除杂物
注意:使用无尘布条沾少许酒精溶 剂擦拭
第二十五步:打开回流焊后安全盖
第二十六步:拆下松香排出管道
注意:打开安全盖后将支撑安全汽缸放 入孔内
注意:拆螺丝使用6.5MM十字螺丝 刀,将红色管道下所有螺丝拧松 (不需完全拆除)后向上抬出管道
放入操场进行清洗
第二十七步:导轨保护盖拆卸
第二十八步:将导轨丝杆加油
第三十二步:填写保养记录
设备维修保养记录表

设备维修养护记录表
口机电设备口机械仪表口辅助设施年月日编号备注:每周周六对厂内所有设备进行检查,维修、保养。
每日设备维修养护记录表
备注:(1)设备正常打“√”不正常打“×”停机待机打“○”(2) 设备不正常时,应及时填写维修报表,上报主任及时处理保证正常生产。
设备维修记录表
注:维修人员必须认真填写表格,为日后设备保养和维修摸索一个好的章程。
年度维修保养记录表
每日设备维修养护记录表
备注:(1)设备正常打“√”不正常打“×”停机待机打“○”(2) 设备不正常时,应及时填写维修报表,上报主任及时处理保证正常生产。
设备维修养护记录表。
设备维修保养记录表
设备维修保养记录表每周设备维修养护记录表设备名称:传送带、称焊、老化线、刷锡机、回流焊申报人:设备维修保养人员日期:年月日编号:序号型号:设备型号主任:设备维修保养主任大修/XXX:设备维修保养类型保修内容:设备维修保养的具体内容维修人/保养人:设备维修保养人员保养周期:设备维修保养周期序号:设备维修保养记录的序号故障现象:设备出现的故障现象是否7S管理:设备是否符合7S管理要求检查各紧固点是否松动:检查设备各紧固点是否松动设备电气箱是否有损坏:检查设备电气箱是否有损坏设备各转动部位是否正常:检查设备各转动部位是否正常检查各润滑部件供油充足否:检查设备各润滑部件供油是否充足冷却通道风扇是否通畅:检查设备冷却通道风扇是否通畅回流焊箱内温度是否校准:检查回流焊箱内温度是否校准电脑系统是否正常:检查设备电脑系统是否正常报警提示是否记录:检查设备报警提示是否记录操作人人员是否培训后上岗:检查设备操作人员是否经过培训后上岗操作人定期考试通过上岗:检查设备操作人员是否定期考试通过上岗仪表是否正常显示:检查设备仪表是否正常显示风道压力表是否有积水现象:检查设备风道压力表是否有积水现象运行轨道是否平行/是否有跑偏:检查设备运行轨道是否平行,是否有跑偏现象变频器是否工作正常:检查设备变频器是否工作正常指示灯是否正常:检查设备指示灯是否正常备注:每周周六对厂内所有设备进行检查,维修、保养。
每日设备维修养护记录表设备名称:设备名称岗位司机:设备维修保养人员日期:年月日序号:设备维修保养记录的序号电源供电是否正常:检查设备电源供电是否正常按钮是否正常:检查设备按钮是否正常是否能听见机械异响、摩擦:检查设备是否发出机械异响、摩擦声润滑部分是否擦拭润滑:检查设备润滑部分是否擦拭润滑设备是否符合6S管理要求:检查设备是否符合6S管理要求岗位工是否持证上岗:检查设备岗位工是否持证上岗气压是否正常:检查设备气压是否正常X、Y、Z轴是否正常:检查设备X、Y、Z轴是否正常挤压刀片是否适度:检查设备挤压刀片是否适度指示灯是否正常:检查设备指示灯是否正常备注:(1)设备正常打“√”不正常打“×”停机待机打“○”(2)设备不正常时,应及时填写维修报表,上报主任及时处理保证正常生产。
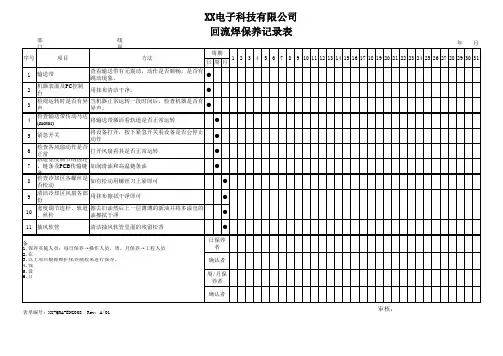
回流焊保养记录表
日保养 者
确认者
周/月保 养者
确认者
表单编号:XX-QRA-ENG008 Rev:A/01
审核:
序号1方法项目检查冷却区各螺丝是否松动如有松动用螺丝刀上紧即可清洁冷却区风扇各部份用抹布擦拭干凈即可宽度调节连杆轨道丝杆擦去旧油然后上一层薄薄的新油并将多溢出的油擦拭干凈紧急开关468101112131415161718192021222324282526表单编号
XX电子科技有限公司
回流焊保养记录表
部 门
序号
项目
线 别
方法
年月 周期
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 日周月
1 输送带
查看输送带有无震动,动作是否顺畅,是否有 跳动现象。
●
2
机器表面及PC控制 台
用抹布清洁干净。
条
8
检查冷却区各螺丝是 否松动
如有松动用螺丝刀上紧即可
● ●
●
9
清洁冷却区风扇各部 份
用抹布擦拭干凈即可
●
10
宽度调节连杆、轨道 擦去旧油然后上一层薄薄的新油并将多溢出的
、丝杆
油擦拭干凈
●
11 抽风软管
清洁抽风软管里面的残留松香
●
备 1.保养实施人员:每日保养→操作人员,周、月保养→工程人员
2.在 3.以上项目根据维护保养规程来进行保养。
●
3
检视运转时是否有异 声
当机器正常运转一段时间后,检查机器是否有 异声。
●
4
检查输送带传动马达 将输送带激活看轨道是否正常运转 (mo按下紧急开关看设备是否会停止 动作
回流焊保养记录表-MR933
正常
× 故障要修理
△ 要注意
1 清洁排风系统管道 2 清洗链条
执行 作业员 确认 工程师 备 1.日保养需要生产人员每日生产前进行,并由生产班长确认执行情况 注 2.月级以上维护需要生产人员在设备工程师的指导下完成并由设备工程师确认执行情况
记录符号:
√
录表
年月:
27 28 29 30 31
MR933回流焊保养记录表
设备名称: NO 点检内容
1 清洁设备表面 日 维 护 2 检查回流焊出口端与缓冲台是否对齐 3 检查链条滚动是否平稳 4 检查回流焊报警灯塔是否工作正常 1 用沾完洗涤剂的无纺布清洁传感器 周 维 护 2 检查上油装置是否正常,链条是否润换充分 3 清洁进出口的油污 4 使用轨道自动调节功能将轨道从最大调至最小 1 用洗尘器清洁炉膛内部 2 用酒精清洁炉膛内部加热板 月 维 护 3 将上油装置装满高温链条油 4 检查回流焊轨道是否变形 5 更换排风口过滤棉,并清洁排风口 6 检查回流焊各个加热风扇是否工作正常 半 年 维 护 年 维 护 1 清洁链条齿轮油污 2 清洁冷却区松香 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16
无铅回流焊日常保养记录表
目视检查链条无抖动、 变形
目视检查回流炉下地 面,若有异物则及时清 理
1>日保养由操作员进行用“√”表示完成,未做保养用“∕”表示。 2>工具:镊子、扳手、起子、吸尘器、打油枪。 3>如发现机器有故障问题时,不能擅自维修,必须及时通知设备管理人员处理。 4>保养过程中必须注意安全作业。
Hale Waihona Puke 保养人:审核:设备编号:
序 号
保养项目
作业方法
流焊日常保养记录表
无铅回
线别:
年月
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1 外壳
用软布将机器表面擦净
2 风扇
用吸尘器将机壳上各排 风口的灰尘吸净
批准:
3 清洁传感器
用软布将炉子前后传感 器灰尘擦掉
4 丝杆
检查宽度调节丝杆上有 无碎屑,将其清理干净
5 传送带
用滴油器在传送链上加 高温油,数量为每链 1/2~2/3油瓶体积
6
机器表面螺钉
目视检查发现有松动、 掉落及时通知技术员
7
运行中无异音
链条在正常转动时,听 听有无异响
8 轨道 9 机器下地面
注意事项:
630 回流焊V-FC8800-LF型机器保养记录
回流焊V-FC8800-LF型机器保养记录
说明:
机器日保养每天一次;内容:机器外壳清洁,参数校对。
机器周保养每周一次;内容:机器外壳清洁,传动和丝杆机构清洁,加润滑油保养及工作平台和风机检测维护。
机器月保养每月一次;内容:机器外壳清洁,传动和丝杆机构清洁,平台和风机维护,炉温和探头测试并校正,气压和电磁阀监测等。
机器年保养每年一次,由专人保养;内容:除以上保养之外附加系统参数校正,机器整机校正及检验等。
传动机构包括网链、网链带动轴、加热面板;机器外壳包括键盘、显示器、鼠标、机器整体外壳等;平台包括机器前后接驳台、网链下平台;炉温测试包括炉温曲线测试、炉温曲线校正、机器内电热偶检测等;气压和电磁阀检测包括气压参数校对、机器开合盖是否平稳、电磁阀工作是否漏气等。
以上保养部分在相应的框内打“√”,未保养的部分不作注明。
最新回流焊保养记录表整理
NO项目保养周期12345678910111213141516171819202122232425262728293031 1表面清洁D
2实际温度与设定温度是
否相符
D
3各个开关是否正常D 4机器各零部件是否正常D
5冷却小风扇,导轨链条
轨道的异物清洁
D
6各功能开关是否正常D
7检查润滑链条的润滑上
油状况
Z
8检查/调整传送链/带,
链轮、滚筒、紧固螺丝
Z
9检查线路是否可靠M
3.设备正常请用“√"表示,异常请用”N"表示,维修请用“N1"表示,机坏请用”N2"表示,暂停请用“N3表示。
4.星期请用“0”表示。
注意:在完成以上项目工作时,请务必确保安全后在操作,避免发生事故!切记!2015年11月
回流焊保养记录表
1.各单位主管不定期实施审核。
保养人签名:组长签名:主管签名:
2.保养周期可分为:每天(D) 每周(Z) 每月(M)。