
波峰焊点检记录表
波峰焊接 锡缸升降机械部位清理注油 月 区 导轨升降机械部位清理注油 月 清理风扇表面杂物与污垢 冷却区 电机风轮轴承处加高温油 月 周
操作担当
操作确认
备注(设定温度修改时记录) (备注:波峰焊锡炉设定温度与锡炉温度、锡缸温度每天上午8:00确认一次,下午12:30确认一次)。
波峰焊点检记录表
年
项 目
月
操作方式 检查 频率 日 日 月 日 周 日 日 月 日 月 日 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26
表号:QP-D02-06
27 28 29 显示区 预热区 PCB进口 区 清洁显示器表面污垢 清洁各预热区 用抹布清洁锡渣等异物 清理喷雾区上方遮网 喷雾区 用酒精清洗喷头 清扫传送连抓遗留异物 运输系统 在传输链条上注高温油 用抹布清洁锡渣灰尘 清 洁 保 养 排风系统 清除前后排风过滤网 清除锡缸中的氧化物
合集下载
焊机点检表
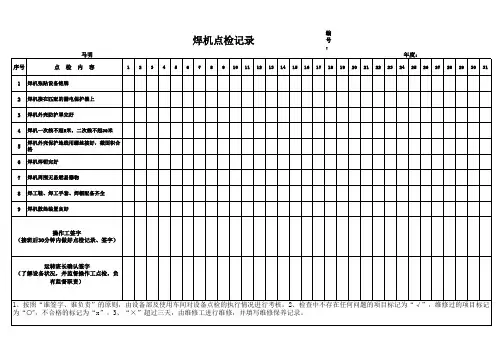
5
焊机外壳保护地线用螺丝接好,截面积合 格
6 焊机焊钳完好
7 焊机周围无易燃易爆物
8 焊工鞋、焊工手套、焊帽配备齐全
9 焊机散热装置良好
操作工签字 (接班后30分钟内做好点检记录、签字)
运转班长确认签字 (了解设备状况,并监督操作工点检,负
有监督职责)
1、按照“谁签字、谁负责”的原则,由设备部及使用车间对设备点检的执行情况进行考核。2、检查中不存在任何问题的项目标记为“√”,维修过的项目标记 为“⭕”,不合格的标记为“x”。3、“×”超过三天,由维修工进行维修,并填写维修保养记录。
序号
马明 点检内容
编
焊机点检记录Hale Waihona Puke 号:年度:
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1 焊机张贴设备铭牌
2 焊机接在匹配的漏电保护器上
3 焊机外壳防护罩完好
4 焊机一次线不超5米,二次线不超30米
波峰焊温度记录表

第一预热区
第二预热区
第三预热区
备注:1、生产前必须测试各温区的实际温度是否在设定的正常范围内,操作员必须及时、准确的对各温区的温度作好记录。 2、非技术人员未经相关人员同意不允许改动炉温的任何参数,以避免不必要的事故发生。 3、休息日或者停机打/。
操作员:
审核:
批准:
深圳市星辉佰利科技有限公司
波峰焊温度记录表 机器名称: 设备编号: 线别: 单位:℃ 月
日期 温区名称
1
2
3
4
5
6
7
8
9
10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
上午 锡炉温度 下午 加班 上午 下午 加班 上午 下午 加班 上午 下午 加班
波峰焊点检表

设备维护点检保养记录表
设备名称:波峰焊
保养项目
运输系统
文件编号:RF-QF-ETD-0013
方法
打开链轮盒,开动链条用毛刷涂高温油
秒表及尺寸实测链速,目视传送是否稳定 检查导轨上各丝杆上螺丝是否有松动现象
年
期
月
内容
定期保养传送链条 检查链爪速度及状态 导轨各部位螺丝检查
链爪和运输链限力器的更换
频率
一周 开机 一月 一年 三天 一周 一年 一周 一天 一天 3月 一周 一周 2天 半年 一月 2天 1h 一周 一月 一月 一天 3月 一天 3月 一周
保
1 2 3 4 5 6 7 8
养
日
9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
洗爪 清洁洗爪盒 更换毛刷 助焊剂系统 助焊剂比重测试 气源压力检查
助焊剂喷嘴处气压流量检查
详见用户手册 打开洗爪、运输及抽水泵 洗爪液更换,过滤网清洁 毛刷经使用被磨损后应及时更换
喷雾状态确认 清洗喷雾系统 清洗喷嘴 润滑直线轴承 清洁抽风机 清理发热部件的污渍 设定温度确认 清洁喷口整流网
异常情况记录 保养人签字 每天生产前后都要对设备进行保养,保养后,用“√”表示,“×”表示有异常情况, 应在“异常情况记录”栏予以记录,并联系相关人员处理。
用吸入式比重计测试,要求松香0.83g/cm³
开机后目视压力表,固定在0.5MPA
气压0.1MPA以上,流量0.2以上
用纸板感测喷雾量大小,表面细密均匀
清洗空气过滤器及排风管 清洁过滤器和气管内的污渍和水分
喷雾系统
预热系统 锡炉
机身
设备名称:波峰焊
保养项目
运输系统
文件编号:RF-QF-ETD-0013
方法
打开链轮盒,开动链条用毛刷涂高温油
秒表及尺寸实测链速,目视传送是否稳定 检查导轨上各丝杆上螺丝是否有松动现象
年
期
月
内容
定期保养传送链条 检查链爪速度及状态 导轨各部位螺丝检查
链爪和运输链限力器的更换
频率
一周 开机 一月 一年 三天 一周 一年 一周 一天 一天 3月 一周 一周 2天 半年 一月 2天 1h 一周 一月 一月 一天 3月 一天 3月 一周
保
1 2 3 4 5 6 7 8
养
日
9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
洗爪 清洁洗爪盒 更换毛刷 助焊剂系统 助焊剂比重测试 气源压力检查
助焊剂喷嘴处气压流量检查
详见用户手册 打开洗爪、运输及抽水泵 洗爪液更换,过滤网清洁 毛刷经使用被磨损后应及时更换
喷雾状态确认 清洗喷雾系统 清洗喷嘴 润滑直线轴承 清洁抽风机 清理发热部件的污渍 设定温度确认 清洁喷口整流网
异常情况记录 保养人签字 每天生产前后都要对设备进行保养,保养后,用“√”表示,“×”表示有异常情况, 应在“异常情况记录”栏予以记录,并联系相关人员处理。
用吸入式比重计测试,要求松香0.83g/cm³
开机后目视压力表,固定在0.5MPA
气压0.1MPA以上,流量0.2以上
用纸板感测喷雾量大小,表面细密均匀
清洗空气过滤器及排风管 清洁过滤器和气管内的污渍和水分
喷雾系统
预热系统 锡炉
机身
波峰焊点检表
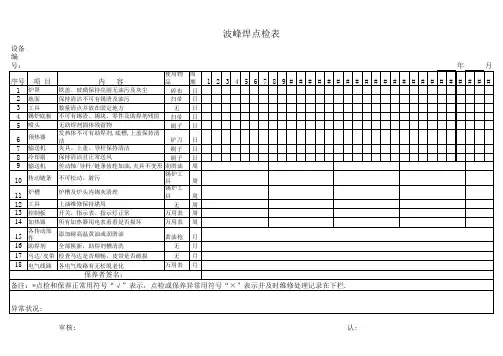
洁
铲刀 日
ቤተ መጻሕፍቲ ባይዱ
7 输送机 夹具、上盖、导杆保持清洁
刷子 日
8 冷却扇 保持清洁且正常送风
刷子 日
9 输送机 传动轴/导杆/链条齿轮加油,夹具不变形 润滑油 周
10 传动链条 不可松动、脏污
11 炉槽
炉槽及炉头内锡灰清理
锡炉工
具
周
锡炉工
具
周
12 工具
上油维修保持堪用
无周
13 控制板 开关、指示表、指示灯正常
波峰焊点检表
设备
编
号:
序号 项 目
内容
使用物 周
品
期
1 炉罩
铁盖、玻璃保持亮丽无油污及灰尘
碎布 日
2 地面
保持清洁不可有锡渣及油污
扫帚 日
3 工具
数量清点并放在固定地方
无日
4 锡炉底板 不可有锡渣、锡块、零件及助焊剂残留 扫帚 日
5 喷头
无助焊剂固体残留物
刷子 日
6 预热器
发热体不可有助焊剂,底槽,上盖保持清
万用表 周
14 加热器 所有加热器用电表看看是否损坏
万用表 周
15
各传动部 件
添加耐高温黄油或润滑油
黄油枪 月
16 助焊剂 全部换新,助焊剂槽清洗
无月
年
月
1 2 3 4 5 6 7 8 9# # # # # # # # # # # # # # # # # # # # # #
17 马达/皮带 检查马达是否顺畅,皮带是否破损
18 电气线路 各电气线路有无松脱老化 保养者签名:
无月 万用表 月
备注:*点检和保养正常用符号“√”表示,点检或保养异常用符号“×”表示并及时维修处理记录在下栏.
波峰焊日常维护检查表

中队波峰焊机周维护检查表
2 3 4 5 6 7 8 9
10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
注:检查正常打√,检查不符合打×,并在异常情况记录中作记录,需报修的填写报修单.该检查表由操作工每天负责设备的检查与保养,其他人员负责对保养状况进行复查,以确保设备的正常运行。
水泥厂
序号 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 操作者 组长 带班管教 中队干部 中讯检查员 异常情况记录: 维护项目及内容 喷嘴 清洗箱 电眼 助焊剂箱 喷雾系统 反射盘 网盖 预热系统 输送链 导轨 链刷 调速电机 排烟风机 输送系整体 冷却风机 电柜风机 工作指示灯 冷却系统 应急钮 锡锅 波峰高度显示 电机 触摸屏 波峰焊机外观 地面 检查方法 目视 目视 试验目视 目视 试验目视 目视 目视 目视 目视 目视 目视 目视 目视 目视 目视 目视 目视 温度计 目视 目视 试验目视 目视 目视 目视 是否有清洗剂
控制箱调气调水阀 目视
目视 耳听 表面清洁无杂音
注:检查正常打√,检查不符合打×,并在异常情况记录中作记录,需报修的填写报修单.该检查表由操作工每天负责设备的检查与保养,其他人员负责对保养状况进行复查,以确保设备的正常运行。
水泥厂
序号 1 2 3 4 操作者 组长 带班管教 中队干部 中讯检查员 异常情况记录: 维护项目及内容 助焊剂箱内 锡锅内 预热器上 马达限力器 检查方法 放水检查 放锡检查 目视 目视 是否有沉淀 是否有锡渣沉淀、 是否有助焊剂积垢 摩擦面是否光滑、无油渍 判断结果 1
波峰焊机维护与保养记录表

二级保养人员
三级保养
1、重复一、二级保养
三级保养人员
2、检查锡炉、机体及水平调试
3、检查电器电路性能
单位主管
4、各部件的精密检查和调整
说明
a、三级保养按《生产设备检查维护计划表》执行;
b、二、三级保养需更换零件或特殊情况在备注栏注明:
A:未需要保养B:已保养C:需要更换配件
Xห้องสมุดไป่ตู้有限公司
波峰焊机维护与保养记录表
设备编号:年
保养级别
主要检查项目
1月
2月
3月
4月
5月
6月
7月
8月
9月
10月
11月
12月
备注
二级保养
1、重复一级保养
2、清洗喷嘴及助焊剂容器
3、清洁助焊剂容器,检查各管路是否畅通
4、检查运输链爪是否变形并调校
5、清洁锡炉及喷流钢网
6、对各运转轴承及齿轮加油
7、检查锡炉预热器,内部接线端子是否老化,以及各部份螺丝是否松驰?
三级保养
1、重复一、二级保养
三级保养人员
2、检查锡炉、机体及水平调试
3、检查电器电路性能
单位主管
4、各部件的精密检查和调整
说明
a、三级保养按《生产设备检查维护计划表》执行;
b、二、三级保养需更换零件或特殊情况在备注栏注明:
A:未需要保养B:已保养C:需要更换配件
Xห้องสมุดไป่ตู้有限公司
波峰焊机维护与保养记录表
设备编号:年
保养级别
主要检查项目
1月
2月
3月
4月
5月
6月
7月
8月
9月
10月
11月
12月
备注
二级保养
1、重复一级保养
2、清洗喷嘴及助焊剂容器
3、清洁助焊剂容器,检查各管路是否畅通
4、检查运输链爪是否变形并调校
5、清洁锡炉及喷流钢网
6、对各运转轴承及齿轮加油
7、检查锡炉预热器,内部接线端子是否老化,以及各部份螺丝是否松驰?
波峰焊日常保养点检表
文件类型
深圳市博实结科技有限公司
受控文件
文件编号 文件版本
文件页码
QR-SC-06 A.0
共1页 / 第1页
受控章
文件名称
波峰焊日常保养点检表
记录月份
2016 年 10 月
序 号
项目
标准参考/方法
工具/仪器 频率
日期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
扫把、拖把
1次/天
未生产打△
技术员签字
备注:点检正常打“√”标示,点检异常打“×”,未生产打“△”示(检查时用“正”字的形式标示)
注:每月记录完成交审批受控后保存
编制
宋金光
审核
复核
批准
1
锡炉炉体 锡量
静止时锡液面距槽边沿 20±2mm
钢尺/目视
1次/2小时
2
用漏勺将漂浮在锡表面 的氧化物去除,
漏勺
锡槽
3
用不锈钢条将锡流动的 通路清理通畅
挡条
3次/天
在PCB板经过锡波时听
4 板面温度 焊接时的声音,
目视/听
“滋滋”的声音为OK
4次/天
清理气缸上盖、托盘、
5
喷嘴及周围的 铲刀、抹布 清洗喷雾 助焊剂、污物,检查接 、酒精
1次/天
系统
头和气管漏气
6
清洗助焊剂喷枪 酒精、刷子 4次/天
关机,用抹布风枪清洁 风枪,抹布
7 整机6S 机身上下内外轨道和锡 、酒精、铲 1次/天
槽四周的锡粒、灰尘。 刀
8
各光眼(红 外线)清
深圳市博实结科技有限公司
受控文件
文件编号 文件版本
文件页码
QR-SC-06 A.0
共1页 / 第1页
受控章
文件名称
波峰焊日常保养点检表
记录月份
2016 年 10 月
序 号
项目
标准参考/方法
工具/仪器 频率
日期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
扫把、拖把
1次/天
未生产打△
技术员签字
备注:点检正常打“√”标示,点检异常打“×”,未生产打“△”示(检查时用“正”字的形式标示)
注:每月记录完成交审批受控后保存
编制
宋金光
审核
复核
批准
1
锡炉炉体 锡量
静止时锡液面距槽边沿 20±2mm
钢尺/目视
1次/2小时
2
用漏勺将漂浮在锡表面 的氧化物去除,
漏勺
锡槽
3
用不锈钢条将锡流动的 通路清理通畅
挡条
3次/天
在PCB板经过锡波时听
4 板面温度 焊接时的声音,
目视/听
“滋滋”的声音为OK
4次/天
清理气缸上盖、托盘、
5
喷嘴及周围的 铲刀、抹布 清洗喷雾 助焊剂、污物,检查接 、酒精
1次/天
系统
头和气管漏气
6
清洗助焊剂喷枪 酒精、刷子 4次/天
关机,用抹布风枪清洁 风枪,抹布
7 整机6S 机身上下内外轨道和锡 、酒精、铲 1次/天
槽四周的锡粒、灰尘。 刀
8
各光眼(红 外线)清
电焊机点检记录表
电焊机点检记录表
设备名称点检项目
1234567891011121314151617181920212223242526272829 3031
1.电器连接线可靠牢固。
2.启动是否正常,无异常响声。
3.地线是否连接正常。
4.电源线是否有破损,有无漏电现象。
5.周边工作环境是否安全。
6.焊把是否完好,无破损。
7.焊机整体外观清洁。
1.设备使用人每日按照点检项目对设备进行例行检查,确保设备运行正常,并签名确认;
2.若设备出现异常应及时停止使用,并通知机修人员维修,并将问题点清楚地记录说明;
3.每日点检后,在点检表上对应日期进行标识:正常打“√”异常打“×”已修打“△”
4.设备管理员不定时检查各设备点检情况,发现问题予以及时纠正和上报处理;
车间主任:设备管理员:浙江江兴汽车检测设备有限公司设备日常点检记录 QR/6.3-06
电焊机设备型号
使用车间
操作人
点检月份
点检人:
检查日期
设备点检注意事项
设备异常和维修记录。
波峰焊机始业点检表
眼看/耳听
无明显振动与噪声
11
温度测试
显示温度
手工
显示与实测温度相符
实测温度
12
机尾传动电机、冷却风扇
目检/耳听
无抖动、噪音,正常运转
13
助焊剂箱
目检
有1/2的储量且无漏液
14
闸阀
手感
回转到水平位能正常锁死
15
助焊剂喷雾嘴
目检
喷嘴无堵塞、喷雾无断续等不良
16
PCB板导轨
目检
无水平变形(如喇叭口、梯形等状)
处理完毕▲
设备名称
波峰焊机
设备型号
点检时间为每班开始前的10-20分钟
公司编号
HMS-E01
明炜电子 NSI-250
NO
点 检 项 目
点检方法
点 检 基 准
月 度
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
17
抽风管
目检/耳听
无破损、漏风
18
预热风孔
手感
有热感
19
焊料浴槽
目检
电机运转正常,浴槽能正常起波
20
电气控制系统(如:交流接触器、继电器、电流/压表等)
目检
无裸露线头、弧光等,能正常工作
每班结束时须对设备及周围环境整理、整顿、清扫、清洁
点检实施者
班长确认
5
轨道各传送链、张紧轮、链(牙)轮能平稳、正常运转
眼看
轨道传送链无脱轨、脱落、挤压、受卡
无明显振动与噪声
11
温度测试
显示温度
手工
显示与实测温度相符
实测温度
12
机尾传动电机、冷却风扇
目检/耳听
无抖动、噪音,正常运转
13
助焊剂箱
目检
有1/2的储量且无漏液
14
闸阀
手感
回转到水平位能正常锁死
15
助焊剂喷雾嘴
目检
喷嘴无堵塞、喷雾无断续等不良
16
PCB板导轨
目检
无水平变形(如喇叭口、梯形等状)
处理完毕▲
设备名称
波峰焊机
设备型号
点检时间为每班开始前的10-20分钟
公司编号
HMS-E01
明炜电子 NSI-250
NO
点 检 项 目
点检方法
点 检 基 准
月 度
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
17
抽风管
目检/耳听
无破损、漏风
18
预热风孔
手感
有热感
19
焊料浴槽
目检
电机运转正常,浴槽能正常起波
20
电气控制系统(如:交流接触器、继电器、电流/压表等)
目检
无裸露线头、弧光等,能正常工作
每班结束时须对设备及周围环境整理、整顿、清扫、清洁
点检实施者
班长确认
5
轨道各传送链、张紧轮、链(牙)轮能平稳、正常运转
眼看
轨道传送链无脱轨、脱落、挤压、受卡
波峰焊保养记录表
XXXXX科技有限公司
设备保养日、周、月保养记录表
使用部门: 设备名称:
波峰焊
5 6 7 8 9
线体:
保养月份
ห้องสมุดไป่ตู้
日期 保养项目
机器表面清洁 喷雾系统清洁 基板进出口,用吸尘器、抹布清洁异物
1
2
3
4
10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
日 保 养
预热区清理 锡钢锡渣清理 抽风过滤网清理 清理洗抓盒过滤网 链抓清理/检查有无变形
操作员 周次 保养项目
清洁机器调宽丝杆/链抓 清洁波峰焊内部(锡钢内部拆解清理)
第一周 第二周 第三周 第四周
月份 保养项目
检查设备加热模块是否正常 检查设备传送模块是否正常
1
2
3
4
5
6
7
8
9
10 11 12
周 保 养
清洁加热区 清洗波峰焊助焊剂喷头 检查排风是否有堵塞状况 检查机器紧急停止装置(安全)
月 保 养
更换波峰焊喷雾连接管(三个月更换) 检查波峰焊传动链抓变形更换及清洁 检查电源电路是否老化破损 清洁机器调宽丝杆/链抓及加高温油
技术员
技术员,工程师
备注:
1、保养权限:日保养(操作员)、周保养(技术员)、月保养(技术员),日常保养由技术员监督,周,月保养由工程师监督。 2、保养制度:严格按照相关项进行保养工作,发现机台工作异常,及时反馈相关人员维修,确保机器正常运转工作。 3、表格填写良好√,不良×,休息△
设备保养日、周、月保养记录表
使用部门: 设备名称:
波峰焊
5 6 7 8 9
线体:
保养月份
ห้องสมุดไป่ตู้
日期 保养项目
机器表面清洁 喷雾系统清洁 基板进出口,用吸尘器、抹布清洁异物
1
2
3
4
10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
日 保 养
预热区清理 锡钢锡渣清理 抽风过滤网清理 清理洗抓盒过滤网 链抓清理/检查有无变形
操作员 周次 保养项目
清洁机器调宽丝杆/链抓 清洁波峰焊内部(锡钢内部拆解清理)
第一周 第二周 第三周 第四周
月份 保养项目
检查设备加热模块是否正常 检查设备传送模块是否正常
1
2
3
4
5
6
7
8
9
10 11 12
周 保 养
清洁加热区 清洗波峰焊助焊剂喷头 检查排风是否有堵塞状况 检查机器紧急停止装置(安全)
月 保 养
更换波峰焊喷雾连接管(三个月更换) 检查波峰焊传动链抓变形更换及清洁 检查电源电路是否老化破损 清洁机器调宽丝杆/链抓及加高温油
技术员
技术员,工程师
备注:
1、保养权限:日保养(操作员)、周保养(技术员)、月保养(技术员),日常保养由技术员监督,周,月保养由工程师监督。 2、保养制度:严格按照相关项进行保养工作,发现机台工作异常,及时反馈相关人员维修,确保机器正常运转工作。 3、表格填写良好√,不良×,休息△