
钢铁各工序工艺汇总表
附件1
钢铁行业各工序落后工艺、产品和装备汇总表
序号生产
工序
2011年淘汰目标政策依据
1 冶金
矿山
整顿或淘汰无尾矿设施、无有资质设计单位正规设计、无开采矿山复垦设
计的矿山
中华人民共和国矿产资源法、矿产资源监督管理暂行办法、
固体矿产地质勘查规范总则、钢铁产业发展政策
2 焦化淘汰土法炼焦(含改良焦炉)、炭化室高度小于4.3m顶装焦炉;淘汰5万
吨/年及以下单套煤焦油加工装置;2.5万吨/年及以下单套粗(轻)苯精制
装置
焦化行业准入标准(2008年修订)、产业结构调整指导目录
(2007年)
3 烧结
球团
淘汰50m2以下烧结机建议产业政策修订增加的内容
4 炼铁淘汰400 m3及以下高炉;淘汰 200 m3及以下铸铁高炉和100 m3及以下铁合
金高炉
钢铁产业调整和振兴规划、产业结构调整指导目录(2007
年)、建议产业政策修订增加的内容
5 炼钢淘汰生产地条钢、钢锭或连铸坯的工频和中频感应炉;淘汰化铁炼钢;淘
汰30吨及以下转炉(不含铁合金转炉)和30吨及以下电炉(不含机械铸
造和生产高合金钢电炉)
钢铁产业调整和振兴规划、产业结构调整指导目录(2007
年)、建议产业政策修订增加的内容
6 铁合
金
根据《关于推进铁合金行业加快结构调整的通知》(发改产业[2006]567号)
以及《铁合金行业准入条件(2008年修订)》要求,结合各地实际情况从严
从紧、加快淘汰落后产能
《关于推进铁合金行业加快结构调整的通知》、《铁合金行业
准入条件(2008年修订)》
7 轧钢淘汰横列式中小型轧机、复二重线材轧机、热轧窄带钢轧机、落后的无缝管轧
机(穿孔—冷拔工艺)、叠轧薄板轧机及三辊劳特式中厚板轧机
淘汰热轧电工钢产品
《钢铁产业发展政策》、《钢铁产业调整和振兴规划》
8 冶金
石灰
淘汰土立窑工艺设备《钢铁工业节能设计规范》《产业结构调整指导目录》
附件2
钢铁行业能耗、环保指标要求
能耗
环保
《粗钢生产主要工序单位产品能源消耗限额》
GB21256-2007
《焦炭单位产品能源消耗限额》GB21342-2008 《铁合金单位产品能源消耗限额》GB21341-2008
钢铁工业大气污染物排放标准 烧结(球团)、炼铁、炼钢、轧钢、铁合金
(国家最新标准)
钢铁工业水污染物排放标准
(国家最新标准)
现有 新建(2008年开始) 序号
工序
限额值
准入值
先进值
现有 新建
现有 新建 1 焦炉 155 125/130 115 2 烧结 ≤56 ≤51 47
3 高炉 ≤446 ≤417 380
4 转炉 ≤0 ≤-8 -20
5 普钢≤92 ≤90 88
6 电炉 特钢
≤171
≤159 154 7
轧钢 /
/
/
指在本标准实施之日
前建成投产或环境影响评价文件已通过审批的钢铁企业或生产设施。
指在本标准实施之日起环境影响评价文件已通过审批的新建、改建、扩建钢铁企业或生产设施。
指在本标准实施之日前建成投产或环境影响评价文件已通过审批的钢铁企业或生产设施。
指在本标准实施之日起环境影响评价文件已通过审批的新建、改建、扩建钢铁企业或生产设施。
注:1. 表中能耗数据的电力折标系数0.1229kgce/kWh ;单位产品能耗指标为kgce/t 。
2. 表中铁合金单位产品能耗按照GB21341-2008执行。
新建焦炉“/”下面数据为捣固焦炉。
烧结工序能耗不包括脱硫能耗。
3. 能耗指标企业现有工序必须达到限额值,新建设施必须达到准入或先进值。
4. 表中环保指标均为企业在现有污染物排放总量控制条件下的排放浓度要求。
表中《钢铁工业大气污染物排放标准》、《钢铁工业水污染物排放标准》按国家环保部即将颁布新标准执行。
在新标准未颁布实施之前可参考原有标准。
环保指标的单位按标准要求执行。
5. 环保指标以国家最新标准为依据,企业应按国家最新标准要求进行监测和整改;整改后监测数据应由当地环保及相关工业部门主管部门认可,否则按落后产能处理。
附件3
钢铁行业节能减排重点专项工程汇总表
序
号
名称目标主要内容实施效果建设年限
1 高温高压干熄焦
工程建设干熄焦装置75套(含在建),
采用干熄焦焦炭产量约7950万
吨。
干熄焦装置、干熄焦锅炉、汽轮发电机
组、除尘系统和公辅配套设施等。
可节约熄焦用水3180~3975万立方
米,预期可形成318万吨标准煤的节
能能力。
2010~2013年
2 焦炉烟道气煤调
湿工程
建设烟道气煤调湿装置69套,采
用煤调湿焦炭产量约8300万吨。
煤调湿装置、煤料输送系统、除尘设施
和配套设施等。
可减排蒸氨废水373万m3,预期可形
成75万吨标准煤的节能能力。
2010~2014年
3 烧结余热发电工
程在大中型钢铁企业中,实施一批
烧结饱和蒸汽余热发电技术项
目,使钢铁行业的比例由4%提高
到20%。
改造原有余热回收系统、新建汽轮机发
电机组及其附属系统、循环冷却水系
统、电气系统、热控系统及配套外部管
道等。
预期形成157.5万吨标准煤的节能能
力。
2010~2012年
4 高炉压差发电(干
式TRT)工程重点大中型钢铁企业1000m3以上
高炉干式TRT配置率由58%提高
到100%。
1000m3以上高炉干式TRT余压发电配置
透平膨胀机和无刷励磁发电机,大型阀
门、高低压发配电和仪表自控系统等。
预期形成50万吨标准煤的节能能力。
2010~2014年
5 大型热电联产工
程在大中型钢铁企业中推广CCPP
和全燃煤气高温高压发电技术,
促进钢铁企业能源利用效率提
高。
利用企业富余煤气,建设全燃煤气高温
高压发电机组;500万吨以上企业应利
用富余煤气建设CCPP联合循环发电机
组。
预期形成800万吨标准煤的节能能
力。
2009~2011年
6 蓄热式燃烧工程力争2012年我国重点大中型钢铁
企业蓄热式燃烧技术推广率达到
70%以上。
重点提高热连轧机和中厚板轧机加热
炉的蓄热式燃烧技术应用比例,分别达
到50%和70%;支持连续棒材轧机和高
速线材轧机全面采用该技术。
预期形成100万吨标准煤的节能能
力。
2010~2012年
7 能源管理中心建
设工程在大中型钢铁企业建设和改造一
批钢铁企业能源管理中心系统,
促进钢铁企业节能减排工作的深
入开展。
在300万吨以上钢铁企业推广企业能源
管理中心建设。
预期形成600万吨标准煤的节能能
力。
2009~2011年
8 高炉干法除尘工
程
在大中型钢铁企业中改造一批
1000m3以上高炉的湿法除尘系
统,减少水资源消耗,为提高TRT
发电率创造条件。
在200万吨以上钢铁企业推广1000m3
以上高炉干法除尘技术。
预期形成100万吨标准煤的节能能
力。
2010~2012年
9 转炉干法除尘及
配套工程在大中型钢铁企业中改造一批
100t以上转炉的湿法除尘系统,
减少水资源和工艺用电消耗。
100t以上转炉LT干式除尘配冷凝蒸发
器、高压电除尘器,防爆阀、高低压配
电和自控仪表系统等。
预期形成50万吨标准煤的节能能力。
2010~2012年
10 综合污(废)水处
理回用工程
2011年前,50%的钢铁联合企业
建成投运综合污(废)水处理厂。
支持钢铁企业综合污(废)水回用工程
建设,重点支持深度处理设施建设。
工
程主要内容包括企业外排废水集中收
集、预处理和深度处理设施。
外排综合污(废)水经物化处理达到
生产新水水质标准后回用。
年可节水
约6亿m3。
2009~2011年
11 烧结烟气脱硫工
程
2011年前完成重点企业20万吨
(其中中央企业10万吨)烧结烟
气脱硫能力建设。
烧结机建烟气脱硫装置,新增烧结机脱
硫面积15800m2,其中中央企业新增烧
结机脱硫面积7700m2。
2011年钢铁烧结烟气排放二氧化硫不
超过64.5万吨,重点大中型企业吨钢
二氧化硫排放量小于1.8kg。
2009~2011年
12 废弃物资源化利
用工程
钢渣利用率94%
高炉渣利用率97%
尾矿综合利用率10%
含铁尘泥利用率99%
钢铁渣处理加工综合利用,钢铁厂尘泥、
氧化铁皮处理加工综合利用,钢铁厂吸
纳社会废弃物处理加工综合利用,尾矿
综合利用
实现钢铁厂废弃物“零”排放,废弃物
作为再生资源,回用到钢铁厂生产工
序中或为社会其他行业提供再生原
料,节约资源、改善环境、节约土地、
降低企业生产成本。
2009~2011年。
钢铁工艺流程废热利用分析
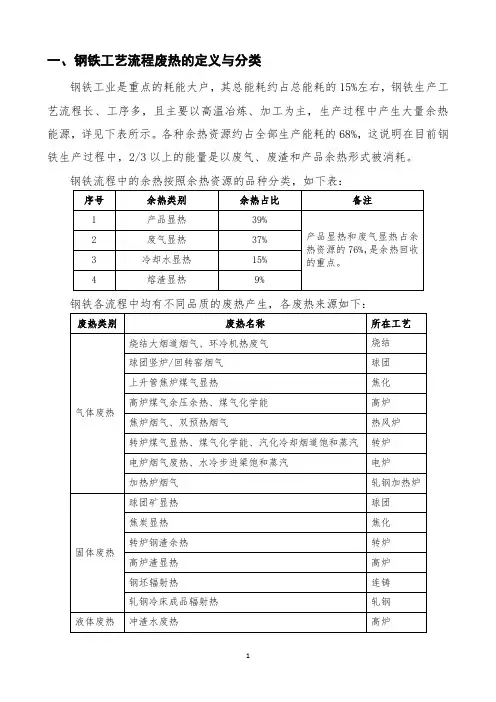
一、钢铁工艺流程废热的定义与分类钢铁工业是重点的耗能大户,其总能耗约占总能耗的15%左右,钢铁生产工艺流程长、工序多,且主要以高温冶炼、加工为主,生产过程中产生大量余热能源,详见下表所示。
各种余热资源约占全部生产能耗的68%,这说明在目前钢铁生产过程中,2/3以上的能量是以废气、废渣和产品余热形式被消耗。
钢铁流程中的余热按照余热资源的品种分类,如下表:钢铁各流程中均有不同品质的废热产生,各废热来源如下:二、钢铁工艺流程废热利用技术现状(一)常规废热利用方式钢铁流程的废热利用中,废热回收发电是经济性比较高的一种废热回收方式,因此钢铁行业的废热回收主要以废热回收发电方式为主,在余热发电技术的研发应用方面,与发达国家钢铁工业相比,我们钢铁行业的余热发电技术起步较晚。
目前,钢铁工业余热发电主要有以下几种方式,一是利用焦化、烧结工序烟气余热换热产生过热蒸汽发电;二是利用炼钢、轧钢工序烟气余热换热产生饱和蒸汽发电;第三种是煤气-蒸汽联合循环发电。
另外目前有人提出利用高炉的冲渣热水余热进行ORC发电,此技术目前尚在论证中,市场未有应用案例。
1、过热蒸汽发电(1)干熄焦余热发电炼焦生产中,高温红焦冷却有两种熄焦工艺:一种是传统的采用水熄灭炽热红焦的工艺,简称湿熄焦,另一种是采用循环惰性气体与红焦进行热交换冷却焦炭,简称干熄焦。
干熄焦余热发电技术是指利用与红焦热交换产生的高温烟气驱动汽轮发电机组进行发电,其主要工艺流程为:焦炉生产出来的约1000℃赤热焦炭运送入干熄炉,在冷却室内与循环风机鼓入的冷惰性气体进行热交换。
惰性气体吸收红焦的显热,温度上升至800℃左右,经余热锅炉生产中高压过热蒸汽,驱动汽轮发电机组发电,同时汽轮机还可产生低压蒸汽用于供热。
随着干熄焦技术所产生的社会和节能环保效益得到普遍认可,干熄焦余热发电技术也得到了国内钢铁企业越来越广泛的应用。
该项发电技术已十分成熟,目前的发展趋势集中在进一步提高余热的回收利用效率上,正逐步由传统的小型中压参数系统向系列化、大型化、高参数发展。
钢铁行业生产工艺资料

钢铁行业生产工艺资料钢铁是现代社会的基础材料之一,广泛应用于建筑、机械制造、交通运输等各个领域。
钢铁行业的生产工艺涉及到多个环节,包括炼铁、炼钢、轧钢等,下面将针对这些环节进行详细介绍。
1. 炼铁工艺炼铁是将铁矿石中的铁元素还原出来的过程。
炼铁主要有两种方法,高炉法和直接还原法。
1.1 高炉法高炉法是最常用的炼铁方法,其主要流程如下:1.1.1 铁矿石预处理:铁矿石经过碎矿、磨矿等工艺处理,使其颗粒度适合高炉燃烧。
1.1.2 烧结:将经过预处理的铁矿石与焦炭按一定比例混合,形成烧结矿;再将烧结矿通过烧结机烧结成块状。
1.1.3 喷吹料:将烧结矿、燃料和熔剂通过高炉炉喉喷吹进高炉内,废气通过顶部排出。
1.1.4 还原冶炼:在高炉内,铁矿石中的铁氧化物经过还原反应,得到还原铁水和副产物(如炉渣)。
1.1.5 出铁:定期从高炉底部排出还原铁水,送往炼钢厂进行下一步的生产工艺。
1.2 直接还原法直接还原法是另一种炼铁方法,其主要流程如下:1.2.1 铁矿石预处理:同高炉法一样,对铁矿石进行预处理。
1.2.2 添加还原剂:将预处理后的铁矿石与还原剂(如天然气、液化石油气等)混合,并在还原炉中进行加热。
1.2.3 还原冶炼:在还原炉内,通过高温加热和还原剂的作用,将铁矿石中的铁氧化物还原为还原铁水。
1.2.4 出铁:将还原铁水从还原炉中排出,送往炼钢厂进行后续处理。
2. 炼钢工艺炼钢是将铁水中的杂质去除并调整铁水中的碳含量,以得到不同性能的钢材。
炼钢工艺通常包括转炉法、电弧炉法和电渣炉法。
2.1 转炉法转炉法是一种常用的炼钢方法,其主要步骤如下:2.1.1 转炉装料:将铁水、生铁和废钢等原料装入转炉中。
2.1.2 加热炉底:将转炉底部加热至一定温度,以提高冶炼反应速度。
2.1.3 氧气吹炼:通过转炉顶部喷吹氧气,使冶炼反应快速进行,同时移除铁水中的杂质。
2.1.4 加入合金:根据需要,向转炉中加入适量的合金,以调整合金元素含量。
钢铁的工艺流程图

钢铁的工艺流程图钢铁是一种重要的金属材料,广泛应用于建筑、制造业、汽车制造和航空航天等领域。
其生产过程经历了多个主要阶段,包括原料准备、炼钢、炼铁和成品加工等步骤。
首先,原料准备是钢铁生产的第一步。
主要原料包括铁矿石、焦炭和石灰石。
铁矿石是从矿山中开采出来的,经过破碎、磨粉和富集等处理后得到。
焦炭是从煤炭中加热分解得到的固体碳质燃料,用于炼铁过程中提供热能和还原剂。
石灰石是用于炼铁和炼钢过程中的脱硫剂。
接下来是炼钢过程。
炼钢是将生铁中的杂质去除,从而得到纯净的钢材。
炼钢的主要方法有平炉法、转炉法和电弧炉法等。
其中,平炉法是较为传统的方法,通过将生铁和废钢料加热融化,并加入适量的石灰石和氧化剂进行氧化、脱硫和除渣的过程。
转炉法则是将生铁和废钢料加入转炉中进行高温冶炼,通过废气中的氧气进行氧化反应,去除杂质。
电弧炉法是通过电焊机产生电弧,在高温下将废钢料和生铁融化,再进行炉渣调整,并用适量的合金配料调整成分。
随后是炼铁过程。
炼铁是将铁矿石还原成生铁的过程。
炼铁的主要方法有高炉法和直接还原法等。
高炉法是将铁矿石、焦炭和石灰石分层加入高炉中,通过高温和还原气体的作用使铁矿石被还原成生铁。
直接还原法则是将铁矿石和焦炭直接还原为生铁,通常采用的装置是直接还原炉或直接还原球团机。
最后是成品加工。
经过炼钢或炼铁后,得到的钢材还需要进行加工和成型,使其符合特定的要求。
成品加工包括轧制、结构件制造、焊接和涂装等步骤。
轧制是通过将钢坯加热至一定温度后,在轧机中连续轧制和变形,得到所需形状和规格的钢材。
结构件制造是将钢材进一步加工成各种形状的结构部件,通常包括切割、冲孔、弯曲和组装等工艺。
焊接是将多个钢材部件通过加热和加压的方法连接在一起。
涂装是在钢材表面施加防腐涂料或涂漆,以保护钢材免受腐蚀和氧化。
总之,钢铁的工艺流程包括原料准备、炼钢、炼铁和成品加工等环节。
这些步骤的顺序和方法可能有所不同,取决于不同的生产工艺和要求。
炼钢工艺流程中的19个工序,全了
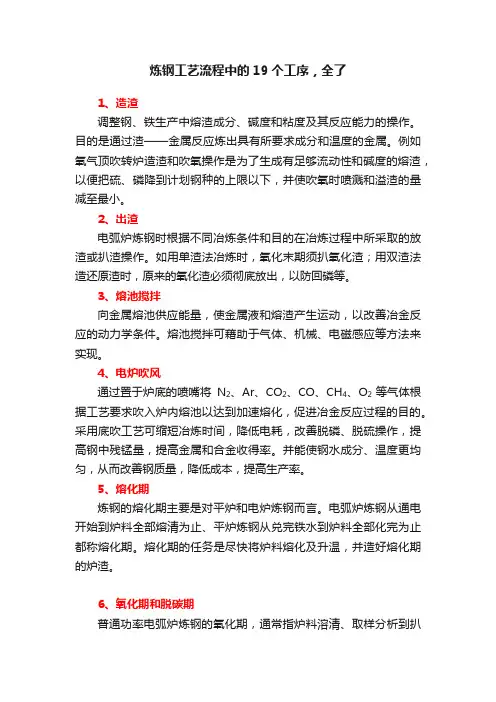
炼钢工艺流程中的19个工序,全了1、造渣调整钢、铁生产中熔渣成分、碱度和粘度及其反应能力的操作。
目的是通过渣——金属反应炼出具有所要求成分和温度的金属。
例如氧气顶吹转炉造渣和吹氧操作是为了生成有足够流动性和碱度的熔渣,以便把硫、磷降到计划钢种的上限以下,并使吹氧时喷溅和溢渣的量减至最小。
2、出渣电弧炉炼钢时根据不同冶炼条件和目的在冶炼过程中所采取的放渣或扒渣操作。
如用单渣法冶炼时,氧化末期须扒氧化渣;用双渣法造还原渣时,原来的氧化渣必须彻底放出,以防回磷等。
3、熔池搅拌向金属熔池供应能量,使金属液和熔渣产生运动,以改善冶金反应的动力学条件。
熔池搅拌可藉助于气体、机械、电磁感应等方法来实现。
4、电炉吹风通过置于炉底的喷嘴将N2、Ar、CO2、CO、CH4、O2等气体根据工艺要求吹入炉内熔池以达到加速熔化,促进冶金反应过程的目的。
采用底吹工艺可缩短冶炼时间,降低电耗,改善脱磷、脱硫操作,提高钢中残锰量,提高金属和合金收得率。
并能使钢水成分、温度更均匀,从而改善钢质量,降低成本,提高生产率。
5、熔化期炼钢的熔化期主要是对平炉和电炉炼钢而言。
电弧炉炼钢从通电开始到炉料全部熔清为止、平炉炼钢从兑完铁水到炉料全部化完为止都称熔化期。
熔化期的任务是尽快将炉料熔化及升温,并造好熔化期的炉渣。
6、氧化期和脱碳期普通功率电弧炉炼钢的氧化期,通常指炉料溶清、取样分析到扒完氧化渣这一工艺阶段。
也有认为是从吹氧或加矿脱碳开始的。
氧化期的主要任务是氧化钢液中的碳、磷;去除气体及夹杂物;使钢液均匀加热升温。
脱碳是氧化期的一项重要操作工艺。
为了保证钢的纯净度,要求脱碳量大于0.2%左右。
随着炉外精炼技术的发展,电弧炉的氧化精炼大多移到钢包或精炼炉中进行。
7、精炼期炼钢过程通过造渣和其他方法把对钢的质量有害的一些元素和化合物,经化学反应选入气相或排、浮入渣中,使之从钢液中排除的工艺操作期。
8、还原期普通功率电弧炉炼钢操作中,通常把氧化末期扒渣完毕到出钢这段时间称为还原期。
钢铁生产主要工艺流程
钢铁生产主要工艺流程
《钢铁生产主要工艺流程》
钢铁是现代工业中不可或缺的材料,其生产工艺经历了数百年的发展和改进。
钢铁的生产主要包括炼铁和炼钢两个过程。
首先是炼铁过程。
炼铁是将铁矿石经过冶炼,将其还原成金属铁的过程。
在高炉中,将矿石和焦炭放入并加热,通过吹入空气或氧气来还原铁矿石,使其生成铁水和副产品(如炉渣)。
经过炼铁后,得到的铁水还需要经过除渣、除杂和调剂等工序,得到所需成分的生铁。
然后是炼钢过程。
炼钢是将生铁或铁合金经过冶炼,改变其化学成分和物理性能,制得具有特定成分和性能的合金钢的过程。
炼钢通常包括转炉法、电炉法和氧气气吹法等不同工艺。
在这一过程中,通常还要加入合金元素、进行脱氧、脱硫和除氧化物等处理,以达到所需的钢的成分和性能。
以上便是钢铁生产主要工艺流程的简要介绍。
在现代工业中,钢铁生产工艺不断得到改进和创新,旨在提高生产效率、降低能耗、减少环境污染,并生产出更优质的钢材,以满足各个领域的需求。
钢铁厂工艺流程
钢铁厂工艺流程
《钢铁厂工艺流程》
钢铁厂是生产钢铁产品的重要工业场所,其工艺流程十分复杂。
以下是钢铁厂的主要工艺流程:
1. 原料准备:钢铁厂的主要原料包括铁矿石、焦炭和石灰石。
这些原料会经过破碎、磨碎和混合等步骤进行准备,以便用于后续的冶炼工艺。
2. 炼铁工艺:炼铁是将铁矿石中的铁氧化物还原成金属铁的过程。
在高炉中,原料混合物经过预热后,加入高炉炉料层,并通过加热、还原和熔融等步骤,最终得到熔融的生铁。
3. 轧钢工艺:生铁需要经过轧钢工艺才能生产出可用的钢铁产品。
这一工艺包括熔炼、浇铸、轧制和淬火等步骤,可以生产出各种规格和形状的钢材。
4. 产品加工:钢铁产品在生产出来后,还需要进行一系列的加工和处理,例如切割、焊接、热处理等,以适应各种不同的用途。
5. 环保处理:钢铁厂的生产工艺也需要考虑环保因素。
废气、废水和固体废物的处理以及资源的循环利用,对于钢铁厂的可持续发展至关重要。
总体来说,钢铁厂的工艺流程是一个综合性的过程,需要各种
技术和设备的协同作用。
只有不断优化工艺流程,并且严格遵守环保法规,钢铁厂才能够生产出高质量的钢铁产品,并且保护环境。
钢管生产流程
钢管生产流程
钢管是一种常见的金属制品,广泛应用于建筑、机械、化工等
领域。
它的生产流程经过多道工序,需要经过严格的控制和监测,
以确保产品质量和性能。
下面将介绍钢管的生产流程。
首先,钢管的生产通常以原材料的准备开始。
原材料主要包括
钢板、钢坯等。
这些原材料需要经过切割、热处理等工艺,以满足
后续生产的要求。
接下来是钢管的成型工艺。
成型工艺通常分为冷拔和热轧两种
方式。
冷拔是将钢坯通过模具冷变形成型,适用于生产精密钢管;
热轧则是将钢坯加热至一定温度后通过轧制机械成型,适用于生产
一般钢管。
随后是焊接工艺。
对于一些需要焊接的钢管,会经过焊接工艺。
焊接工艺主要包括高频焊、埋弧焊等方式,通过将钢板或钢带经过
卷板、成型、焊接等工序,最终形成焊接钢管。
然后是钢管的表面处理。
表面处理是为了提高钢管的耐腐蚀性
能和美观度。
通常包括酸洗、磷化、镀锌等工艺,以确保钢管在使
用过程中不易生锈、耐腐蚀。
最后是检测和包装。
在生产完成后,钢管需要经过一系列的检测,包括外径、壁厚、长度、化学成分、力学性能等指标的检测。
合格后,钢管会进行包装,通常采用塑料薄膜包装或捆扎包装,以
确保产品的安全运输和存储。
总的来说,钢管的生产流程经过原材料准备、成型、焊接、表
面处理、检测和包装等多个环节。
每个环节都需要严格控制和监测,以确保最终产品的质量和性能。
同时,生产过程中也需要注重节能
减排和安全生产,促进钢管产业的可持续发展。
工程各工序配合方案表
工程各工序配合方案表1. 工程前期准备阶段工程前期准备阶段是整个工程的基础,包括勘察、设计、招投标、合同签订和材料采购等准备工作。
在此阶段,各工序的配合方案如下:1.1 勘察工序勘察工作是工程施工的前提工作,它直接关系到工程的施工质量和进度。
在勘察工作中,需要各工艺工序的配合:- 土建工程:需要提供地形地貌、土质勘察资料,以便土建工程施工的设计和施工过程中的土方开挖和回填;- 给排水工程:需要提供地下水位和排水条件,为地下给排水系统的设计和设置提供依据;- 结构工程:需要提供地基承载力和地震烈度,以便结构工程的设计和施工;- 建筑装饰工程:需要了解建筑结构,以便室内装饰的设计和施工。
1.2 设计工序设计工作是工程实施的指导和依据,各工序的配合方案如下:- 土建工程:土建工程的设计需要与建筑结构和给排水工程的设计进行协调配合,保证施工的顺利进行;- 结构工程:结构工程的设计需要与土建工程和建筑装饰工程的设计进行协调配合,保证施工的质量和安全;- 建筑装饰工程:建筑装饰工程的设计需要与土建工程和结构工程的设计进行协调配合,保证施工的外观和功能。
1.3 招投标和合同签订工序招投标和合同签订是工程的法律程序,也是各工序配合的重要环节:- 土建工程:需要和结构工程的承包方协商好承包价格和工期,确保施工顺利进行;- 结构工程:需要和土建工程的承包方协商好承包价格和工期,确保施工的质量和安全;- 建筑装饰工程:需要和土建工程和结构工程的承包方协商好承包价格和工期,确保施工的外观和功能。
1.4 材料采购工序材料采购是整个工程的重要环节,在此阶段,各工序的配合方案如下:- 土建工程:需要和结构工程的材料供应商协商好材料的品种和规格,确保施工进度;- 结构工程:需要和土建工程的材料供应商协商好材料的品种和规格,确保施工的质量和安全;- 建筑装饰工程:需要和土建工程和结构工程的材料供应商协商好材料的品种和规格,确保施工的外观和功能。
钢结构制造施工工序
钢结构制造施工工序钢结构制造施工工序包括设计、加工、安装等多个环节,下面将详细介绍这些工序。
1. 设计在进行钢结构制造施工之前,首先需要进行设计。
设计师需要根据建筑师或者工程师提供的建筑图纸,结构计算书等资料进行设计。
设计要考虑结构强度、稳定性、承重能力等因素,确保结构安全可靠。
2. 钢材采购设计确定后,接下来是采购所需的钢材。
根据设计的要求和结构的实际情况,选择合适的型号、规格的钢材。
在选择钢材时,要考虑质量、价格、运输等因素,确保钢材符合要求。
3. 钢材加工采购回来的钢材需要进行加工,包括切割、焊接、打磨等操作。
这些加工工序需要在工厂或者加工车间完成,确保加工的精度和质量。
4. 防腐处理对于钢结构,防腐处理非常重要。
在加工完钢材之后,需要进行表面处理,通常是喷涂防锈漆或者热浸镀锌等方式,增加钢结构的耐腐蚀能力。
5. 运输和现场施工加工完成的钢结构件需要进行运输和现场安装。
运输过程中需要注意保护钢结构件,避免损坏。
在现场施工时,需要按照设计要求,进行配合安装工序,确保结构的稳固和安全。
6. 焊接和校正在现场安装过程中,需要进行钢结构的焊接和校正。
焊接要求操作人员具备相应的技术和证书,确保焊接质量。
校正则是对安装后的钢结构进行检查,调整,保证结构的垂直度,水平度等。
7. 质检和验收最后,钢结构制造施工工序中的最后一步是质检和验收。
质检人员需要对钢结构的各个环节进行检查,确保符合相关标准和要求。
验收人员根据质检报告进行验收,确保钢结构安全可靠。
通过以上工序,钢结构制造施工顺利进行,确保建筑的安全性和稳定性。
钢铁冶金行业生产进程流程图
钢铁)台金行业生产进程流程图总汇
图1烧结矿生产进程大体流程
配料一混合一造球一干燥一焙烧图2球团矿生产进程大体流程
图3高炉炼铁生产进程大体流程
图4转炉炼钢生产进程大体流程
图5电炉炼钢生产进程大体流程
图6型钢生产进程大体流程
图7线材生产进程大体流程
图8中厚板生产进程大体流程
图9热轧宽带钢生产进程大体流程图10冷轧宽带钢生产进程大体流程
图11热镀锌钢板生产进程大体流程 检查 图12热轧钢管生产进程大体流程 供包装交付 水水压试验 配料准备一剪断 冷却 切 切管 矫直 —► 热定心 定径 冷冷定心 均整 轧管 1 穿孔 一I 再加热 4 —► 加热 减径 检查 管坯准备 r 酸洗/修磨 —润滑处理 >包装交付 一।冷轧/冷拔 酸洗/修磨 切断 > 打头 矫直 切头 修 修磨 T 酸洗 > 涂油 热处理 — 热处理 图13冷轧(拔)钢管生产进程大体流程 包装交付 M AOD 精炼1 开坯 酸洗
精整 检验 冷拔 < 热处理 冷轧 < —►热穿孔 冶炼 图14不锈钢无缝钢管生产进程大体流程
图15钢丝生产进程大体流程
图16钢丝绳生产进程大体流程
图17冷轧晶粒无取向硅钢带(片)生产进程大体流程图18冷轧晶粒取向磁性钢带(片)生产进程大体流程
图19炭素制品生产工艺流程图20耐火材料生产流程
图21炉外法铁合金生产流程
图22电炉法铁合金生产流程
图23高炉法铁合金生产流程
图24真空电阻法铁合金生产流程。