
双燕尾配工艺讲解
1
8
新课讲解(凹件)
1. 加工A,B两基准 面,要求平,直且 相互垂直.
2. 按图画线,并加 工尺寸 28.66mm
及60°.
3. 其它部位按件1
配作.
1
9
双燕尾配工艺讲解
技术要求:
1.件1,件2的配 合间隙 ≤0.05mm, 能互换。
2.棱角倒钝.
3.完成时间: 7
h
1
1
教学目标
1.知识目标:
明确工艺基准与 设计基准的区别,正 确选择工艺基准的 原则.学习并初步掌 握单,双柱测量法.
2.能力目标:
正确选定工艺基 准,按图纸要求确定 工艺尺寸,在加工过 程中能作好公差的 分配.会用单双件)
1.加工A,B两基准 面要求平,直且 相互垂直.
2.按图示尺寸画线 (60,30)并加工 外形,与基面应 平行和垂直,
3.按图画其它部位 的线,并复查.
4.以A面的对应面
为基准加工尺
寸
52.88mm(工
艺尺寸),其C点
(此面作第二基
面使用).并保证
1
7
60°
新课讲解(凸件)
5.以C点为 基点加工 45.76m m(工艺 尺寸)并 保证60度。
3.素质目标:
培养学生独立思
考的能力以及精益
求精的工作作风.
1
2
学习的难点和关键点
难 点: 角度不对称度的
把握;单,双柱测 量的准确度。 关键点:
单,双柱测量的 准确度;锉配。
1
3
单柱测量法
单柱测量法:
从图得知保证60°角斜线相对于尺寸60mm中 心线的不对称关键在于测量点的选取和测量的方 法上。只有保证了60°及其斜线的准确位置才能 达到图纸的要求。而角的顶点是不能作为检测点 使用的。用一直径10mm的圆柱放在60°处,测量 圆柱顶点到A面对应的距离来保证
1
4
双柱测量法
双柱测量法:
如图所示在两个角的位置,放一个圆 柱进行测量,一是以第1个圆的顶点 (C点)作为检测基准点;二是两圆顶 点的距离满足理论计算的数据。
1
5
图样与工艺分析
1.图 样: 由图可知该课件 是由两个零件组成.
2.工艺分析: 由图得知要保证角 度的不对称关键在 于保证角度斜线位 置的准确度;所以 就采用单,双柱法 来保证。
双燕尾圆弧锉配
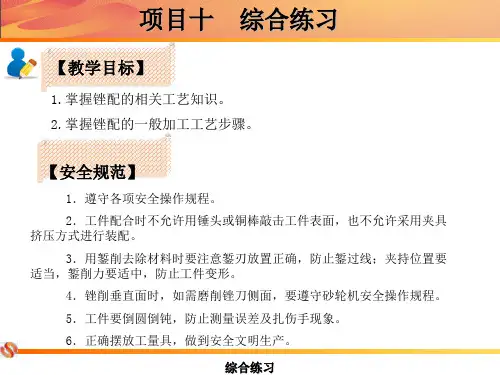
因AEF为等腰直角三角形,AF=25,通过三角形计算知EF=17.68
因FHK为等腰直角三角形,FK=15+40=55,通过三角形计算知FH=38.89 所以EH=EF+FH=17.68 +38.89=56.57 图中标注的为56.57和56.54是两个极限尺寸。 综合练习
项目十
二、加工工艺步骤:
图10.2 件Ⅰ
综合练习
项目十
件Ⅱ加工步骤(如图10.3)
综合练习
1.加工基准边①、②,保证①、②相互之间的垂直度≤0.02mm。
2.加工基准①对边③,保证尺寸60±0.04,同时与①的平行度≤0.02mm。 3.加工基准②对边④,保证尺寸60±0.04,同时与②的平行度≤0.02mm。 4.划线,用游标卡尺检查。
项目十
【思考与练习】
1.什么是工件的锉配加工?
综合练习
2.在锉配加工中,平面锉配的加工顺序是怎样的?为什么?
3.在锉配中应注意什么?
综合练习
项目十
【工作任务】
综合练习
任务二 锉配练习B
技术要求 1.不得损伤基准面C面, 有损伤扣有关项目分.。 2.锉面不得用导靠法及 样板加工,不得用砂布,倒 角≤0.1mm。 3.配合:凸件翻转180º, 检查共10处,配合间隙 ≤0.05mm。 4.毛坯件: 85×65×8mm,75×50×8mm, 两大平面磨削,粗糙度Ra = 1.6μ m 。 综合练习
图10.5 V形错配
项目十
【实践操作】
一、工艺重难点分析
难点就是中间90°凹凸的对称 度及尺寸45±0.03mm比较难保证。对 称度基准位于件Ⅰ中心,而这个中心 是看不见摸不着的,无法测量,所以 要改变测量基准。改为测量面到点的 距离。
燕尾榫制作方法
燕尾榫制作方法燕尾榫是一种古老的木工连接方式,它通过将两块木材的端部切割成特定形状,然后将它们互相嵌合,从而形成稳固的连接。
燕尾榫连接不仅美观,而且非常牢固,因此在家具制作和木工工程中被广泛应用。
下面,我们将介绍燕尾榫的制作方法,希望对您有所帮助。
首先,准备工作。
在制作燕尾榫之前,我们需要准备好所需的工具和材料。
工具方面,我们需要准备锯子、凿子、锉刀、木工夹等;材料方面,我们需要准备两块需要连接的木材,确保木材的质地和尺寸符合要求。
其次,设计燕尾榫的形状。
在开始切割木材之前,我们需要在木材的端部设计出燕尾榫的形状。
燕尾榫的形状通常呈“凸”字形,其中一块木材的端部呈现出“凸”字形,另一块木材的端部呈现出“凹”字形,两者相互嵌合后形成稳固的连接。
因此,我们需要使用尺子和铅笔在木材的端部标出燕尾榫的形状,并确保两块木材的燕尾榫形状相互匹配。
接下来,进行木材的切割。
根据设计好的燕尾榫形状,我们可以使用锯子对木材的端部进行切割。
在切割时,需要确保切割的线条平直、整齐,以保证后续的嵌合工作顺利进行。
然后,进行燕尾榫的精细加工。
在切割完毕后,我们可以使用凿子和锉刀对燕尾榫的形状进行精细加工。
通过凿子和锉刀的配合使用,我们可以将燕尾榫的形状打磨得更加精细,确保两块木材的燕尾榫能够完美嵌合。
最后,进行燕尾榫的组装。
当燕尾榫的形状加工完成后,我们可以使用木工夹将两块木材的端部互相嵌合。
在嵌合时,需要确保燕尾榫与榫眼完全契合,然后使用木工夹将两块木材牢固地固定在一起,待木材完全干燥后,即可完成燕尾榫的制作。
总之,燕尾榫是一种非常实用的木工连接方式,通过以上的制作方法,我们可以轻松地制作出美观、牢固的燕尾榫连接。
希望以上内容能够对您有所帮助,谢谢阅读!。
双燕尾镶配

双燕尾镶配件一授课指导1复习提问A 平面划线的基准有几种形式?(复习)B 对称形体加工时,对称度误差对转位互换有什么影响?(思考)2新课讲解1 )相关工艺知识A 对称形体工件的划线对于平面对称工件的划线,应形成对称中心平面的两个基准面精加工后进行,划线基准与该两基准面重合,划线尺寸,则按两个对称基准平面间的实际尺寸及对称形体的要求尺寸计算得出。
B 对称度误差对换位互换精度的影响如图说明:当凹凸件都有对称度误差为0.05mm,且在同一方向位置配合达到间隙要求后,得到两侧面平齐,而转位180°作配合,就产生两基准偏位误差,其差值为0.10mm(也就是二倍的误差)正确,易于达到较高精度,故一般应先加工凸件然后锉配凹件。
(以凸件为基准件)2内表面加工时,为便于控制,一般均选择有关外表面作测量基准,因此对外形基准加工必须达到较高的精度要求,才能保证得到规定的锉配精度。
3在作配合修锉时,可通过透光法和涂色显示法来确定其修锉部位和余量,逐步达到正确的配合要求。
4加工任何一个面时,应做到尺寸精度,形位公差,表面粗糙度,去毛刺,倒角一次性到位,全面兼顾。
例如:1.在加工时漏了检测大面对小面的垂直度,锉面的平面度虽然正确但是配合时从一个方向进去而换向则不能,这时如果在修改垂直度,尺寸精度又要超差了。
2.精加工,粗加工分清楚,有时会出现尺寸精度到了而表面粗糙度没有达到,再想改又要超差。
3.同学们最容易忽视的去毛刺,倒角,往往因为一处毛刺没有去,或没有去锐角造成用这个表面来测量时,量具不能紧贴工件,造成测量误差,因此不能忽视每一个细节。
D 角度样板的尺寸测量。
(间按测量法) 燕尾尺寸的测量一般采用的方法有;用万能角度尺保证角度的同时,用芯棒测量保证开口尺寸的大小(也就是间接测量法)现以角度样板为例,计算.式中;M—测量读数值a—斜面的角度值A—斜面与槽口平面交点(边角)至侧面距离C—角度的深度尺寸;B=A—C²ctgaM=B+d/2²Ctag a/2+d/2E 划线钻孔的方法钻孔时工件划线,按钻孔的位置尺寸要求,划出孔位的十字中心,并打上中心冲眼。
燕尾的工艺

燕尾的工艺
燕尾是一种传统的木工连接工艺,用于连接两块木材以形成角度为45度的结合。
燕尾工艺主要包括以下步骤:
1. 设计:首先确定连接的角度和木材的尺寸,然后在木材上进行标记和测量。
2. 切割:使用锯或电锯根据标记切割木材,使得两个边缘能够互相嵌合。
3. 排翼:将切割的木材排列在一起,确保它们的形状和尺寸完全匹配。
4. 按压和胶合:在连接部位涂上胶水,然后将两块木材互相嵌合并通过夹具加压,使其彼此粘合。
5. 整理修剪:等胶水干燥后,使用锉刀、砂纸等工具修整连接处的边缘,使其表面光滑。
燕尾工艺的主要特点包括稳固性和美观性。
通过燕尾连接,能够增加组装件的稳定性,使得连接处更加坚固耐用。
此外,燕尾工艺的连接形式独特,能够带来一种装饰效果,因此常被用于制作家具、木制箱、门窗等木制品上。
钳工双燕尾镶配件加工工艺探讨

1分析零件图纸图1双燕尾镶配件示意图该燕尾镶配件为两块毛坯,在加工时,要求以零件1为基准件配作零件2,配合间隙均要求不超过0.03mm ,零件各位置的配合尺寸如图1所示,且有一定的精度要求和相互位置度要求。
其加工过程较复杂,需要有熟练钳工基本功作为基础。
2加工工艺2.1工艺路线根据对零件图纸的分析,双燕尾镶配件加工的工艺路线如下:检查两块毛坯并修正基准→划线→钻工艺排孔→扩孔→锯削→手工加工零件1→手工配作零件2→镶配检验。
2.2关键工艺首先检查两块毛坯,修锉加工零件1和零件2上作为基准的两个边,要求加工到平、直且相互垂直,然后是划线操作,注意线条要清晰均匀,形位尺寸要准确。
在加工燕尾槽时,要先在燕尾槽的中间位置,钻1个直径为12mm 的工艺孔,然后锯去燕尾槽处多余的金属材料,最后锉削加工。
这种方法锉削工作量钳工双燕尾镶配件加工工艺探讨李海东,杨林林(江苏大学,江苏镇江212000)摘要:双燕尾镶配件的加工是钳工技术等级实践考核中经常出现的考题之一,以综合考核钳工的手工加工技能为主,在加工过程中用到了钳工的划线、钻孔、扩孔、锯割、锉削、修配、测量等基本操作,是一个难度较大的操作件。
通过合理的工艺安排,可以轻松做好双燕尾镶配件。
关键词:钳工;双燕尾镶配件;加工工艺图2零件2和零件1排孔坐标尺寸示意图Agricultural Equipment &TechnologyVol.45№.2Apr .2019第45卷第2期2019年4月农业装备技术T 21拆销子,T 22拆锁止螺母,T 23拆叶轮,如图9(b)所示。
2.3轴流泵拆卸Petri 网模型根据以上分析,建立Perti 网模型如图10所示。
其中T 01、T 02为空操作,T 6~T 14、T 16~T 20为顺序执行操作,为使图形简洁,用省略符号代替了中间环节。
图中状态库所P 30为从泵站拆除主轴之后的状态,而主轴的德轴承、下端盖、密封圈、下导轴承、导轮等依然连接在主轴上,有可能需要对这些零件进行维修更换,则可另建分支,作为一个分解任务。
燕尾榫制作方法
燕尾榫制作方法燕尾榫,又称半尺榫,是一种古老的木工连接方式,其独特的结构设计使得连接件更加牢固稳定。
在木工制作中,燕尾榫的运用可以增加作品的美观度和稳固性,因此学会燕尾榫的制作方法对于木工爱好者来说是非常重要的。
下面将介绍燕尾榫的制作方法,希望对您有所帮助。
首先,准备工作。
在进行燕尾榫的制作之前,需要准备好相应的工具和材料。
工具包括锯、锉、刨子、切割刀等,材料则需要选择坚硬、平整的木材,如橡木、胡桃木等。
确保工具和材料的质量符合要求,这样可以更好地完成燕尾榫的制作工作。
其次,测量和规划。
在进行燕尾榫的制作之前,需要对连接的两个木材进行精确的测量和规划。
首先确定榫头和榫尾的形状和大小,然后在木材上标出相应的位置和尺寸。
精确的测量和规划可以确保燕尾榫的制作更加精准和合理。
接下来,切割木材。
根据之前的测量和规划,使用锯和切割刀对木材进行切割。
需要根据榫头和榫尾的形状和大小来进行精确的切割,确保切割的平整和准确。
切割完成后,可以使用刨子对木材进行修整,使其表面更加平整光滑。
然后,制作榫头和榫尾。
根据之前的规划,使用锉和刨子对木材进行精细加工,制作出榫头和榫尾的形状。
需要注意的是,榫头和榫尾的形状和大小需要与对应的榫孔和榫槽相匹配,确保连接的稳固性和密合度。
最后,组装和固定。
将制作好的榫头和榫尾与对应的榫孔和榫槽进行组装,然后使用胶水或者木工螺丝进行固定。
在固定的过程中需要注意角度和位置的准确性,确保连接的稳固和牢固。
总结,燕尾榫的制作方法需要经过精确的测量和规划、精细的切割和加工、合理的组装和固定等步骤。
只有在每个环节都做到精益求精,才能制作出高质量的燕尾榫连接件。
希望通过本文的介绍,能够对燕尾榫的制作方法有所了解,并在实践中获得更好的效果。
解读燕尾榫,老祖宗几千年的木工就是强
解读燕尾榫,老祖宗几千年的木工就是强诠释木工匠圈子的故事:定时发布热门的木工匠教学和资讯,专业、个性、有趣、资深…内容应有尽有。
来了?坐主要材料:木板材,手工刨,手锯,手工凿(多规格),角尺,划线器,铅笔等(搜索“木匠圈”进行咨询)。
制作步骤:今天木匠圈(微信号:木匠圈),分享教程是隐形燕尾榫的制作。
隐形燕尾榫是在明榫燕尾榫的基础上,外侧三边加上45度角的包边层。
使组装好如两块45度斜边板块的90度角拼接,外面看不到燕尾榫的榫头和榫槽,是一种闷榫结构。
在制作的时候,设计和精度要求更高,下面一起学习下其制作图解。
步骤1:画榫槽锯切厚约20mm大小相同的两块木板块,并用手刨处理平整。
下面开始画制榫槽线,先调整划线器,在木板块尾端和外端后边上画一条厚约4mm的包边层(如图),后包边层是保护榫头和榫槽不外露。
然后在包边层内侧,用划线器画上同等于板块厚度的榫肩线,再用角尺在板块侧边连接榫肩线和尾端,形成了45度斜边的边侧包边层。
步骤2:制榫槽先用画线刀沿包边层加深画线,再用手工凿一点点铲掉线内废料,形成一个浅浅的槽壁,这样在用手锯锯切的时候会更加精准,且不会跳线。
然后把榫槽板固定在木工桌上,用刀锯(手锯)锯出包边层(如图)。
用划线器在榫槽两侧也画上4mm的包边层,再根据板块的厚度和宽度设计榫槽的个数,并画好燕尾榫的榫槽线条,且在需要凿除的部分打上“×”。
用刀锯沿榫槽线切割榫槽,运锯方形与画线要一致,切割的深度为:一头是板块顶端,一头是榫肩线(如图),再用刀锯锯掉两边4mm的包边层。
然后用手工凿凿掉榫槽内的废料,挖凿的时候一定要有耐心,使包边层形成45度的斜边,且榫槽三边槽壁垂直而平整。
步骤3:画榫头同样的方法,在榫头端用刀锯切出4mm的包边层。
锯切好后,再把榫头端头朝上固定在木工桌的台钳上,把制作好榫槽与榫头对接,用铅笔画出榫头端线。
然后把榫槽侧边与榫头90度对接,用铅笔画出侧边的榫头线,并用画线刀加深榫头的设计线。
燕尾挫配加工总结
燕尾挫配加工总结燕尾挫配是一种常见的连接方式,它常用于连接两个工件,使它们能够相对旋转或滑动。
燕尾挫配件通常由两个部分组成,一部分为凹槽状的燕尾槽,另一部分为凸起的挫齿。
在加工过程中,需要按照一定的参数和工艺要求进行加工,以确保燕尾挫配件的质量和性能。
首先,需要准备好相应的工件材料。
燕尾挫配件通常由金属材料制成,如钢、铝等。
根据工件的材料和尺寸要求,选择合适的原材料,并进行切削和锯割等预处理工艺。
其次,进行铣削加工。
燕尾挫配件的加工主要依靠铣床进行。
在加工前,需要根据图纸和工艺要求,确定加工的尺寸、形状和位置等参数。
然后,将工件夹紧在铣床上,并使用铣刀将燕尾槽和挫齿加工出来。
加工过程中,需要注意加工刀具的选择、切削速度和进给量等因素,以确保加工质量。
加工完成后,还需要进行检查和调整。
首先,使用量具检查燕尾挫配件的尺寸和形状是否符合要求,如燕尾槽的深度、挫齿的高度等。
其次,进行组装试验,将燕尾挫配件与其他配件进行组合检验,确保其连接的牢固性和运动的灵活性。
最后,进行表面处理。
燕尾挫配件通常需要进行表面处理,以提高其耐腐蚀性和外观质量。
常见的表面处理方式有镀镍、镀铬、喷涂等。
选择合适的表面处理方式,可以根据使用环境、工艺要求和成本等因素进行决策。
总的来说,燕尾挫配加工是一项复杂而精密的工艺,需要经验丰富的操作人员和精密的加工设备。
通过合理的工艺规划和加工操作,可以保证燕尾挫配件的质量和性能。
同时,加工过程中还需要注意安全操作,避免发生意外事故。
随着科技的进步,燕尾挫配加工技术将会不断发展,为工件制造和装配提供更加可靠和高效的解决方案。
双燕尾组合件制作方法
双燕尾组合件制作方法
嘿,朋友们!今天咱就来讲讲双燕尾组合件的制作方法。
这可真是
个有趣又有点挑战性的活儿呢!
咱先得准备好材料啊,就像厨师要准备食材一样。
得有合适的板材,要质量好的,不然可做不出漂亮的双燕尾组合件。
然后呢,工具也得
齐全,什么锯子、锉刀、尺子等等,一个都不能少。
接下来就是动手啦!先把板材按照尺寸要求裁切好,这就像是给它
塑形,可不能马虎。
然后用锉刀慢慢地把边缘修整光滑,就好像给它
做个美容。
再说说这双燕尾的部分,那可是关键啊!得小心翼翼地用工具一点
一点地雕琢出来。
这就好比是在雕刻一件艺术品,每一刀都得恰到好处。
你想想看,如果雕得不好,那组合起来不就不顺畅啦?那可不行!
在制作的过程中,咱得时刻保持耐心。
就跟钓鱼一样,不能着急,
得等鱼儿上钩。
要是心浮气躁,那肯定做不好。
等双燕尾都做好了,就到了组装的环节啦。
这就像是搭积木,得把
各个部分巧妙地组合在一起。
看看它们是不是严丝合缝,是不是完美
契合。
哎呀,制作双燕尾组合件可不简单呢!但当你看到自己亲手做出的
成品,那自豪感可不一般呐!就好像你培育出了一朵特别美丽的花。
这就是双燕尾组合件的制作方法啦,朋友们不妨去试试,感受一下其中的乐趣和挑战。
相信你们一定能做出让自己满意的双燕尾组合件的!加油哦!。
燕尾型配合工件说课课件
事项。
燕尾型配合工件的检测与质量控制
03
熟悉燕尾型配合工件的检测方法、质量控制标准和检测报告的
填写。
学生互动环节
分组讨论
将学生分成若干小组,就燕尾型配合 工件的某个主题进行讨论,并分享讨 论结果。
个别提问
鼓励学生提出问题,了解他们对燕尾 型配合工件相关知识的掌握情况。
学生评价与反馈环节
课堂表现评价
非金属材料
如塑料、木材等,可用于制作燕 尾型配合工件的某些部件或作为 辅助材料。
燕尾型配合工件的加工工艺
打磨
通过砂纸、砂轮等工具对工件 表面进行打磨,使其平滑并去 除毛刺。
折弯
使用折弯机将金属板折成所需 形状。
切割
使用切割工具将金属板或棒材 切割成所需形状和尺寸。
钻孔
使用钻床在工件上钻孔,以满 足连接和定位需求。
高精度、高稳定性、关键部件
VS
详细描述
在精密仪器中,燕尾型配合工件是实现高 精度传动和稳定性的关键部件。这些工件 需要具有极高的制造精度和表面光洁度, 以确保仪器的高精度测量和稳定性。燕尾 型配合工件在精密仪器中的应用包括各种 测量仪器、光学仪器、分析仪器等。
燕尾型配合工件的
05
未来发展趋势及展
望
求。
燕尾型配合工件的
04
实际应用案例
燕尾型配合工件在机械传动中的应用案例
总结词
广泛使用、重要组成
详细描述
燕尾型配合工件在机械传动中扮演了至关重要的角色,它们广泛用于各种类型的机械传动系统中,如减速器、变 速器、发动机等。这些工件通常由两个或更多个部分组成,通过高精度配合实现精确的传动比和扭矩传递。
绿色制造技术
绿色制造技术将使燕尾型 配合工件的制造过程更加 环保和可持续,从而降低 对环境的影响。