
SMT不良品维修作业指导书
实用文档1.目的规范不良品维修处理的过程及要求,保证不良品维修品质。
2.范围此文件适用于SMT中心试产、量产、重工过程中产生的不良品处理所涉及的活动。
3.权责3.1 生产部负责生产过程中将不良品截出并隔离、标识、反馈,维修组负责对不良品的具体维修工作。
3.3品质部负责对不良品的最终判定及维修过程的制程监督。
4.定义4.1不良品:生产过程中外观、焊接、功能达不到相关品质检验标准的PCBA板称为不良品。
4.2名词解释:SMT (Surface Mount Technology)表面贴装技术PCB (Printed Circuit Board)印刷电路板PCBA(Printed Circuit Board Assembly)印刷电路板组件POP (Package On Package)堆叠装配技术MSD (Moisture Sensitive Device)潮湿敏感元件6.2 安全要求6.2.1职业安全6.2.1.1焊接维修工位需装备合适的排烟系统用于焊接烟雾的排除6.2.1.2 维修工位必须有化学品的MSDS文件(material product safety data sheet) ,化学品必须贴有MSDS标签6.2.1.3 维修设备必须有详细的安全操作指导书6.2.1.4 焊接操作和使用化学品人员要佩戴个人防护用品,包括但不限于:防静电工作服、防静电手套、口罩。
6.2.1.5 维修员/工程师禁止对原理图进行任何方式的下载,拷贝,不得私自转发或扩散,否则按公司《信息安全管理规定》进行处罚。
6.3 ESD静电防护要求6.3.1 所有产品和物料必须保证ESD储存,操作和包装6.3.2 在接触PCBA板或静电敏感元件时必须配戴静电环或防静电手套6.3.3 设备和工装须符合ESD要求6.3.4 防静电设备需定期检查防护效果6.3.5 烙铁在使用时要进行了接地,并每周安排静电测试。
6.46.4.1板每个位号的6.4.26.4.3当在修,不可使用红6.5 PCBA和物料烘烤6.5.1 如果PCBA在车间暴露时间超过168小时(从SMT贴装过炉后开始计时),并且需要维修大于6mm 的CSP/BGA/LGA、带底部散热面的LGA、POP等,在实施维修操作前需要先烘烤PCBA。
6.5.2 烘烤温度和时间设置:手机主板为80°C烘烤24小时;手机小板为。
6.5.3 物料领回来后要第一时间放入到干燥箱内,物料发放时按先进先出的原则,每次打开干燥框时间不可超过30秒。
6.5.4 烘烤记录:维修区域的PCBA需要烘烤时,须对所烘烤的机型,数量,烘烤的起始时间详细的记录在报表上。
6.6 维修设备和辅料6.6.1维修设备:热风枪、加热台、电烙铁、镊子、锡渣盒、加热台支架、棉签、无尘布、防静电刷、静电环、防静电手套、万用表、云母片、钢网、刮刀等。
6.8.1锡的熔点温度:232℃6.8.2 主板小料焊接温度340℃~360℃6.8.3 塑胶件、结构料(如卡座、、USB座、轻触开关、电池连接器等)焊接温度280℃~300℃6.8.4 屏蔽框:340℃~380℃6.8.5 常规封装IC 焊接温度340℃~360℃6.8.6 BGA封装IC焊接温度340℃~360℃6.8.7 FPC软板维修温度260℃~280℃6.8.8 软硬结合板280℃~320℃6.8.9刮胶维修温度:200℃~220℃6.9 辅料要求6.9.1 维修辅料必须是公司认证合格的产品,同时也要满足产品的需求具体参照公司文件6.9.2 维修辅料属于化学品,须遵从化学品管理规定。
6.9.2.1所有辅料必须有MSDS标签,注明物品名称,有效期,安全类别。
6.9.2.2化学品辅料的废弃不同于普通垃圾,必须使用专用的化学品回收桶。
6.9.2.3助焊剂在焊接过程中起辅助作用,尽量不使用或少使用,使用时数量够用即可、并不是多多益善,残留物可能会腐蚀PCB板。
6.9.2.4化学品具有腐蚀性和易燃性,使用时须佩戴静电衣、静电手套、口罩。
6.10维修前准备工作:6.10.1 准备好所使用的设备:调好所需的温度参数(如热风枪.加热台.电烙铁等)。
6.10.2 准备好相关资料:《维修报表》《SMT维修补料记录表》及相关机型位号图、BOM清单等;6.10.3 工作台面6S整理:保持工作台面干净整洁,佩戴好静电手环。
6.10.4 为了最小化高温焊接对周围元器件的热冲击和避免不必要的维修操作,焊接维修时需对周围元件进行保护,可以使用高温胶带.锡箔纸.金属片等的物品对周围元件进行屏蔽保护。
6.10.6 所有用于焊接屏蔽保护的物品不能对PCBA造成任何损坏,如果该物品具有黏性,取走后不能在PCBA板上有任何残留。
6.11各类元件的拆卸和焊接6.11.1.小元件类的拆卸和焊接:6.11.1.1 拆卸温度:《参照各类型元件焊接温度参考标准》,热风枪温度选择在340℃~360℃,加热台温度选择在200℃~220℃6.11.1.2拆卸要求;先往要拆卸的元件上加少量助焊剂。
选择好热风枪风嘴,同时也可选择加热台对底部进行辅助加热,热风枪沿小元件上均匀加热。
待元件的焊锡熔化后用镊子将元件取下即可,6.11.1.3 焊接温度:《参照各类型元件焊接温度参考标准》,热风枪温度选择在340℃~360℃,加热台温度选择在200℃~220℃6.11.1.4 焊接要求: 在焊接小元件之前应确认好元件的位置和方向,以免换料时焊错位置及方向,先在要焊接的小元件的焊盘上加少量助焊剂。
若焊盘上焊锡不足,可用电烙铁在焊盘上加少许焊锡。
也可点少许锡膏。
选择好热风枪风嘴,同时也可选择加热台对底部进行辅助加热,热风枪先由远到进的距离对焊盘进行加热,待焊盘的锡熔化时,用镊子夹住焊接的元件放置到对应的位置,注意有方向的元件要对好方向并要放正,待元件的焊端与焊盘完全熔化,焊接在一起后即可。
6.11.1.5 拆卸和焊接注意事项:注意对周围元件的保护,尤其是塑料元件,不可吹坏或吹变形。
元件维修后不能有变色、烧损、烧焦情况,保证所维修元件焊接性,维修区域及周围元件不能有移位.假焊.连锡等不良现象,背面不能出现有抹板、掉件、移位等现象。
6.11.2塑胶/结构元件类的拆卸和焊接:6.11.2.1 拆卸温度:《参照各类型元件焊接温度参考标准》,热风枪温度选择在280℃~300℃,加热台温度选择在200℃~220℃6.11.2.2 拆卸要求: 首先需要加热台对底部进行辅助加热,然后再往要拆卸的塑胶元件引脚上加少量助焊剂,热风枪的风嘴对着塑胶元件引脚周围进行来回加热,待塑胶元件引脚的焊锡熔化后即可取下。
6.11.2.3 焊接温度:《参照各类型元件焊接温度参考标准》,热风枪温度选择在280℃~300℃,加热台温度选择在200℃~220℃6.11.2.4焊接要求;在所焊接的塑胶元件引脚焊盘上加少量助焊剂,若焊盘上焊锡不足,可用电烙铁在焊盘上加少许焊锡。
也可点少许锡膏。
用加热台对底部进行辅助加热,热风枪大概保持垂直距离为2至3cm的位置对着塑胶元件的焊盘引脚周围进行来回加热,待焊盘熔锡后,将塑胶元件用镊子放入对应焊盘,待引脚与焊锡完全熔化,焊接在一起后即可。
6.11.2.5拆卸和焊接注意事项:注意对周围元件的保护,尤其是塑料元件,不可吹坏或吹变形。
元件维修后不能有变色、烧损、烧焦情况,保证所维修元件焊接性,维修区域及周围元件不能有移位、假焊、连锡等不良现象,背面不能出现有抹板、掉件、移位等现象.6.11.3 屏蔽框类拆卸和焊接6.11.3.1 拆卸温度:《参照各类型元件焊接温度参考标准》,热风枪温度选择在340℃~380℃,加热台温度选择在200℃~220℃6.11.3.2 小屏蔽框拆卸要求:首先根据要拆卸屏蔽框大小选择相对应的热风枪嘴和拆卸方法,小屏蔽框的拆卸可以整体拆下,首先用加热台对底部进行辅助加热,再往屏蔽框的每个引脚加入少量的助焊剂,热风枪大概保持垂直距离为2至3cm的位置对着屏蔽框整体引脚来回加热,待屏蔽框所有引脚的焊锡熔化后即可取下。
6.11.3.3 大屏蔽框拆卸要求: 由于大屏蔽框整体拆下有难度,所有我们可以选择局部翘起拆卸的方法,首先也是根据要拆卸屏蔽框大小选择相对应的热风枪嘴,用加热台对底部进行辅助加热,再往屏蔽框的每个引脚加入少量的助焊剂,热风枪嘴大概保持垂直距离为2至3cm的位置对着屏蔽框引脚局部加热,待焊锡溶化后用镊子一点点翘起,直至整个屏蔽框翘起。
6.11.3.4 焊接温度:《参照各类型元件焊接温度参考标准》,热风枪温度选择在340℃~380℃,加热台温度选择在200℃~220℃6.11.3.5 屏蔽框焊接要求;检查屏蔽框是否有变形的状况,根据要焊接的屏蔽框大小选择相对应的风枪嘴,用加热台对底部进行辅助加热,在焊盘上加少量助焊剂,若焊盘上焊锡不足,可用电烙铁在焊盘上加少许焊锡。
也可点少许锡膏。
把屏蔽框与焊盘放置对齐,热风枪大概保持垂直距离为2至3cm的位置对着屏蔽框周围引脚来回加热,加热的同时可以用镊子轻轻的压一下屏蔽框,直到屏蔽框的引脚上锡就可以了。
6.11.3.6拆卸和焊接注意事项:注意对周围元件的保护,尤其是塑料元件,不可吹坏或吹变形。
元件维修后不能有变色、烧损、烧焦情况,保证所维修元件焊接性,维修区域及周围元件不能有移位、假焊、连锡等不良现象、背面不能出现有抹板、掉件、移位等现象。
6.11.4 BGA芯片类拆卸和焊接6.11.4.1 拆卸温度:《参照各类型元件焊接温度参考标准》,热风枪温度选择在340℃~360℃,加热台温度选择在200℃~220℃6.11.4.2 拆卸要求:选择相对应大小的热风枪嘴,用加热台对底部进行辅助加热,在BGA芯片周围加入适量助焊剂,帮助加快焊锡的溶化速度,热风枪大概保持垂直距离为2至3cm的位置沿着芯片上方均匀的来回加热,加热的同时可以用镊子轻轻的推动一下芯片,如果可以推动芯片说明焊锡已溶化,用镊子轻轻夹起整个芯片即可。
6.11.4.3 焊锡清理和焊盘清洁:焊锡清理是将多余的焊锡从焊点清除,焊盘清洁是将焊点上及周围的焊残留物或者异物清理干净,这两项工作直接影响焊接维修质量。
6.11.4.4.不平整和不均匀的焊盘可能导致产品可靠性降低焊盘清理焊接效果示意图6.11.4.5 焊锡清理方法,在焊锡清理过程中,焊盘极易受损,正确的操作方法和合适的温度设定是减少焊盘受损的两个关键因素。
6.11.4.6 用烙铁和吸锡带清理:根据PCB焊盘的规格,选择与它匹配的烙铁头(外形和尺寸)和吸锡带(宽度);将吸锡带置于焊锡的上面,用烙铁加热吸锡带直到吸锡带(用吸锡带未使用且干净的部分来吸走焊锡)吸掉焊锡,同时将烙铁和吸锡带从PCB板表面拿走。
也可以直接用烙铁将焊盘的锡拖平,但要特别注意周边的元件,不能有被锡拖掉,或者拖移位现象。
SMT锡膏修理作业指导书

QC 全检
良现象,维修时具体标准按《SMT 外观检验标准》执行。更换物料时则把需更换的物料按标 准焊接好。修理后将 PCB 板面残留松香用洗板水清洗干净,然后做好《每日维修报告》 。 5.修理板经生产确认员确认 OK 后,在送至 QA 处再次确认确认 OK 并《每日修理报告》上签 名再送还确认员;如确认 NG 则让修理员再修理。最后确认员按流程送到炉后 QC 再次全检。
辅助工具及耗材 名称 恒温烙铁 万用表、电容表 测温仪 拔焊台 用途 修理用 元件测试用 测试烙铁温度 修理用
二、注意事项 1.修理时有铅和无铅的锡线要做严格区分,严禁有铅与无铅在同一工位上修理。 2.对无法识别的元件要用万用表测试,不同厂商物料不可相互代用。 三、以往失败案例:
确认员确认
NG NG
OK 后方可修理。 3.将不良品拿出与样板相核对,找出不良位置物料的丝印和规格,同时在物料员处领取同客
QA 确认
户相同物料来修理。 4 将烙铁温度无铅设定在 300~330℃、有铅设定在 280℃~300℃, 拔焊台温度设定在 300 ℃~350 ℃,温控开关 5-6 档,汽流开关 1-3 档,元件少锡、偏移 QFP、SOP 偏移,错位等不
文件编号 版
图示:
WI-SC-011 A.0
不良品
工作项目 适用范围
修理
锡膏板修理 作业顺序; 一.作业顺序;本ຫໍສະໝຸດ SMT 锡膏板修理 作业指导书
批准
审核
作成 颜 勇
1.炉后 QC 将检出的不良品用不良标签标示出不良位置,然后放置在不良区,由修理员拿至修 理工位进 行维修。
修理
2.修理员首先对烙铁温度、对地电压进行检测,并如实填写《烙铁温度测试记录表》并准备 好要修理机种的 Z 轴表/样板,先确认不良品板号与资料/样板是否一致贴装是否相同,确认
不良品维修作业指导书

4、对所维修过的不良品要重新检查,保证所有物料使用正确,焊点合格。
5、根据不良焊点元件、焊盘的大小来调节恒温烙铁的温度与烙铁在焊点上可停留的时间,烙铁最高温度不得超过400℃,同一位置的烙铁停留时间不得超过5S。
*维修过的半成品重新交回QC检查确认。
四、(CAUTION)注意:
1、注意安全,小心触电或烫伤。
2、操作时带好防静电手扣。
3、随时保持台面清洁。
4、当维修完毕所有不良品后,将电烙铁关掉电源。
5、离开工位பைடு நூலகம்拔掉电烙铁的电源插头。
五、工具:
刀片、胶水
电烙铁、锡线
防静电手扣
SMT不良品维修作业指导书
承认
审核
编制
编号:WI-PR-31/A
一、适用范围:
仅适用于SMT部门内不良品的维修作业。
二、目的:
保证SMT半成品的质量,指导维修不良品。
二、具体操作:
*对贴有标签的不良点进行维修。
*胶水工艺生产的不良品维修
1、如不良现象为溢胶、开路、座标偏移,先小心将元件取下,清除焊盘上多余的胶水,重新点上胶水,再按正常的胶水固化条件过回流焊固化。
2、如不良现象为漏件、错件,先根据对应MODEL的排料表,找到物料,清除不良处的错料,重新点上胶水,再按正常的胶水固化条件过回流焊固化。
3、对维修过的不良品要重新检查部品,直到部品合格。
*锡膏工艺生产的不良品维修
1、对焊接不良的不良品,重新修正焊点。
2、对物料使用不良的不良品,重新更换正确、完好物料,并保证焊点完好。
SMT修理作业指导书
SMT修理作业指导书汇报审议决定制定日期版本目的确保修理作业的顺利进行,防止二次不良(不良修理时作业不当造成的不良)发生为目的。
1、设备接地与静电接地修理作業台、修理工具(烙铁、热吹风)必须良好接地,人员必须配戴静电手环正确接地后进行修理作业。
2、管理标准值烙鉄温度标准值:有铅320℃~360℃、无铅360℃~400℃3、流程热吹风设定:热风口离部品20mm处加热8秒、部品能取下、基板不变色为基准。
热风枪温度标准值:300℃~340℃1、从不良基板箱内取出不良基板,确认不良内容。
2、根据基板或贴装图査出不良位置、再从BOM表中找出相应的料号。
(须交换或补充部品时:漏件、破损)3、填写“SMT漏件补料检查表”中漏件位置、补料时间、补料人后,交给线长确认。
4、线长确认后交给当条线的操作员进行物料查找,并将查找到的物料编号填写在“SMT漏件补料检查表”中的补料元件编号栏目中,同时将元件实物粘贴在补料元件编号栏目的旁边,交给IPQC进行确认。
5、IPQC把确认无误的物料交给修理士进行修理。
(※元件不能目视确认时必须进行LCR测试判定)*元件交换时(不必要时省略如下3步骤)1、用烙铁(小元件)或热吹风(IC及大型元件)将旧元件取下。
2、将取下的元件放入「废品回收盒」内。
3、(IC部品取出後)用烙铁头加热吸锡线后将铜箔上残留的锡吸除,确保铜箔面平整。
*元件交换时(不必要时省略如下1步骤)1、元件取下后须目视检查有无不良状況:铜箔浮起、表面平整度、基板面焊锡残留、基板变色※必要时用放大镜进行检查确认1、对照样板将新元件贴装在该位置上。
(部品补充时)2、用烙铁或热吹风对元件进行焊接和修正。
1、修理完成的基板必须进行目视检查确认(元件方向、表面文字、元件有无连点、假焊、少锡、錫球及周边元件的変化等)修理完成的基板必须在基板内进行明确标示1、修理者必须经过认定合格后方可进行修理作业。
4、相关注意事项2、烙铁温度必须每日进行二次测定确认,并在「烙铁温度测试管理表」中记录实际测定值。
SMT外观不良修理工作指引
1.目的:规范不良品维修处理的过程及要求,保证不良品维修品质。
2.适用范围:所有SMT贴片产品(红胶板和锡膏板)维修。
3.定义3.1 IPC-A-610 电子装配可接收性3.2 SMT (Surface Mount Technology)表面贴装技术3.3 PCB (Printed Circuit Board)印刷电路板3.4 PCBA(Printed Circuit Board Assembly)印刷电路板组件3.5 ESD (Electro Static discharge) 静电释放4.职责:4.1. SMT外观检查负责生产过程中将不良品截出并隔离、标识、反馈,维修组负责对不良品的具体维修工作。
4.2. PE对批量重工维修品,负责对不良品的鉴定及风险评估。
*4.3.IPQC负责对不良品的最终判定及维修过程的制程监督,烙铁温度测试。
5.工作内容:5.1修理基本流程:5.2 参数设定5.2.1 烙铁温度设定:常规贴片组件焊接温度:330±20度(温度设定330℃),导电条及接地片类370±20度(温度设定370℃)。
5.2.2 焊接时间:修理每个焊点焊接时间控制在3秒以内,避免高温损坏器件。
5.2.3热风焊台 HAKKO设定:(白光) FR-801 HEAT CONTROL(温度控制)4~5,AIR CONTROL (风量控制)10-15,温度/风力控制,根据实际需要在上述范围内进行调节。
5.2.4维修描述:A.SMT外观检验不合格的产品,用红色箭头纸标出位置,规范、正确填好相关《修理跟踪卡》(要写明检验工位,检验日期和时间,检验员,型号,不良现象,数量)。
B.交IPQC或QE鉴定并确认需要维修的数量,在《修理跟踪卡》写出修理方案。
C.由拉长或助拉将不良品给到及修理组。
D.修理组对不良品修理完成后,进行自检,在相应的《修理跟踪卡》卡上填写修理数量和需报废的数量。
修理后良品由拉长或助拉将返回入拉口,不能修复由IPQC或PE鉴定后退MRB。
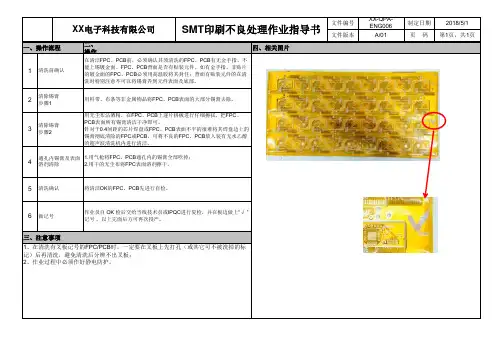
SMT印刷不良处理作业指导书
二、
操作1234561、在清洗有叉板记号的FPC/PCB 时,一定要在叉板上先打孔(或其它可不被洗掉的标记)后再清洗,避免清洗后分辨不出叉板;
2、作业过程中必须作好静电防护。
清除锡膏步骤2
用无尘布沾酒精,在FPC 、PCB 上逐片拼板进行仔细擦拭,把FPC 、
PCB 表面所有锡膏清洁干净即可。
针对于0.4间距的芯片焊盘或FPC 、PCB 表面不平的很难将其焊盘边上的
锡膏彻底清除的FPC 或PCB ,可将不良的FPC 、PCB 放入装有无水乙醇
的超声波清洗机内进行清洁。
通孔内锡膏及表面溶剂清除 1.用气枪将FPC 、PCB 通孔内的锡膏全部吹掉;
2.用干的无尘布将FPC 表面溶剂擦干。
做记号作业员自 OK 检后交给当线技术员或IPQC 进行复检,并在板边做上“√ ”
记号 ,以上完面后方可再次投产。
三、注意事项
SMT 印刷不良处理作业指导书清洗确认将清洁OK 的FPC 、PCB 先进行自检。
一、操作流程四、相关图片清洗前确认在清洁FPC 、PCB 前,必须确认其须清洗的FPC 、PCB 有无金手指、不能上锡镀金面、FPC 、PCB 背面是否有贴装元件。
如有金手指、非贴片
的镀金面的FPC 、PCB 必须用高温胶将其封住;背面有贴装元件的在清
洗时特别注意不可以将锡膏弄到元件表面及底部。
清除锡膏
步骤1用料带、布条等非金属物品将FPC 、PCB 表面的大部分锡膏去除。
XX 电子科技有限公司
文件编号XX-QPA-ENG006制定日期2018/5/1文件版本A/01页 码第1页,共1页。
SMT检查修补作业指导书
一适用范围:
1.本作业指导书适用于回流焊后的SMT线路板的检查和修补。
二操作过程:
1.根据样板或模板,检查是否有漏件现象。
2.检查IC (SOP、PLCC、QFP、BGA)及其它有方向性的元件方向是否正确。
3.检查是否有贴错、器件管脚错、虚焊、漏焊、连焊现象。
4.用钢针小心清除偶然出现的锡球,清除时防止锡球进入器件下方或引脚间以
防发生短路。
5.检验标准依据《目视/AOI检验作业指导书》。
检验过程中如发现批量质量问
题(如漏贴、贴错、贴反、虚焊、元件氧化问题等)应及时向当班线长反馈。
6.对检查出来的问题应及时修补,如有解决不了问题应与当班班长或工艺员联
系。
二注意事项
1.更换贴片集成电路、电容电阻首先应检查所更换元件参数的准确性。
2.更换IC时必须对焊盘的残余焊锡进行清理,以保证修补的质量。
3.烙铁在焊盘上加热停留的时间不要过长,以防止铜箔过度受热后翘起造成整块线路板报废。
4.对特殊产品的检查和补修,在工艺人员的指导下进行。
SMD维修指导书
二、注意事项1.治工具红胶制程:静电环、手套、镊子、小红胶筒、刷子、热风枪、恒温烙铁、热风枪点检仪。
锡膏制程:静电环、手套、镊子、无铅锡丝、刷子、热风枪、恒温烙铁、热风枪点检仪。
2.加热时间小于15秒。
3.烙铁及热风枪设定要求﹕4.禁止使用机器的抛料。
5.良品与不良品的详细区分表:6.维修员在维修前需清洁维修平台。
核准:王前军2013-7-9烙铁温度NA 370± 10℃热风枪风口与零件距离400 ± 20℃一、作业流程A2编号:ST-03SC-223小白条及条码箭头标签特 性SMD维修指导书站别:SMD维修站版本:热风枪温度215 ± 10℃不良品红色标示有有不合格品3~5mm 3~5mm 项 目静电筐维修OK品常用筐有无维修合格品制表:李桂旺2013-7-9审核:吕传仙2013-7-9制程类型红胶4. 从待不良品区拿取不良品,将其放置于治具架上,用热风枪除去不良元件。
5. 根据箭头标签指示和对应的机种样板/图纸BOM到物料架或机器的Feeder上找取零件并确认元件MARK或量测数值。
6. 将维修良品与待维修不良品分开放置(详细区分见下表)。
锡膏1. 维修员从LQC 工位的不良品框取出不良品,并确认其不良位置。
2. 将不良品放置维修平台架上,调整维修平台宽度至适合不良品维修宽度。
3. 维修员在维修前,需确认维修平台是否整洁,底部立式元件无触及平台表面。
7. 维修后之产品经IPQC再次确认维修位置的MARK或量测数值OK后过炉固化。
8. 维修固化后之产品经AOI测试OK后再将不良箭头去除。
SMT不良品维修作业指导书
1.目得规范不良品维修处理得过程及要求,保证不良品维修品质。
2.范围此文件适用于SMT中心试产、量产、重工过程中产生得不良品处理所涉及得活动。
3.权责3、1 生产部负责生产过程中将不良品截出并隔离、标识、反馈,维修组负责对不良品得具体维修工作。
3、2工程部负责对不良品分析并给出改善控制措施,指导维修组维修不良品。
3、3品质部负责对不良品得最终判定及维修过程得制程监督。
4.定义4、2名词解释:SMT (Surface Mount Technology) 表面贴装技术PCB (Printed Circuit Board) 印刷电路板PCBA(Printed Circuit Board Assembly)印刷电路板组件POP (Package On Package) 堆叠装配技术MSD (Moisture Sensitive Device) 潮湿敏感元件ESD (Electro Static discharge) 静电释放5.流程图6.作业内容6、1 不良品送修前产线要进行标识,区分并录入MES系统。
6、1、1 不良品分为三大类 A:外观类不良品,B:下载类不良品,C:功能校准类不良品。
6、1、2 属外观、焊接不良直接用红箭头贴贴在不良位号处。
6、1、3下载与功能校准性不良品需用故障贴写上故障现象贴于板上。
6、1、4 不良品送修前将条码及不良位号或不良现象输入MES系统进行过站处理。
6、1、5 针对数量大于50PCS得批量不良,工程需出重工(维修)方案指导作业方可进行维修,并在批量维修前制作首件。
6、2 安全要求6、2、1职业安全6、2、1、1焊接维修工位需装备合适得排烟系统用于焊接烟雾得排除6、2、1、2 维修工位必须有化学品得MSDS文件(material product safety data sheet) ,化学品必须贴有MSDS标签6、2、1、3 维修设备必须有详细得安全操作指导书6、2、1、4 焊接操作与使用化学品人员要佩戴个人防护用品,包括但不限于:防静电工作服、防静电手套、口罩。
SMT印刷检查判定及不良处理作业指导书
始業點檢記錄
□ 指套 □ 手套
□ 静电环
( □要
□不要 )
● 印刷拉 尖(多锡): 印刷锡膏 表面带有 毛刺般的 形状或印 刷模糊不 清●(多红锡胶)偏 位●:红红胶胶胶 量●过红小胶:溢 出:红胶
3.注意事項
1.发现严重不良时,应立即通知工程管理人员进行处理解决,解决后再继续生产;
2.手接触 过锡膏、 胶水或酒 清等化学 物质后,应 立即用清 水清洗,若 不适用,应 立即到医 院检查
,由IPQC 確認后再 實施印刷 作業﹔
承認 用量
IPQC确认
清洗吹干
不良品图示:
印刷偏位
印刷连锡
印刷少錫
印刷锡膏表面拉尖
3.清洗基 板在印刷 工程中是 十分重要 的,清潔 時不是只 清洗印刷 的那一面 就夠了, 還要確認
另一面及 插件孔是 否有残留 的锡膏, 确保基板 清洗后正 反面都是 干净的﹔
工程人员进行调整,确保印刷品质得到保障
用有铅锡
OK
3.清洗后的基板必须由IPQC进行检查确认
膏或无铅
4.不良品决不能流入下一贴片工序
锡膏、红
胶實施印
刷﹔
業指導 書
頁次 確認
1/1 承認
作成
確認
品名規格
物料位置
作業內容.注意事項
印刷工程
QC檢查
贴片工程
NG
2.依據图 例进行判 定印刷品 質狀況: OK品流入 貼裝工 程,不良 品用無水 酒精進行 清洗、吹 干
2.不良详细描
● 印刷偏 位:锡膏 印刷偏出 焊盘,焊 盘露出 25%
● 印刷连 锡:焊盘 与焊盘锡 膏的连接 称连锡短 路
● 印刷少 锡:锡膏 没有完全 覆盖焊 盘,焊盘 露出25%
SMT不良品维修作业指导书
1.目标规范不良品维修处理的进程及请求,包管不良品维修品德.2.规模此文件实用于SMT中间试产.量产.重工进程中产生的不良品处理所涉及的运动.3.权责3.1 临盆部负责临盆进程中将不良品截出并隔离.标识.反馈,维修组负责对不良品的具体维修工作.3.3品德部负责对不良品的最终剖断及维修进程的制程监视.4.界说4.1不良品:临盆进程中外不雅.焊接.功效达不到相干品德磨练尺度的PCBA板称为不良品.4.2名词解释:SMT (Surface Mount Technology)概况贴装技巧PCB (Printed Circuit Board)印刷电路板PCBA(Printed Circuit Board Assembly)印刷电路板组件POP (Package On Package)堆叠装配技巧MSD (Moisture Sensitive Device)潮湿迟钝元件ESD (Electro Static discharge) 静电释放5.流程图6.功课内容6.1 不良品送修前产线要进行标识,区分并录入MES 体系.6.1.1 不良品分为三大类 A :外不雅类不良品,B :下载类不良品,C :功效校准类不良品.6.1.2 属外不雅.焊接不良直接用红箭头贴贴在不良位号处.6.1.3下载和功效校准性不良品需用故障贴写上故障现象贴于板上.6.1.4 不良品送修前将条码及不良位号或不良现象输入MES 体系进行过站处理.6.1.5 针对数目大于50PCS的批量不良,工程需出重工(维修)计划指点功课方可进行维修,并在批量维修前制造首件.6.2 安然请求6.2.1.2 维修工位必须有化学品的MSDS文件(material product safety data sheet) ,化学品必须贴有MSDS标签6.2.1.3 维修装备必须有具体的安然操纵指点书6.2.1.4 焊接操纵和应用化学品人员要佩带小我防护用品,包含但不限于:防静电工作服.防静电手套.口罩.6.2.1.5 维修员/工程师制止对道理图进行任何方法的下载,拷贝,不得擅自转发或集中,不然按公司《信息安然治理划定》进行处罚.6.3 ESD静电防护请求6.3.1 所有产品和物料必须包管ESD储存,操纵和包装6.3.2 在接触PCBA板或静电迟钝元件时必须配戴静电环或防静电手套6.3.3 装备和工装须相符ESD请求6.3.4 防静电装备需按期检讨防护后果6.3.5 烙铁在应用时要进行了接地,并每周安插静电测试.6.4 维修次数和维修标识6.4.1一般情形下,每次焊接维修都邑对PCBA板加热2次(裁撤和焊接各1次),是以PCBA板每个位号的最大返工维修次数为2次(假如产品有特别维修次数划定,按照产品需求履行),参考下表:PCB板加热次数统计表6.4.2应用电烙铁实行修补性补焊/点焊(不改换元器件)不看作1次维修,比方:元件少锡而补锡,假焊而加锡点焊.应用热风枪作补锡/点焊维修,即使不改换元件,也看作1次维修.6.4.3维修标识:每位新维修工开端修板前都要给一个数字代码,每次维修后,在划定的地位贴好对应的维修标识:当在修外不雅不良时在数字代码前加“W”,当在修下载线的功效不良板时在数字代码前加“X”,当在修PCBA组的功效不良板时在数字代码前加“P”,当在进行批量重工时在数字代码前加“R”.主板维修完应用打印的维修标识,贴在IE给出的对应地位.小板维修完用黑色或蓝色油性笔在板号边上打点作维修标识.QC目检及测试好的板只能用油性笔在维修标识贴纸上打点标识,不成应用朱色彩的油性笔.6.5 PCBA和物料烘烤6.5.1 假如PCBA在车间吐露时光超出168小时(从SMT贴装过炉后开端计时),并且须要维修大于6mm的CSP/BGA/LGA.带底部散热面的LGA.POP等,在实行维修操纵前须要先烘烤PCBA.6.5.2 烘烤温度和时光设置:手机主板为80°C烘烤24小时 ;手机小板为.6.5.3 物料领回来后要第一时光放入到湿润箱内,物料发放时按先辈先出的原则,每次打开湿润框时光不成超出30秒.6.5.4 烘烤记载:维修区域的PCBA须要烘烤时,须对所烘烤的机型,数目,烘烤的肇端时光具体的记载在报表上.6.6 维修装备和辅料6.6.1维修装备:热风枪.加热台.电烙铁.镊子.锡渣盒.加热台支架.棉签.无尘布.防静电刷.静电环.防静电手套.万用表.云母片.钢网.刮刀等.6.6.2维修辅料:酒清.清洗剂.助焊剂.锡丝.锡膏.6.7 维修装备的请求6.7.1电烙铁的请求:假如电烙铁温渡过高,可能会破坏元件或PCB板绝缘层而导致各类焊接缺点或潜在风险.为了防止这种风险,在应用电烙铁焊接时,温度掌握340℃380℃,电烙铁焊接请求表:应用,给烙铁头加锡呵护并封闭电源;烙铁头氧化,变形,脏污,破坏或温度达不到请求时,须要改换.6.7.3热风枪请求:应用热风枪维修时,因为热风直接感化于元件和PCBA局部区域,是以须要特别留意温度和时光的掌握,以免造成对元件和PCBA的破坏,依据不合类型的元器件调剂相对应的焊接温度(参照各类型元件焊接温度参考尺度).6.8 各类元件维修焊接风枪温度请求:6.8.1锡的熔点温度:232℃6.8.2 主板小料焊接温度340℃~360℃6.8.3 塑胶件.构造料(如卡座B座.轻触开关.电池衔接器等)焊接温度280℃~300℃6.8.4 屏障框:340℃~380℃6.8.5 通例封装IC 焊接温度340℃~360℃6.8.6 BGA封装IC焊接温度340℃~360℃6.8.7 FPC软板维修温度260℃~280℃6.8.8 软硬联合板280℃~320℃6.8.9刮胶维修温度:200℃~220℃6.9 辅料请求6.9.1 维修辅料必须是公司认证及格的产品,同时也要知足产品的需求具体参照公司文件6.9.2 维修辅料属于化学品,须服从化学品治理划定.6.9.2.1所有辅料必须有MSDS标签,注明物品名称,有效期,安然类别.6.9.2.2化学品辅料的放弃不合于通俗垃圾,必须应用专用的化学品收受接管桶.6.9.2.3助焊剂在焊接进程中起帮助感化,尽量不应用或少应用,应用时数目够用即可.其实不是多多益善,残留物可能会腐化PCB板.6.9.2.4化学品具有腐化性和易燃性,应用时须佩带静电衣.静电手套.口罩.6.10维修前预备工作:6.10.1 预备好所应用的装备:调好所需的温度参数(如热风枪.加热台.电烙铁等).6.10.2 预备好相干材料:《维修报表》《SMT维修补料记载表》及相干机型位号图.BOM清单等;6.10.3 工作台面6S整顿:保持工作台面干净整洁,佩带好静电手环.6.10.4 为了最小化高温焊接对四周元器件的热冲击和防止不须要的维修操纵,焊接维修时需对四周元件进行呵护,可以应用高温胶带.锡箔纸.金属片等的物品对四周元件进行屏障呵护.6.10.6 所有效于焊接屏障呵护的物品不克不及对PCBA造成任何破坏,假如该物品具有黏性,取走后不克不及在PCBA板上有任何残留.6.11.1.小元件类的装配和焊接:6.11.1.1 装配温度:《参照各类型元件焊接温度参考尺度》,热风枪温度选择在340℃~360℃,加热台温度选择在200℃~220℃6.11.1.2装配请求;先往要装配的元件上加少量助焊剂.选择好热风枪风嘴,同时也可选择加热台对底部进行帮助加热,热风枪沿小元件上平均加热.待元件的焊锡融化后用镊子将元件取下即可,6.11.1.3 焊接温度:《参照各类型元件焊接温度参考尺度》,热风枪温度选择在340℃~360℃,加热台温度选择在200℃~220℃6.11.1.4 焊接请求: 在焊接小元件之前应确认好元件的地位和偏向,以免换料时焊错地位及偏向,先在要焊接的小元件的焊盘上加少量助焊剂.若焊盘上焊锡缺少,可用电烙铁在焊盘上加少许焊锡.也可点少许锡膏.选择好热风枪风嘴,同时也可选择加热台对底部进行帮助加热,热风枪先由远到进的距离对焊盘进行加热,待焊盘的锡融化时,用镊子夹住焊接的元件放置到对应的地位,留意有偏向的元件要对好偏向并要放正,待元件的焊端与焊盘完整融化,焊接在一路后即可.6.11.1.5 装配和焊接留意事项:留意对四周元件的呵护,尤其是塑料元件,不成吹坏或吹变形.元件维修后不克不及有变色.烧损.烧焦情形,包管所维修元件焊接性,维修区域及四周元件不克不及有移位.假焊.连锡等不良现象,不和不克不及消失有抹板.失落件.移位等现象.6.11.2塑胶/构造元件类的装配和焊接:6.11.2.1 装配温度:《参照各类型元件焊接温度参考尺度》,热风枪温度选择在280℃~300℃,加热台温度选择在200℃~220℃6.11.2.2 装配请求: 起首须要加热台对底部进行帮助加热, 然后再往要装配的塑胶元件引脚上加少量助焊剂,热风枪的风嘴对着塑胶元件引脚四周进行往返加热,待塑胶元件引脚的焊锡融化后即可取下.6.11.2.3 焊接温度:《参照各类型元件焊接温度参考尺度》,热风枪温度选择在280℃~300℃,加热台温度选择在200℃~220℃6.11.2.4焊接请求;在所焊接的塑胶元件引脚焊盘上加少量助焊剂,若焊盘上焊锡缺少,可用电烙铁在焊盘上加少许焊锡.也可点少许锡膏.用加热台对底部进行帮助加热,热风枪精确保持垂直距离为2至3cm的地位对着塑胶元件的焊盘引脚四周进行往返加热,待焊盘熔锡后,将塑胶元件用镊子放入对应焊盘,待引脚与焊锡完整融化,焊接在一路后即可.6.11.2.5装配和焊接留意事项:留意对四周元件的呵护,尤其是塑料元件,不成吹坏或吹变形.元件维修后不克不及有变色.烧损.烧焦情形,包管所维修元件焊接性,维修区域及四周元件不克不及有移位.假焊.连锡等不良现象,不和不克不及消失有抹板.失落件.移位等现象.6.11.3 屏障框类装配和焊接6.11.3.1 装配温度:《参照各类型元件焊接温度参考尺度》,热风枪温度选择在340℃~380℃,加热台温度选择在200℃~220℃6.11.3.2 小屏障框装配请求:起首依据要装配屏障框大小选择相对应的热风枪嘴和装配办法,小屏障框的装配可以整体拆下,起首用加热台对底部进行帮助加热,再往屏障框的每个引脚参加少量的助焊剂,热风枪精确保持垂直距离为2至3cm的地位对着屏障框整体引脚往返加热,待屏障框所有引脚的焊锡融化后即可取下.6.11.3.3 大屏障框装配请求: 因为大屏障框整体拆下有难度,所有我们可以选择局部翘起装配的办法,起首也是依据要装配屏障框大小选择相对应的热风枪嘴,用加热台对底部进行帮助加热,再往屏障框的每个引脚参加少量的助焊剂,热风枪嘴精确保持垂直距离为2至3cm的地位对着屏障框引脚局部加热,待焊锡熔解后用镊子一点点翘起,直至全部屏障框翘起.6.11.3.4 焊接温度:《参照各类型元件焊接温度参考尺度》,热风枪温度选择在340℃~380℃,加热台温度选择在200℃~220℃6.11.3.5 屏障框焊接请求;检讨屏障框是否有变形的状态,依据要焊接的屏障框大小选择相对应的风枪嘴,用加热台对底部进行帮助加热,在焊盘上加少量助焊剂,若焊盘上焊锡缺少,可用电烙铁在焊盘上加少许焊锡.也可点少许锡膏.把屏障框与焊盘放置对齐,热风枪精确保持垂直距离为2至3cm的地位对着屏障框四周引脚往返加热,加热的同时可以用镊子轻轻的压一下屏障框,直到屏障框的引脚上锡就可以了.6.11.3.6装配和焊接留意事项:留意对四周元件的呵护,尤其是塑料元件,不成吹坏或吹变形.元件维修后不克不及有变色.烧损.烧焦情形,包管所维修元件焊接性,维修区域及四周元件不克不及有移位.假焊.连锡等不良现象.不和不克不及消失有抹板.失落件.移位等现象.6.11.4 BGA芯片类装配和焊接6.11.4.1 装配温度:《参照各类型元件焊接温度参考尺度》,热风枪温度选择在340℃~360℃,加热台温度选择在200℃~220℃6.11.4.2 装配请求:选择相对应大小的热风枪嘴,用加热台对底部进行帮助加热,在BGA芯片四周参加适量助焊剂,帮忙加速焊锡的熔解速度,热风枪精确保持垂直距离为2至3cm的地位沿着芯片上方平均的往返加热,加热的同时可以用镊子轻轻的推进一下芯片,假如可以推进芯片解释焊锡已熔解,用镊子轻轻夹起全部芯片即可.6.11.4.3 焊锡清算和焊盘干净:焊锡清算是将过剩的焊锡从焊点消除,焊盘干净是将焊点上及四周的焊残留物或者异物清算干净,这两项工作直接影响焊接维修质量.焊盘清算焊接后果示意图6.11.4.5 焊锡清算办法,在焊锡清算进程中,焊盘极易受损,准确的操纵办法和适合的温度设定是削减焊盘受损的两个症结身分.6.11.4.6 用烙铁和吸锡带清算:依据PCB焊盘的规格,选择与它匹配的烙铁头(外形和尺寸)和吸锡带(宽度);将吸锡带置于焊锡的上面,用烙铁加热吸锡带直到吸锡带(用吸锡带未应用且干净的部分来吸走焊锡)吸失落焊锡,同时将烙铁和吸锡带从PCB板概况拿走.也可以直接用烙铁将焊盘的锡拖平,但要特别留意周边的元件,不克不及有被锡拖失落,或者拖移位现象.6.11.4.7 焊盘干净,应用棉签或者无尘布蘸着清洗剂来干净焊盘概况及邻近的助焊剂残留物.6.11.4.8 功效点破坏,因为焊锡清算和焊盘干净而造成的功效衔接点(包含接地点)松动/浮起/脱落,均不成接收.6.11.4.9 非功效点破坏,因为焊锡清算和焊盘干净而造成的非功效衔接点(空点,不包含接地点)松动/浮起/脱落,均可接收.6.11.4.10 焊接温度:《参照各类型元件焊接温度参考尺度》,热风枪温度选择在340℃~360℃,加热台温度选择在200℃~220℃6.11.4.11 焊接请求;检讨芯片的焊盘是否清洗干净,用加热台对底部进行帮助加热,在焊盘上平均的涂抹上助焊剂,检讨芯片的丝印规格是否与原物料一致,锡球点是否出缺损,芯片的偏向是否准确,将芯片的边沿瞄准PCB板上的丝印框,热风枪精确保持垂直距离为23cm的地位沿着芯片上方平均的往返加热,,当看到芯片往下一沉且四周有助焊剂溢出时,解释锡球已和焊盘焊接在一路了,也可用镊子轻轻的拨一下,只要芯片能主动回正就可以了.6.11.4.12装配和焊接留意事项:留意对四周元件的呵护,尤其是塑料元件,不成吹坏或吹变形.包管所维修元件焊接性,维修区域及四周元件不克不及有移位.假焊.连锡等不良现象.不和不克不及消失有抹板,失落件,移位等现象.6.11.4.13 改换裸晶芯片留意事项:焊接前需侧光检讨待改换芯片外不雅是否有破损.裂痕等不轻易发明的不良现象,焊完后再复查一遍.6.11.4.14 改换过芯片的要在芯片空白地方打白点,留意打点时不克不及打在芯片的丝印上.6.11.5 POP芯片类装配和焊接6.11.5.1 装配温度:《参照各类型元件焊接温度参考尺度》,热风枪温度选择在340℃~360℃,加热台温度选择在200℃~220℃6.11.5.2 装配请求:POP芯片须要高低层离开装配,起首选择相对应大小的热风枪嘴,用加热台对底部进行帮助加热,在POP芯片四周参加适量助焊剂,帮忙加速焊锡的熔解速度,热风枪精确保持垂直距离为2至3cm的地位沿着芯片上方平均的往返加热,加热的同时可以用镊子轻轻的推进一下芯片,假如可以推进芯片解释焊锡已熔解,用镊子轻轻夹起上层POP芯片后再取失落基层芯片.6.11.5.3 焊锡清算和焊盘干净;焊锡清算是将过剩的焊锡从焊点消除,焊盘干净是将焊点上及四周的焊残留物或者异物清算干净,这两项工作直接影响焊接维修质量.6.11.5.4 不服整和不平均的焊盘可能导致产品靠得住性下降焊盘清算焊接后果示意图6.11.5.5 焊锡清算办法,在焊锡清算进程中,焊盘极易受损,准确的操纵办法和适合的温度设定是削减焊盘受损的两个症结身分.6.11.5.6 用烙铁和吸锡带清算:依据PCB焊盘的规格,选择与它匹配的烙铁头(外形和尺寸)和吸锡带(宽度);将吸锡带置于焊锡的上面,用烙铁加热吸锡带直到吸锡带(用吸锡带未应用且干净的部分来吸走焊锡)吸失落焊锡,同时将烙铁和吸锡带从PCB板概况拿走.也可以直接用烙铁将焊盘的锡拖平,但要特别留意周边的元件,不克不及有被锡拖失落,或者拖移位现象.6.11.5.7 焊盘干净,应用棉签或者无尘布蘸着清洗剂来干净焊盘概况及邻近的助焊剂残留物.6.11.5.8 功效点破坏,因为焊锡清算和焊盘干净而造成的功效衔接点(包含接地点)松动/浮起/脱落,均不成接收.6.11.5.9 非功效点破坏,因为焊锡清算和焊盘干净而造成的非功效衔接点(空点,不包含接地点)松动.浮起.脱落.均可接收.6.11.5.10焊接温度:《参照各类型元件焊接温度参考尺度》,热风枪温度选择在340℃~360℃,加热台温度选择在200℃~220℃6.11.5.11 POP芯片焊接办法有两种:高低层离开焊接(为手工焊接);高低层一路焊接(为SMT临盆回流炉焊接).6.11.5.12 高低层一路焊接请求;起首检讨芯片的焊盘是否清洗干净,用热风枪对焊盘进行加热,在焊盘上平均的涂抹上助焊剂,检讨芯片的丝印规格及锡球点是否出缺损,并且要留意对芯片的偏向,将基层芯片的边沿瞄准PCB板上的丝印框,对齐放好后再往基层芯片上平均的涂抹上助焊剂,在将上层POP芯片的四周瞄准基层芯片放好后,再把PCB板装入到专用的工装治具里,选择相对应的SMT临盆线进行回流炉焊接即可.6.11.5.13 高低层离开焊接请求;起首检讨芯片的焊盘是否清洗干净,用加热台对底部进行帮助加热,在焊盘上平均的涂抹上助焊剂,检讨芯片的丝印规格是否与原物料一致,锡球点是否出缺损 ,芯片的偏向是否准确,将基层芯片的边沿瞄准PCB板上的丝印框后,热风枪精确保持垂直距离为2至3cm的地位沿着芯片上方平均的往返加热,当看到芯片往下一沉且四周有助焊剂溢出时,解释锡球已和焊盘的焊接在一路了,也可用镊子轻轻的拨一下,只要芯片能主动回正就可以了,待焊锡凝固后用同样办法焊接上层POP芯片就可以了.6.11.5.14 改换过芯片的要在芯片空白地方打白点,留意打点时不克不及打在芯片的丝印上.6.11.5.15装配和焊接留意事项:留意对四周元件的呵护,尤其是塑料元件,不成吹坏或吹变形.元件维修后不克不及有变色,烧焦的情形,包管所维修元件焊接性,维修区域及四周元件不克不及有移位.假焊.连锡等不良现象.不和不克不及消失有抹板.失落件.移位等现象.6.11.6.1焊接温度:《参照各类型元件焊接温度参考尺度》,热风枪温度选择在260℃~280℃,加热台温度选择在180200℃阁下6.11.6.2 维修请求:FPC板因为本身材质很薄,很轻易折断.变形,我们在维修进程中必定留意轻拿轻放,维修时要掌握好温度,不克不及吹得太久,FPC板很轻易吹糊.维修时可选用高低加热,也可单选热风枪加热.维修排插时可用电烙铁加锡,也可用镊子点锡膏维修.6.11.6.3 FPC板维修留意事项:FPC板不克不及有变色,烧焦的情形,排插里不克不及有助焊剂,清洗剂等杂物,维修区域及四周元件不克不及有移位.假焊.连锡等不良现象.6.11.7 外不雅检讨;6.11.7.1 PCB. FPC板面要干净,不克不及有可见助焊剂.焊料及其他异物.焊接进程中产生的各类氧化物及其他异物不克不及粘于管脚间或元件概况,6.11.7.2.用清洗剂将元件四周的助焊剂清算干净.留意:清洗时不克不及往有开关.排插.RF头.MIC等元件偏向清洗,以免导致功效不良.6.11.7.3 维修好的板须要进行外不雅大小料全检,外不雅维修BGA芯片的板照须要进行照X-RAY检讨.6.11.7.4目检时重点检讨维修区域及周边.不和元件是否有假焊.连锡.移位.漏料.错料.浮高级不良现象.6.11.8 维修留意事项:6.11.8.1 外不雅维修后的板,无法目检的元器件,维修后要对其焊点进行X-RAY检讨.6.11.8.2 下载/功效不良品维修后必须进行全功效测试及Sleep电流测试.6.11.8.3 统一机型统一故障的原因都是某个位号的元件引起时,无论是来料.焊接.工资不良都要实时反馈组长或工程.品德人员.并保存35个不良品用于原因剖析.6.11.8.4 周转期超出7天的PCBA板在维修前需进行烘烤(80℃烘烤24小时).6.11.8.5为削减对无关元件的影响,应依据待修元件大小来选择烙铁头及风枪嘴型号.6.11.8.6改换的物料必须与原物料一致,检讨好元件的代码.规格及丝印,改换有偏向性的元件时要留意与原偏向保持一致.6.11.8.7板上的条码贴.软体谅.试制贴等贴纸在维修时要留意呵护,维修后若有破损.脱落.脏污现象要单独标识出交代给组长,由组长打文件申请条码,贴上后再补过所有前面的站点.6.11.8.8 维修板要轻拿轻放,防止撞件现象,板上金手指部位,测试点都不克不及有脏污或上锡现象.6.11.8.9 依据不合类型的元器件调剂相对应的焊接温度(参照各类型元件焊接温度参考尺度),并对烙铁温度天天进行测试.6.11.8.10 维修SIM卡支架类的元件时,维修好后要轻轻的用镊子挑一下,看是否有脱落的现象,SIM卡支架类批量重工时,做首件需测试拉力强度是否及格,方能批量进行重工.6.11.8.11 RF头或RF旁边5MM内制止应用助焊剂来焊接,全体应用加锡膏在焊盘上的办法维修.所有的维修板在修过RF头或RF旁边四周5MM内的元件后,都必须按工程文件请求对RF头进行测试,看RF头是否有开短路不良.6.11.8.12 在维修时要保持台面整洁干净,应用的加热台支架留意检讨边沿是否会夹到板边元件.6.11.8.13 在应用底部加热台时温度不成超出220℃,维修后先将底部加热台封闭.热风枪移开,等待5秒种,再将板拿起来.防止焊点因长时光加热还没有固化,拿起来时元件移位或焊点拉长的焊接不良.6.11.8.14 对于批量重工时应用的物料不成将物料截断离开应用,重工完将物料与板一路退回给产线,维修组所有人员不成擅自将几截物料接在一路.对于刚领的物料也不成提前将物料截断备用,只能在维修工来领物料时按《维修工领退料登记表》中的登记数目截断给维修工应用.维修工对不应用的物料要实时退回给物料员,不成私藏物料,防止物料造成呆滞.6.11.8.15 维修工领料先用MES体系查找出什物板的现实父项代码,依据父项代码查找对应的BOM清单,填好《维修工领退料登记表》上的所有信息给物料员,物料员依据《维修工领退料登记表》填写的物料信息,将准确的料发放给维修工,维修工确认无误后在领料报表上签字.维修前再次确认要改换的物料是否与原物料一致,无误后才干进行改换.维修完对所维修元件的偏向.丝印.周边及不和元件进行自检,再用油性笔在维修过的IC本体上打白点做标识,QC对于维修过的元件.周边与不和有针对性的进行外不雅检讨.维修工及QC发明IC丝印平常要实时通知组组长或IPQC确认,不成擅自处理在.代用物料必须经由IPQC确认后方可应用.6.11.8.16 所有批量重工的维修计划,工程必须通知维修组人员介入计划的制订,没有重工计划不赐与维修,为削减板变形的风险,批量重工板尽量分成单板后再维修,维修射频模块时维修组增长校准.综测.WIFI测试.6.11.8.17 对于录不了体系的重工板,在重工后必须按划定格局将条码扫入电子档报表,便利后续追溯.6.11.8.18 没有测试项目标机型先不测试,找IE更新此机型测试项目后才干测试.防止有功效不良的板漏测试到总装.。