
国际知名热流道品牌供应商大全-热流道系统知识
GUNTHER MASTIP (专攻瓶胚模热流道) MOLD-MASTER(世界上占有率最高) 其中MOLD-MASTER堪称热流道中的劳斯莱斯—-加热部分在喷嘴上。他们中的很大成 本在调试和维护上,客户基本不能自己维护。 YUDO(亚洲市场占有率前列) 国产热流道品牌: 麦士德、KLN克朗宁、ANOLE阿诺立热流道系统,江浙沪沿海地区以及广东地区的热 流道品牌很多。先锐是YUDO在中国的子公司。作为国内的企业已经慢慢的走向国际市 场。 中国市场价价位上基本上这样,看自己的需要了,热流道模具的流行和普及也是为了提 高原材料利用率真和产品品质,在模具设计的时候和热流道设计一起实行,这样肯定可 为企业带来效益的。这里汇集了国内外知名热流道品牌大全。
国际知名热流道品牌供应商大全-热流道系统知识
国内外知名热流道品牌大全,先来看看国际上的著名热流道供应商目录吧,全世界的的分布状况: 1.北美洲知名热流道品牌 (英文名-中文名-国家) MOLD-MASTERS(马斯特) 加拿大 品牌: 全球市场占有率最高 D-M-E INCOE(英柯欧)美国品牌:北美标准的先行者 HUSKY (赫斯基)加拿大品牌、CACO美国品牌 、INCOE 美国品牌 FASTHEAT美国品牌 、 HASCO德国品牌 2.欧洲知名热流道品牌 Sቤተ መጻሕፍቲ ባይዱNVENTIVE (圣万提)荷兰品牌 EWIKON 德国 品牌、 GUNTHER MASTIP(坤特)德国品牌:专攻瓶胚模热流道 SPEAR 德国品牌、PLASTHING 英国品牌 、UNITEMP 瑞典品牌 THERMOPLY 意大利品牌 3.亚洲知名热流道品牌 FISA(菲莎)日本品牌:世界唯一的弹簧自锁针阀热流道 SEIKI 日本品牌、HOTSYS南韩 品牌 YUDO 柳道万和 :亚洲市场占有率前列 HOTSYS 信好、 SINO中国(YUDO子公司) MOULD-TIP麦士德中国、ANOLE阿诺立、NISSEN-TIP宁塑 4.澳洲知名热流道品牌 MASTIP 新西兰品牌 主要提提 DME(北美的标准) 是全球最大的模具标准配件供应商之一,拥有五十年的丰富经验,历史悠久。 HUSKY FISA(唯一的弹簧自锁真阀) 最大特点,依靠弹簧和注射压力的平衡控制针阀开关,装配调试和维护简单,模具精度不高,日 本国内客户基本自己有维护能力,广泛应用在家电、汽车饰件、精密多腔模具中。
热流道基础知识培训

由此可见,热流道行业发展前景广阔。
盘起工业相关联部品
防止灰尘及铁屑引起的短路。
热流道常用材料
H13(8407/SKD61) 日本叫SKD61、瑞典叫8407,其具有良好耐热性,抗热疲劳性能及耐液态金
属冲蚀性能,高淬透性,优良综合力学性能,较高的抗回火稳定性。 (一般用来做热喷嘴) 718H(P20+Ni/2738) 美国叫P20+Ni,德国叫2738,由于加了1%的Ni,淬透性极佳,可预硬交货。
2、能由面板切换自动/手动/自动微调/soft-start之输出功能。 3、具有开机时微电脑自动调整功率输出防止瞬间启动加热烧毁电热。 4、具有断电、断偶声光报警和漏电保护功能。 5、温度显示可切换摄氏/华氏,控温范围0~537℃。 6、温度控制精度达±0.1 ℃,热电偶J型及K型(选择)。 7、箱体采用新型铝型材设计,外观轻盈大方。 8、温控表采用最新设计:采用宽频电源,瞬间可耐电压10000V,电路板采用封胶设计,
盘起工业相关联部品
3、浇口套(SPRUE BUSH):
材料:SKD61,HRC50-55。 加工精度:0.005。 内孔粗糙度:Ra0.8以下。
盘起工业相关联部品
4、 热嘴固定座 ( NOZZIE HUSHING ) :
材质:SKD61 硬度:40-45 规格:长度500 内孔光洁度:Ra0.8~1.6
选用热流道应注意哪些?
很多条件都是选择热嘴时考虑的因素,例如:不同的塑料特性,制品的形状、 大小、厚薄、重量,型腔排列和浇口位置等。
热流道供应商

1.北美洲MOLD-MASTERS 加拿大HUSKY 加拿大SYNVENTIVE 荷兰CACO美国INCOE 美国FASTHEAT美国D-M-E美国HASCO德国2.欧洲EWIKON 德国GUNTHER德国SPEAR 德国PLASTHING 英国UNITEMP 瑞典THERMOPLY 意大利Manner 芬兰、德国3.亚洲into 上海印通FISA日本SEIKI 日本HOTSYS南韩YUDO 南韩SINO中国(YUDO子公司)HRSTEC 哈斯泰克(YUDO子公司)MOULD-TIP 麦仕德中国KLN 克朗宁中国4.澳洲MASTIP 新西兰热流道系统一般由热喷嘴、分流板、温控箱和附件等几部分组成。
热喷嘴一般包括两种:开放式热喷嘴和针阀式热喷嘴。
由于热喷嘴形式直接决定热流道系统选用和模具的制造,因而常相应的将热流道系统分成开放式热流道系统和针阀式热流道系统。
分流板在一模多腔或者多点进料、单点进料但料位偏置时采用。
材料通常采用P20或H13。
分流板一般分为标准和非标准两大类,其结构形式主要由型腔在模具上的分布情况、喷嘴排列及浇口位置来决定。
温控箱包括主机、电缆、连接器和接线公母插座等。
热流道附件通常包括:加热器和热电偶、流道密封圈、接插件及接线盒等。
热流道系统一般由热喷嘴、分流板、温控箱和附件等几部分组成。
热喷嘴一般包括两种:开放式热喷嘴和针阀式热喷嘴。
由于热喷嘴形式直接决定热流道系统选用和模具的制造,因而常相应的将热流道系统分成开放式热流道系统和针阀式热流道系统。
分流板在一模多腔或者多点进料、单点进料但料位偏置时采用。
材料通常采用P20或H13。
分流板一般分为标准和非标准两大类,其结构形式主要由型腔在模具上的分布情况、喷嘴排列及浇口位置来决定。
温控箱包括主机、电缆、连接器和接线公母插座等。
热流道附件通常包括:加热器和热电偶、流道密封圈、接插件及接线盒等。
热流道塑料模具设计程序第一,根据塑件结构和使用要求,确定进料口位置。
热流道基础知识普及

应用实例
应用前 应用后
四、浇口形状实例
•
开放式热咀
•
针阀式热咀
Sprue水口 Runner流道
Nozzle熱嘴
3、减少成本的应用实例
4、热流道系统的优缺点
优点 节省原料, 减少注塑週期,提高生产效率 原材料100%产品化,,减少二次料引起的 不良 提高产品品质(压力,产品的内应力降低) 缺点 模具成本上升 维护保修需要专业的人员
模具设计要充分检验
延长模具寿命 不需要預留流道位,减少模具尺寸. 容易定澆 口位.
热流道常识培训 资料
一、热流道系统简介 二、热流道结构 三、热流道辅助设备 四、浇口形状实例
五、提问
一 、 热流道系统简介
1、定义
塑胶注塑模具中为了促进塑胶熔体在型腔中 的流动,把主流道和分流道用适当的方法加热,使
塑胶一直保持熔融状态,实现连续注塑的机构就是
热流道系统。
2、冷、热流道对比
Manifold分流板
2、电磁阀
* 分气缸油缸 气缸所需要的压力为6KG~8KG/CM2 油缸所需的压力为10KG~30KG/CM2 电磁阀 电磁阀的输入电压是24V
下行 气压电磁阀
*
上行
下行
液压压电磁阀
上行
cooling
3、 时间控制器
* 多个 型腔注塑量和形状不一样或 大型产品用多个点成型时,产品会打不 满或者有较严重的熔接痕。 * 为了改善这些问题,利用时间控 制器和电磁阀组,来控制每个入水口的 注塑顺序达到好的效果。
二、热流道结构
三、热流道辅助设备
1、温控箱
* PID智能控制 * 1组表芯承受的最大电流15 * J型,K型可调整 * 华氏,摄氏可调整 * SSR PWM * 具有SOFT START 功能 * 国际化的标准表芯
BHRT-热流道新公司老面孔黑马蓄势而来
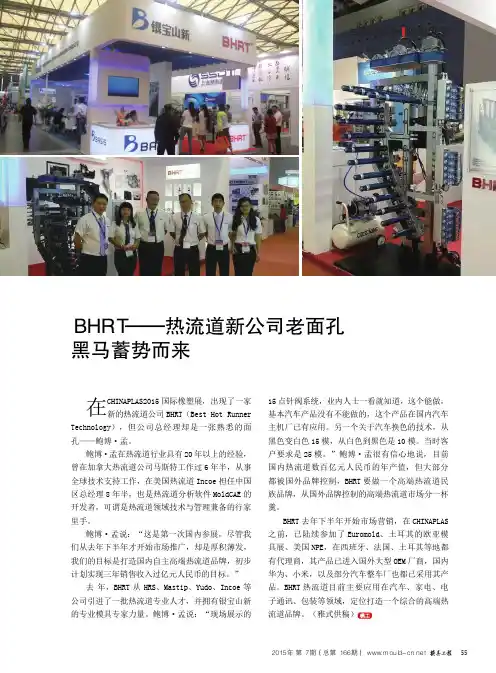
在CHINAPLAS2015国际橡塑展,出现了一家新的热流道公司BHRT(Best Hot Runner Technology),但公司总经理却是一张熟悉的面孔——鲍博·孟。
鲍博·孟在热流道行业具有20年以上的经验,曾在加拿大热流道公司马斯特工作过6年半,从事全球技术支持工作,在美国热流道Incoe 担任中国区总经理8年半,也是热流道分析软件MoldCAE 的开发者,可谓是热流道领域技术与管理兼备的行家里手。
鲍博·孟说:“这是第一次国内参展,尽管我们从去年下半年才开始市场推广,却是厚积薄发,我们的目标是打造国内自主高端热流道品牌,初步计划实现三年销售收入过亿元人民币的目标。
”去年,BHRT 从HRS、Mastip、Yudo、Incoe 等公司引进了一批热流道专业人才,并拥有银宝山新的专业模具专家力量。
鲍博·孟说:“现场展示的15点针阀系统,业内人士一看就知道,这个能做,基本汽车产品没有不能做的,这个产品在国内汽车主机厂已有应用。
另一个关于汽车换色的技术,从黑色变白色15模,从白色到黑色是10模。
当时客户要求是25模。
”鲍博·孟很有信心地说,目前国内热流道数百亿元人民币的年产值,但大部分都被国外品牌控制,BHRT 要做一个高端热流道民族品牌,从国外品牌控制的高端热流道市场分一杯羹。
BHRT 去年下半年开始市场营销,在CHINAPLAS之前,已陆续参加了Euromold、土耳其的欧亚模具展、美国NPE,在西班牙、法国、土耳其等地都有代理商,其产品已进入国外大型OEM 厂商,国内华为、小米,以及部分汽车整车厂也都已采用其产品。
BHRT 热流道目前主要应用在汽车、家电、电子通讯、包装等领域,定位打造一个综合的高端热流道品牌。
(雅式供稿)BHRT——热流道新公司老面孔黑马蓄势而来企业风采Enterprise style 2015 年 第 7 期(总第 166 期) www.mould-cn.net 55。
认识热流道系统知识“热流道系统热嘴分类那点事”
认识热流道系统知识“热流道系统热嘴分类那点事”来源:热恒热流道热流道(hot runner)是在注塑模具中使用的,将融化的塑料注入到模具的空腔中的加热组件集合。
对于一个专业做热流道的热流道生产厂家来说,了解热流道系统的基础知识是重要的一部分,而对于中国热流道解决方案第一站的热恒热流道公司来说,了解热流道系统的基础知识是远远不够的,而热恒是更深入、更进一步地了解更详细热流道系统知识,热恒愿为更多的客户开发更多新的热流道产品,解决一切困扰客户热流道问题,是热恒最大的动力和永恒的追求。
一般说来,热流道系统分为单头热流道系统、多头热流道系统以及阀浇口热流道系统。
单头热流道系统主要由单个喷嘴、喷嘴头、喷嘴连接板、温控系统等组成。
而热恒热流道的热嘴有开放式和针阀式两种规格,分别是:PP型、PG型、OP型、OG型、CP型、PWG型;而针阀式的热嘴规格是:VV型、VG型、VWG 型。
单头热流道系统塑料模具结构较简单。
将熔融状态塑料由注塑机注入喷嘴连接板,经喷嘴到达喷嘴头后,注入型腔。
需要控制尺寸d、D、L和通过调整喷嘴连接板的厚度尺寸,使定模固定板压紧喷嘴连接板的端面,控制喷嘴的轴向位移,或者直接利用注塑机喷嘴顶住喷嘴连接板的端面,也可达到同样目的。
在定模固定板的合适位置设置一条引线槽,让电源线从模具内引出与安装在模具上的接线座连接。
多头热流道系统塑料模具结构较复杂。
熔融状塑料由注塑机注入喷嘴连接板,经热流道板流向喷嘴后到达喷嘴头,然后注入型腔。
热流道系统的喷嘴与定模板有径向尺寸D1配合要求和轴向尺寸限位要求。
喷嘴头与定模镶块有径向尺寸d 配合要求,保证熔融状态的塑料不溢流到非型腔部位,并要求定模镶块的硬度淬硬50HRC左右。
分型面到热喷嘴轴向定位面之间的距离L必须严格控制,该尺寸应根据常温状态下喷嘴的实际距离L'加上模具正常工作温度下喷嘴的实际延伸量ΔL确定。
为了保证喷嘴与热流道板贴合可靠,不使热流道板产生变形,在喷嘴的顶部上方设有调整垫,该调整垫与喷嘴自身的轴向定位面一起限制了喷嘴在轴向的移动,且有效地控制了热流道板可能产生的变形。
Synventive 热流道系统 说明书
圣万提注塑工业(苏州)有限公司 用户手册 修订本 0.3热流道系统用户手册引言亲爱的客户感谢您使用圣万提的热流道系统,基于多年的设计和生产经验,我们有信心为您提供高质量的产品,使用中如有任何疑问,请随时和我们联系。
此手册所包含的基本信息适用于圣万提所有的热流道系统,是正确安装、操作、维护的参考书,也是如何健康安全使用热流道系统的指导书。
为保证产品的使用寿命、确保操作者的人身安全,要求用户必须严格遵循手册内容。
热流道系统必须由专业人士安装操作,用户应为自身的安全和设备的完好性负责,圣万提不对因不当使用、安装及操作导致的损伤或损坏负责。
用户应采取必要的安全防护措施如佩戴安全手套、安全耳套、安全眼罩等等。
此文件中可能不包含所有的应用注意事项,因此用户操作时必须遵循基本的及其公司内部要求的操作安全规定。
我们对产品的建议出于我们对产品的了解,用户可遵循但不应局限于此。
用户可处于自身的考量和计算调整,从而使产品和注塑机及其他设备更好地配合,从而更好地满足注塑过程的需求。
手册旨在为使用热流道模具的加工、生产和注塑人员设计,如果您是工具制造商,请将此手册转交给注塑模具的最终用户。
您忠实的圣万提注塑工业有限公司销售中心USA – Peabody, MA Synventive Molding Solutions 10 Centennial Drive Peabody, MA 01960Tel.: +1 800 367 5662 Tel.: +1 978 750 8065Fax: +1 978 646 3600 Email:*******************Deutschland – BensheimSynventive Molding SolutionsGmbHHeimrodstraße 10P. O. Box 312364625 BensheimTel. :+49 (0)6251 9332-0Fax :+49 (0)6251 9332-90Email:***********************中国 – 苏州圣万提注塑工业(苏州)有限公司苏州工业园区港田工业坊12B215021电话: +86 512 6283 8870传真: +86 512 6283 8890Email:***********************此文件包含重要机密信息,版权归圣万提注塑工业,任何个人或机构在未取得圣万提书面授权的情况下不得全部或部分复制、出售给任何第三方机构及个人。
Incoe热流道系统介绍
Incoe 热流道系统介绍尽管热流道在注塑行业有多年应用历史,但仍有一些设计者、工模制造者、生产者对热流道技术仍存在疑问。
他们常问诸如:热流道专业术语,不同热流道的差别,用热流道可望带来的利益及局限等等。
最近随着塑胶.劳动力成本的提高,促使生产者重新评价其多年所用注塑方法.生产程序。
为求得更高利润,一些公司开始考虑试用热流道系统。
我们为对热流道注塑的优点,对产品及与之相关的专业术语有一定认识是很重要的。
Incoe是全球最大热流道系统生产供应商之一。
我们拥有更丰富的经验和比别厂家更多的标准热流道系统产品,因此,我们是适合于回答有关热流道系统问题权威。
看完此册之后,也许你会有一些我们选册没有包含的问题,不要犹豫,请与我们联系。
1.与传统注塑模相比,热流道系统带来的利益。
2.传统---与直接浇口热流道模口区别。
3.模具成本的分析比较。
4.绝热流道与热流道模具的差别。
5.热流道板模与插发热管板模具比较之差异。
6.Bushigs与Probes差别。
7.热流道系统的改进。
8.从何处得到设计有关热流道系统的信息与帮助。
9.是否所有热流道系统都适合有填充材料?热流道系统对填充材料方面的应用情况。
10.热流道系统对剪切敏感工程塑胶材料的应用情况。
11.温度控制的重要性。
12.热流道系统有用哪些类型的温度控器。
13.哪种类型的温度控器最好。
14.在热流道系统中热量传递.辐射(能)会影响型腔及别的系统的功能吗?15.热流道系统转色的难度易程度。
16.热流道模需流动平衡吗?17.浇口(入水)尺寸之重要性。
18.为什么一些工厂用热流道没问题,而有些工厂用后却麻烦不断。
19.为什么越来越多的生产商采用热流道注塑生产?一.利益利润●优势很多,效益显著.(1)产品质量的改善,生产周期缩短。
(2)节省塑料、不需水口、减少塑胶消耗。
(3)节省劳动力,常常生产自动化,一个操作者可以控制多台机械。
(4)后续加工减少,热流道系统模具无水口,无水口枝需要修剪,产品可直接用手包装或组装,劳动力明显节省。
国际知名热流道品牌供应商大全-热流道系统知识
国内外知名热流道品牌大全,先来看看国际上的著名热流道供应商目录吧,全世界的的分布状况: 1.北美洲知名热流道品牌 (英文名-中文名-国家) MOLD-MASTERS(马斯特) 加拿大 品牌: 全球市场占有率最高 D-M-E INCOE(英柯欧)美国品牌:北美标准的先行者 HUSKY (赫斯基)加拿大品牌、CACO美国品牌 、INCOE 美国品牌 FASTHEAT美国品牌 、 HASCO德国品牌 2.欧洲知名热流道品牌 SYNVENTIVE (圣万提)荷兰品牌 EWIKON 德国 品牌、 GUNTHER MASTIP(坤特)德国品牌:专攻瓶胚模热流道 SPEAR 德国品牌、PLASTHING 英国品牌 、UNITEMP 瑞典品牌 THERMOPLY 意大利品牌 3.亚洲知名热流道品牌 FISA(菲莎)日本品牌:世界唯一的弹簧自锁针阀热流道 SEIKI 日本品牌、HOTSYS南韩 品牌 YUDO 柳道万和 :亚洲市场占有率前列 HOTSYS 信好、 SINO中国(YUDO子公司) MOULD-TIP麦士德中国、ANOLE阿诺立、NISSEN-TIP宁塑 4.澳洲知名热流道品牌 MASTIP 新西兰品牌 主要提提 DME(北美的标准) 是全球最大的模具标准配件供应商之一,拥有五十年的丰富经验,历史悠久。 HUSKY FISA(唯一的弹簧自锁真阀) 最大特点,依靠弹簧和注射压力的平衡控制针阀开关,装配调试和维护简单,模具精度不高,日 本国内客户基本自己有维护能力,广泛应用在家电、汽车饰件、精密多腔模具中。
GUNTHER MASTIP (专攻瓶胚模热流道) MOLD-MASTER(世界上占有率最高) 其中MOLD-MASTER堪称热流道中的劳斯莱斯—-加热部分在喷嘴上。他们中的很大成 本在调试和维护上,客户基本不能自己维护。 YUDO(亚洲市场占有率前列) 国产热流道品牌: 麦士德、KLN克朗宁、ANOLE阿诺立热流道系统,江浙沪沿海地区以及广东地区的热 流道品牌很多。先锐是YUDO在中国的子公司。作为国内的企业已经慢慢的走向国际市 场。 中国市场价价位上基本上这样,看自己的需要了,热流道模具的流行和普及也是为了提 高原材料利用率真和产品品质,在模具设计的时候和热流道设计一起实行,这样肯定可 为企业带来效益的。这里汇集了国内外知名热流道品牌大全。
热流道品牌公司讲解热流道拉丝原因及解决方案
热流道品牌公司讲解热流道拉丝原因及解决方案文/热恒热流道裴蜂最近发现网上还是会有很多客户在搜索“热流道拉丝原因”,可以猜想塑胶模具商可能对热流道发丝问题比较头疼了。
这里,全球领先热流道供应商热恒热流道再和大家分享下热流道拉丝问题该如何处理。
拉丝现象是热流道模具比较常见的问题,拉丝现象是模具开模后,产品浇口处形成细丝,这条细丝粘在产品上或留在模内形成的一种产品缺陷。
拉丝现象造成原因大多都是浇口或热咀流道冷却不足造成的,但不是所有的拉丝问题都是由于温度引起的。
首先产品材料的特性影响很大,例如PP、PE、POM等材料,比较容易产生拉丝现象,再者模具调试时背压太大或者保压时间太短也会产生拉丝现象。
既然拉丝现象和这么多因素都有联系,那么我们如何杜绝拉丝问题的出现?当然杜绝拉丝现象出现的首要前提就是热流道结构方案没有问题,结构有问题首先我们要考虑解决结构的问题,例如热流道通咀改尖嘴;开放式系统改为针阀式;热咀头部增加一个防拉丝垫块等等。
这些结构上的问题,最好在热流道方案定制的前期都考虑进去,避免后期的整改。
下面我就以针阀式和开放式分类谈一谈拉丝现象的解决方案。
针阀式系统的拉丝问题一般出现的比较少,少数油压系统且是阀针打在水口料上的封胶方式偶有出现,原因是当阀针封胶时,会将热咀内的一段塑胶往前推到水口位,解决方案如下:1. 热阻采取两段加热的方式。
2. 缩短阀针的形成,减小阀针对水口料的影响。
开放式系统的拉丝现象一般比较常见,原因是由于塑件在冷却的时候,是由浇口周边皮层先固化,如果浇口区域固化不完全时(浇口区域温度的不断输入),这时开模浇口区域的塑料被拉出形成拉丝现象。
解决方案如下:1. 降低热咀温度,如果热咀够长更改为两段加热效果会更好。
,2. 减小浇口的尺寸,从而减小浇口外部的皮层。
3. 浇口处增加水路,降低浇口区域温度,优化浇口位置的冷却过程。
总之,拉丝现象可能用一次试模不能保证可以解决,但通过试模得到的情况结合以上我阐述的方法结论,就基本上可以解决所有热流道模具拉丝问题。
圣万提热流道系统
圣万提热流道系统
无
【期刊名称】《模具工程》
【年(卷),期】2005(000)007
【摘要】圣万提注塑工业有限公司(Synventive Molding solutions)作为注塑行业全球最大的热流道系统、机械喷嘴、温度控制器及浇口衬套供应商之一,所生产的热流道系统在市场上有广泛的应用。
圣万提严格按照客户的规格要求对系统进行设计。
从而降低了整个模具使用寿命期内的总成本。
【总页数】2页(P15-16)
【作者】无
【作者单位】无
【正文语种】中文
【中图分类】TQ320.52
【相关文献】
1.圣万提推出eGate高性能电动针阀式热流道系统 [J],
2.圣万提推出高性能电动针阀式热流道系统 [J], 无
3.圣万提推出应用于汽车照明领域的热流道系统 [J], 易美济
4.圣万提注塑工业有限公司将销售配备GAMMAFLUX热流道温度控制的热流道系统 Gammaflux将根据品牌生产代理协议向圣万提提供控制器 [J],
5.圣万提推出eGate~--高性能电动针阀式热流道系统 [J],
因版权原因,仅展示原文概要,查看原文内容请购买。