
钢板对接工艺
12 mmQ235A钢板对接CO2平焊单面焊双面成形工艺记录
作者:焊接0501 黄献聪
一、焊接设备
采用唐山松下KRII—350二氧化碳焊机。
二、焊接材料
采用宁波隆兴电焊机制造有限公司生产的隆兴牌实芯二氧化碳焊丝,焊丝直径为1.0mm,型号为ER50-6(执行标准为GB/T8110-1995)。
要求焊丝表面光洁,无锈蚀,无弯折现象。
二氧化碳气体纯度不低于99.5%
三、焊前准备
1、坡口采用V形坡口,具体如右图所示,坡口采用CG1-30半自动火焰切割机加工完成。
2、将钢板坡口面及其两侧20~30 mm范围内的油、锈、氧化皮等杂质清理干净至露出金属光泽。
3、用锉刀锉钝边,钝边约为0.5~1mm。
4、点焊组对两钢板,装配间隙2~3.5 mm,组装时后焊端的间隙应比起焊端的间隙大约1 mm,错装配错边量≤0.5 mm。
在钢板两端头进行点焊,焊点长度8~10 mm,点焊参数具体见焊接工艺参数。
5、点焊好后对钢板预置反变形,反变形量约为2~4°。
四、焊接工艺参数
焊接层次焊接电流
(A)电弧电压
(V)
焊丝型号焊丝直径
(mm)
气体流量
(L/min)
电源种类/极性
点焊100 20 ER50-6 1.0 7.5 直流反接
打底层 100 20 ER50-6 1.07.5 直流反接
填充层 120 20 ER50-6 1.07.5 直流反接
盖面层 120 19 ER50-6 1.010 直流反接
五、操作技术及注意事项
1、单面焊双面成形技术对钢板坡口钝边、装配间隙及装配错边量要求极高,因此焊前应认真做好钝边打磨,严格控制装配间隙与装配错边量,不可马虎。
2、电流应事先在试弧板上调整好,不可直接在试板上调整试焊。
焊接时采用左焊法。
3、CO2焊焊接电流密度大,电弧穿透力强,无熔渣,易实现单面焊双面成形。
CO2焊对焊接电流和电弧电压间的匹配敏感,在试弧板上调稳定的焊接参数在实际焊接操作过程中未必稳定。
如遇到此情况可先通过调整焊丝伸长量使电弧稳定,如用此法仍未能使电弧稳定,应立即停止焊接,待焊接参数调稳定后再进行焊接。
4、在焊接操作过程中,焊枪摆动的时候要特别注意保持焊丝的伸出长度。
由于采用的焊丝比较细,因此焊丝伸出长度对焊丝熔化速度的影响很大。
伸出长度太长电弧不稳定,难以操作,同时飞溅较大,甚至出现焊丝爆段,焊缝成形恶化。
焊丝伸出长度过小时,会缩短喷嘴与焊件间的距离,飞溅金属容易堵塞喷嘴,还易造成烧嘴。
同时,还妨碍观察熔池,影响操作。
5、打底焊时应注意控制熔孔大小,熔孔不宜过大,一般能熔化两侧钝边0.5~1 mm即可。
施焊过程中焊枪摆动时应注意保持电弧始终在熔池前沿燃烧,从而防止出现穿丝及未焊透现象。
接头出注意防止出现未焊透。
5、填充层焊接时,应预先计算好要填充的层数及填充层每一层的厚度。
由于填充焊直
接影响到后面的其他填充层的焊接及盖面层的焊接,因此施焊过程中要特别注意控制好每一层的厚度及焊缝的外观成形。
焊接过程中焊丝端部要始终在熔池前半部燃烧,以避免液态金属超前流动造成层间未熔合。
填充焊运条摆动时应注意控制好两侧的停留时间,防止出现“鸡胸”焊缝。
填充层焊完成后,焊缝表面距试件表面1~1.5 mm,但切不可破坏坡口边沿棱角。
6、盖面焊时要注意防止出现焊缝咬边,焊缝余高超高,接头不良等焊接缺陷。
操作时应注意控制好焊缝的余高、宽度及直线度。
六、操作时间记录
1、制取试板耗时04:10;0
2、试件清理耗时03:51:8
3、钝边打磨耗时04:05:5
4、辅具准备耗时05:20:6
5、装配点焊及预置反变形耗时00:54:98
6、操作位置调整耗时00:55:6
7、打底层焊接耗时03:00:00
8、第1层填充层焊接耗时03:26:56
9、第2层填充层焊接耗时04:17:46
10、盖面层焊接耗时04:49:68
总耗时:34:53′
八、资料图片
装配点焊
打底焊操作
打底焊焊道正面
打底焊焊道背面
第1层填充焊焊道
第2层填充焊焊道
盖面焊焊道
12 mmQ235A钢板对接CO2平焊双面焊工艺记录
一、焊接设备
采用唐山松下KRII—350二氧化碳焊机。
二、焊接材料
采用宁波隆兴电焊机制造有限公司生产的隆兴牌实芯二氧化碳焊丝,焊丝直径为1.0mm,型号为ER50-6(执行标准为GB/T8110-1995)。
要求焊丝表面光洁,无锈蚀,无弯折现象。
二氧化碳气体纯度不低于99.5%
三、焊前准备
1、坡口采用V形坡口,具体如右图所示,坡口采用CG1-30半自动火焰切割机加工完成。
2、将钢板坡口面及其两侧20~30 mm范围内的油、锈、氧化皮等杂质清理干净至露出金属光泽。
3、用锉刀锉钝边,钝边约为0.5~1mm。
4、点焊组对两钢板,装配间隙0~1 mm,错装配错边量≤0.5 mm。
在钢板两端头进行点焊,焊点长度8~10 mm,点焊参数具体见焊接工艺参数。
5、点焊好后对钢板预置反变形,反变形量约为2~4°。
四、焊接工艺参数
焊接层次焊接电流
(A)电弧电压
(V)
焊丝型号焊丝直径
(mm)
气体流量
(L/min)
电源种类/极性
点焊100 20 ER50-6 1.0 10 直流反接
打底层 120 20 ER50-6 1.010 直流反接
填充层 120 19 ER50-6 1.010 直流反接
反面焊 120 19 ER50-6 1.010 直流反接
五、操作技术及注意事项
1、焊接采用双面焊,由于CO2焊无熔渣,背面不清根。
2、电流应事先在试弧板上调整好,不可直接在试板上调整试焊。
焊接时采用左焊法。
3、CO2焊对焊接电流和电弧电压间的匹配敏感,在试弧板上调稳定的焊接参数在实际焊接操作过程中未必稳定。
如遇到此情况可先通过调整焊丝伸长量使电弧稳定,如用此法仍未能使电弧稳定,应立即停止焊接,待焊接参数调稳定后再进行焊接。
4、在焊接操作过程中,焊枪摆动的时候要特别注意保持焊丝的伸出长度。
由于采用的焊丝比较细,因此焊丝伸出长度对焊丝熔化速度的影响很大。
伸出长度太长电弧不稳定,难以操作,同时飞溅较大,甚至出现焊丝爆段,焊缝成形恶化。
焊丝伸出长度过小时,会缩短喷嘴与焊件间的距离,飞溅金属容易堵塞喷嘴,还易造成烧嘴。
同时,还妨碍观察熔池,影响操作。
5、打底焊施焊过程中焊枪摆动时应注意保持电弧始终在熔池前半部燃烧,从而避免液态金属超前流动造成“假焊”现象。
5、填充层焊接时,应预先计算好要填充的层数及填充层每一层的厚度。
由于填充焊直接影响到后面盖面层的焊接,因此施焊过程中要特别注意控制好填充层的厚度及焊缝的外观成形。
焊接过程中焊丝端部要始终在熔池前半部燃烧,以避免液态金属超前流动造成层间未熔合。
填充焊焊枪摆动时应注意控制好两侧的停留时间,确保焊道与焊道间,焊道与母材间熔合良好。
防止出现未熔合及“鸡胸”焊缝。
填充层焊完成后,焊缝表面距试件表面1~1.5 mm,但切不可破坏坡口边沿棱角。
6、盖面焊时要注意防止出现焊缝咬边,焊缝余高超高,接头不良等焊接缺陷。
操作时应注意控制好焊缝的余高、宽度及直线度。
7、反面焊焊接的电流不宜太小,以确保焊道间熔良好,焊道与母材能够圆滑的过度
六、操作时间记录
11、制取试板耗时04:10;0
12、试件清理耗时03:51:8
13、钝边打磨耗时04:05:5
14、辅具准备耗时05:20:6
15、装配点焊及预置反变形耗时01:57:55
16、操作位置调整耗时00:55:6
17、打底层焊接耗时03:12:53
18、填充层焊接耗时04:23:10
19、盖面层焊接耗时04:30:68
20、反面焊耗时02:30:72
总耗时:34:37′
八、资料图片
装配点焊
打底焊焊道
填充焊焊道
盖面焊焊道
反面焊焊道。
陶瓷衬垫法钢板对接焊缝焊接技术探讨课件
㎜的钢板采用陶瓷衬垫手工电弧焊。
问题的提出
▪ 在工程实例中,我们往往会发现,由于规范要求的不同, 同一条焊缝,采用不同的检测方法,检测结果略有不同。 超声检测可以通过,达到检测要求。而射线检测确会出 现30%~50%甚至更多的不合格。行业里常常有人会说 这是陶瓷垫片的质量通病。这真是质量通病吗?我们以 怀疑的态度,做些比对试验,探其究竟。
备注
1 YD2-17-3 密集性气孔
拍片已知
2 YD2-17-1 未融合
拍片已知
3 YD1-16-1 肉眼可见咬边
外观检查判断
4 YD2-18-1 肉眼可见未融合
外观检查判断
5 YD2-17-4 距YD2-17-3,300㎜位置假 外观检查判断 设密集性气孔焊缝
试验推理
▪ 比对试验结果分析表 表2
执笔:弓明 13632890809 2012年11月6日
概述
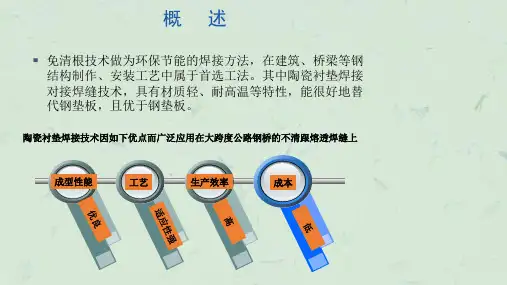
在公路钢结构制造中,常用的焊接方法有 CO2气体保护焊、手工电弧焊和埋弧自动焊。陶 质衬垫CO2气体保护焊和手工电弧焊因具有操作 简单、对坡口加工精度要求低、易于获得良好的 焊缝背面成型等优点,应用较普遍。埋弧自动焊 因埋弧焊小车是自动行走,焊丝对中要求高,对 接头坡口加工精度和组对间隙要求高,而且焊接 时在衬垫背面需要施加一定的顶紧压力,其操作 较CO2气体保护焊复杂,因而在实际生产中,陶 瓷衬垫CO2气体保护焊应用最为普遍。
4、拼缝坡口已安装好衬垫后,应立即开始焊接并连续一次完成,第 二层的焊接随即应马上进行以防止打底层的焊缝难以承受焊接应 力而形成裂纹。
工艺工法
▪ 焊接结束后,焊工需去除焊缝背面陶瓷衬垫,并检查背面焊
缝是否符合要求,进行必要的修补,修补标准见表4。
表4
钢结构钢梁对接焊工艺标准
钢结构钢梁对接焊工艺标准
1. 材料选择,工艺标准通常包括对焊接材料的选择和质量要求,如焊条、焊丝和保护气体等。
这些材料的选择应符合相关国家标准
或行业规范。
2. 焊接工艺,包括焊接方法、参数、工艺流程等内容。
例如,
对于钢结构的对接焊接,可能涉及手工电弧焊、埋弧焊、气体保护
焊等不同的焊接方法,以及相应的工艺参数要求。
3. 焊接工艺评定,工艺标准通常还包括对焊接工艺的评定要求,包括焊接工艺试样的制作、检测方法和评定标准等。
4. 检验与验收,工艺标准还会涉及焊缝的检验方法、验收标准
和质量要求,确保焊接质量符合要求。
5. 安全与环保,工艺标准通常还包括对焊接作业中安全防护和
环境保护的要求,以确保焊接作业安全、环保。
需要注意的是,具体的钢结构钢梁对接焊工艺标准可能因地区、行业和具体工程而有所不同,因此在实际操作中应当参考当地的标
准和规范进行操作。
同时,焊接作业人员应具备相关的焊接技能和资质,严格按照工艺标准进行操作,以确保钢结构的焊接质量和安全性。
钢板对接焊接方法

钢板对接焊接方法
钢板对接是一种常见的焊接方式,主要应用于建筑、机械制造、船舶制造等领域。
钢板对接焊接方法有很多种,下面介绍几种常用的方法:
1. 手工电弧焊接:这是最常见的钢板对接焊接方法。
将两块钢板靠拢,然后用电极将两块钢板焊接在一起。
这种方法简单易学,无需太高的技术要求,但是需要注意的是焊接时要控制好焊接电流和电极角度,以保证焊缝质量。
2. 气体保护焊接:这种焊接方法适用于对焊接质量有较高要求的场合,比如制造精密零部件等。
气体保护焊接可以分为TIG焊和MIG/MAG焊,其中TIG焊适合焊接薄板,MIG/MAG焊适合焊接厚板。
3. 激光焊接:激光焊接是一种高精度的焊接方法,可以焊接很薄的钢板,同时还能保证焊接质量。
激光焊接需要专业设备和技术,成本较高,适用于高端制造领域。
钢板对接焊接方法的选择需要根据具体情况而定,可以综合考虑焊接质量要求、工艺复杂度、成本等因素。
在选择焊接方法时,需要注意安全问题,遵守相关的操作规程。
- 1 -。
钢板施工工艺流程

引言:钢板施工工艺流程在建筑、桥梁和其他工程项目中扮演着重要的角色。
它是指通过一系列步骤将钢板材料加工成特定形状,并最终安装到所需位置的过程。
本文将深入探讨钢板施工工艺流程的相关内容,并分析每个步骤的详细流程。
概述:钢板施工工艺流程的目标是将原料的钢板材料经过加工成型和安装到工程项目中的要求位置。
整个工艺流程包括钢板预处理、切割、焊接、装配和涂漆等多个步骤。
下面将重点介绍每个步骤的详细内容。
正文:一、钢板预处理1.表面清洁:将钢板表面的油污、锈蚀等杂质清除干净,以确保后续加工工艺和涂漆的质量。
2.松动检查:对钢板进行全面检查,确保没有任何松动或变形,以保证加工可以顺利进行。
二、切割1.切割方式:常用的切割方式包括火焰切割、等离子切割和激光切割等。
根据具体需求选择合适的切割方式。
2.切割尺寸:根据设计图纸的要求,将钢板切割成需要的尺寸和形状。
三、焊接1.焊接材料选择:根据钢板的材质和需求,选择合适的焊接材料,如焊接电极或焊丝。
2.焊接方法:常见的焊接方法有电弧焊、气体保护焊和焊接等。
根据具体情况选择合适的方法。
四、装配1.钢板对接:将切割好的钢板按照设计要求进行对接,确保接口紧密和质量可靠。
2.调整和固定:对装配好的钢板进行调整和固定,保证其位置和角度准确无误。
五、涂漆1.涂漆准备:对钢板表面进行打磨、除锈和清洁等预处理工作,为后续涂漆做好准备。
2.涂漆方式:根据需要,选择合适的涂漆方式,如刷涂、喷涂或浸涂等。
3.涂漆质量检测:对涂漆后的钢板进行质量检测,确保涂层的均匀、牢固和耐用。
总结:钢板施工工艺流程是将钢板材料加工成特定形状并安装到工程项目中的关键过程。
通过对钢板预处理、切割、焊接、装配和涂漆等多个步骤的详细阐述,我们了解到了每个步骤在整个工艺流程中的重要性和操作要点。
在实际施工中,需要根据具体项目的要求进行合理的调整和灵活应用。
钢板施工工艺流程的规范执行可以保证工程质量和施工效率的提高。
压型钢板连接方式
压型钢板的连接方式主要有以下几种:
1.搭接连接:将两个压型钢板搭接在一起,然后在搭接处钻孔,用螺栓将两个板材固定在一起。
这
种连接方式施工方便、结构简单、负荷能力强,但需要注意的是钻孔位置要准确,否则会导致钻孔不相关,影响板材的负荷能力。
2.咬边连接:把压型板搭接部位通过咬边机或人工加工,使钢板产生屈服(塑性)变形而咬合相连。
3.卡扣连接:利用钢板弹性,在向下和向左(或向右)的力作用下,通过卡扣固定并形成连接。
4.自攻螺丝连接:这是目前使用最多的连接方式,因其美观、简便、经济、高效,尤受用户欢迎。
5.扣件连接:利用专门设计的连接件将压型钢板连接固定在檩条、墙梁及其它结构件上。
6.栓钉连接:在压型钢板与龙骨(屋面檩条、墙檩、平台梁等)之间,均需要连接件固定,常用的
连接方式有栓钉连接。
以上是压型钢板的几种主要连接方式,如需更多信息,可以请教钢结构工程师或查阅相关工程书籍。
钢板拼接料工艺守则

图6 机身上、下面板拼接示意图图7吊臂拼接示意图
4.3对于折弯件,拼接接头应避开折弯位置不小于100mm;严禁在折弯处切断后再拼接。
5拼接的焊接要求
5.1拼接接头开坡口面及焊缝两侧20~25mm范围内应打磨,见金属光泽。
3.5拼接接头应避开工件受力方向中心位置≥1米(如图5);如桩机起重机吊臂、配重梁等;
图4对接接头交叉示意图 图5 结构件接头位置示意图
3.6接头开坡口形式如下:
序号
板厚(mm)Leabharlann 双边坡口示意图单边坡口示意图
1
5~22
2
25以上
4 拼接特别要求
4.1对于静液力压桩机机身上下面板长度方向不允许拼接料(如图6);
图1对接间隙部不大于3mm图2对接厚度错边量≤2mm图3对接宽度错边量≤2mm
3.3对于因材料尺寸不够或材料利用因素而需进行拼接料的,必须开坡口后,再进行拼接工序,不允许直接采用I型坡口方式对接;且对于剪切下料的,其对接接头应采用火焰或机加工方式切除10~20mm后,方可进行组对拼接。
3.4多块板料拼接时,宜采用T型交叉接头形式;交叉点距离不应小于200mm,且拼接料的长度和宽度不应小于300mm,如图4。
6检验及矫正
6.1 焊后应进行自检后再报检;
6.2 焊后应矫正焊接变形,焊缝无裂纹、气孔、夹渣、咬边等焊接缺陷;
6.3 对于重要焊缝,必要时还应进行超声波无损探伤检验。
本文件由工艺所归口并负责解释。
编制:洪新华 邮箱:*****************
5.2拼接焊缝端头,焊前应加引熄弧板;焊后须采用火焰切除方法去除,磨平切割面;
钢板无坡口双面自动埋弧焊对接焊接标准工艺
3.试板准备...................................................................................................................................3
200
ER50-6
5—8
20—25
250
ER50-6
9—14
30—40
250—350
ER50-6
16—20
30—40
300—350
ER50-6
注:定位焊处熔渣应清除干净,开裂旳须铲掉后重新焊接。
3、装配错边误差如下图:
板材对接错边规定
板厚t/mm
错边α不不小于/mm
错边长度不不小于/mm
3—5
0.3
材料下料清单
板厚/mm
规格/mm
数量
材质
12
200*1000
4
Q345B
16
200*1000
4
Q345B
18
200*1000
4
Q345B
20
200*1000
4
Q345B
4.焊接材料
材料名称
牌号
尺寸
级别
制造厂
焊丝
H08MnA
Φ4.0
焊剂
HJ431
5.焊接设备
焊机型号:
制造厂:
钢板对接平焊工艺流程
钢板对接平焊工艺流程
钢板对接平焊工艺流程:
①图纸审查:仔细阅读并理解焊接图纸,确认材料规格、焊接位置和要求。
②材料准备:检查并确认钢板的规格、材质与图纸要求一致,准备匹配的焊材。
③下料划线:根据图纸要求对钢板进行划线,准备下料。
④坡口制备:对需要开坡口的部位进行加工,确保坡口角度和尺寸符合要求。
⑤表面清理:使用砂轮机或化学溶剂清理钢板表面,去除铁锈、油污和氧化皮。
⑥装配定位:将两块钢板对齐,留出适当的间隙,确保焊缝能够充分填充。
⑦点固焊接:在钢板两端和中间位置进行点固焊,防止焊接过程中变形。
⑧焊前预热:如果材料需要,进行焊前预热,减少焊接应力和裂纹的风险。
⑨选择焊接参数:根据材料厚度和类型,选择合适的电流、电压和焊条直径。
⑩开始焊接:从点固面的反面开始焊接,使用合适的运条手法,保持稳定的电弧。
⑪层间清理:每完成一层焊缝后,清理熔渣和飞溅物,检查焊缝质量。
⑫焊后热处理:如果需要,进行焊后热处理,消除焊接应力,改善金属结构。
⑬冷却检查:自然冷却后,检查焊缝外观和尺寸,确保符合质量标准。
⑭破坏性或非破坏性检测:进行必要的检测,如磁粉检测、超声波检测或X射线检测。
⑮焊接记录:记录焊接过程中的参数和结果,保存工艺文件和检验记录。
⑯合格品入库:确认焊接合格后,将成品入库或移交给下一道工序。
衬垫焊接工艺
上海中远船务工程有限公司SHANGHAI COSCO SHIP ENGINEERING CO.,LTD.工 艺 技 术 文 件TECHNICAL DOCUMENT工 程 名 称WORKS ITEM _______________________________工 号WORKSNUMBER _______________________________ 编 制ORGNIZATION _______________________________ 校 对PROOF-READING _______________________________ 审 核CHECK BY _______________________________10mm 钢板对接焊工艺朱月飞邹 勇李曼璇10mm 普通钢板对接衬垫焊接工艺。
1.材料钢板的材质为10mm NK “B ”级钢板。
必要时向船检部门提交钢板材质证书。
2.坡口形式及间隙:如图所示,其焊接坡口为55°+5°,根部间隙为4~5mm 。
焊道顺序为立对接平对接仰对接焊接参数3.焊接材料1)使用低氢碱性焊条J507(南京广泰NJ507)且焊条要按规定在烘箱进行烘干处理,时间为2小时以上,200摄氏度。
2)焊接材料在保存、使用应严格按说明书进行操作。
4.焊接要求1) 为防止产生气孔,裂纹等缺陷,施焊前焊缝坡口两侧范围区域的铁锈、氧化皮、油污和杂物等应予清除,并保持清洁和干燥。
2) 焊缝末端收口处应填满弧坑。
进行多道焊时,在下道焊接之前,应将前道焊渣清除并测量和记录焊缝的层间温度。
层间温度控制在100~250℃5.检验要求:1)外观检验:焊缝应有良好的外观,不许有严重的焊接缺陷(焊瘤、弧坑、咬边)的存在。
焊缝超声波检查。
2)The welding procedure for butt joint1. Material:The steel plate is 10mm NK Grand B.If necessary the steel plate certificate to be hand over to surveyor.2. The fitting gap and bevelType of test jointWeld pass detail3. Welding material:1) Electrodes: j507 (Nanjing GuangTai NJ507)2) Keeping dry for electrodes in the hot box and temperature is 200 degrees more than2 hour4. Welding requirement1) The butt joints should be cleaned and kept dry before welding.2) Water, rust, oil, the iron oxide should be removed at the welding seam area.3) It’s to be cleaned weld seam and checked and recorded the interpass temperaturebefore next weld. After each run, the assembly is to be left in still air until it has cooled to less than 250℃but not below 100℃, the temperature being taken at the center of weld on the surface of seam.5. Inspect requirement:1) N o permission to exist any weld defect such as spatter, porosity, cracks, undercut, etc.2) I nternal inspections by ultrasonic examination.3) I nspection and testTest specimen position12mmDH36钢板对接衬垫焊接工艺。
钢板对接工艺流程
钢板对接工艺流程作业指导书1. 准备工序.操作工首先看清图纸或工艺的要求核对钢板材质、规格,根据材质要求选用匹配的焊材、焊剂(焊剂必须经烘培过)。
钢板上胎架前先检查胎架的平整度、胎架表面异物清理、焊瘤打磨平整,胎架周边环境整理干净排除安全隐患。
2. 坡口切割工序.板厚t≧16mm 的必须开制坡口对接,坡口切割必须用半自动切割机进行加工,切割前先看清楚图纸或工艺对坡口的角度、钝边以及坡口的形式要求,然后根据图纸划出坡口切割线和轨道控制线,实施切割前先检查半自动切割机的性能和轨道是否正常和直,检查割咀型号与母材厚度是否匹配,点火前先用通针清理割咀这点很重要,点火后匹配好火焰温度先试一下气流射线的角度和行走的直线度,确定无误后再行切割,切割完成后自行检查切割质量,钝边(± 2.0 mm)、角度(±0.5o)切割面应无裂纹、夹渣和大于1mm的缺棱,当缺棱为1~2mm时应修补打磨平整;当缺棱大于3mm 时应进行焊接修补打磨平整、毛刺和残留氧化物等应打磨清除干净,检验合格后转下道工序。
3. 钢板对接工序.钢板对接前先打磨清理坡口面及周边50mm 范围内母材表面的浮锈、油污、水分等,打磨至呈现金属光泽。
实施对接时应注意的事项:对接口位置不允许错边,误差控制在±1mm 内、对接缝间隙一般为2mm,直度调整应采用拉直线为基准,误差控制在±1mm 内,也可用测量对角线的办法控制直线度,定位焊的焊脚应不大于6mm ,坡口内侧焊点高度应不大于坡口深度的1/3,定位焊焊缝长度为60mm,间距应为500mm ,并应填满弧坑,定位焊的焊接材料应与材质要求相符,定位焊缝上如有气孔、裂纹以及其它缺陷时,必须清除后重焊。
定位好后焊缝两侧必须设置引弧板和引出板,引弧板的坡口形式应与对接钢板的坡口形式相同,埋弧焊焊缝引出长度应大于60mm ,引弧板、引出板的宽度不小于100mm,长度不小于150mm ,引弧板、引出板和焊接垫板的定位焊缝应焊在焊接接头的坡口内和垫板上,不应在焊缝以外的母材上焊接,焊接完成后,应用火焰切割或气刨去除引弧板,并及时修磨平整,不得用锤击落引弧板。