
加工中心图纸
加工中心编程实例详解

加工中心编程实例详解
加工中心是一种高精度、高效率的数控机床,广泛应用于航空、航天、汽车、电子、机械等领域。加工中心的编程是其重要的组成部分,正确的编程可以保证加工质量和效率。本文将以一个实例来详细介绍加工中心编程的过程。
实例描述
假设我们需要加工一个直径为50mm、高度为30mm的圆柱形零件,材料为铝合金。我们需要在加工中心上进行铣削加工,要求表面光滑度Ra≤0.8μm,加工精度为±0.02mm。下面是具体的加工步骤和编程过程。
1. 设计CAD图纸
我们需要使用CAD软件进行零件的设计。根据要求,我们设计出一个直径为50mm、高度为30mm的圆柱形零件,如下图所示。
2. 制定加工方案
接下来,我们需要制定加工方案。根据零件的形状和要求,我们决定采用铣削加工。具体的加工方案如下:
(1)采用直径为10mm的立铣刀进行粗加工,切削深度为2mm,切削速度为1000mm/min,进给速度为300mm/min。
(2)采用直径为6mm的立铣刀进行精加工,切削深度为0.5mm,切削速度为1500mm/min,进给速度为500mm/min。
(3)采用直径为3mm的球头铣刀进行光洁加工,切削深度为0.1mm,切削速度为800mm/min,进给速度为200mm/min。
3. 编写加工程序
根据加工方案,我们需要编写相应的加工程序。加工程序是一段G代码,用于控制加工中心进行加工。下面是具体的加工程序:
(1)粗加工程序
G90 G54 G17 G40 G49 G80
M3 S1000
G0 X0 Y0 Z30
G43 H1 Z2
G1 Z28 F300
G1 X-25 F1000
G1 Y0
G1 X25
G1 Y25
G1 X0
G1 Y-25 G1 X-25
G1 Y0
G1 X0
G1 Z30
M5
M30
解释:
G90:绝对编程模式
G54:工件坐标系
G17:XY平面选择
G40:刀具半径补偿取消
卧式加工中心操作
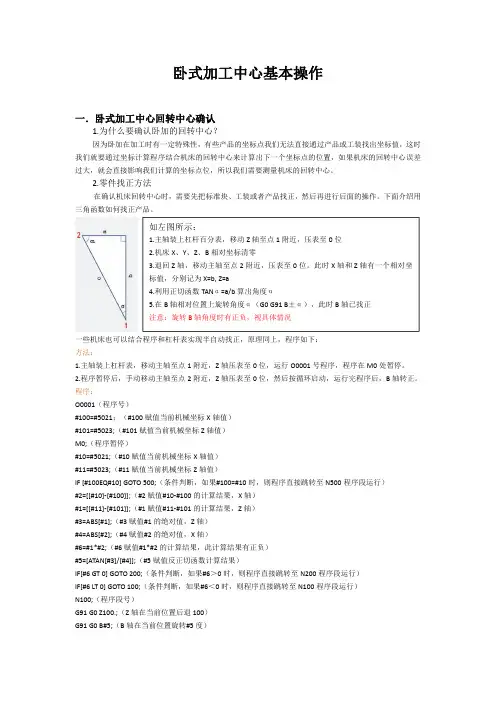
卧式加工中心基本操作一.卧式加工中心回转中心确认1.为什么要确认卧加的回转中心?因为卧加在加工时有一定特殊性,有些产品的坐标点我们无法直接通过产品或工装找出坐标值,这时我们就要通过坐标计算程序结合机床的回转中心来计算出下一个坐标点的位置,如果机床的回转中心误差过大,就会直接影响我们计算的坐标点位,所以我们需要测量机床的回转中心。2.零件找正方法在确认机床回转中心时,需要先把标准块、工装或者产品找正,然后再进行后面的操作。下面介绍用三角函数如何找正产品。
一些机床也可以结合程序和杠杆表实现半自动找正,原理同上,程序如下:方法:1.主轴装上杠杆表,移动主轴至点1附近,Z轴压表至0位,运行O0001号程序,程序在M0处暂停。2.程序暂停后,手动移动主轴至点2附近,Z轴压表至0位,然后按循环启动,运行完程序后,B轴转正。程序:O0001(程序号)#100=#5021;(#100赋值当前机械坐标X轴值)#101=#5023;(#101赋值当前机械坐标Z轴值)M0;(程序暂停)#10=#5021;(#10赋值当前机械坐标X轴值)#11=#5023;(#11赋值当前机械坐标Z轴值)IF[#100EQ#10]GOTO500;(条件判断,如果#100=#10时,则程序直接跳转至N500程序段运行)#2=[[#10]-[#100]];(#2赋值#10-#100的计算结果,X轴)#1=[[#11]-[#101]];(#1赋值#11-#101的计算结果,Z轴)#3=ABS[#1];(#3赋值#1的绝对值,Z轴)#4=ABS[#2];(#4赋值#2的绝对值,X轴)#6=#1*#2;(#6赋值#1*#2的计算结果,此计算结果有正负)#5=[ATAN[#3]/[#4]];(#5赋值反正切函数计算结果)IF[#6GT0]GOTO200;(条件判断,如果#6>0时,则程序直接跳转至N200程序段运行)IF[#6LT0]GOTO100;(条件判断,如果#6<0时,则程序直接跳转至N100程序段运行)N100;(程序段号)G91G0Z100.;(Z轴在当前位置后退100)G91G0B#5;(B轴在当前位置旋转#5
机械设计之导轨的结构布局设计
机械设计之导轨的结构布局设计
我采用的说明图纸,是我以前做过的产品的设计图纸,在设计结构上肯定是比较个人风格一些的,可能和很多这一行的设计工程师有不一样的地方,或者你们有更好的实现的结构和布局,比我的现在采用的结构更优化,更具推广和实用意义,所以对一些带有个人化特点的介绍,只供大家做一个设计方面的参考,我并没有规定说,以后这个类型的直线导轨一定要采用我的这种结构布局,在这里我只是给大家理顺一个思路,并把我以前在设计过程中,制造过程中,装配过程中,调试过程中,售后过程中所遇到的一些经验和教训呈现给大家,希望大家以后在你的职业生涯中尽量少走弯路,少交点学费,少碰点钉子。
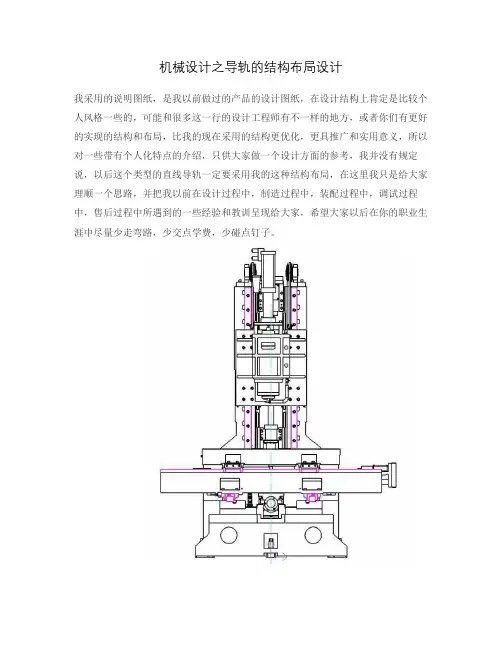
这是一台立式加工中心的光机图纸,其中紫色线条部分就该加工中心的X、Y、Z三相直线导轨的布置位置,他们的功能就是实现该加工中心X、Y、Z三个方向的传动。其中X、Y两个方向是水平放置的,而Z向是垂直放置的,这个在直线导轨选型的时候,是需要和导轨供应商确认好放置方式的,你必须告诉供应商你的导轨是用于什么样的状态,是水平,还是垂直,或者是悬空等,供应商在给你做定型推荐的时候,他们也会根据你的使用情况来推荐给你最时候的直线导轨。
再上一张图纸,我们从侧面来看一下,这X、Y、Z三个方面的导轨布局是一个什么样的情况。
如果你是一个有相当经验的机械行业从业者,其实你是应该可以根据上面这两个图纸画出这个立式加工中心的大件图纸了,因为无论是改设备的结构,还是外形,这两张图纸都作了很好的呈现,尤其是一些细节也有了相对详细的描述。以上给你参考的是一个光机装配图,在一些细节上的表述我会在接下来的图纸里给大家介绍。我们今天抽取这个立式加工中心的底座来给大家介绍,下面还是要上图说话。
以上这张图就是一个底座的直线导轨装配图,紫色的部分就是导轨的装配状态,在设计的过程中,需要注意的是导轨的跨度的选取,即两条导轨之间的距离,这在某种程度上决定了机床加工的刚性和稳定性,也决定了机床精度的稳定性,同时我们还需要考虑一个关键点,那就是润滑油的聚集与回收,因为这种类型的机床,直线导轨和丝杆都是采用润滑站进行定时定点润滑的,所以润滑后的废油如何收集是一个需要考虑的关键点,如果不作这方面的考虑,那机床在正常使用时,润滑油会四处横流,弄脏一地,这也是体现设计能力和工业水准的地方。同时我们还要考虑两条直线导轨上滑块的间距,这个间距的确定牵涉到直线导轨的长度的确定,滑块跨距 行程 适当的安全长度(我一般给20mm左右)=线轨的设计长度,线轨的长度的选取要尽量参考你所选定的线轨品牌的标准长度,因为这牵涉到一个成本的问题,如果你选择的是非标长度,供应商通常是从标准长度上割取你所需要的长度,但是浪费的部分你也是要付费的,而且还要付加工费,也就是说,你如果按他们的标准长度选可能会长一点点,而且价格还更便宜,这个是一个需要深入沟通,他们才会提醒你的技术点,因为对很多设计的人来说,通常是不愿意变更自己的设计长度的,因为这牵涉到一系列的尺寸变更和零件图的变更,是个很繁琐的事情,所有很多人都选择承受这部分多余的成本,但是对于一些有经验的设计工程师来说,在确定导轨长度前,就会与供应商沟通并确认对方的标准导轨长度,并尽量在设计的时候尽量往标准长度上靠取,这样既不用修改自己的设计,也可以最低成本和最快速度的采购到自己需要的直线导轨。
加工中心最详细讲解编程操作实例
WORD格式 可编辑
专业知识 整理分享 胡雪飞制作
2010年3月16日星期二
坐标系
在数控加工程序编程中,需要确定运动坐标值控制符的名称及方向,为了简化程序编制及保证具有互换性,国际上已统一了ISO标准坐标系,该标准规定该坐标系统是一个右手笛卡尔坐标系统
1、不论机床在加工中是刀具移动还是被加工工件移动都一律规定被加工物静止不动而刀具在动
2、Z轴的确定:传递切削力的轴为Z轴
3、机械坐标系:以机床原点为坐标原点建立坐标系
4、机床原点(机床零点):机床上的一个用作加工基准的特定点
5、工件坐标系:以工件原点为坐标原点建立的坐标系。使用来确定工件几何形体上各要素的位置而设置的坐标系
6、工件原点:
(1)、位置是人为设定的,由编程人员在编制程序时根据工件的特点选定的,所以也称为编程原点。
(2)、工件原点应选在零件图纸的基准上,对于对称图形,可设在对称中心上,一般零件,可设在工件轮廓的某一角上,便于坐标值的计算,对于Z方向的原点,一般选在工件表面,并选在精度较高的表面。 WORD格式 可编辑
专业知识 整理分享
G指令概述
(1) 坐标:以刀尖移动方向判断X、Y、Z、B的正负
(2) 坐标系设定:
(3) G90:绝对值编程(以程序原点为基准编程)
(4) G91:增量值编程(以前一点为基准编程) +X +Y 机械原点
程式原点 工件 将X Y之数值输入
G54 #41 X——中
#42 Y——
#43 Z0
#44 B—— +Y
精密卧式加工中心正向设计方法及工程应用

精密卧式加工中心正向设计方法及工程应用
一、正向设计方法
1、需求分析
在进行精密卧式加工中心设计时,首先需要对市场需求和用户需求进行充分的调研和分析,确定产品的使用场景、加工对象、精度等要求。根据这些需求确定产品的功能定位和性能指标。
2、结构设计
在确定产品性能需求后,可以建立初始的机床结构设计模型,包括床身、立柱、主轴、工作台等主要部件。根据加工中心的结构特点,可以采用床身横梁式结构,立柱立式式结构等形式,同时考虑机床的刚性、稳定性和传动性能。
3、参数设计
根据结构设计模型,确定各个部件的参数,包括机床的尺寸、传动方式、主轴转速、进给速度等。再根据加工中心的性能要求,确定各个参数的具体数值。
4、性能验证
在确定了结构和参数后,需要进行性能验证,通过有限元分析、热稳定性分析等手段对机床的刚度、振动、热变形等性能进行评估,保证机床具备良好的加工精度和稳定性。
5、优化设计
在性能验证的基础上,对结构和参数进行进一步优化,使其更适应市场需求和用户需求,同时减少成本和加工周期。可以采用参数优化、拓扑优化等方法,提高机床的加工效率和精度。
6、生产制造
经过优化设计后,可以进行产品的生产制造,包括设计制造图纸、零部件加工、装配调试等工作。在生产制造过程中,要保证设计要求和质量标准得到满足,确保产品的性能和可靠性。
二、工程应用
1、汽车零部件加工
精密卧式加工中心在汽车零部件加工中起着关键作用,可以加工发动机零部件、转向器零部件、制动器零部件等。通过精密加工,可以提高零部件的加工精度和表面质量,确保汽车的性能和安全。 2、航空航天零部件加工
在航空航天领域,精密卧式加工中心通常用于加工发动机零部件、飞机结构零件等。由于航空航天零部件要求精度高、表面质量好,因此需要高精度的加工设备来保证质量。
3、电子器件加工
精密卧式加工中心在电子器件加工领域也有广泛应用,可以加工电路板、电子元器件等。通过精密加工,可以提高器件的尺寸精度和表面光洁度,确保电子产品的性能和可靠性。
(仅供参考)卧式加工中心操作

卧式加工中心基本操作一.卧式加工中心回转中心确认1.为什么要确认卧加的回转中心?因为卧加在加工时有一定特殊性,有些产品的坐标点我们无法直接通过产品或工装找出坐标值,这时我们就要通过坐标计算程序结合机床的回转中心来计算出下一个坐标点的位置,如果机床的回转中心误差过大,就会直接影响我们计算的坐标点位,所以我们需要测量机床的回转中心。2.零件找正方法在确认机床回转中心时,需要先把标准块、工装或者产品找正,然后再进行后面的操作。下面介绍用三角函数如何找正产品。
一些机床也可以结合程序和杠杆表实现半自动找正,原理同上,程序如下:方法:1.主轴装上杠杆表,移动主轴至点1附近,Z轴压表至0位,运行O0001号程序,程序在M0处暂停。2.程序暂停后,手动移动主轴至点2附近,Z轴压表至0位,然后按循环启动,运行完程序后,B轴转正。程序:O0001(程序号)#100=#5021;(#100赋值当前机械坐标X轴值)#101=#5023;(#101赋值当前机械坐标Z轴值)M0;(程序暂停)#10=#5021;(#10赋值当前机械坐标X轴值)#11=#5023;(#11赋值当前机械坐标Z轴值)IF[#100EQ#10]GOTO500;(条件判断,如果#100=#10时,则程序直接跳转至N500程序段运行)#2=[[#10]-[#100]];(#2赋值#10-#100的计算结果,X轴)#1=[[#11]-[#101]];(#1赋值#11-#101的计算结果,Z轴)#3=ABS[#1];(#3赋值#1的绝对值,Z轴)#4=ABS[#2];(#4赋值#2的绝对值,X轴)#6=#1*#2;(#6赋值#1*#2的计算结果,此计算结果有正负)#5=[ATAN[#3]/[#4]];(#5赋值反正切函数计算结果)IF[#6GT0]GOTO200;(条件判断,如果#6>0时,则程序直接跳转至N200程序段运行)IF[#6LT0]GOTO100;(条件判断,如果#6<0时,则程序直接跳转至N100程序段运行)N100;(程序段号)G91G0Z100.;(Z轴在当前位置后退100)G91G0B#5;(B轴在当前位置旋转#5
机械图纸符号大全图解【完整版】
机械图纸符号⼤全图解【完整版】
机械图纸符号⼤全图解
内容来源⽹络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!
更多cnc加⼯中⼼、车铣磨钻床、线切割、数控⼑具⼯具、⼯业机器⼈、⾮标⾃动化、数字化⽆⼈⼯⼚、精密测量、3D打印、激光切割、钣⾦冲压折弯、精密零件加⼯等展⽰,就在深圳机械展.
⼨时在尺⼨前⾯加注正⽅形符号。 ⾼度h=3.5mm3
GB/T
4458.4-2003; 标注弧长时在尺⼨前⾯加注弧长符号。 ⾼度h=R=3.5mm
4458.4-2003;
16675.2-1996 尺⼨注法; 沉孔或锪平符号。 ⾼度h=3.5mm
5 GB/T
4458.4-2003;
GB/T
16675.2-1996 尺⼨注法; 沉孔或锪平深度符号。
⾼度h=3.5mm6 GB/T
4458.4-2003; GB/T
16675.2-1996
机械制图尺⼨标注常⽤标准符号
序号符号名称符号绘制标准应⽤⽰例7 GB/T 15754-1995锥度符号或莫⽒锥
度注法。
⾼度h=3.5mm
8 JB/T 5061-2006
定位⽀撑符号。
⾼度h=3.5mm9 JB/T 5061-2006
辅助⽀撑符号。
⾼度h=3.5mm10 JB/T 5061-2006
辅助⽀撑符号。
⾼度h=5mm
11 GB/T 4459.5-1999
中⼼孔符号。
⾼度h=3.5mm;
⾼度H1=5mm。
汇编⼈:质管办标准化管理员郑家贵2011年8⽉25⽇
机械制图基础知识
⼀、.图线GB/T 4457.4-2002 GB/T 17450-1998
注:粗虚线和粗点画线的选⽤
(1)两种粗线都⽤来指⽰零件上的某⼀部分有特殊要求。但应⽤场合不尽相同。粗虚线专门⽤于指⽰该表⾯有表⾯处理要求。(表⾯处理包括镀(涂)覆、化学处理和冷作硬化处理。)
(2)粗点画线是限定范围的表⽰线常见于以下场合:a.限定局部热处理的范围(如上图)
b.限定不镀(涂)范围(如下左图)
c.限定形位公差的被测要素和基准要素的范围(如下右图)
加工中心程序编制(发那科)
加工中心程序编制
(FANUC系统)
目录
第一章、概述……………………………………………………………………………3 1.编程方法……………………………………………………………………3 (1)手工编程………………………………………………………………3 (2)自动编程………………………………………………………………3 2.何谓编程………………………………………………………………………3 3.程序的构成……………………………………………………………………4 (1)程序段……………………………………………………………………4 (2)程序………………………………………………………………………4 (3)子程序(M98 M99)……………………………………………………5 第二章、有关程序的操作…………………………………………………………………7 1.创建程序…………………………………………………………………………7 2.检索程序…………………………………………………………………………7 3.删除程序…………………………………………………………………………7 4.修改程序…………………………………………………………………………7 第三章、编制数控加工程序的基础…………………………………………………………11 1.坐标轴……………………………………………………………………………11 2.参考点…………………………………………………………………………11 3.坐标系…………………………………………………………………………11 第四章、M、S、F、T常用指令……………………………………………………………14 1.辅助功能(M功能)…………………………………………………………14 2. M功能代码一览表……………………………………………………………15 3.主轴速度功能(S功能)………………………………………………………16 4.进给功能…………………………………………………………………………16 5.刀具功能(T指令)……………………………………………………………16 第五章、常用G指令…………………………………………………………………………18 1. 模态、非模态概念……………………………………………………………18
加工中心直线均布4个孔编程
第 1 页 共 3 页 加工中心直线均布4个孔编程
【原创版】
目录
一、引言
二、加工中心直线均布 4 个孔的编程原理
三、编程步骤详解
四、结论
正文
一、引言
在机械加工领域,加工中心是一种高精度的机械加工设备,它能够实现多种工艺的组合,如铣削、钻孔、镗孔等。在加工中心的操作过程中,编程是非常重要的一个环节。本文将以直线均布 4 个孔的编程为例,介绍加工中心编程的基本方法。
二、加工中心直线均布 4 个孔的编程原理
直线均布 4 个孔的编程原理是首先确定孔的中心线位置,然后计算出每个孔的坐标,最后根据这些坐标编写程序,控制加工中心完成孔的加工。
三、编程步骤详解
1.确定孔的中心线位置:根据图纸要求,确定孔的中心线在 X 轴和 Y
轴上的位置。例如,假设孔的中心线在 X 轴上,位置为 100mm,在 Y 轴上,位置为 200mm。
2.计算孔的坐标:根据中心线位置和孔的直径,计算出每个孔的坐标。由于是直线均布,所以孔的间距为孔的直径。例如,假设孔的直径为 20mm,那么孔的坐标分别为:(100, 200)、(120, 200)、(140, 200)、(160, 200)。 第 2 页 共 3 页 3.编写程序:根据孔的坐标,编写加工中心的程序。程序中需要包含
X 轴和 Y 轴的移动指令、钻孔指令等。例如,可以使用以下格式编写程序:
```
G90 G54 G17 G40 G49
G28 G91 Z0
G90
M6 T1
M8 X100 Y200 Z10
G1 X0 Y0 Z5 F1000
G2 X120 Y0 Z5 F1000
G2 X140 Y0 Z5 F1000
G2 X160 Y0 Z5 F1000
G2 X180 Y0 Z5 F1000
G28 G91 Z0
M30
```
4.执行程序:将编写好的程序输入到加工中心,执行程序,完成孔的加工。
mastercam 加工中心编程实例
Mastercam加工中心编程实例
介绍
Mastercam是一款广泛应用于数控机床编程的软件,通过使用Mastercam可以进行各种复杂的零件加工编程。本文将通过一个具体的实例来演示如何使用Mastercam进行加工中心编程。
实例背景
假设我们需要对一个铝合金材料进行加工,制作一个带有孔和凹槽的零件。该零件尺寸为100mm x 100mm x 20mm,图纸如下:
加工准备
在开始编程之前,我们需要完成以下准备工作:
1. 确定刀具和夹具的选择:根据零件的形状和要求,选择合适的刀具和夹具。
2. 确定机床坐标系:确定机床坐标系原点和方向。
3. 导入CAD图纸:将零件图纸导入Mastercam中。
创建新项目
1. 打开Mastercam软件,并选择“新建项目”。
2. 在项目设置中,设置机床类型为“加工中心”。
3. 设置刀具库、夹具库等相关参数。
创建加工操作
1. 在Mastercam中打开导入的CAD图纸。
2. 使用绘图工具创建孔和凹槽的几何形状。
3. 使用刀具工具栏中的工具选择合适的刀具。
4. 根据刀具和加工要求,设置切削参数,如进给速度、切削深度等。
加工路径生成
1. 在Mastercam中选择“加工路径生成”功能。
2. 选择合适的加工策略,如钻孔、铣削等。
3. 根据零件形状和加工要求,设置加工路径生成参数,如过渡方式、切割方式等。
仿真和后处理
1. 在Mastercam中进行仿真操作,检查加工路径是否正确。 2. 如果需要输出数控机床程序文件,则选择“后处理”功能,并设置相应的后处理参数。
3. 保存并导出数控机床程序文件。
加工操作
1. 将导出的数控机床程序文件拷贝到数控机床控制系统中。
2. 在数控机床控制系统中加载并运行该程序文件。
3. 监视加工过程,确保零件按照预期进行加工。
结束语
通过本实例,我们演示了如何使用Mastercam进行加工中心编程。从准备材料到最终完成零件的加工过程都需要仔细规划和操作。希望本文能为您提供一些参考和帮助,使您能够更好地使用Mastercam进行加工中心编程。