
三坐标测量机实验报告
1111
三坐标测量机实验报告
实验名称:零件测绘
院系:111
姓名:111
学号:111
指导教师:1111
组员:111 一、实验目的
通过观察三坐标测量机的检测过程,分析检测的基本原理,掌握三坐标测量机的日常操作过程。
二、实验要求
对一件无理论数据的被测工件,制定检测计划,完成测量,绘制零件图。
、
三、实验设备
DEA MISTRAL070705型三坐标测量机、标准球、被测工件、计算机。
四、分析过程
1.被测零件如图1所示,实验中需要测量俯视视角中所有能观测到的特征的尺寸,并根据需要对重要特征进行评价。
试验中在确定基准面之后,以从内到外的次序依次测量俯视视角中所有的圆柱特征的圆心坐标和直径数据,以从前到后、从左到右的顺序依次测量各平面特征到基准面的距离尺寸。
图1.被测实物
2.本次试验设计测量基准面如图2所示,以前向平面作为X正向基准面,以左侧平面作为Y负向基准面,以上平面作为Z正向基准面。
以三个基准面的交点为三维坐标原点。
图2.基准面设计
3.如图3所示将被测工件摆放在固定底板上,使用卡具卡住两个不需测量的特征,并使卡具尽量远离需要测量的特征,避免干扰测量。
调整工件,使拟定的X、Y向基准面尽量与测
量机水平二维运动方向平行,方便测量。
图3 零件的摆放
五、测量过程
1.新建测量程序:
双击桌面快捷键,选择“未连接侧头”,确定测量机回家(归零)运行路径无障碍后,按下操作盒上的“START”按钮,测量机测头完成初始化。
点击“取消”按钮,新建零件程序,选择“文件—新建”,设定文件名为“102502”,接口框选择“机器1”,选定测量单位为“毫米”,点击确定。
2.测量机测头的定义和校验:
(1)测头的定义:点击“插入——硬件定义——测头”,测头文件填“102502”,“测头说明”中,根据实际三坐标测量机上所安装的测头、测座和测针型号,测座选取“PROBEPH10M”,转接器选择为“CONVERT30MM_TO_M8THRD”,传感器选择为“PROBETP2”,测针选择为
“TIP5BY20MM”。
(2)测头校验的设置:点击“测量”按钮,进入校验测尖界面,“测点数”设置为9点,其他参数默认,控制方式选“自动”模式,操作类型选择“校验测尖”,校验模式中,“层数”、“起始角”、“终止角”分别填入3、0、90。
点击“添加工具”按钮,“工具类型”选“球体”,直径为15.875mm,点击“确定”按钮。
(3)开始校验:将标准球摆放到测量机上,手动操纵控制盒控制测头触碰标准球最高点处,然后测量机将会开始自动开始校验。
3.手动测量基准元素:
按顺序手动测量如图2所设定的X正、Y负、Z正三个基准面,每个面至少测量四个点,每完成一次测量按一下控制盒上的“START”按钮,系统自动生成一个平面,Z正、Y负、X正这三个基准面分别被定义为面1、面2、面3。
4.建立工件坐标系
以面1外法线方向为Z轴,面3外法线方向为X轴,Y轴也确定了,以三个基准面的交点为原点。
具体步骤:点击“插入——坐标系——新建”,点击平面1,“找正”按钮旁的选Z正,按“找正”按钮,建立Z轴;然后只选中平面3,“旋转到”选择X正,点击“旋转”按钮,建立X轴;同时选中平面1、2、3,勾选x、y、z,点击“原点”按钮,建立三维坐标的原点。
5.手动测量特征元素
本次实验需要完成俯视视角所有可见特征尺寸参数的测量,除三个基准面之外,可见特征中还包括了33个平面、17个圆柱面,按照每个平面测4个点,每个圆柱面测8个点的方法完
成所有待测特征的测量,每测完一个特征的测量按一下“START”按钮,系统界面自动生成对应特征相对于基准的数据及机身的尺寸数据。
6.手动对被测工件进行评价
各特征尺寸完成测量后,需要对工件进行评价,尤其是重要特征的形位误差的评判,对后续加工生产时零件形位公差的标定,有重要意义。
依据之前的测量数据,首先需要对三个基准面的平面度误差以及相互间的垂直度误差进行评判,以此为依据可以判断以三个基准面生成的三维坐标轴与理论的三维坐标轴之间的偏差。
上表面有两个沉孔与一个通孔同轴,因此通孔轴线相对于上表面的垂直度误差以及各沉孔对通孔的同轴度误差也是需要评价的对象。
各加工平面与对应基准面之间的平行度、垂直度或角度误差也是需要评判的对象。
试验中,选定上表面为A基准面,测量上表面上各孔的轴线与其垂直度误差,选定中心通孔的轴线为B基准,测量各沉孔与其同轴度误差,选定前表面为C基准面,测量后加工表面与其平行度误差。
六、测量与评价结果
具体被测工件的三维、二维图和各个特征尺寸的测量结果见所附测量报告和所附CAD图,所进行的形位误差评价结果如下:
1.平面一(Z正方向基准面)的平面度误差为0.00345mm;
2.平面二(Y负方向基准面)的平面度误差为0.01287mm;
3.平面三(X正方向基准面)的平面度误差为0.00009mm;
4.圆柱一轴线对平面一的垂直度误差为0.00335mm;
5.圆柱二(内沉孔)对圆柱一轴线的同轴度误差为0.03432mm;
6.圆柱三(外沉孔)对圆柱一轴线的同轴度误差为0.03138mm;
7.平面八(后表面)对平面三的平行度误差为0.07733mm。
七、总结体会
通过本次三坐标测量机课程的学习,我了解了三坐标测量机的功能和在实际生产生活中的应用,在四次实验课的实践学习过程中,我们在老师的指导下,通过实际操作测量机软、硬件,理解了三坐标测量的测量过程和注意事项,感受到了其在反向测绘、工件几何精度评判等方面的强大功能和巨大优势。
在最后一次的小组合作中,我们完成了一个工件从测量过程设计到完成测量、绘制零件图的全部过程,基本掌握了三坐标测量机的基本实际应用过程,对我们今后参与到生产实际过程中解决实际问题提供了一个新的方法,使我受益匪浅。
三坐标测量实验三坐标测量实验报告

三坐标测量实验三坐标测量实验报告三坐标测量实验报告实验一快速综合检验一、实验要求:1.根据教具给定测量需求确定测量方案2.对各几何要素尺寸,误差进行检测3.给出AUTOCAD三维视图(包括尺寸及形位误差标注)二、实验方案零件的具体结构确定:①确定各几何元素所须输出的参数项目测量课件的大致轮廓为方形,主要几何元素为平面,圆柱,圆柱孔和阶梯孔。
因此可选择测量件的三个垂直面建立空间直角坐标系。
需要测量的主要位置误差元素为同轴度。
②测头标定测量元素包括垂直方向的圆柱及水平方向的圆柱,因此需要标定垂直方向与水平面四个方向。
③根据零件确定测量基准选定模型的1,2,3面(如下页pro/e模型图所标注的面)为坐标系的三个基准面建立直角坐标系,并以1,2,3面作为测量基准。
三、实验步骤1.开机首先打开空气压缩机储气罐排水阀排水,然后依次开启空压机、冷干机和测量机气源,检查气压是否在0.4~0.5Mpa范围之内,如果不在此范围内则可通过气源调节阀调节。
再依次接通交流稳压电源、UPS电源、控制系统电源和计算机电源,启动WTUTOR 测量程序,屏幕出现SOI页面。
依次单击“电源”、“初始化”键,机器完成通讯和坐标初始化。
2.测量预备操作①测头标定。
在工作台上安装固定的基准球,标定测头。
②取下标准球,将测量课件水平摆放在工作台上,根据测量方案选取的三个相互垂直的面建立空间直角坐标系。
3.测量操作根据标定的几何元素进行直接测量、构造、元素间关系的计算、位置误差的检测、几何形状扫描等方法测出所需参数。
保存好测量的数据,测得数据见下页数据处理与CAD图形构建。
4.几何元素的计算打开“程序区”,调入参考坐标系及测量数据,选择“关系”,计算构建三维数据模型所需要的几何元素间的位置关系,并计算形位误差。
5.关机完成以上各步骤后,整个测量过程也就结束了。
三坐标测量机的关机顺序与开机顺序相反。
即首先“初始化”使测头停止在安全位置,其次关闭WTUTOR测量程序,再依次关闭计算机电源、控制系统电源、UPS电源、交流稳压电源,最后关闭气源系统。
三坐标测量实验报告

三坐标测量实验报告姓名:XXX学号:XXXXXXX指导老师:XXX专业:XXXX2012年11月一、快速综合检测利用直接测量法测量给定的被测件一、实验目的:1、了解三坐标测量机系统组成和功能;2、熟悉WTUTOR测量软件;3、掌握三坐标测量机测量几何参数的基本技能;4、学会测量数据的处理和零件设计方法。
二、实验要求:1、根据被测件的特点以及所需测量的几何元素确定测量方案:包括所需的测头数及其标定、零件坐标系的建立等。
2、测量各几何要素,以文件方式输出测量结果。
3、根据测量数据,用AUTOCAD绘制零件图。
4、整理实验过程,编写实验技术报告。
三、实验方案设计:1、分析被测件的特点和需要测量的几何特征,确定零件装夹方案:被测件的外观形状是长方体, 需要测量的几何特征是位于该长方体上的通孔、阶梯圆柱孔、小孔、阶梯平面和一槽,由于该零件质量较大,故无需装夹,只需平放于测量工作台面上即可。
2、确定工件坐标系:选择零件上通孔所在的直线为Y轴,相对较平整的平面作为XZ 平面,该平面与Y轴交点作为坐标原点,选择与Y轴平行的一个面的法线方向作为X轴。
3、根据被测几何元素,确定测头(1)A:0°,B:0°;(2)A:90°,B:90°;(3)A:90°,B:180°;(4)A:90°,B:-90°;(5)A:90°,B:0°;4、根据被测参数确定被测元素、关系计算、形位测量等。
选择测头在适当的工件坐标系下进行测量,并将测量数据存储到指定文件中。
四、实验步骤:1、启动机器:由于三坐标测量系统是一个多机器的复杂系统,所以要注意各机器的开启顺序。
首先打开空气压缩机储气罐排水阀排水,然后依次开启空压机、冷干机和测量机气源,检查气压是否在0.4~0.5Mpa范围之内,如果不在此范围内则可通过气源调节阀调节。
依次接通交流稳压电源、UPS电源、控制系统电源和计算机电源,启动WTUTOR测量程序,屏幕出现SOI页面。
机械精度设计实验报告-三坐标测量机
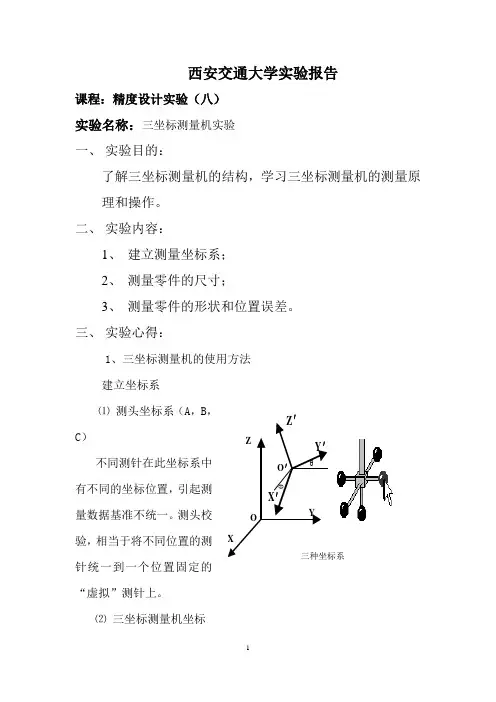
西安交通大学实验报告课程:精度设计实验(八)实验名称:三坐标测量机实验一、实验目的:了解三坐标测量机的结构,学习三坐标测量机的测量原理和操作。
二、实验内容:1、建立测量坐标系;2、测量零件的尺寸;3、测量零件的形状和位置误差。
三、实验心得:1、三坐标测量机的使用方法建立坐标系⑴测头坐标系(A,BC)Y′不同测针在此坐标系中有不同的坐标位置,引起测量数据基准不统一。
测头校验,相当于将不同位置的测针统一到一个位置固定的“虚拟”测针上。
⑵三坐标测量机坐标系(X ,Y ,Z )⑶ 工件坐标系(X ′,Y ′,Z ′) ① 建立坐标系按工件的实际位置确定虚拟坐标系的位置,即测定工件坐标系与测量机坐标系的相对位置。
② 坐标转换每次测量后,用程序将采得的测量机坐标值转换到工件坐标系中,再进行几何参数计算。
根据工件表面各测点的坐标值,计算各种几何参数值,如 ① 两点间距离的测量A(x l ,y 1,z 1),B(x 2,y 2,z 2)两点的距离L 可由下式计算:)z ()()(122122122---++=z y y x x L② 圆的直径和圆心的测量测量圆上任意三点的坐标值 (x 1,y 1),(x 2,y 2), (x 3,y 3),则圆心C 的坐标x c 、y c ,半径R 通过公式即可计算出来,在三坐标机上用类似的方法可以测量球面的曲率半径,这时,需在球面上测取不在同一圆周上的4点的坐标值。
③ 求直线方向根据空间两点P 1(x l ,y 1,z 1),P 2(X 2,Y 2,Z 2),可以确定它在XY 平面上的投影与X 轴夹角θ,直线与同XY 面相垂直的轴的夹角β。
X l1 m 1n 1 x ′ gY = l 2 m 2 n 2 y ′ + h Z l 3 m 3 n 3 z ′ k类似的,直线与其他坐标轴的夹角,直线在其他坐标平面的投影与坐标轴的夹角也可计算出来。
2、三坐标测量机的测量原理:三坐标测量机是测量和获得尺寸数据的最有效的方法之一,因为它可以代替多种表面测量工具及昂贵的组合量规,并把复杂的测量任务所需时间从小时减到分钟。
三坐标测量实验报告

三坐标测量实验报告三坐标测量实验报告引言:三坐标测量是一种常用的精密测量方法,广泛应用于工业制造、航空航天等领域。
本实验旨在通过对一个立方体的测量,掌握三坐标测量的基本原理和操作方法,并分析实验结果的准确性和可靠性。
一、实验目的本实验的主要目的有以下几点:1. 熟悉三坐标测量仪的结构和使用方法;2. 掌握三坐标测量的基本原理;3. 进行立方体的三坐标测量,并分析实验结果的准确性。
二、实验仪器与原理1. 实验仪器:三坐标测量仪三坐标测量仪是一种高精度的测量仪器,主要由测量台、测头和计算机控制系统组成。
测头通过触发器与计算机相连,可以实时将测量数据传输到计算机中进行处理和分析。
2. 实验原理三坐标测量仪基于三维坐标系,通过测量目标物体上的一系列点的坐标,进而计算出该物体的尺寸和形状。
具体原理如下:- 测量点的坐标:测量仪通过测量头接触目标物体上的点,记录下该点在三维坐标系中的坐标值。
- 坐标系的建立:通过测量仪上的三个坐标轴,可以建立一个与目标物体相切的局部坐标系。
- 数据处理:将测得的坐标数据输入计算机,通过计算和分析,得到目标物体的尺寸和形状。
三、实验步骤1. 打开三坐标测量仪,进行仪器的初始化和校准。
2. 将待测立方体放置在测量台上,并固定好。
3. 选择测头,进行测量点的选择和设置。
4. 通过测量头触发器,依次对立方体的各个点进行测量,并记录下坐标值。
5. 将测得的坐标数据输入计算机,进行数据处理和分析。
6. 分析实验结果的准确性和可靠性。
四、实验结果与分析经过实验测量和数据处理,得到了立方体的尺寸和形状数据。
通过与设计值进行对比,可以评估实验结果的准确性和可靠性。
在实验中,我们发现实验结果与设计值相差较小,说明三坐标测量仪的测量精度较高。
然而,我们也注意到实验结果中存在一些误差。
这些误差可能来自于以下几个方面:1. 实验仪器的误差:三坐标测量仪本身存在一定的测量误差,需要在数据处理中进行修正。
三坐标实习报告范文
一、实习背景随着我国制造业的快速发展,对精密测量技术的需求日益增长。
三坐标测量机作为一种高精度、高效率的测量设备,广泛应用于机械制造、航空航天、汽车制造等领域。
为了提高自身专业素养,了解三坐标测量机的操作原理和应用,我于2023年6月至8月在XX公司进行了为期两个月的三坐标实习。
二、实习目的1. 了解三坐标测量机的构造、原理和功能。
2. 掌握三坐标测量机的操作方法,提高实际操作能力。
3. 熟悉三坐标测量机在不同行业中的应用,为今后工作打下基础。
三、实习内容1. 三坐标测量机基本知识(1)三坐标测量机简介:三坐标测量机是一种用于测量物体空间坐标的设备,具有高精度、高效率、自动化等特点。
(2)三坐标测量机构造:主要由测量头、测量臂、控制台、计算机等组成。
(3)三坐标测量机原理:通过测量头测量物体表面的点在空间三个坐标轴上的位置,将测量数据传输至计算机进行处理,得到物体的形状、尺寸、位置等信息。
2. 三坐标测量机操作(1)设备准备:开机前,检查设备是否正常,了解设备操作规程。
(2)编程:根据测量任务,编写测量程序,包括测量路径、测量元素等。
(3)测量:按照编程好的程序进行测量,观察测量数据,分析测量结果。
(4)数据处理:对测量数据进行处理,得到物体的形状、尺寸、位置等信息。
3. 三坐标测量机应用(1)机械制造:用于检测机械零件的尺寸、形状、位置等,确保产品质量。
(2)航空航天:用于检测飞机、发动机等零部件的尺寸、形状、位置等,保证飞行安全。
(3)汽车制造:用于检测汽车零部件的尺寸、形状、位置等,提高汽车性能。
四、实习收获与体会1. 理论与实践相结合:通过实习,我深刻体会到理论知识在实际工作中的重要性,也认识到理论知识的不足,需要在今后的学习中不断充实自己。
2. 提高操作技能:实习过程中,我熟练掌握了三坐标测量机的操作方法,提高了自己的实际操作能力。
3. 增强团队协作能力:在实习过程中,我与同事们相互学习、共同进步,增强了团队协作能力。
【三坐标测量仪】三坐标实习报告3篇

【三坐标测量仪】三坐标实习报告3篇【实习报告】三坐标实习报告3篇实习报告是对实习工作的记录及总结,如实记录实习过程,详尽地反映实习内容,运用所学专业知识,分析实际工作中遇到的问题,总结工作经验,为正式走上工作岗位奠定良好基础。
下面是小编整理的三坐标实习报告3篇,供大家参考!三坐标实习报告1一、实验目的1、认识三坐标构造功能及原理作用。
三坐标实习报告2、操作各种器件的测量。
3、通过观察三坐标测量机的检测过程和分析检测的基本原理,掌握三坐标测量机的日常操作过程。
二、实验原理及设备1、实验原理将被测零件放入它允许的测量空间,精密地测出被零件表面的点在空间三个坐标位置的数值,将这些点的坐标数值经过计算机数据处理,拟合形成测量元素,如圆、球、圆柱、圆锥、曲面等,经过数学计算的方法得出其形状、位置公差及其它几何量数据。
2、实验设备(1)西安爱德华三坐标测量仪及其辅助设备。
(2)设备简介:机械整体结构采用刚性结构好、质量轻的全封闭框架移动桥式结构。
其结构简单、紧凑、承载能力大、运动性能好。
固定优质花岗岩工作台,具有承载能力强、装卸空间宽阔、便捷的功能。
定位精度高,稳定性能好。
三轴采用优质花岗岩,热膨胀系数小,三轴具有相同的温度特性,因而具有良好的温度稳定性、抗实效变形能力,刚性好、动态几何误差变形小。
三轴均采用自洁式预载荷高精度空气轴承组成的静压气浮式导轨,轴承跨距大,抗角摆能力强、阻力小、无磨损、运动更平稳。
横梁采用精密斜梁设计技术,已获专利:重量轻、重心低、刚性强、动态误差小,确保了机器的稳定。
三、实验操作步骤1、首先观察工作室内温,湿仪器的显示数据,如不在规定范围内则。
应打开或关闭有关辅助设施,空调、除湿机等。
将温度、湿度调整至CMM正常工作规定的温、做到恒湿、恒温。
以保持最佳测量工作环境。
2、在干燥机正常工作状态下,打开总进气阀。
给储气罐充气,并打开气管的排气阀约1分钟左右,让气流将罐内的油、水、杂质冲出。
三坐标测量仪实验报告
三坐标测量仪实验报告
三坐标测量仪实验报告
三坐标测量仪是一种精密的机械测量设备,可以用于测量物体的三维几何形状。
它包括测量探头、控制柜和数据处理软件。
它可以用来测量各种工件的几何形状,例如圆度、直径、螺纹、曲面、孔洞、深度等。
它也可以测量轴承的内外径,以及其他零件的尺寸精度。
实验前准备
1. 列出测量对象:首先要列出要测量的对象,包括尺寸、材料、表面形状等信息,以便确定测量方法和测量仪器。
2. 检查仪器性能:在使用测量仪器之前,应该先检查仪器的性能,以确保测量精度。
3. 确定测量路线:确定要测量的工件上的点位,以及这些点位之间的测量路线。
4. 设置测量参数:根据要测量的工件特点,设置测量仪器的参数,以确保测量精度。
实验过程
1. 测量准备:根据测量路线,将测量仪器与工件固定在一起,并确定测量原点。
2. 测量程序:根据测量路线,逐步测量工件的几何形状,并记录下测量结果。
3. 测量结束:当所有测量都完成后,可以结束测量,并将测量结果保存下来。
实验结果
1. 测量结果:根据实验程序,将测量结果记录下来,以供参考。
2. 分析测量结果:根据测量结果,分析测量精度,并发现测量中的问题。
3. 总结实验:根据实验结果,总结实验情况,并总结出测量中存在的问题及其解决办法。
实验结论
1. 三坐标测量仪可以用来测量各种工件的几何形状,具有较高的准确性和重复性。
2. 在使用三坐标测量仪之前,应该检查仪器的性能,并确定测量路线和测量参数,以保证测量精度。
3. 三坐标测量仪的实验结果显示,测量精度和重复性较高,可以满足实际生产的需要。
三坐标测试报告
三坐标测试报告1. 简介三坐标测量是一种精密测量技术,通过测量工件的三维坐标来获取其几何形状和尺寸的精确数据。
本报告将对一次三坐标测试的结果进行详细分析和说明。
2. 测试目标本次测试的目标是测量一台机械零件的尺寸和形状,以验证其与设计要求的一致性。
具体测试项目包括测量工件的长度、直径、高度、平面度和圆度等。
3. 测试设备和方法3.1 测试设备本次测试使用的设备是一台精密三坐标测量机,该设备具有高精度的测量探头和运动系统,可用于测量各种形状和尺寸的工件。
3.2 测试方法测试的具体步骤如下:1.将待测工件放置在测量机的测量台上,并固定好。
2.打开测量机的软件,并选择相应的测量程序。
3.将测量探头移动到工件上,并通过调节测量机的探头和台面位置,确保探头能够准确接触到工件表面。
4.运行测量程序,开始测量。
5.测量完成后,保存并导出测量结果。
4. 测试结果根据测量结果,我们得到了以下数据:•工件长度:25.0 cm•工件直径:10.2 cm•工件高度:15.8 cm•工件平面度:0.02 mm•工件圆度:0.005 mm根据设计要求,工件长度应为25.0 cm,直径为10.0 cm,高度为15.0 cm,平面度和圆度均应小于0.01 mm。
从测量结果来看,工件的长度、直径和高度与设计要求完全一致,平面度和圆度也在设计要求范围之内。
5. 结论与建议根据本次测试结果,可以得出以下结论:•建议将工件的平面度和圆度要求进一步细化,以提高工件的精度。
•建议定期对测量机进行校准和维护,以确保测量结果的准确性和可靠性。
6. 总结通过本次三坐标测试,我们对工件的尺寸和形状进行了准确的测量,并验证了其与设计要求的一致性。
通过不断改进和优化测试方法,可以进一步提高测量的精度和可靠性,为产品质量的控制和改进提供重要参考。
以上是三坐标测试报告的内容,根据测试结果可以对工件的尺寸和形状进行评估,并提出改进和优化的建议。
将来可以通过对测量方法和设备的改进,进一步提高精度和准确性,以满足更高的质量要求。
三坐标测量仪实习报告
(1)总结实习过程中的经验教训,提高实际操作能力。
(2)与团队成员交流心得,共同提高。
七、实习过程及体会
1. 实习过程
(1)在实习前,我们学习了三坐标测量仪的基本理论知识,了解了其工作原理和操作方法。
(2)在实习过程中,我们按照实习指导书的要求,进行了三坐标测量仪的基本操作和工件测量。
(3)在数据处理与分析阶段,我们学会了如何对测量数据进行整理和分析,为后续的工程测量工作奠定了基础。
(4)实习过程中,我们充分体现了团队协实习,使我们受益匪浅。通过实际操作,我们巩固了课堂所学理论知识,提高了实际操作能力和团队协作精神。在今后的学习和工作中,我们将继续努力,不断提高自己的综合素质,为我国工程测量事业贡献力量。
一、实习目的
本次实习旨在通过实际操作三坐标测量仪,巩固课堂所学理论知识,掌握三坐标测量仪的基本操作方法和数据处理技巧,提高测量精度和效率,培养实际动手能力和团队协作精神。
二、实习时间
20xx年x月x日至20xx年x月x日
三、实习地点
某测量仪器公司实验室
四、实习人员
xx水利水电工程专业全体学生及老师
五、实习仪器及设备
1. 三坐标测量仪:型号为XYZ,精度为0.01mm。
2. 工件:圆柱、球体、长方体等。
3. 计算机及数据处理软件。
六、实习内容
1. 三坐标测量仪的基本操作
(1)熟悉三坐标测量仪的构造、功能和操作步骤。
(2)掌握三坐标测量仪的校准方法,包括坐标轴的校准、测头的校准等。
(3)了解三坐标测量仪的测量范围和精度。
(3)在数据处理与分析阶段,我们熟练掌握了数据处理软件的使用,对测量数据进行了详细的分析。
2. 实习体会
三坐标实验报告
三坐标实验报告1. 实验目的本实验的目的是通过三坐标测量仪器,对一个物体进行精确的测量,以获得物体的几何尺寸和形状参数。
通过该实验,我们可以了解三坐标测量的原理和操作步骤,并掌握如何使用该仪器进行测量和数据处理。
2. 实验仪器与原理实验采用的仪器是三坐标测量仪。
三坐标测量仪是一种高精度的测量设备,由主机、控制系统、机械部分和测量软件组成。
其原理是通过测量被测物体上的点在三个坐标轴上的坐标值,最终得到物体的三维空间坐标。
测量的精确度通常可以达到亚微米级别。
3. 实验步骤3.1 准备工作首先,我们需要对三坐标测量仪进行校准和调试。
校准的目的是保证仪器的精度和准确度,以及各个轴线的垂直度和平行度。
调试的目的是确保仪器的操作和显示正常。
3.2 设置测量参数在进行测量之前,我们需要设置测量参数,包括测量模式、坐标系、测量精度和测量范围等。
根据不同的测量要求,我们可以灵活调整这些参数。
一般情况下,我们选择合适的测量模式和坐标系,设置适当的测量精度和测量范围。
3.3 放置被测物体将需要测量的物体放置在测量台上,并固定好。
物体的表面应当清洁,以确保测量的准确性。
如果物体比较大或者形状复杂,可以通过夹具将其固定在测量台上。
3.4 进行测量根据测量的要求,选择适当的测量方法和测量点。
在测量过程中,需要将测量探头沿着物体表面轻触并测量其坐标值。
通过不断移动探头,我们可以测量到物体表面的多个点的坐标值。
根据需要,我们还可以进行相关的测量功能,如直线度、圆度和平面度等。
3.5 数据处理在完成测量后,我们可以将测量结果导出到计算机上,并进行数据处理。
通过三坐标测量软件,我们可以对测量数据进行各种操作和分析,如数据平均、误差分析和图像绘制等。
最终,我们可以得到物体的尺寸和形状参数,4. 实验结果与分析经过实验测量和数据处理,我们得到了被测物体的尺寸和形状参数。
通过对测量结果的分析,我们可以评估物体的质量和性能,以及检查制造过程中的偏差和误差。